
Восстановление анодного слоя и скольжение резиновой прокладки: роль твердосмазочных покрытий
Поврежденный анодный слой нельзя восстановить простым нанесением антифрикционного покрытия: твердосмазочный материал формирует новый функциональный верхний слой, но не возвращает исходную структуру анодной пленки. Если нужно восстановить именно анодирование, поврежденный оксид удаляют, поверхность очищают и выравнивают, затем выполняют повторное анодирование. Если задача состоит в снижении трения при скольжении резиновой прокладки без полного переделывания детали, можно рассматривать твердосмазочный финиш.
Статья поможет инженерам и техническим специалистам различить эти задачи, оценить подготовку поверхности и определить, какие испытания нужны для конкретного узла. Отдельно разберем защиту сплава Д16, требования к чистоте контактной поверхности и применение покрытия на пористом анодном слое.
Что означает восстановление анодного слоя
Термин «восстановление анодного слоя» важно применять точно.
Повторное нанесение или отверждение твердосмазочного покрытия не возвращает поврежденному анодному оксиду первоначальную толщину и структуру. Такое покрытие выполняет другую функцию: создает низкофрикционный поверхностный слой, который может улучшить скольжение и износостойкость.
Если требуется именно восстановить анодирование, последовательность ремонта включает удаление поврежденного оксидного слоя, очистку и выравнивание поверхности, а затем повторное анодирование. При необходимости после этого поверхность окрашивают. Наносить финишное покрытие на загрязнения или остатки поврежденного слоя без подготовки не следует: качество сцепления и повторяемость результата могут ухудшиться.
Когда достаточно функционального финиша
Твердосмазочное покрытие рассматривают, когда исходная задача связана не с возвращением анодного слоя, а со снижением трения и износа. Такой подход может быть уместен, если полное повторное анодирование детали не требуется или его проведение не соответствует условиям ремонта. Однако пригодность финиша нужно оценивать по режиму работы, а не только по названию материала.
Для пористого анодного слоя есть дополнительная возможность: его поры могут удерживать смазочный материал. Обзор 2023 года описывает пористую оксидную структуру как резервуар для смазок, в том числе твердых. Исследовательские материалы также рассматривают введение ПТФЭ в поры анодированного алюминия. Это модификация трибологических свойств поверхности, а не восстановление поврежденного оксида.
Скольжение резиновой прокладки по алюминию
В паре трения с резиновой прокладкой важно оценивать не только материал покрытия, но и состояние всей контактной поверхности.
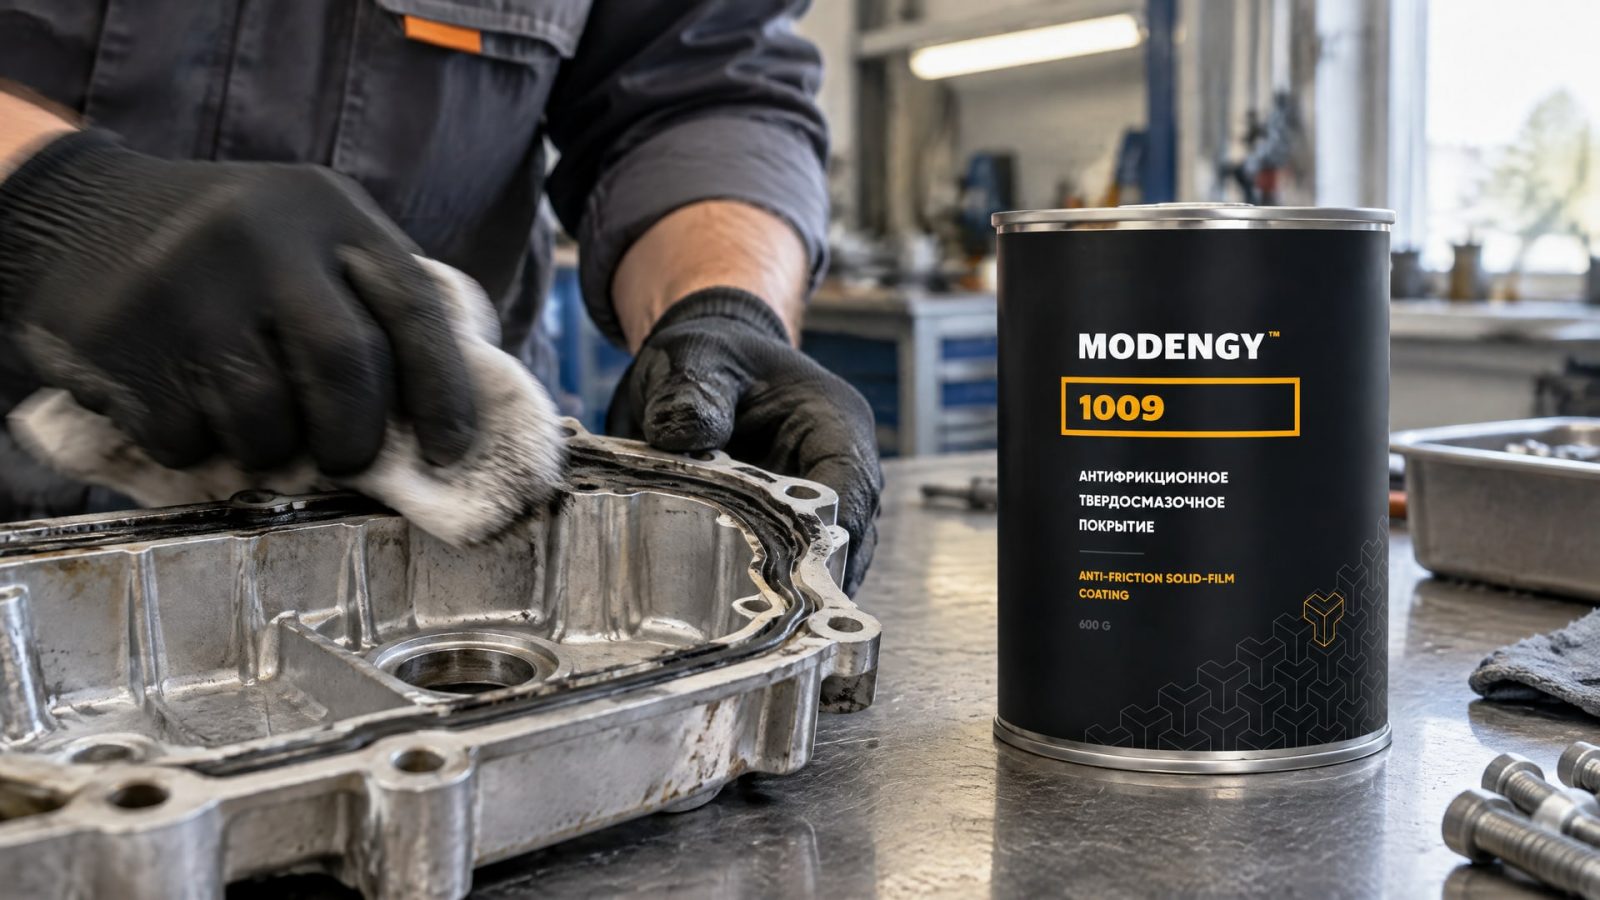
Загрязнения, остатки масла и неровности могут ухудшать герметичность и повышать износ. Поэтому перед нанесением покрытия поверхность очищают и подготавливают, а не перекрывают загрязненный участок новым слоем.
Универсального ответа на вопрос, подойдет ли конкретное покрытие для скольжения резиновой прокладки, нет. Результат зависит от марки резины, нагрузки, шероховатости алюминия и рабочей среды. Учитывают также температуру и давление контакта. Без данных о режиме эксплуатации нельзя надежно перенести результат испытаний одной пары материалов на другой узел.
Как оценивать контактную поверхность
Для подвижной прокладки важно совместить требуемое скольжение с сохранением герметичности. Слишком неровная поверхность может мешать равномерному контакту, а загрязнение способно изменить поведение пары трения. Поэтому оценку начинают с осмотра зоны контакта, очистки и определения характера повреждения: изношен ли анодный слой, присутствуют ли задиры или задача сводится к снижению трения.
Для такой задачи применяют антифрикционное покрытие MODENGY 1009 на основе политетрафторэтилена (ПТФЭ). Его химическая стойкость и гидрофобные свойства могут быть полезны при выборе функционального финиша, но они сами по себе не подтверждают совместимость с любой резиной или рабочей средой. Ее проверяют на конкретной паре материалов и при фактических условиях эксплуатации.
Антифрикционное покрытие на алюминии и сплаве Д16
При выборе покрытия для алюминиевой детали важно разделять две задачи: защиту поверхности и снижение трения.
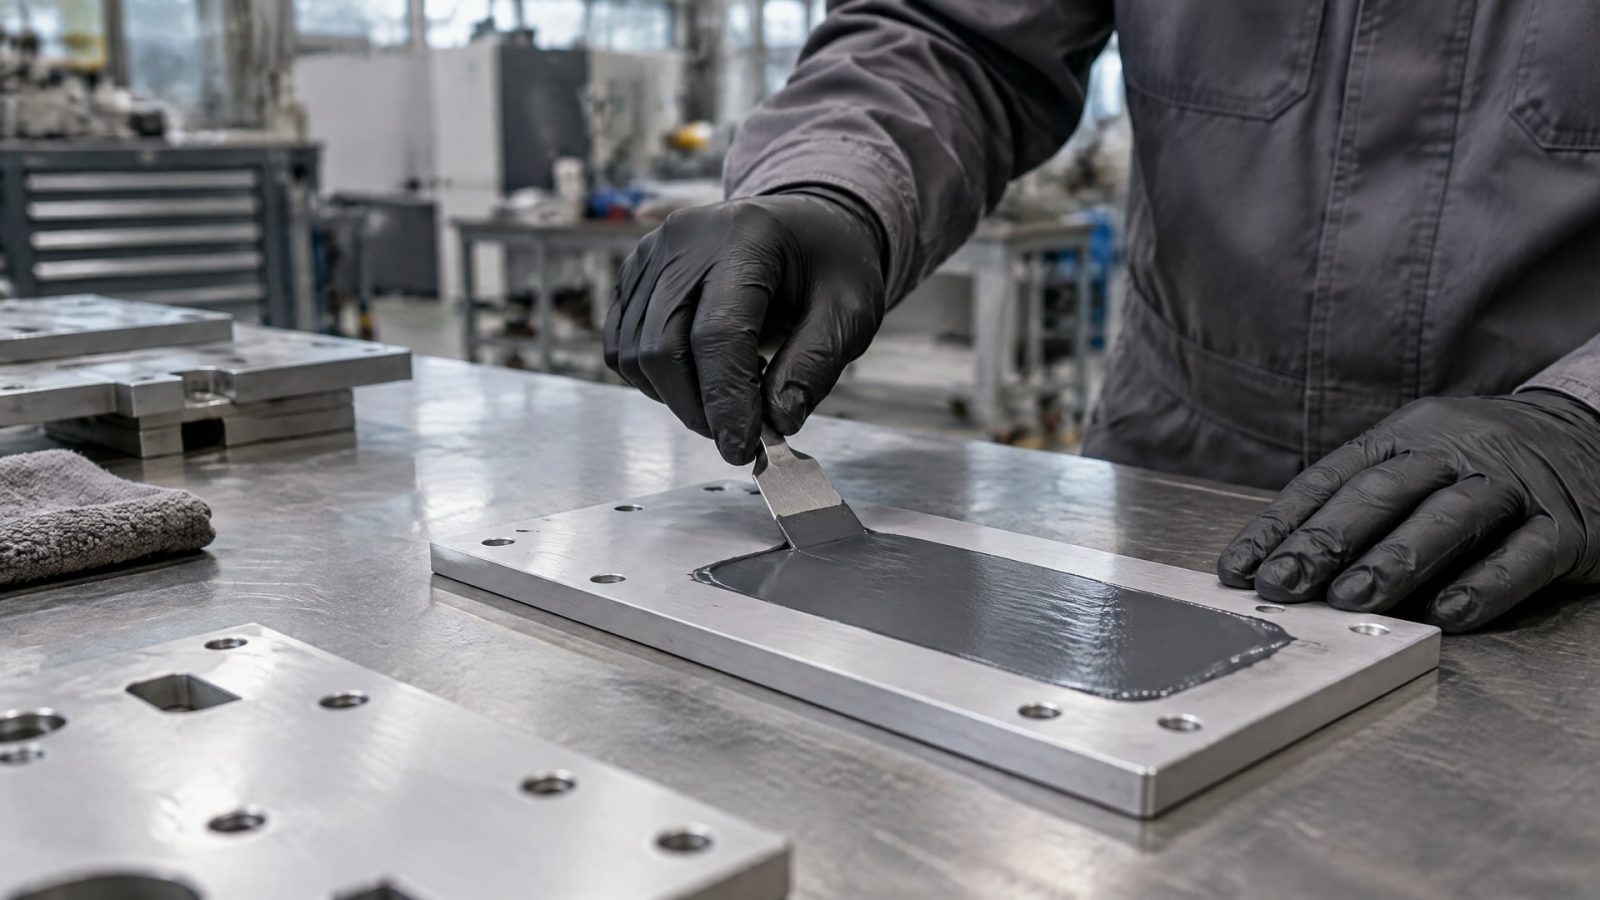
Анодирование формирует оксидный слой, а твердая смазка добавляет поверхностную функцию скольжения. Сочетание этих решений рассматривают, если нужны износостойкая подложка и низкофрикционный финиш, но состав и способ нанесения должны соответствовать состоянию поверхности и режиму работы.
Для защиты сплава Д16 недостаточно оценить только антифрикционные свойства. Нужно учитывать коррозионную стойкость, подготовку поверхности и условия контакта с рабочей средой. ISO 7599:2018 относится к спецификации декоративных и защитных анодных покрытий на алюминии, задает требования и методы испытаний, а также подчеркивает значение подготовки поверхности. Этот стандарт помогает сформулировать требования к анодному покрытию, но не описывает восстановление анодирования твердосмазочным составом.
ГОСТ 14113-78 содержит марки алюминиевых антифрикционных сплавов для подшипниковых применений. Его можно использовать как справочный стандарт по таким сплавам, но он не устанавливает порядок ремонта анодного слоя на детали из Д16. Поэтому при ремонте конкретного изделия следует сверяться со спецификацией детали и отдельно определять требуемые свойства анодирования и финишного покрытия.
Подготовка поверхности и нанесение твердой смазки
Качество покрытия начинается с подготовки.
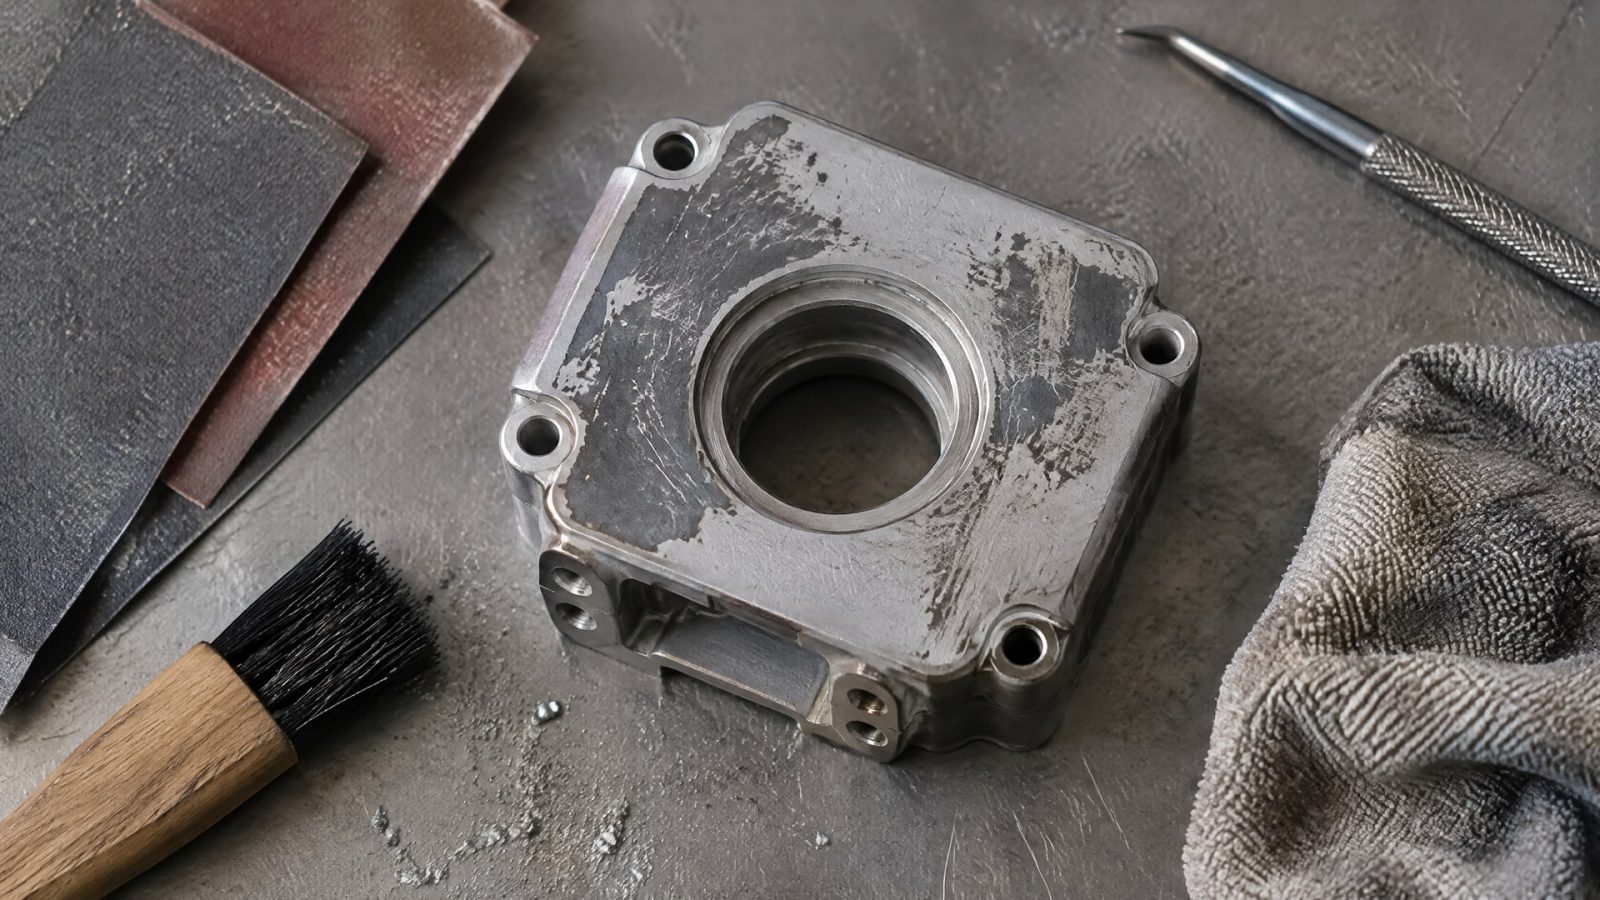
Для ремонта анодированной поверхности предусматривают очистку, удаление поврежденного оксида и выравнивание. Если на детали остается загрязнение или нестабильный участок, нанесение нового материала не решает проблему исходного дефекта. При повторном анодировании также учитывают, что предварительная подготовка влияет на текстуру и внешний вид поверхности.
Исследования по введению ПТФЭ в поры анодированного алюминия описывают конкретные параметры экспериментального процесса. В одном случае поверхность перед введением ПТФЭ нагревали до 80–100 °C для удаления влаги и раскрытия пор. В другом исследовании распыление проводили при давлении 15–25 psi, контролируя расстояние до сопла для равномерного осаждения без агломерации.
Эти значения относятся к описанным исследовательским методикам, а не к универсальной инструкции для производственного ремонта. Их нельзя автоматически переносить на другую деталь, покрытие или оборудование. Перед внедрением технологии нужно проверить совместимость состава с подложкой, температурные ограничения узла, рабочую среду и требуемое качество поверхности.
Как проверить износостойкость и подобрать решение
Износостойкость анодированных алюминиевых покрытий оценивают, в частности, по ISO 10074.
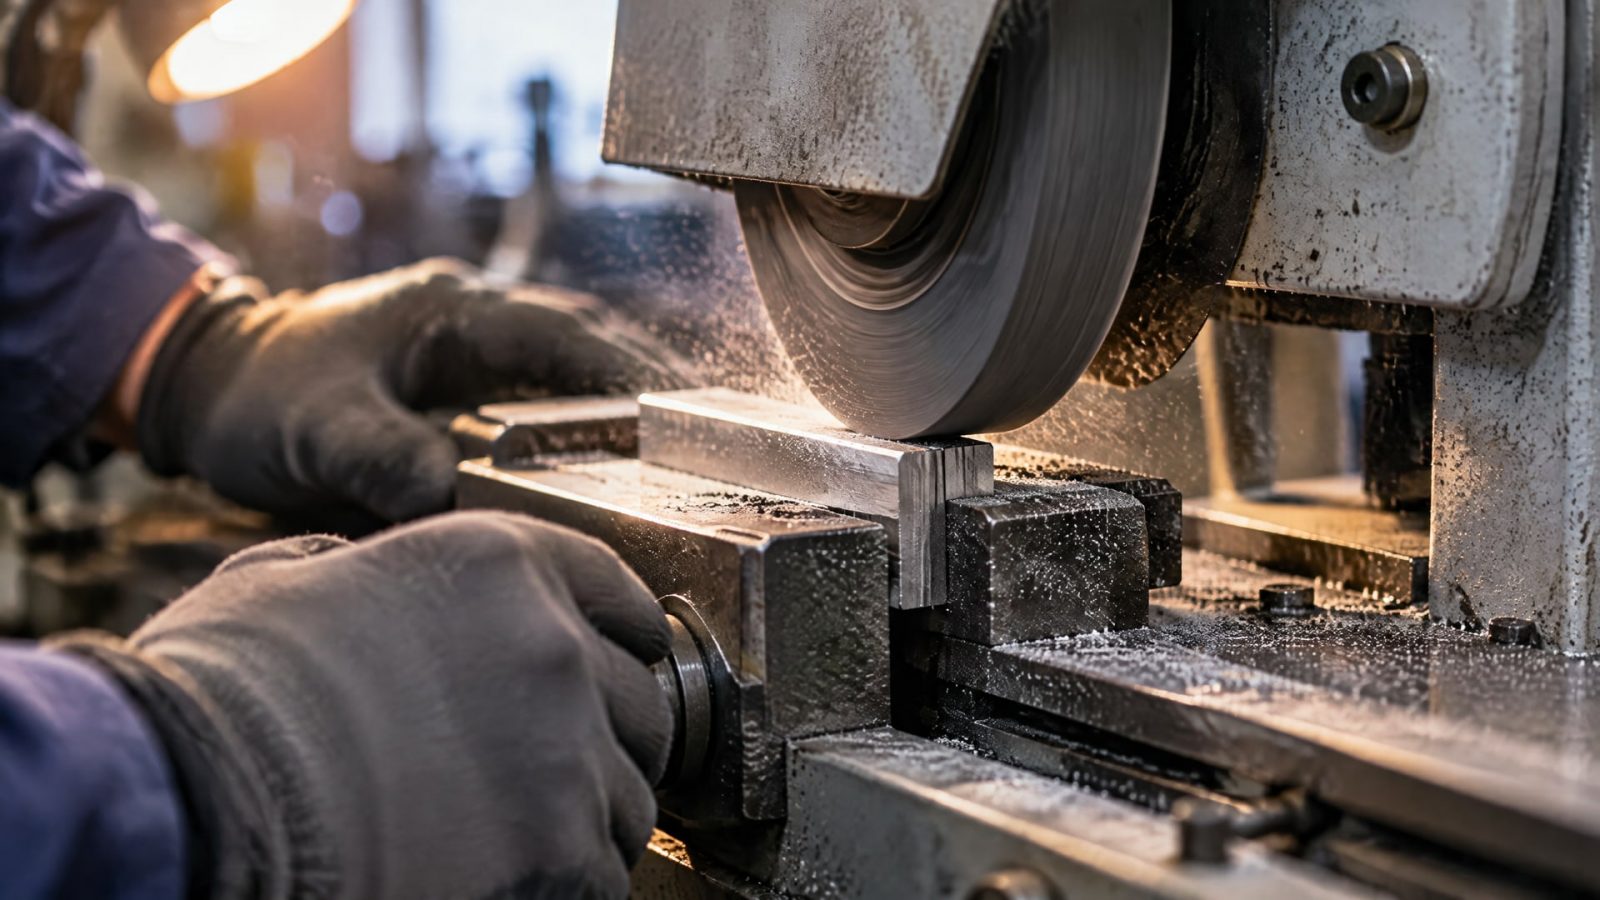
Стандарт описывает измерение износостойкости и индекса износа анодных покрытий абразивным колесным тестом. Такой метод помогает оценивать анодный слой, но сам по себе не отвечает на вопрос, как поведет себя прокладка в конкретном узле.
Проверку подбирают под задачу. Если важна работа пары «алюминий - резина», испытания должны учитывать используемую резину, шероховатость, нагрузку и среду. Если на анодный слой нанесено твердосмазочное покрытие, оценивают уже систему слоев и фактическое взаимодействие материалов. Условия службы важны и при выборе защитного решения: ISO 2063-1, относящийся к термонапыленным металлическим покрытиям для защиты стали, также подчеркивает зависимость работоспособности покрытия от условий эксплуатации и температуры. Его область применения не следует переносить на анодирование алюминия.
Что зафиксировать перед ремонтом
Перед выбором технологии инженер или закупщик может собрать исходные данные по узлу:
материал детали и требование к восстановлению анодирования;
характер повреждения и состояние поверхности;
тип резиновой прокладки и параметры контакта;
рабочую среду и температурные условия;
критерии приемки покрытия и способ проверки износа.
Такое описание помогает отличить повторное анодирование от нанесения низкофрикционного финиша и не подменять одну операцию другой.
Часто задаваемые вопросы
Восстанавливает ли твердосмазочное покрытие поврежденный анодный слой?
Нет. Твердосмазочное покрытие формирует новый функциональный верхний слой, но не возвращает исходную структуру и толщину анодной пленки. Для восстановления самого анодирования удаляют поврежденный оксид, очищают и выравнивают поверхность, затем выполняют повторное анодирование. Покрытие выбирают отдельно, если требуется снизить трение.
Подходит ли антифрикционное покрытие для скольжения резиновой прокладки?
Возможность применения зависит от конкретной резины, нагрузки, шероховатости поверхности и рабочей среды. Универсальной совместимости нет. Перед внедрением покрытия проверяют контактную пару в условиях, близких к эксплуатации, и оценивают не только скольжение, но и сохранение герметичности прокладки.
Есть ли стандарт на восстановление анодного слоя твердосмазочным покрытием?
В рассмотренных материалах нет универсального стандарта именно на такую операцию. ISO 7599:2018 относится к требованиям и испытаниям декоративных и защитных анодных покрытий, а ISO 10074 описывает оценку их износостойкости. Эти стандарты не превращают нанесение твердой смазки в способ восстановления анодирования.
Как защитить сплав Д16, если поверхность уже повреждена?
Сначала определяют, нужно ли восстановить анодирование или только улучшить скольжение и износостойкость. Для первого случая рассматривают удаление поврежденного оксида и повторное анодирование. Для второго подбирают функциональное покрытие, проверяя его совместимость с рабочей средой и контактирующими материалами. Антифрикционные свойства не заменяют оценку коррозионной защиты.
Заключение
Твердосмазочное покрытие может улучшить скольжение и износостойкость алюминиевой поверхности, но не восстанавливает поврежденную анодную пленку. Для скольжения резиновой прокладки решение подбирают по состоянию поверхности, типу резины, нагрузке и условиям работы. Для защиты сплава Д16 отдельно учитывают требования к анодированию и коррозионной стойкости.
Следующий шаг - зафиксировать характер повреждения, параметры контакта и требуемый результат ремонта. Затем определить, нужно ли повторное анодирование или достаточно функционального финиша, и провести проверку выбранной системы на конкретной паре материалов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку резиновых уплотнений для металлических корпусов, чтобы обеспечить их долговечность и надежность.
Узнайте, как создать стойкое покрытие для скольжения на алюминии Д16, используя анодирование и заполнение пор ПТФЭ.
Узнайте, почему бытовое антипригарное покрытие алюминиевых сплавов не подходит для промышленных механизмов и какие критерии важны при выборе.