
Покрытие для скольжения на алюминии Д16: особенности нанесения
Для детали из алюминия Д16, работающей в паре скольжения, стойкое покрытие получают не простым распылением состава с ПТФЭ. Промышленный подход - сформировать твердое анодное покрытие, а затем заполнить его поры ПТФЭ. Такая основа помогает механически закрепить антифрикционный материал и повысить стойкость системы к износу.
Выбор технологии зависит от сплава и его состояния, требований к геометрии детали и условий эксплуатации. Статья поможет инженерам и техническим специалистам оценить этапы нанесения тефлонового покрытия, разобраться в толщине слоя и отличить обработку для скольжения от покрытий против скольжения.
Как формируют покрытие для скольжения на алюминии
Для алюминиевых сплавов промышленная технология включает твердое анодирование и последующую импрегнацию пор ПТФЭ либо кодепозицию с ним.
Такой процесс описан в SAE AMS 2482 и спецификации NASA PRC-5011. В отличие от простого нанесения полимерного состава на гладкий металл, здесь анодный оксидный слой служит основой, в которой закрепляется антифрикционный материал.
Для процесса важна структура основы. Пористый твердый анодный слой принимает ПТФЭ, а сформированная система сочетает свойства анодирования и низкое трение. Если нанести тонкий состав на неподготовленный алюминий, сцепление и износостойкость могут оказаться ниже, чем у покрытия, механически зафиксированного в анодной базе.
В спецификации NASA для импрегнированного твердого анодного покрытия указана стандартная толщина 0.0020 ± 0.0005 дюйма, что соответствует примерно 50.8 ± 12.7 мкм. Это ориентир для указанного процесса, а не универсальный параметр для любой детали из Д16. Перед заказом обработки следует проверить, допускают ли геометрия и размеры детали такую толщину, а также соответствует ли выбранный процесс требованиям к конкретному сплаву.
Тефлоновое покрытие алюминия в промышленном исполнении - это не только верхний слой с ПТФЭ. Результат зависит от анодной основы, ее пористости и состояния поверхности. Поэтому при постановке задачи исполнителю важно указывать материал детали, условия работы пары трения и требуемые допуски, а не ограничиваться формулировкой «нанести тефлон».
Подготовка деталей из Д16 перед нанесением ПТФЭ
Алюминий быстро повторно окисляется после подготовки поверхности.
Поэтому интервал между подготовительными операциями и нанесением покрытия сокращают: длительная выдержка может ухудшить условия сцепления. Для ответственных деталей технологический маршрут нужно согласовать так, чтобы поверхность не оставалась без обработки дольше, чем требует процесс.
Перед нанесением применяют абразивную подготовку, например пескоструйную или дробеструйную обработку. Ее задача - сформировать профиль поверхности для сцепления, а не просто удалить видимые загрязнения. Затем формируют анодный слой, поры которого могут служить рецептором для ПТФЭ. Конкретный режим подготовки и анодирования следует выбирать с учетом состояния Д16 и требований применяемой спецификации.
Особое внимание уделяют геометрии. На острых кромках выше риск скола и неравномерной толщины, поэтому при проектировании детали предусматривают скругления и по возможности исключают резкие переходы. Для детали скольжения важны также посадочные размеры: анодирование и последующее заполнение пор меняют итоговую геометрию поверхности, поэтому допуски стоит оценить до начала обработки.
Типовая толщина аналогичных систем в коммерческих техописаниях составляет 25-75 мкм, а для тяжелых режимов износа может достигать 125 мкм. Эти значения не означают, что максимальная толщина автоматически даст больший ресурс. Чрезмерно толстый слой способен повлиять на пористость, размеры и вероятность дефектов; выбирать толщину нужно под конкретную пару трения и допуск детали.
Толщина и рабочие свойства тефлонового покрытия
Толщина покрытия влияет на износостойкость и геометрию детали.
Для импрегнированного твердого анодирования в спецификации NASA приводится значение около 50.8 ± 12.7 мкм. В коммерческих описаниях аналогичных систем встречается диапазон 25-75 мкм и возможность увеличить его до 125 мкм для тяжелых условий износа. Эти параметры относятся к разным описаниям процесса, поэтому их нельзя механически переносить на любую деталь Д16.
Слишком тонкий слой может быстрее выработаться, но увеличение толщины не всегда решает проблему. Оно способно изменить пористость анодной основы и повлиять на точность сопряжения. Если деталь работает в узком зазоре или сопрягается с уплотнением, толщину и размер после обработки нужно оценивать совместно с требованиями чертежа.
Для импрегнированного твердого анодирования указывают коэффициент трения порядка 0.05-0.15 при сухом скольжении по стали. В отдельных исполнениях приводится температурный диапазон от -200 °C до +260 °C. Эти показатели характеризуют описанные системы в целом, но не подтверждают автоматически такие же свойства детали из Д16: результат зависит от покрытия, подготовки, контртела и режима эксплуатации.
При выборе технологии стоит зафиксировать, какой результат важнее: снижение трения, сопротивление износу или сохранение заданного размера. Затем эти требования сопоставляют с толщиной и спецификацией процесса. Если режим не определен, подрядчику сложнее выбрать обработку, а готовое покрытие может не соответствовать фактической работе детали.
Покрытие на Д16 и задачи пары трения
Даже правильно обработанная поверхность может быстрее изнашиваться, если не учесть условия контакта.
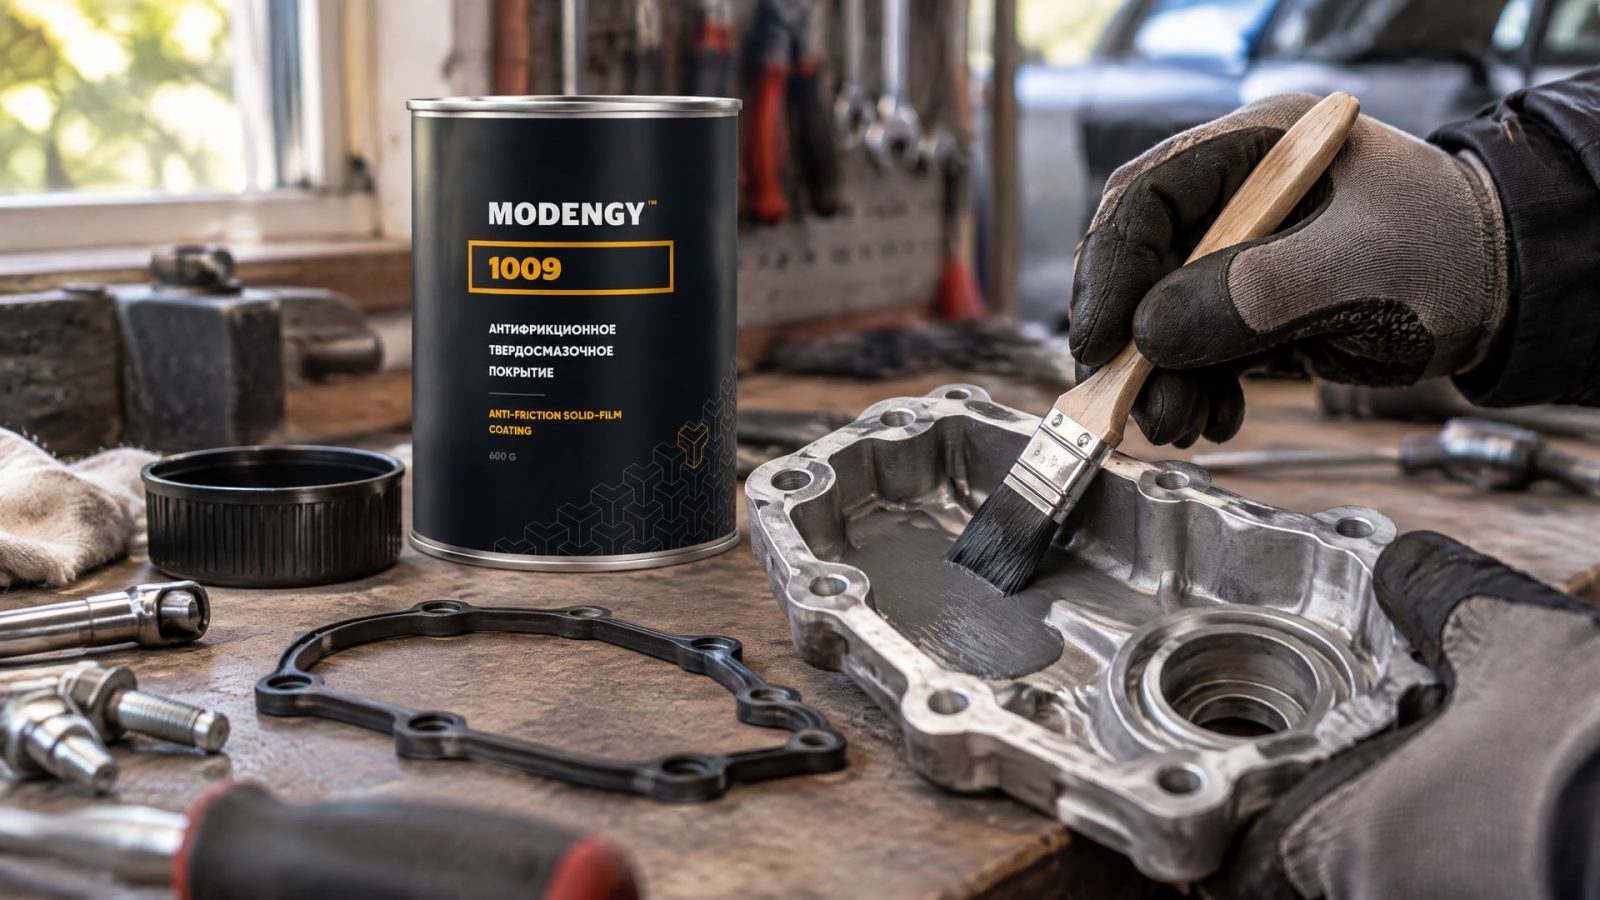
Для пары скольжения имеют значение состояние контртела, нагрузка, характер движения и наличие загрязнений. Поэтому в техническом задании полезно описать не только материал детали и требуемое покрытие, но и узел, в котором она работает.
Например, при контакте резиновой прокладки с алюминиевым корпусом Д16 трение может затруднять перемещение прокладки и влиять на работу узла при холодном пуске. Если анодированный слой поврежден, его восстановление и нанесение антифрикционного материала следует рассматривать как разные операции: сначала формируют или восстанавливают анодную основу, затем выполняют обработку для снижения трения. Для снижения трения в таком контакте применяют MODENGY 1009 на основе ПТФЭ; в описании продукта также указаны химическая стойкость и гидрофобные свойства.
Повреждение анодного слоя нельзя считать устраненным только потому, что поверхность покрыта ПТФЭ. Анодная база и антифрикционный материал выполняют разные функции, а работоспособность зависит от последовательности и качества операций. Если дефект относится именно к анодированию, порядок восстановления нужно согласовать с исполнителем покрытия.
Перед запуском детали в работу проверьте размеры после обработки и состояние контактирующих поверхностей. Для скользящей пары также важно исключить острые кромки и локальные участки с неравномерным покрытием. Эти проверки помогают оценить не только снижение трения, но и сохранение геометрии узла.
Почему покрытие для плитки против скольжения не подходит для Д16
Формулировки «покрытия для плитки от скольжения» и «покрытие для скольжения» похожи, но описывают противоположные задачи.
В первом случае нужно повысить сцепление обуви с поверхностью пола. Во втором - уменьшить сопротивление движению между деталями. ПТФЭ используют для снижения трения, поэтому его свойства не соответствуют задаче сделать керамогранит или плитку менее скользкими.
Для напольных поверхностей применяют другие решения - химические антискользящие составы или текстурированные системы. Переносить технологию для алюминия на плитку, а напольные покрытия - на детали пары трения нельзя: различаются материалы основы и требуемый результат. Поэтому запросы вроде «покрытие для плитки против скольжения» или «покрытие для керамогранита от скольжения аэрозоль» относятся к отдельной категории обработок.
Отдельно следует рассматривать покрытие для скольжения рулонного металла. В такой задаче речь может идти о технологическом скольжении материала, а не о повышении сцепления пола. Подбор решения зависит от процесса и поверхности, поэтому назначение покрытия нужно указать до выбора состава.
Что проверить перед заказом обработки
До передачи деталей исполнителю соберите данные, от которых зависит выбор технологии.
Одного указания «алюминий Д16» недостаточно: процесс зависит от состояния поверхности, требований к размерам и условий работы пары трения. Для стандартизованных процессов также учитывают ограничения по сплаву и требования к анодной базе.
Проверьте следующие пункты:
материал детали и известное состояние сплава после термической обработки;
рабочая пара и требуемый результат: снижение трения, износостойкость или оба свойства;
размеры, зазоры и допуски до и после обработки;
наличие острых кромок, переходов и участков с повышенным риском скола;
необходимость восстановления анодного слоя до нанесения ПТФЭ;
выбранная спецификация, включая SAE AMS 2482 или применимую технологическую спецификацию.
Толщину следует согласовать до обработки, а не после получения детали. Для аналогичных систем встречаются значения от 25 мкм до 75 мкм и увеличение до 125 мкм в тяжелых режимах износа; спецификация NASA указывает около 50.8 ± 12.7 мкм. Эти цифры помогают сформулировать вопрос исполнителю, но окончательный параметр должен соответствовать конкретной технологии и геометрии.
После обработки сопоставьте фактические размеры с чертежом и проверьте равномерность покрытия в функциональных зонах. Если задача связана с восстановлением, отдельно зафиксируйте состояние анодной основы и результат нанесения ПТФЭ. Так проще понять, решена ли причина износа, а не только закрыта ли поврежденная поверхность новым материалом.
Часто задаваемые вопросы
Можно ли просто нанести тефлоновое покрытие на алюминий Д16?
Для долговечной промышленной обработки простого нанесения ПТФЭ на гладкий алюминий обычно недостаточно. Для алюминиевых сплавов применяют твердое анодирование с последующей импрегнацией или кодепозицией ПТФЭ. Анодная основа помогает закрепить материал, а подготовку и совместимость процесса с Д16 следует согласовать заранее.
Нужно ли восстанавливать анодированный слой перед нанесением ПТФЭ?
Если анодный слой поврежден, его восстановление и нанесение ПТФЭ рассматривают как разные операции. ПТФЭ снижает трение, но сам по себе не формирует анодную основу. Сначала нужно определить состояние слоя и способ его восстановления, затем согласовать последовательность нанесения антифрикционного материала.
Какая толщина покрытия подходит для детали из Д16?
Единой толщины для всех деталей из Д16 нет. Для аналогичных систем указывают диапазон 25-75 мкм, а для тяжелых условий износа - до 125 мкм. В спецификации NASA для импрегнированного твердого анодирования приведено около 50.8 ± 12.7 мкм. Выбор зависит от процесса, износа и допусков детали.
Подойдет ли тефлоновое покрытие для плитки или керамогранита от скольжения?
Нет, это разные задачи. ПТФЭ снижает трение, тогда как покрытие для плитки против скольжения должно повысить сцепление с поверхностью. Для керамогранита применяют химические антискользящие составы или текстурированные системы. Технологию выбирают по материалу основы и требуемому эффекту.
Заключение
Для получения покрытия для скольжения на детали из Д16 рассматривают систему твердого анодирования с последующей импрегнацией или кодепозицией ПТФЭ. На результат влияют подготовка поверхности, время до нанесения, состояние пористого анодного слоя, геометрия и согласованная толщина. Простое нанесение состава на гладкий алюминий не заменяет эту технологию.
Перед заказом обработки зафиксируйте рабочую пару, требования к трению и износу, допуски детали и состояние анодного слоя. Затем согласуйте с исполнителем совместимость процесса с Д16 и спецификацию, по которой будут выполнять покрытие.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему бытовое антипригарное покрытие алюминиевых сплавов не подходит для промышленных механизмов и какие критерии важны при выборе.
Узнайте, почему подшипники на пищевом производстве изнашиваются быстрее и как выбрать пищевую смазку с допуском H1.
Узнайте, как вязкость смазки подшипников влияет на износ и заклинивание, и как выбрать подходящую смазку для разных условий эксплуатации.