
Покрытие алюминиевых сплавов: почему бытовое антипригарное покрытие не всегда подходит промышленным механизмам
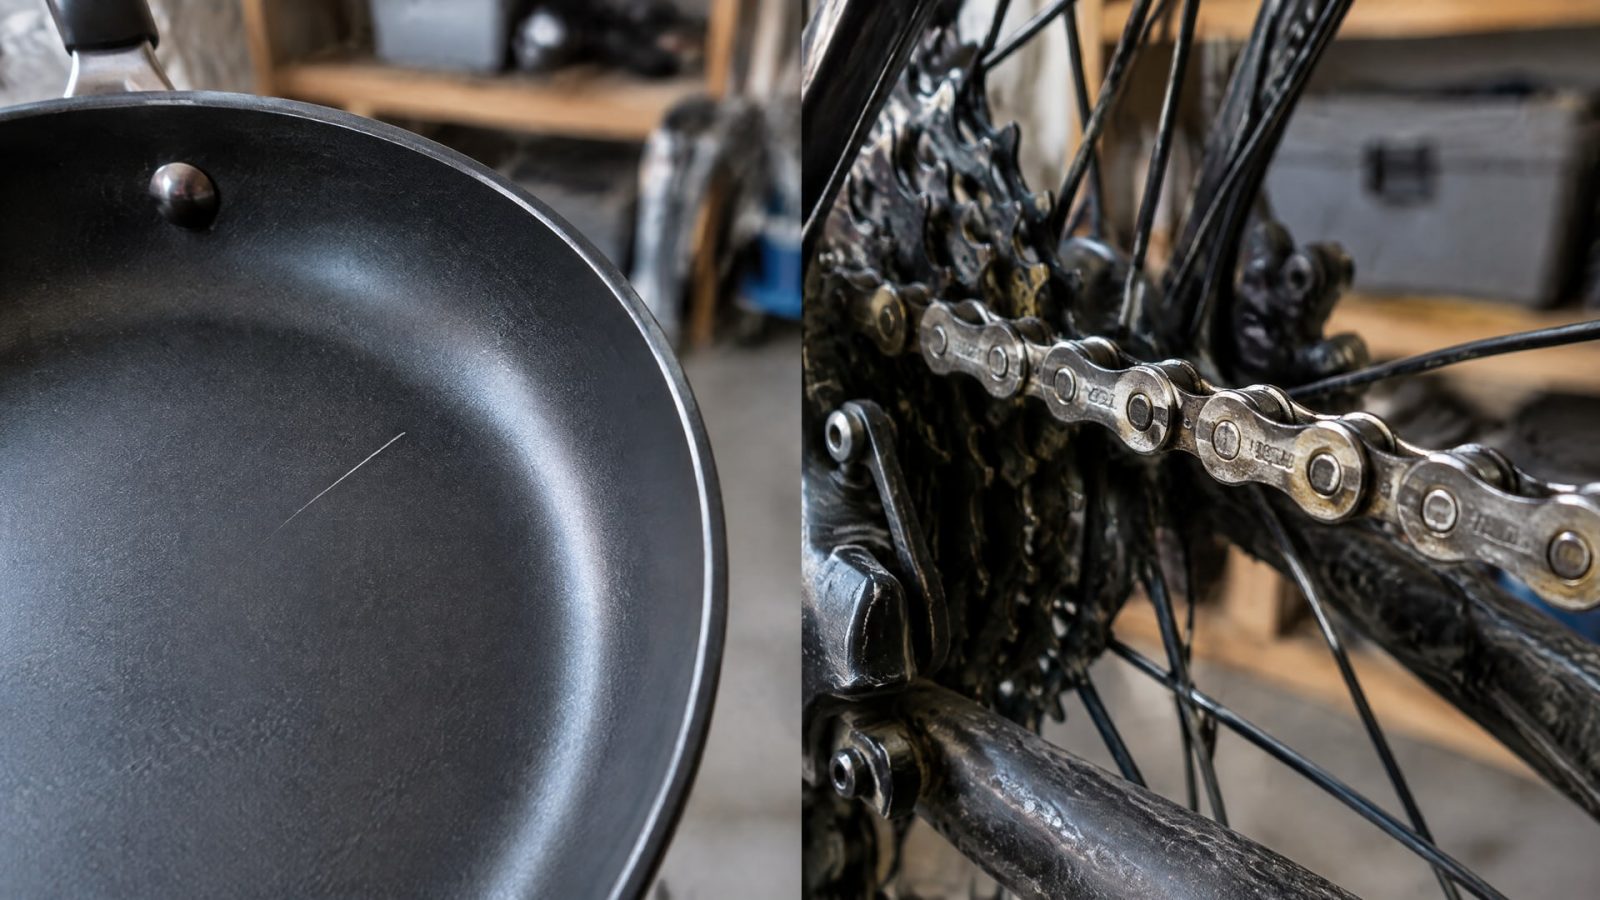
Для промышленного механизма недостаточно, чтобы покрытие просто уменьшало прилипание. При выборе покрытия алюминиевых сплавов оценивают совместимость с основой, подготовку поверхности, адгезию, износостойкость и рабочие режимы. Поэтому бытовое антипригарное покрытие нельзя автоматически считать подходящим для деталей скольжения: важны конструкция всей системы и подтверждение ее характеристик для конкретного применения.
Это важно инженерам и техническим специалистам, которые подбирают покрытие для узлов трения или планируют ремонт, а также закупщикам, сверяющим требования к изделию со спецификацией. Ниже разберем, чем промышленные решения отличаются от бытовых, когда используют твердый анодный слой с PTFE-импрегнацией и что проверить перед восстановлением поврежденного покрытия.
Почему бытовое антипригарное покрытие не равно промышленному
Слово «антипригарное» описывает только часть свойств.
Для детали механизма важны также сцепление покрытия с основанием, сопротивление истиранию и способность сохранять работоспособность при нагрузках и температурных циклах. Поэтому результат применения PTFE зависит не только от самого полимера, но и от подложки, подготовки поверхности и способа формирования покрытия.
Промышленные PTFE-системы применяют на алюминии, стали, латуни, магнии и других материалах. Однако сам факт нанесения на металл не подтверждает пригодность покрытия для конкретного узла. Поверхность детали, режим контакта и требования к сроку службы должны соответствовать выбранной технологии.
Для промышленных покрытий в источниках приводится термостойкость до 260-315°C в зависимости от системы и источника. В одном из материалов указан предел до 600°F, что соответствует 315°C. Это не универсальная рабочая температура любого PTFE-покрытия: для конкретной детали значение нужно сверять со спецификацией, а не переносить на нее диапазон из общего описания.
При выборе полезно разделять три вопроса:
Какое основание будет покрываться и как оно подготовлено?
Как покрытие будет работать в конкретном механизме?
Какими данными подтверждены его температурная стойкость и сопротивление износу?
Низкий коэффициент трения сам по себе не отвечает на эти вопросы. Покрытие, которое хорошо работает на кухонной посуде, не обязательно рассчитано на контактное давление, абразивное воздействие или повторяющиеся циклы работы промышленной детали. Для инженера и снабженца ориентиром служит спецификация всей системы, а не одно общее свойство материала.
Покрытие алюминиевых сплавов: роль анодного слоя
Для алюминиевой детали в узле скольжения имеет значение не только верхний полимерный слой.
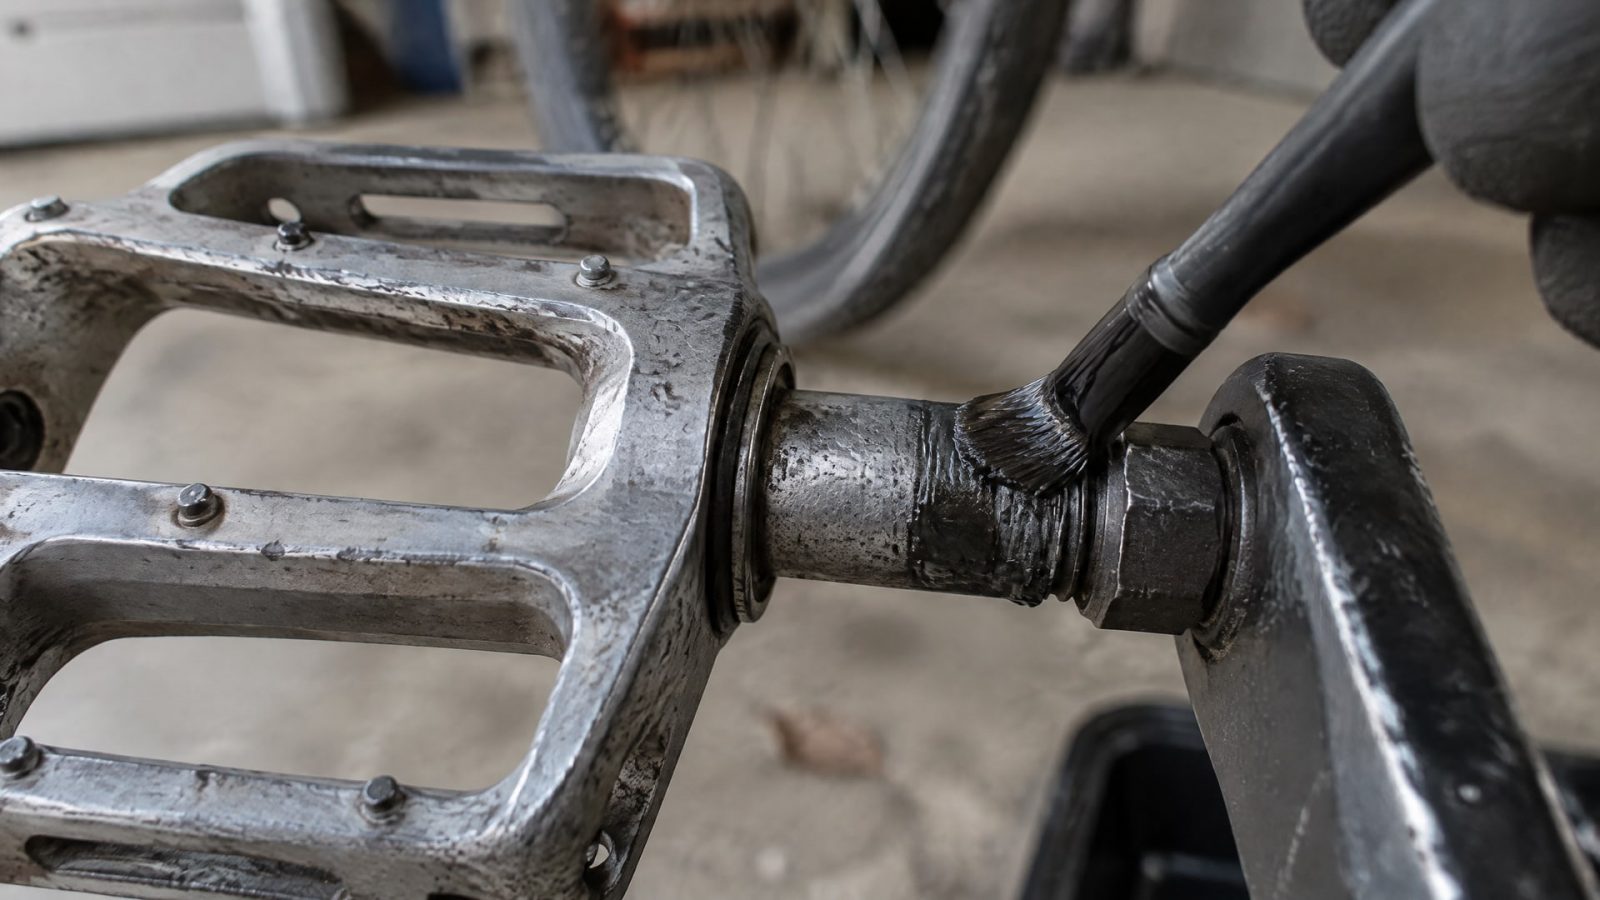
В описанной NASA технологии PTFE сочетается с твердым анодированием: пористый анодный слой формирует основу, в которую вводят PTFE. Такое сочетание описано как самосмазывающееся и износостойкое; оно также устойчиво к скалыванию, отслаиванию, коррозии, абразивному износу и заеданию.
Технология подходит не для любого состава сплава. В документе NASA указано ограничение: содержание меди должно быть менее 5%, кремния - менее 8%, либо суммарное содержание этих элементов не должно превышать 8%. Эти условия важны при оценке совместимости покрытия алюминиевых сплавов с конкретной деталью. До выбора процесса нужно установить марку сплава и сопоставить ее с требованиями технологии.
Для этого процесса указан стандарт AMS 2482, полное название которого - «Hard Anodic Coating on Aluminum Alloys Polytetrafluoroethylene (PTFE)-Impregnated or Co-deposited». Это ориентир для конкретной технологии, а не универсальное обозначение любого антипригарного слоя на алюминии. Если в документации закупки фигурирует формулировка «покрытия алюминиевых сплавов ГОСТ», ее нужно уточнить: какой именно документ, метод обработки и проверяемые параметры требуются. В имеющихся данных для описанного сочетания твердого анодирования и PTFE указан AMS 2482.
Твердый анодный слой с PTFE-импрегнацией применяют для направляющих, лопаток, клапанов, пресс-форм и других поверхностей скольжения и качения. Для подобных деталей важно задавать требования к системе целиком, а не только указывать материал верхнего слоя. Антифрикционные покрытия MODENGY на основе PTFE рассматривают как решения для снижения трения скольжения и защиты алюминиевых сплавов; конкретную систему подбирают под задачу и спецификацию детали.
Как оценивать снижение трения скольжения
PTFE может снижать трение, однако результат зависит от того, как сформировано покрытие и с каким основанием оно работает.
В одном исследовании по алюминию и PTFE адгезионная сила была в 3,5 раза ниже, чем у полированного алюминиевого основания. Это результат конкретного сравнения, а не гарантированное значение для любой детали или промышленного механизма.
Исследования PTFE-оксидных покрытий на алюминиевых сплавах указывают на их применение в узлах трения. В технических материалах также описано сочетание PTFE с твердым анодированием для поверхностей скольжения и качения. Это подтверждает, что при промышленном подборе нужно оценивать не только снижение трения, но и свойства слоя, который удерживает PTFE на детали.
В спецификации целесообразно зафиксировать параметры, по которым можно проверить соответствие покрытия назначению:
марку алюминиевого сплава и допустимость его состава для выбранного процесса;
требования к подготовке основы и формированию анодного слоя;
толщину покрытия и способ ее контроля;
температурный диапазон и условия контакта;
требования к стойкости к истиранию и адгезии;
порядок ремонта при повреждении.
Защитные покрытия алюминиевых сплавов выбирают с учетом функции детали, а не только по общему описанию «низкое трение». Например, для направляющей и клапана могут быть важны разные режимы контакта, поэтому в закупочной документации важно указать назначение поверхности. Закупщику следует сверить спецификацию поставки с требованиями инженера, а техническому специалисту - проверить, что выбранная система рассчитана на материал основы и режим работы.
Восстановление покрытия: почему важна подготовка поверхности
Восстановление поврежденного PTFE-покрытия начинают с осмотра основы.
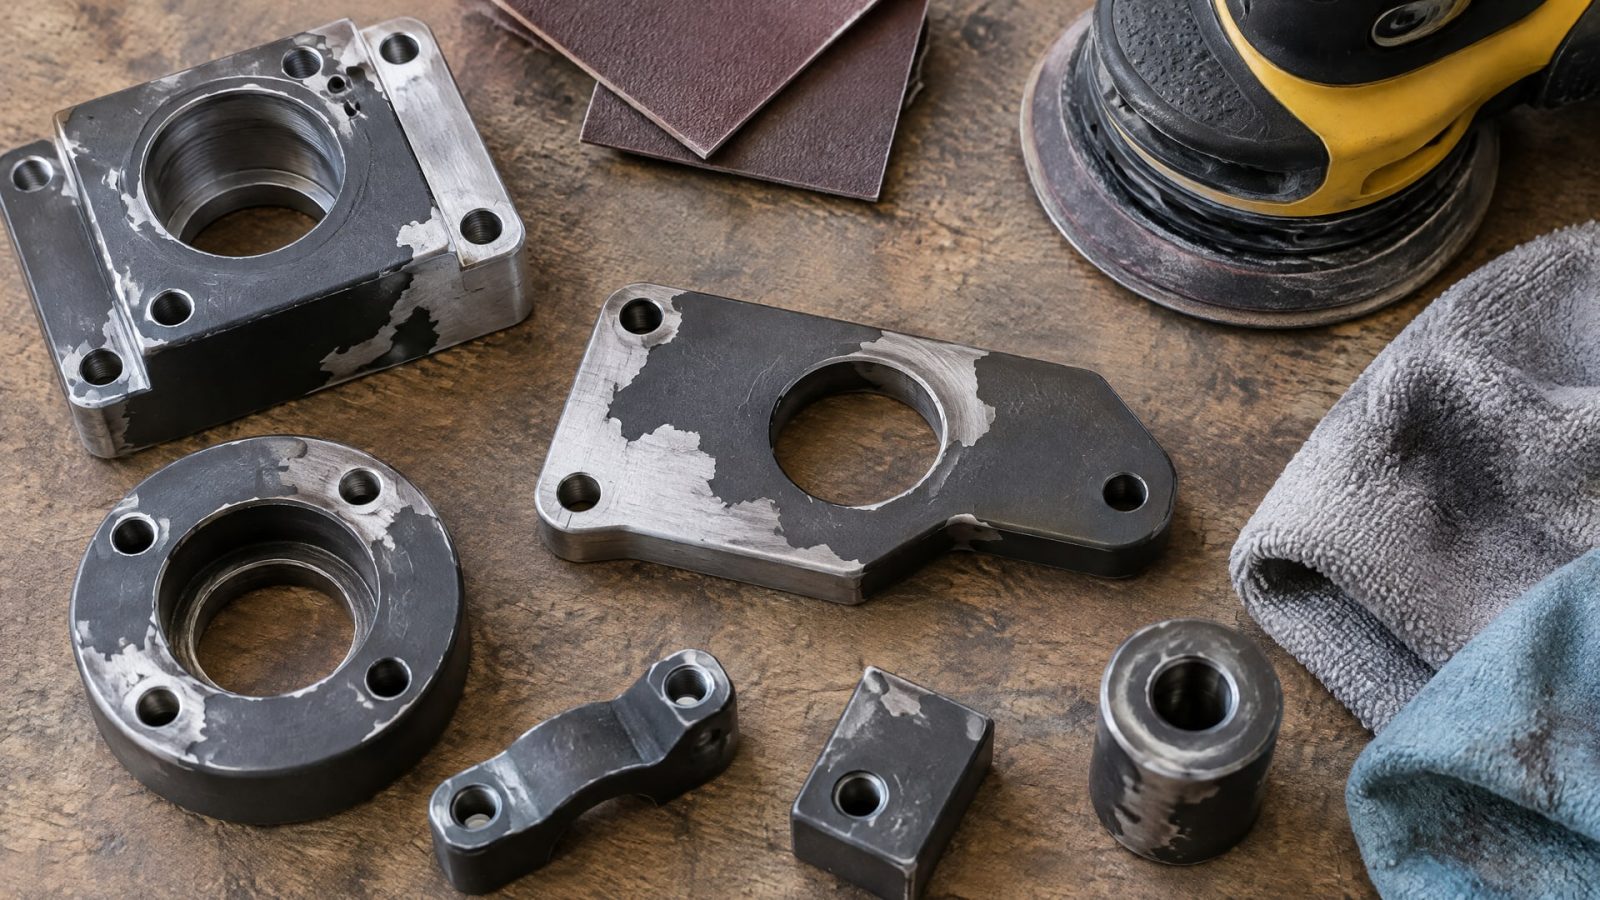
Нужно определить, сохранился ли анодный слой, есть ли отслоение и насколько повреждение затрагивает металл. Если основа разрушена или покрытие серьезно повреждено, локальная подкраска не заменяет повторное нанесение по технологии.
Подготовка поверхности влияет на адгезию нового покрытия. Для ремонта требуется очистить деталь, подготовить основание и соблюдать установленный режим отверждения. При недостаточной подготовке повышается риск повторного отслаивания, поэтому нельзя считать нанесение нового слоя поверх поврежденного универсальным способом восстановления.
В одном из материалов по ремонту PTFE указаны параметры профиля поверхности 50-100 мкм, а также контроль толщины каждого слоя и адгезии. Это ориентиры конкретного материала, а не обязательные значения для любого процесса. Перед применением их нужно сверить с технологией восстановления и документацией на деталь.
Практический порядок действий включает несколько этапов:
осмотреть покрытие и основание, определить границы повреждения;
проверить, не разрушен ли анодный слой и подходит ли сплав для выбранного процесса;
удалить загрязнения и подготовить поверхность по технологии;
проконтролировать параметры нанесения и отверждения;
проверить толщину и адгезию после восстановления.
Такой подход применим и к ремонту анодированного слоя: сначала выясняют состояние основания, затем выбирают технологию восстановления. Если повреждено только покрытие, ремонт может быть возможен после подготовки поверхности. При серьезном разрушении системы обычно требуется повторное нанесение, а не локальная обработка только видимого дефекта.
Как выбрать защитное покрытие для промышленной детали
Подбор начинают с назначения поверхности и материала детали.
Важно установить марку алюминиевого сплава, определить, участвует ли поверхность в скольжении или качении, и уточнить условия работы. Для технологии твердого анодирования с PTFE-импрегнацией особенно важно проверить состав сплава: для описанного процесса установлены ограничения по меди и кремнию.
Затем оценивают документы на покрытие. В них должны быть понятны процесс подготовки основы, характеристики сформированного слоя, температурные условия применения и порядок ремонта. Если для выбора приводят температурный предел до 260-315°C, уточните, к какой системе он относится и при каких условиях указан. Сам по себе этот диапазон не подтверждает пригодность покрытия для конкретного механизма.
Для корректной закупки техническое задание должно описывать изделие и критерии приемки, а не ограничиваться словами «антипригарное покрытие» или «PTFE». Проверьте, указаны ли:
алюминиевый сплав и требования к его составу;
тип обработки основания;
требуемая система покрытия;
толщина слоя и методы ее контроля;
температурный режим и требования к износостойкости;
стандарт или спецификация, по которым принимают работу;
процедура ремонта при повреждении.
Если в запросе указан только термин «покрытие алюминиевых сплавов», его недостаточно для технического подбора. Нужно уточнить функцию детали, материал и критерии приемки. Такой подход помогает избежать ситуации, когда подходящий по названию слой не соответствует условиям работы механизма.
Часто задаваемые вопросы
Можно ли применять PTFE-покрытие на алюминиевых деталях?
Да, PTFE применяют на алюминии, но пригодность зависит от системы покрытия и подготовки основы. Для узлов скольжения описано сочетание твердого анодного слоя с PTFE-импрегнацией. Также нужно проверить состав сплава и требования конкретного процесса: для технологии NASA указаны ограничения по содержанию меди и кремния.
Как выбрать покрытие алюминиевых сплавов по ГОСТ?
Сначала уточните, какой стандарт или спецификация нужны для конкретной детали и процесса. Для технологии твердого анодирования алюминия с PTFE-импрегнацией в материалах указан AMS 2482. Одного общего обозначения покрытия недостаточно: в документации также фиксируют требования к сплаву, подготовке поверхности и контролю слоя.
Можно ли восстановить поврежденное PTFE-покрытие?
Восстановление возможно после диагностики состояния основы и покрытия. Поверхность очищают и подготавливают, затем наносят новый слой с соблюдением технологии отверждения. При серьезном разрушении покрытия или основания локальный ремонт может быть недостаточен, поэтому требуется повторное нанесение всей системы.
Подходит ли алюминиевый сплав для антипригарного покрытия?
Это зависит от состава сплава и выбранной технологии. Для описанного процесса NASA указано: меди должно быть менее 5%, кремния - менее 8%, либо их суммарное содержание не должно превышать 8%. Эти ограничения относятся к конкретному процессу твердого анодирования с PTFE, поэтому состав детали сверяют со спецификацией.
Заключение
Бытовое антипригарное покрытие не стоит автоматически переносить на промышленный механизм. Для покрытия алюминиевых сплавов важны совместимость с основой, подготовка поверхности, адгезия, стойкость к износу и подтвержденные условия применения. Для узлов скольжения одним из описанных решений служит сочетание твердого анодного слоя и PTFE-импрегнации.
Перед закупкой или ремонтом зафиксируйте марку сплава, назначение поверхности и критерии приемки, затем сверьте их со спецификацией выбранного процесса. При повреждении покрытия сначала проверьте состояние основы и анодного слоя: от этого зависит, достаточно ли восстановления или требуется повторное нанесение системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему подшипники на пищевом производстве изнашиваются быстрее и как выбрать пищевую смазку с допуском H1.
Узнайте, как вязкость смазки подшипников влияет на износ и заклинивание, и как выбрать подходящую смазку для разных условий эксплуатации.
Смазка с дисульфидом молибдена снижает трение и износ в узлах металл-пластик и металл-резина. Узнайте, как выбрать подходящий состав.