
Вязкость смазки подшипников: как снизить износ и риск заклинивания
Повышенный износ подшипников качения при использовании специализированной смазки часто связан не с ее назначением, а с несоответствием рабочей вязкости, консистенции и режима подачи условиям узла. Для оценки нужно учитывать скорость, нагрузку и температуру, а также проверять, сохраняет ли базовое масло достаточную вязкость при фактическом нагреве подшипника.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как вязкость смазки подшипников влияет на масляную пленку и ресурс узла, чем отличается вязкость базового масла от класса NLGI и как выбирать смазку для пищевого производства. Отдельно рассмотрим причины износа и признаки, которые могут привести к перегреву или заклиниванию.
Почему специализированная смазка может ускорить износ подшипника
Смазка, подобранная по отраслевому назначению, не обязательно подходит конкретному узлу.
Пищевая сертификация, например, подтверждает категорию контакта с продуктом, но не гарантирует нужную вязкость, консистенцию или ресурс подшипника. Износ может ускориться, если рабочие характеристики смазки не соответствуют температуре, скорости вращения и нагрузке.
Одна из частых причин - недостаточная вязкость базового масла при рабочей температуре. Если масляная пленка получается слишком тонкой, поверхности взаимодействуют интенсивнее, а на дорожках качения и телах качения могут появляться следы аномального износа и размазывания материала. При этом класс ISO VG обычно указывает вязкость при 40 °C, тогда как в подшипнике температура может отличаться. Поэтому одного значения из маркировки недостаточно.
Противоположная ситуация тоже создает проблемы. Избыточно вязкое базовое масло может увеличить сопротивление движению, внутренние потери на трение и нагрев. Особенно внимательно оценивают этот фактор для высокоскоростных узлов. Высокая вязкость не означает автоматически лучшую защиту: важен баланс между формированием пленки и сопротивлением перемещению смазки.
Повышенный износ также может быть связан с недостаточной подачей смазки, перегрузкой или неподходящими свойствами состава для фактического режима работы. Если пополнение смазки не соответствует условиям эксплуатации, пленка может не восстанавливаться в необходимом объеме. В результате ресурс подшипника снижается даже при использовании материала подходящего общего назначения.
Поэтому при разборе отказа полезно сопоставить рабочую температуру, скорость и нагрузку с характеристиками смазки. Если узел перегревается или изнашивается, не стоит сразу считать причиной низкое качество материала: сначала проверяют правильность подбора и режим подачи.
Вязкость смазки подшипников: как оценивать ее при рабочей температуре
Вязкость базового масла определяет, насколько эффективно оно формирует разделяющую поверхности пленку.
Для оценки режима смазки используют коэффициент вязкости κ. Для большинства подшипниковых применений проектный диапазон этого коэффициента составляет 1-4. Значение κ ниже 0,1 соответствует граничному режиму: основную нагрузку в таком случае несут неровности поверхностей.
При увеличении κ условия смазывания улучшаются, что может увеличить расчетный ресурс подшипника. Однако связь не означает, что следует всегда выбирать самое вязкое масло. Чрезмерная вязкость повышает потери на трение, а вместе с ними может увеличиваться нагрев. При высоких скоростях особенно важно не допустить избыточного сопротивления вращению.
Ориентироваться только на значение ISO VG при 40 °C недостаточно: вязкость меняется с температурой. Оценивают, какой она будет непосредственно в работающем узле. Для стандартных применений в справочных материалах приводится практический ориентир около 15 cSt при рабочей температуре для шариковых и цилиндрических роликовых подшипников. Это не универсальное требование для каждого узла, а значение, которое следует применять с учетом конструкции и режима работы.
Для подшипников с линейным контактом могут требоваться более вязкие базовые масла. В качестве диапазона приводится ISO VG 150-460, а в особых случаях - выше. Такой выбор должен подтверждаться расчетом условий смазки, а не только предположением, что большая вязкость лучше защищает детали.
При высокой нагрузке важны EP-свойства смазки и достаточная вязкость базового масла. Для минеральных масел в материалах по смазке подшипников приводится ориентир по индексу вязкости VI не менее 95. Эти параметры рассматривают вместе с температурой и скоростью: отдельно взятая характеристика не описывает поведение смазки во всем рабочем диапазоне.
Смазка для подшипников: вязкость и класс NLGI
Пластичную смазку для подшипников выбирают не по одному обозначению на упаковке.
NLGI характеризует консистенцию, то есть степень твердости смазки, определяемую по проникновению. Чем выше число класса NLGI, тем тверже смазка. Для подшипников качения обычно рассматривают классы NLGI 1, 2 и 3, причем NLGI 2 часто используют в стандартных применениях.
Класс NLGI не показывает вязкость базового масла и не служит мерой липкости или несущей способности. Две смазки одинаковой консистенции могут отличаться базовым маслом и рабочими свойствами. Поэтому при подборе отдельно проверяют NLGI, вязкость базового масла при рабочей температуре и соответствие материала нагрузке и скорости.
Определение консистенции связано с проникновением и описывается стандартами ISO 2137 и ASTM D217. Эти стандарты помогают сопоставлять консистенцию, но не заменяют оценку условий работы подшипника. Если ориентироваться только на NLGI, можно выбрать подходящую по твердости смазку, но не подходящую по вязкости или рабочему режиму.
При высокой скорости чрезмерно твердая консистенция может затруднить перетекание смазки и подвод масла к контактным поверхностям. В отдельных высокоскоростных применениях используют NLGI 3 вместе с низкой вязкостью базового масла. Это показывает, почему NLGI и вязкость оценивают совместно: один параметр описывает консистенцию, второй помогает оценить формирование масляной пленки.
Для низких скоростей и больших диаметров подшипников могут быть уместны более вязкие базовые масла, если это подтверждает расчет режима смазки. При подборе важно учитывать и фактическую подачу: неподходящий интервал пополнения способен привести к нехватке смазки, даже если ее класс выбран верно.
Пищевая смазка для подшипников: что означают H1 и H2
Для пищевого производства допуск выбирают по вероятности контакта смазки с продуктом.
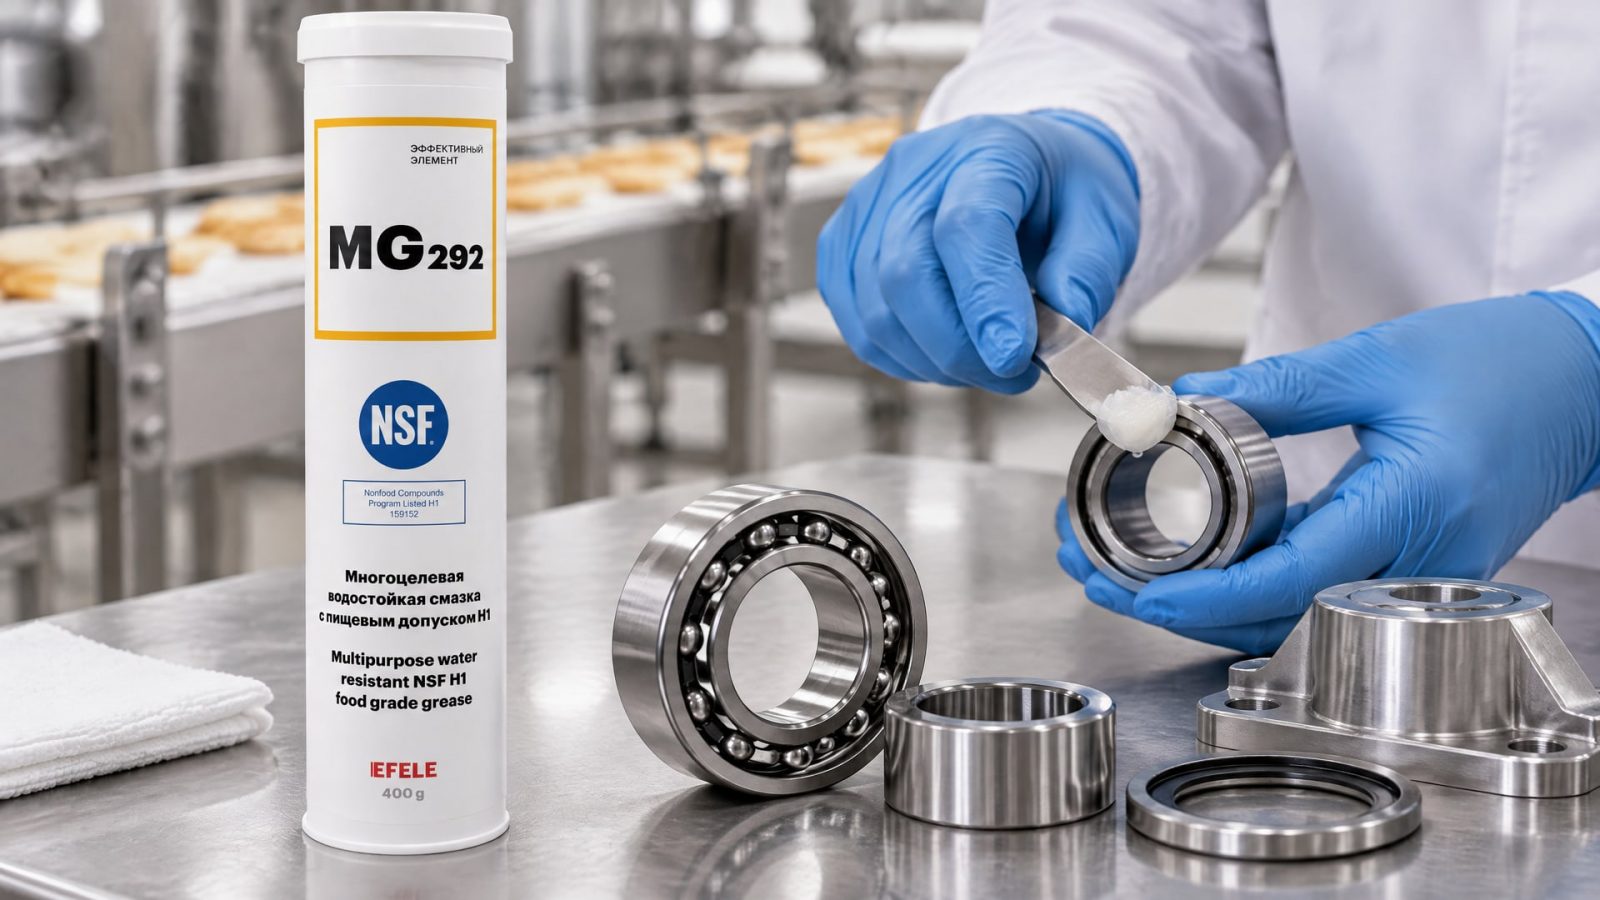
NSF H1 допускает только случайный контакт с пищей. NSF H2 предназначен для оборудования и зон, где контакт смазки с пищевым продуктом запрещен. Это разные условия применения, а не последовательные ступени качества.
Класс H1 не подтверждает, что смазка подходит любому подшипнику на предприятии. При подборе по-прежнему учитывают вязкость базового масла, температуру, скорость и нагрузку. Также оценивают вымываемость водой и стойкость к рабочей среде. Если смазка быстро вымывается, нехватка материала может ускорить износ, даже когда допуск по пищевой безопасности выбран правильно.
На участках, где подшипник подвергается воздействию воды, проблема может сочетать вымывание смазки, фреттинг и трудный пуск после остановки. В таких условиях недостаточно проверить только маркировку H1: нужны соответствие нагрузке и защита от вымывания. Для этой задачи можно рассматривать водостойкую многоцелевую EFELE MG-292 с допуском NSF H1; для нее заявлены высокая несущая способность и защита от вымывания водой.
Снабженцу и инженеру стоит сверить обозначение допуска с зоной применения и отдельно проверить технические характеристики смазки в карточке товара. Выбор H1 нужен из-за возможного случайного контакта с пищей, а не потому, что производство работает в тяжелых условиях. Если контакта с продуктом быть не может, H1 не становится обязательным только из-за отрасли.
Как найти причину износа и снизить риск заклинивания
При повышенном износе сначала фиксируют условия, в которых работает узел: температуру, скорость и нагрузку.
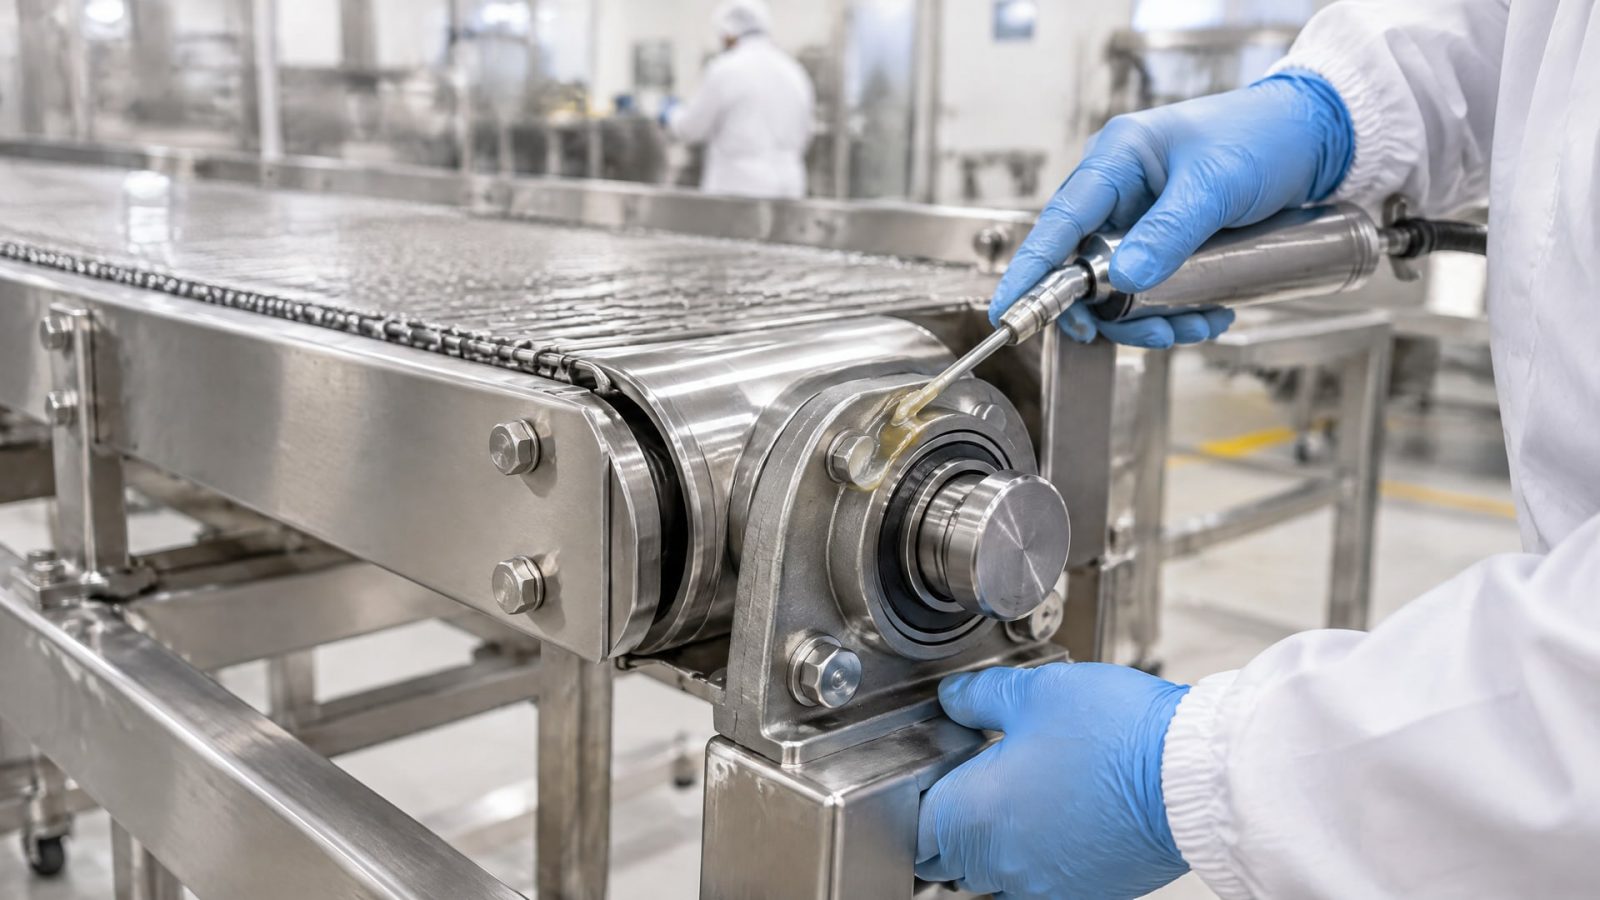
Затем сопоставляют их с вязкостью базового масла и классом NLGI. Если температура выросла, номинальное значение ISO VG при 40 °C может не отражать вязкость масла в подшипнике. Если узел работает на высокой скорости, важно также исключить избыточные потери на трение из-за слишком вязкого состава.
Следующий шаг - проверить подачу и пополнение смазки. Недостаточное количество материала или неподходящий интервал пополнения быстрее приводит к повреждениям, чем небольшое отклонение от предпочтительного класса консистенции. При этом слишком твердая смазка может хуже поступать к контактным поверхностям, поэтому оценивать нужно не только объем, но и возможность ее перемещения внутри узла.
Для высоконагруженных подшипников учитывают необходимость EP-свойств и достаточной базовой вязкости. Для высокоскоростных узлов, напротив, контролируют сопротивление движению и нагрев. Универсального выбора, одинаково подходящего для медленного нагруженного и быстрого малонагруженного подшипника, нет.
Чтобы снизить риск заклинивания, полезно проверять характеристики смазки до замены и не делать вывод по одному параметру. В оценку включают:
рабочую температуру узла, а не только номинальную вязкость при 40 °C;
скорость и характер нагрузки;
вязкость базового масла и класс NLGI;
необходимость EP-свойств при высоких нагрузках;
фактическую подачу смазки и интервалы пополнения;
требования к допуску H1 или H2, если узел находится на пищевом производстве.
Если после замены смазки изменились температура или характер работы подшипника, сравнивают фактический режим с параметрами выбранного материала. Это помогает отличить ошибку подбора от проблем с нагрузкой или подачей и не менять смазку вслепую.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипника?
Единого значения для всех подшипников нет. Вязкость выбирают с учетом рабочей температуры, скорости, нагрузки и конструкции узла. Значение ISO VG обычно относится к 40 °C, поэтому для оценки важно определить вязкость при фактической температуре работы, а затем сопоставить ее с условиями смазывания.
Какая вязкость смазки нужна для ступичных подшипников?
Подбирать смазку только по названию узла нельзя: нужны сведения о скорости, нагрузке и рабочей температуре. Ориентир около 15 cSt при рабочей температуре приводится для стандартных применений шариковых и цилиндрических роликовых подшипников, но он не заменяет проверку требований конкретного ступичного узла.
NLGI 2 подходит для любых подшипников?
Нет. NLGI 2 обозначает консистенцию, а не универсальную пригодность смазки. Для выбора дополнительно проверяют вязкость базового масла при рабочей температуре, скорость, нагрузку и условия подачи. Смазка класса NLGI 2 может иметь характеристики, не подходящие конкретному подшипнику.
Почему повышенный износ появляется после перехода на пищевую смазку?
Допуск H1 или H2 описывает допустимость контакта с пищей, но не гарантирует совпадение вязкости и других рабочих свойств с требованиями подшипника. Причиной износа могут стать недостаточная масляная пленка, вымывание смазки водой, неверная консистенция или неподходящий режим пополнения.
Заключение
Вязкость смазки подшипников оценивают с учетом рабочей температуры, скорости и нагрузки, а не только по классу ISO VG или NLGI. Слишком низкая вязкость может не обеспечить достаточную пленку, а чрезмерно высокая - увеличить потери на трение и нагрев. Пищевой допуск H1 или H2 решает вопрос допустимости контакта с продуктом, но не заменяет подбор смазки по режиму работы узла.
Следующий шаг - сверить требования подшипника с температурой, скоростью, нагрузкой и фактическим режимом подачи смазки. Если узел изнашивается после смены материала, проверьте вязкость при рабочей температуре, класс NLGI и соответствие допуска условиям производства до очередной замены.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена снижает трение и износ в узлах металл-пластик и металл-резина. Узнайте, как выбрать подходящий состав.
Узнайте, как противозадирные присадки для масла влияют на нагрузку сваривания и диаметр пятна износа, и почему эти показатели не всегда прямо пропорциональны.
Узнайте, почему твердые присадки не подходят для смазки высокоскоростных подшипников и какие параметры критичны при выборе состава.