
Противозадирные присадки для масла: связаны ли нагрузка сваривания и диаметр пятна износа?
Высокая нагрузка сваривания не гарантирует, что диаметр пятна износа будет меньше. Эти показатели связаны с работой смазочного материала в условиях трения, но оценивают разные свойства и не имеют универсальной линейной зависимости. В отдельных методиках размер пятна износа используют как пороговый критерий для определения нагрузки сваривания, поэтому при чтении результатов важно учитывать стандарт испытания.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые оценивают противозадирные присадки для масла или сравнивают смазочные материалы по протоколам испытаний. Разберем, что означают нагрузка сваривания и диаметр пятна износа, как их трактуют стандарты и почему результатов одного теста недостаточно для выбора состава.
Что показывают нагрузка сваривания и диаметр пятна износа
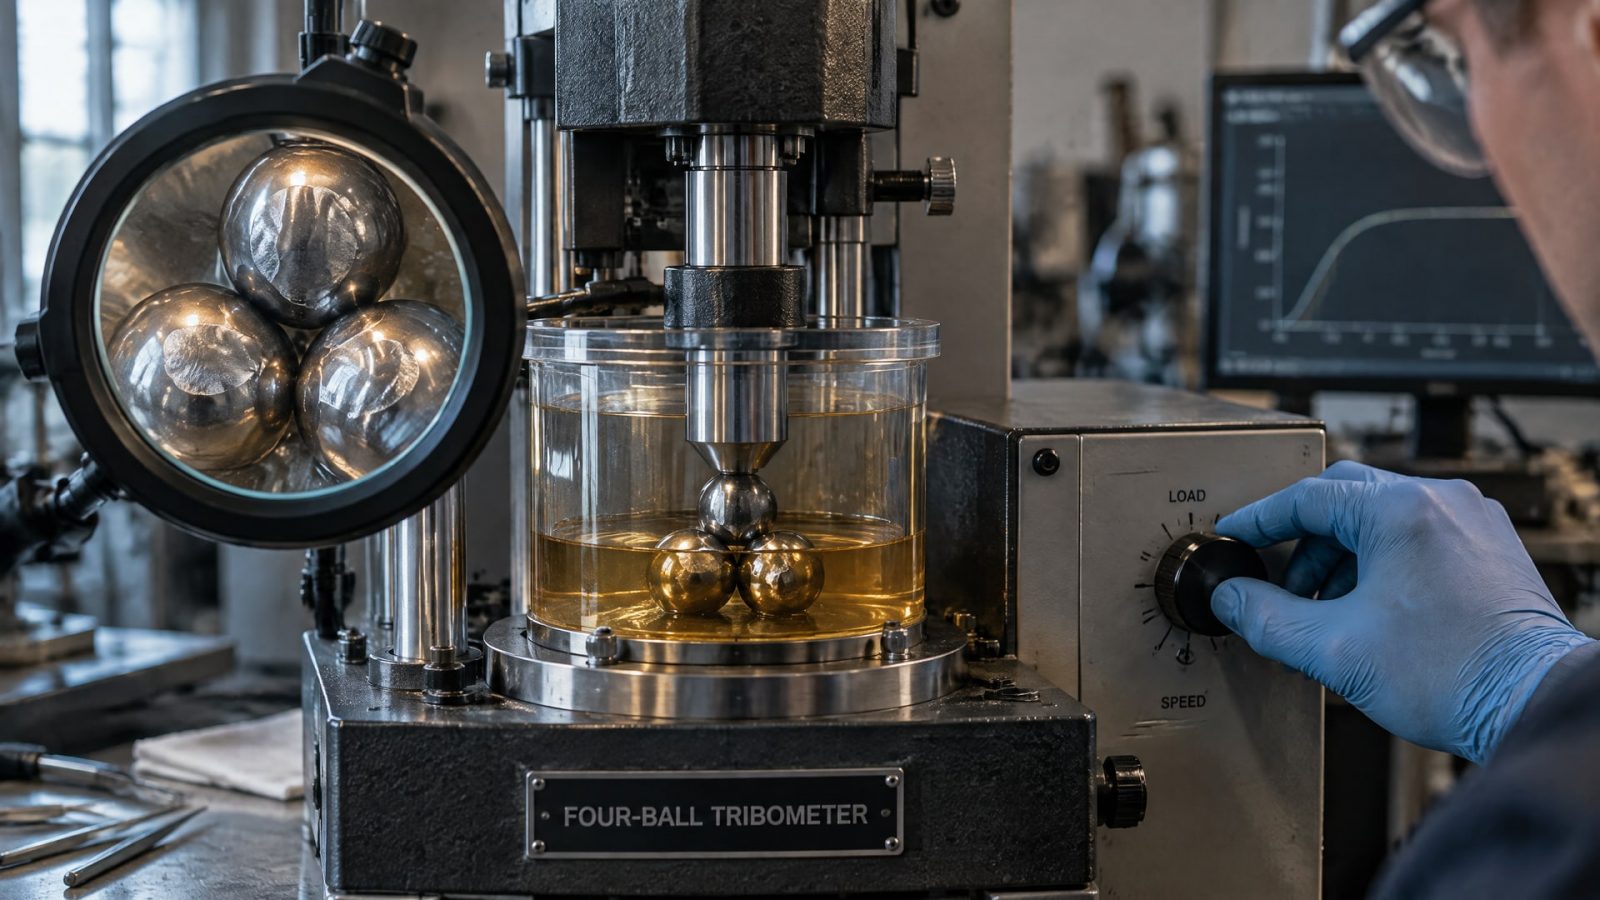
Нагрузка сваривания и диаметр пятна износа часто встречаются рядом в результатах испытаний на четырехшариковой машине.
Это не делает их взаимозаменяемыми. Нагрузка сваривания показывает, при какой нагрузке в условиях конкретного метода достигается критерий сваривания или его условный аналог. Диаметр пятна износа отражает размер следа на шариках после испытания.
По ГОСТ 9490-75 нагрузкой сваривания считают наименьшую нагрузку, при которой машина автоматически останавливается при достижении момента трения 1180 ± 25 Н·см или происходит сваривание шариков. Если сваривания нет, а момент трения остается ниже предельного, применяют условный критерий: нагрузкой сваривания считают ту, при которой образуется пятно износа со средним диаметром 3 мм и более.
Это методическая связь, а не доказательство того, что любой рост нагрузки сваривания сопровождается пропорциональным уменьшением пятна. В одном случае диаметр входит в критерий определения нагрузки сваривания, в другом его измеряют отдельно как показатель износа. Поэтому выражение «нагрузка сваривания, пятно износа» объединяет связанные, но разные характеристики.
Для описания противоизносных свойств используют диаметр пятна износа, для оценки несущей способности - критическую нагрузку, а предельную нагрузочную способность характеризуют нагрузкой сваривания. Если в паспорте приведено только одно значение, например нагрузка сваривания, по нему нельзя сделать полный вывод об изнашивании. Нужны и другие результаты, полученные в сопоставимых условиях.
Почему значения не образуют универсальную пару
При улучшении противозадирных свойств иногда одновременно растет нагрузка сваривания и уменьшается пятно износа. Однако это наблюдаемая зависимость для конкретного состава и метода, а не общее правило. На результаты влияют химия и дозировка присадки, а также условия испытания.
Как испытание смазки по ГОСТ определяет нагрузку сваривания
ГОСТ 9490-75 задает для четырехшариковой машины критерии, по которым оценивают свойства смазочного материала.
Помимо нагрузки сваривания, стандарт описывает определение показателя износа при постоянной нагрузке, установленной в нормативно-технической документации на конкретный материал. В качестве основной нагрузки указано 196 Н (20 кгс).
Таким образом, нагрузка сваривания и показатель износа могут определяться в разных режимах. В первом случае нагрузку повышают и фиксируют наступление установленного критерия. Во втором испытание проводят при заданной постоянной нагрузке и оценивают образовавшиеся пятна. Сопоставлять полученные показатели как два измерения одного явления некорректно.
ГОСТ 32501-2013 устанавливает метод определения противозадирных свойств пластичных смазок на четырехшариковой машине. В этом стандарте нагрузка сваривания связана с минимальной нагрузкой, при которой поверхности сначала схватываются, а затем свариваются. Если истинного сваривания не происходит, стандарт предусматривает условный критерий по пятну износа диаметром не более 4 мм.
Критерии 3 мм и 4 мм относятся к разным стандартам и их трактовкам. Их нельзя свести к одному универсальному порогу или использовать для пересчета результатов между методиками. При оценке протокола важно проверить, какой материал испытывали, по какому стандарту и какое именно значение указано: нагрузка сваривания, показатель износа или другой параметр.
Для инженера это означает, что строка «нагрузка сваривания» без названия метода не дает достаточной информации для сравнения. Для снабженца это означает, что при проверке характеристик в документации следует сверяться со спецификацией и фиксировать стандарт испытания рядом с числовым значением.
Как противозадирная присадка в масло влияет на результаты
Противозадирная присадка в масло может повлиять на несколько трибологических характеристик одновременно.
Испытания показывают, что EP-компоненты способны изменять и нагрузку сваривания, и диаметр пятна износа. Но направление и выраженность изменений зависят от химии присадки и ее дозировки. Поэтому наличие присадки само по себе не позволяет предсказать конкретный результат.
Если при испытании одного состава нагрузка сваривания выросла, а пятно износа уменьшилось, это говорит о результатах именно этого состава в рамках данной методики. Переносить вывод на другое масло или другую рецептуру нельзя. Избыточная доля противозадирных компонентов тоже не гарантирует одновременного улучшения всех показателей.
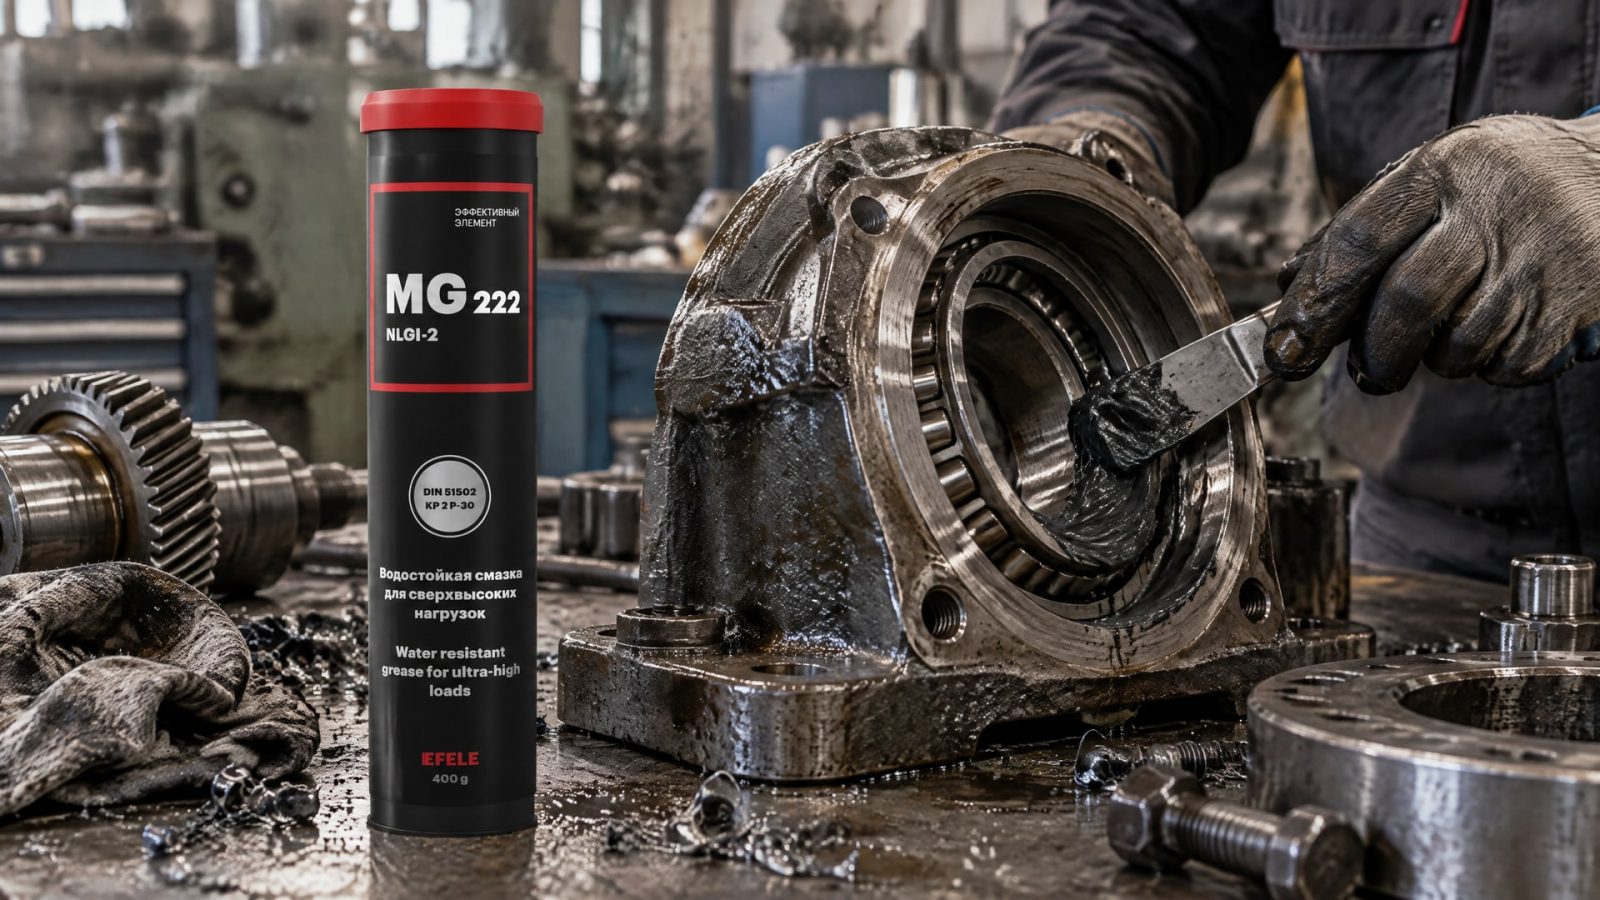
EFELE MG-222: нагрузка сваривания >6300 Н.
Это значение характеризует конкретную водостойкую пластичную смазку с противозадирными свойствами. Оно не позволяет само по себе определить диаметр пятна износа: для такого вывода нужен отдельный результат испытания по указанной методике. Пример показывает, почему даже заметное значение нагрузки сваривания не заменяет данные о противоизносных свойствах.
В случае моторного или трансмиссионного масла наличие серы в составе противозадирной присадки также не является самостоятельным критерием эффективности. Оценивать следует поведение готового состава в стандартизованных трибологических испытаниях. Поэтому формулировки «противозадирные присадки в моторное масло» или «противозадирная присадка трансмиссионное масло сера» не отвечают на вопрос о свойствах продукта без результатов испытаний и сведений о методике.
Почему результаты по ГОСТ и ASTM нельзя сравнивать напрямую
ASTM D2783-03(2014) отдельно определяет диаметр пятна износа как средний размер следа на неподвижных шариках.
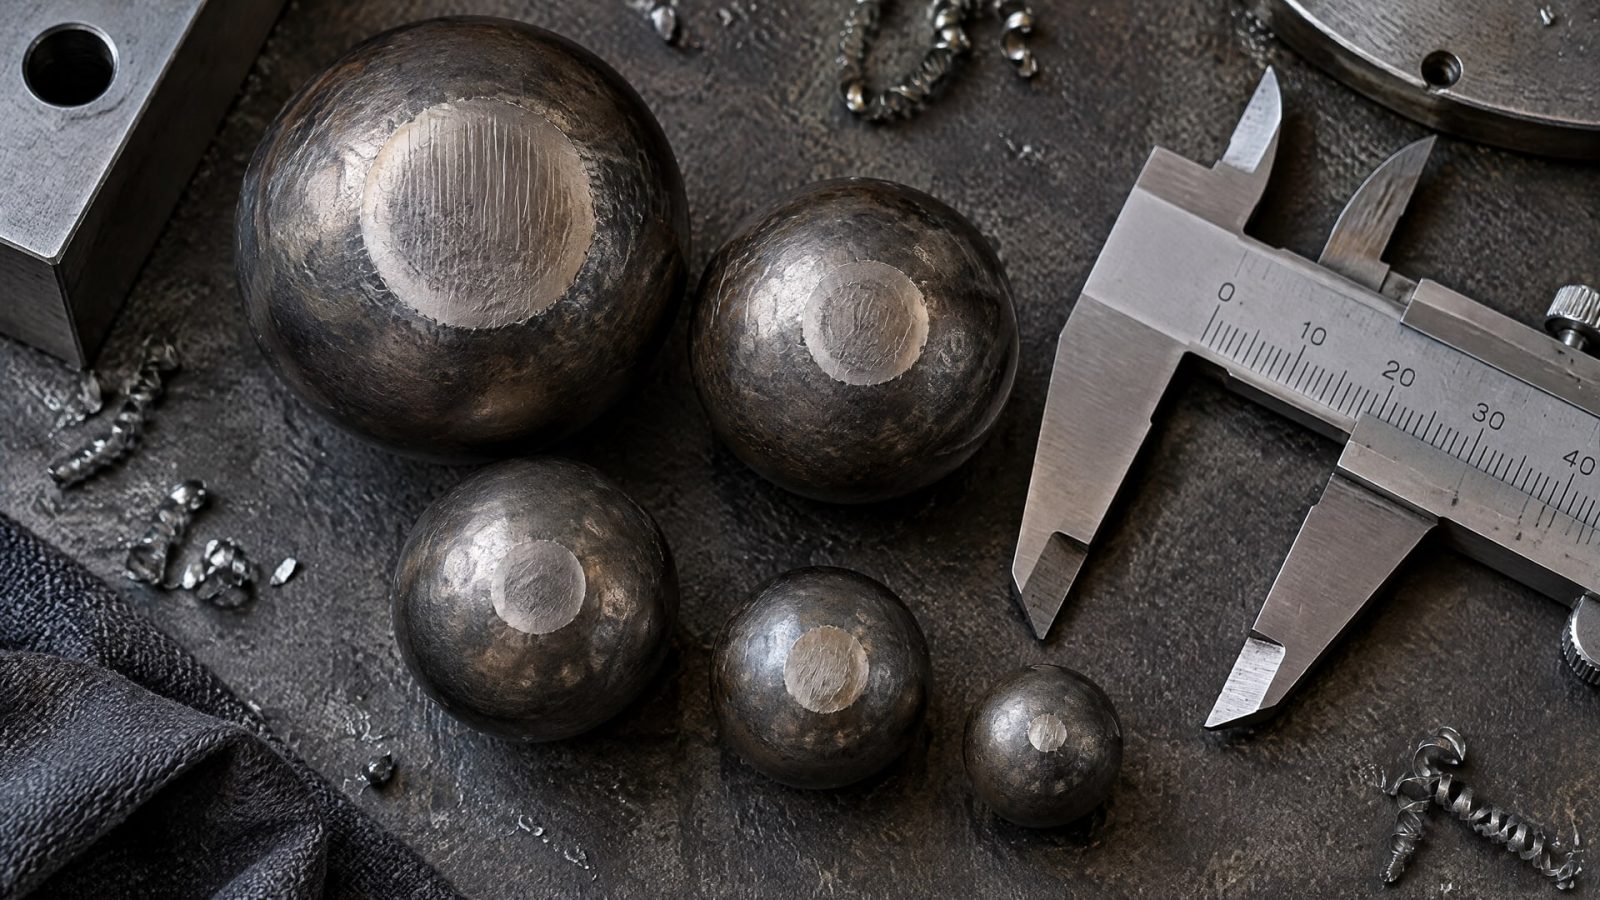
В некоторых случаях нагрузку, при которой достигается максимальный диаметр пятна износа 4 мм, указывают как weld point. Это еще один пример методической связи между параметрами, но не основание считать их одинаковыми.
Сравнивать численные результаты по ГОСТ 9490-75, ГОСТ 32501-2013 и ASTM D2783 без оговорки о методике некорректно. Стандарты могут различаться критериями, режимами и трактовкой результата. Даже совпадающие единицы измерения не означают, что два показателя получены в сопоставимых условиях.
При анализе протоколов проверьте:
какой стандарт указан для испытания;
какой именно параметр приведен: нагрузка сваривания, диаметр пятна износа или другой показатель;
относится ли испытание к жидкому или пластичному смазочному материалу;
приведены ли вместе с нагрузкой сваривания данные по износу;
можно ли сопоставить результаты по условиям и критериям одного метода.
Такой порядок помогает избежать вывода «чем выше нагрузка сваривания, тем меньше пятно износа», если документы подтверждают только один из показателей. Если поставщик приводит результаты разных методов, их следует рассматривать отдельно, а не выстраивать в общий рейтинг.
Как выбирать смазочный материал по двум показателям
Для защиты от задира нагрузка сваривания помогает оценить поведение состава при росте нагрузки в рамках конкретного испытания.
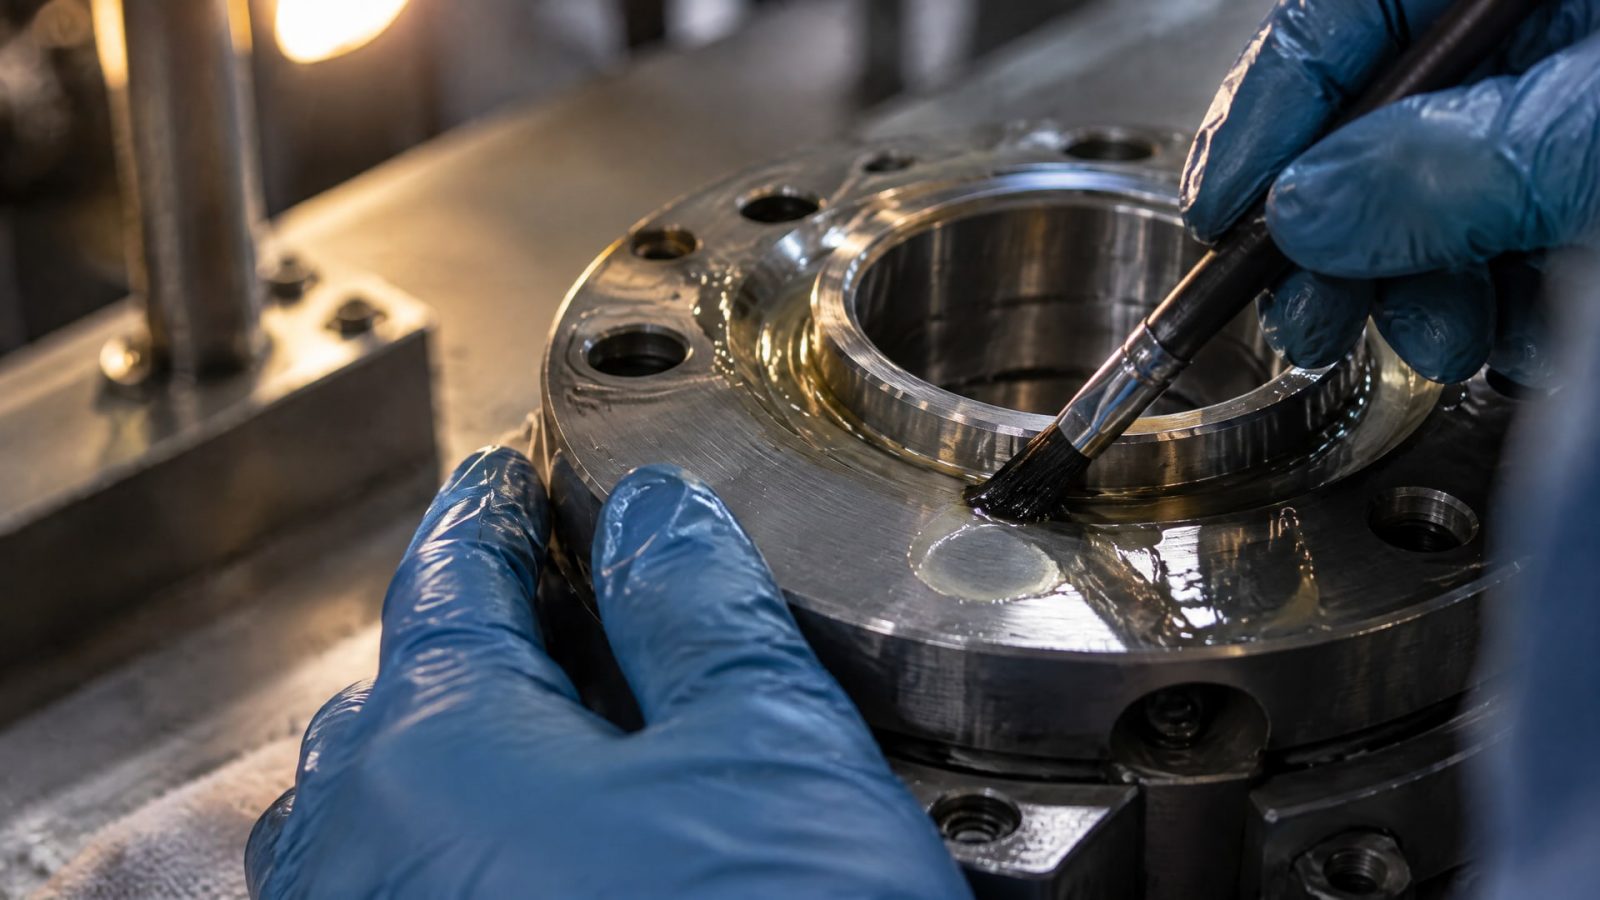
Для оценки обычного изнашивания важен диаметр пятна износа. При этом ни один показатель не описывает работу смазочного материала во всех условиях промышленного узла.
Решение следует принимать по совокупности характеристик, а не по максимальному значению в одной строке паспорта. Помимо нагрузки сваривания и диаметра пятна износа, при подборе учитывают вязкость базового масла, тип загустителя для пластичной смазки, температуру применения и совместимость с узлом трения. Состав должен соответствовать условиям эксплуатации, в том числе ударным нагрузкам, контактному давлению и режиму граничного трения.
Для закупщика при сравнении предложений полезен единый формат проверки: одинаковый стандарт испытаний, одинаковые обозначения показателей и полный набор данных по каждому материалу. Если один паспорт содержит только нагрузку сваривания, а другой - только пятно износа, прямое ранжирование не даст надежного результата. Следует запросить недостающие сведения или сравнивать продукты по тем характеристикам, которые действительно приведены для обоих.
Утверждение о том, что «любая противозадирная присадка полезна для любого масла», тоже требует проверки. Эффект зависит от основы, дозировки, температуры, материалов пары трения и совместимости с системой. Для окончательного выбора сопоставьте данные испытаний с требованиями узла и документацией на смазочный материал.
Часто задаваемые вопросы
Чем отличается нагрузка сваривания от диаметра пятна износа?
Нагрузка сваривания характеризует нагрузку, при которой в заданном испытании достигается критерий сваривания или установленный стандартом условный критерий. Диаметр пятна износа показывает размер следа на шарике после испытания. В ГОСТ 9490-75 и других методиках эти показатели связаны, но не становятся одним параметром.
Чем выше нагрузка сваривания, тем меньше пятно износа?
Не обязательно. При улучшении противозадирных свойств оба показателя могут изменяться в желательную сторону, но универсальной линейной зависимости нет. Результат зависит от состава смазочного материала и методики испытания. Чтобы оценить износ, нужен отдельный показатель диаметра пятна, полученный в сопоставимых условиях.
Можно ли сравнить нагрузку сваривания по ГОСТ 9490-75 и ASTM D2783?
Напрямую сравнивать численные значения без учета методики некорректно. Стандарты используют разные критерии и трактовки результатов. В частности, ASTM D2783-03(2014) в некоторых случаях связывает weld point с достижением пятна износа 4 мм, а ГОСТ 9490-75 предусматривает собственные критерии нагрузки сваривания.
Что важнее для выбора: нагрузка сваривания или пятно износа?
Это зависит от задачи. Для оценки защиты от задира важна нагрузка сваривания, а для оценки изнашивания - диаметр пятна износа. При подборе смазочного материала нужно учитывать оба показателя, если они доступны, и проверять их вместе с другими характеристиками и требованиями к узлу.
Наличие серы в противозадирной присадке гарантирует эффективность?
Нет. Само наличие серы не показывает, как готовое масло поведет себя при трении. Эффективность оценивают по результатам стандартизованных испытаний и с учетом состава, дозировки присадки и условий работы. Для сравнения продуктов нужно проверять не только компонентный состав, но и сопоставимые трибологические показатели.
Заключение
Между нагрузкой сваривания и диаметром пятна износа существует методическая связь, но универсальной прямой зависимости нет. В отдельных стандартах пятно износа служит условным критерием для определения нагрузки сваривания, однако в других случаях показатели описывают разные стороны поведения смазочного материала. Поэтому высокий результат по одному параметру не заменяет данных по другому.
Перед выбором масла или пластичной смазки проверьте стандарт испытания, уточните, какие показатели приведены в документации, и сравнивайте значения только в рамках одной методики. Если в паспорте указана лишь нагрузка сваривания, запросите диаметр пятна износа или другие сопоставимые данные, необходимые для оценки условий конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему твердые присадки не подходят для смазки высокоскоростных подшипников и какие параметры критичны при выборе состава.
Графит в узлах трения втулок снижает износ и обеспечивает смазывание. Узнайте, как выбрать подходящие втулки для вашего оборудования.
Узнайте, как правильно оценить работоспособность антифрикционных покрытий при контактных напряжениях до 1370 МПа и выше.