
Графит в узлах трения втулок: преимущества и выбор конструкции
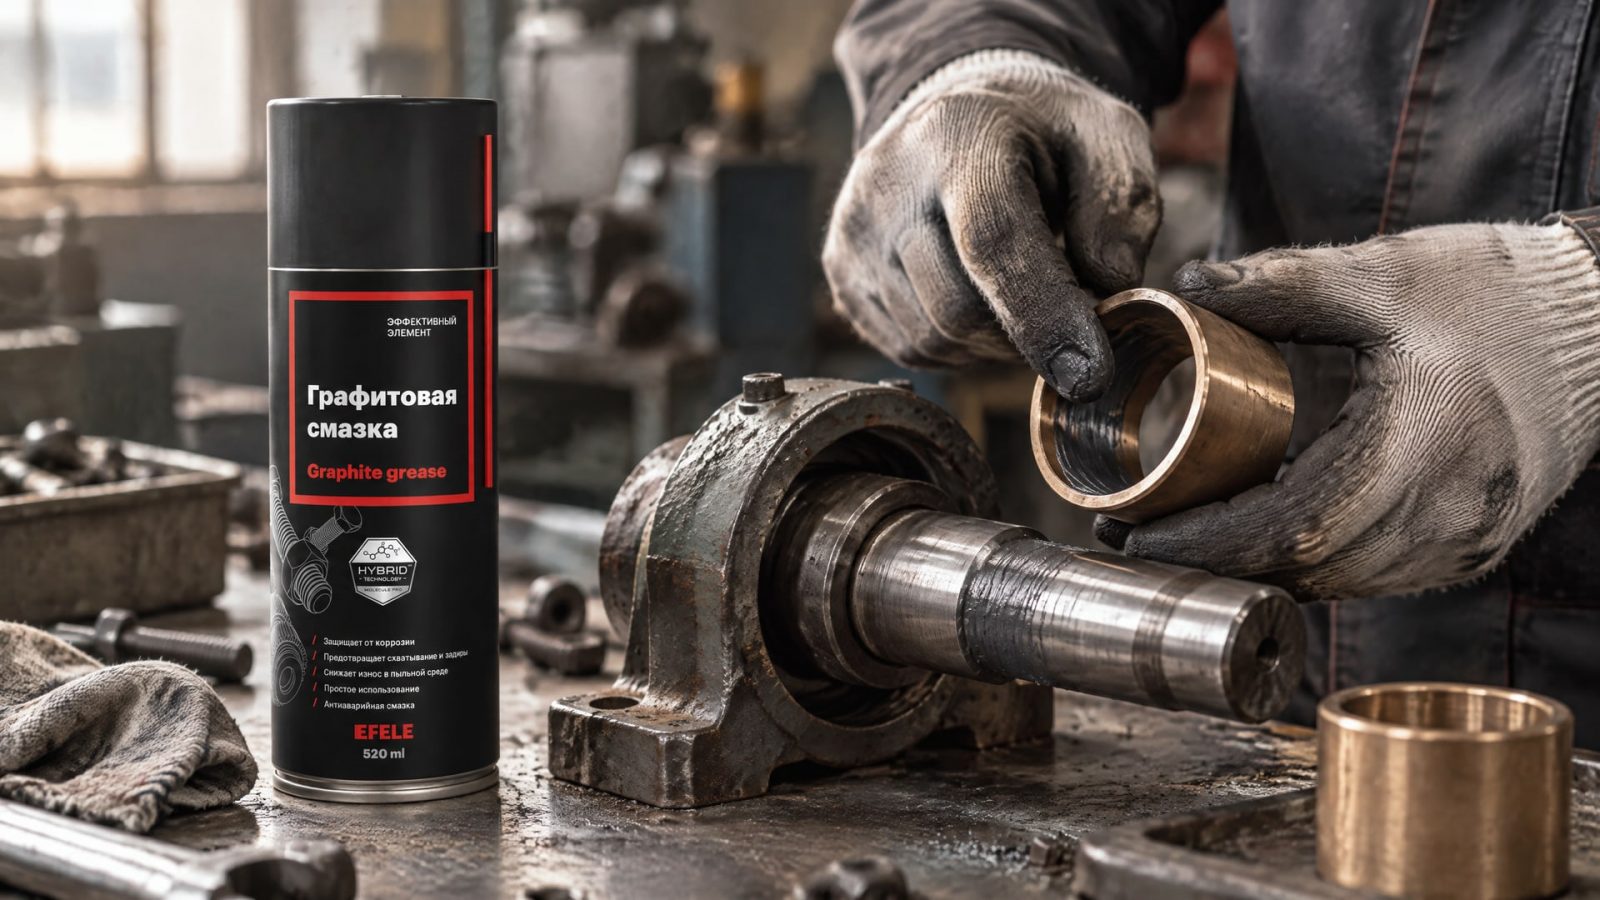
Графит в узлах трения втулок помогает снизить трение и поддерживать смазывание там, где регулярная подача масла неудобна или невозможна. Его используют как твердую смазку: материал переносится на сопряженную поверхность и формирует тонкую защитную пленку. Однако самосмазывание не отменяет подбора втулки по нагрузке, скорости, температуре, зазору и условиям работы.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают втулки для промышленного оборудования. Разберем, чем отличаются бронзографитовые и спеченные подшипники, как читать требования стандартов и какие параметры проверить перед монтажом. Отдельно рассмотрим приработку и ограничения графита, чтобы не рассчитывать на универсальное решение там, где необходим инженерный подбор.
Как графит работает в узлах трения втулок
В металлической втулке графит выполняет роль твердой смазки.
При движении он переносится на поверхность вала и формирует разделительную пленку, уменьшающую непосредственный контакт сопряженных поверхностей. Для графитовых бронзовых подшипников в технических материалах приводят коэффициент трения порядка 0,08-0,15 и толщину защитной пленки около 0,5-2 мкм. Эти значения зависят от конструкции, материалов и условий работы, поэтому их нельзя считать гарантированными параметрами любой втулки.
Один из распространенных вариантов конструкции - металлическая основа с графитовыми пробками. ISO 19259 описывает цилиндрические и фланцевые втулки с встраиваемыми твердыми смазками на графитовой основе. В качестве основы в примерах стандарта указаны латунные сплавы повышенной прочности. Конкретное расположение пробок и размеры выбирают по геометрии узла и предполагаемому режиму движения.
Для бронзографитовой втулки бронза и графит решают разные задачи. Металлическая основа обеспечивает несущую способность и отвод тепла, а графит поддерживает смазывание. В обзорах по втулкам с графитовыми пробками часто встречается покрытие твердой смазкой порядка 30-35% поверхности. Это не универсальная норма: доля и схема размещения графита могут меняться в зависимости от задачи.
Важно не воспринимать графит как замену любому смазочному материалу или как гарантию работы без износа. Он особенно полезен при пуске и остановке, а также при кратковременных перегрузках, когда масляная пленка может быть недостаточной. Подходящая конструкция определяется нагрузкой, скоростью, температурой и средой, а не одним лишь наличием графита.
Когда твердые смазки подходят для втулок
Твердые смазки во втулках применяют, когда регулярная подача масла затруднена или ее невозможно организовать.
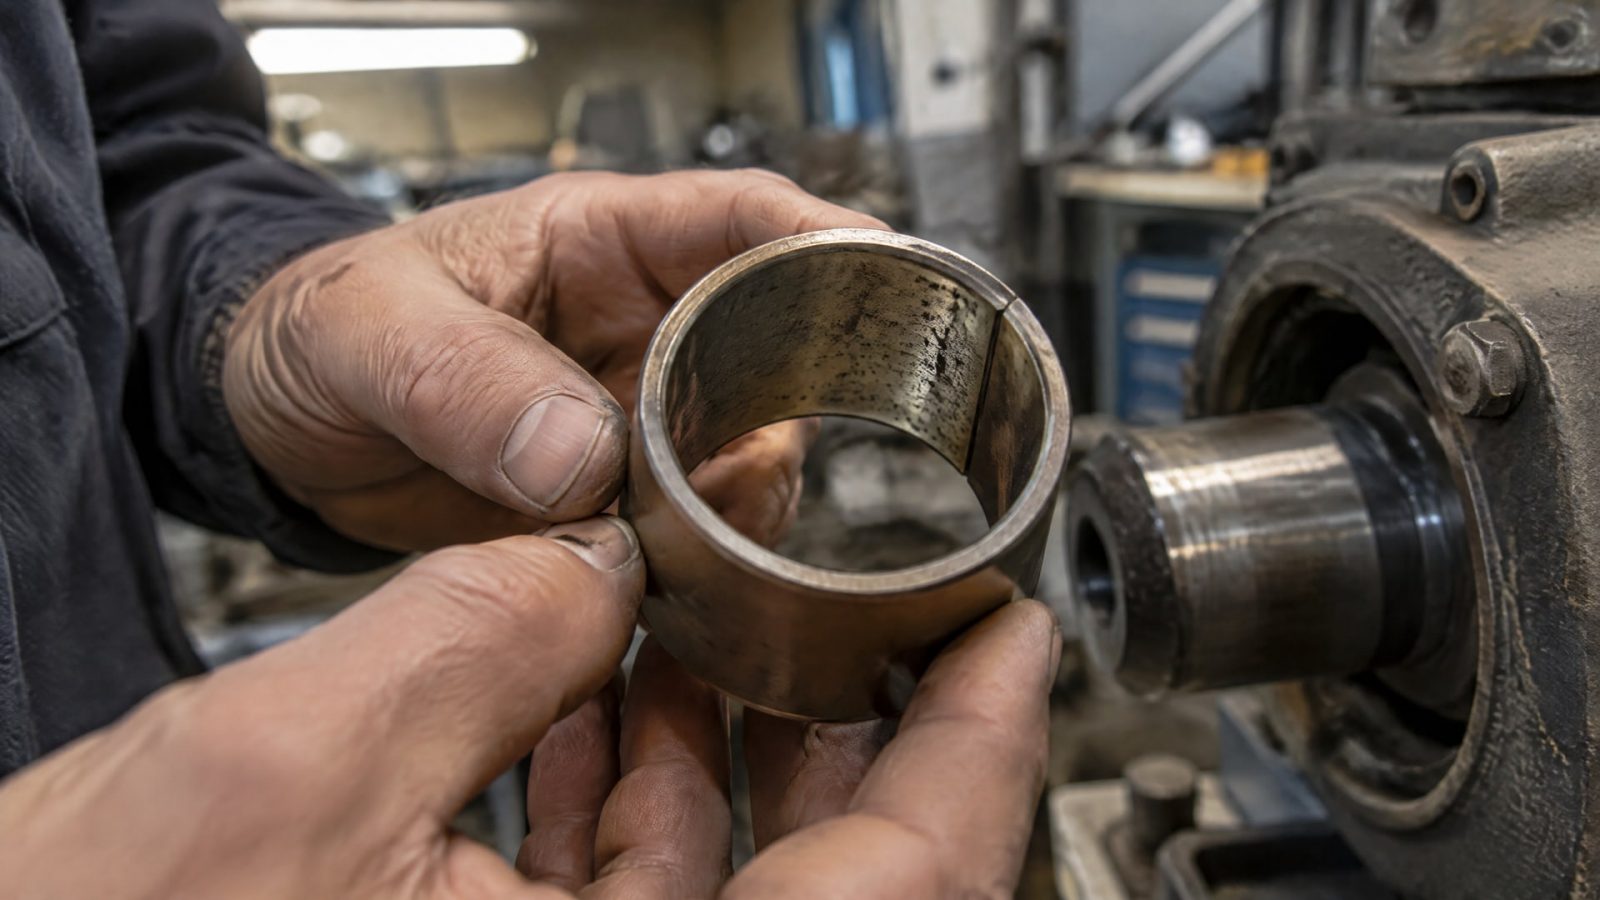
Такой вариант рассматривают для узлов, где обслуживание неудобно, а также для сухой, пыльной или высокотемпературной среды. При этом выбор зависит от конкретной пары трения: графит не делает узел нечувствительным к нагрузке, скорости и внешним условиям.
Графитовые бронзовые подшипники описывают как применяемые в широком температурном диапазоне: от криогенных температур примерно до 450-535 °C. Верхняя граница зависит от состава и среды, поэтому ее нельзя переносить на любую втулку. Уточнять допустимый режим нужно для конкретной конструкции и материалов.
При пуске и остановке графит полезен тем, что поддерживает смазывание в переходных режимах. В узлах, где возможны кратковременные перегрузки, твердая смазка помогает уменьшить трение, но не компенсирует неправильный расчет зазора или чрезмерную нагрузку. Если в узле применяют пластичную смазку с графитом, важно учитывать и способ ее нанесения, и реальный режим работы. При вымывании смазочного материала, фреттинге или затрудненном холодном пуске задачу рассматривают отдельно от выбора графитовой втулки: в таких случаях для узлов трения, где требуется графит, применяют EFELE Графитовая смазка, предназначенную для защиты и снижения износа.
Сухое смазывание можно организовать и с помощью антифрикционного слоя. Антифрикционные покрытия MODENGY на основе графита и дисульфида молибдена рассматривают для узлов, где требуется формирование такого слоя. Важно различать покрытие и втулку с графитовыми пробками: это разные решения, и применимость каждого определяют конструкция детали и условия контакта.
Как выбрать бронзографитовую втулку
При подборе сначала определяют режим работы: характер движения, нагрузку, скорость, температуру и среду.
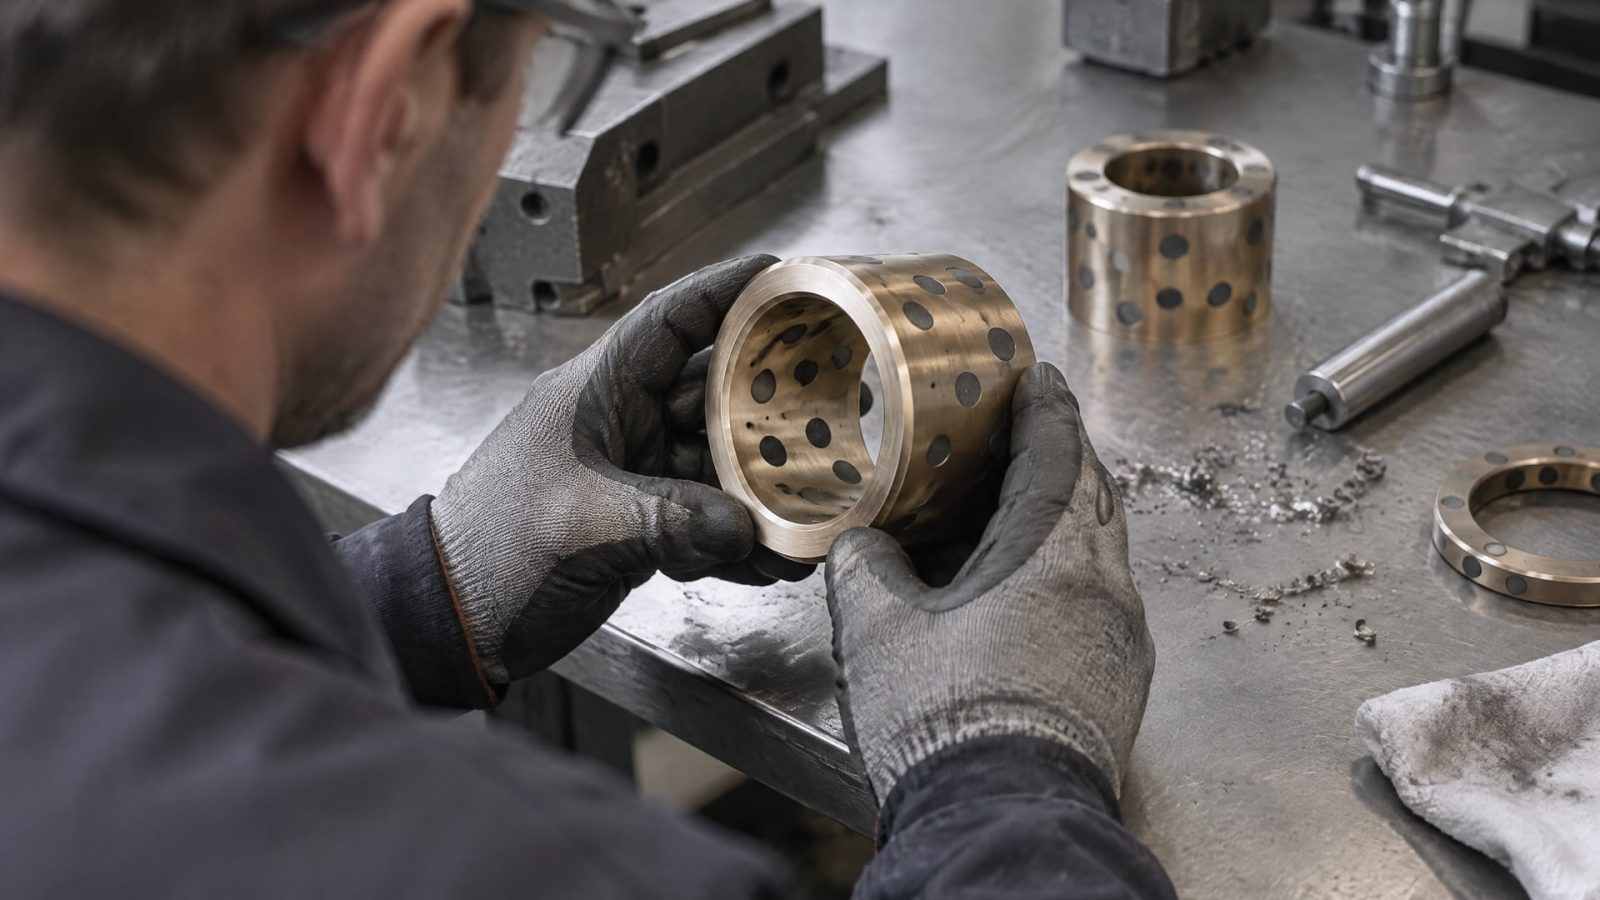
Затем уточняют конструкцию втулки, материал основы, расположение графита и требования к сопряженному валу. В бронзографитовом узле бронза обеспечивает механическую основу и теплопроводность, а графит выполняет функцию твердой смазки. Если оценивать только процент графита, можно упустить несущую способность и геометрию контакта.
Для поверхности вала в технических рекомендациях приводят шероховатость Ra 0,2-0,8 мкм. Также указывается ориентир по разнице твердости вала и втулки: не менее 100 HB. Эти значения следует сверять с требованиями конкретной конструкции, поскольку они не заменяют расчет сопряжения. Неподходящая шероховатость или недостаточная разница твердости могут повлиять на износ пары.
Проверьте, где и как размещены графитовые пробки. Для металлических втулок ISO 19259 показывает типовые решения для цилиндрического и фланцевого исполнения. В обзорах встречается доля покрытия графитом порядка 30-35% поверхности, но ее не следует принимать за обязательное значение для любого изделия. Избыток твердой смазки может повлиять на прочность и несущую способность, поэтому важны конструкция и спецификация производителя.
Перед закупкой полезно сверить следующие параметры:
Тип втулки: металлическая с графитовыми пробками или спеченный подшипник.
Материал основы и состав твердой смазки.
Геометрию втулки и расположение графита.
Требования к поверхности вала, зазору, нагрузке и скорости.
Рабочую температуру и условия окружающей среды.
Стандарт и методы контроля, относящиеся к выбранному типу изделия.
Название «графитовая втулка» само по себе не подтверждает совместимость с узлом. Инженер и закупщик должны сверить параметры изделия с расчетным режимом и документацией, а не выбирать деталь только по материалу или внешнему сходству.
Спеченные подшипники с графитом и испытания материалов
Спеченные подшипники и бронзографитовые втулки с твердыми смазочными пробками - не одно и то же.
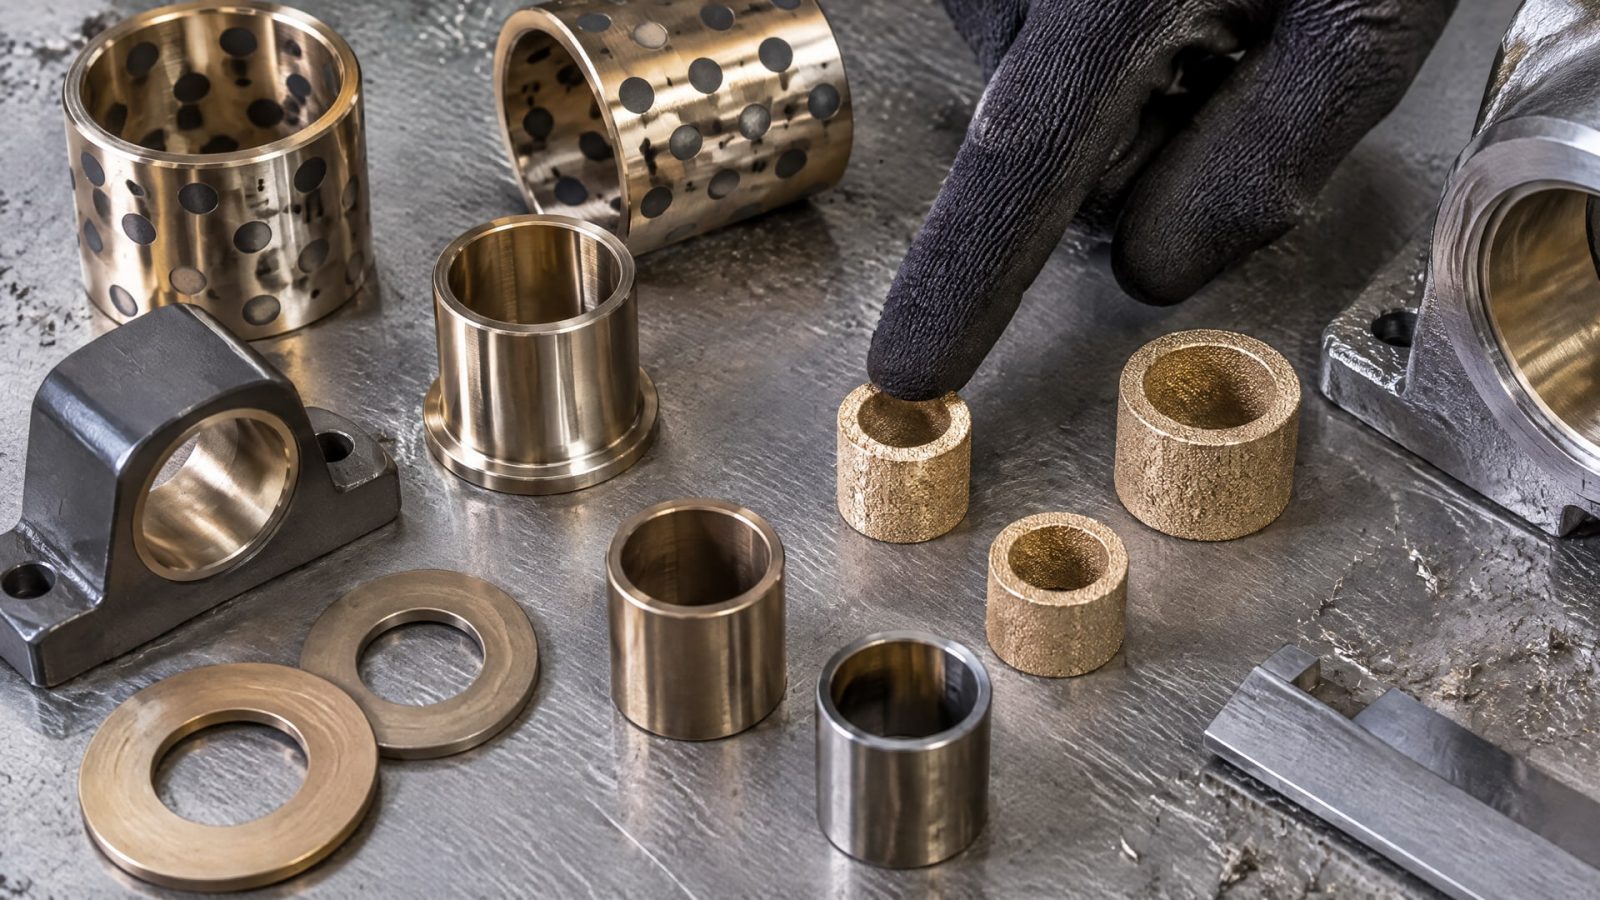
В первом случае речь идет о пористом материале, полученном из металлического порошка; во втором графит размещен в металлической основе в виде отдельных пробок. Отличаются конструкция, способ работы смазки и применимые документы, поэтому эти решения нельзя считать взаимозаменяемыми только из-за наличия графита.
ASTM B438/B438M описывает спеченные бронзовые подшипники, пропитанные маслом, изготовленные из порошков меди, олова и графита. Этот стандарт служит ориентиром для материалов класса «пористая бронза плюс смазка». Он не описывает все бронзографитовые втулки с твердыми пробками, поэтому сначала нужно определить тип изделия, а затем проверять относящуюся к нему спецификацию.
Для контроля спеченных материалов важны состав, пористость и метод проверки. В качестве связанного документа по спеченным подшипникам используют ASTM B925. При оценке изделия сверяют, какие именно требования и методы контроля указаны для конкретного материала и конструкции. Одного обозначения «спеченный» или «графитовый» недостаточно, чтобы понять, соответствует ли втулка условиям эксплуатации.
Испытания спеченных материалов следует рассматривать как часть проверки изделия, а не как формальность при закупке. Инженеру важно установить, какие характеристики контролирует производитель и по какому документу. Снабженцу - запросить спецификацию и сопоставить ее с требованиями оборудования. Стандарты задают основу для размеров, материалов и контроля, но не снимают необходимости проверить нагрузку, скорость, температуру и среду конкретного узла.
Монтаж и приработка втулки
Даже правильно выбранная графитовая втулка нуждается в корректном монтаже.
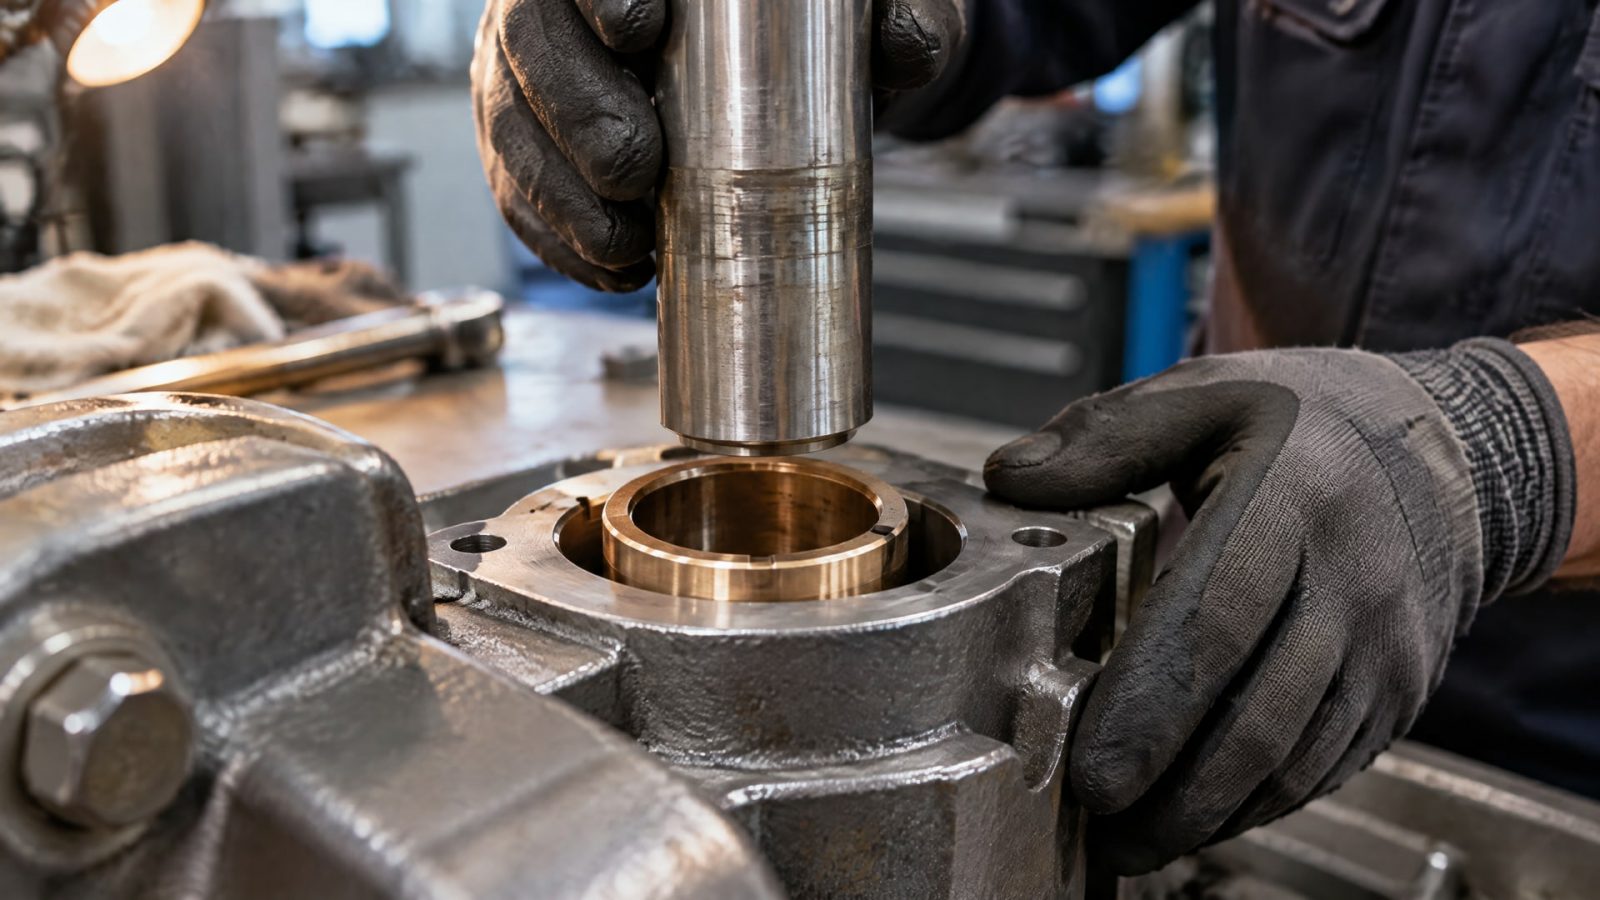
До установки проверяют соответствие размеров, состояние вала и наличие повреждений на поверхностях. Особое внимание уделяют зазору и шероховатости: для вала в технических рекомендациях приводят Ra 0,2-0,8 мкм, а ориентир по разнице твердости между валом и втулкой составляет не менее 100 HB. Эти параметры нужно сопоставить с документацией на выбранную конструкцию.
После монтажа новую втулку не следует сразу вводить в полный нагрузочный режим. Практические рекомендации предусматривают мягкую приработку с постепенным повышением нагрузки. Это дает сопряженным поверхностям время сформировать рабочий контакт и помогает обнаружить несоответствие до выхода на штатный режим. Если появляются локальный нагрев или признаки повышенного трения, режим нужно проверить, а не считать такие проявления нормальной частью приработки.
При контроле оценивают не только саму втулку, но и вал. Графит переносится на сопряженную поверхность, поэтому состояние пары важно для стабильной работы. Появление пленки не означает, что износ полностью остановился: твердая смазка снижает трение, но не отменяет износ как физический процесс. Повреждения, неправильный зазор или перегрузка способны сократить ресурс узла.
Перед запуском полезно зафиксировать условия работы и порядок осмотра:
Проверить размеры и посадку втулки.
Убедиться, что поверхность вала соответствует требованиям конструкции.
Начать работу с постепенным увеличением нагрузки.
Контролировать температуру и состояние сопряженных поверхностей.
При отклонениях проверить нагрузку, скорость, зазор и условия смазывания.
Такой порядок помогает отличить особенности начальной приработки от проблем подбора или монтажа. Самосмазывающаяся конструкция снижает потребность в регулярной подаче масла, но не отменяет контроля состояния узла.
Часто задаваемые вопросы
Графитовая втулка не требует обслуживания?
Нет. Самосмазывание снижает потребность в регулярной подаче масла, но не исключает контроля зазора, нагрузки, шероховатости вала и состояния сопряженных поверхностей. Новую втулку вводят в работу постепенно. Периодичность осмотра и допустимый режим зависят от конструкции и условий эксплуатации конкретного узла.
Чем бронзографитовая втулка отличается от спеченного подшипника?
Бронзографитовая втулка обычно имеет металлическую основу с графитовыми пробками. Спеченный подшипник формируют из металлического порошка; ASTM B438/B438M описывает спеченную бронзу, пропитанную маслом, с использованием порошков меди, олова и графита. Это разные конструкции, для которых проверяют разные требования и контроль.
Какую долю поверхности втулки занимает графит?
В обзорах по втулкам с графитовыми пробками часто указывают покрытие порядка 30-35% поверхности. Это распространенный ориентир, а не универсальное требование. Фактическая доля зависит от конструкции и задачи; избыток графита может ухудшить прочность и несущую способность изделия.
Как прирабатывают втулку с графитом?
Новую втулку не сразу нагружают на полную мощность. Нагрузку повышают постепенно, наблюдая за работой узла и состоянием вала. При подборе также сверяют зазор и качество поверхности: для вала приводят ориентир Ra 0,2-0,8 мкм. Конкретный порядок зависит от требований производителя втулки.
Заключение
Графит в узлах трения втулок снижает трение за счет переноса материала на сопряженную поверхность и подходит для ряда режимов, где регулярная подача масла неудобна. Выбор между бронзографитовой втулкой и спеченным подшипником зависит от конструкции, состава, нагрузки, скорости, температуры и среды. Стандарты помогают проверить изделие, но не заменяют подбор под конкретный узел.
Следующий шаг для инженера или снабженца - определить режим работы, запросить спецификацию втулки и сверить материал, размеры, требования к валу и метод контроля с документацией. Перед штатной эксплуатацией нужно выполнить мягкую приработку и проверить сопряженные поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно оценить работоспособность антифрикционных покрытий при контактных напряжениях до 1370 МПа и выше.
Узнайте, как правильно сравнивать коэффициент трения смазки для пластичных смазок и твердосмазочных покрытий.
Узнайте, как коэффициент трения молибдена и графита влияет на выбор антифрикционных покрытий и их применение.