
Смазка резиновых уплотнений в металлических корпусах: как обеспечить скольжение
Скользящую посадку резинового уплотнения в металлическом корпусе обеспечивают подбором совместимой смазки или низкофрикционного покрытия, а также правильной подготовкой поверхности и монтажом. Для динамических узлов смазывают кромку и контактную поверхность, формируя тонкую пленку: сухой ход ускоряет трение и износ, а избыток смазки может выдавливаться и собирать загрязнения.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазку для резиновых уплотнений или рассматривают обработку корпуса. Разберем, как учитывать материал эластомера и рабочую среду, когда применяют PTFE-покрытие, что важно для алюминия и как избежать ошибок при монтаже.
Почему скользят резиновые уплотнения в металлическом корпусе
В динамическом узле резиновое уплотнение контактирует с металлической поверхностью при движении деталей.
Если контакту не хватает смазки или поверхность подобрана неправильно, растут трение и износ. Для радиальных уплотнений производители указывают, что смазанная кромка работает с меньшим трением, а сухой ход стандартных материалов следует избегать.
При этом цель не в том, чтобы покрыть смазкой весь узел. Для скольжения резиновых прокладок достаточно тонкой устойчивой пленки в зоне контакта. Избыток может выдавливаться, загрязнять рабочую область и мешать сборке. Если рабочая смазка или масло не доходят до кромки, перед монтажом подходящей смазкой обрабатывают кромку или контрповерхность.
Тип эластомера влияет и на выбор смазки, и на температурные ограничения. В справочных данных для уплотнительных материалов приводятся ориентировочные диапазоны: для NBR - примерно от -30 до 100 °C, для специальных вариантов NBR - от -40 до 110 °C, для ACM - от -30 до 150 °C, для VMQ - от -50 до 170 °C. Эти значения не заменяют проверку совместимости конкретного уплотнения с рабочей жидкостью и условиями эксплуатации.
На трение влияет и состояние металла. Шероховатость контактной поверхности может повышать сопротивление движению, а ее улучшение - снижать его. Поэтому при жалобах на заедание или ускоренный износ оценивают не только состояние резины, но и поверхность корпуса, наличие смазки и характер движения.
Как выбрать смазку для резиновых уплотнений
Подбор начинают с определения материала уплотнения и среды, с которой он контактирует.
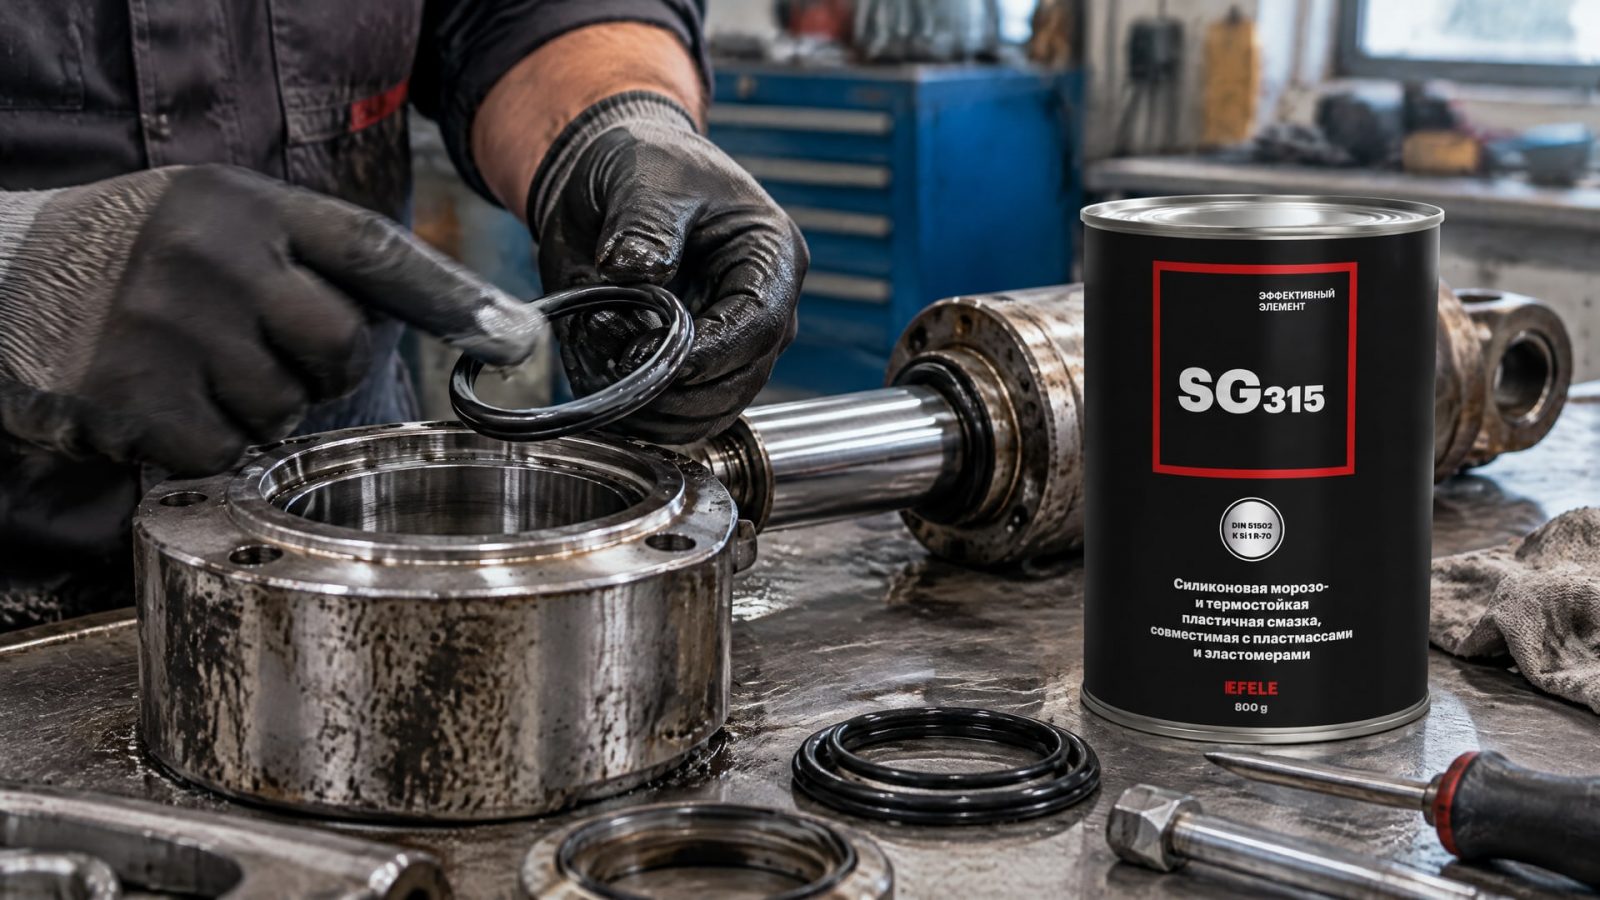
Совместимость проверяют для конкретной пары «эластомер - смазка - рабочая жидкость». Одна и та же силиконовая смазка не подходит автоматически для любых уплотнений: свойства резины, температура и химическая среда могут изменить результат.
Силиконовая смазка для резиновых уплотнений может рассматриваться как один из вариантов, но название состава не подтверждает совместимость с конкретным эластомером. Отдельно оценивают последующие операции: силиконовые материалы могут мешать окраске, склеиванию или нанесению покрытий. Если после сборки предусмотрены такие процессы, этот фактор нужно проверить заранее.
Для уплотнений из силиконовой резины стоит отдельно рассмотреть PTFE-решения: применение силиконовой смазки не следует считать вариантом по умолчанию. Кроме того, при монтаже таких уплотнений используют монтажную втулку. Она помогает провести уплотнение через сопрягаемые элементы, не повреждая его кромку.
| Вариант | Где рассматривают | Что проверить |
|---|---|---|
| Смазка, совместимая с эластомером | Для снижения трения при монтаже и работе узла | Материал уплотнения, рабочую среду и возможное загрязнение зоны |
| PTFE-покрытие или PTFE-импрегнация | Для снижения трения и stick-slip в динамическом контакте | Качество покрытия, состояние поверхности и совместимость материалов |
| EFELE SG-315 | Как силиконовую морозостойкую смазку для дополнительной смазки уплотнений при низких температурах | Совместимость с конкретным эластомером и ограничения последующих операций |
EFELE SG-315 не универсальный ответ для любой резины: силиконовые смазки могут быть нежелательны для силиконовых уплотнений и в процессах, где важны окраска или склеивание. В таких случаях сравнивают варианты не по названию, а по совместимости и требованиям конкретного узла.
Покрытие корпуса: PTFE и анодированный алюминий
PTFE-покрытие применяют на резиновых уплотнениях, чтобы снизить трение и предотвратить stick-slip - прерывистое движение с чередованием прилипания и скольжения.
Это модификация поверхности уплотнения, а не жидкая смазка. Эффект зависит от качества покрытия: дефекты могут ускорять износ и приводить к утечкам.
В отдельных конструкциях используют PTFE-импрегнацию или сухую пленочную смазку. Такие решения рассматривают, когда требуется снизить сопротивление движению без постоянного присутствия жидкой смазки. Однако для динамической пары важны и контрповерхность, и материалы уплотнения. Например, углеродно-наполненный PTFE в контакте с алюминием может создавать риск гальванической коррозии.
Для алюминиевых корпусов учитывают тип и состояние поверхности. Твердое анодирование может снизить трение по сравнению с исходным металлом; сухая пленочная смазка способна дополнительно его уменьшить. При контакте с PTFE-материалами анодированная поверхность со временем может насыщаться PTFE, что также влияет на трение.
Запросы о том, как выполнить восстановление анодированного слоя, требуют отдельного подхода: смазка и PTFE-покрытие не восстанавливают поврежденное анодирование. Сначала оценивают состояние корпуса и требования к покрытию, а затем выбирают способ ремонта или обработки. Если задача только в улучшении скольжения, сравнивают варианты смазки и покрытия с учетом износа и риска коррозии.
Монтаж и смазочное покрытие алюминия
Перед установкой проверьте кромку уплотнения, контрповерхность и путь монтажа.
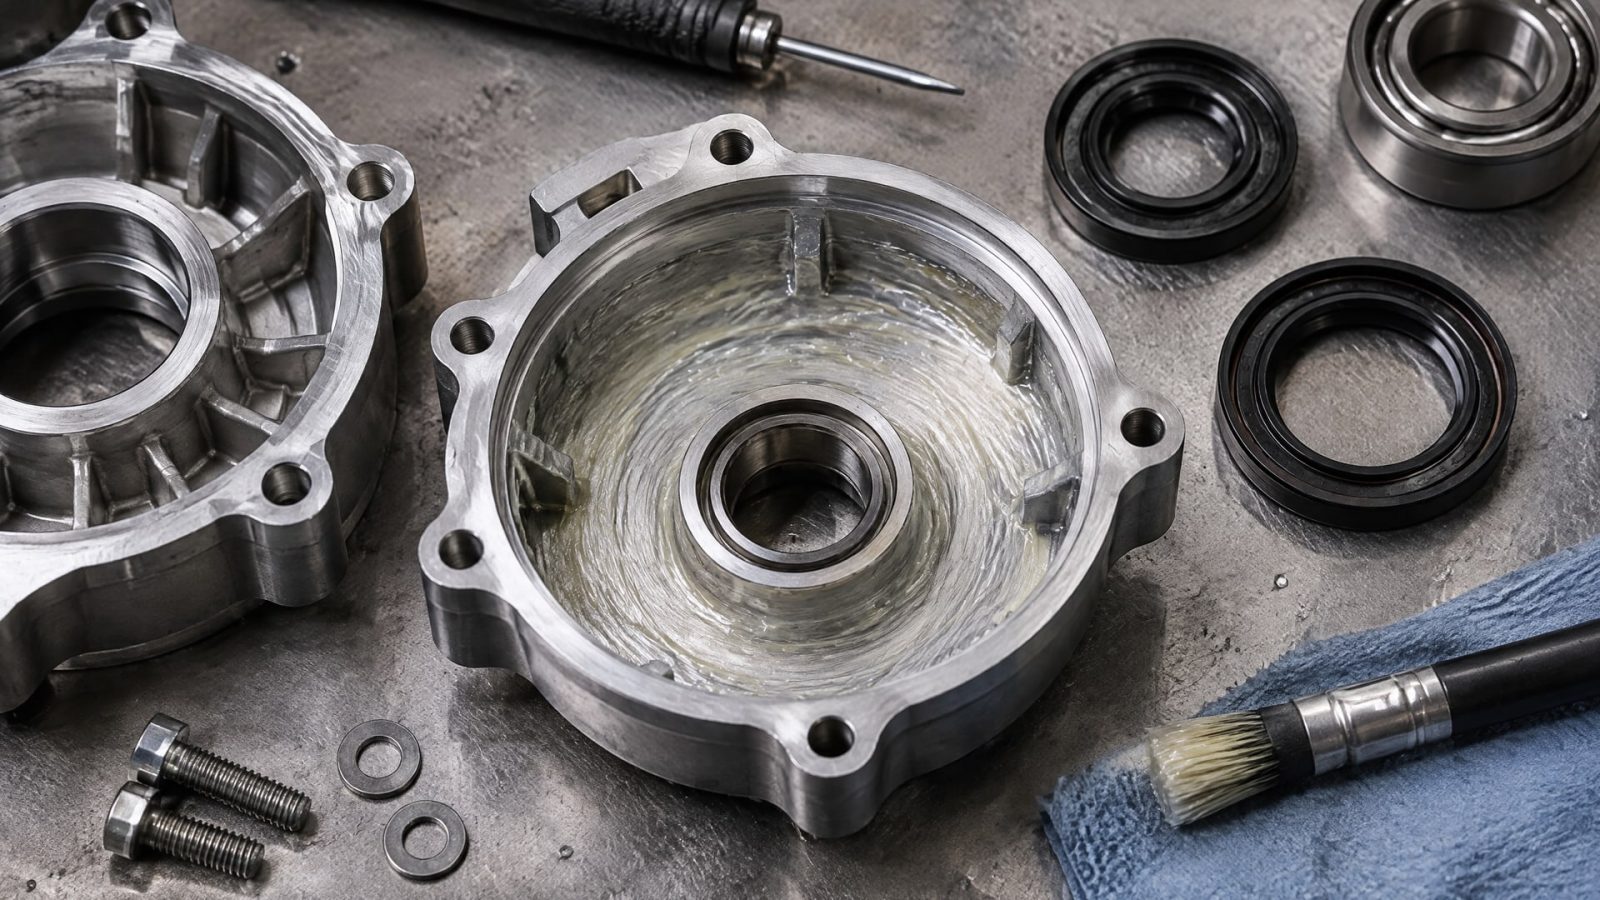
Если кромка не контактирует с рабочим маслом или смазкой, производители радиальных уплотнений рекомендуют заранее нанести подходящий состав на контрповерхность. В паре из двух уплотнений, установленных тандемом или «спина к спине», пространство между ними заполняют подходящей смазкой, чтобы кромка не работала всухую.
Наносите состав тонкой равномерной пленкой на нужную зону. Не заливайте им весь узел: избыток может выйти из контакта и собрать загрязнения. Для силиконовой резины при монтаже применяют монтажную втулку. Это особенно важно, если уплотнение проходит через кромки или сопрягаемые детали, способные повредить рабочую поверхность.
Смазочное покрытие алюминия подбирают с учетом того, что контактирует с корпусом: резина, PTFE-материал или другая поверхность. Важно оценить не только снижение трения, но и возможное воздействие на металл. Если применяют углеродно-наполненный PTFE, учитывают риск гальванической коррозии алюминия в динамическом узле.
После сборки проверяют, что уплотнение заняло рабочее положение, а смазка осталась в зоне контакта. Если конструкция предусматривает последующую окраску, склеивание или нанесение другого покрытия, заранее выясняют, не повлияет ли выбранная смазка на эти операции. Это помогает избежать ситуации, когда узел скользит лучше, но дальнейшая обработка поверхности становится проблемной.
Как определить причину заедания и износа
Если уплотнение движется рывками, изнашивается или теряет герметичность, не стоит сразу менять только смазку.
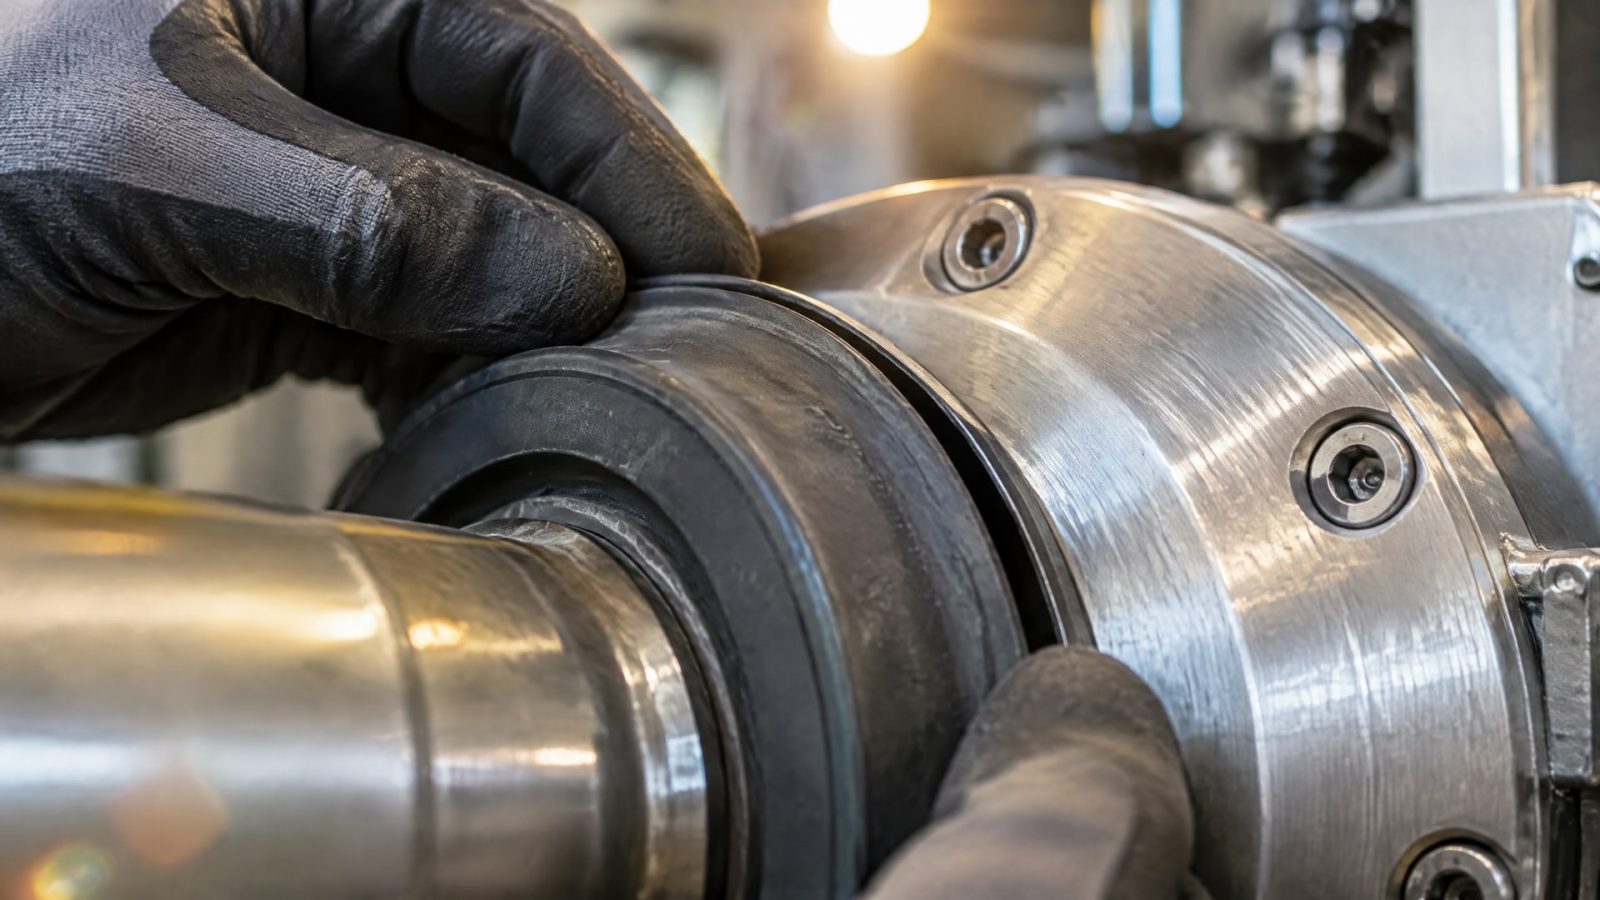
Проверьте материал уплотнения, рабочую жидкость, состояние кромки и качество поверхности корпуса. Для PTFE-покрытий особенно важны целостность покрытия и состояние контрповерхности: дефекты могут ускорять износ и приводить к утечкам.
Далее определите, доходит ли смазка до рабочей кромки. В узле с маслосъемным уплотнением кромка работает на пленке смазки; ее отсутствие может привести к повреждению уплотнения. Если два уплотнения стоят рядом, проверьте наличие смазки между ними. Для сухого контакта рассмотрите подходящую смазку, PTFE-модификацию поверхности или сухое покрытие, но только после проверки совместимости материалов.
Для алюминиевого корпуса оцените анодированный слой и тип наполнителя PTFE, если он используется. Не всякая пара «анодированный алюминий - PTFE» одинаково безопасна: углеродный наполнитель может быть причиной коррозионного риска. Если же проблема связана с повреждением анодирования, смазка может изменить трение, но не заменит ремонт покрытия.
Практический порядок проверки:
Уточните материал эластомера и совместимость с рабочей средой.
Осмотрите кромку уплотнения, поверхность корпуса и нанесенное покрытие.
Проверьте, смазана ли рабочая зона и нет ли избытка состава.
Уточните, не влияет ли смазка на окраску, склеивание или дальнейшую обработку.
Для алюминия оцените тип анодирования и наличие углеродно-наполненного PTFE.
Часто задаваемые вопросы
Какая смазка подходит для резиновых уплотнений?
Подходящий состав выбирают по материалу эластомера, рабочей жидкости, температуре и условиям контакта. Универсального варианта для всех резин нет. В динамическом узле смазку наносят тонкой пленкой на кромку или контрповерхность, если рабочее масло не доходит до зоны контакта.
Подходит ли силиконовая смазка для резиновых уплотнений?
Не всегда. Совместимость зависит от материала уплотнения и рабочей среды, а силиконовая смазка может мешать последующей окраске или склеиванию. Для силиконовой резины отдельно рассматривают PTFE-решения, а перед применением любого состава проверяют требования конкретного узла и дальнейших технологических операций.
Можно ли использовать глицерин для смазки резиновых уплотнений?
По имеющимся данным нельзя подтвердить, что глицерин совместим с конкретным уплотнением и рабочей средой. Для промышленного узла выбирают смазку по материалу эластомера, температуре и условиям эксплуатации. Подмена этого подбора бытовым названием состава не гарантирует надежного скольжения или сохранения свойств резины.
Подойдет ли сантехническая силиконовая смазка для промышленного уплотнения?
Само назначение «сантехническая» не подтверждает пригодность для промышленного узла. Нужно проверить совместимость с эластомером и рабочей жидкостью, температурные условия и риск загрязнения зоны. Если после сборки планируются окраска, склеивание или нанесение покрытия, учитывают возможное влияние силиконового материала на эти процессы.
Заключение
Смазка резиновых уплотнений помогает обеспечить скольжение в металлическом корпусе, если состав совместим с эластомером и рабочей средой, а пленка нанесена на кромку или контрповерхность без избытка. Когда нужно уменьшить stick-slip, рассматривают PTFE-покрытие или сухую пленочную смазку; для алюминия дополнительно проверяют состояние анодирования и риск коррозии.
Следующий шаг - установить материал уплотнения, уточнить рабочую среду и температуру, затем осмотреть поверхность корпуса и проверить, доходит ли смазка до зоны контакта. Если узел алюминиевый или требует последующей окраски и склеивания, включите совместимость покрытия и смазки в проверку до монтажа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как создать стойкое покрытие для скольжения на алюминии Д16, используя анодирование и заполнение пор ПТФЭ.
Узнайте, почему бытовое антипригарное покрытие алюминиевых сплавов не подходит для промышленных механизмов и какие критерии важны при выборе.
Узнайте, почему подшипники на пищевом производстве изнашиваются быстрее и как выбрать пищевую смазку с допуском H1.