
Твердая смазка для капризных марок стали и деталей с натягом
Для деталей из стали и соединений с натягом смазку выбирают по задаче: снизить трение и риск задиров при сборке, удержать разделительный материал в зоне контакта или защитить поверхность от износа. В таких узлах твердая смазка может быть представлена порошком, воскообразной пленкой или покрытием со связующим. Обычная пластичная смазка подходит не всегда: при посадке с натягом она может выдавливаться, а результат сборки зависит от трения между сопрягаемыми поверхностями.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазку для стали, соединений с натягом, неподвижных узлов и деталей с риском задиров. Разберем виды твердых смазок, различия между покрытием и пластичной смазкой, принципы выбора консистенции и подготовку поверхности перед нанесением.
Почему смазка для стали и посадки с натягом требует отдельного подбора
У деталей с натягом сопрягаемые поверхности плотно контактируют при сборке.
Если трение слишком велико или распределяется неравномерно, возникают задиры, перекос либо недосадка детали. Поэтому здесь важно оценивать не только способность смазочного материала разделять поверхности, но и его влияние на ход сборки.
Размерные допуски интерференционных соединений связывают с ISO 286-1 и стандартами на посадки. Однако этот стандарт не определяет подходящую смазку: ее выбирают с учетом материалов деталей, состояния поверхностей, нагрузки и того, должна ли смазка оставаться в узле после монтажа. Для соединений из разнородных материалов также могут потребоваться специальные смазки или покрытия, снижающие риск задиров.
Сталь сама по себе не задает единственный способ смазывания. Для высоких контактных нагрузок и риска заедания рассматривают твердые смазочные материалы на основе графита, дисульфида молибдена (MoS₂) или PTFE. Они могут формировать разделительный слой в зоне контакта. При этом покрытие и пластичная смазка решают задачу по-разному: первое создает пленку на поверхности, а вторая остается материалом с определенной консистенцией.
Перед выбором стоит уточнить, где именно работает смазка:
При сборке с натягом важно снизить трение и обеспечить воспроизводимый монтаж.
В малоподвижном соединении важнее удержание смазочного материала в зоне контакта.
В узле, который будет работать после монтажа, учитывают эксплуатационные нагрузки и условия среды.
При контакте со сталью оценивают риск задиров и необходимость антикоррозионной защиты.
Смазка для подшипника общего назначения не становится автоматически подходящей для посадки с натягом. У этих задач разные требования: в первом случае смазка должна работать в подшипниковом узле, во втором на первый план выходят условия сборки и поведение материала между плотно сопрягаемыми поверхностями.
Виды твердых смазок: покрытие, порошок и пластичная смазка
Термин «твердая смазка» используют для разных материалов и форм нанесения.
К твердым смазочным материалам относят графит, MoS₂ и PTFE. В промышленном применении они встречаются как порошки, воскообразные скользящие пленки и твердосмазочные покрытия со связующим. Выбор формы зависит от поверхности и задачи, поэтому название материала само по себе не определяет способ применения.
Твердосмазочное покрытие представляет собой дисперсию твердой смазки в органическом или неорганическом связующем. После нанесения на подготовленную поверхность оно образует тонкую адгезионную пленку с антифрикционными свойствами. Это не то же самое, что густая паста: покрытие формирует пленочный слой, а пластичная смазка сохраняет объемную консистенцию.
Не следует смешивать понятия «твердая пластичная смазка» и «твердосмазочное покрытие». Пластичные смазки различают в том числе по консистенции, а покрытия выбирают как отдельный способ создания твердосмазочного слоя. Если узел малоподвижный или смазку при сборке может выдавить из контакта, покрытие может оказаться уместнее обычной смазки. Если же узлу требуется именно пластичный материал, оценивать нужно его класс и эксплуатационные свойства.
Виды твердых смазок удобно сравнивать по форме и назначению:
| Форма материала | Что важно при выборе |
|---|---|
| Порошок | Совместимость с процессом нанесения и поверхностью |
| Воскообразная пленка | Требуемые свойства скользящего слоя и способ его формирования |
| Твердосмазочное покрытие | Состав связующего, подготовка поверхности и условия отверждения |
| Пластичная смазка высокой консистенции | Класс NLGI и соответствие условиям работы узла |
Запросы вроде «карандаш твердой смазки» описывают форму подачи, но не сообщают состав материала и его пригодность для конкретного соединения. Для технического выбора нужны сведения о рабочей поверхности, способе нанесения и требованиях узла. Аналогично шприц для твердой смазки не определяет, подходит ли материал для посадки с натягом: сначала выбирают саму форму смазки и проверяют ее назначение.
Как читать NLGI и выбирать твердые пластичные смазки
NLGI классифицирует консистенцию пластичной смазки.
Шкала включает классы от 000 до 6: 000 соответствует очень жидкой консистенции, а 6 - очень твердой, блочной. Оценка основана на пенетрации при 25 °C по ASTM D217. Класс NLGI не показывает химический состав смазки и не измеряет ее липкость.
Для пластичных смазок общего назначения типичным ориентиром служит NLGI 2. Более твердые классы 4-6 применяют для малоподвижных узлов, уплотнений и специальных условий, если это допускает конструкция. Но более высокая консистенция не означает, что смазка лучше: для каждого узла важны его устройство и режим работы.
В ISO 12924:2023 для смазок класса L используются обозначения вида ISO-L-X-…-NLGI. Классификация учитывает отдельные характеристики, среди которых низкая и высокая температура, водостойкость и антикоррозионная защита, а также способность работать под высокими нагрузками. Связь класса NLGI с пенетрацией в этом стандарте основана на ISO 2137.
При подборе твердых пластичных смазок полезно разделить вопросы по группам:
Какой класс консистенции допустим для узла: ориентиром может быть NLGI 2 для общего применения или более твердый класс для малоподвижной конструкции.
Должна ли смазка оставаться в контакте после монтажа или нужна только на этапе сборки.
Какие температурные условия, воздействие воды и требования к антикоррозионной защите определяют работу материала.
Требуется ли смазка с высокой нагрузочной способностью.
Результат подбора нельзя сводить к выбору самого твердого материала. Для неподвижного соединения консистенция может иметь значение, но при посадке с натягом важен также коэффициент трения во время сборки. Если требуется стабильный пленочный слой, сравнивают пластичную смазку и твердосмазочное покрытие как разные решения, а не как взаимозаменяемые варианты.
Подготовка поверхности и отверждение твердой смазки
Ресурс твердосмазочного покрытия зависит не только от его состава.
Если поверхность загрязнена или недостаточно подготовлена, адгезия покрытия может снизиться. Для стали в качестве последовательности подготовки рассматривают обезжиривание и абразивоструйную обработку; в ряде случаев применяют фосфатирование. Фосфатный слой для стали может повышать износостойкость и коррозионную стойкость.
Подготовку выбирают под технологию покрытия и состояние детали. Перед нанесением нужно проверить, что поверхность очищена и соответствует процедуре обработки. Фосфатирование не следует считать обязательным для любого случая: его применяют, когда это предусмотрено технологией. Чем точнее соблюдена подготовка, тем более воспроизводимо формируется покрытие.
Отверждение твердой смазки также зависит от конкретного материала и условий нанесения. Нельзя переносить режим одного покрытия на другое: для производственного процесса сверяются с технической документацией выбранного материала. Когда технологическая линия требует полимеризации при повышенной температуре или важно сократить время операции, в подборе рассматривают MODENGY 1003: для него предусмотрены варианты полимеризации при повышенных температурах.
Перед запуском процесса инженер проверяет:
Подходит ли материал для стали и конкретной контактной пары.
Какие операции подготовки поверхности нужны перед нанесением.
Какой способ нанесения обеспечивает равномерное покрытие.
Какие условия отверждения предусмотрены для выбранного материала.
Совпадает ли процесс с требованиями к деталям и производственному циклу.
Отверждение покрытия не заменяет подготовку основания. Даже подходящий материал не решит проблему сцепления, если нарушен процесс обезжиривания или подготовки поверхности. Для деталей с натягом отдельно оценивают, как пленка влияет на сборку и будет ли она выполнять монтажную либо эксплуатационную функцию.
Как выбрать материал для соединения с натягом: порядок проверки
Подбор начинают с задачи, а не с формы выпуска смазки.
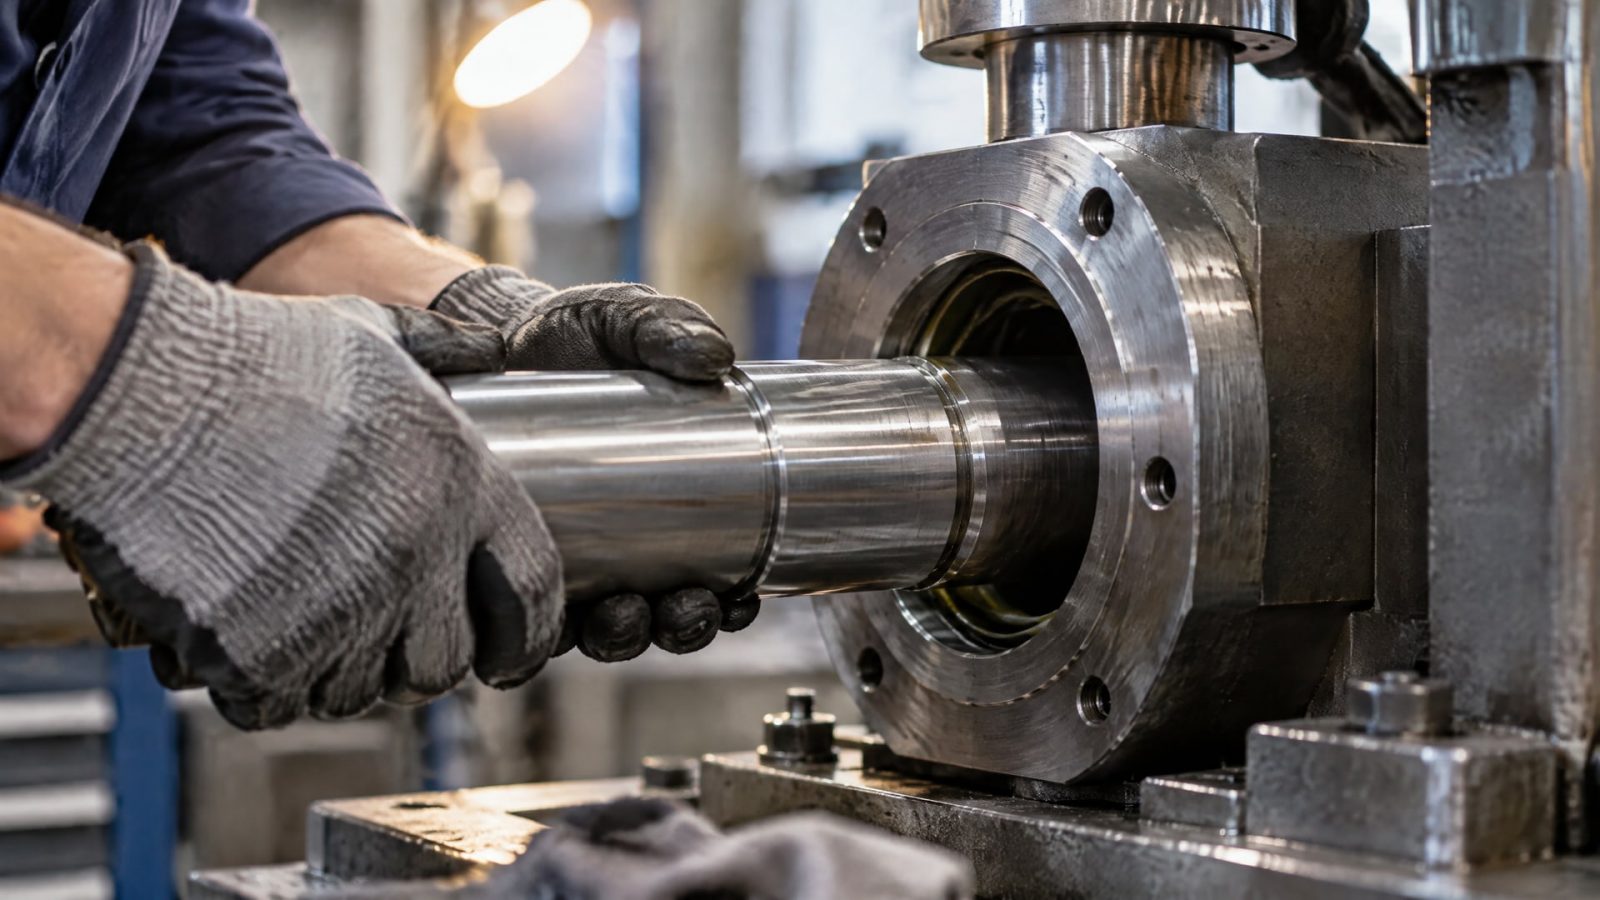
Нужно определить, требуется ли материал для облегчения сборки, защиты от задиров, удержания в малоподвижном контакте или работы узла после монтажа. Для соединения с натягом важно, чтобы выбранный материал не делал процесс сборки непредсказуемым и соответствовал состоянию поверхностей.
Далее сравнивают пластичную смазку и твердосмазочное покрытие. Если при монтаже обычная смазка может выдавливаться из контакта, рассматривают покрытие или другой специальный материал. Если узлу нужна пластичная смазка, класс NLGI выбирают в рамках требований конструкции: общий ориентир NLGI 2 нельзя автоматически переносить на неподвижные соединения и специальные условия, для которых могут применяться классы 4-6.
Затем проверяют условия работы. В ISO 12924:2023 для смазок класса L предусмотрены критерии, связанные с температурными характеристиками, водостойкостью, антикоррозионной защитой и работой под высокими нагрузками. Для покрытия дополнительно важны подготовка основания и условия формирования пленки. Эти параметры помогают сравнить материалы, не опираясь только на слова «густая» или «твердая».
Практический порядок подбора:
Зафиксировать тип соединения, материалы деталей и этап применения смазки.
Определить, нужна ли объемная пластичная смазка или пленочное покрытие.
Для пластичной смазки сверить класс NLGI и требования узла.
Для покрытия уточнить состав, подготовку поверхности и условия отверждения.
Проверить рабочие температуры, водостойкость, антикоррозионную защиту и нагрузочную способность.
Перед серийным применением провести проверку на реальной детали и в условиях фактической сборки.
Такой подход помогает избежать подмены понятий: карандаш, порошок или шприц описывают форму подачи, а не гарантируют нужные свойства. Для закупщика результатом подбора должна стать спецификация с обозначением материала и условиями применения, а для инженера - подтверждение, что смазка или покрытие соответствует конструкции и процессу сборки.
Часто задаваемые вопросы
Чем твердая смазка отличается от твердосмазочного покрытия?
Твердыми смазочными материалами называют, например, графит, MoS₂ и PTFE, которые выпускают в разных формах. Твердосмазочное покрытие - это дисперсия твердой смазки в связующем, формирующая пленку на подготовленной поверхности. Поэтому покрытие нельзя считать просто густой пластичной смазкой.
Какие виды твердых смазок применяют для стали?
Для стали рассматривают материалы на основе графита, дисульфида молибдена и PTFE. Они могут поставляться в виде порошков, воскообразных пленок или покрытий со связующим. Выбор формы зависит от задачи, способа нанесения, состояния поверхности и того, нужно ли обеспечить монтажное скольжение или работу покрытия в собранном узле.
Можно ли использовать твердую пластичную смазку для посадки с натягом?
Не всегда. Для натягиваемой посадки важны снижение трения при сборке и риск выдавливания материала из контакта. В одних условиях подбирают специальную пластичную смазку, в других рассматривают твердосмазочное покрытие. Решение зависит от конструкции, материалов и функции смазки после монтажа.
Что означает NLGI 2 и какой класс выбрать?
NLGI 2 - класс консистенции пластичной смазки, а не ее химический состав. Классификацию связывают с пенетрацией при 25 °C по ASTM D217. NLGI 2 служит типовым ориентиром для смазок общего назначения, а классы 4-6 применяют для некоторых малоподвижных узлов и специальных условий.
Заключение
Твердую смазку для стали и деталей с натягом подбирают с учетом этапа применения, риска задиров, требований к трению и способа формирования смазочного слоя. Для пластичных смазок проверяют класс NLGI и характеристики по условиям работы, а для покрытий - состав, подготовку поверхности и отверждение. Более твердая консистенция сама по себе не гарантирует подходящий результат.
Следующий шаг для инженера - описать контактную пару, процесс сборки и условия эксплуатации, а затем сверить эти требования со спецификацией материала. Для покрытия включите в проверку подготовку стали и режим отверждения; для пластичной смазки отдельно оцените, допустимы ли ее консистенция и свойства для конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор червячной передачи, и почему это важно учитывать при проектировании и производстве.
Узнайте, как выбрать антифрикционные покрытия холодного или горячего отверждения, учитывая материал, условия нанесения и требования к пленке.
Узнайте о технологии окунания с центрифугированием для нанесения покрытий на мелкие детали, ее этапах, параметрах и ограничениях.