
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий
Выбор между холодным и горячим отверждением зависит от материала и размеров детали, условий нанесения и требований к пленке. Холодное отверждение подходит, когда изделие нельзя нагревать; горячее выбирают, если конструкция и технологический процесс позволяют выдержать заданный режим. Сам по себе нагрев не гарантирует лучшего результата: важны подготовка поверхности, толщина покрытия и проверка на реальной паре трения.
Статья поможет инженерам, техническим специалистам и закупщикам сравнить способы нанесения твердой смазки, оценить производственные ограничения и определить, какие параметры нужно проверить перед выбором. Ниже рассмотрены режимы отверждения, подготовка деталей, контроль адгезии и испытания, которые позволяют сопоставить покрытие с условиями эксплуатации.
Как различаются антифрикционные покрытия холодного и горячего отверждения
Антифрикционные покрытия формируют сухую смазочную пленку.
Они особенно эффективны при граничном и смешанном трении, однако результат зависит от всей трибосистемы: контактирующих материалов, нагрузки, скорости, температуры, влажности и режима приработки. Поэтому антифрикционное твердосмазочное покрытие нельзя выбирать только по одному показателю трения.
Главное технологическое отличие двух групп - условия, необходимые для формирования пленки. Системы холодного отверждения высыхают или полимеризуются при окружающей температуре. Для горячего отверждения деталь нагревают по заданному режиму. В целом для разных механизмов отверждения время может составлять от 2 до 90 минут, а температура - от окружающей до 250 °C. Эти диапазоны описывают разные системы, а не универсальный режим для любого состава.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Нагрев детали | Не требуется, если состав отверждается при комнатной температуре | Требуется режим нагрева, установленный для покрытия |
| Ограничения процесса | Нужно обеспечить выдержку до формирования нужных свойств | Нужны оборудование и контроль температуры детали |
| Пример времени | В одном примере пленка становится сухой на ощупь через 5 минут при 23 °C; лучшие смазочные свойства достигаются через 2 часа при 23 °C | В примерах встречаются режимы 30 минут при 200 °C и 60 минут при 120 °C |
| Толщина пленки в примерах | 5-20 мкм | 10-15 мкм |
Приведенные значения относятся к отдельным системам и не задают общих требований для всех покрытий. Например, типичная температура запекания термоотверждаемых систем в обзорных материалах указана в диапазоне 100-200 °C. Другой пример режима - 60 минут при +130 °C. В ряде систем рабочая температура достигает 450 °C, но это характеристика конкретных решений, а не всех горячих покрытий.
Практический выбор начинается с ограничений детали. Если изделие нельзя нагревать, рассматривают холодное отверждение и подтверждают его свойства испытанием. Если нагрев допустим, оценивают возможность выдержать требуемые время и температуру на всей детали, включая массивные участки.
Холодное отверждение покрытия: когда оно подходит
Холодное отверждение выбирают, когда нагрев ограничен материалом детали, ее геометрией или производственным процессом.
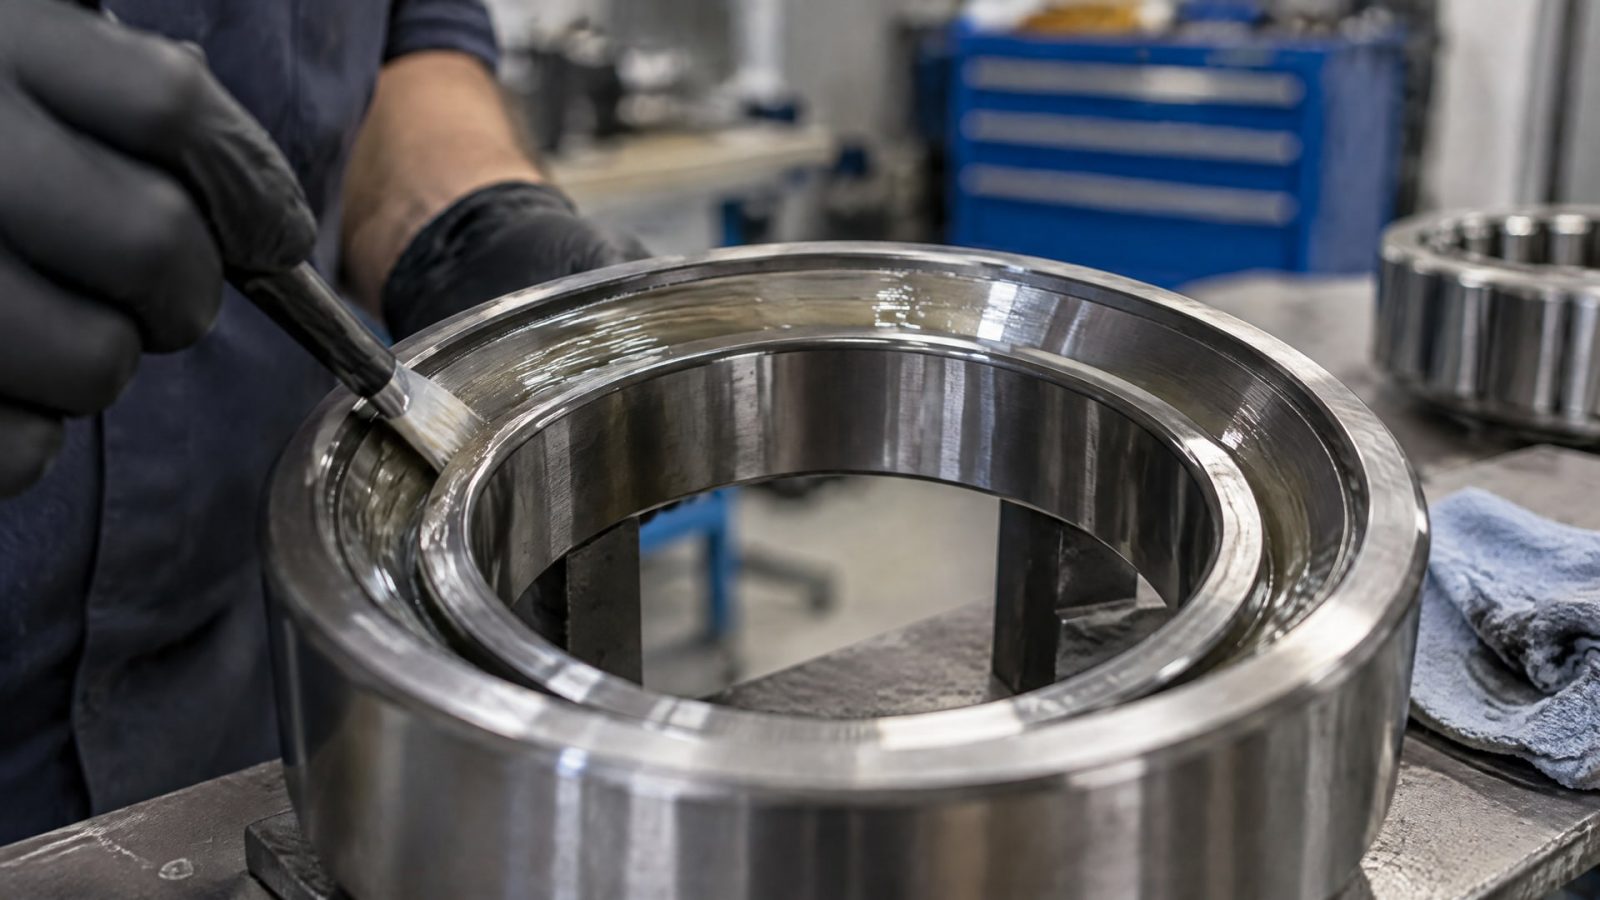
Такой способ также позволяет наносить покрытие на изделия, для которых невозможно организовать отдельный цикл в печи. Однако отсутствие нагрева не отменяет времени выдержки: сухость на ощупь и достижение требуемых смазочных свойств могут наступать в разные моменты.
В одном из примеров воздушно-отверждаемая пленка становится сухой на ощупь через 5 минут при 23 °C, а лучшие смазочные свойства достигаются через 2 часа при той же температуре. Рекомендованная толщина сухой пленки для этого примера составляет 5-20 мкм. Эти параметры нельзя автоматически переносить на другое антифрикционное покрытие: режим нужно сверять с техническими требованиями конкретного состава.
Перед нанесением поверхность очищают и обезжиривают. Загрязнения и остатки масел могут помешать сцеплению пленки с подложкой. Подготовка поверхности может включать пескоструйную обработку, фосфатирование, анодирование и другие операции, выбранные с учетом материала детали и требований процесса.
На что обратить внимание при нанесении
Способ нанесения подбирают по геометрии детали, массе партии и свойствам состава. В зависимости от задачи применяют окунание, центрифугирование, распыление, трафаретную печать, кисть, валик или coil-coating. Для равномерного покрытия важно учитывать, как состав распределяется по рабочей поверхности и удерживается на ней до отверждения.
Для антифрикционного покрытия кольца особенно важны равномерность нанесения по рабочей зоне и контроль толщины пленки. Если покрытие предназначено для конкретной контактной пары, результат проверяют на тех же материалах и в условиях, близких к эксплуатации. Общие значения коэффициента трения без учета нагрузки, скорости и контртела не дают достаточного основания для выбора.
Холодное отверждение не означает, что покрытие заведомо уступает горячему. Его свойства определяются составом, качеством подготовки подложки и соблюдением режима выдержки. Если деталь не выдерживает нагрев, именно холодный процесс может быть технологически подходящим вариантом, но работоспособность пленки нужно подтвердить испытаниями.
Горячее отверждение: режимы и ограничения
Горячее отверждение требует выдержать деталь при заданных температуре и времени.
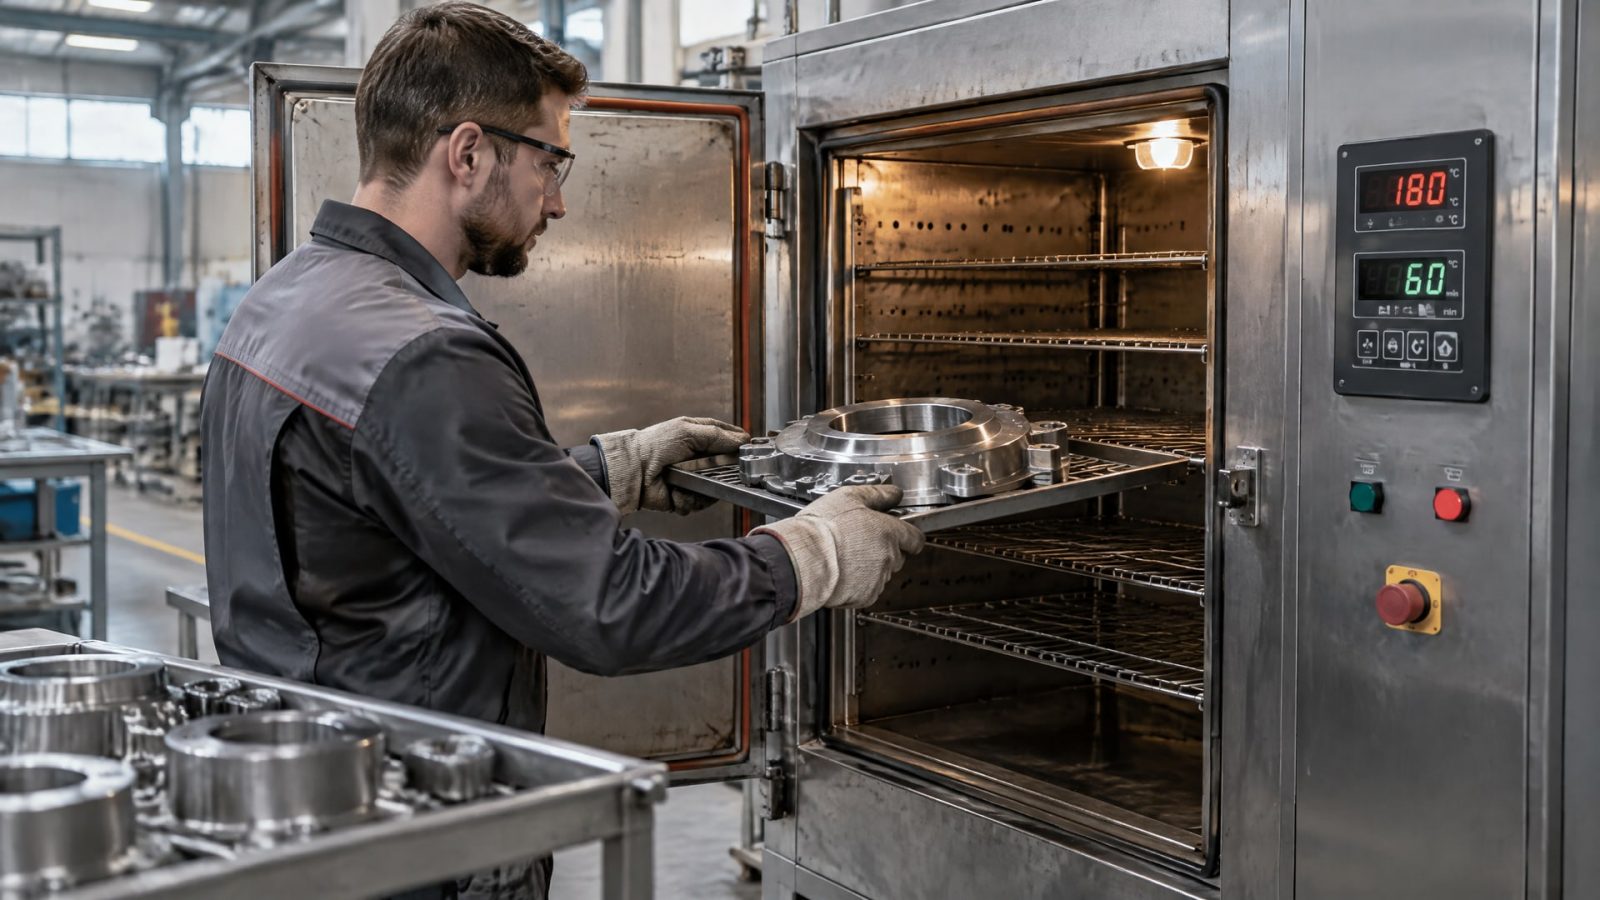
В примерах встречаются разные сочетания параметров: 30 минут при 200 °C при толщине слоя 10-15 мкм, а также 60 минут при 120 °C. Эти режимы относятся к отдельным покрытиям и не являются взаимозаменяемыми. Подбирать их только по принципу «чем выше температура, тем лучше» нельзя.
При работе с печью контролируют температуру объекта, а не только воздуха внутри оборудования. Для массивных деталей время отверждения может потребоваться увеличить с учетом массы и сечения. Если поверхность прогревается неравномерно, покрытие на разных участках может сформироваться неодинаково, поэтому режим проверяют на реальной детали или на образце с сопоставимой геометрией.
Перед термоотверждением также необходимы очистка и подготовка поверхности. Горячий цикл не компенсирует загрязнения и слабую адгезию к подложке. Фосфатирование, пескоструйная обработка и другие способы предобработки применяют с учетом материала и технологических требований.
Выбирая горячее антифрикционное покрытие, инженер сопоставляет допустимый нагрев детали с параметрами технологического цикла. Следует учесть габариты изделия, сечение, расположение в печи и возможность контролировать температуру на поверхности. Если изделие или узел чувствительны к нагреву, сначала проверяют совместимость такого цикла с конструкцией, а затем сравнивают его с холодным отверждением.
Нанесение твердой смазки: подготовка и контроль процесса
Качество пленки зависит от последовательности операций: очистки, подготовки поверхности, нанесения и отверждения.
Для любого типа AFC подложка должна быть сухой и чистой. Остатки загрязнений нарушают контакт покрытия с поверхностью, а неподходящая толщина может изменить поведение пленки в контакте.
Метод нанесения выбирают по детали и производственной задаче. Для разных изделий используют окунание, центрифугирование, распыление, трафаретную печать, кисть, валик или coil-coating. Выбор зависит от геометрии, размера партии, вязкости состава и требуемого распределения пленки. Для серийного процесса важно подтвердить, что выбранный способ обеспечивает повторяемый результат на всей рабочей поверхности.
После нанесения проверяют полноту отверждения. Один из способов контроля - wipe-test с подходящим растворителем: если пленка снимается при проверке, она не полностью отверждена. Такой тест применяют согласно процедуре для конкретного покрытия и не подменяют им оценку адгезии или износостойкости.
Толщина также зависит от системы и задачи. В отдельных примерах указаны 5-20 мкм для холодного отверждения и 10-15 мкм для горячего. Это не универсальные нормы: допустимую толщину определяют по требованиям конкретного покрытия, контактной паре и условиям работы. Измерение толщины следует включить в контроль процесса, если этот параметр задан техническими требованиями.
Как оценить адгезию и эксплуатационные свойства
Адгезия показывает, насколько прочно сухая смазочная пленка связана с подложкой.
Для ее испытания применяют ASTM D2510 - стандартный метод оценки адгезионных характеристик сухих твердых смазочных пленок. Этот метод полезен при сравнении холодно- и горячеотверждаемых систем, но сам по себе не характеризует все эксплуатационные свойства покрытия.
Для выбора недостаточно измерить только коэффициент трения. Нужно учитывать износ, адгезию, поведение контртела, режим приработки и стабильность в рабочих условиях. На результат влияют контактная схема, нагрузка, скорость, температура, влажность, материал пары и толщина пленки. Поэтому сравнивают покрытия на тех материалах и в том режиме, в которых они будут работать.
План проверки перед внедрением
Определить материал детали и контртела, геометрию контакта и ограничения по нагреву.
Уточнить способ подготовки поверхности, нанесения и требования к толщине сухой пленки.
Зафиксировать параметры отверждения: время и температуру, измеренную на детали.
Проверить адгезию, в том числе методом, описанным в ASTM D2510.
Провести испытание на реальной паре материалов с учетом нагрузки, скорости и других условий эксплуатации.
Проверить полноту отверждения и оценить износ после испытательного цикла.
Такой порядок помогает отделить технологическую пригодность от эксплуатационной. Например, покрытие может успешно отверждаться на производстве, но его поведение в контакте с конкретным контртелом все равно требует отдельной проверки. Аналогично высокий результат одного испытания не гарантирует нужного ресурса в другой контактной схеме.
Часто задаваемые вопросы
Обязательно ли нагревать антифрикционное покрытие?
Нет. Существуют системы воздушного и комнатного отверждения, а также покрытия, для которых требуется нагрев. Выбор зависит от состава, материала и геометрии детали, возможностей производства и требуемых свойств пленки. Для холодного процесса нужно учитывать время выдержки и отдельно проверить результат на рабочей паре материалов.
Какой толщины должна быть твердая смазочная пленка?
Универсальной толщины для всех покрытий нет. В отдельных примерах указаны диапазоны 5-20 мкм и 10-15 мкм, но они относятся к разным системам. Требуемое значение определяют по документации конкретного состава, контактной паре и условиям эксплуатации, затем контролируют после нанесения.
Можно ли сравнить покрытия только по коэффициенту трения?
Нет. Для обоснованного выбора учитывают также адгезию, износ, контртело и режим приработки. Имеют значение нагрузка, скорость, температура и влажность. Испытания проводят на материалах и в условиях, близких к реальной эксплуатации, иначе результаты могут не отражать поведение покрытия в узле.
Что проверять при горячем отверждении?
Нужно контролировать время и температуру на самой детали, а не только показания воздуха в печи. Для массивного изделия режим может потребовать корректировки с учетом массы и сечения. После цикла проверяют полноту отверждения, а затем оценивают адгезию и рабочие свойства покрытия.
Заключение
Антифрикционные покрытия холодного и горячего отверждения различаются прежде всего технологическими условиями формирования пленки. Холодный процесс применяют, когда нагрев детали невозможен или нежелателен; горячий требует контроля температуры и времени, но подходит для изделий, допускающих такой цикл. В обоих случаях результат зависит от подготовки поверхности, способа нанесения, толщины пленки и условий контакта.
Следующий шаг - описать рабочую пару и ограничения детали, затем выбрать подходящий способ отверждения и провести пробное нанесение. Зафиксируйте режим на изделии, проверьте адгезию по ASTM D2510 и испытайте пленку на материалах и в условиях, близких к эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о технологии окунания с центрифугированием для нанесения покрытий на мелкие детали, ее этапах, параметрах и ограничениях.
Узнайте, почему дешевое масло резьбонарезного станка может испортить инструмент и резьбу, и как выбрать подходящую СОЖ для качественной обработки.
Подберите масло для нарезания резьбы для станка, учитывая состав, машинную обработку, охлаждение и удаление стружки.