
Окунание с центрифугированием: технология нанесения покрытий на детали
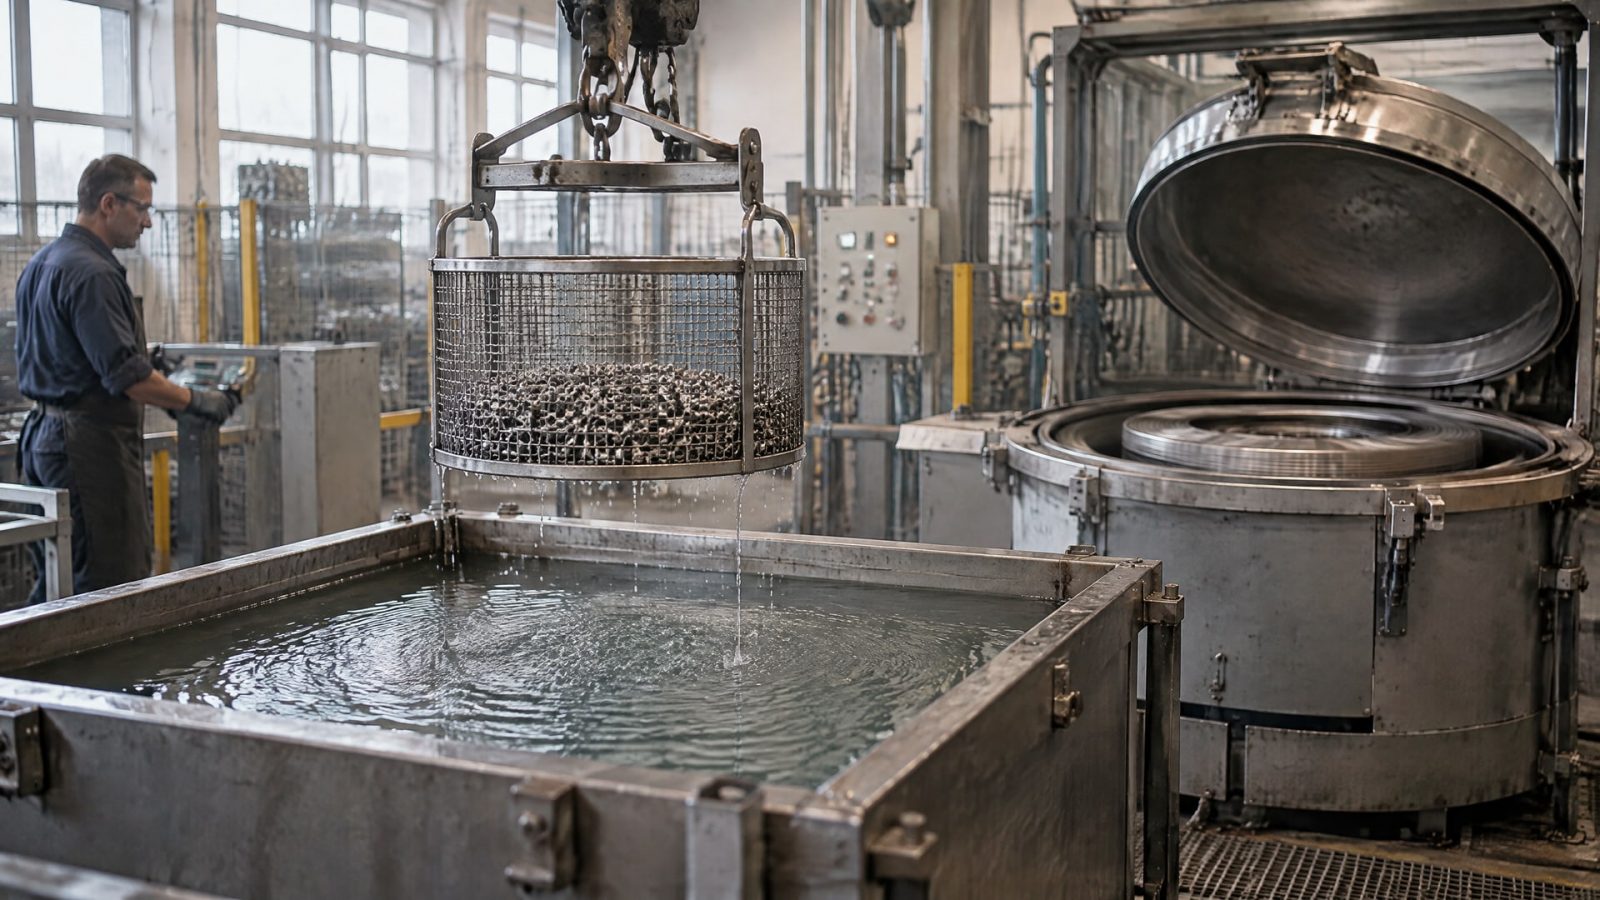
Окунание с центрифугированием позволяет наносить покрытие на мелкие и средние детали партиями: их погружают в состав, а затем вращают в перфорированной корзине, чтобы удалить излишек материала. После нанесения детали сушат или отверждают. Метод подходит, в частности, для крепежа, пружин, штампованных и кольцевых деталей, если их геометрия и поведение при вращении не мешают равномерной обработке.
Статья будет полезна инженерам, технологам и снабженцам, которые выбирают способ нанесения твердосмазочного покрытия или оценивают возможность обработки колец и других небольших деталей. Разберем этапы процесса, параметры, влияющие на пленку, ограничения по геометрии и способы отверждения. Отдельно рассмотрим, как согласовать покрытие с деталью и условиями ее эксплуатации.
Как работает окунание с центрифугированием
Технология объединяет погружение детали в жидкий состав и последующее удаление его избытка вращением.
Детали загружают в перфорированную корзину, погружают ее в покрытие, а затем быстро вращают. Центробежная сила сбрасывает часть материала, помогая сформировать более тонкую и равномерную пленку, чем при одном только окунании.
Для крепежа такой способ в терминологии поверхностной обработки описан как dip-spin: сначала изделие погружают в жидкий состав, затем центрифугируют, чтобы удалить излишек. Терминология поверхностных обработок крепежа приведена в ČSN EN ISO 1891-2. Этот документ помогает уточнить значение термина, но сам по себе не задает режим нанесения конкретного твердосмазочного покрытия.
После центрифугирования детали направляют на сушку или отверждение. В некоторых системах наносят несколько слоев: между нанесениями деталь охлаждают, затем повторяют этап отверждения. Такая последовательность зависит от покрытия и необходимой толщины пленки, поэтому ее нельзя переносить с одной системы на другую без проверки.
Метод применяют для массовой обработки мелких и средних изделий, которые удобно размещать в корзине партиями. К типичным примерам относятся крепеж, пружины, штампованные детали и кольца. При этом окунание с центрифугированием не означает, что все детали в корзине получат одинаковую пленку автоматически: результат зависит от сочетания состава, загрузки и режима вращения.
Поэтому процесс рассматривают как последовательность взаимосвязанных операций, а не как простое погружение. Если пропустить центрифугирование, на изделиях останется избыток состава. Если не предусмотреть сушку или отверждение, покрытие не пройдет необходимый этап формирования рабочих свойств. Режим подбирают под конкретную деталь и покрытие.
Какие параметры влияют на толщину и равномерность покрытия
Итоговая пленка зависит от рецептуры и вязкости состава, времени погружения, скорости и продолжительности центрифугирования, размера корзины и степени ее загрузки.
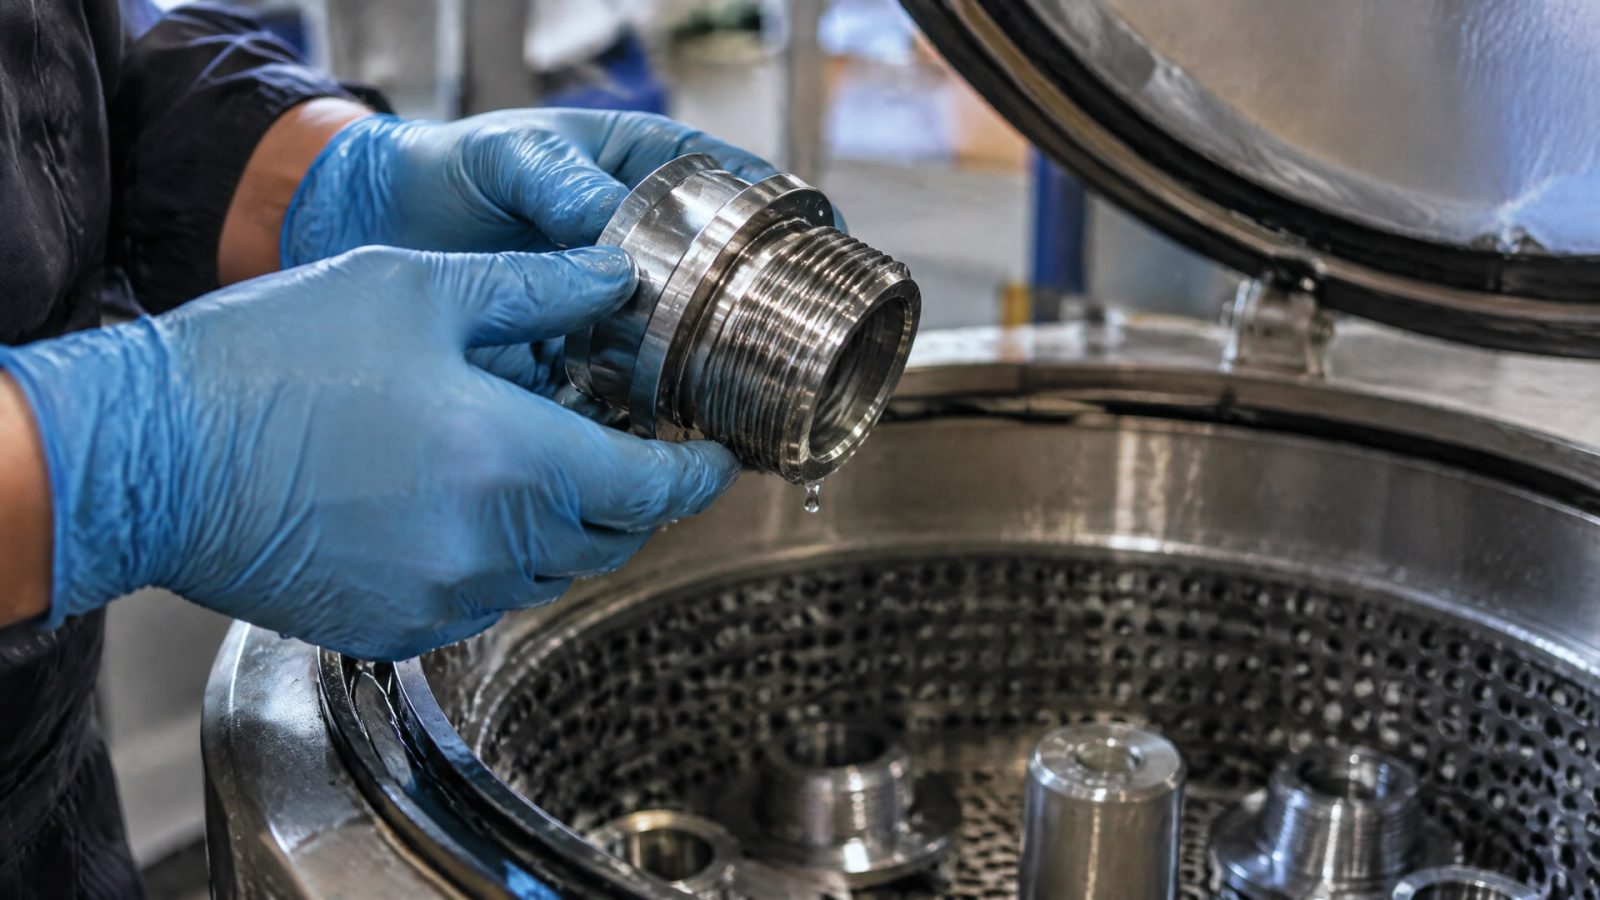
Эти параметры связаны между собой: например, увеличение скорости вращения не всегда улучшает результат. При чрезмерно интенсивном сбросе материала покрытия на детали может остаться меньше, чем требуется.
Настройку начинают с геометрии изделия и требований к покрытию. Для конкретной детали подбирают время окунания, режим вращения и загрузку корзины, учитывая вязкость состава. Затем проверяют, соответствует ли полученная пленка технологической задаче. Если нужна большая толщина, процесс может включать повторное нанесение, но возможность такого цикла зависит от материала и системы отверждения.
| Параметр процесса | На что влияет |
|---|---|
| Вязкость состава | На количество материала, остающегося на детали после центрифугирования |
| Время погружения | На контакт изделия с покрытием перед вращением |
| Скорость и время центрифугирования | На удаление избытка и формирование пленки |
| Размер корзины и загрузка | На размещение деталей и повторяемость обработки партии |
| Отверждение | На формирование свойств нанесенного покрытия |
Универсальных значений параметров для всех деталей и покрытий нет. Режим вращения, который подходит для одной геометрии и вязкости, может дать иной результат при другой загрузке корзины. Поэтому целевые толщину и равномерность связывают с конкретными условиями обработки, а не только с рецептурой материала.
При подборе режима важно не подменять проверку результата настройкой одного параметра. Например, если покрытие распределяется неравномерно, причина может быть связана с геометрией, взаимным расположением деталей, вязкостью или отверждением. Технологу нужно рассматривать процесс целиком и проверять изменения поэтапно, чтобы понимать, какой фактор повлиял на пленку.
Для каких деталей подходит покрытие окунанием
Окунание с центрифугированием удобно для партий одинаковых мелких и средних изделий, которые можно разместить в корзине и обработать без повреждения или взаимного сцепления.
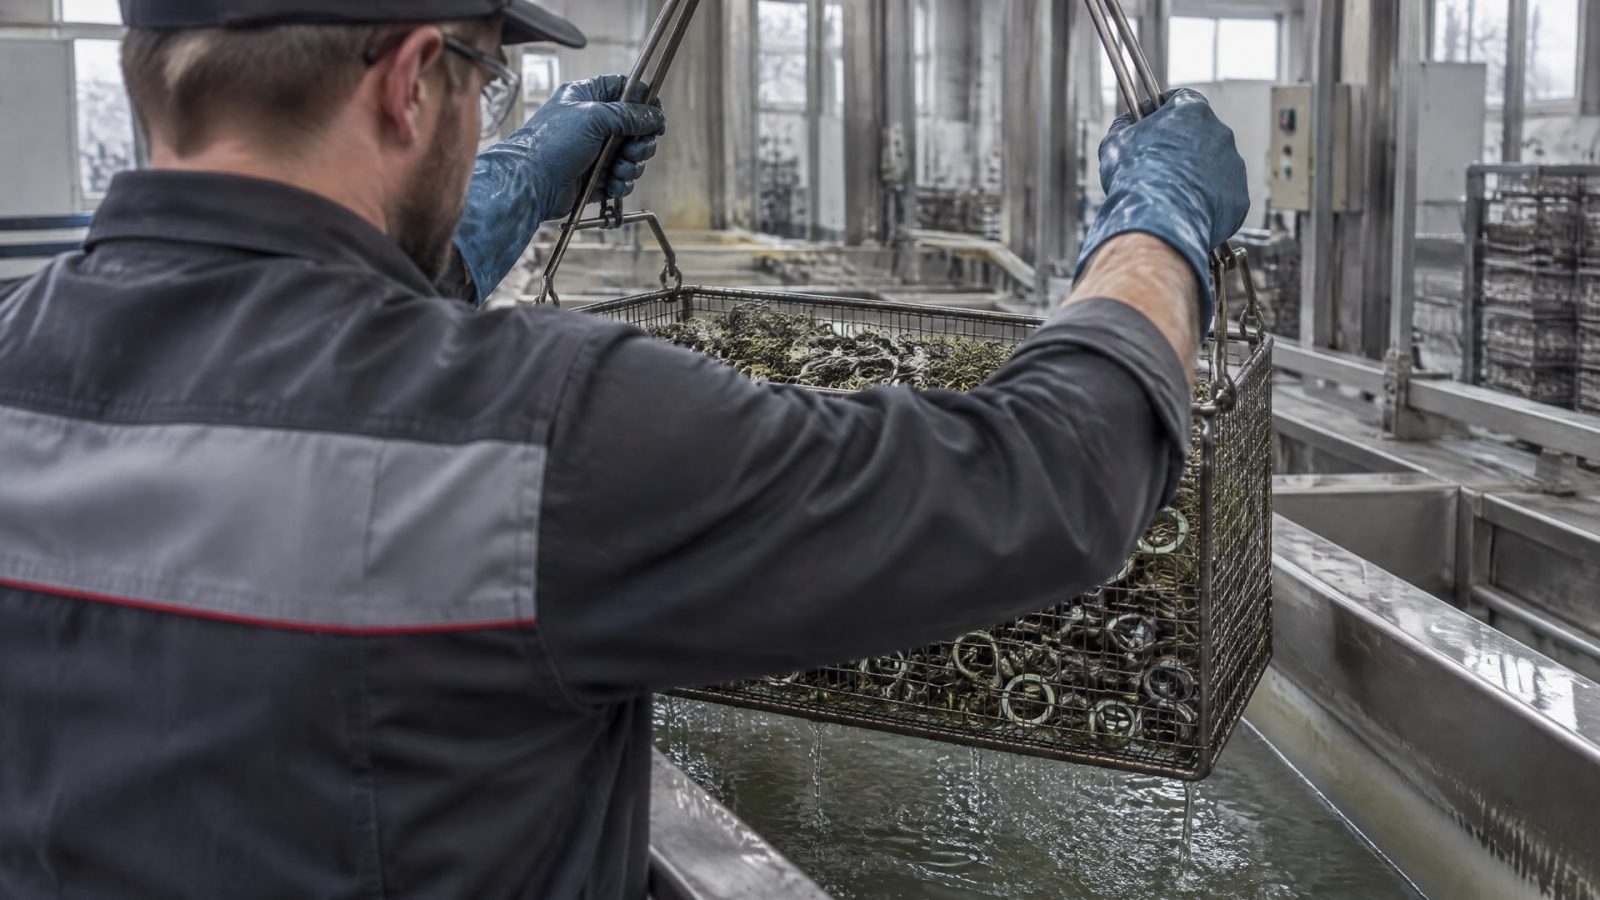
К таким изделиям относят крепеж, пружины, штампованные детали и кольца. В том числе в материалах по процессу упоминаются кольцевые элементы, которые после обработки отправляют на отверждение.
Для покрытия кольцевых деталей необходимо заранее оценить не только их размер, но и поведение в корзине. Изделия не должны сцепляться друг с другом при вращении или образовывать цепочки. Также нужно проверить, не будут ли они укладываться одно на другое так, чтобы закрывать поверхности от состава или мешать удалению его избытка.
Метод хуже подходит для деталей с глубокими глухими полостями: после погружения в таких зонах может удерживаться состав. Ограничения также возникают при обработке плоских деталей, которые способны слипаться или укладываться друг на друга, и изделий, склонных сцепляться между собой при вращении. Для подобных геометрий решение принимают после проверки на конкретной партии, а не только по общему описанию технологии.
Перед запуском оценивают:
форму и размеры детали, в том числе наличие глубоких полостей;
риск сцепления изделий друг с другом во время вращения;
возможность равномерно разместить партию в корзине;
соответствие материала детали требованиям сушки или отверждения;
допустимость повторного нанесения, если нужна большая толщина пленки.
Подготовка поверхности также входит в технологическую схему. В зависимости от системы применяют очистку, обезжиривание, а иногда фосфатирование, абразивную подготовку или предварительный нагрев. Необходимость конкретной операции определяет выбранное покрытие и технологическая инструкция к нему. Пропуск требуемой подготовки может повлиять на результат, поэтому набор операций согласуют до обработки партии.
Как подобрать твердосмазочное покрытие и отверждение
Подбор твердосмазочного покрытия начинают с требований к детали в работе.
Нужно согласовать требуемые антифрикционные свойства, допустимую толщину пленки и температурные условия отверждения. Важны также нагрузка, условия трения и химическая среда эксплуатации. Универсального состава для всех сочетаний этих факторов нет, поэтому выбор покрытия связывают с задачей и материалом детали.
Способы отверждения влияют на выбор системы и производственный цикл. После нанесения покрытие обычно сушат или отверждают в печи; в некоторых случаях используют низкотемпературную полимеризацию. Если система предусматривает несколько слоев, между нанесениями могут потребоваться охлаждение и повторное отверждение. Допустимый режим должен учитывать основу детали, чтобы процесс не повредил ее.
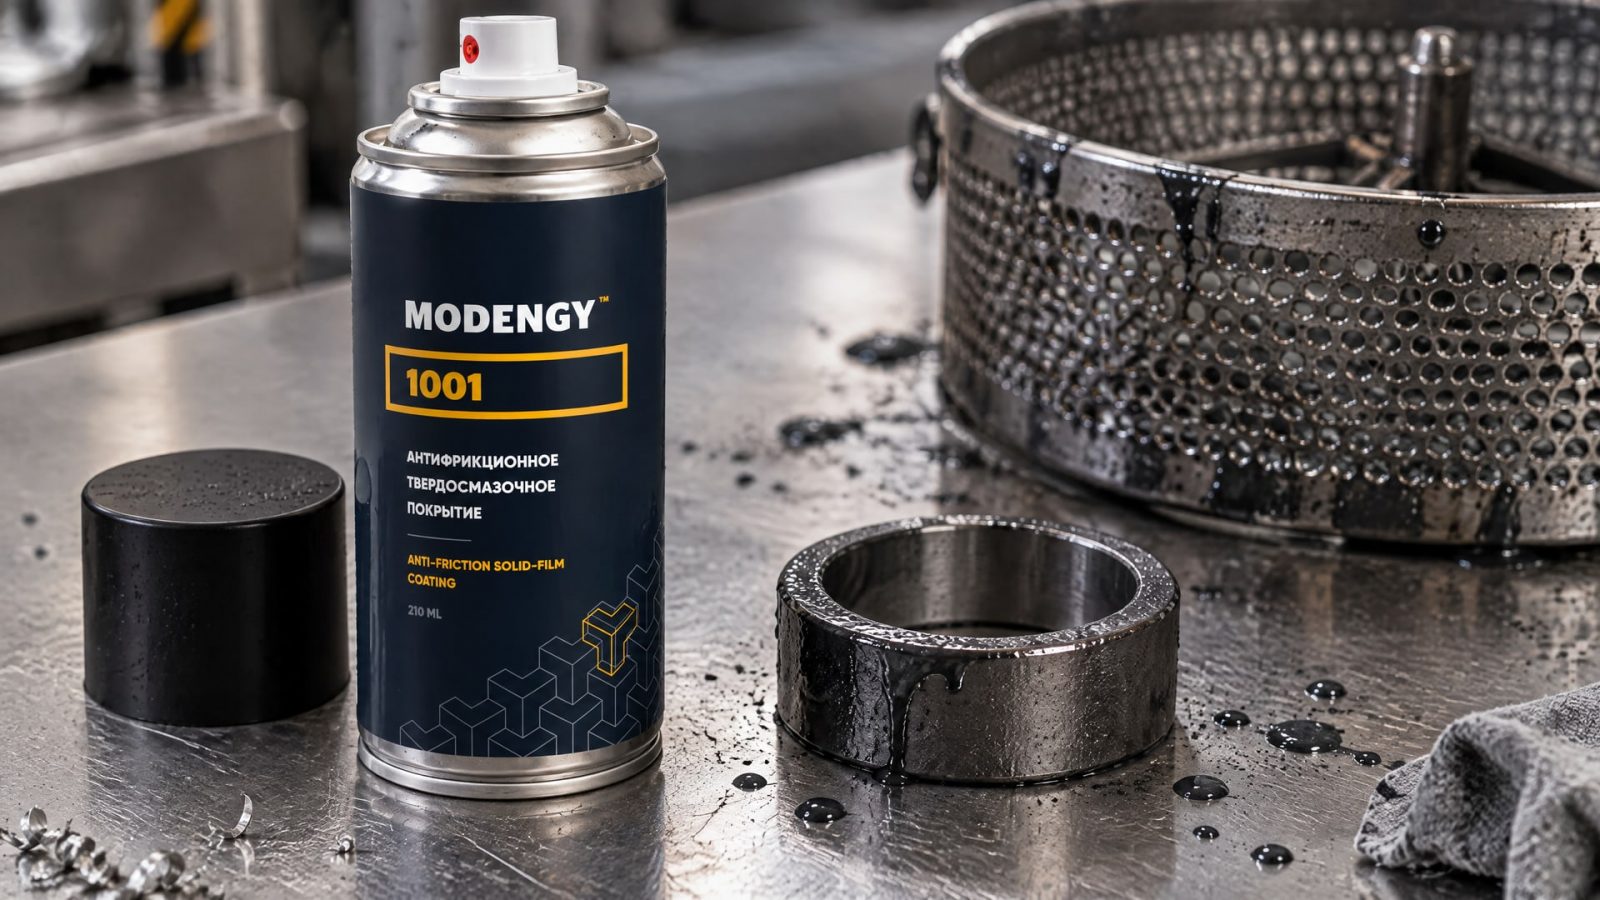
Для кольцевых деталей с твердосмазочным покрытием, которое отверждается при комнатной температуре, в подборе может рассматриваться MODENGY 1001.
MODENGY 1001: твердосмазочное покрытие для кольцевых деталей, отверждение при комнатной температуре.
Само обозначение комнатной температуры не заменяет технологическую инструкцию и не задает численное значение режима. Для конкретного изделия сверяются со спецификацией покрытия и проверяют совместимость цикла с материалом детали. Уточняют, требуется ли дополнительная подготовка поверхности, какое число нанесений предусмотрено и нужно ли повторное отверждение.
При выборе важно не смешивать свойства покрытия и параметры его нанесения. Требуемая антифрикционная характеристика не определяет автоматически вязкость состава или скорость центрифугирования. Эти параметры настраивают отдельно, чтобы получить необходимую пленку на данной геометрии. Если меняется загрузка корзины или конструкция детали, ранее подобранный режим может потребовать повторной проверки.
Типичные ошибки при настройке процесса
Распространенная ошибка - считать, что высокая скорость центрифугирования всегда дает лучший результат.
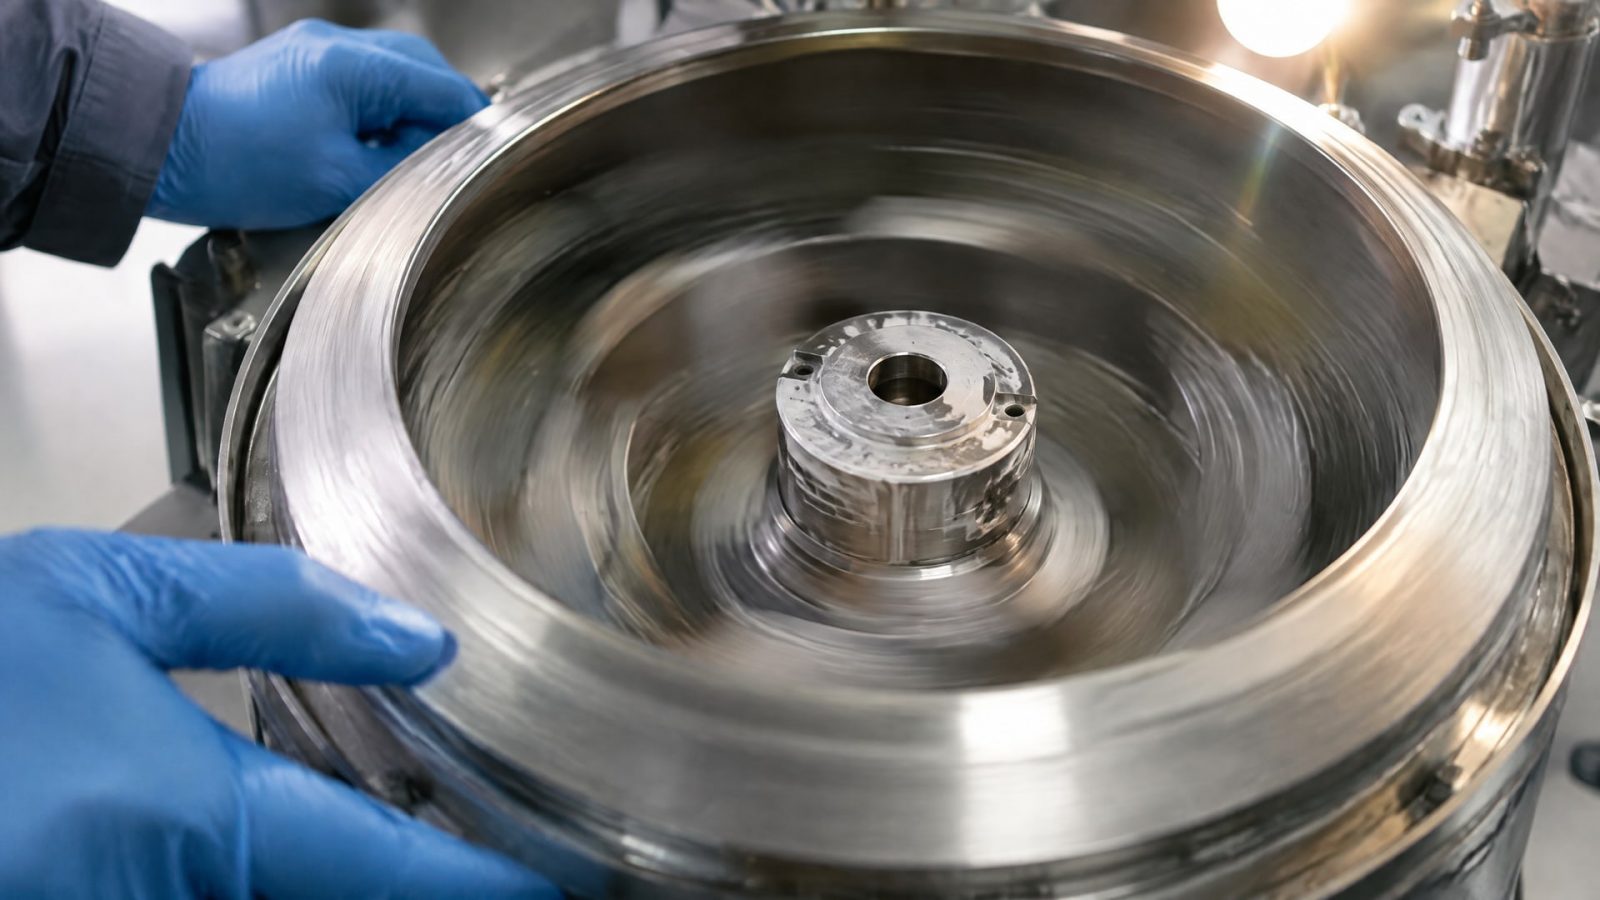
Задача вращения состоит в удалении избытка материала, но чрезмерный сброс может оставить на поверхности недостаточную пленку. Целевой режим выбирают с учетом вязкости, формы детали и времени вращения, а не по принципу «чем быстрее, тем лучше».
Еще одна ошибка - подбирать процесс только под состав покрытия. Даже подходящая рецептура не гарантирует равномерного результата при неподходящей загрузке корзины, неудачном размещении деталей или геометрии с глубокими полостями. Проверять нужно весь цикл: подготовку поверхности, погружение, вращение и отверждение.
Нельзя считать, что метод подходит для любой массовой партии. Если плоские детали укладываются друг на друга, а изделия сцепляются при вращении, пленка может распределяться неравномерно. До серийной обработки проверяют, как детали располагаются в корзине и сохраняют ли разделение на этапах погружения и центрифугирования.
Не следует и рассматривать отверждение как необязательный завершающий шаг. В описанных технологических схемах после нанесения предусмотрена сушка или печное отверждение, а для отдельных систем - низкотемпературная полимеризация. Точный режим зависит от покрытия и совместимости с основой детали. Если предусмотрено несколько слоев, учитывают промежуточное охлаждение и повторное отверждение.
Чтобы снизить риск ошибок, процесс настраивают последовательно:
проверяют пригодность геометрии и размещение деталей в корзине;
подготавливают поверхность в соответствии с требованиями системы;
подбирают вязкость, время погружения и режим вращения под конкретную деталь;
проверяют результат после сушки или отверждения;
повторно оценивают режим, если меняются загрузка, геометрия или число слоев.
Часто задаваемые вопросы
Чем окунание с центрифугированием отличается от обычного окунания?
После погружения детали в состав ее не просто извлекают, а вращают в перфорированной корзине. Центробежная сила удаляет избыток покрытия и помогает сформировать более тонкую и равномерную пленку. Затем деталь обычно сушат или отверждают, чтобы покрытие прошло предусмотренный технологический этап.
Подходит ли метод для покрытия кольцевых деталей?
Да, кольцевые детали могут обрабатываться в корзине вместе с партией других изделий. Перед выбором метода проверяют их геометрию и поведение при вращении: детали не должны сцепляться между собой или мешать распределению состава. Для конкретной системы также учитывают подготовку поверхности и способ отверждения.
Как регулируют толщину покрытия при центрифугировании?
На толщину влияют рецептура и вязкость состава, время погружения, скорость и продолжительность вращения, а также загрузка корзины. При необходимости большей толщины процесс может предусматривать повторное нанесение. Настройки подбирают для конкретной детали: простое увеличение оборотов не всегда улучшает результат.
Можно ли не отверждать покрытие после нанесения?
Обычно нет: после окунания и центрифугирования детали проходят сушку или отверждение. В зависимости от системы это может быть печное отверждение или низкотемпературная полимеризация. Если технология предусматривает несколько слоев, между нанесениями могут требоваться охлаждение и повторное отверждение.
Заключение
Окунание с центрифугированием подходит для обработки партиями крепежа, пружин, штампованных изделий и кольцевых деталей, если их геометрия позволяет равномерно нанести покрытие без сцепления в корзине. Результат определяют свойства состава, параметры погружения и вращения, загрузка, подготовка поверхности и последующее отверждение. Поэтому технологию подбирают под конкретную деталь и требования к твердосмазочной пленке.
Практический следующий шаг - сверить геометрию изделия, материал основы и условия эксплуатации с требованиями покрытия, затем проверить обработку на пробной партии. Зафиксируйте параметры погружения и центрифугирования, оцените равномерность пленки после отверждения и только после этого утверждайте режим для серийного процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему дешевое масло резьбонарезного станка может испортить инструмент и резьбу, и как выбрать подходящую СОЖ для качественной обработки.
Подберите масло для нарезания резьбы для станка, учитывая состав, машинную обработку, охлаждение и удаление стружки.
Узнайте, как масло для нарезки резьбы с присадками улучшает качество метрической резьбы и продлевает срок службы инструмента.