
Толщина слоя покрытия и боковой зазор в червячной передаче
Покрытие на рабочих поверхностях зубьев может уменьшить боковой зазор червячной передачи: нанесенный материал добавляет толщину к сопрягаемым поверхностям. Если покрыть обе стороны зацепления, фактическое уменьшение зазора может быть близким к удвоенной толщине слоя на одной поверхности. Поэтому толщину покрытия нужно учитывать при проектировании и проверять после нанесения.
Статья полезна инженерам и техническим специалистам, которые выбирают твердосмазочное покрытие для передачи, а также закупщикам, согласующим требования к обработке деталей. Разберем, как связаны толщина слоя покрытия и люфт червячной передачи, чем измерять слой на разных основаниях и какие параметры закрепить в технических требованиях.
Как толщина слоя покрытия влияет на боковой зазор редуктора
Боковой зазор в зубчатом зацеплении формируют геометрией передачи.
Для его настройки используют, например, межосевое расстояние и толщину зубьев. В червячной передаче зазор предусматривают при изготовлении или регулировке, в том числе чтобы учесть тепловое расширение и обеспечить условия для смазки.
Когда покрытие наносят на боковые поверхности зубьев, к исходной геометрии добавляется материал. Если обработаны обе сопрягаемые поверхности, боковой зазор может уменьшиться примерно на суммарную толщину покрытия на них. Например, при одинаковом слое толщиной t на обеих поверхностях расчетное изменение зазора будет близко к 2t. Это геометрическая оценка, а не универсальная поправка: фактический результат зависит от того, какие поверхности обработаны и как распределена толщина по зубу.
Тонкий слой тоже нельзя автоматически считать незначимым. Если допуск по зазору невелик, даже небольшое изменение толщины может повлиять на остаточный зазор. Поэтому до нанесения покрытия сопоставляют его ожидаемую толщину с исходным зазором и допусками передачи.
Зазор и люфт - не одно и то же
Выражение «люфт червячной передачи» часто используют для описания ощутимого свободного перемещения. Для оценки влияния покрытия важно опираться на заданный боковой зазор и способ его контроля, а не только на субъективное ощущение люфта. Если нанесенный слой меняет размеры рабочих поверхностей, проверка должна учитывать именно состояние зацепления после обработки.
Покрытие не следует рассматривать как средство для компенсации зазора. Его задача определяется назначением материала, а геометрический зазор необходимо сохранить в предусмотренных пределах. Если слой уменьшает зазор сверх допустимого, нужно пересмотреть толщину покрытия или технологию обработки.
Толщина покрытия: слои, отверждение и критерии контроля
Фраза «толщина 1 слоя покрытия» не всегда означает итоговую толщину на детали.
Международный стандарт ISO 2808:2019 описывает разные объекты измерения: мокрую пленку, сухую пленку и неотвержденный порошковый слой. Поэтому в документации необходимо указать, какую именно толщину контролируют и на каком этапе процесса.
Для смазочного покрытия отверждение также важно учитывать при задании контроля: измерение до и после формирования окончательного слоя может относиться к разным состояниям материала. Нельзя подменять толщину сухой пленки значением для мокрого нанесения. Для передачи значима толщина покрытия на готовой детали в том состоянии, в котором ее будут собирать и эксплуатировать.
В требованиях к обработке стоит зафиксировать:
на каких поверхностях зубьев наносят покрытие;
какой параметр толщины контролируют: мокрую пленку, сухую пленку или неотвержденный слой;
каковы допустимый остаточный боковой зазор и порядок его проверки;
каким методом измеряют толщину на выбранном материале основы;
где располагаются контрольные точки, включая участки со сложной геометрией.
Совет инженера
Сценарий: нужно нанести твердосмазочное покрытие на зубья, сохранив равномерность слоя и заданный зазор. Что делают: технологию нанесения подбирают с учетом требований к толщине; специальные растворители MODENGY позволяют регулировать вязкость покрытия и улучшают адгезию. Итог: свойства материала и контроль геометрии рассматривают раздельно, а приемку готовой детали проводят по согласованным требованиям к толщине и зазору.
Как выбрать метод измерения толщины слоя покрытия
Универсального прибора для всех сочетаний покрытия и основы нет.
Подход выбирают по материалу детали и типу покрытия. ISO 3882:2024 классифицирует методы измерения как разрушающие и неразрушающие, а ISO 2808:2019 описывает методы для различных состояний покрытия.
| Сочетание покрытия и основы или задача | Метод и стандарт |
|---|---|
| Немагнитное покрытие на магнитной основе | Магнитный метод по ISO 2178:2016 |
| Непроводящее покрытие на немагнитной проводящей основе | Вихретоковый метод по ISO 2360:2017 |
| Локальная проверка по шлифу | Микроскопический метод по ISO 1463:2021 |
| Металлическое покрытие, измерение высоты ступеньки | Метод по ISO 4518:2021 |
ISO 4518:2021 задает диапазон измерения толщины металлических покрытий от 0,01 мкм до 1000 мкм на плоских поверхностях; при соблюдении мер предосторожности метод применим и на цилиндрических. Этот способ позволяет измерять толщину по высоте ступеньки, но его применимость к конкретной детали нужно оценить отдельно.
По ISO 1463:2021 для толщин свыше 25 мкм достижимая погрешность составляет 5% или лучше; для метода также указана абсолютная неопределенность около 0,8 мкм. Микрошлиф полезен для локальной проверки или сложной геометрии, однако такой контроль неразрушающим не является.
Для промышленных покрытий на шероховатых поверхностях применимость и критерии контроля могут отличаться. ISO 19840 рассматривает измерение толщины сухих пленок на шероховатых поверхностях. Его не следует автоматически переносить на измерение слоя на зубьях: сначала нужно установить соответствие метода покрытию, основе и форме детали.
Контроль толщины на зубьях червячной передачи
Среднее значение не всегда описывает фактическое распределение слоя по зубу.
Локальные утолщения способны заметно изменить геометрию отдельных участков зацепления, поэтому важно заранее определить точки измерения и метод, подходящий для формы детали. Выбор контрольных зон должен учитывать, какие поверхности зубьев покрывают и где ожидается наибольшее влияние на боковой зазор.
Для немагнитного покрытия на магнитной стальной детали подходит магнитный метод по ISO 2178:2016. Если основа немагнитная и проводящая, а покрытие непроводящее, применяют вихретоковый метод по ISO 2360:2017. Когда показания прибора недостаточны для подтверждения локальной толщины, результат можно проверять по шлифу методом ISO 1463:2021.
До начала работ согласуют измерение покрытия и проверку зазора как две связанные, но самостоятельные операции. Сначала фиксируют требования к исходной геометрии и допустимому остаточному зазору, затем описывают метод контроля толщины готового слоя. После нанесения проверяют фактическую толщину в предусмотренных точках и повторно контролируют зазор по установленной для передачи процедуре.
Если покрытие наносится на обе сопрягаемые поверхности, при оценке остаточного зазора учитывают суммарное влияние слоев. При этом нельзя заменять фактическое измерение простой расчетной оценкой: она помогает спланировать процесс, но не показывает локальное распределение материала. Если измерительная система не подходит к геометрии детали или сочетанию материалов, выбранный метод следует пересмотреть до приемки партии.
Ошибки при выборе покрытия и толщины слоя
Распространенное заблуждение - считать, что более толстое покрытие автоматически лучше защищает передачу.
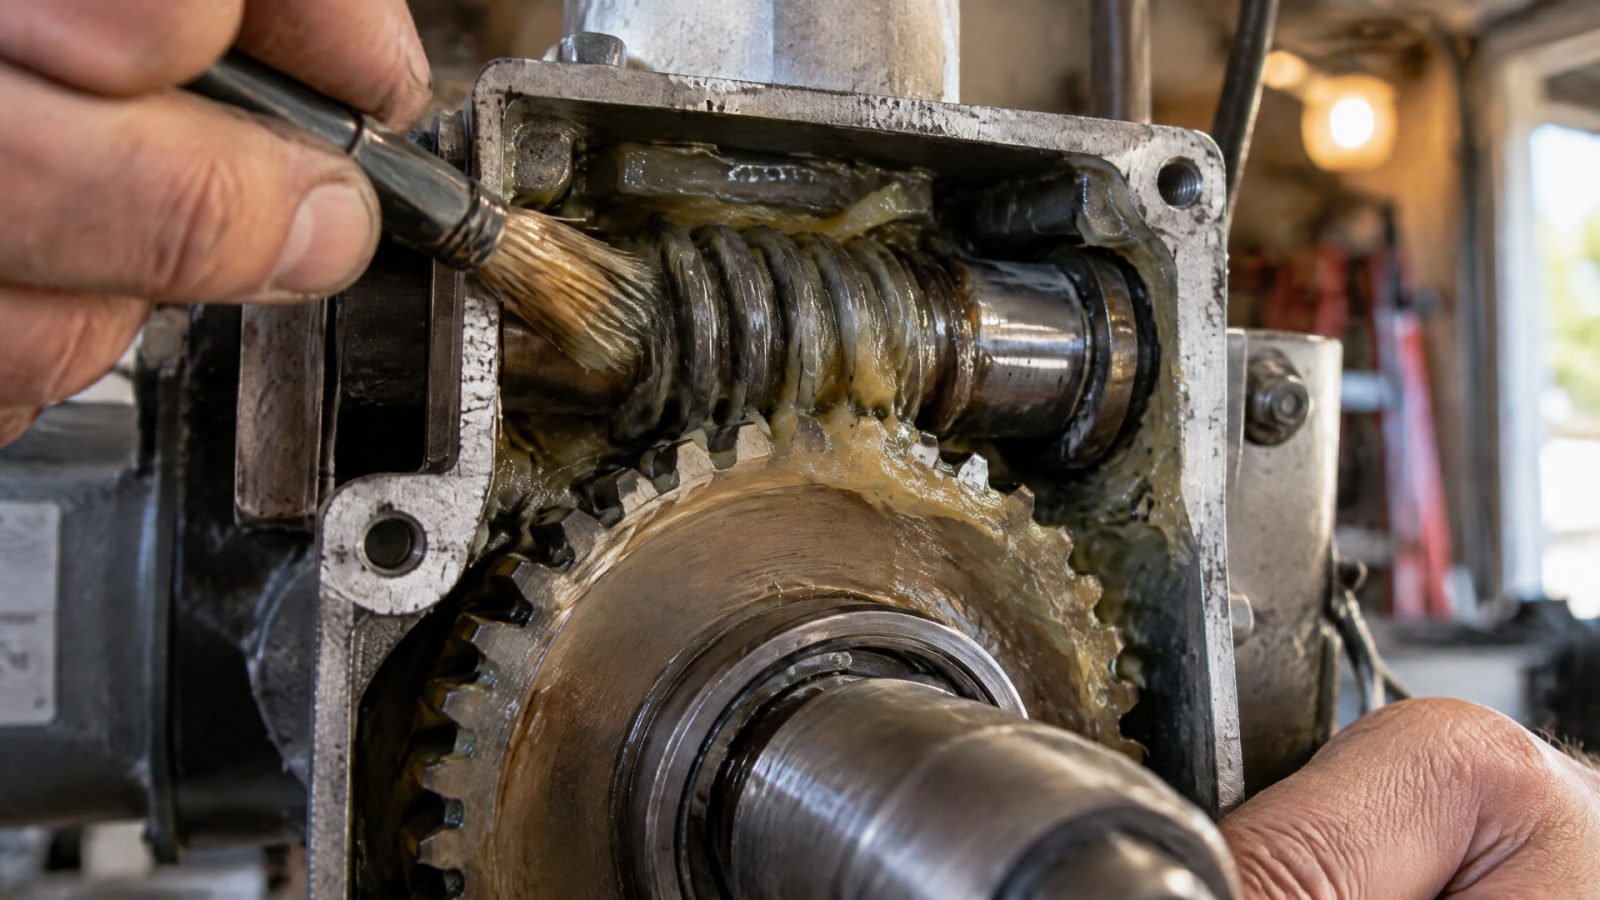
Для зубчатого зацепления увеличение толщины может уменьшить боковой зазор, который уже заложен в конструкцию. Поэтому толщину выбирают не отдельно от передачи, а с учетом геометрии, рабочих поверхностей и требований к остаточному зазору.
Еще одна ошибка - контролировать только среднюю толщину. При сложной геометрии она может не выявить локальных отклонений на зубьях. ISO 3882:2024 разделяет методы измерения на разрушающие и неразрушающие, а ISO 2808:2019 рассматривает разные состояния слоя. Это подчеркивает необходимость выбирать способ контроля под конкретную задачу, а не только по доступности прибора.
Также не следует считать, что любой измеритель подходит для любого покрытия. ISO 2178:2016 применяется для немагнитных покрытий на магнитных основаниях, а ISO 2360:2017 - для непроводящих покрытий на немагнитных проводящих основаниях. Для локальной проверки по шлифу используют ISO 1463:2021; выбор метода зависит от сочетания покрытия и подложки.
До передачи деталей в обработку закупщику и инженеру стоит свериться со спецификацией и уточнить:
согласована ли толщина покрытия с допуском на боковой зазор;
указано ли, измеряют мокрый, сухой или неотвержденный слой;
подходит ли метод измерения к основе и покрытию;
предусмотрен ли контроль локальной толщины на зубьях;
описана ли проверка зазора после нанесения покрытия.
Часто задаваемые вопросы
Как толщина покрытия влияет на люфт червячной передачи?
Если покрытие нанесено на рабочие поверхности зубьев, оно добавляет материал к геометрии зацепления и может уменьшить боковой зазор. При покрытии обеих сопрягаемых поверхностей изменение может быть близким к суммарной толщине слоев. Точное значение проверяют с учетом конструкции, расположения покрытия и требований к зазору.
Толщина 1 слоя покрытия равна толщине готового слоя?
Не обязательно. ISO 2808:2019 отдельно рассматривает толщину мокрой пленки, сухой пленки и неотвержденного порошкового слоя. Поэтому в технических требованиях нужно указать состояние материала, в котором проводят измерение. Для проверки геометрии передачи важна толщина покрытия на детали после завершения предусмотренного процесса.
Как проводят измерение толщины слоя покрытия на зубьях?
Метод выбирают по материалу основы и виду покрытия. ISO 2178:2016 описывает магнитный метод для немагнитного покрытия на магнитном основании, а ISO 2360:2017 - вихретоковый метод для непроводящего покрытия на немагнитной проводящей основе. Для локальной проверки по шлифу применяют ISO 1463:2021.
Можно ли выбрать покрытие только по его толщине?
Нет. Толщину нужно сопоставить с исходным боковым зазором и допуском передачи, а также учесть, какие поверхности зубьев будут покрыты. Дополнительно выбирают подходящий метод контроля. Если слой локально толще расчетного, среднее значение может не показать его влияния на отдельные участки зацепления.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи, если материал нанесен на рабочие поверхности зубьев. При покрытии обеих сторон зацепления зазор может уменьшиться примерно на суммарную толщину слоев. Поэтому покрытие нельзя выбирать без учета геометрии передачи, остаточного зазора и метода контроля.
Следующий шаг - до нанесения закрепить в технических требованиях покрываемые поверхности, контролируемое состояние слоя, допустимую толщину, метод измерения и порядок проверки бокового зазора. После обработки нужно подтвердить толщину покрытия и проверить фактический зазор готовой передачи.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать антифрикционные покрытия холодного или горячего отверждения, учитывая материал, условия нанесения и требования к пленке.
Узнайте о технологии окунания с центрифугированием для нанесения покрытий на мелкие детали, ее этапах, параметрах и ограничениях.
Узнайте, почему дешевое масло резьбонарезного станка может испортить инструмент и резьбу, и как выбрать подходящую СОЖ для качественной обработки.