
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
Прикипание гаек на шпильках дисковых задвижек предупреждают, сочетая защиту самого крепежа с материалом для резьбовой пары. Термоотверждаемое покрытие помогает защитить шпильки от коррозии и истирания, а антизадирный состав на резьбе снижает риск заедания и сохраняет возможность разборки после нагрева. Выбор зависит от температуры, материалов гайки и шпильки, условий эксплуатации и требований к последующему демонтажу.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают покрытие для задвижек и средства для смазки резьбового крепежа. Разберем, почему гайки прикипают, чем термоотверждаемые материалы отличаются от паст, какие параметры проверять в документации и как подготовить крепеж к нанесению.
Почему прикипают гайки на шпильках дисковых задвижек
Прикипание гаек на шпильках не сводится к недостатку обычной смазки.
При нагреве и охлаждении резьбовая пара испытывает термические циклы, а коррозионные продукты и износ мешают свободному движению витков. При затяжке или демонтаже контактирующие поверхности могут повреждаться: возникают задиры, а в отдельных случаях металлические поверхности схватываются.
Для задвижки это означает затрудненный демонтаж крепежа при обслуживании. Если гайку нельзя отвернуть без чрезмерного усилия, приходится тратить время на разборку, а иногда и заменять шпильку или гайку. Поэтому при выборе защиты важно учитывать не только снижение трения во время затяжки, но и сохранение разборности после эксплуатации.
Почему недостаточно обычной смазки
Обычная смазка для резьбы не обязательно защищает от задиров и коррозионного заедания при длительном нагреве. Для такой задачи выбирают материалы класса anti-seize или anti-galling: их назначение - уменьшать риск схватывания поверхностей и облегчать последующую разборку. В документации на отдельные составы заявлена защита от заедания и коррозии крепежа до 1200 °F.
Заявленный предел относится к конкретному материалу и условиям его применения. Его нельзя считать универсальной температурной характеристикой всех паст и покрытий. При выборе проверяют техдокументацию на материал и сопоставляют ее с режимом задвижки, металлом шпильки и гайки, а также средой эксплуатации.
Что проверять до подбора материала
Нужно установить рабочую температуру крепежа, материал резьбовой пары, вероятность коррозионного воздействия и требования к разборке. Для агрессивной среды существенны влага и хлориды, а для подбора состава также могут иметь значение содержание серы и галогенов. В документации на одну из антизадирных паст указаны пределы 200 ppm для галогенов и 250 ppm для серы.
Эти значения характеризуют только конкретный состав, а не всю категорию резьбовых материалов. Если параметр важен для эксплуатации, его сверяют со спецификацией выбранного продукта. То же относится к заявлениям о температурной стойкости и результатам испытаний на коррозию.
Как покрытие для задвижек и состав на резьбе дополняют друг друга
Защита крепежа может включать два уровня.
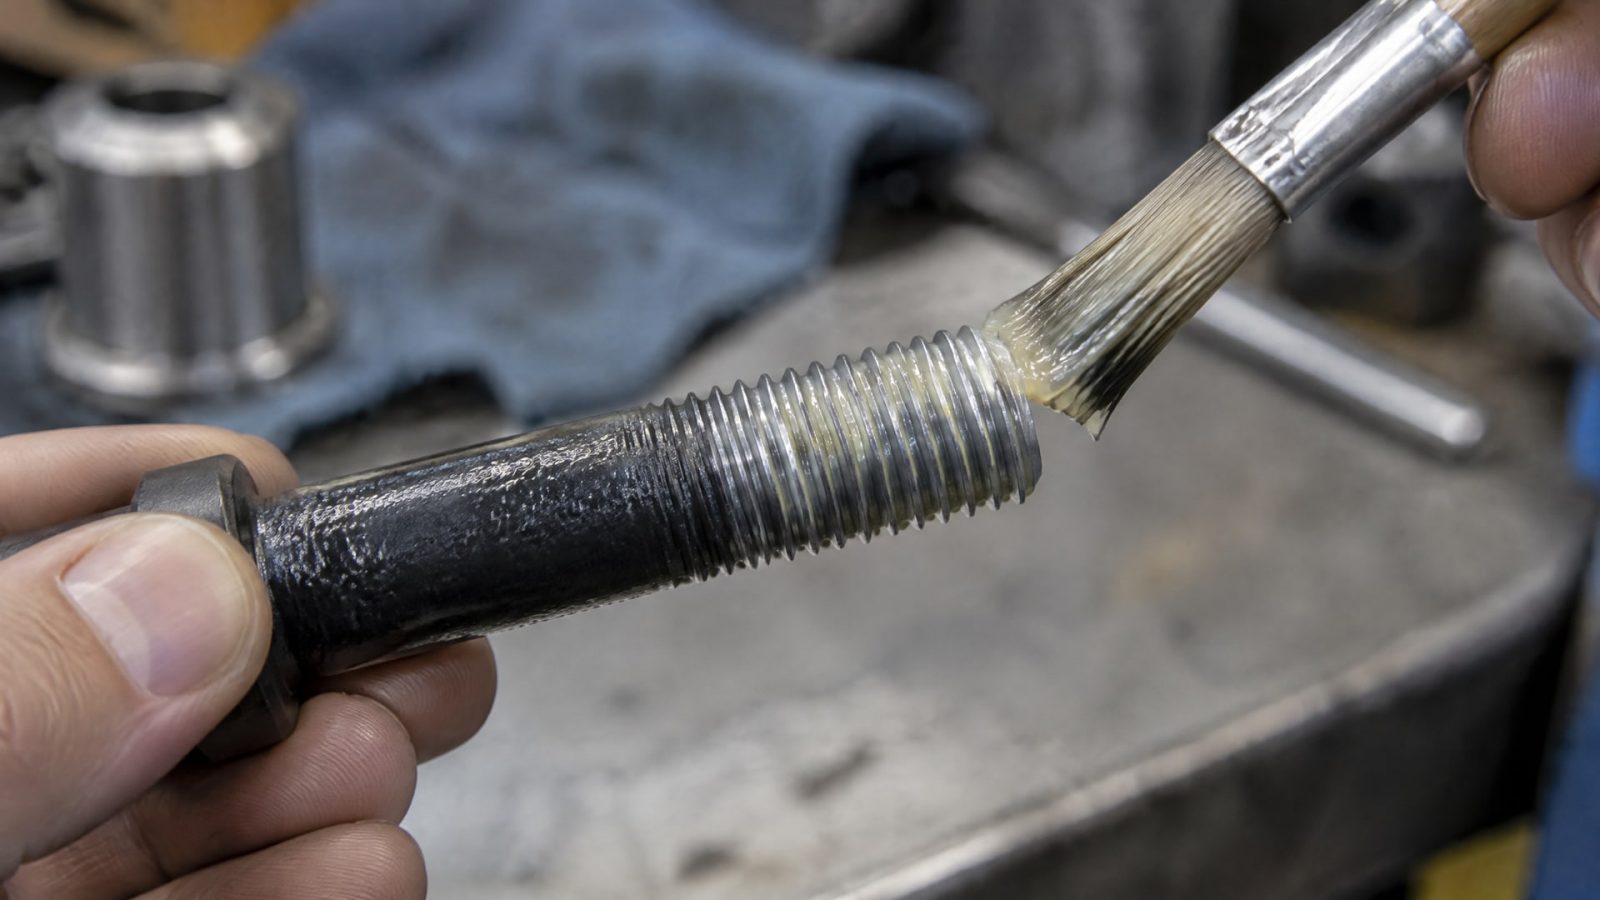
Термоотверждаемое покрытие наносят на поверхность крепежа для защиты от коррозии и истирания, а антизадирный состав распределяют по рабочим виткам при сборке. Покрытие на шпильке не отменяет защиту резьбовой пары: именно контакт гайки и шпильки остается зоной риска при нагреве и коррозионном воздействии.
В одном техописании для металлонаполненного термоотверждаемого покрытия приводятся результаты испытаний в солевом тумане ASTM B117 в течение 720 часов и испытаний по DIN 50018 с показателем 2,0 л. Это данные конкретного решения и конкретной методики. Они не подтверждают аналогичные характеристики у любого покрытия для крепежа.
Задачи покрытия и пасты
Термоотверждаемый материал формирует защиту на поверхности крепежа и может снижать воздействие коррозии и истирания. Указанное техописание также связывает покрытие с сохранением сопротивления истиранию и характеристик момента затяжки. Результат зависит от состава, подготовки поверхности и соблюдения процесса нанесения.
Антизадирная паста нужна для резьбового контакта. В документации на отдельные пасты приводятся температурные диапазоны от −30 °C до +1400 °C и от −30 °C до 650 °C. Разница показывает, почему нельзя подбирать материал только по общему обозначению «высокотемпературный»: проверяют конкретные пределы, состав и совместимость.
Когда рассматривать антифрикционное покрытие болтов
Антифрикционное покрытие болтов и шпилек уместно рассматривать, когда требуется заранее защитить крепеж и обеспечить воспроизводимый процесс нанесения. Для заводского предварительного нанесения в одном описании указана точность позиционирования состава в пределах плюс-минус половины витка. При этом нанесение на производстве требует контроля подготовки деталей и равномерности покрытия.
Для длительной защиты резьбовых соединений от прикипания и коррозии в качестве отдельного подхода применяют антифрикционные покрытия MODENGY. Их выбирают как покрытие крепежа, а не как замену проверки условий эксплуатации: характеристики конкретного материала необходимо сверять с его технической документацией.
Как выбрать термоотверждаемые материалы для крепежа
Термоотверждаемые материалы для крепежа подбирают по условиям работы узла, а не только по названию технологии.
Сначала определяют, какую задачу должен решать материал: защитить поверхность шпильки от коррозии и истирания, снизить риск заедания резьбы или обеспечить оба эффекта вместе с отдельным составом при сборке.
В техдокументации на резьбовые материалы встречаются показатели пенетрации по ISO 2137. Для одной пасты приведено значение 280-310 мм/10, для другого состава - 20-80 единиц 1/10 мм. Эти значения нельзя напрямую трактовать как меру липкости: NLGI и пенетрация относятся к консистенции пластичных материалов, а адгезия описывает сцепление с поверхностью. Для термоотверждаемого покрытия проверяют его собственные параметры и методики испытаний.
Критерии выбора
Температурный диапазон должен соответствовать фактическому режиму крепежа, включая нагрев и охлаждение.
Материал шпильки и гайки должен быть совместим с составом покрытия или пасты.
Для агрессивной среды учитывают коррозионное воздействие и ограничения по содержанию серы и галогенов.
Для разборных соединений проверяют, предназначен ли материал для защиты от заедания и сохранения разборности после нагрева.
Результаты испытаний ASTM B117, DIN 50018 и других методик сопоставляют только с теми условиями, которые описаны в документации.
На промышленных объектах также встречаются требования MIL-A-907 и MIL-PRF-907 к антизадирным материалам. Наличие ссылки на такой стандарт само по себе не заменяет проверку совместимости с конкретными шпильками, гайками и средой. Перед закупкой снабженец сверяет обозначение материала и требования технической документации с проектной спецификацией.
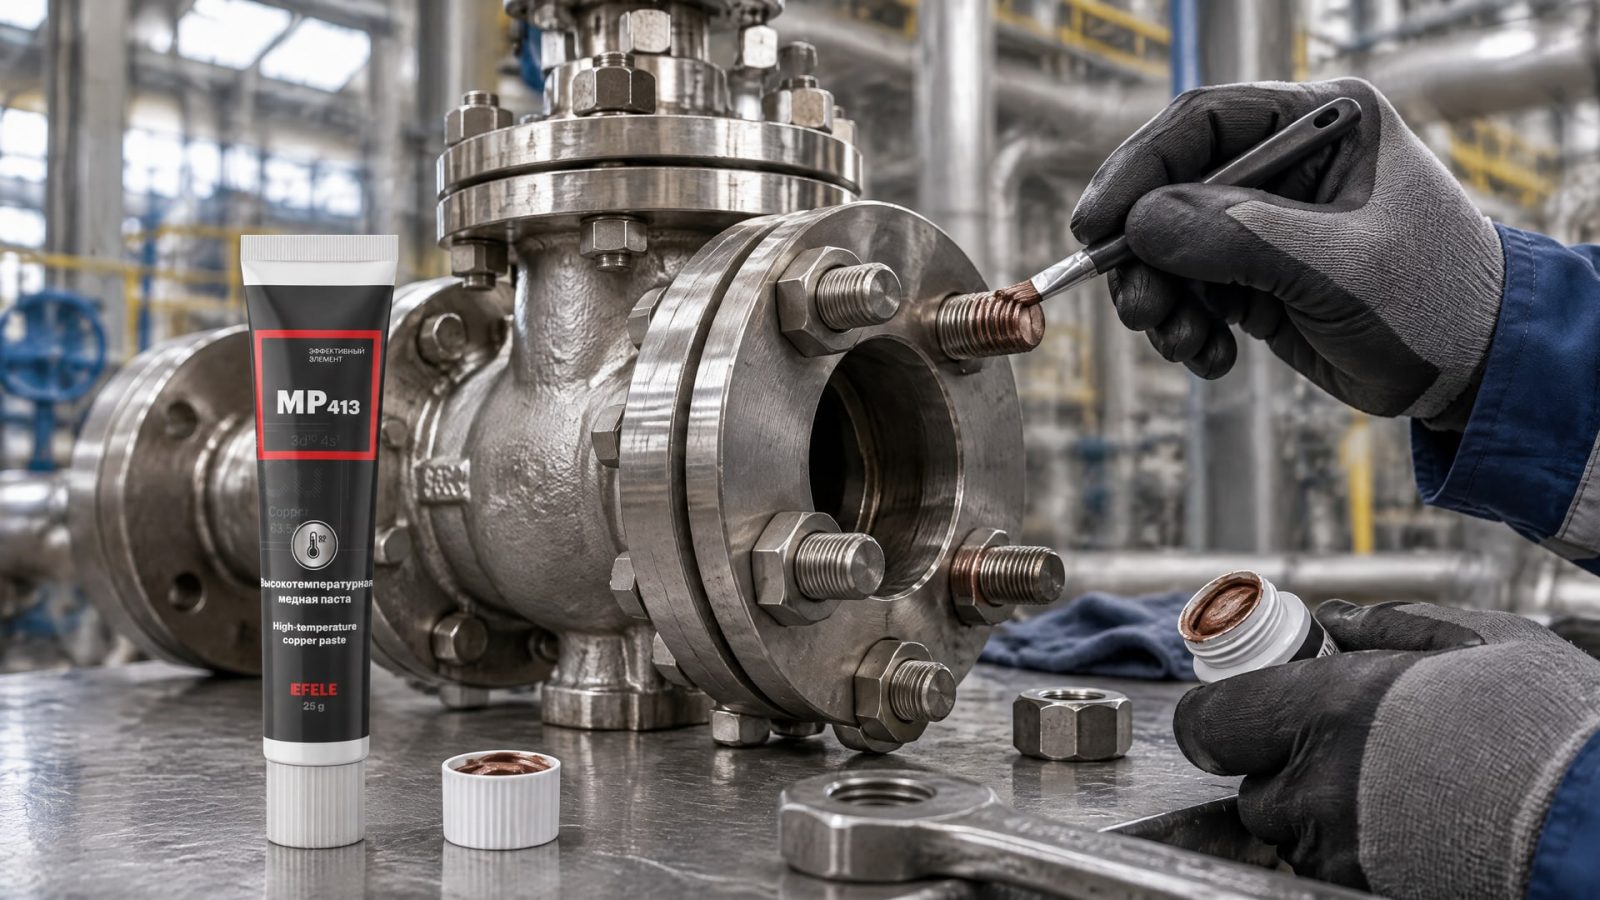
Если задача связана с высокими температурами и давлениями, при сборке резьбовой пары в числе рассматриваемых решений может быть медная резьбовая паста EFELE MP-413. Ее роль в этой схеме - защита сопрягаемых витков от прикипания; применимость к конкретному крепежу и режиму подтверждают по документации на продукт.
Подготовка и нанесение материала на резьбу
Даже подходящий материал не компенсирует загрязненную или поврежденную резьбу.
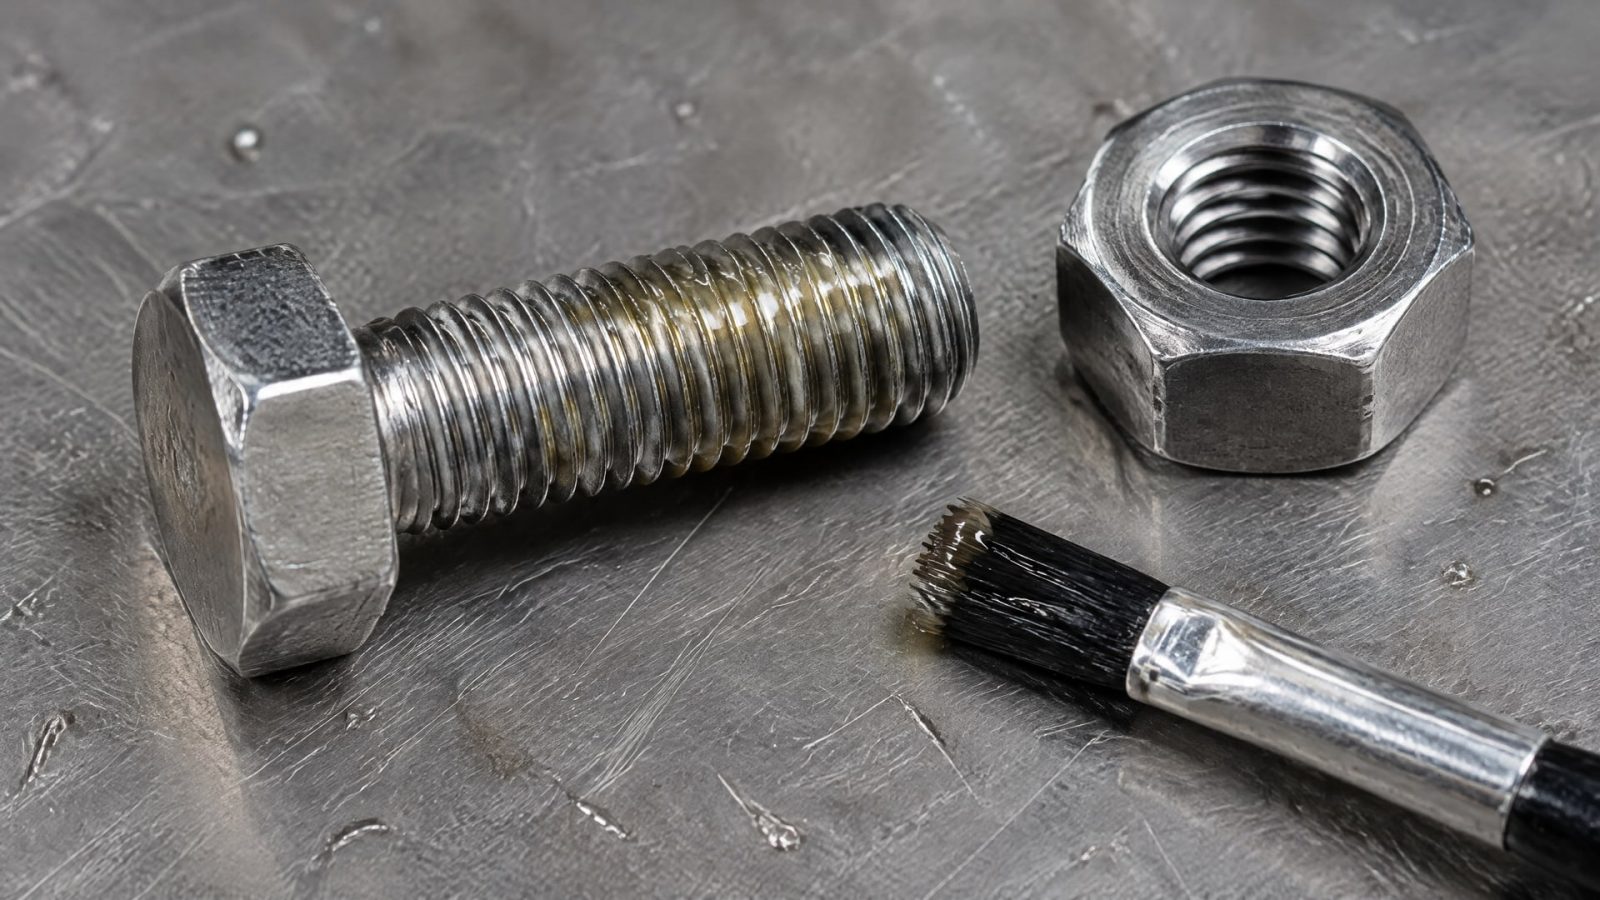
Перед нанесением крепеж очищают и обезжиривают, удаляют ржавчину и окалину щеткой. Затем проверяют состояние шпильки и гайки: поврежденные витки могут мешать затяжке и демонтажу независимо от выбранного покрытия.
На резьбу наносят тонкий равномерный слой состава по всем сопрягаемым виткам. Избыток не повышает защиту автоматически и может повлиять на предсказуемость затяжки. Для предварительно нанесенных материалов важна повторяемость процесса; в одном описании точность нанесения указана в пределах плюс-минус половины витка.
Контроль покрытия и сборки
До монтажа следует убедиться, что состав распределен непрерывно и не оставляет необработанных участков на рабочей части резьбы. Для термоотверждаемого покрытия соблюдают установленный процесс нанесения и отверждения, предусмотренный документацией конкретного материала. Универсальный режим отверждения по одной лишь принадлежности к этой группе определить нельзя.
При сборке важно учитывать, что смазанный крепеж может затягиваться иначе, чем сухой. Поэтому не следует механически переносить момент затяжки с соединения, собранного без состава, если техническая документация задает отдельные условия для смазанной резьбы. После сборки оценивают состояние соединения и фиксируют выбранный материал и порядок нанесения для последующего обслуживания.
Что проверять при демонтаже
Если соединение должно разбираться после эксплуатации, результат оценивают не только по легкости первоначальной сборки. Важны сохранность резьбы, отсутствие выраженных задиров и возможность демонтажа без повреждения шпильки. При повторной сборке очищают резьбу и заново проверяют состояние защитного слоя, не предполагая, что он сохранился без изменений.
Как организовать защиту крепежа на объекте
Систему защиты выбирают исходя из условий эксплуатации и процесса обслуживания.
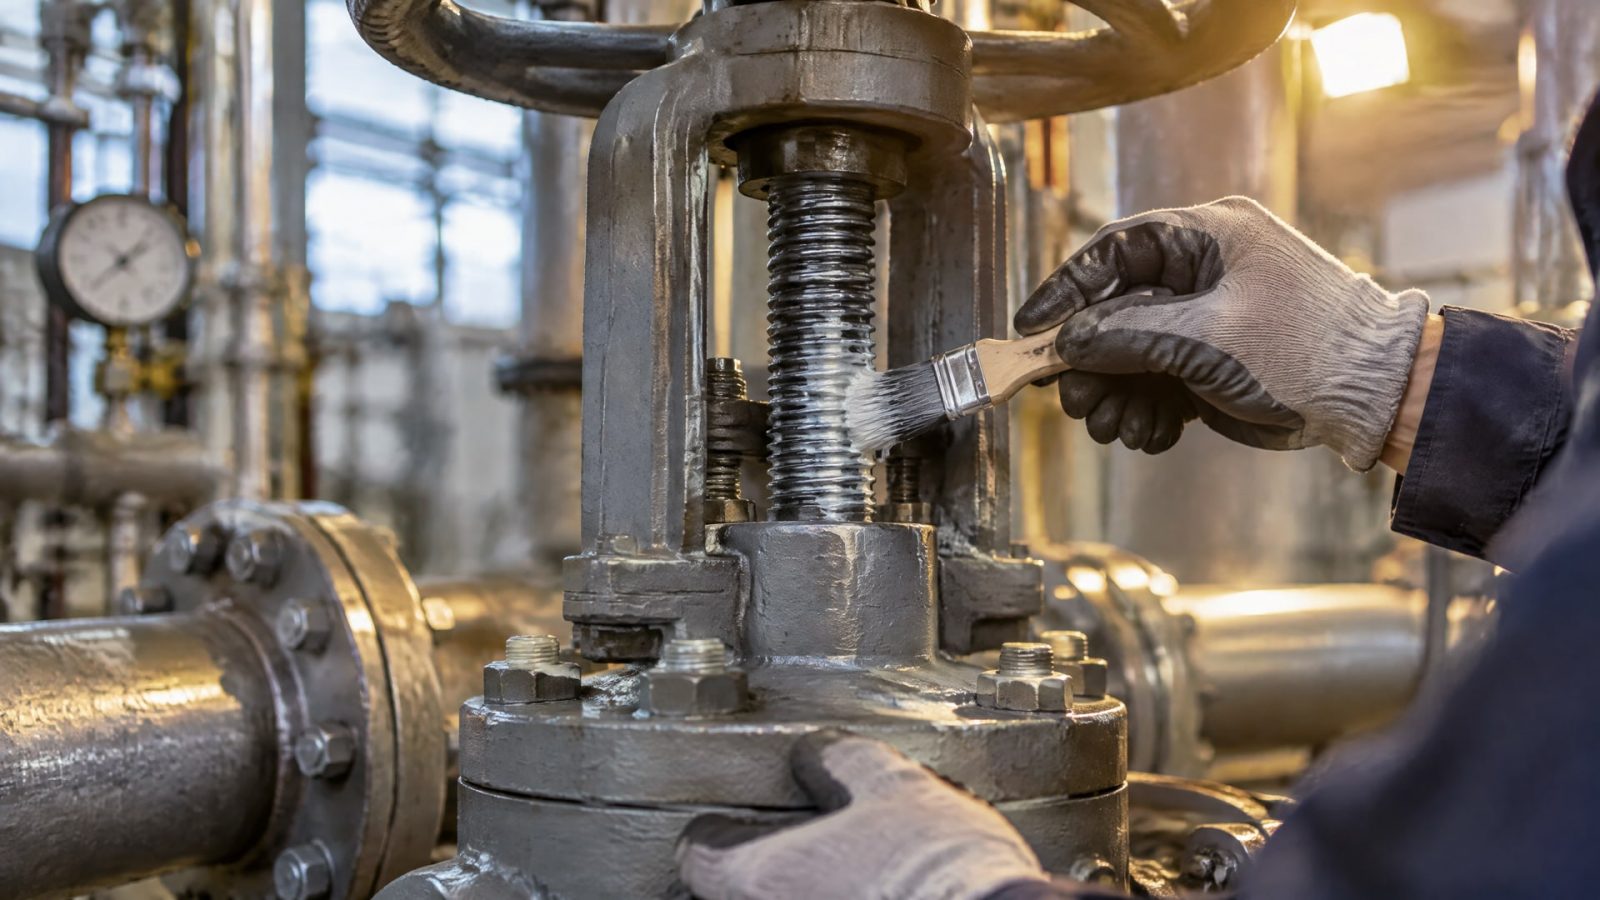
Для одной задвижки может быть достаточно состава на резьбе, для другого узла потребуется сочетание покрытия крепежа и антизадирного материала при сборке. Если крепеж поставляется с предварительно нанесенным покрытием, нужно проверить его назначение и совместимость с монтажной процедурой.
Не стоит ориентироваться только на лакокрасочную защиту корпуса или внутренних поверхностей арматуры. В спецификациях на клапаны встречаются AWWA C550 и ANSI/NSF 61, однако эти обозначения относятся к системам защиты и требованиям, указанным для конкретной арматуры. Они не подтверждают сами по себе защиту резьбовой пары от прикипания.
Практический порядок выбора
Зафиксировать температуру, среду и частоту разборки крепежа.
Уточнить материалы шпильки и гайки, а также требования к защитному покрытию.
Определить, нужен ли состав на резьбе, покрытие крепежа или сочетание двух решений.
Сверить температурные пределы, химические ограничения и методы испытаний с техдокументацией.
Утвердить способ очистки, нанесения и контроля для монтажных и ремонтных работ.
Такой порядок помогает избежать подмены задачи: покрытие от коррозии не обязательно обеспечивает защиту от заедания резьбы, а паста на витках не заменяет антикоррозионную защиту всей поверхности шпильки. Для снабженца это также упрощает проверку поставки: в спецификации можно отдельно указать требования к покрытию крепежа и материалу для резьбовой пары.
Часто задаваемые вопросы
Достаточно ли нанести покрытие на шпильку, чтобы гайка не прикипела?
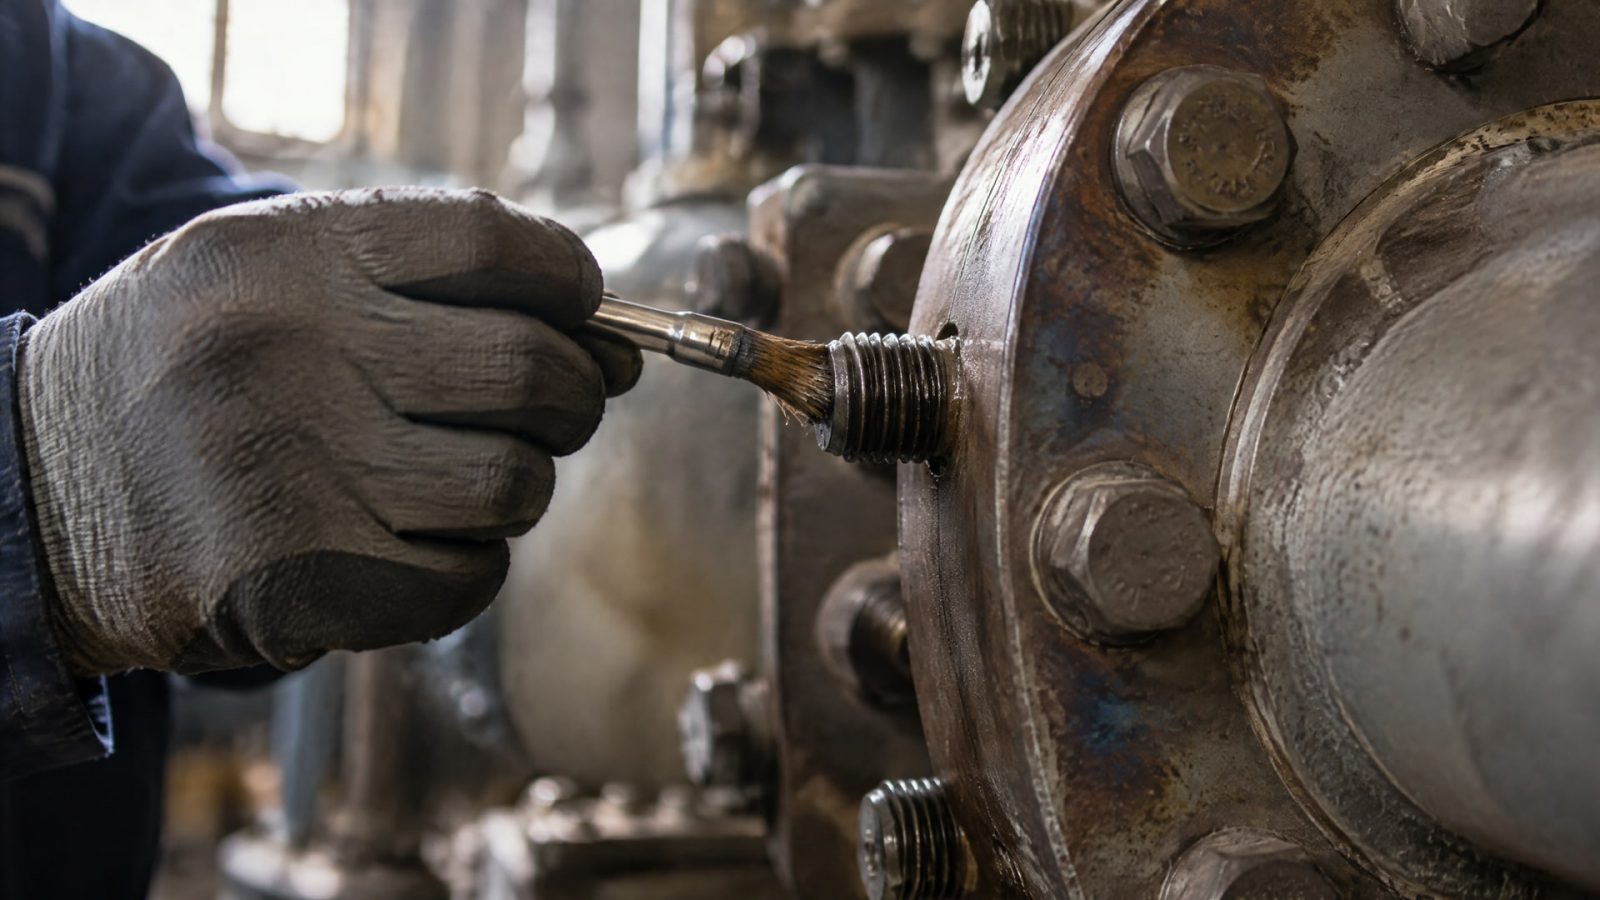
Не всегда. Покрытие шпильки защищает ее поверхность, но резьбовой контакт гайки и шпильки остается отдельной зоной риска. Для сохранения разборности могут потребоваться и покрытие крепежа, и антизадирный состав на сопрягаемых витках. Выбор зависит от температуры, металлов и коррозионной среды.
Чем антизадирный состав отличается от обычной смазки резьбы?
Антизадирные составы предназначены не только для снижения трения при затяжке. Их задача также состоит в уменьшении риска схватывания и коррозионного заедания, чтобы облегчить последующий демонтаж. Для выбора проверяют температурный диапазон и совместимость материала с крепежом, а не только общее обозначение «резьбовая смазка».
Нужно ли наносить толстый слой для лучшей защиты?
Нет. Для резьбовой пары рекомендуют тонкий, непрерывный и равномерный слой на сопрягаемых витках. Избыток материала может сделать затяжку менее предсказуемой, но сам по себе не гарантирует лучшей защиты. Перед нанесением резьбу очищают, обезжиривают и освобождают от ржавчины и окалины.
Можно ли выбрать покрытие только по результату испытания в солевом тумане?
Нет. Результат ASTM B117 относится к испытанному материалу и условиям конкретной методики. При подборе дополнительно учитывают рабочую температуру, материал крепежа, характер среды и требования к разборке. Значение из техописания одного покрытия нельзя переносить на другой состав или на узел без проверки документации.
Заключение
Чтобы снизить риск прикипания гаек на шпильках дисковых задвижек, выбирают решение для всей резьбовой пары: при необходимости защищают поверхность крепежа термоотверждаемым материалом и наносят антизадирный состав на рабочие витки. Ключевые параметры выбора - температура, совместимость с металлами, коррозионная среда и возможность разборки после эксплуатации.
Следующий шаг для инженера - зафиксировать режим работы задвижки и требования к демонтажу, затем сверить техническую документацию на покрытие и состав для резьбы. Перед серийным применением согласуют подготовку поверхности, нанесение и контроль сборки для конкретного крепежа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре позволяет нанести антифрикционное покрытие из аэрозоля без термической обработки.
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание крепежа при вибрации и какие факторы влияют на их эффективность.
Анаэробный фиксатор резьбы или антифрикционное покрытие: что выбрать для резьбовых соединений. Подробный анализ и рекомендации.