
Полимеризация при комнатной температуре: нанесение антифрикционного покрытия из аэрозоля
Полимеризация при комнатной температуре позволяет сформировать антифрикционное покрытие без термической обработки: баллон встряхивают, состав распыляют равномерным слоем, затем выдерживают до полного отверждения. Для одного из покрытий указано подсыхание на ощупь примерно за 5 минут и полное отверждение примерно за 2 часа при 23 °C. Эти сроки относятся к конкретному составу, поэтому при работе с другим материалом нужно сверяться с его технической документацией.
Статья полезна инженерам, специалистам по ремонту и снабженцам, которые выбирают покрытие для крепежа и других узлов трения. Разберем подготовку поверхности, нанесение аэрозоля, выдержку перед сборкой и проверку трения. Отдельно рассмотрим, почему антифрикционное покрытие не стоит считать средством защиты резьбы от самоотвинчивания.
Что означает полимеризация при комнатной температуре
В описаниях аэрозольных антифрикционных покрытий применяют термины «сушка» и «отверждение».
Полимеризация при комнатной температуре в этой статье означает, что покрытие достигает рабочей готовности без обязательного нагрева: после распыления ему дают высохнуть и отвердеть при температуре окружающей среды. Механизм отверждения и точные сроки зависят от состава, поэтому их нельзя переносить с одного материала на другой.
Такие покрытия используют в узлах с высокими нагрузками и малой скоростью, когда масла или пластичные смазки нежелательны из-за риска загрязнения. Среди типичных задач - обработка резьбовых соединений, крепежа и гидрофитингов. Применимость определяется не только способом нанесения, но и материалом деталей, нагрузкой, температурой и условиями сборки.
Аэрозольная форма упрощает нанесение состава на отдельные детали и участки, где важно распределить покрытие тонко и равномерно. Но она не делает материал универсальным: нельзя считать, что один и тот же состав обеспечит одинаковое трение на любом крепеже. Для ответственного соединения важно заранее определить требования к трению и проверить результат испытаниями.
Подготовка поверхности перед нанесением
Перед распылением поверхность очищают и обезжиривают.
Загрязнения и остатки масла могут помешать сцеплению покрытия с основой, поэтому наносить состав на маслянистую или грязную деталь не следует. Подготовка особенно важна, если от покрытия зависит повторяемость параметров сборки.
Для повышения адгезии и срока службы в отдельных случаях используют фосфатирование или абразивную обработку, в том числе пескоструйную. Выбор подготовки зависит от материала детали и требований к готовому покрытию. Необходимость такой обработки лучше оценивать для конкретного процесса, а не вводить автоматически для каждой детали.
До распыления следует убедиться, что поверхность готова к нанесению, а сама деталь подходит для выбранного состава. Для крепежа также важны состояние резьбы и опорной поверхности: трение формируется в сопряжении этих участков, а не только в резьбовой канавке. Если покрываемые детали будут работать в паре, оценивать нужно итоговое соединение.
Как наносить антифрикционное покрытие из аэрозоля
Перед применением баллон тщательно встряхивают.
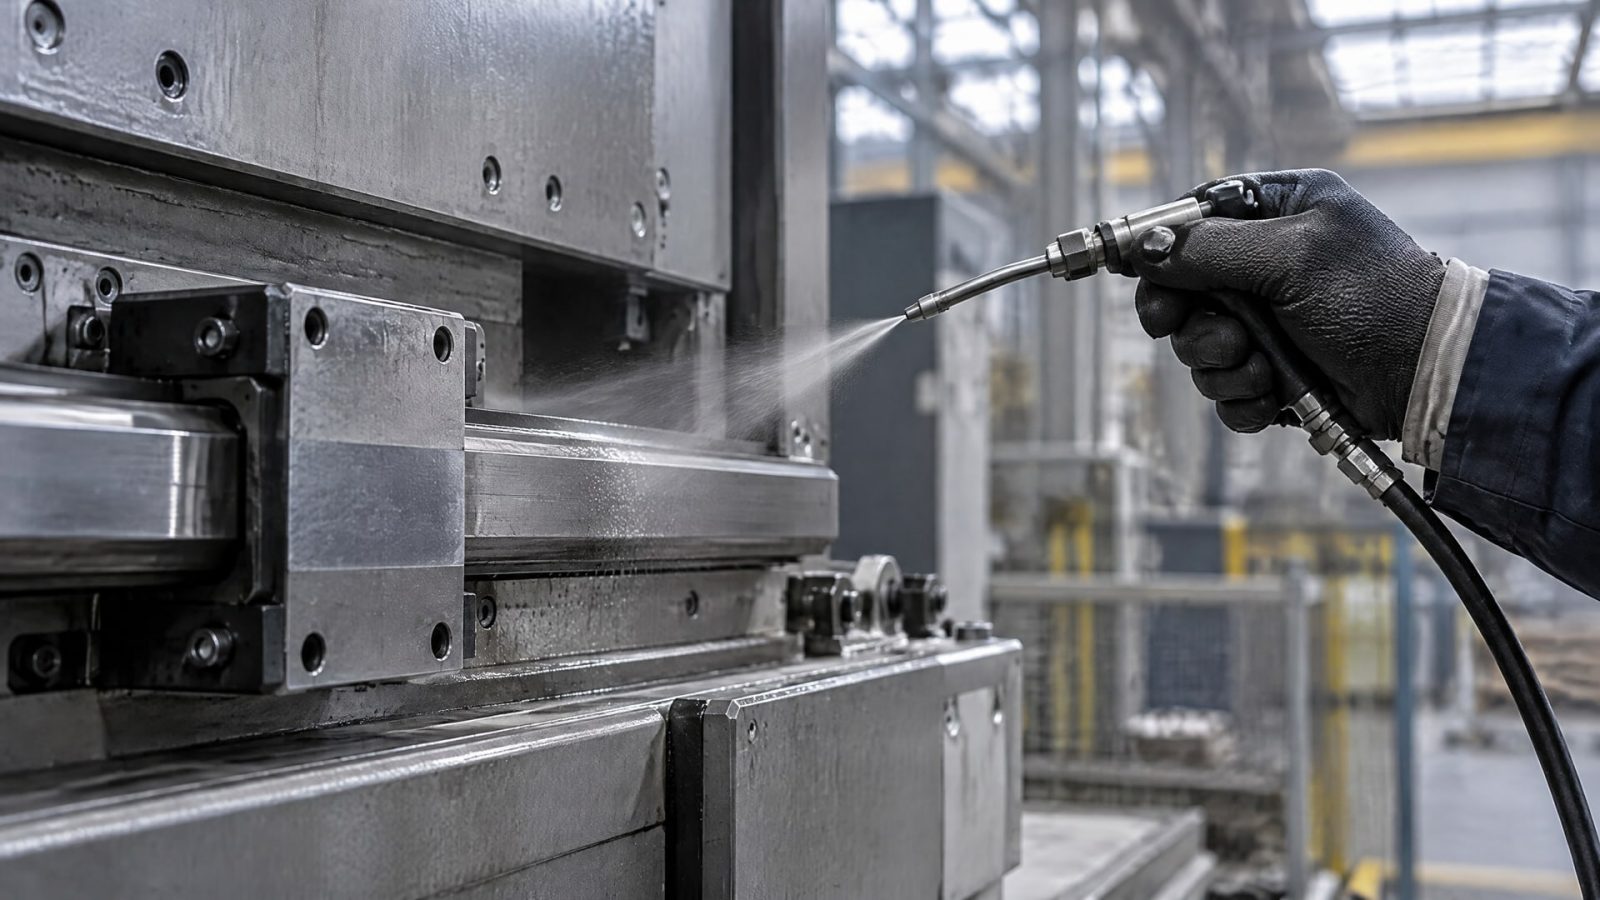
Состав распыляют равномерным веерным слоем, не задерживая струю на одной точке. Так проще избежать локального избытка материала и неодинаковой толщины пленки.
Работу проводят по подготовленной поверхности, соблюдая указания технической документации на конкретное покрытие. В ней должны быть определены условия нанесения и выдержки. Если в технологическом процессе требуется ускорить сушку, для одного из составов указана возможность подсушки горячим воздухом: стадия «сухой на ощупь» занимает до 1 минуты при 80 °C. Это значение не следует переносить на другие покрытия без подтверждения изготовителя.
После нанесения деталь не следует сразу собирать только потому, что поверхность кажется сухой. Раннее соединение деталей может повлиять на трение и момент затяжки. Перед запуском партии важно согласовать порядок выдержки и сборки с технологией, по которой будут проверять готовое соединение.
Сушка и отверждение покрытия
У одного из аэрозольных составов сухая пленка становится сухой на ощупь примерно через 5 минут при 23 °C, а полное отверждение занимает около 2 часов при той же температуре.
Это разные этапы: состояние «сухо на ощупь» не означает, что покрытие уже готово к сборке или эксплуатации. Для производственного процесса ориентируются на время полного отверждения, указанное для выбранного материала.
На скорость и результат влияют условия нанесения и выдержки, поэтому приведенные значения нельзя считать универсальными. Если температура в помещении отличается от указанной в документации, следует свериться с рекомендациями для конкретного состава. При ускоренной сушке горячим воздухом также важно соблюдать установленные изготовителем параметры.
Рабочий температурный диапазон одного из аэрозольных антифрикционных покрытий составляет от -180 до 450 °C. Этот диапазон относится именно к данному составу и не характеризует все покрытия такого типа. При выборе нужно проверить, соответствует ли материал температуре конкретного узла, а также условиям нагрузки и трения.
Покрытие резьбового крепежа и контроль трения
Для резьбового крепежа важно не только нанести пленку, но и обеспечить заданное соотношение момента затяжки и усилия зажима.
На результат влияют коэффициенты трения в резьбе и под опорной поверхностью, покрытие, состояние поверхности и условия сборки. Поэтому паспортного значения недостаточно, если соединение ответственное и требует повторяемых параметров.
ISO 16047 описывает испытания момента затяжки и усилия зажима для резьбовых крепежных изделий и связанных деталей. Испытания по этому стандарту обычно проводят при комнатной температуре от 10 до 35 °C, если не оговорено иное. Для одного из покрытий аэрокосмического применения указан коэффициент трения по ISO 16047, равный 0,11 ± 0,03. Это частное значение нельзя использовать как ориентир для других составов.
Перед выбором антифрикционного покрытия определяют требуемый диапазон трения, нагрузку, температуру и способ сборки. Для ответственных соединений параметры проверяют на образцах или в рамках контроля партии, не перенося результаты с одного покрытия на другое без испытаний. Также учитывают хранение: исследования покрытого крепежа показывают, что коэффициент трения способен изменяться со временем.
Покрытие задвижки при вибрации: что проверять
Запрос на покрытие задвижки при вибрации требует уточнить, какие именно детали узла предполагается обрабатывать.
Антифрикционные покрытия применяют для крепежа, работающего под вибрацией, но это не означает, что любое покрытие автоматически удержит соединение от самоотвинчивания. Снижение трения и вибростойкость крепежного соединения - разные характеристики.
Если покрытие наносят на крепеж задвижки, оценивают его влияние на момент затяжки и усилие зажима. Для этого используют испытания по ISO 16047 и проверяют соединение в условиях, соответствующих эксплуатации. При необходимости отдельно оценивают устойчивость крепежа к вибрации: значение коэффициента трения само по себе не подтверждает защиту от самоотвинчивания.
При подборе покрытия сопоставляют материал деталей, рабочую температуру, нагрузку и требования к сборке. Для изделий, где недопустим разброс усилия зажима, важны повторяемость нанесения и контроль партии. Такой подход применим и к фрикционному покрытию крепежа: материал выбирают по условиям работы, а результат подтверждают проверкой соединения.
Часто задаваемые вопросы
Сколько сохнет антифрикционное покрытие в аэрозоле?
Срок зависит от состава и условий выдержки. Для одного покрытия указано, что при 23 °C пленка становится сухой на ощупь примерно через 5 минут, а полностью отвердевает примерно за 2 часа. Эти значения не универсальны: перед сборкой детали нужно проверить время полного отверждения в технической документации выбранного материала.
Можно ли наносить покрытие из баллона на крепеж без подготовки?
Наносить состав на загрязненную или маслянистую поверхность не следует. Перед распылением деталь очищают и обезжиривают. Для повышения адгезии и срока службы покрытия в зависимости от материала и технологии могут применяться фосфатирование или абразивная подготовка. Подготовку выбирают с учетом требований к конкретной детали и соединению.
Защищает ли антифрикционное покрытие резьбу от самоотвинчивания?
Само по себе снижение трения не подтверждает защиту от самоотвинчивания при вибрации. Антифрикционное покрытие влияет на условия затяжки, а вибростойкость соединения оценивают отдельно. Для ответственного крепежа проверяют параметры сборки и устойчивость соединения в условиях, соответствующих его эксплуатации.
Как проверить коэффициент трения покрытия на резьбовом крепеже?
Для проверки момента затяжки, усилия зажима и связанных с ними параметров применяют ISO 16047. Испытание проводят на соответствующих деталях и учитывают условия сборки, состояние поверхности и хранение крепежа. Результат, полученный для одного покрытия или партии, нельзя автоматически переносить на другой материал.
Заключение
Полимеризация при комнатной температуре позволяет наносить антифрикционное покрытие из аэрозоля без обязательного нагрева, но готовность детали определяется не только высыханием на ощупь. Поверхность нужно очистить и обезжирить, состав распылить равномерно, а перед сборкой выдержать до полного отверждения по документации конкретного материала. Для резьбового крепежа дополнительно проверяют трение и параметры затяжки.
Следующий шаг - определить требования узла к температуре, нагрузке и коэффициенту трения, затем выбрать покрытие и подготовить пробную партию деталей. Если соединение ответственное, подтвердить параметры сборки испытаниями по ISO 16047 и отдельно оценить устойчивость к вибрации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание крепежа при вибрации и какие факторы влияют на их эффективность.
Анаэробный фиксатор резьбы или антифрикционное покрытие: что выбрать для резьбовых соединений. Подробный анализ и рекомендации.
Узнайте, как улучшить адгезию финишного покрытия к металлу, выбирая оптимальный профиль поверхности и контролируя качество подготовки.