
Как улучшить адгезию финишного покрытия к металлу: роль набивки риски
Чтобы улучшить адгезию финишного покрытия к металлу, недостаточно просто сделать поверхность матовой или грубой. Сначала с металла удаляют масло, жир и другие загрязнения, затем выбирают подходящий способ механической подготовки и контролируют полученный профиль. Слишком мелкая риска может не обеспечить нужного сцепления, а чрезмерно грубая поверхность способна ухудшить смачивание и увеличить расход покрытия.
Статья пригодится инженерам, специалистам по подготовке поверхности и снабженцам, которые выбирают технологию окрашивания или склеивания. Разберем, как набивка риски связана с адгезией, чем отличаются методы обработки, на какие стандарты ориентироваться и как проверять результат до нанесения финишного слоя.
Как набивка риски влияет на адгезию покрытия
Механическая подготовка меняет микрорельеф металла.
Профиль поверхности влияет на сцепление покрытия, его укрывистость и расход материала. Поэтому важно не просто оставить риски, а получить профиль, подходящий конкретной системе покрытия или клеевого соединения.
Распространенное заблуждение: чем глубже и грубее риска, тем лучше будет держаться финишный слой. На практике чрезмерная шероховатость может ухудшать смачивание и создавать дефекты покрытия. Слишком гладкая поверхность тоже не всегда подходит: в отдельных системах недостаточная шероховатость снижает адгезию. В обзоре по покрытиям в качестве оптимального для ряда случаев приводится Ra около 0,1 мкм, однако это значение нельзя считать универсальной нормой для всех металлов и покрытий.
Почему важен баланс
Профиль поверхности следует рассматривать вместе с чистотой основания и свойствами наносимого материала. Одинаковая риска не гарантирует одинакового результата, если на металле остались загрязнения или если выбранный способ подготовки не соответствует материалу. ASTM D2651 отдельно рассматривает подготовку алюминия, нержавеющей и углеродистой стали, титана, магния и меди. Это показывает, почему единый режим обработки нельзя автоматически переносить с одного металла на другой.
Для антикоррозионных покрытий важна не субъективная оценка вроде «поверхность стала достаточно матовой», а контролируемая степень подготовки. После абразивной обработки проверяют профиль, чистоту и отсутствие остатков абразива. Только сочетание этих условий позволяет оценивать подготовку как воспроизводимый технологический этап, а не как внешний признак готовности детали.
Как выбрать механическую подготовку металла
Способ обработки зависит от материала основания и задачи.
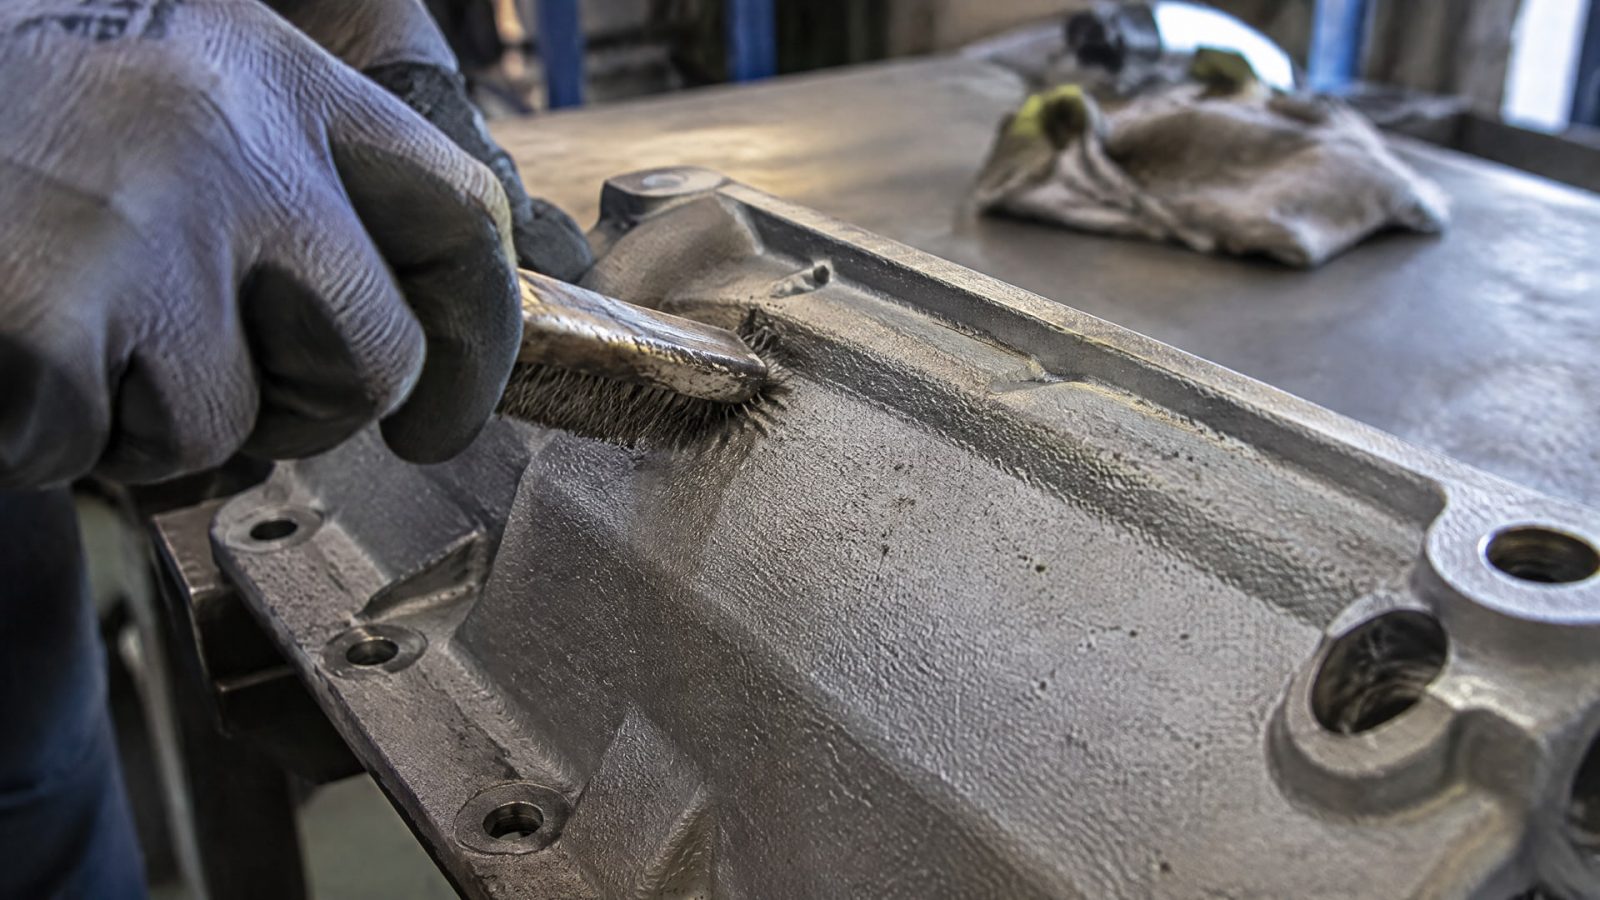
Для подготовки металла используют ручную и машинную зачистку, шлифование, проволочные щетки, абразивную обработку, дробеструйную и пескоструйную очистку. В некоторых случаях применяют химическую предобработку или комбинируют ее с механической.
Если требуется высокая прочность сцепления, одной очистки от загрязнений может быть недостаточно. В рекомендациях по подготовке под структурные клеи методы расположены по возрастающей эффективности: только обезжиривание; обезжиривание, абразивная обработка и очистка; обезжиривание с химической предобработкой. Для удаления окалины, ржавчины и других загрязнений на металлических поверхностях применяют дробеструйную очистку.
Метод зависит от металла и покрытия
ASTM D2651 описывает подготовку металлических поверхностей под адгезионное соединение и перечисляет различные способы обработки, включая шлифование, обработку проволочной щеткой, абразивную очистку и химическую обработку. Стандарт охватывает несколько металлов, поэтому выбор способа сверяют с материалом основания, а не только с наличием оборудования на участке.
Для антикоррозионной защиты стали ориентиром служит EN ISO 12944-4. Он описывает типы поверхности, методы и степени подготовки, включая механическую очистку ручным или механизированным инструментом, абразивоструйную и водоструйную очистку. Для склеивания применим другой ориентир: ISO 17212:2012 устанавливает процедуры подготовки поверхностей компонентов перед адгезионным соединением.
До обработки определяют назначение поверхности и требования к финишному материалу. Затем выбирают метод, который позволяет получить необходимый профиль и очистить основание без переноса загрязнений на подготовленный участок. Сам факт применения абразива еще не подтверждает, что поверхность готова к нанесению покрытия.
Обезжиривание и очистка перед нанесением покрытия
Масло, жир и другие загрязнения мешают получить предсказуемую адгезию.
Если сначала обработать загрязненный металл абразивом, механическая подготовка не устранит проблему обезжиривания. Поэтому загрязнения удаляют до создания риски, а после абразивной обработки дополнительно убирают пыль и остатки абразива.
Пыль после обработки может остаться на поверхности и снизить фактическое качество сцепления. Для финальной очистки после дробеструйной подготовки в промышленных рекомендациях указано удаление пыли, абразива, масла и жира безворсовой салфеткой и растворителем без остатка. Способ очистки необходимо согласовать с технологией покрытия: подготовленное основание не должно снова загрязниться при переносе или сборке.
Как исключить загрязнение поверхности
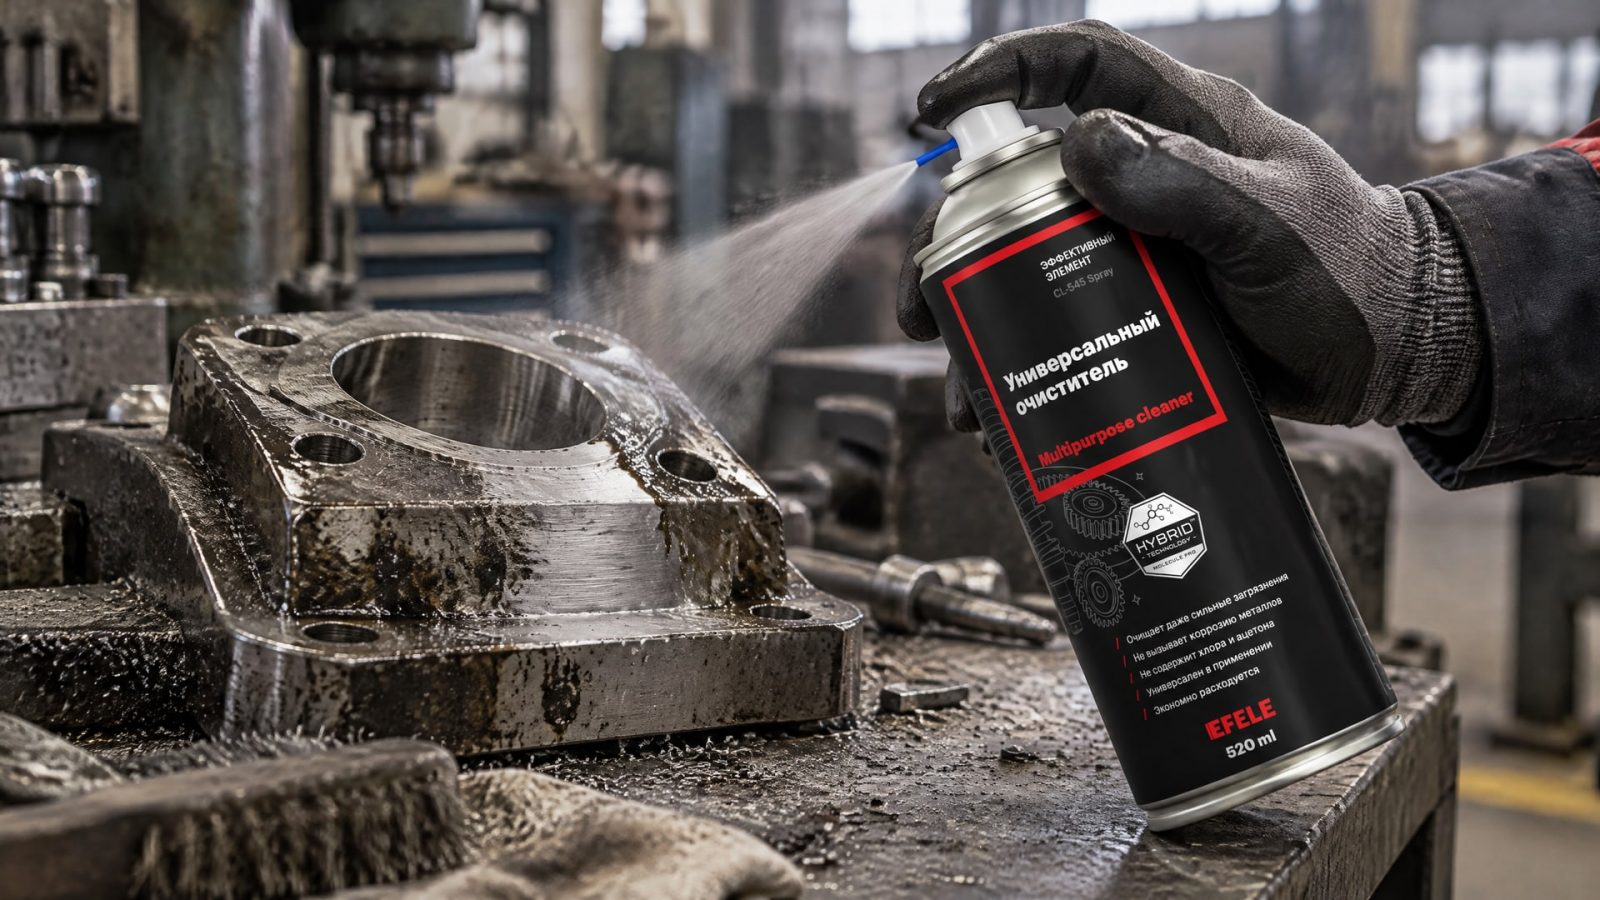
Если на детали есть масло или жир, их удаляют до шлифования или абразивоструйной обработки. После механической подготовки проверяют, не остались ли на металле пыль и частицы абразива. Для очистки и обезжиривания поверхности в этом процессе применяют универсальный очиститель EFELE CL-545 Spray, когда его использование соответствует технологическим требованиям участка.
Проверка только по внешнему виду не подтверждает, что поверхность чистая. Матовый металл может сохранять загрязнения, а после абразивной обработки на нем могут оставаться частицы. Поэтому последовательность подготовки должна включать удаление загрязнений до обработки, создание требуемого профиля и финальную очистку перед нанесением покрытия.
Стандарты подготовки металла: что применять для окраски и склеивания
Стандарты подготовки металла выбирают по назначению соединения.
Для защитных лакокрасочных систем на стали используют EN ISO 12944-4. Для подготовки металлов перед склеиванием применяют ASTM D2651 и ISO 17212:2012. Это не взаимозаменяемые документы: требования к антикоррозионному покрытию не следует автоматически переносить на клеевое соединение.
EN ISO 12944-4 описывает типы стальных поверхностей и способы их подготовки, включая ручную и механизированную механическую очистку, абразивоструйный и водоструйный методы. ASTM D2651 рассматривает подготовку разных металлов под адгезионное соединение. ISO 17212:2012 задает процедуры подготовки поверхностей компонентов перед склеиванием для лабораторных и производственных задач.
Степень абразивной очистки
В рекомендациях по подготовке металлических оснований для покрытий степень near-white finish связана с SSPC-SP 10 / NACE No. 2. Минимально приемлемый уровень в тех же рекомендациях обозначен как commercial blast finish SSPC-SP 6 / NACE No. 3. Эти обозначения применимы в контексте указанных требований и не заменяют проверку спецификации конкретной системы.
Для выбора стандарта сначала уточняют назначение детали: окрашивание, антикоррозионная защита или склеивание. Затем проверяют требования к материалу основания, методу очистки и степени подготовки. Такой подход помогает избежать ситуации, когда поверхность обработана по знакомой технологии, но ее состояние не соответствует требованиям к конкретному соединению или покрытию.
Контроль профиля и адгезии после обработки
После механической подготовки недостаточно оценить, стала ли поверхность визуально матовой.
Для воспроизводимого результата контролируют профиль и состояние основания. В качестве параметров используют характеристики микрорельефа, в том числе высоту профиля от пика до впадины. Она связана с адгезией, укрывистостью и расходом покрытия.
Профиль шероховатости рассматривают в рамках серии ISO 21920, а параметры трехмерного рельефа поверхности - в рамках ISO 25178. Для контроля профиля после абразивной очистки применяют методы ASTM D4417: визуальные эталоны, глубиномеры профиля и реплики профиля. Выбор метода зависит от задачи контроля и принятой процедуры на производстве.
Проверка сцепления покрытия
Для оценки адгезии твердого покрытия по механическому критерию используется VDI 3198 с классами HF1-HF6: от минимального повреждения и лучшей адгезии до сильного расслоения и плохого сцепления. Такой контроль не заменяет проверку чистоты и профиля основания, но помогает оценить результат нанесения покрытия.
На участке фиксируют, каким способом подготовили металл, как проверили профиль и каким методом оценили готовое покрытие. Если результат нестабилен, проверяют всю последовательность: предварительное обезжиривание, обработку, удаление остатков абразива и соответствие профиля требованиям. Это позволяет искать причину в конкретном этапе, а не повторять обработку вслепую.
Часто задаваемые вопросы
Чем грубее риска, тем лучше адгезия?
Нет. Слишком высокая шероховатость может ухудшать смачивание и увеличивать расход покрытия, а слишком низкая - снижать сцепление в отдельных системах. Оптимум зависит от металла и финишного материала. Значение Ra около 0,1 мкм приводится для ряда случаев, но не служит универсальным требованием.
Достаточно ли обезжирить металл перед окрашиванием?
Не всегда. Обезжиривание удаляет загрязнения, но не создает профиль поверхности. Для повышения прочности сцепления могут потребоваться механическая или комбинированная механико-химическая подготовка. Выбор способа зависит от металла, покрытия и требований технологической документации.
Как оценить, что поверхность готова к нанесению покрытия?
Нужно проверить не только внешний вид, но и профиль, чистоту и отсутствие пыли или остатков абразива. Для контроля профиля после абразивной очистки используют методы ASTM D4417, а для подготовки стальных поверхностей учитывают EN ISO 12944-4. Конкретную процедуру контроля сверяют с требованиями к покрытию.
Подходят ли стандарты подготовки металла для 3D-принтера?
Эта статья посвящена металлическим поверхностям перед нанесением финишного покрытия или склеиванием. По ее рекомендациям нельзя определить, как улучшить адгезию на 3D-принтере: для этого нужна информация о материале детали и процессе печати. Методы и стандарты подготовки металла не следует автоматически переносить на другие материалы.
Как улучшить адгезию между слоями полиэфирной смолы?
Рассмотренные рекомендации относятся к подготовке металлического основания, а не к соединению слоев полиэфирной смолы. Данных о режимах межслойной подготовки смолы здесь нет, поэтому переносить на эту задачу значения шероховатости или стандарты для металла некорректно. Требования нужно уточнять по технической документации используемой смолы.
Заключение
Чтобы улучшить адгезию финишного покрытия к металлу, нужно согласовать подготовку с материалом основания и назначением поверхности. Сначала удаляют загрязнения, затем формируют подходящий профиль, очищают металл от пыли и абразива и проверяют результат по применимым стандартам и методам контроля. Максимальная шероховатость сама по себе не гарантирует лучшего сцепления.
Следующий шаг для инженера или снабженца - сверить спецификацию покрытия или клеевого соединения с материалом детали, выбрать соответствующий стандарт подготовки и определить способ контроля профиля. Это даст проверяемые требования к работе участка и позволит оценивать качество поверхности не только по ее внешнему виду.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежную полимеризацию и герметизацию соединений.
Узнайте, как сократить потери СОЖ при обработке, уменьшить вынос стружкой и деталями, и оптимизировать расход без ущерба для производства.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации с помощью анаэробных герметиков.