
Фланцевое соединение при вибрации: как обеспечить герметичность
При постоянной вибрации герметичность близко подогнанных металлических фланцев обычно обеспечивают анаэробным герметиком: он отверждается без доступа воздуха в присутствии металла и формирует шов между сопрягаемыми поверхностями. При выборе проверяют зазор, температурные условия, совместимость с рабочими жидкостями и возможность последующего демонтажа.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают состав для вибрирующего узла или разбираются в причинах утечки. Ниже описаны требования к поверхности и зазору, порядок нанесения, варианты контроля вибрации и ситуации, когда одного герметика недостаточно.
Почему фланцевое соединение теряет герметичность при вибрации
В работающем узле вибрация вызывает микроперемещения фланцев.
Если герметизирующий шов не сохраняет эластичность, он может разрушиться, после чего появляется путь для утечки. Риск утечки также связан с состоянием сопрягаемых поверхностей: загрязнения и неполный контакт мешают сформировать равномерный шов.
Анаэробные фланцевые герметики отверждаются без доступа воздуха в присутствии металла. Для близко подогнанных металлических поверхностей такой состав становится альтернативой вырезанной прокладке из бумаги или резины. При этом он не предназначен для любого фланца: конструкция и зазор должны соответствовать условиям применения выбранного герметика.
Для ряда составов в материалах указан ориентир по рабочей температуре от -55 °C до 150 °C. Этот диапазон нельзя автоматически переносить на любой продукт: фактическую допустимую температуру конкретного состава сверяют с его технической документацией. Также учитывают давление, температурные колебания и контакт с маслами или технологическими жидкостями, если они присутствуют в узле.
Если фланец уже подтекает, нанесение герметика снаружи не восстанавливает соединение между его поверхностями. Для устранения протечек вибрация требует проверки самого стыка: состояния фланцев, их прилегания и параметров герметика. Поэтому сначала определяют причину нарушения герметичности, а затем выбирают способ ремонта.
Как выбрать герметик для вибрирующих фланцев
Для металлических фланцев с близким прилеганием обычно рассматривают анаэробный состав.
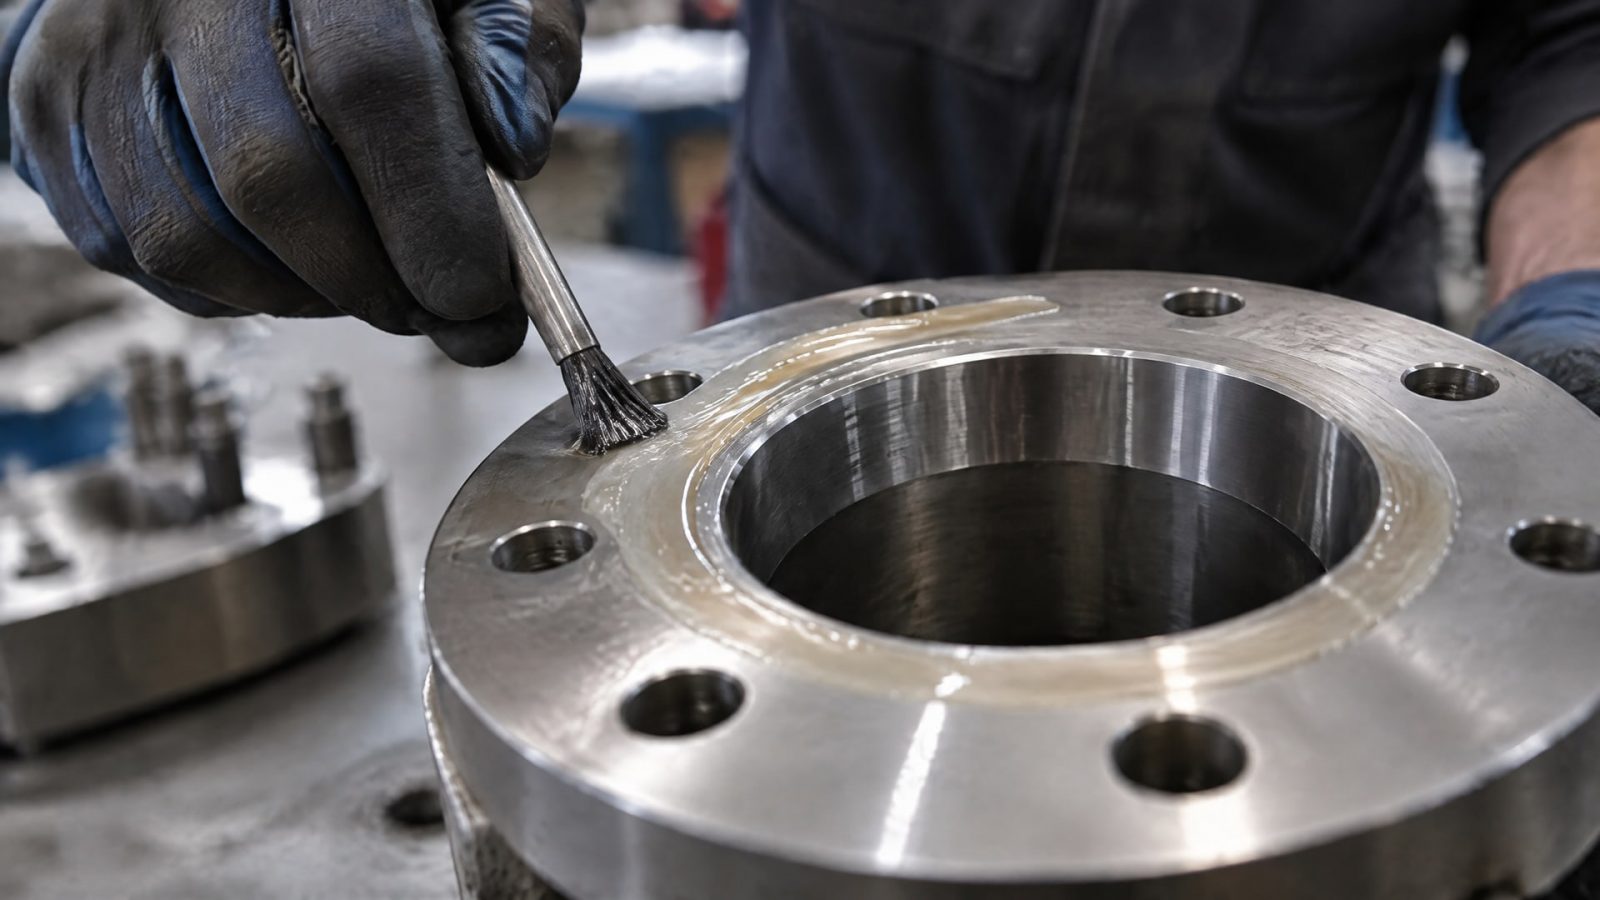
В отвержденном состоянии шов должен сохранять эластичность и компенсировать микроперемещения, возникающие при вибрации. Максимальная прочность сама по себе не гарантирует надежность: важны также соответствие зазору и способность состава работать в заданных температурных условиях.
Зазор между поверхностями проверяют до нанесения. В одном из источников для жестких сборок и обработанных фланцев указан предел менее 0,015″. Это ориентир для определенных конструкций, а не универсальный допуск для всех соединений. Если зазор больше предусмотренного для выбранного состава, герметик может работать хуже.
| Условие узла | Что проверить при выборе |
|---|---|
| Постоянная вибрация | Сохраняет ли шов эластичность и компенсирует ли микроперемещения |
| Близко подогнанные металлические поверхности | Соответствует ли зазор требованиям состава |
| Контакт с рабочей средой | Подходит ли герметик для масел или технологических жидкостей |
| Необходимость разборки | Допускает ли состав последующий демонтаж |
| Температурные колебания | Входит ли температура узла в диапазон, указанный для продукта |
Если соединение планируют разбирать при обслуживании, учитывают и прочность герметика: в источниках описаны составы средней прочности, допускающие последующий демонтаж. При этом выбирать такой вариант только по удобству разборки нельзя: он должен соответствовать зазору и условиям работы узла.
Обычный универсальный герметик не стоит считать равноценной заменой анаэробному составу для близко подогнанных металлических фланцев. Для герметизации фланцев вибрация делает важными не только назначение продукта, но и его эластичность после отверждения, температурная стойкость и совместимость с рабочей средой.
Подготовка фланцев и нанесение герметика
Перед нанесением проверяют прилегание деталей и очищают сопрягаемые поверхности.
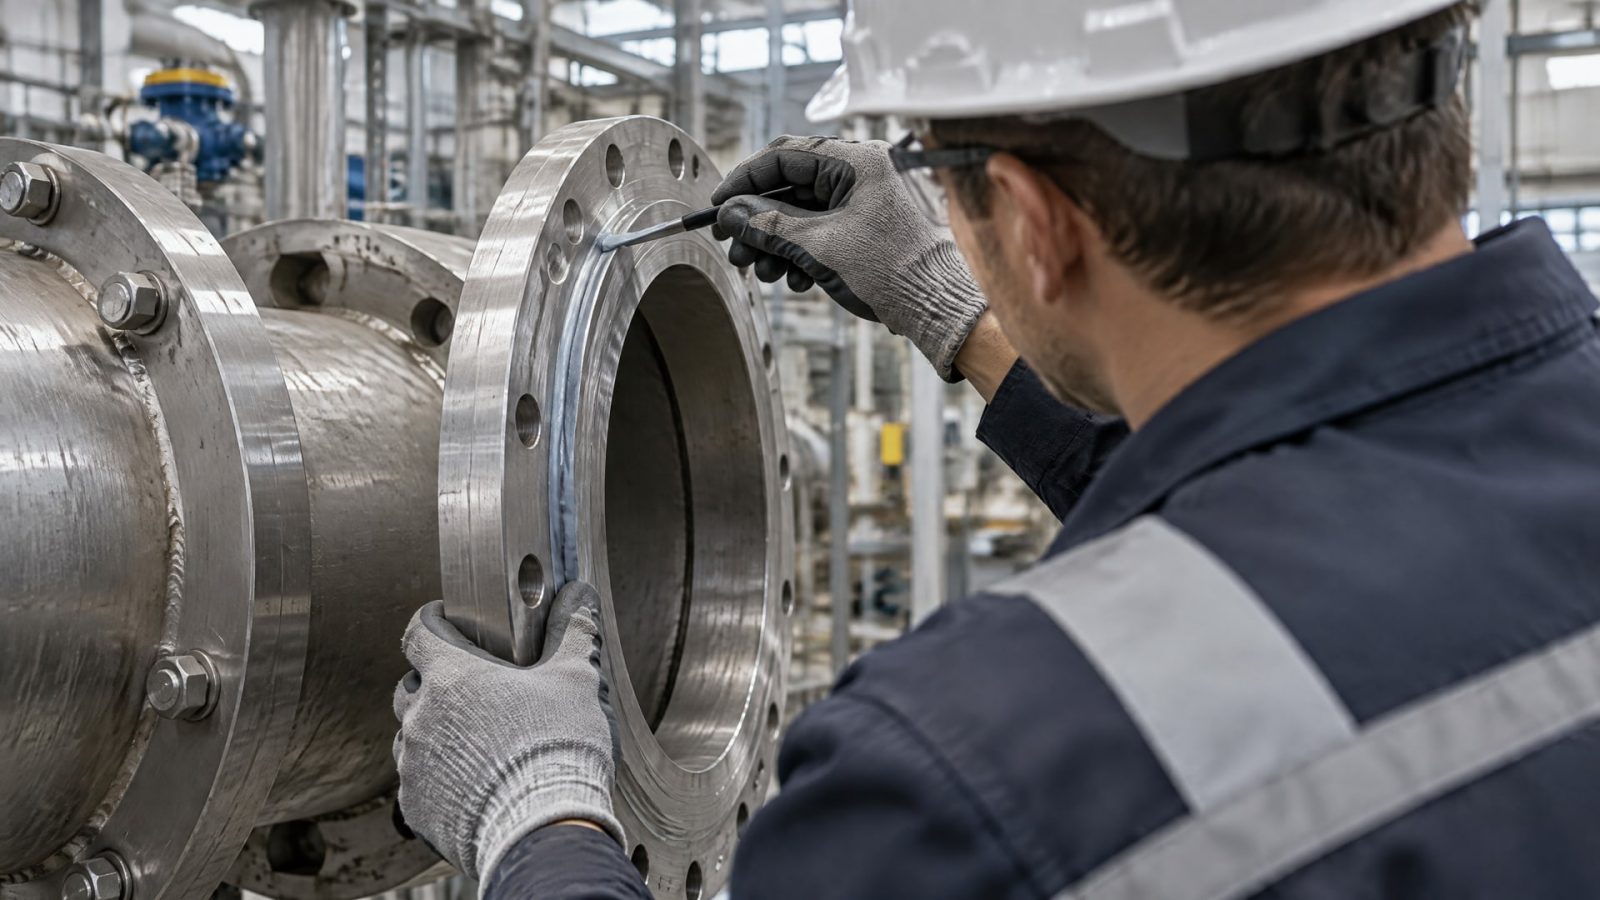
Анаэробные герметики рассчитаны на чистые близко подогнанные металлические поверхности. Если на них остались загрязнения или частицы, они могут помешать контакту и ухудшить качество шва.
Герметик наносят на поверхности стыка, чтобы после сборки он сформировал шов между фланцами. Наружное нанесение на уже собранный и протекающий узел не заменяет такой обработки: оно не устраняет дефект сопряжения. Поэтому при ремонте сначала оценивают возможность разобрать соединение и подготовить поверхности, а не ограничиваются замазыванием места утечки снаружи.
После сборки герметику требуется отверждение. В материалах по отдельным составам также описано мгновенное уплотнение при низком давлении сразу после сборки, но это свойство нельзя считать общим для всех анаэробных герметиков. Условия пуска и допустимую нагрузку до полного отверждения сверяют с документацией конкретного продукта.
При повторной сборке важно учитывать геометрию фланца и состояние поверхностей. Если детали не прилегают близко или зазор превышает допустимый для герметика, один лишь точный способ нанесения не компенсирует несоответствие. После сборки контролируют, сохраняется ли герметичность при штатной работе и не появляется ли утечка при изменении режима.
Как действовать при повторных протечках и микроперемещениях
Повторная утечка при вибрации требует проверки причин, а не только повторного нанесения герметика.
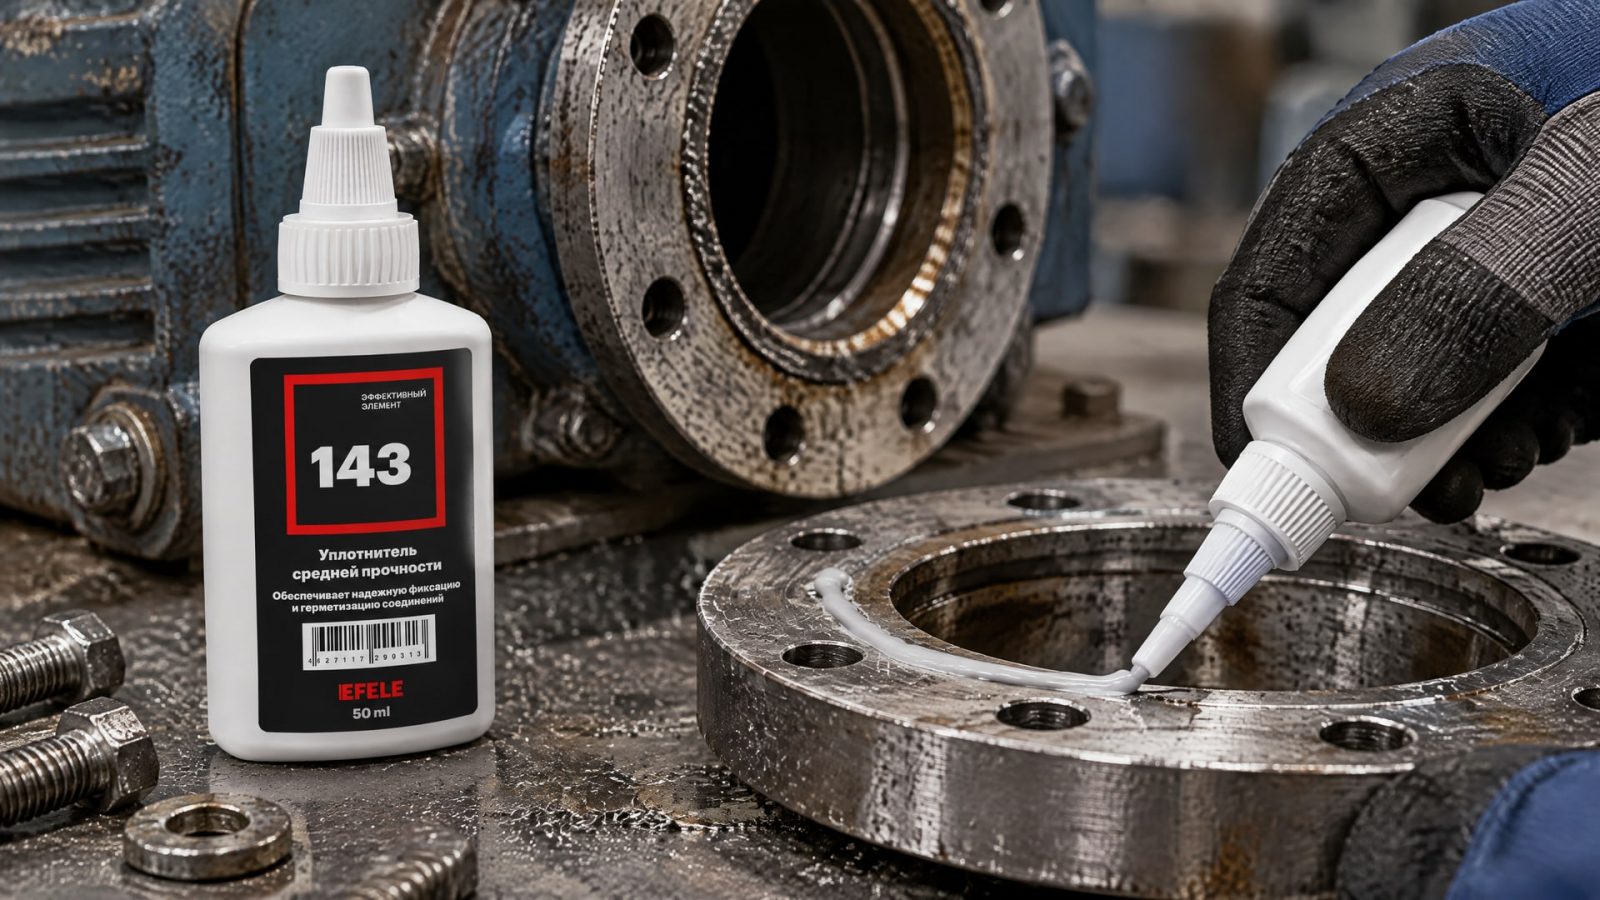
В первую очередь оценивают состояние сопрягаемых поверхностей, их прилегание и соответствие зазора требованиям выбранного состава. Затем проверяют, подходит ли герметик по температуре, рабочей среде и необходимости демонтажа.
Если узел подвержен микроперемещениям, жесткий шов может оказаться неподходящим решением. Для задачи важна эластичность отвержденного состава, позволяющая ему следовать за движением фланцев без разрушения. При этом герметик не исправляет геометрические проблемы соединения и не заменяет проверку параметров самого фланца.
Когда утечка сохраняется, нужно определить, не связано ли это с вибрацией оборудования в целом. Для вентиляционного оборудования в материалах, ориентированных на ISO 14694, приведены уровни виброскорости при жестком монтаже: 4,5 мм/с RMS на этапе приемки, 7,1 мм/с RMS для тревоги и 9,0 мм/с RMS для отключения. Для гибкого монтажа указаны соответственно 6,3 мм/с, 11,8 мм/с и 12,5 мм/с. Эти значения относятся к вентиляционному оборудованию и не являются универсальными пределами для любых машин и фланцев.
При подборе состава для постоянно вибрирующего стыка также учитывают риск нарушений герметичности при изменении режима работы. Если фланцы близко подогнаны, поверхность подготовлена, а проблему связывают с вибрацией и микроперемещениями, в подборе рассматривают EFELE 143. Для этого жидкого уплотнителя указаны высокая прочность и вязкость, а также термостойкость.
Когда необходимы расчет и испытания фланцевого соединения
Анаэробный герметик применяют прежде всего в жестких, близко подогнанных металлических соединениях.
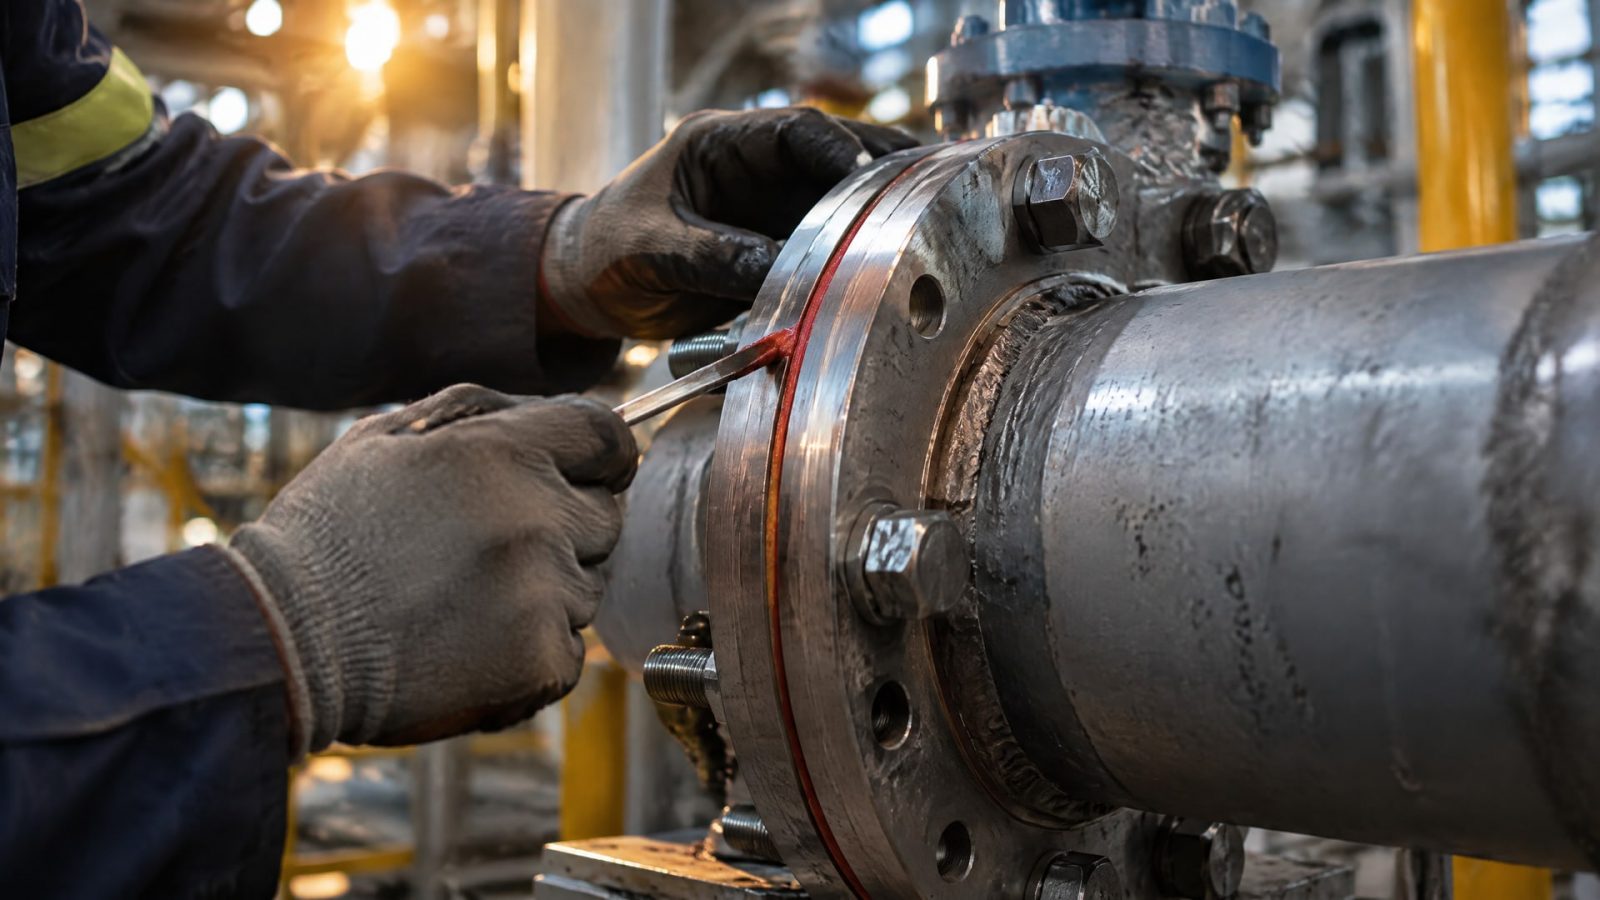
Если конструкция отличается от этих условий, заменять прокладку герметиком без проверки не следует. Для других типов соединений выбор решения требует оценки конструкции и параметров работы.
Стандарт EN 13555:2021 задает рамку испытаний для получения герметизирующих и механических характеристик, которые используют при расчете и проектировании круглых фланцевых соединений с прокладками. Он помогает обосновать параметры соединения, но не заменяет проверку совместимости конкретного герметика с материалами, рабочей средой и геометрией узла.
Для инженерной оценки последовательно фиксируют:
тип фланцев и состояние сопрягаемых поверхностей;
зазор между поверхностями и соответствие требованиям герметика;
температуру, давление и рабочую среду;
наличие постоянной вибрации и ожидаемых микроперемещений;
необходимость последующего демонтажа;
результаты контроля узла после сборки и запуска.
Такой подход позволяет отделить проблему герметика от проблемы конструкции или режима работы оборудования. Если показатели вибрации выходят за пределы, принятые для конкретного оборудования, замена герметизирующего состава сама по себе не решит причину повышенной нагрузки на фланцы.
Часто задаваемые вопросы
Подойдет ли любой герметик для металла при постоянной вибрации?
Нет. Для близко подогнанных металлических фланцев под вибрацией обычно выбирают анаэробный герметик, рассчитанный на такие соединения. При подборе проверяют зазор, эластичность шва после отверждения, температурные условия и совместимость с рабочей средой. Универсальное назначение состава не подтверждает его пригодность для конкретного фланца.
Можно ли устранить протечку, нанеся герметик снаружи?
Наружное нанесение не заменяет герметичный шов между сопрягаемыми поверхностями. При повторной утечке проверяют прилегание фланцев, чистоту поверхностей, зазор и пригодность состава для условий работы. Если конструкция позволяет, соединение разбирают, поверхности подготавливают и герметик наносят на стык по инструкции к продукту.
Почему зазор важен при выборе анаэробного герметика?
Такие составы предназначены для близко подогнанных металлических поверхностей, поэтому слишком большой зазор может ухудшить результат. В одном из материалов для жестких сборок и обработанных фланцев указан предел менее 0,015″. Это не универсальное значение: допустимый зазор нужно сверять с технической документацией конкретного герметика.
Как оценить вибрацию фланцевого соединения?
Сначала определяют тип оборудования и применимые к нему критерии контроля. Для вентиляционного оборудования в материалах по ISO 14694 приведены ориентиры виброскорости для жесткого и гибкого монтажа на этапах приемки, тревоги и отключения. Эти значения нельзя без проверки переносить на другое оборудование или использовать как универсальные пределы для фланцев.
Заключение
Чтобы обеспечить герметичность фланцевого соединения при вибрации, подбирают анаэробный герметик для близко подогнанных металлических поверхностей и учитывают эластичность шва, зазор, температуру, рабочую среду и необходимость демонтажа. Наружная замазка не заменяет герметизацию сопрягаемых поверхностей, а повторные протечки требуют проверки самого стыка и режима вибрации.
Следующий шаг для инженера или снабженца - зафиксировать конструкцию фланца, измерить зазор и сопоставить условия работы с документацией выбранного состава. Если утечки сохраняются, следует отдельно проверить состояние поверхностей и вибрацию оборудования, а параметры соединения при необходимости обосновать испытаниями по EN 13555:2021.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить липкие отложения в СОЖ при обработке чугуна, контролируя концентрацию и загрязненность.
Разберем скрытые работы и особенности подбора цвета по RAL при перекраске металлоконструкций, чтобы вы могли точно рассчитать стоимость проекта.
Узнайте, когда использовать стандартные RAL краски, а когда необходима индивидуальная колеровка для достижения нужного оттенка.