
Испытание соляным туманом: как оценить фосфатирование и оксидирование
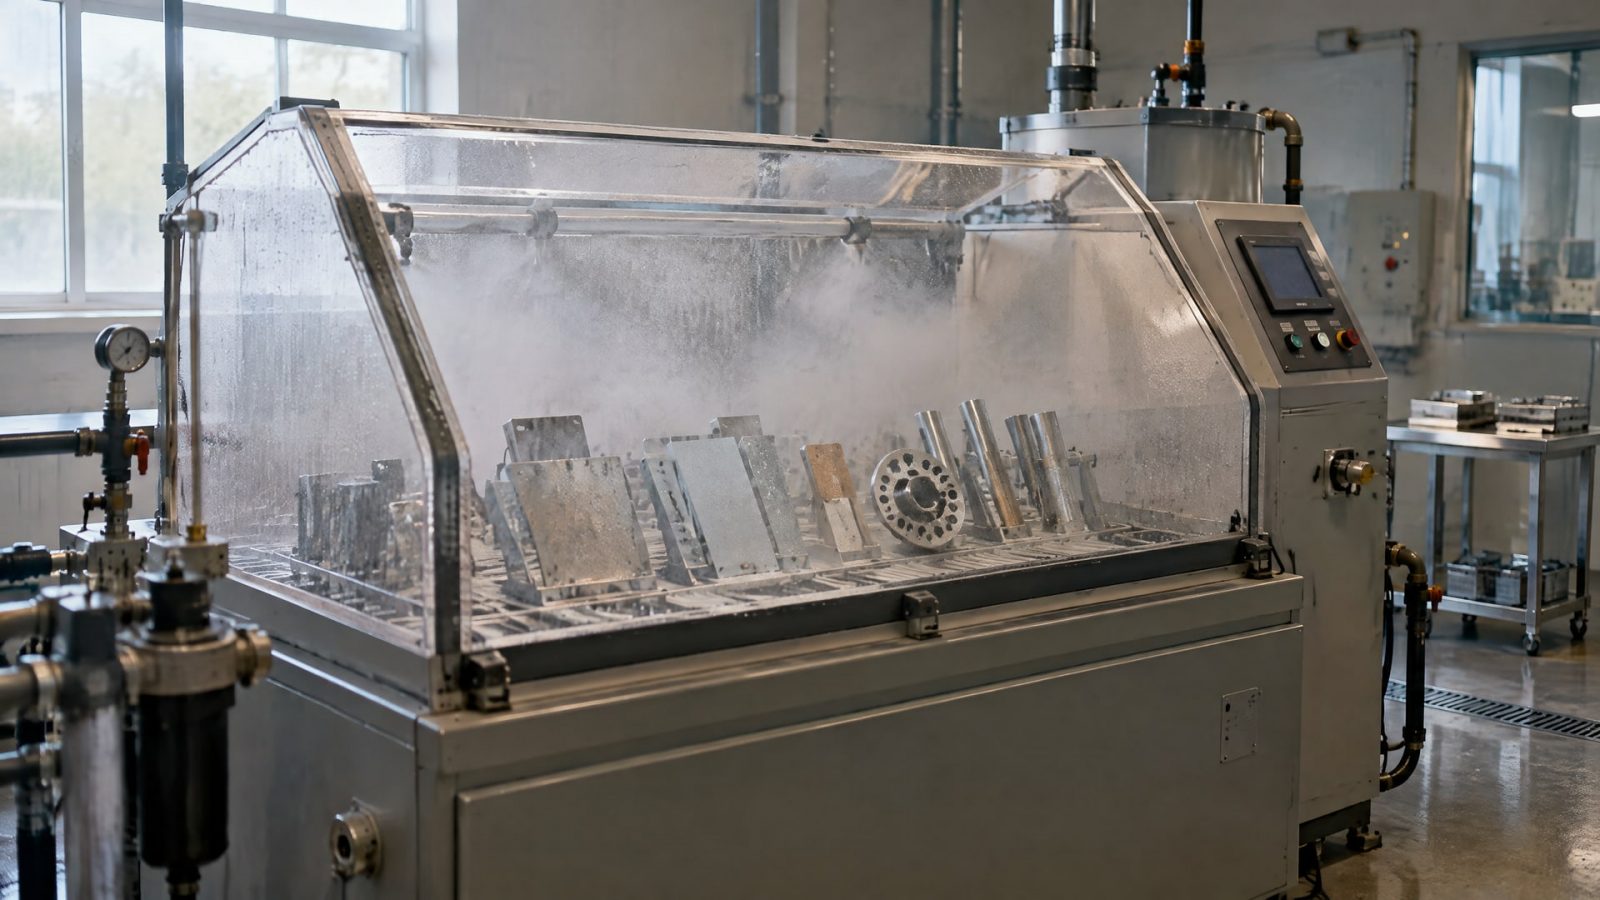
Испытание соляным туманом помогает сравнить коррозионную стойкость металлических деталей и защитных покрытий в заданных лабораторных условиях. Оно показывает, как ведет себя конкретный образец при выбранной методике, но не дает прямого прогноза срока службы в реальной эксплуатации. Фосфатирование обычно рассматривают как подслой под масло, краску или другое покрытие; результат оксидирования также нужно оценивать на конкретном образце, а не по одному названию процесса.
Статья полезна инженерам, специалистам по покрытиям и закупщикам, которым нужно сопоставить протоколы испытаний, выбрать подготовку поверхности и корректно задать требования поставщику. Разберем, что показывают испытания в камере соляного тумана, какие параметры важны и почему часы выдержки нельзя сравнивать без методики и критерия отказа.
Что показывает испытание соляным туманом
Испытание соляным туманом - ускоренный лабораторный метод оценки коррозионной стойкости.
ISO 9227 описывает три метода: NSS, AASS и CASS. Для корректного сравнения важно не просто указать стандарт, но и зафиксировать, какой именно метод применяли, как подготовили образец и по какому признаку оценивали результат.
В ходе испытания образцы подвергают воздействию распыляемого раствора в контролируемой среде. Для нейтрального метода NSS по ISO 9227 используют раствор NaCl концентрацией 5%. Типовые параметры NSS включают температуру 35 ± 2 °C и pH раствора 6,5–7,2. Скорость осаждения тумана составляет 1–2 мл в час на 80 см², а давление воздуха на форсунке - 0,7–1,4 бар.
Эти условия нужны для проведения воспроизводимого испытания, но сами по себе не определяют, как долго деталь прослужит на производстве или улице. Реальная коррозия зависит от рабочей среды, конструкции детали, качества нанесения покрытия и сочетания материалов. Поэтому результат в часах следует читать вместе с протоколом, а не как самостоятельную характеристику изделия.
Почему нельзя сравнивать только часы
Если один образец выдержал больше времени, это не всегда означает, что покрытие лучше при любых условиях эксплуатации. Результаты могут относиться к разным методам - NSS, AASS или CASS, разным критериям отказа и разной подготовке поверхности. По ISO 9227 универсальный критерий приемки для всех изделий не устанавливается.
При оценке протокола проверьте:
какой метод испытания применяли: NSS, AASS или CASS;
какое состояние образца проверяли: покрытие отдельно или система с последующей обработкой;
какой критерий отказа использовали;
как подготовили и обработали поверхность до испытания;
по какому стандарту или техническому заданию принимают изделие.
Такой подход позволяет понять, что именно подтверждает испытание на воздействие соляного тумана. Без этих сведений даже точное число часов не дает надежной основы для сравнения покрытий.
Фосфатирование и коррозия: роль подслоя
Фосфатирование - конверсионная обработка поверхности с формированием фосфатного слоя.
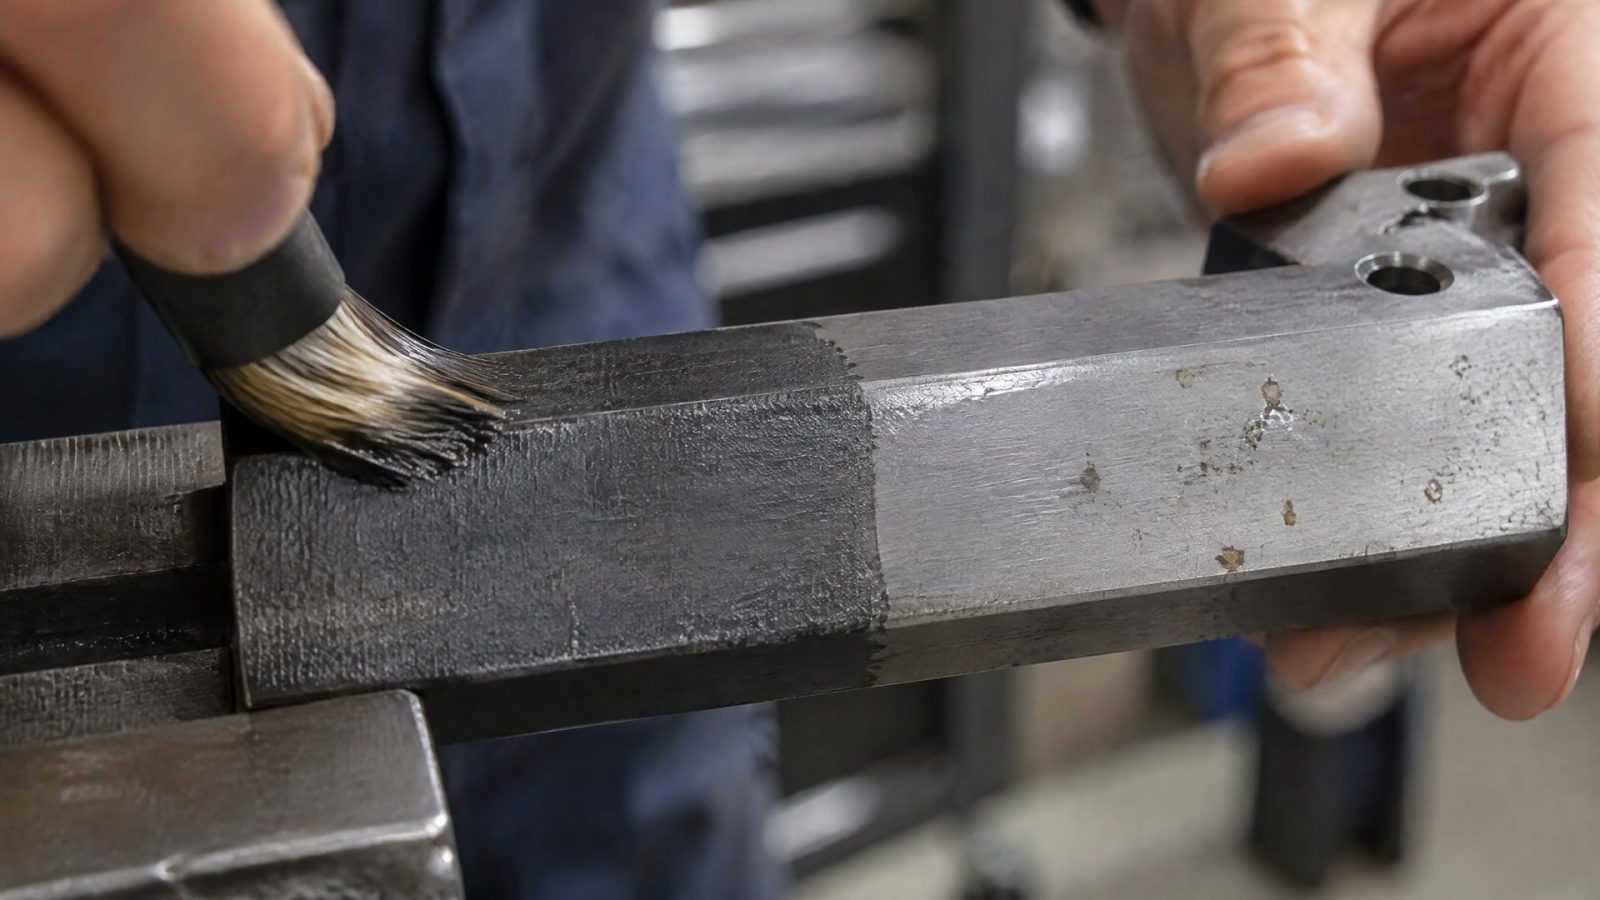
В системе защиты этот слой часто нужен не как самостоятельный долговременный барьер, а как подготовка под масло, краску или другое верхнее покрытие. Такая схема может улучшать адгезию последующего слоя, а итоговая коррозионная стойкость зависит от всей системы и качества ее нанесения.
Для фосфатного покрытия самостоятельная стойкость в нейтральном соляном тумане в отраслевых материалах оценивается примерно в 48–240 часов. Диапазон зависит от состава и толщины слоя, поэтому его нельзя трактовать как обещание одинакового результата для любых деталей. При наличии верхнего покрытия результат будет характеризовать уже сочетание слоев, а не только фосфатирование.
ISO 9717 указывает, что коррозионную стойкость фосфатированных деталей проверяют по согласованному испытанию. Если метод не оговорен, применяют NSS по ISO 9227, а продолжительность испытания согласуют между сторонами. Стандарт допускает оценку фосфатного слоя отдельно или после дополнительной обработки, поэтому при сравнении нужно уточнять состояние образца.
Подготовка поверхности и документы
Запрос «подготовка поверхности фосфатирование» часто подразумевает не только сам процесс, но и требования к предшествующей подготовке, параметрам слоя и последующим операциям. Для фосфатирования в российской практике упоминаются ГОСТ 9.302-88, ГОСТ 9.305-84, ГОСТ 9.301-86 и ГОСТ 9.402-2004. Перед испытанием стоит сверить применимость этих документов с техническим заданием и стандартом изделия.
Если деталь после фосфатирования проходит дополнительную обработку, это нужно отразить в протоколе. Для крепежа и других функциональных деталей также учитывают требования к толщине или массе слоя, совместимости с последующими покрытиями и обезводораживанию. В одном из описаний производственной практики приведен пример дегидрогенизации продолжительностью 120 часов; переносить это значение на другие изделия без требований их документации нельзя.
Для закупщика важен не отдельный показатель стойкости, а подтверждение того, что испытан именно нужный вариант процесса. В техническом задании полезно зафиксировать метод испытания, критерий отказа, состояние образца и требования к подготовке поверхности. Тогда результаты разных партий и поставщиков легче сопоставить по одним правилам.
Оксидирование: как оценивать защиту в испытаниях
Оксидирование и фосфатирование нельзя считать взаимозаменяемыми способами защиты только потому, что оба процесса связаны с формированием слоя на поверхности металла.
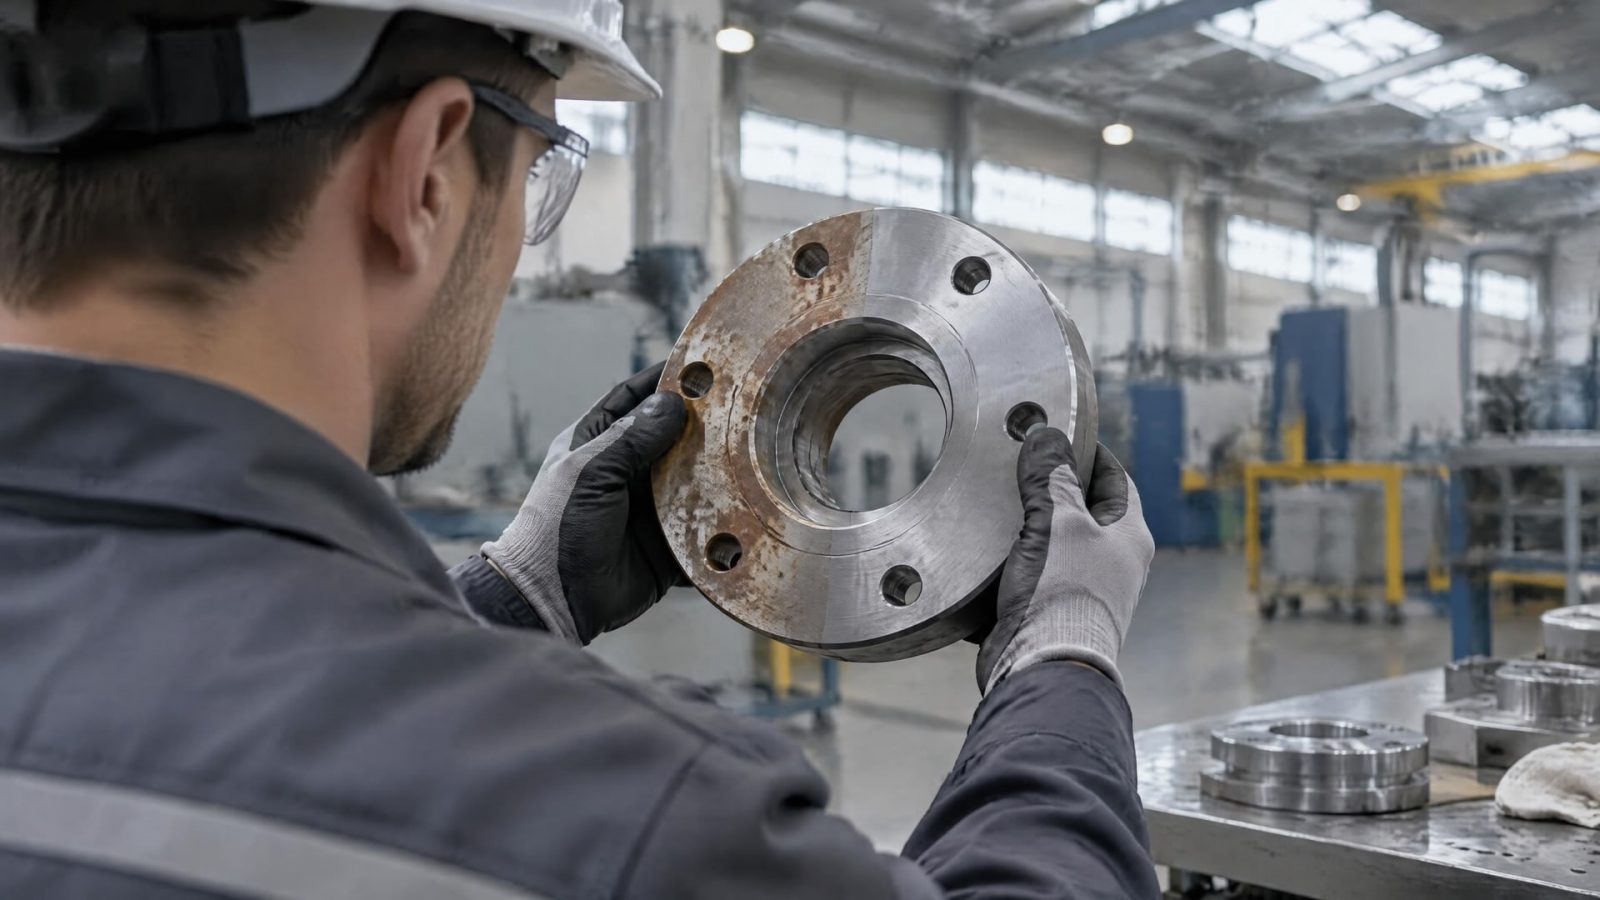
Их результат зависит от конкретной технологии, материала детали и того, предусмотрено ли дополнительное покрытие. Доступные сведения не дают единого численного диапазона стойкости оксидирования в соляном тумане, поэтому приписывать ему универсальное количество часов некорректно.
Оксидирование защита - формулировка, за которой на практике должны стоять параметры конкретного изделия и протокола. Чтобы сравнить оксидированный образец с фосфатированным, нужно испытать их по одному методу, с одинаковым критерием отказа и сопоставимым состоянием поверхности. Если один образец дополнительно обработан маслом или другим покрытием, а второй нет, результаты будут характеризовать разные системы.
Для испытаний в камере соляного тумана важно зафиксировать исходное состояние детали. Укажите, нанесено ли только конверсионное покрытие или на него добавлен верхний слой, и как именно образец подготовили перед проверкой. Также уточните, оценивают ли появление коррозии на поверхности, в зоне дефектов или по другому критерию, установленному документацией на изделие.
Что запросить для сравнения
Вместо общего вопроса о числе часов запросите у исполнителя или поставщика протокол с такими данными:
стандарт и конкретный метод испытания;
режим камеры и параметры раствора;
описание образца и его поверхности до испытания;
наличие дополнительной обработки после оксидирования;
критерий отказа и результат оценки;
требования стандарта изделия или технического задания.
ISO 9227 задает методы проведения испытаний, но не устанавливает единую приемочную норму для всех деталей. Поэтому решение о достаточности результата принимают по требованиям изделия и условиям применения. Если таких требований нет, сначала согласуйте критерий оценки, а уже затем назначайте испытание.
Испытания в камере соляного тумана: требования к методике
Запросы «испытания камера соляного тумана» и «камера соляного тумана ГОСТ испытания» часто связаны с поиском нормативной основы и параметров процедуры.
Для международной методики используют ISO 9227, который охватывает NSS, AASS и CASS. В русскоязычных материалах также упоминается ГОСТ 9.011-84, однако для сравнения результатов принципиальна ссылка на конкретную методику, а не только на упоминание камеры или стандарта.
Для NSS по ISO 9227 задают нейтральный раствор NaCl 5%, температуру 35 ± 2 °C и pH 6,5–7,2. Контролируют также скорость осаждения тумана - 1–2 мл в час на 80 см² - и давление воздуха на форсунке 0,7–1,4 бар. Если в протоколе отсутствует часть параметров, проверьте, достаточно ли данных для повторения и корректного сопоставления испытаний.
Как читать протокол
Название стандарта не заменяет описания процедуры и критерия приемки. Для фосфатированных покрытий ISO 9717 предусматривает согласование продолжительности испытания; при отсутствии оговоренного метода используют NSS по ISO 9227. Условия проверки фосфатного слоя отдельно и покрытия после дополнительной обработки могут приводить к разным результатам, поэтому эти варианты нельзя сводить в одну таблицу без пояснений.
В техническом задании стоит описать образец, способ подготовки поверхности и все последующие операции. Отдельно указывают, какой вид дефекта считают отказом и по какому документу принимают результат. Если сравниваются две системы покрытия, испытания должны проводиться в одинаковых условиях и по одному критерию.
Такой порядок помогает избежать ситуации, когда в коммерческих предложениях указаны похожие часы, но испытания фактически не сопоставимы. Для инженера это вопрос корректности выбора системы, а для снабженца - основание проверить, соответствует ли заявленный результат требованиям изделия. Часы в тумане имеют смысл только в связке с методикой и назначением детали.
Как выбрать систему защиты и задать проверку
Выбор между фосфатированием, оксидированием и многослойной системой начинают с условий работы детали и требований к ее поверхности.
Если фосфатирование выполняет функцию подслоя, оценивают не только коррозионное поведение, но и адгезию верхнего покрытия. Если сравнивают оксидирование с другой обработкой, нужно испытать образцы по одинаковой методике и определить единый критерий приемки.
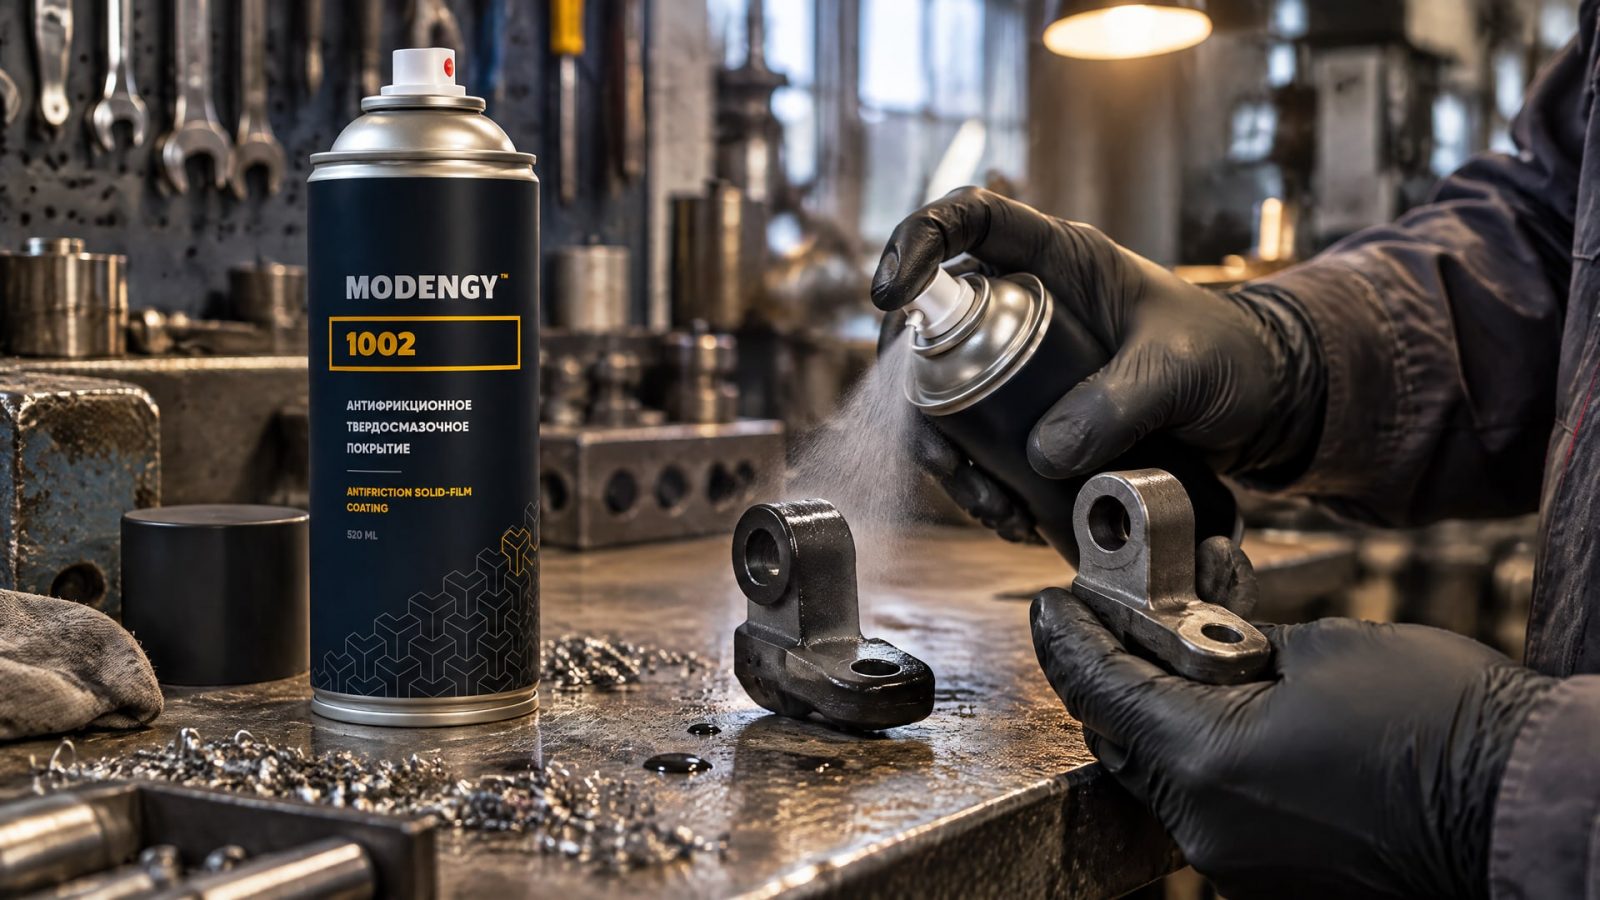
Когда деталь испытывает воздействие влаги, а также трение или риск вымывания защитного материала, одной проверки в соляном тумане может быть недостаточно. Она не описывает автоматически поведение покрытия при фреттинге или холодном пуске, поэтому для таких задач отдельно формулируют требования к работе узла. Если нужна система с антикоррозионными свойствами и антифрикционным действием, в таких задачах применяют MODENGY 1002: твердосмазочное покрытие доступно в аэрозоле, что упрощает нанесение на детали.
Что включить в техническое задание
Чтобы поставщик и испытательная лаборатория одинаково понимали задачу, зафиксируйте:
материал и конструкцию образца;
требуемую подготовку поверхности и последовательность обработки;
наличие или отсутствие верхнего слоя;
метод испытания: NSS, AASS или CASS;
параметры испытания и критерий отказа;
стандарт изделия или требования заказчика, по которым принимают результат.
Не задавайте универсальное число часов без привязки к изделию и процедуре. Для фосфатирования продолжительность испытания согласуют с учетом требований к детали и последующей обработки. Для оксидирования следует запрашивать результаты испытаний именно той технологии и конфигурации покрытия, которая будет применяться в производстве.
Такой подход дает инженеру проверяемые критерии выбора, а закупщику - понятные основания для сравнения предложений. Если готового стандарта приемки нет, согласуйте метод и критерий до изготовления партии. Это позволит оценивать не абстрактную стойкость покрытия, а соответствие конкретной системы заданным условиям эксплуатации.
Часто задаваемые вопросы
Что показывает испытание соляным туманом?
Испытание показывает коррозионное поведение конкретного образца при заданном методе и условиях камеры. Оно помогает сравнивать покрытия, если совпадают способ испытания, критерий отказа и состояние поверхности. Результат в часах не следует напрямую переводить в срок службы детали в реальной среде.
Сколько часов выдерживает фосфатирование в соляном тумане?
Для самостоятельного фосфатного слоя в отраслевых материалах приводится ориентировочный диапазон 48–240 часов в нейтральном соляном тумане. Фактический результат зависит от состава и толщины слоя, подготовки детали и критерия отказа. Для фосфатирования с верхним покрытием оценивают всю систему, а не только подслой.
Как сравнить испытания на соляной туман у разных поставщиков?
Сверьте метод NSS, AASS или CASS, параметры процедуры, подготовку образца и критерий отказа. Уточните, испытывали ли покрытие отдельно или после дополнительной обработки. Если эти условия различаются, значения в часах нельзя корректно сопоставить, даже когда в документах указан один стандарт.
Какой ГОСТ или ISO указывать для испытаний в камере соляного тумана?
Для методов соляного тумана применяют ISO 9227, указывая конкретный вариант испытания. Для фосфатных конверсионных покрытий также учитывают ISO 9717, который предусматривает согласование метода и продолжительности проверки. В российской документации могут фигурировать ГОСТ 9.011-84 и другие документы, связанные с фосфатированием и подготовкой поверхности.
Заключение
Испытание соляным туманом помогает оценить и сравнить фосфатирование и оксидирование только при известной методике, одинаковом состоянии образцов и заранее установленном критерии отказа. Фосфатный слой чаще служит подслоем, а для оксидирования нельзя назначить универсальную стойкость без данных конкретного процесса и протокола. Число часов само по себе не заменяет оценку всей системы покрытия и условий эксплуатации.
Следующий шаг - зафиксировать в техническом задании метод NSS, AASS или CASS, состояние образца, последующую обработку и критерий приемки. Если требования к испытанию еще не определены, согласуйте их с лабораторией и поставщиком до изготовления партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Замена масла Лукойл или другого производителя на специализированное решение: когда это оправдано по цене и качеству, правила подбора и импортозамещение.
Узнайте, как выбрать аналоги гидравлического масла, провести лабораторные тесты и организовать испытания на оборудовании.
Выбирайте гидравлическое масло 46 или 32 в зависимости от условий работы оборудования и рекомендаций производителя.