
Обслуживание оборудования для производства напитков пищевыми смазками H1
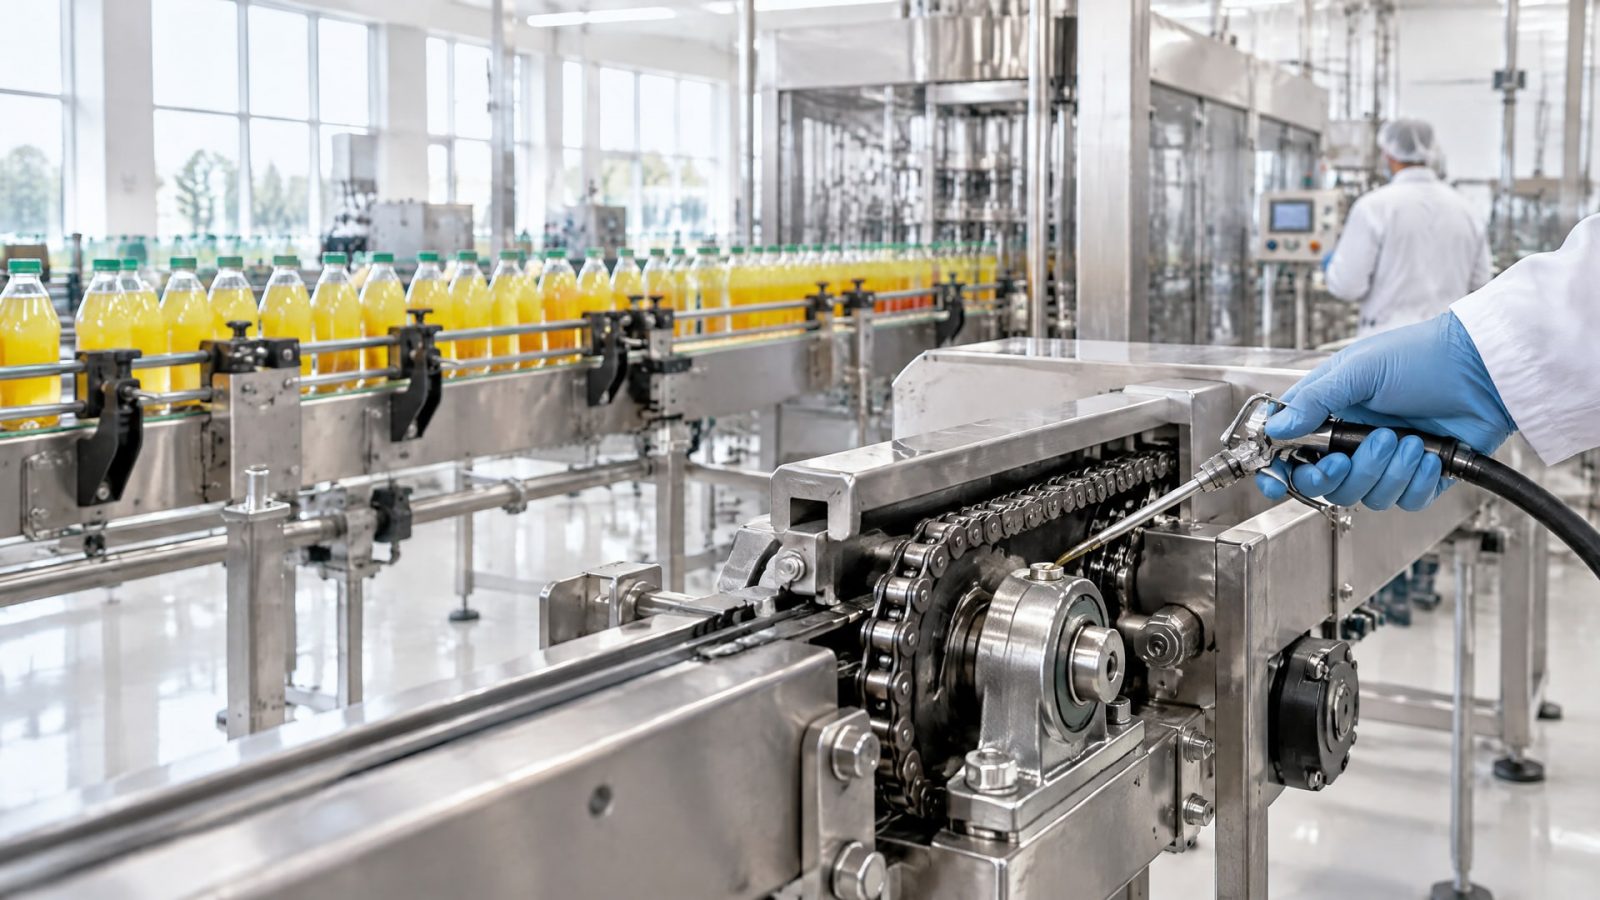
При обслуживании оборудования для производства напитков смазку H1 выбирают для узлов, где возможен случайный контакт смазочного материала с напитком или упаковкой. Это не разрешение добавлять смазку в продукт: H1 предназначена только для непреднамеренного контакта. На линии розлива, конвейерах, цепях и редукторах применение H1 снижает риск загрязнения при случайном попадании смазки в продуктовую зону.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают пищевые смазки для напиткового производства или переводят на них оборудование. Разберем, как определить нужные зоны, проверить маркировку и соответствие ISO 21469, подготовить узлы к переходу и организовать нанесение без избыточного расхода.
Где нужна смазка H1 на линии розлива
Для начала обслуживания определите, в каких узлах смазка может случайно оказаться на напитке или упаковке.
Такие зоны встречаются не только непосредственно у розлива: риск может возникнуть на конвейере, цепной передаче, редукторе или оборудовании для герметизации упаковки. Важны также расположение узла и направление возможного попадания смазки относительно продукта.
H1 используют именно при риске непреднамеренного контакта. В материалах по пищевым смазкам предел такого контакта описывается как не более 10 ppm. Это не означает, что смазку можно добавлять в напиток или намеренно наносить на поверхность, соприкасающуюся с ним. Для прямого контакта H1 не предназначена.
Чтобы установить, где нужна смазка H1, пройдите по линии от подачи тары до закрытия упаковки и отметьте обслуживаемые точки. Для каждой точки зафиксируйте тип узла, его положение относительно продукта и действующую смазку. Такая схема помогает не распространять требования H1 на все оборудование без разбора и не пропустить точки, откуда смазка может попасть в продуктовую зону.
При оценке узлов учитывайте не только их назначение, но и возможный путь переноса смазки. Например, смазка на участке над продуктовой зоной требует внимания даже в том случае, если сам узел не соприкасается с напитком. Аналогично следует оценивать конвейеры и цепи, которые проходят рядом с открытой тарой.
Практически удобно разделить точки на группы:
Узлы с вероятностью случайного контакта с напитком или упаковкой: для них проверяют необходимость H1.
Узлы вне продуктовой зоны: решение принимают по фактическому риску, а не только по принадлежности оборудования к линии.
Точки, где неизвестна текущая смазка: до перехода выясняют ее тип и планируют очистку.
Так обслуживание оборудования напитков становится частью контроля рисков, а не только плановой заменой смазочного материала. Карта точек и оценка возможного контакта дают инженеру основу для выбора, а снабженцу - понятные требования к закупке.
Как проверить пищевую смазку для производства напитков
Надписи «пищевая» или food grade недостаточно, чтобы подтвердить пригодность смазки для зоны возможного контакта с напитком.
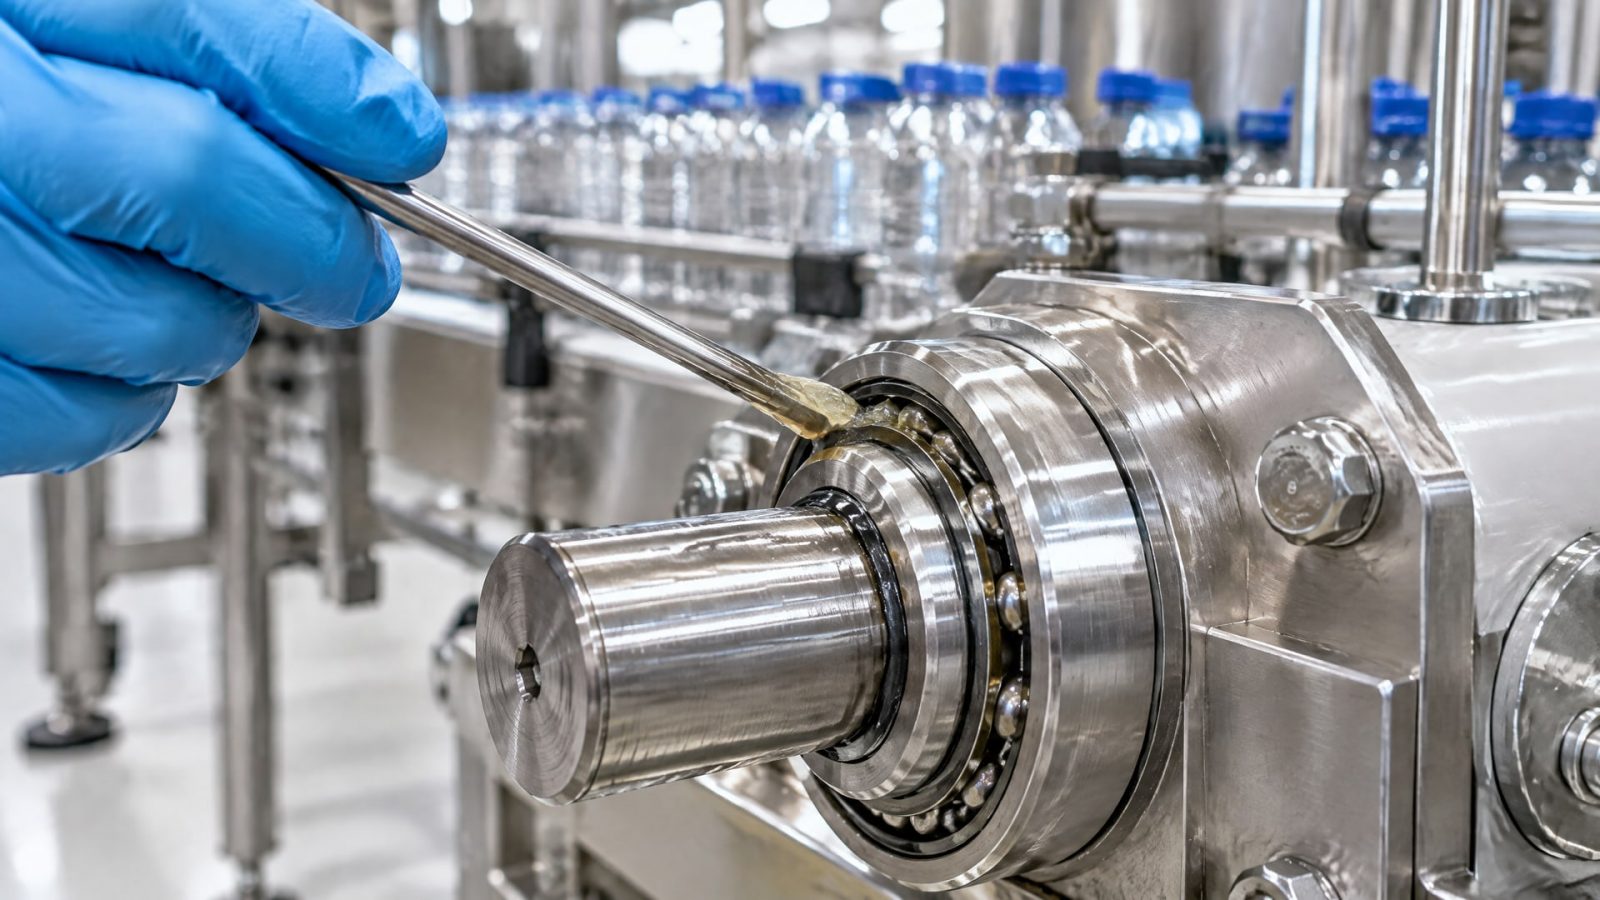
Проверяйте, указана ли регистрация NSF H1 и подходит ли материал для конкретного узла. Назначение на этикетке и документация должны соответствовать фактической задаче: смазыванию подшипника, цепи, редуктора, направляющей или другого элемента.
H1 и ISO 21469 отвечают на связанные, но разные вопросы. H1 указывает на допустимость случайного контакта с пищей при соблюдении условий применения. ISO 21469 устанавливает гигиенические требования к смазкам, которые могут случайно контактировать с продуктами и упаковкой в пищевой и напитковой отраслях. Стандарт охватывает не только состав, но также производство, обращение, упаковку и хранение смазочного материала.
Для соответствия ISO 21469 предусмотрен ежегодный аудит на площадке, а также оценка рисков, состава и производственных практик. Поэтому наличие H1 само по себе не означает соответствия ISO 21469. При закупке эти параметры проверяют отдельно и соотносят с внутренними требованиями предприятия.
В документах на смазку ищите конкретные сведения, а не только общее описание:
Регистрацию NSF H1 и область применения.
Подтверждение соответствия ISO 21469, если этот стандарт предусмотрен требованиями предприятия.
Указание узлов и условий, для которых предназначен продукт.
Информацию о совместимости с материалами уплотнений и обслуживаемых деталей.
Требования к составу H1 связаны с FDA 21 CFR 178.3570, где описаны ингредиенты, разрешенные для случайного контакта. При этом соответствие требованиям к ингредиентам не заменяет проверку назначения смазки и ее фактического применения на конкретном участке.
Для закупщика удобен единый перечень требований: узел, вероятность контакта, обязательная маркировка и необходимость соответствия ISO 21469. Снабженец может сверить его с документацией поставляемого материала до заказа. Такой подход помогает не путать подтвержденную регистрацию с общим заявлением о пищевом назначении.
Как смазать конвейер и другие узлы оборудования напитков
На конвейерах и цепях сначала определяют точки смазывания и оценивают, может ли материал переноситься на тару или продукт.
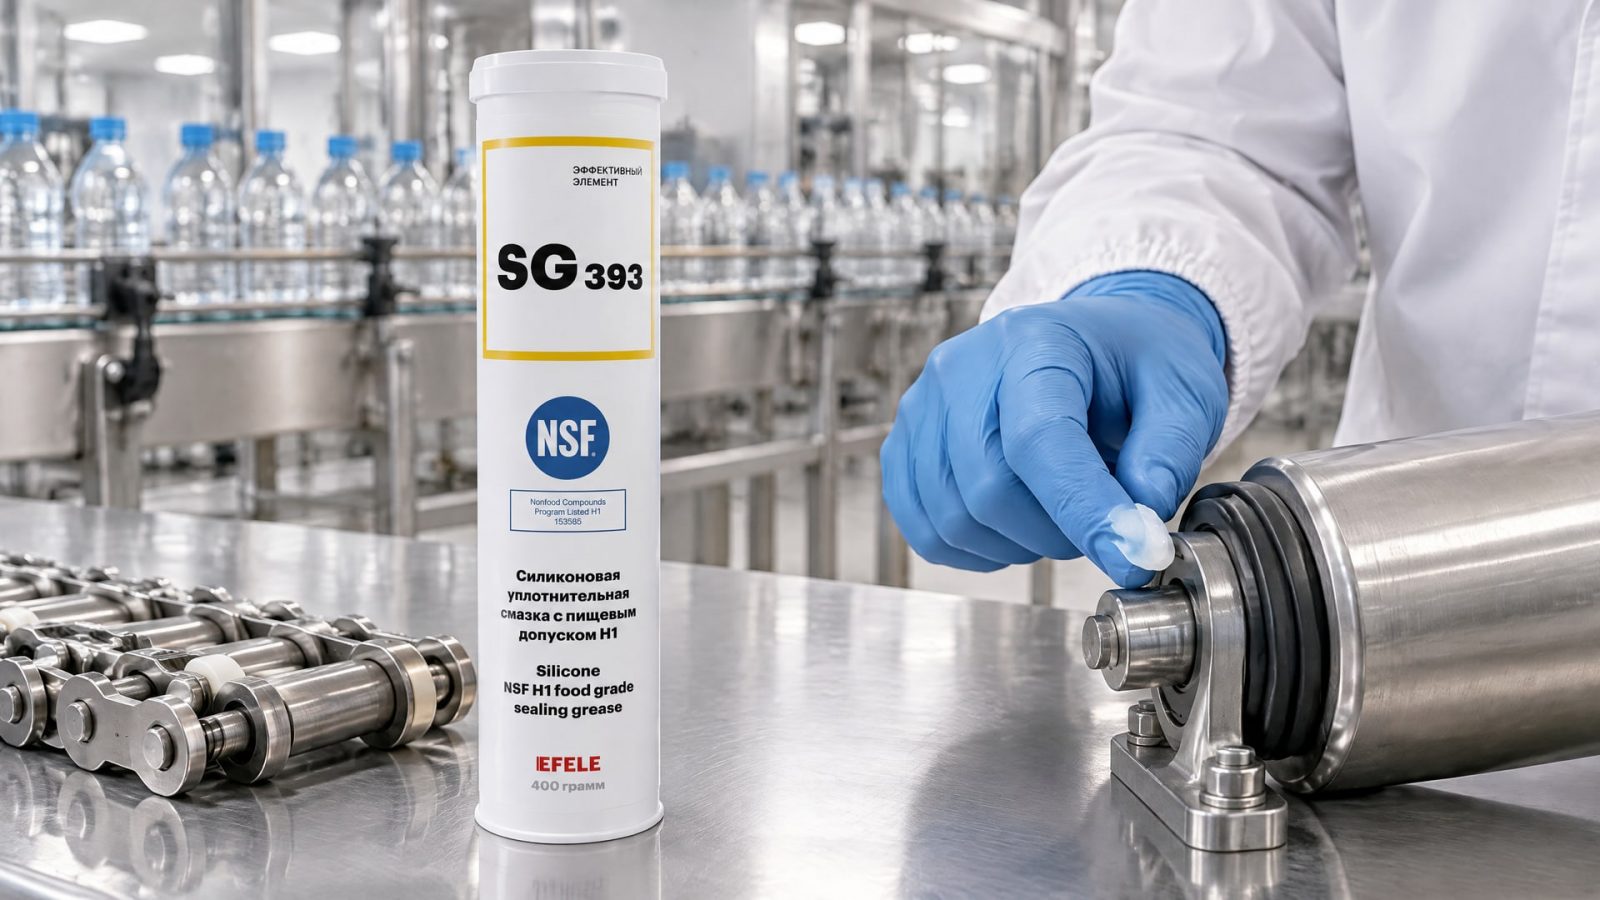
Для редукторов и подшипников проверяют ту же возможность с учетом расположения узла. Смазывание должно соответствовать назначению оборудования и инструкции к конкретному узлу, а не только общему факту, что линия выпускает напитки.
Используйте минимально необходимое количество смазки. Избыточное нанесение не повышает надежность автоматически и увеличивает вероятность переноса материала за пределы точки смазывания. Не наносите смазку на поверхности, которые непосредственно контактируют с напитком, если продукт не предназначен для такого применения: H1 допускает только случайный контакт.
Для узлов с уплотнениями важны химическая стойкость и совместимость смазки с материалом уплотнения. Если неподходящий материал вызывает изменение свойств уплотнения, это может привести к потере герметичности и загрязнению участка. Для таких задач в линейке EFELE используют силиконовую смазку EFELE SG-393 с допуском NSF H1 и совместимостью с различными материалами уплотнений; ее рассматривают, когда узлу нужна высокая химическая стойкость.
При обслуживании оборудования зафиксируйте точки нанесения и используемый материал. Такая запись позволяет сверить фактическое обслуживание с картой линии и быстрее выявить участок, где смазка могла попасть в продуктовую зону. Если процесс меняется или появляется новое оборудование, оцените риск контакта заново.
Рабочая последовательность для смазывания:
Определить точку обслуживания и возможный путь попадания смазки к напитку или упаковке.
Сверить назначение смазки и требуемую маркировку с документацией на продукт.
Нанести минимально необходимое количество в предусмотренную точку.
Убедиться, что материал не оказался на соседних поверхностях или в продуктовой зоне.
Записать обслуженный узел и примененную смазку.
Этот порядок особенно полезен для цепей, конвейеров и узлов розлива, где соседствуют движущиеся детали, тара и продукт. Для каждого узла сохраняйте отдельное описание: универсальное обозначение «смазать линию» не показывает, какой материал использовали и где именно его нанесли.
Как перейти на H1 без остатков прежней смазки
Заменять обычную смазку на H1 без подготовки нельзя.
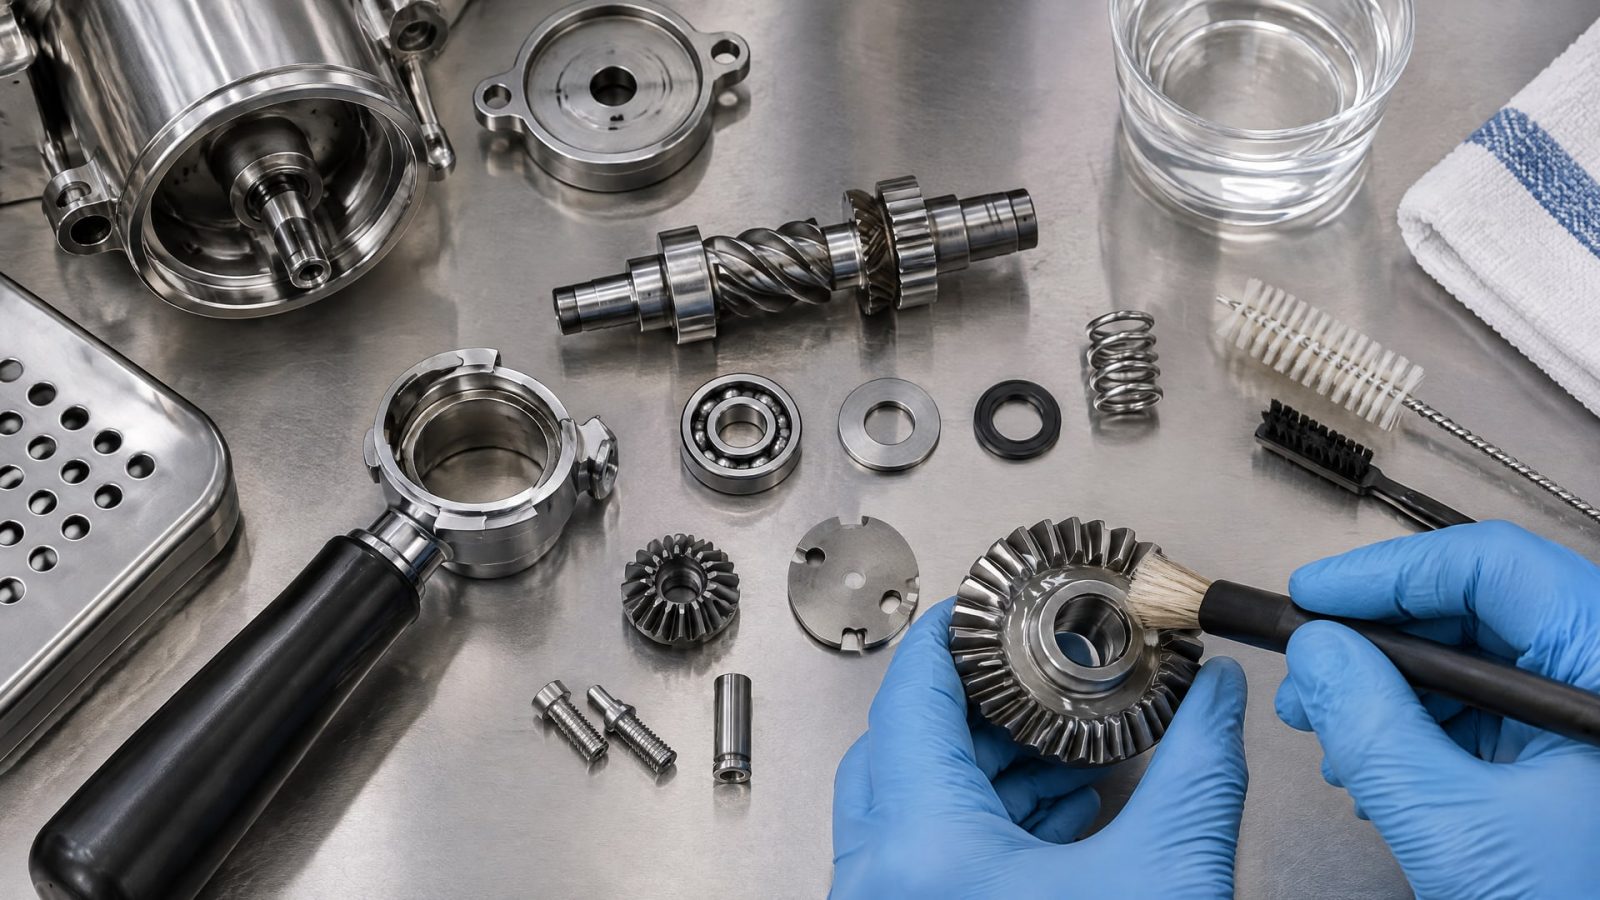
Остатки прежнего материала могут загрязнить новый продукт и свести на нет смысл перехода. Перед применением пищевой смазки оборудование очищают, уделяя внимание точкам смазывания и поверхностям, откуда старый материал может попасть в продуктовую зону.
План перехода начинается с перечня узлов и используемых смазок. Для каждой точки определите, что требуется удалить, какие поверхности нужно очистить и кто отвечает за выполнение работ. Если тип предыдущей смазки неизвестен, не считайте узел подготовленным только потому, что в него уже внесли материал H1.
После очистки проверьте, что новая смазка соответствует назначению узла и требованиям предприятия. H1 подтверждает возможность случайного контакта, но не отменяет правил чистоты, дозирования и нанесения. ISO 21469, если предприятие использует этот критерий, дополнительно учитывает производство и обращение со смазкой, включая упаковку и хранение.
Для контроля перехода оформите записи по ключевым действиям:
Какой узел очищали и от какой смазки.
Когда выполнили подготовку и нанесение нового материала.
Какая маркировка и назначение указаны в документации.
Где применена смазка и кто провел обслуживание.
Такие записи помогают проследить переход и снизить вероятность смешения материалов при последующем обслуживании. Они также полезны снабженцу: по карте точек можно проверить, что заказанная смазка соответствует нужным узлам, а не только общему названию производственной линии.
Как организовать контроль смазки на производстве напитков
Чтобы обслуживание было последовательным, закрепите за каждым узлом требования к смазке.
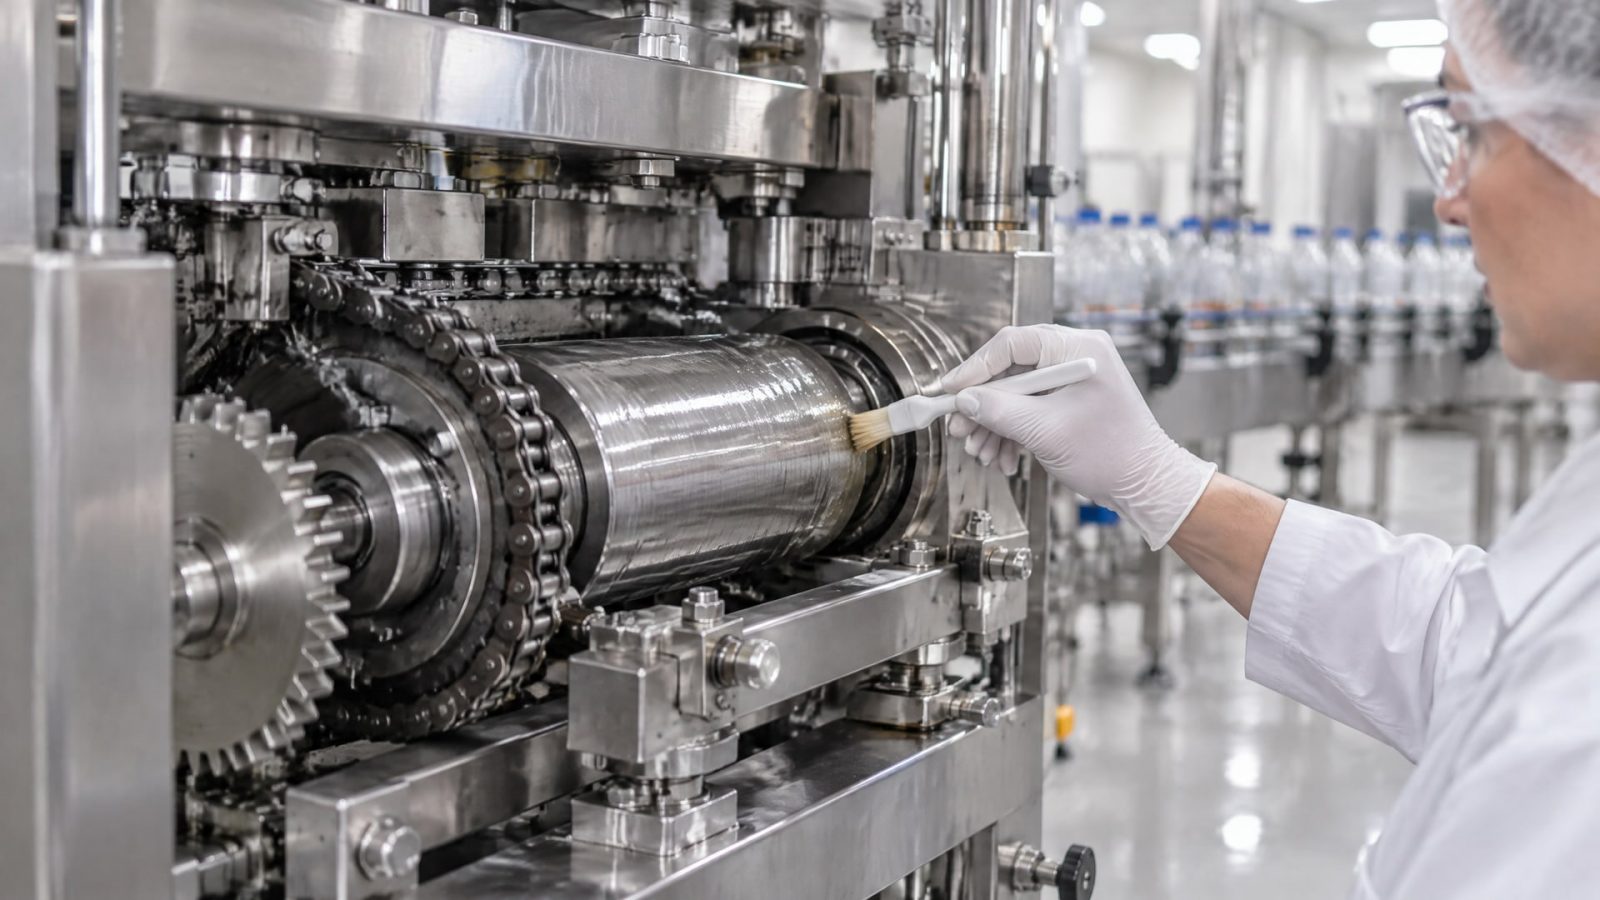
В карте оборудования укажите расположение точки, вероятность случайного контакта, требуемую маркировку и продукт, разрешенный для применения. Это помогает техническим специалистам выполнять работы по единому порядку, а закупщикам - проверять документацию до поставки.
Отдельно контролируйте условия обращения с самой смазкой. ISO 21469 учитывает гигиенические аспекты производства, обращения, упаковки и хранения, а для оценки предусматривает ежегодный аудит на площадке. Поэтому проверка поставляемого материала не ограничивается только его составом: важны также подтверждающие документы и корректное обращение с продуктом на предприятии.
Не подменяйте точные критерии общими формулировками. Для потенциально контактирующих зон проверяйте NSF H1; если внутренние требования включают ISO 21469, сверяйте и это соответствие. Не трактуйте H1 как допуск на прямое внесение смазки в напиток и не выбирайте материал исключительно по слову «пищевая» на упаковке.
В рабочей системе контроля полезно закрепить несколько правил:
Применять смазку только на обозначенных точках.
Хранить и использовать ее в соответствии с установленными на предприятии требованиями.
При смене материала очищать оборудование от остатков прежней смазки.
Сверять документацию и назначение смазки с картой узла.
Пересматривать оценку риска при изменении оборудования или расположения продуктовой зоны.
Такой порядок связывает выбор H1 с реальной схемой линии, а не с формальным наличием пищевой смазки на складе. Он также упрощает контроль: по документам видно, какая смазка предназначена для каждого узла, почему ее выбрали и какие действия необходимы перед ее применением.
Часто задаваемые вопросы
Можно ли добавлять смазку H1 в напиток?
Нет. H1 предназначена для оборудования, где возможен только случайный контакт смазки с пищей, а не для добавления в напиток. В материалах по incidental contact указан предел не более 10 ppm, но это не разрешение намеренно смешивать смазку с продуктом. Наносите ее только на предусмотренные точки обслуживания.
Достаточно ли надписи «пищевая» для выбора смазки?
Нет. Для зоны возможного случайного контакта проверяют регистрацию NSF H1 и назначение смазки для нужного узла. Если предприятие предъявляет требования к ISO 21469, подтверждение этого соответствия проверяют отдельно: стандарт охватывает производство и гигиену обращения, а не только состав продукта.
Можно ли заменить обычную смазку на H1 без очистки оборудования?
Нет. Перед переходом оборудование очищают от остатков прежней смазки, чтобы избежать загрязнения нового материала и продуктовой зоны. До начала работ определите обслуживаемые точки и действующую смазку, а после очистки нанесите H1 в минимально необходимом количестве и зафиксируйте выполненные действия.
Где на линии напитков применяют смазку H1?
Ее рассматривают для конвейеров, цепей, редукторов, узлов розлива и оборудования для герметизации упаковки, если существует риск случайного контакта с продуктом или упаковкой. Решение принимают по фактическому расположению узла и возможному пути переноса смазки, а не только по названию оборудования.
Заключение
Обслуживание оборудования для производства напитков пищевыми смазками H1 начинается с оценки риска: определите точки возможного случайного контакта, проверьте NSF H1 и при необходимости соответствие ISO 21469. Перед переходом с обычной смазки очистите оборудование, а при дальнейшей работе используйте минимально необходимое количество материала на предусмотренных точках.
Следующий шаг - составить карту узлов линии розлива, конвейеров, цепей и редукторов, где возможен контакт смазки с продуктом или упаковкой. Для каждой точки зафиксируйте маркировку, назначение смазки и порядок подготовки: так инженер сможет контролировать обслуживание, а закупщик - сверять документацию перед заказом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазать шредер бумаги, чтобы продлить срок его службы и избежать поломок. Эффективные методы и советы по уходу.
Узнайте, как выбрать герметик для деформированных фланцев с небольшими неровностями и подготовить соединение к сборке.
Узнайте, как СОЖ для шлифовки нержавеющей стали, абразив и режим обработки влияют на чистоту поверхности.