
СОЖ для шлифовки нержавеющей стали: как добиться чистой поверхности
Чистая поверхность после шлифовки нержавеющей стали зависит не только от выбранной СОЖ. На результат влияют состояние абразива, последовательность обработки, отсутствие загрязнения железом и подача жидкости в зону контакта. Чтобы уменьшить риск пятен и разводов, нужно согласовать все эти параметры, а не пытаться исправить дефекты одной только полировкой.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают СОЖ для шлифования или разбираются, почему на детали остаются следы. Ниже рассмотрены требования к абразиву и доводке, ориентиры по составу и расходу СОЖ, а также способы проверить режим обработки. Приведенные числовые параметры - практические ориентиры из отраслевых руководств, их нужно соотносить с оборудованием и технологией участка.
Почему после шлифовки нержавейки остаются пятна и разводы
Пятна после шлифовки нержавейки не всегда означают, что поверхность недостаточно отполировали.
Причиной может быть перегрев в зоне обработки, загрязнение железом или неполное смачивание контакта между кругом и деталью. Если менять только абразив, не проверив подачу СОЖ и чистоту инструмента, дефект может сохраниться.
Перегрев ухудшает качество поверхности и может привести к потемнению. Исследования шлифования AISI 304 показывают, что СОЖ улучшает шероховатость по сравнению с сухой обработкой, а снижение температуры уменьшает риск термического повреждения. Поэтому для чистового результата важно не просто наличие жидкости в системе, а ее достаточный поток непосредственно в зону шлифования.
Отдельный источник дефектов - перенос частиц железа с инструмента. Руководство по обработке нержавеющей стали запрещает использовать круги и диски, которые до этого работали по низколегированной стали. Такое загрязнение повышает риск коррозионных пятен и портит внешний вид детали даже при аккуратном финишном проходе.
При диагностике проверьте:
Не использовался ли абразив ранее для обработки низколегированной стали.
Не темнеет ли поверхность в зоне контакта с кругом.
Покрывает ли струя СОЖ всю ширину круга и попадает ли в точку контакта.
Не остаются ли на детали частицы или следы жидкости после обработки.
Не стоит считать полировку универсальным способом устранить пятна. Если причина связана с перегревом или железным загрязнением, сначала нужно скорректировать процесс шлифования. Иначе дефект может появиться снова на следующей детали.
Как выбрать СОЖ для шлифования нержавеющей стали
СОЖ для шлифовки нержавеющей стали должна обеспечивать охлаждение и смазывание в процессе обработки.
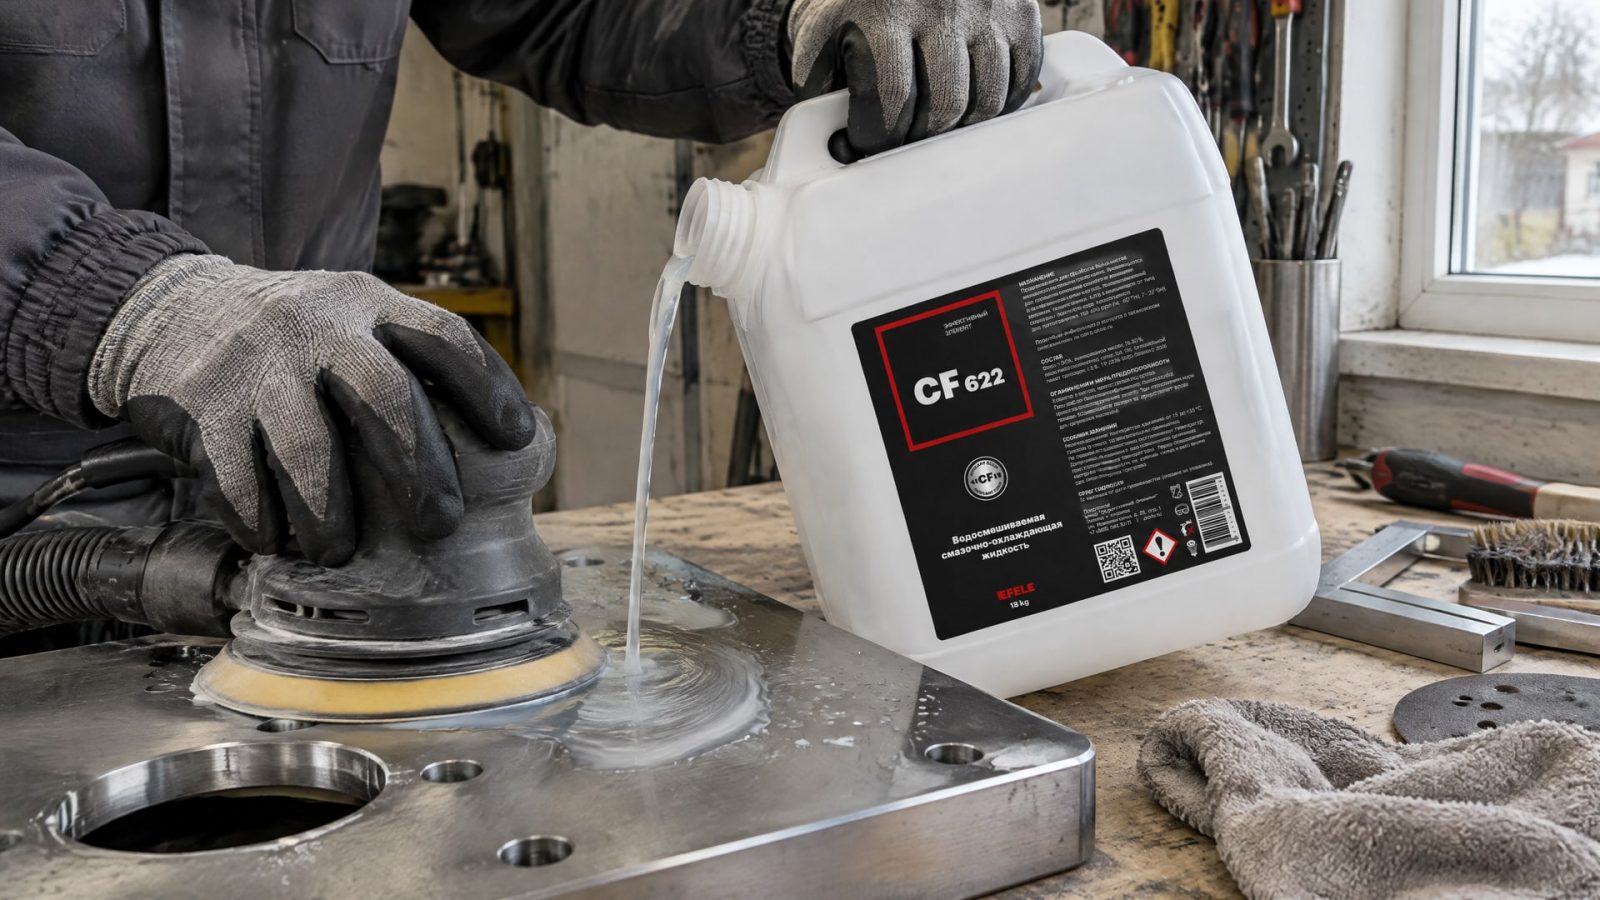
Выбор зависит от марки стали и задачи: для нержавеющих сталей отраслевые материалы рассматривают синтетические и маломасляные полусинтетические составы, а для дуплексных и дисперсионно-твердеющих марок могут потребоваться жидкости с более высоким содержанием масла.
Для шлифования нержавейки в практических руководствах приводится ориентир по концентрации эмульсии 5-8%. Это не универсальное предписание для любой установки: рабочую концентрацию соотносят с типом СОЖ и требованиями изготовителя. Также важно учитывать, что жидкость может подходить по охлаждению, но не обеспечивать нужное смазывание в конкретном режиме.
Если поверхность покрывается разводами, проверьте не только марку состава, но и то, как жидкость подается к детали. Недостаточный поток или струя, направленная мимо зоны контакта, снижают эффективность охлаждения и могут способствовать появлению следов. В такой ситуации замена СОЖ без настройки подачи не обязательно изменит результат.
При обработке нержавеющей и высоколегированной стали задачу выбора полусинтетической жидкости решает EFELE CF-622. Состав разработан для этих материалов и помогает предотвращать появление пятен и разводов. При оценке результата важно одновременно проверить концентрацию, состояние рабочей жидкости и фактическое смачивание зоны шлифования.
Для закупщика выбор не должен сводиться к названию типа жидкости. Сопоставьте требования процесса, рекомендации к концентрации и возможности системы подачи. Затем проверьте выбранный состав на рабочем режиме и оцените поверхность после обработки, а не только внешний вид эмульсии в баке.
Абразив и последовательность доводки
Чистота поверхности зависит от того, как организованы этапы шлифования.
Если завершить обработку после грубого съема, заметные риски могут остаться на детали. Переход к более тонкому абразиву позволяет постепенно уменьшать следы предыдущего этапа, а не маскировать их одним финишным проходом.
В руководстве по обработке нержавеющей стали для грубого шлифования указан диапазон 40-60 grit. После него рекомендуют перейти к более тонкой доводке, например к зернистости 180 grit или лучше. ASSDA также отмечает необходимость последовательного применения более тонких кругов. Конкретная схема зависит от требуемой отделки и исходного состояния поверхности.
При подготовке процесса проверьте:
Отдельно ли хранятся и используются абразивы для нержавеющей стали.
Переходит ли обработка от грубого съема к более тонкой доводке.
Не пытаются ли получить чистовую поверхность одним проходом грубым кругом.
Совпадает ли фактический результат с требуемым видом отделки.
Для механически обработанных поверхностей нержавеющей стали в BS EN 10088-2 используются обозначения специальных отделок, в том числе G, J, K и P; для шлифованных отделок также встречаются 1G и 2G. Эти обозначения помогают согласовать ожидаемый тип поверхности, но сами по себе не заменяют описания конкретной операции и требований к детали.
Если после перехода на более мелкое зерно остаются отдельные риски, оцените чистоту круга, состояние поверхности и равномерность обработки. Прежде чем менять режим, убедитесь, что инструмент не загрязнен частицами от других материалов. Для нержавейки чистый абразив важен не меньше, чем последовательность зернистости.
Подача СОЖ: расход, давление и направление струи
Даже подходящая СОЖ не обеспечит чистую поверхность, если не достигает зоны контакта в нужном объеме.
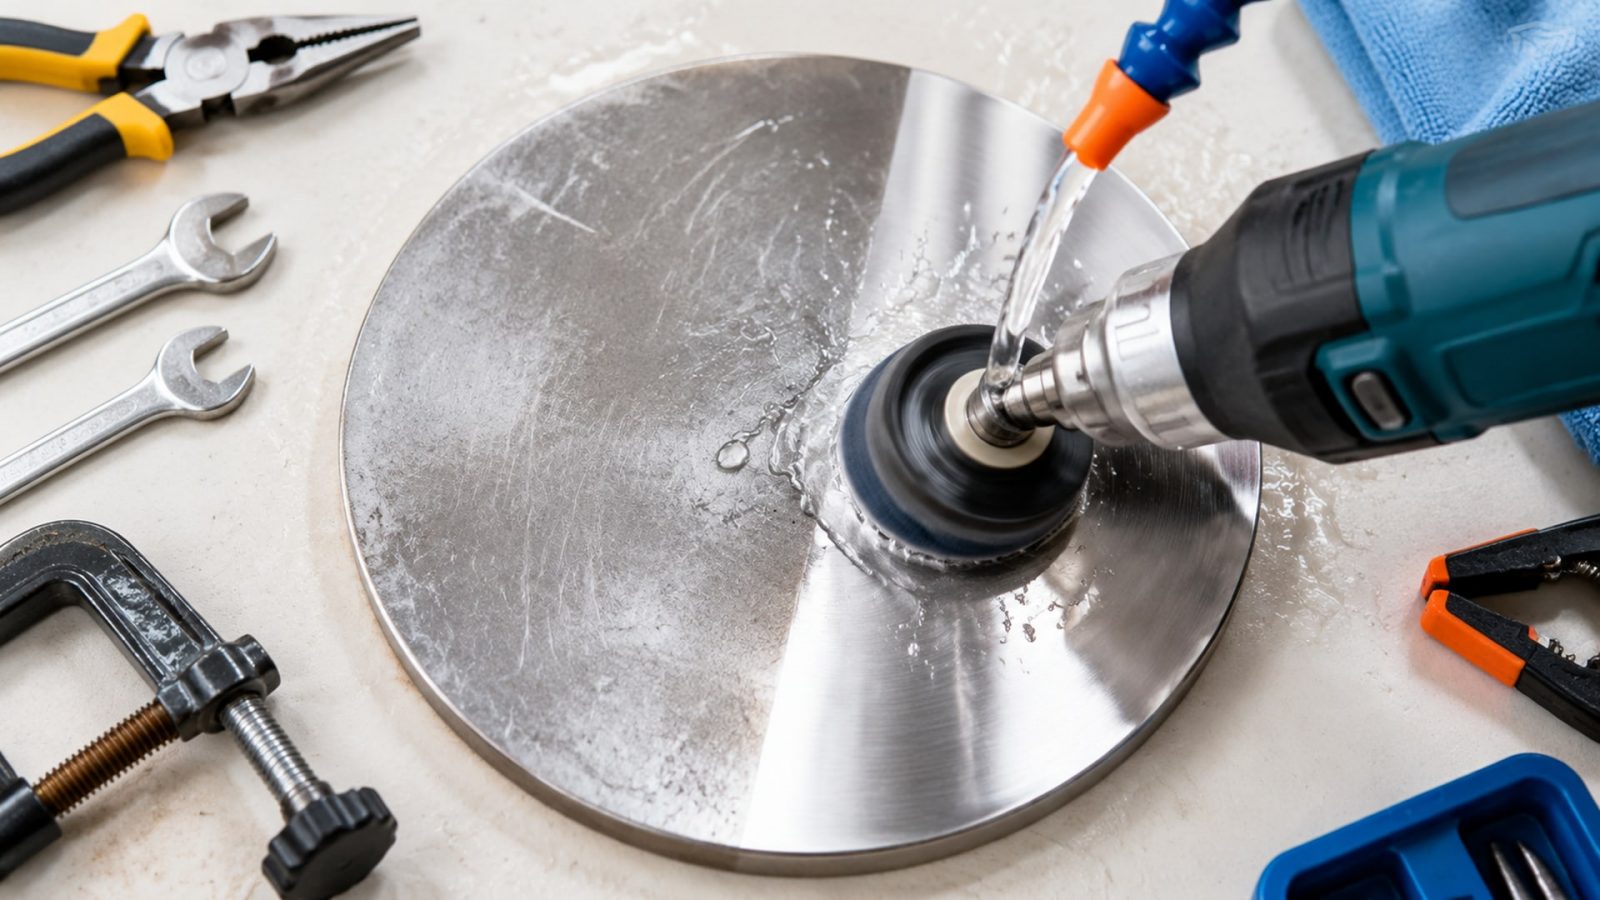
Струя должна попадать в точку взаимодействия круга и детали и перекрывать всю ширину круга. При недостаточной подаче жидкость хуже отводит тепло, а локальный перегрев может привести к потемнению и ухудшению качества поверхности.
Для шлифования нержавеющей стали практические руководства приводят ориентир не менее 20 л/мин на 100 мм ширины круга. В других рекомендациях по гидравлике подачи встречается расход около 4 л/мин на кВт, давление 5-9 бар и требование к соплу перекрывать всю ширину круга. Эти значения относятся к разным практическим рекомендациям, поэтому их нельзя механически складывать или считать единым режимом для любого станка.
Проверьте подачу по нескольким параметрам:
Струя направлена в зону контакта, а не только на поверхность круга или заготовки.
Сопло обеспечивает покрытие всей ширины круга.
Поток стабилен во время обработки.
Давление и расход соответствуют конструкции системы и условиям участка.
Некоторые руководства также указывают, что подача с двух сторон зоны контакта помогает уменьшить следы и прижоги. При настройке учитывайте компоновку станка и не допускайте ситуации, когда основная часть струи уходит в сторону от точки шлифования.
Для шлифовальной жидкости в одном из отраслевых руководств указан pH ниже 10. Этот ориентир следует учитывать вместе с требованиями к применяемому составу и условиями его эксплуатации. Если на детали появляются разводы, сначала проверьте направление струи, охват круга и фактический расход. Затем сопоставьте концентрацию и состояние жидкости с рекомендациями к используемому составу.
Как проверить режим и найти причину дефекта
При появлении пятен полезно проверять процесс последовательно, меняя по одному условию за раз.
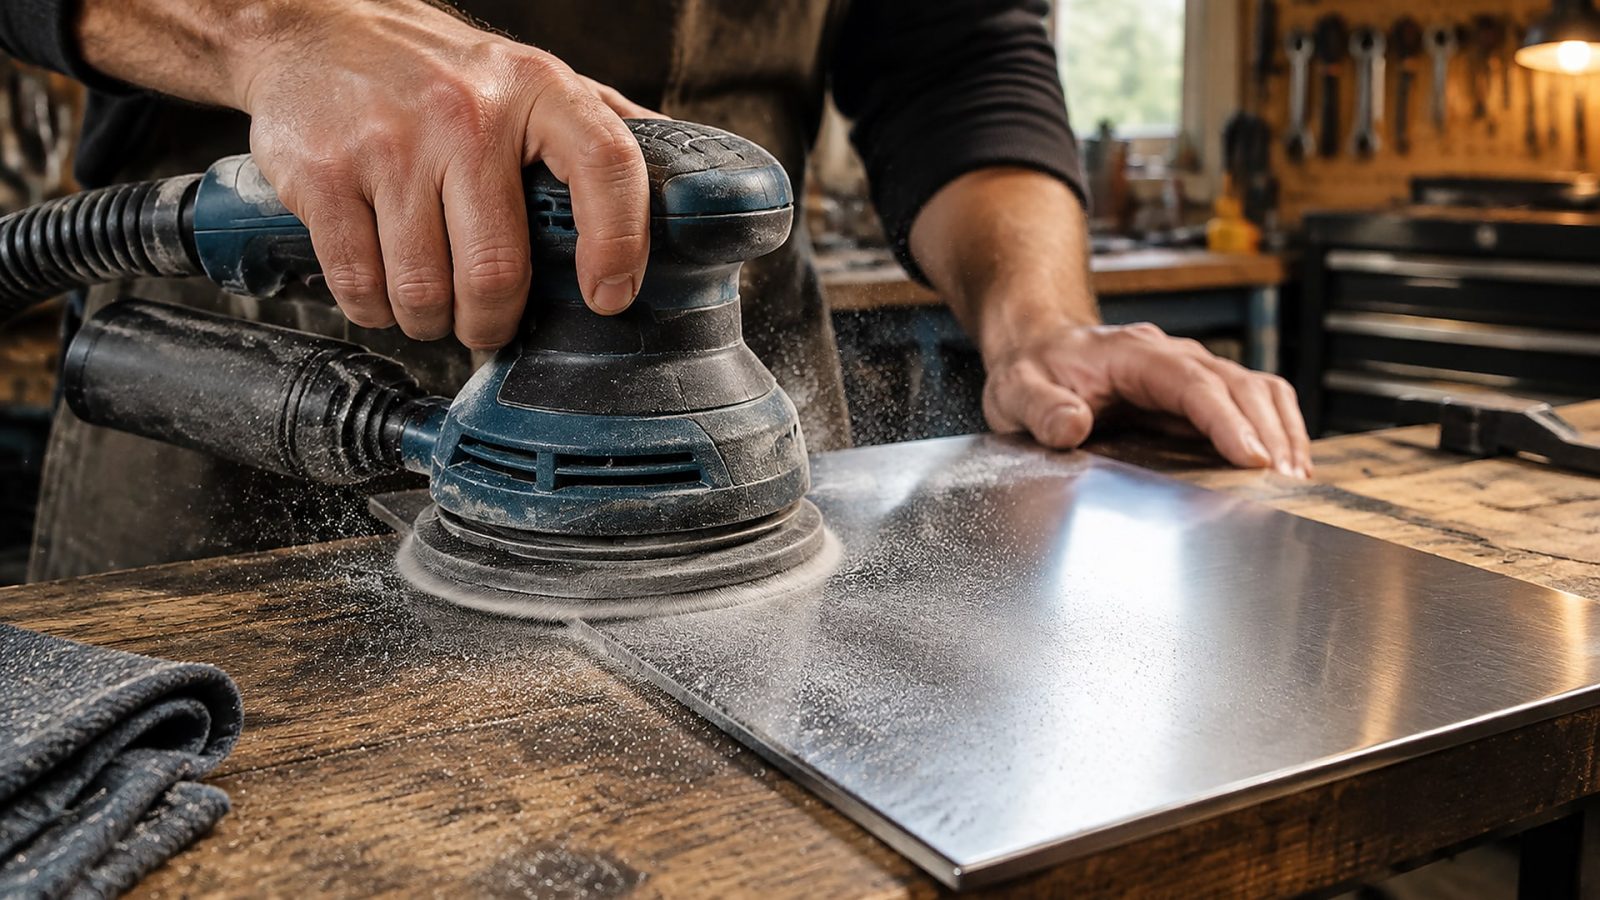
Одновременная замена СОЖ, круга и режима обработки затрудняет поиск причины: даже если поверхность улучшится, будет непонятно, какой фактор повлиял на результат.
Начните с абразива и режима доводки. Убедитесь, что круг не работал по низколегированной стали, а после зернистости 40-60 grit предусмотрен переход к более тонкой обработке, ориентир - 180 grit или лучше. Затем проверьте, используется ли мокрое шлифование с достаточным потоком СОЖ: исследования AISI 304 связывают применение жидкости с улучшением шероховатости по сравнению с сухим режимом.
Следующий шаг - оценить подачу. Сверьте фактический расход с практическими ориентирами: не менее 20 л/мин на 100 мм ширины круга или около 4 л/мин на кВт в зависимости от рекомендаций, применимых к оборудованию. Проверьте давление в пределах указанного в отраслевом руководстве диапазона 5-9 бар и убедитесь, что струя покрывает всю ширину круга. Эти числа служат отправной точкой для проверки, а не заменой настройки по документации станка.
После этого оцените саму жидкость: соответствует ли концентрация ориентиру 5-8%, не изменились ли ее свойства и подходит ли тип состава для обрабатываемой стали. Для нержавеющих сталей рассматривают синтетические и маломасляные полусинтетические жидкости; выбор зависит от сочетания охлаждения и смазывания, требуемого процессом.
Ищите повторяемость дефекта. Если пятно возникает в одной и той же зоне, проверьте охват струи и локальный нагрев. Если следы появляются после контакта с определенным инструментом, исключите загрязнение железом. Такой порядок проверки помогает отделить дефект шлифования от следов, связанных с подачей СОЖ или частицами на поверхности.
Часто задаваемые вопросы
Почему после шлифовки нержавейки появляются разводы?
Разводы могут быть связаны с перегревом, железным загрязнением, недостаточной подачей СОЖ или неверным направлением струи. Возможны также остатки жидкости и частиц на поверхности. Начните с проверки абразива, охвата зоны контакта и расхода, затем оцените концентрацию и соответствие состава обрабатываемой стали.
Какую концентрацию СОЖ используют при шлифовании нержавеющей стали?
В практических руководствах для шлифования нержавейки приводится ориентир 5-8% для эмульсии. Это не универсальная настройка: концентрацию следует сверять с требованиями к конкретной жидкости и условиями обработки. При оценке результата важно учитывать не только концентрацию, но также расход и направление подачи.
Можно ли шлифовать нержавейку кругом, которым обрабатывали обычную сталь?
Нет. Руководство по обработке нержавеющей стали не допускает использование круга или диска, который ранее работал по низколегированной стали. Частицы железа могут загрязнить поверхность и повысить риск коррозионных пятен. Для нержавейки используйте чистый абразив, не контактировавший с другими сталями.
Какой абразив использовать после грубого шлифования?
Для грубого этапа в руководствах приводится диапазон 40-60 grit, после которого нужна более тонкая доводка. В качестве ориентира указан финиш порядка 180 grit или лучше. Последовательность зависит от требуемого вида поверхности, но переход к более мелкому абразиву помогает уменьшить заметность рисок.
Заключение
Чтобы добиться максимальной чистоты поверхности после шлифовки нержавейки, сочетайте чистый безжелезный абразив, последовательную доводку, мокрый режим и корректную подачу СОЖ. Проверяйте расход, направление струи и концентрацию, а при появлении пятен исключайте перегрев и железное загрязнение, прежде чем менять только финишный абразив.
Практический следующий шаг - зафиксировать текущие зернистость, концентрацию и параметры подачи, затем проверить их по одному на пробной детали. Это позволит определить источник дефекта и подобрать рабочий режим для конкретного станка и марки нержавеющей стали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Предотвратите коагуляцию СОЖ при обработке алюминия: подберите совместимую жидкость и контролируйте параметры рабочего раствора.
Рассчитайте расход растворителя для обезжиривания и очистки оборудования, чтобы оценить затраты на материалы.
Обучение нанесению антикоррозионного покрытия на производстве: от подготовки поверхности до контроля качества.