
Обучение нанесению антикоррозионного покрытия на промышленной площадке
Обучение на промышленной площадке помогает техническим специалистам заказчика освоить технологию нанесения покрытия в условиях конкретного производства: от подготовки поверхности до контроля и приемки результата. Программа должна учитывать тип конструкции, условия эксплуатации и выбранную систему защиты. Для стальных конструкций ориентиром служит ISO 12944-7:2017, а для нанесения и ремонта покрытий на подземных трубопроводах на месте - ISO 21809-11:2019.
Статья будет полезна инженерам, специалистам по эксплуатации и закупщикам, которые организуют обучение или готовят техническую спецификацию. Разберем, как выстроить практические занятия, какие параметры заранее зафиксировать и чем отличаются требования к покрытиям в цехе и на площадке. Отдельно рассмотрим наружную защиту трубопроводов, полевые стыки и контроль качества.
Как организовать обучение нанесению антикоррозионного покрытия
Техническое обучение начинают с определения задачи: какие конструкции защищают, где выполняют работы и в какой среде они будут эксплуатироваться.
ISO 12944-7:2017 описывает выполнение и надзор за окрасочными работами на стальных конструкциях в цехе и на площадке. Стандарт также рассматривает разные методы нанесения, включая погружение, порошковое окрашивание и coil coating. Поэтому программу обучения нельзя составлять только по названию материала: она должна соответствовать системе покрытия и способу ее применения.
До занятия заказчик и исполнитель фиксируют условия среды по ISO 12944, место нанесения и требования к подготовке основания. Для адгезии и долговечности системы принципиальны заданные степень очистки и шероховатость поверхности. Если эти параметры не определены заранее, участники не смогут объективно оценить, соблюдена ли технология. В спецификации также указывают контрольные этапы и методы испытаний, чтобы качество проверяли в ходе работ, а не только после завершения.
Практическую программу удобно разделить на четыре блока:
Подготовка поверхности: очистка, оценка состояния основания и проверка соответствия заданной шероховатости.
Условия нанесения: требования к рабочему месту и климатическим ограничениям, указанным для конкретной системы.
Нанесение: последовательность операций и особенности выбранного метода.
Контроль и приемка: измерение толщины сухой пленки, оценка адгезии и проведение предусмотренных испытаний.
Такое деление согласуется с задачами ISO 12944-7:2017 и стандартов для трубопроводных покрытий. На занятии специалист не только разбирает последовательность операций, но и выполняет их под контролем. Для инженера это способ проверить выполнимость технологии на площадке, а для снабженца - понять, какие требования и средства контроля нужно включить в закупочную документацию.
Подготовка поверхности и условия нанесения
Подготовка поверхности - самостоятельная часть технологии, а не формальность перед окрашиванием.
Для защитных лакокрасочных систем стандарты ISO/TC 35 охватывают подготовку стальных оснований и требования к покрытиям. В технической спецификации заранее задают степень очистки и требуемую шероховатость. Во время обучения участники должны понимать, как эти требования проверяют и как документируют результат.
На практике важно связать состояние поверхности с последующими этапами нанесения. Если основание подготовлено не в соответствии со спецификацией, нанесение материала само по себе не подтверждает качество системы. Поэтому инструктор последовательно показывает подготовку, проверку основания и переход к нанесению. Конкретные допустимые условия и параметры берут из документации выбранной системы, не перенося их автоматически на другие материалы.
Отдельно разбирают различия между работой в цехе и на промышленной площадке. ISO 12944-7:2017 относится к выполнению и надзору за окрасочными работами в обоих случаях, но место нанесения нужно указывать в спецификации заранее: условия применения и контроля отличаются. В производственном помещении можно организовать демонстрацию операций на подготовленном образце. На площадке дополнительно отрабатывают организацию рабочего места и проверку условий, требуемых технологией.
Если речь идет о термическом напылении цинка, алюминия или их сплавов, применяют требования ISO 2063-2:2017. Стандарт охватывает подготовку поверхности, напыление, испытания и последующую герметизацию, а также задает требования к толщине покрытия, адгезионной прочности и состоянию поверхности. Он применим как при изготовлении в цехе, так и при нанесении или ремонте на месте после монтажа. Указанный для этого стандарта рабочий диапазон составляет от -50 °C до +200 °C.
На обучении специалисты сопоставляют требования стандарта с рабочей инструкцией и оборудованием на площадке. Такой разбор помогает выявить, какие операции нужно выполнять до нанесения, какие параметры фиксировать и кто отвечает за их проверку.
Антикоррозионное покрытие трубопроводов: завод, стыки и поле
Для трубопроводов нельзя сводить все работы к одной общей инструкции.
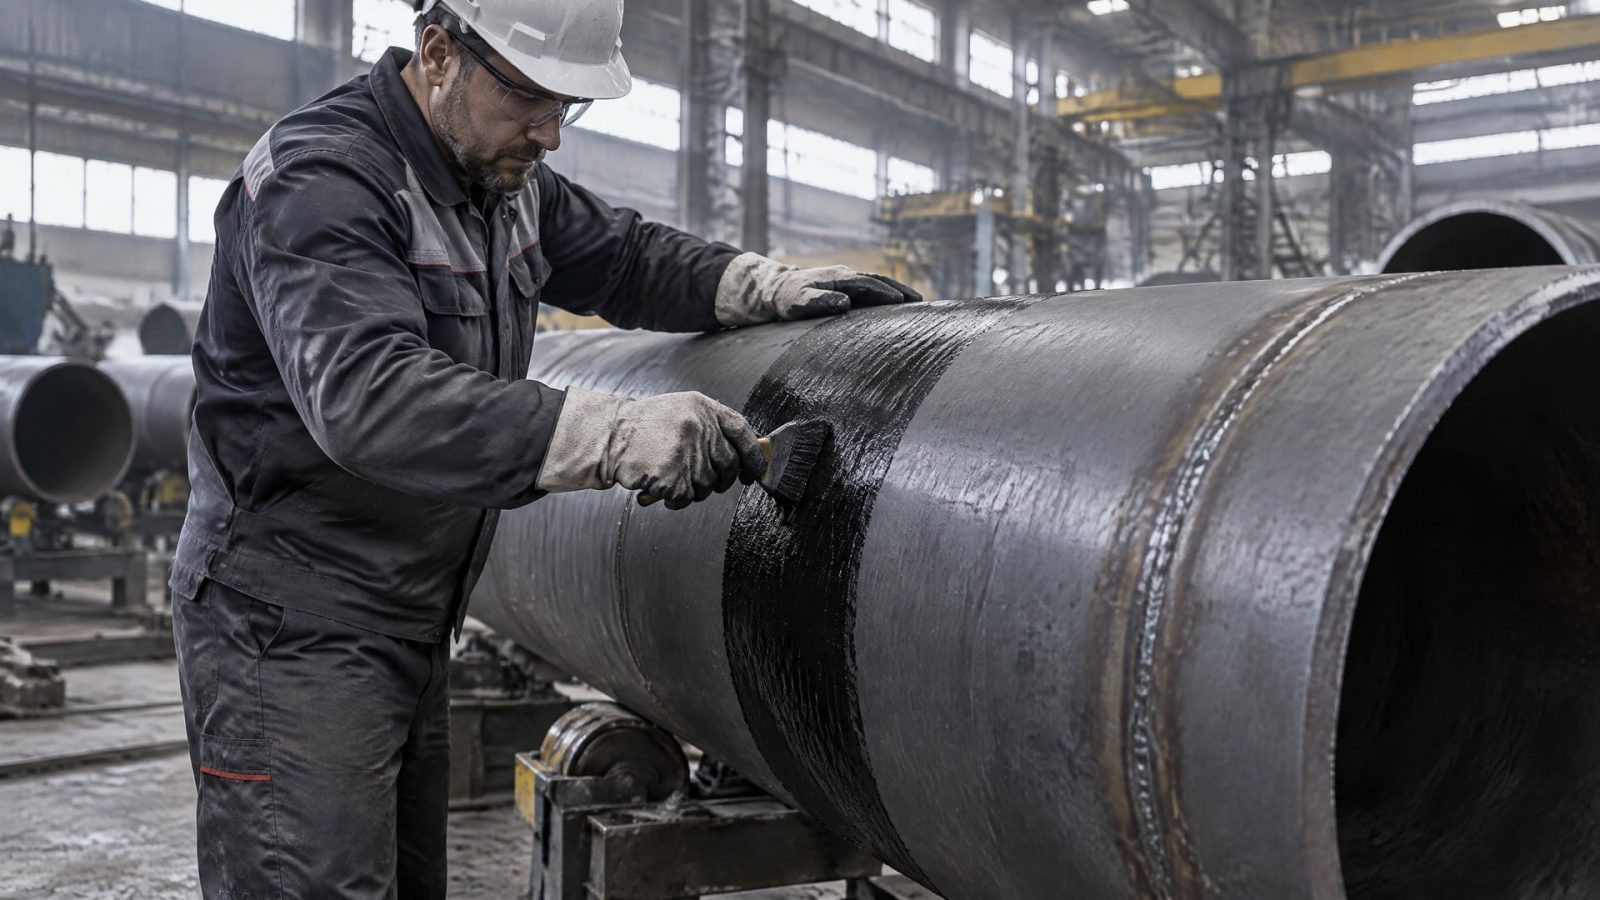
Наружное покрытие, заводская система на трубе, защита оголенного участка после сварки и ремонт на месте регулируются разными стандартами. Поэтому перед обучением определяют конкретную операцию и участок, на котором будут работать специалисты.
ISO 21809-1:2018 задает требования к заводскому нанесению наружных трехслойных полиэтиленовых и полипропиленовых покрытий на стальные трубы для систем трубопроводного транспорта. Для полевых стыков используют ISO 21809-3:2016: он охватывает квалификацию, нанесение и испытания антикоррозионного покрытия на оголенных после сварки зонах. А ISO 21809-11:2019 относится к нанесению, ремонту и восстановлению покрытий на подземных трубопроводах непосредственно на месте.
В область ISO 21809-11:2019 входят не только прямые участки, но и отводы, тройники, фитинги, арматура и зоны перехода «грунт–воздух». Стандарт предусматривает оценку состояния покрытия, удаление деградировавших слоев, подготовку поверхности и нанесение внешнего покрытия. Он также устанавливает требования к квалификации и испытаниям для подрядчиков, выполняющих полевые работы.
Практический курс по нанесению антикоррозионного покрытия трубопроводов должен соответствовать этой конкретике. Если специалисты работают с полевыми стыками, обучение посвящают подготовке оголенной зоны, нанесению и предусмотренным испытаниям. Если речь идет о ремонте подземного трубопровода, разбирают оценку состояния покрытия и восстановление на месте. Заводское нанесение наружной системы рассматривают отдельно, не подменяя его требованиями к полевым работам.
Такой подход полезен и при выборе между внутренним антикоррозионным покрытием и наружной защитой. Это разные задачи, и решение зависит от среды эксплуатации. Для закупщика разделение стандартов помогает точнее описать предмет поставки, а инженеру дает возможность обучать персонал именно тем операциям, которые предусмотрены на объекте.
Контроль качества и приемка покрытия
Контроль планируют до начала нанесения.
В технической спецификации указывают контрольные этапы и методы испытаний, включая измерение толщины сухой пленки и испытания на адгезию. Проверка только готовой поверхности не заменяет фиксацию подготовки основания и условий выполнения работ. Во время обучения специалисты должны понимать, на каком этапе проводится каждая проверка и как ее результат соотносят с требованиями проекта.
Для металлических покрытий, нанесенных методом термического напыления, ISO 2063-2:2017 охватывает испытания, требования к толщине и минимальной адгезионной прочности, а также последующую герметизацию. Это показывает, почему нельзя сводить оценку результата к одному параметру. В программу включают разбор требований к поверхности, выполнению покрытия и испытаниям, предусмотренным для конкретной системы.
Для оценки коррозионной стойкости в полевых условиях в отраслевых технических руководствах упоминаются испытания в нейтральном солевом тумане по EN ISO 9227 и ASTM B117. Выбор испытания должен соответствовать технической задаче и спецификации, а не быть автоматической заменой другим проверкам. На занятии полезно объяснить, что именно подтверждает метод и как результаты используют при приемке.
Для организации контроля удобно заранее распределить ответственность:
Кто проверяет подготовку поверхности и фиксирует ее состояние.
Кто контролирует соблюдение технологии нанесения.
Кто измеряет толщину сухой пленки и оценивает адгезию.
Какие испытания проводят и по каким документам принимают результат.
Как оформляют выявленные дефекты, ремонт и повторный контроль.
Инженер заказчика в ходе обучения может пройти весь маршрут проверки на контрольном участке. Это помогает оценить не только качество готового слоя, но и воспроизводимость операций. Для снабженца такая схема превращается в проверяемые требования к подрядчику и комплекту контрольной документации.
Замена импортного покрытия в авиационной отрасли
При замене покрытия важно сравнивать не только названия материалов, но и возможность выполнить технологию на конкретном участке.
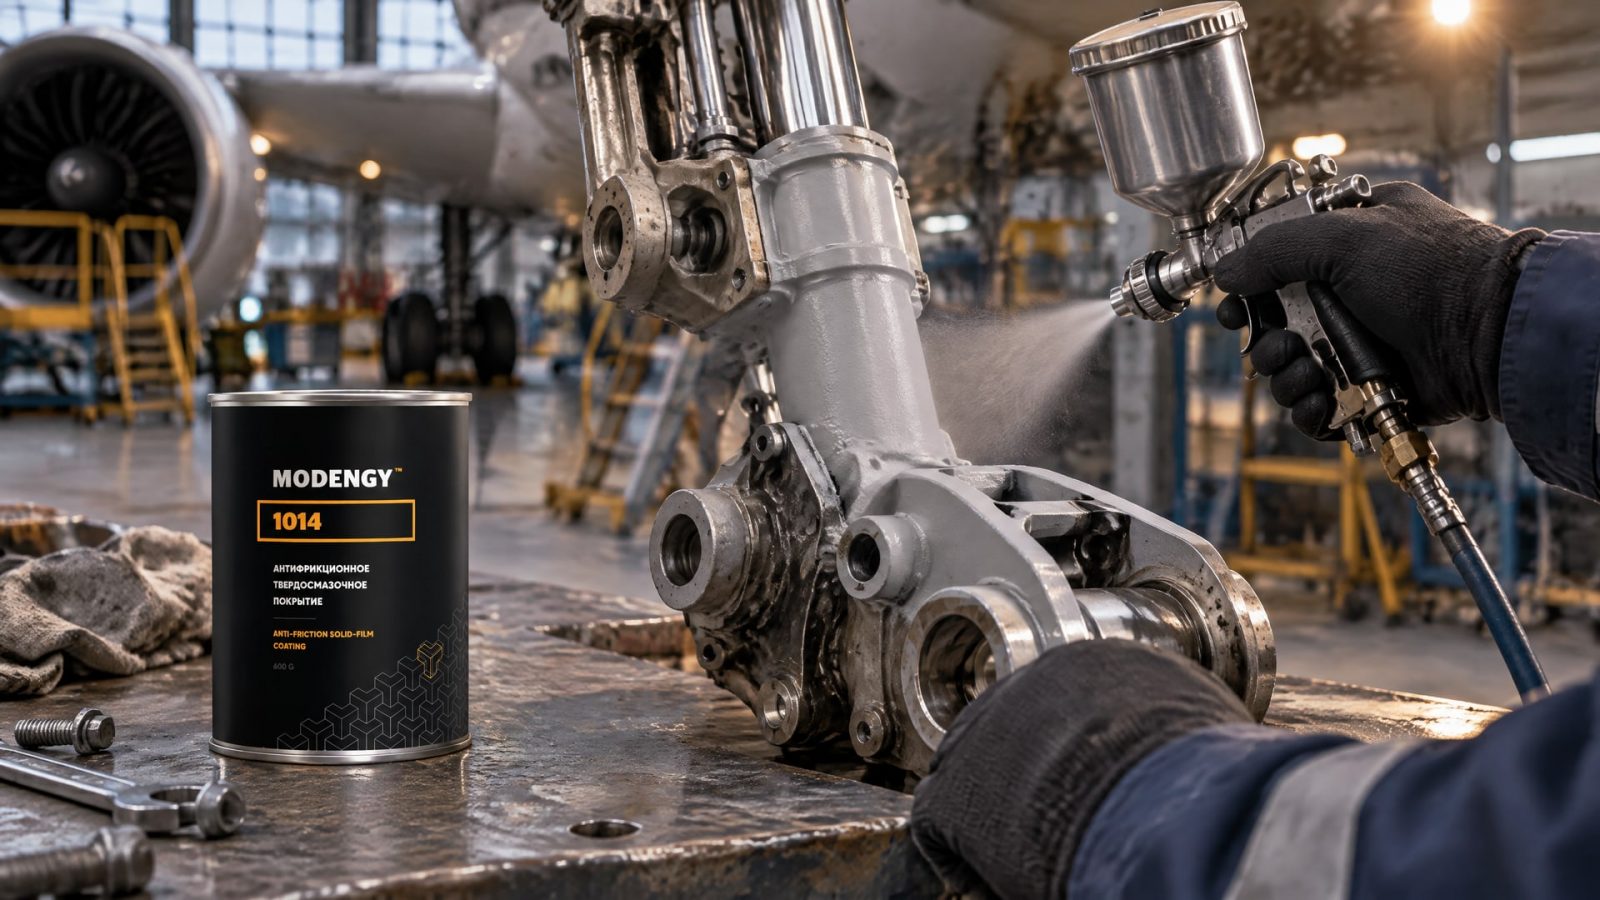
Для авиационного покрытия имеют значение условия эксплуатации детали, подготовка поверхности, способ нанесения и контроль результата. Поэтому обучение специалистов заказчика должно включать разбор действующей технологии и практическую проверку ее выполнения на площадке.
В отдельных узлах проблемы могут быть связаны с вымыванием смазочного материала, фреттингом или холодным пуском. Эти условия нужно описывать через конкретную задачу узла, а затем согласовывать с требованиями к покрытию и способом его нанесения. Важно не переносить режимы с одной детали на другую без проверки требований проекта и документации системы.
В кейсе замены импортного покрытия для авиационной отрасли применили MODENGY 1014. При переходе на отечественное решение отдельно учитывали эффективность покрытия и низкий расход растворителя. На обучении такой кейс разбирают не как универсальную инструкцию, а как пример последовательной проверки: требования к поверхности, освоение нанесения, контроль полученного результата и согласование приемки.
Показатель экономии растворителя имеет практический смысл только в контексте конкретной технологии и расхода на объекте. Поэтому до перехода на новое покрытие специалисты фиксируют исходные требования, сопоставляют их с документацией материала и проводят проверку в условиях площадки. Такой подход помогает оценить замену импортного покрытия по рабочим параметрам, а не только по формальному совпадению назначения.
Для инженерной команды ключевой результат обучения - понимание, какие операции изменились и как контролировать результат после замены. Для закупщика - возможность сформировать спецификацию без привязки к одному поставщику, сохранив требования к покрытию, нанесению и приемке.
Как подготовить техническую спецификацию и площадку
До обучения заказчик формирует комплект документов, по которому участники будут работать: требования проекта, описание системы покрытия, рабочую инструкцию и план контроля.
В спецификации фиксируют условия среды по ISO 12944, место выполнения работ и требования к подготовке поверхности. Если выполняется термическое напыление, учитывают область применения ISO 2063-2:2017. Для трубопроводов выбирают стандарт по типу операции: заводское покрытие, полевой стык или ремонт на месте.
Затем определяют состав практической части. Она должна включать реальные для объекта операции и подходящие образцы или участки. Специалисты отрабатывают подготовку поверхности, нанесение и контроль в той последовательности, которая предусмотрена технологией. Если на площадке используют несколько способов нанесения, каждый рассматривают отдельно, поскольку ISO 12944-7:2017 упоминает погружение, порошковое окрашивание и coil coating наряду с окрасочными работами.
Перед занятием согласуют доступность оборудования и рабочего места. Для термического напыления ISO 2063-2:2017 предусматривает требования к квалификации персонала, оборудования и места выполнения работ. Поэтому обучение стоит проводить с теми средствами, которые будут применяться в производстве, а не только в демонстрационном формате. Для полевых работ на трубопроводах отдельно проверяют соответствие задач требованиям ISO 21809-11:2019 или ISO 21809-3:2016.
Итоговый комплект для обучения может включать:
Спецификацию покрытия с условиями применения.
Рабочую инструкцию и последовательность операций.
Требования к подготовке и контролю поверхности.
План контроля толщины, адгезии и предусмотренных испытаний.
Форму фиксации результатов и порядок приемки.
После практики заказчик сверяет записи участников и результаты контроля с требованиями проекта. Если выявлены расхождения, уточняют технологическую инструкцию или план подготовки, а затем повторно проверяют выполнение операций. Так обучение становится частью внедрения технологии, а не отдельным теоретическим мероприятием.
Часто задаваемые вопросы
Как выбрать стандарт для антикоррозионного покрытия трубопроводов?
Выбор зависит от операции. ISO 21809-1:2018 относится к заводскому нанесению наружных трехслойных полиолефиновых покрытий на стальные трубы. Для полевых стыков применяют ISO 21809-3:2016, а для нанесения и ремонта покрытий на подземном трубопроводе на месте - ISO 21809-11:2019.
Что важнее при нанесении покрытия на сталь: материал или подготовка поверхности?
Оба этапа задают результат, но подготовку нельзя считать второстепенной. В спецификации заранее фиксируют степень очистки и требуемую шероховатость, поскольку эти параметры связаны с адгезией и долговечностью системы. Обучение должно включать проверку основания до нанесения, а не только оценку готового покрытия.
Достаточно ли измерить толщину сухой пленки для приемки?
Нет. В плане контроля заранее указывают измерение толщины сухой пленки и испытания на адгезию, а также другие проверки, предусмотренные для выбранной системы. Для термического напыления ISO 2063-2:2017 отдельно охватывает испытания, требования к толщине и адгезионной прочности, а также последующую герметизацию.
Можно ли использовать один стандарт для заводского и полевого нанесения?
Не всегда. Для трубопроводов стандарты разграничивают заводское наружное покрытие, защиту стыков после сварки и нанесение или ремонт на месте. Поэтому перед обучением определяют тип участка и операции, а затем выбирают соответствующий документ, не заменяя требования одного процесса требованиями другого.
Заключение
Обучение нанесению антикоррозионного покрытия на промышленной площадке строят вокруг конкретной системы, состояния поверхности и условий эксплуатации. Для стальных конструкций ориентируются на ISO 12944-7:2017, для заводских наружных покрытий труб, полевых стыков и ремонта на месте используют соответствующие стандарты ISO 21809. Контроль планируют до начала работ и включают в него не только измерение толщины, но и проверку адгезии и предусмотренные испытания.
Следующий шаг - определить тип конструкции и операцию, зафиксировать требования к подготовке поверхности, нанесению и приемке, затем составить программу практического обучения по этим параметрам. Для трубопроводов отдельно укажите, идет ли речь о заводском покрытии, стыках после сварки или ремонте на площадке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка высокооборотистые подшипники: выбирайте правильно, учитывая скорость, температуру, нагрузку и базовое масло.
Выбирайте смазку для подшипников правильно: сравнение адгезии и термостойкости EFELE MG-221 и EFELE MG-252.
Узнайте, когда твердая смазка подшипников и других узлов трения необходима, какие ограничения существуют и чем отличаются твердые добавки от покрытий.