
Пищевая смазка на производстве: обслуживание оборудования и контроль гигиены
Пищевая смазка нужна в узлах оборудования, где возможен случайный контакт смазочного материала с продуктом. Для таких зон выбирают смазку с регистрацией NSF H1, а при подборе учитывают нагрузку, температуру, влажность и санитарную мойку. Допуск не отменяет контроль дозирования и не разрешает намеренно наносить смазку на пищевой продукт.
Материал поможет инженерам, техническим специалистам и снабженцам выстроить обслуживание пищевого оборудования с учетом гигиенических требований. Разберем, как определять зоны риска, чем отличаются H1 и ISO 21469, как выбирать смазку для оборудования и почему одного обозначения «пищевая» на упаковке недостаточно.
Зачем нужна пищевая смазка и как определить зону риска
На пищевой линии контакт смазки с продуктом не всегда удается полностью исключить.
Утечки, избыточное нанесение или обслуживание узла могут привести к случайному попаданию материала в продукт. Поэтому EHEDG рекомендует управлять риском с помощью гигиенических практик и требований к смазочным материалам, а не рассчитывать на полное отсутствие контакта.
Сначала определяют, где именно смазка применяется и может ли она попасть на продукт. Если случайный контакт возможен, для узла выбирают смазку с регистрацией NSF H1. Это не разрешение на прямое нанесение на пищу: H1 относится именно к случайному контакту. Для зон, где контакт с продуктом исключен, применяют соответствующую категорию без контакта. H2 не означает «более строгий пищевой допуск»: при использовании H2 контакт с пищей запрещен.
При прямом и намеренном контакте действуют другие требования. Категорию 3H применяют для разделительных агентов, а H3 - отдельное обозначение, которое нельзя считать синонимом 3H. Следовательно, смазка при контакте с пищей должна подбираться не по общему слову «пищевая», а по фактическому сценарию контакта и назначению материала.
Для H1 в интерпретации FDA/NSF указывается ограничение 10 ppm для базового масла или смазочного материала при случайном контакте. Для силиконовых масел и смазок STLE приводит более жесткий ориентир - 1 ppm. Эти значения не заменяют правила нанесения: количество смазки и точку обслуживания все равно контролируют, чтобы снижать риск загрязнения.
Практическая карта зон может включать:
узлы, где возможен случайный контакт с продуктом;
зоны, где контакт с пищей исключен;
поверхности прямого контакта, для которых требуется отдельное решение;
точки нанесения, в которых избыток смазки может попасть на продукт.
Такую карту связывают с программой безопасности пищевой продукции и контролем опасностей HACCP. Для зон потенциального контакта определяют контрольные точки и меры управления риском, а не полагаются только на маркировку смазки.
Смазка с пищевым допуском: H1, NSF и ISO 21469
Надпись «food grade» сама по себе не подтверждает, что материал подходит для конкретной зоны пищевого оборудования.
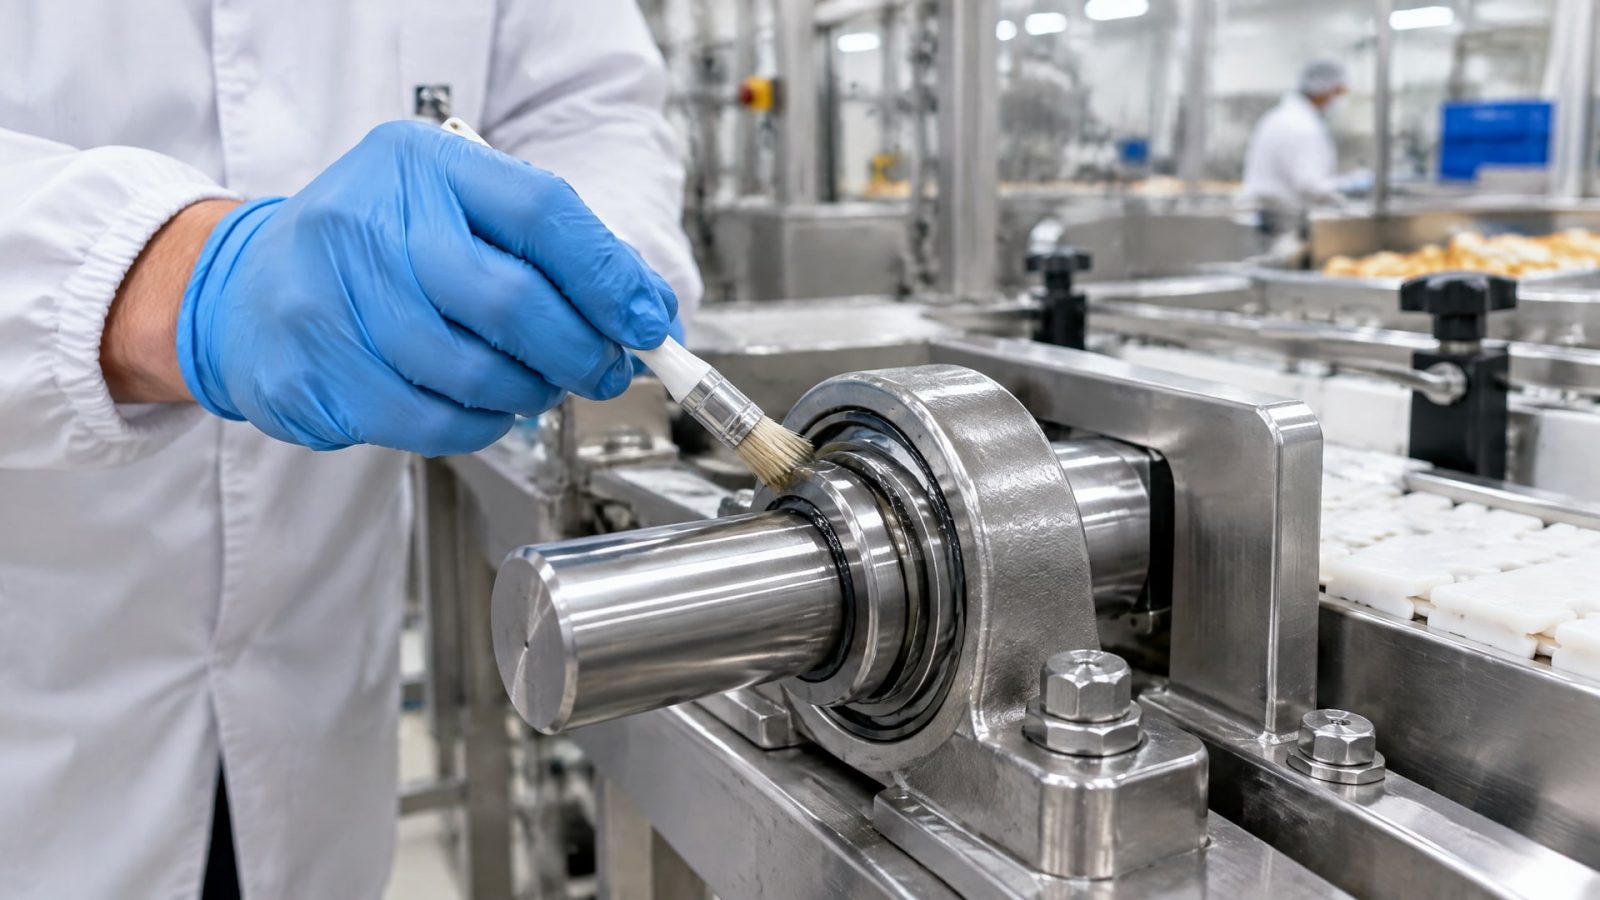
При закупке проверяют регистрацию NSF H1 или сертификацию по ISO 21469, а также техническое описание продукта и требования производителя оборудования. Цвет, отсутствие запаха или консистенция не подтверждают пищевой допуск.
NSF H1 связано с рецептурой и допустимостью компонентов для смазок, у которых возможен случайный контакт с пищей. Регистрация H1 соотносится с FDA 21 CFR 178.3570. Ограничение для случайного контакта составляет 10 ppm. Оно не превращает H1-смазку в материал для прямого нанесения на продукт и не отменяет санитарный контроль оборудования.
ISO 21469 охватывает более широкий круг требований: не только формулу смазки, но также ее производство, обращение и применение. Поэтому H1 и ISO 21469 не взаимозаменяемы. H1 подтверждает соответствие требованиям к рецептуре и регистрации, а ISO 21469 дополняет это гигиенической валидацией процессов и инспекциями производства.
При сравнении документов полезно проверить:
зарегистрирована ли смазка как NSF H1, если возможен случайный контакт;
указана ли сертификация по ISO 21469, если она требуется предприятию;
соответствует ли продукт требованиям к узлу, нагрузке и санитарной мойке;
совпадает ли заявленная область применения с инструкцией производителя оборудования.
В пищевой отрасли смазочные материалы для оборудования должны быть без запаха, вкуса и цвета, а также нетоксичными. Но эти свойства не заменяют регистрацию или сертификацию. Например, белая смазка без запаха не становится пищевой только из-за внешнего вида: подтверждение ищут в документации, а не определяют визуально.
Если закупщик рассматривает унификацию смазок на линии, сначала проверяют совместимость единого материала с условиями всех узлов. Подход «одна H1-смазка для всей линии» может снизить вероятность ошибочного применения неподходящего продукта, но не отменяет проверки нагрузки, температуры, влажности и технических требований каждого узла.
Как подобрать смазку пищевого оборудования
Пищевая смазка для оборудования должна соответствовать не только зоне контакта, но и реальному режиму работы.
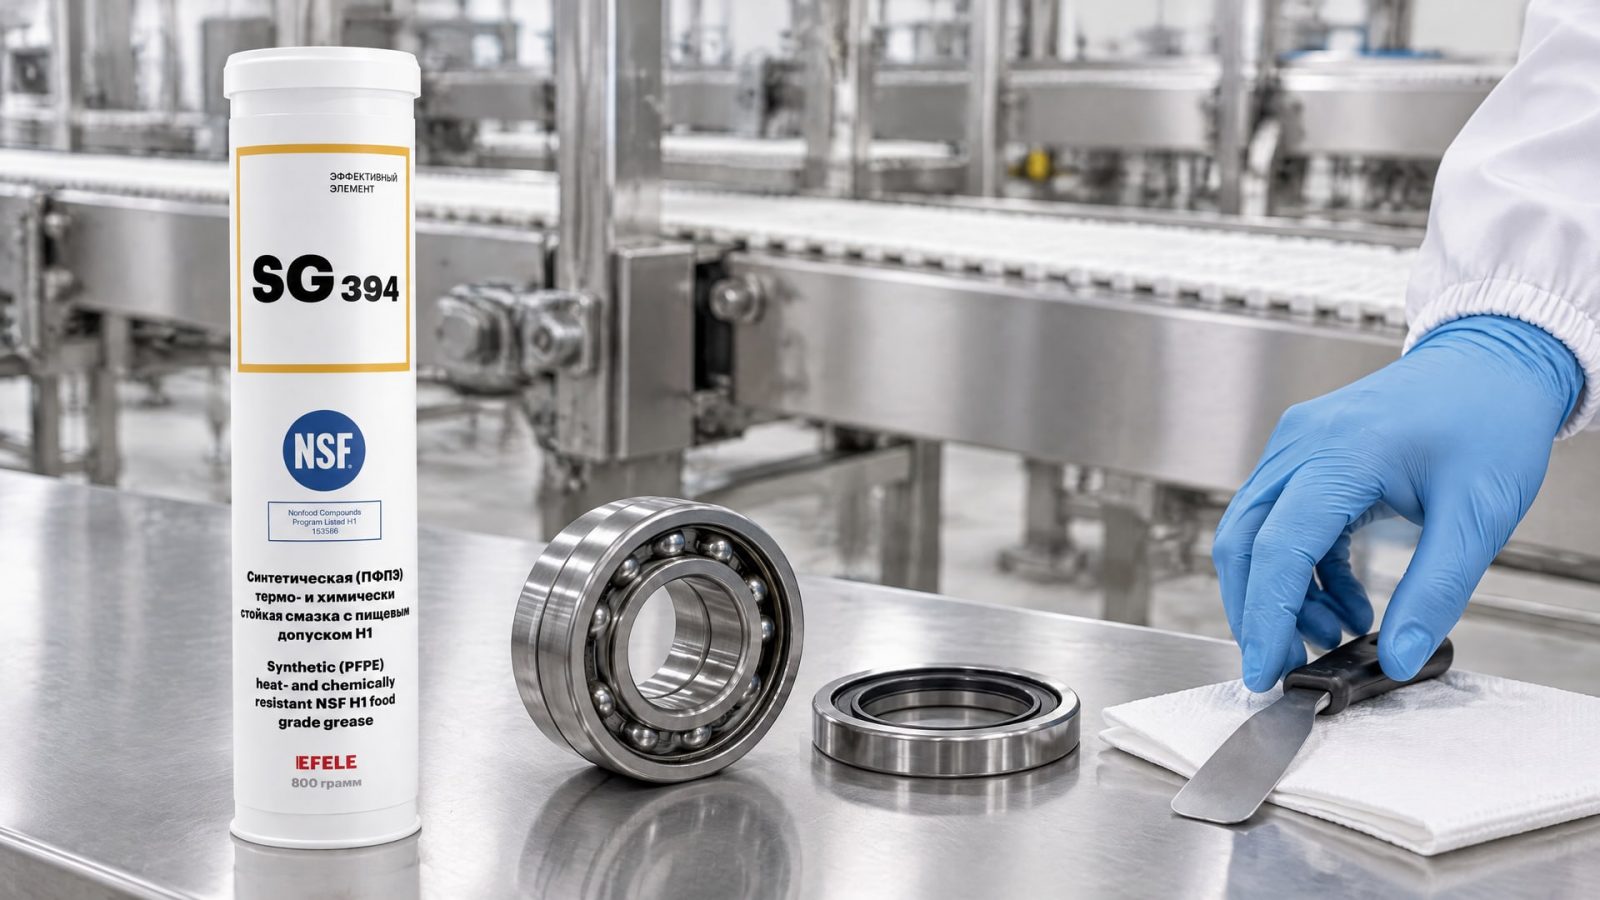
Для подшипников, насосов, конвейеров, мешалок и упаковочных узлов различаются требования к вязкости, консистенции и водостойкости. При санитарной обработке также важны устойчивость к влажной среде и мойке.
Параметр NLGI описывает класс консистенции пластичной смазки. NLGI 00, NLGI 1 и NLGI 2 - это классы консистенции, а не категории пищевого допуска и не показатель адгезии. Указание NLGI 1/2 в техническом описании помогает оценить консистенцию продукта, но не отвечает на вопрос, зарегистрирован ли он как H1.
Подбор проводят по документации узла и условиям эксплуатации. Для снабженца важны не только наличие NSF H1 или ISO 21469, но и подходящая консистенция, водостойкость, температурный режим и соответствие материалам узла. Если оборудование регулярно моют, проверяют, рассчитана ли смазка на влажную среду и санитарную обработку.
Для отдельных задач нужны разные свойства. Например, смазка для подшипника конвейера и материал для пищевой силиконовой смазки в кофемашине не становятся взаимозаменяемыми только из-за пищевого допуска. У кофемашины узлы могут контактировать с водой, паром и пищевыми остатками, поэтому учитывают требования изготовителя оборудования и устойчивость к влаге и промывкам.
При выборе проверьте:
назначение и конструкцию смазываемого узла;
возможность случайного контакта смазки с продуктом;
нагрузку и температуру в режиме работы;
воздействие воды и санитарной мойки;
класс консистенции NLGI, если речь идет о пластичной смазке;
соответствие техническому описанию и требованиям производителя оборудования.
Для предотвращения налипания теста на пищевом производстве важно учитывать не только контакт с продуктом, но и химическое воздействие при мойке, а также работу смазываемых узлов во влажной среде. В таких условиях термо- и химстойкая пластичная смазка EFELE SG-394 с допуском NSF H1 рассчитана на температуры до +260 °C. Ее применяют в узлах, где важны химическая стойкость и снижение налипания теста; это не означает, что смазку следует наносить непосредственно на продукт.
Гигиена и регулярное обслуживание смазанных узлов
Санитарная мойка и смазывание должны быть согласованы между собой.
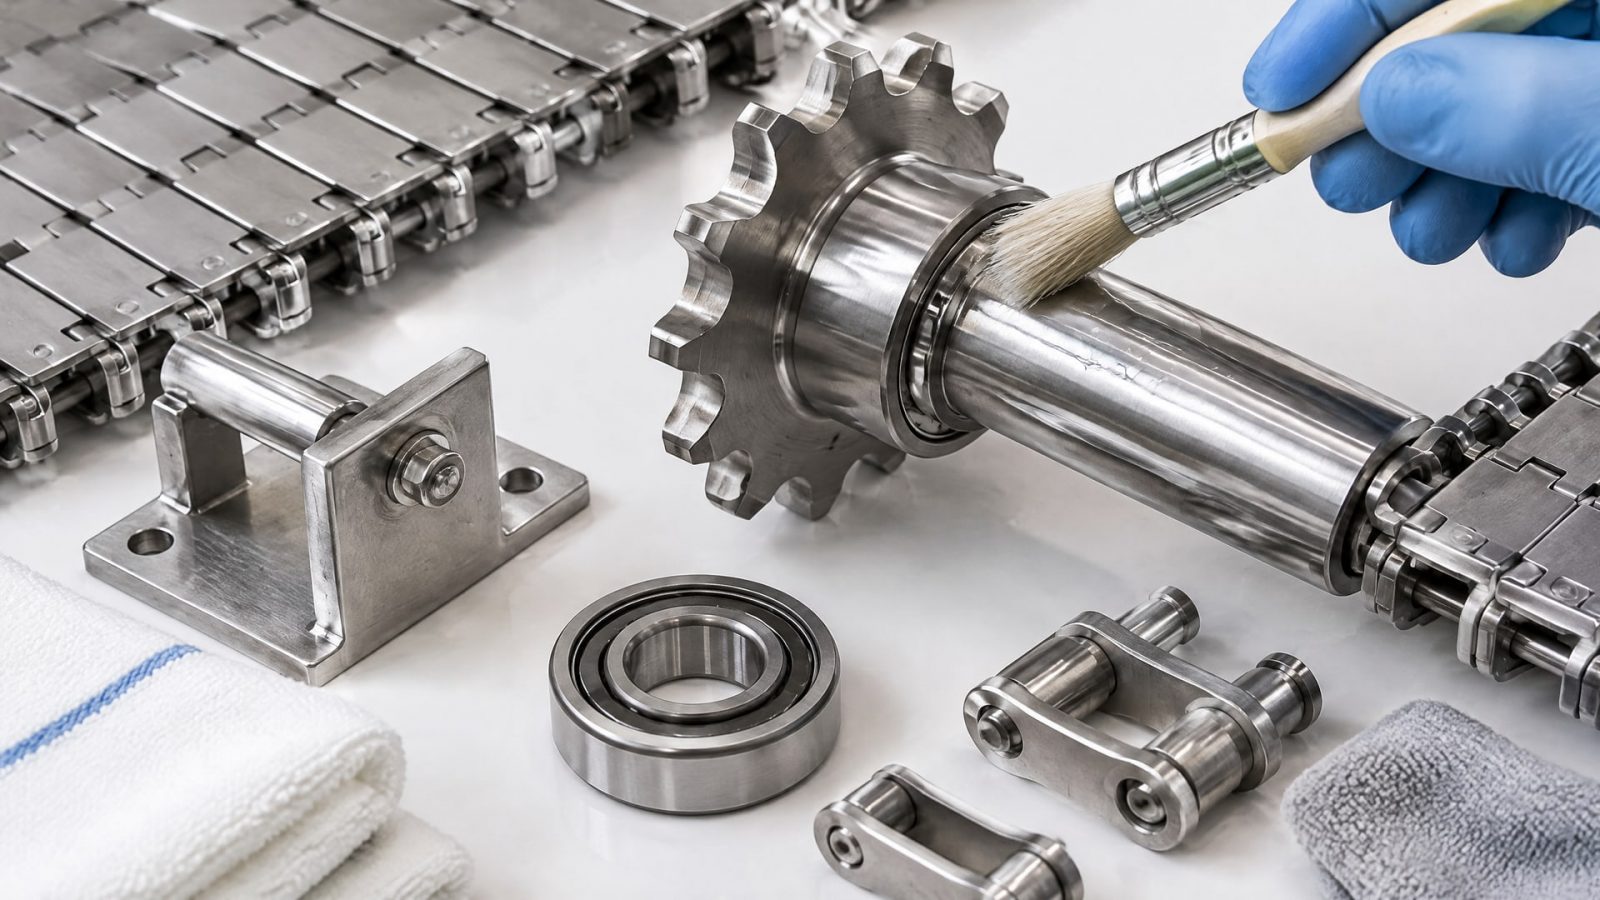
Пищевая смазка должна выдерживать влажную среду и условия мойки, если оборудование регулярно проходит санитарную обработку. В технических описаниях таких материалов отдельно указывают водостойкость, устойчивость к мойке и защиту от коррозии, поэтому эти характеристики проверяют наряду с пищевым допуском.
Регулярность обслуживания определяют по документации оборудования и фактическим условиям эксплуатации. Универсальный интервал для всех линий не следует задавать без учета конструкции и режима работы. Во время планового осмотра проверяют состояние смазываемых узлов, отсутствие избыточного нанесения, соответствие материала назначенной точке и актуальность записей по обслуживанию.
Для снижения ошибок на производстве полезно закрепить правила применения смазок в рабочих инструкциях. В них указывают, какой материал используется в каждом узле, где возможен контакт с продуктом и кто отвечает за проверку маркировки и документации. STLE также отмечает пользу унификации H1-смазок там, где она совместима с техническими условиями: так уменьшается вероятность случайно применить материал не той категории.
Гигиенический контроль не сводится к выбору H1. Случайный контакт полностью исключить не всегда возможно, а превышение необходимого количества или применение неподходящего продукта сохраняет риск загрязнения. Поэтому в плане безопасности пищевой продукции выделяют контрольные точки, связанные со смазкой, и задают меры управления риском в рамках HACCP.
Рабочий порядок обслуживания может включать:
проверку маркировки и технической документации перед заменой смазки;
нанесение материала только в предусмотренные точки и в требуемом количестве;
удаление излишков после сборки, если это предусмотрено инструкцией узла;
фиксацию примененного материала и выполненных работ;
проверку состояния узла после санитарной мойки.
Такая система помогает поддерживать прослеживаемость смазочных материалов и не путать продукты для зон с разными требованиями. Если предприятие меняет режим мойки, оборудование или применяемую смазку, технический специалист повторно сверяет условия эксплуатации с документацией и планом гигиенического контроля.
Смазка при налипании теста и в других узлах пищевой линии
Налипание теста связано с технологическим процессом, а смазываемые узлы рядом с ним могут одновременно подвергаться воздействию влаги и моющих растворов.
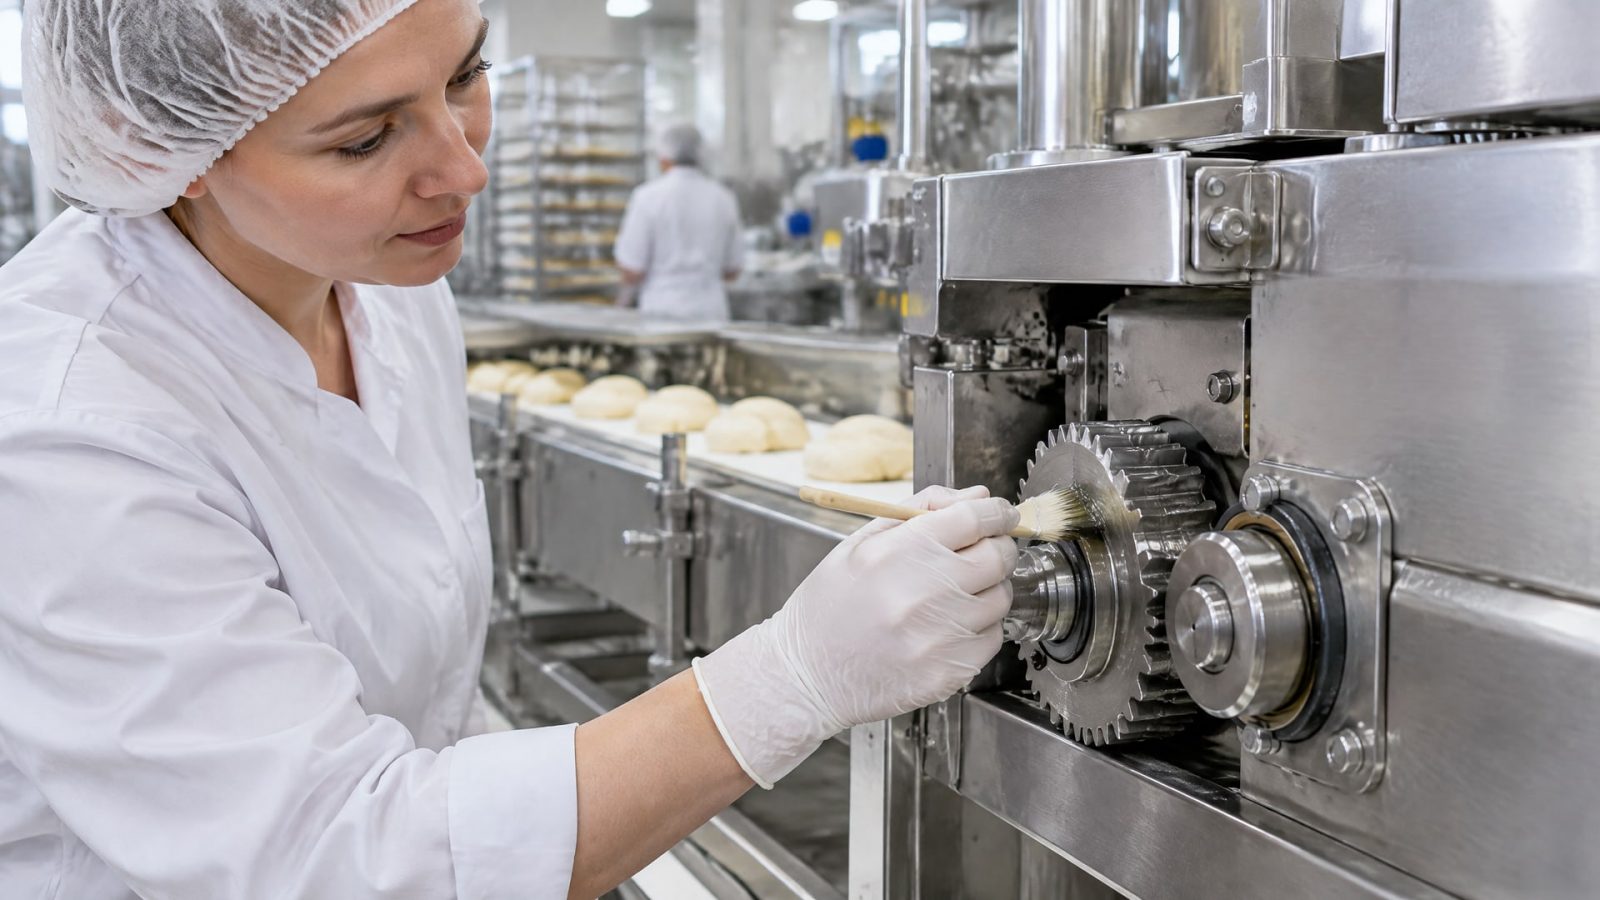
Поэтому решение подбирают с учетом расположения механизма, химической стойкости смазки и санитарной мойки. Понятие «смазка налипание теста» не должно приводить к нанесению обычной пластичной смазки на поверхность, которая непосредственно соприкасается с продуктом.
Если случайный контакт возможен, проверяют наличие NSF H1. Предел 10 ppm относится к смазочному материалу при случайном контакте, а не к допустимому намеренному нанесению на пищу. Для силиконовых смазок STLE указывает ориентир 1 ppm. Эти ограничения подчеркивают необходимость контролировать и место нанесения, и объем материала.
В пищевых линиях важны не только антизадирные свойства. При частой мойке проверяют водостойкость и устойчивость к washdown, а для горячих зон - соответствие температурным условиям. Смазка, подходящая для одного узла, не автоматически подходит для другого: у конвейера, насоса и упаковочного механизма разные рабочие режимы.
Для узлов, где требуется сочетание термической и химической стойкости, EFELE SG-394 с NSF H1 применяют с учетом предельной температуры до +260 °C и требований конкретного механизма. Ее рассматривают как смазочный материал для соответствующего узла, а не как разделительный агент для прямого контакта с тестом. Если нужен именно прямой контакт с продуктом, следует подбирать материал соответствующей категории, не подменяя ее обозначением H1.
Перед внедрением смазки инженер сверяет техническую документацию оборудования с данными продукта. Закупщик проверяет, что в заявке указана конкретная категория допуска и нужные характеристики, а не только общее наименование «пищевая смазка». При изменении рецептуры мойки или условий работы узла выбор пересматривают, чтобы смазка пищевого производства оставалась подходящей для реальной эксплуатации.
Часто задаваемые вопросы
Чем пищевая смазка отличается от обычной?
Пищевая смазка для зоны возможного случайного контакта должна иметь подтверждение NSF H1, а не только подходящие эксплуатационные свойства или надпись «food grade». Для H1 действует ограничение 10 ppm при случайном контакте. Сам допуск не разрешает намеренно наносить материал на пищу и не отменяет контроля дозирования.
Можно ли использовать смазку H1 при прямом контакте с пищей?
Нет. H1 предназначен для возможного случайного контакта, а не для намеренного нанесения на продукт. Для прямого контакта применяют соответствующие категории материалов, например 3H для разделительных агентов. 3H и H3 - разные обозначения, поэтому при выборе важно сверять категорию и назначение по документации.
Подходит ли любая пищевая силиконовая смазка для оборудования?
Нет. Силиконовая основа сама по себе не подтверждает пищевой допуск и не гарантирует совместимость с узлом. Проверяют регистрацию NSF H1, условия эксплуатации и требования оборудования. Для силиконовых масел и смазок STLE приводит ориентир 1 ppm при случайном контакте, поэтому важны также дозирование и место нанесения.
Как выбрать пищевую смазку для кофемашины?
Сначала определяют, какие узлы смазываются и возможен ли случайный контакт с напитком или ингредиентами. Затем сверяют документацию оборудования, пищевой допуск и устойчивость материала к влаге и промывкам. Пищевая смазка для кофемашины должна подходить конкретному узлу; одного обозначения «силиконовая» для выбора недостаточно.
Заключение
Пищевая смазка помогает управлять риском случайного загрязнения, если ее выбирают по зоне применения, условиям работы узла и требованиям санитарной мойки. H1 относится к случайному контакту, ISO 21469 дополняет требования к гигиене производства и обращения, а NLGI обозначает консистенцию, но не пищевой допуск.
Следующий шаг для предприятия - составить карту смазываемых узлов, отметить зоны возможного контакта с продуктом и сверить каждую позицию с документацией оборудования и смазочного материала. Это позволит закрепить подходящие продукты в инструкциях обслуживания и контролировать их применение на линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как отличить оригинал герметика на производстве: проверка маркировки, документов, характеристик и лабораторный анализ анаэробного состава.
Обработка титана СОЖ: как увеличить стойкость инструмента при фрезеровании. Режимы, геометрия и подача жидкости.
Узнайте, как обеспечить надежную адгезию герметика к краске, и почему важно проверять совместимость составов.