
Как отличить оригинал герметика на производстве: проверка анаэробного состава
Отличить оригинал герметика только по цвету или внешнему виду упаковки нельзя. На производстве подлинность проверяют по совокупности признаков: сверяют маркировку и партию, запрашивают документы на конкретную поставку, сопоставляют характеристики с требованиями узла, а при сомнениях проводят лабораторную проверку состава. Для анаэробного материала важны не только заявленные свойства, но и их подтверждение испытаниями.
Статья полезна инженерам, специалистам входного контроля и закупщикам, которые работают с резьбовыми металлическими соединениями. Ниже разобраны этапы проверки качества герметика, параметры для спецификации и действия при подозрении на подделку анаэробного герметика. Отдельно рассмотрено, почему визуальный осмотр помогает обнаружить несоответствия, но сам по себе не подтверждает подлинность.
Как отличить оригинал герметика: начните с документов и требований к узлу
Проверку лучше начинать не с сравнения тюбика с фотографией в интернете, а со спецификации и документов поставки.
Анаэробные герметики отверждаются без доступа воздуха и в присутствии активных металлических поверхностей. Поэтому оценивать материал нужно с учетом конкретного соединения и условий, в которых он будет работать.
В закупочной документации зафиксируйте область применения и параметры, по которым будете принимать партию. Для резьбового соединения могут иметь значение диаметральный зазор, рабочее давление и температура. Для оценки фиксации запрашивают момент срыва и время отверждения. Эти требования нужно сверять с актуальной технической документацией, а не переносить с одного состава на другой.
Что запросить у поставщика
COA или паспорт именно на поступившую партию.
Данные по вязкости и моменту срыва.
Значение gap fill, то есть допустимого зазора, для заявленного применения.
Результаты гидростатического испытания, если они относятся к условиям эксплуатации узла.
Подтверждение соответствия применимому стандарту или требованиям спецификации.
Для сравнительной оценки фиксирующего эффекта используют ISO 10964. Метод включает измерение начального момента отворачивания и момента после поворота соединения на 180°. Эти показатели следует сопоставлять с требованиями к конкретному узлу, а не считать универсальным критерием качества для всех анаэробных герметиков.
Для трубных металлических соединений проверьте применимость EN 751-1. Если герметик используют в газовой или водяной системе, соответствие требованиям для такой области применения должно подтверждаться документами. Сам факт, что материал удерживает резьбу, не означает, что он подходит для любого соединения.
Попросите документы на несколько последовательных партий, а не только общий лист с характеристиками линейки. Сверьте обозначение продукта, номер партии и показатели в документах с маркировкой поставки. Если документы не позволяют связать заявленные свойства с полученной партией, отложите приемку до уточнения.
Визуальная проверка упаковки и маркировки: полезный, но не окончательный этап
Осмотр упаковки помогает выявить несоответствия до запуска материала в производство.
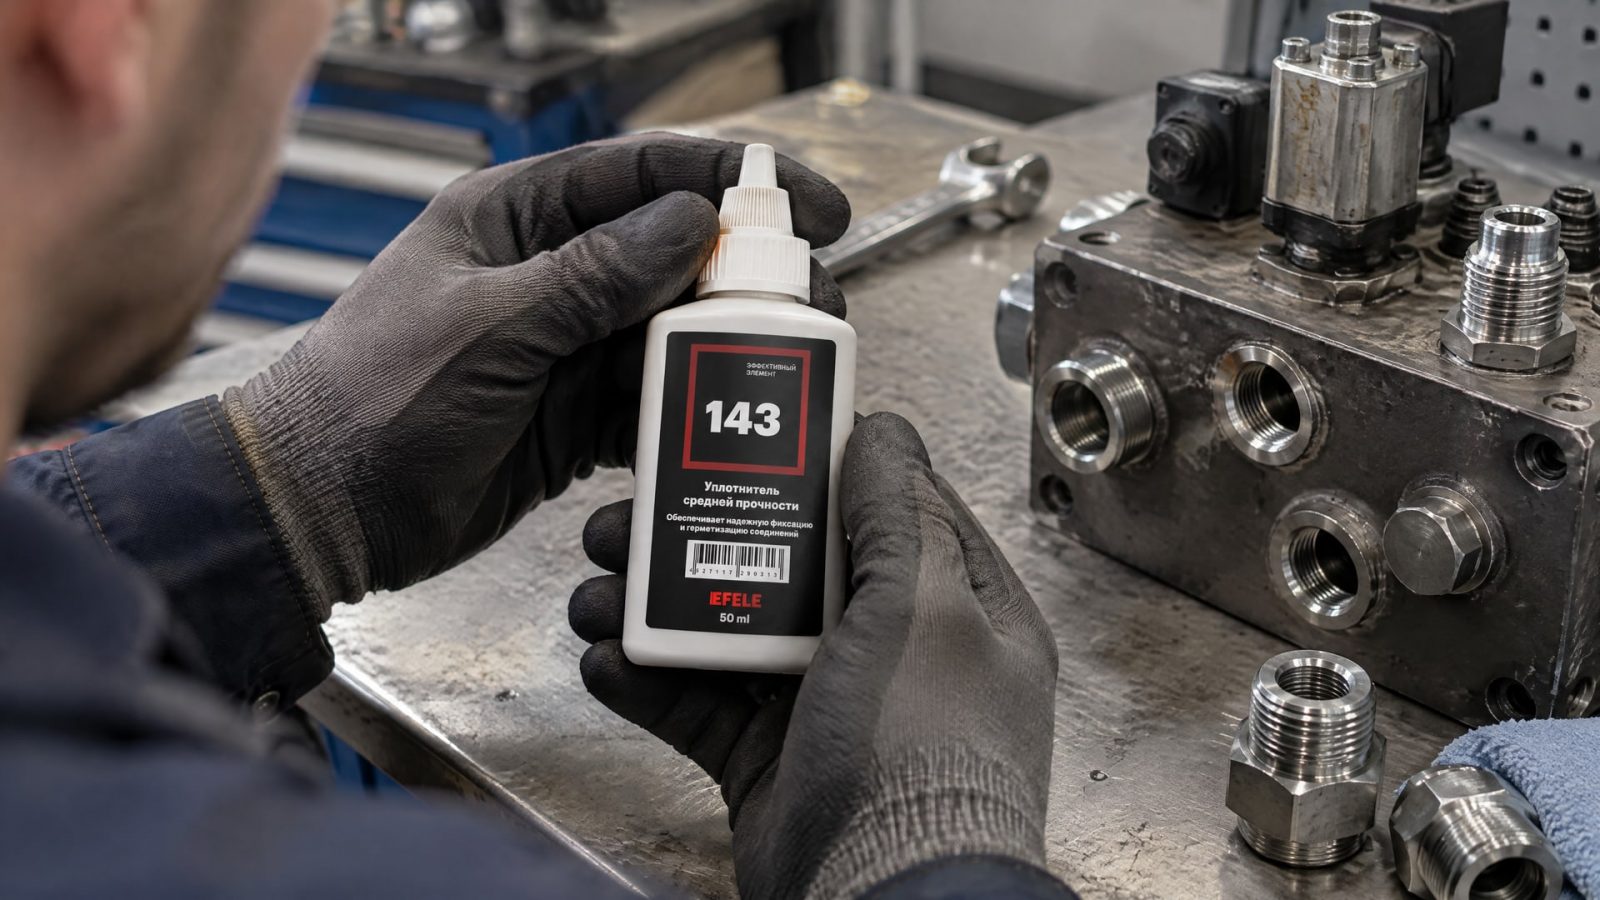
Проверьте читаемость маркировки, целостность упаковки, наличие следов вскрытия и соответствие обозначений данным в заказе и сопроводительных документах. Зафиксируйте обнаруженные отличия фотографиями и записью во входном контроле.
При этом не существует универсального внешнего признака, по которому можно безошибочно определить подделку анаэробного герметика. Упаковка может выглядеть убедительно, а состав при этом не соответствовать заявленным характеристикам. И наоборот, изменение оформления не доказывает контрафакт, если оно подтверждено производителем и документами поставки. Поэтому визуальную проверку используют как первый фильтр, а не как заключение о подлинности.
Сверяйте между собой этикетку, партию и паспорт. Если номер партии на таре отсутствует, нечитаем или расходится с документами, запросите у поставщика разъяснение до применения материала. Обратите внимание на следы повторного вскрытия, повреждения упаковки и признаки перемаркировки. Один подозрительный элемент не дает окончательного ответа, но требует дополнительной проверки.
Совет инженера
Сценарий: при приемке партии EFELE 143 нужно проверить, можно ли проследить связь между упаковкой, маркировкой и документами поставки.
Что делают: фиксируют обозначение продукта и номер партии, осматривают упаковку на повреждения и сверяют данные с паспортом партии и заказом. За эталон берут подтвержденную документацию и согласованный образец упаковки, если он есть у предприятия.
Итог: расхождения становятся основанием для запроса поставщику и временной приостановки применения партии. Совпадение маркировки помогает проследить поставку, но не заменяет проверку характеристик и состава.
Цвет самого герметика тоже не служит самостоятельным доказательством качества или подлинности. Для выбора важнее испытательные показатели и соответствие задаче. Не принимайте материал только потому, что он выглядит привычно или совпадает по цвету с ранее использованным.
Проверка качества герметика по испытаниям и характеристикам
Подделка может быть похожа на оригинал внешне, поэтому при сомнениях проверяют свойства материала.
Перечень испытаний зависит от назначения: критерии для фиксации резьбы и требования к уплотнению трубного соединения не следует смешивать. Сначала определите, какой результат должен обеспечивать герметик в вашем узле, затем сопоставьте его с показателями из документации.
Для фиксирующего эффекта ориентиром служит ISO 10964: метод оценивает момент, необходимый для отворачивания соединения. В числе измеряемых параметров - начальный момент срыва и момент после поворота на 180°. Результат имеет смысл только в сравнении с требованиями к конкретному соединению и методикой испытания.
В спецификации указывайте не одно значение вязкости, а набор параметров, необходимых для применения. В зависимости от задачи проверяют вязкость, gap fill, момент срыва, рабочие давление и температуру, время отверждения. Для герметика, предназначенного для трубных металлических соединений, отдельно проверяют применимость EN 751-1. Этот стандарт нельзя автоматически распространять на любое промышленное соединение.
Почему одной вязкости недостаточно
Вязкость описывает только одну характеристику материала. Она не подтверждает, что герметик обеспечивает нужную фиксацию, заполняет предусмотренный зазор или выдерживает заявленные условия эксплуатации. Поэтому данные по вязкости сопоставляют с моментом срыва, gap fill и результатами испытаний, относящихся к назначению состава.
В технических документах конкретных продуктов встречается среднее время fixture time около 25 минут по ISO 10964. Это значение относится к отдельным составам и условиям испытаний, а не является нормативом для всех анаэробных материалов. Не используйте его как универсальный критерий приемки или как доказательство оригинальности партии.
Для сравнения образцов зафиксируйте одинаковые условия испытания и используйте метод, указанный в документации. Если значения заметно расходятся с паспортом партии или требованиями предприятия, материал не следует вводить в работу до выяснения причины. Такой подход помогает выявить несоответствие свойства, но для установления причины может потребоваться лабораторная идентификация состава.
Как действовать при подозрении на контрафактную промышленную химию
Если упаковка, документы или результаты испытаний вызывают сомнения, не смешивайте материал с запасами и не выдавайте его на рабочие места.
Сохраните тару и документы, зафиксируйте номер партии и обстоятельства приемки. Далее запросите у поставщика подтверждение происхождения партии и документы, которые связывают продукт с заявленными характеристиками.
Если расхождение не удается разрешить документально, привлеките лабораторию. Для проверки могут применяться микроскопия, спектроскопические методы Raman или FTIR, а также XRF/EDS и анализ упаковки. Выбор метода зависит от того, что требуется установить: отличие маркировки и упаковки или несоответствие состава. Ни один лабораторный метод не следует назначать без определения задачи проверки.
До получения результата ограничьте использование партии, особенно в соединениях, отказ которых может повлиять на безопасность или работу оборудования. Порядок дальнейших действий закрепите во внутренней процедуре входного контроля: кто принимает решение о блокировке, кто взаимодействует с поставщиком и какие документы нужно сохранить. Так проверка не будет зависеть только от субъективного впечатления сотрудника.
Что зафиксировать при приемке
Наименование и обозначение материала по заказу.
Номер партии и данные маркировки на упаковке.
Состояние упаковки и выявленные несоответствия.
Наличие паспорта партии и результаты сверки с ним.
Результаты испытаний, если их проводили, и примененную методику.
Один сертификат поставщика на линейку не заменяет данные на конкретную партию. Запрашивайте повторяемые документы на последовательные поставки и сравнивайте показатели между ними. Если обнаружилось отличие, сначала подтвердите, что сопоставляете документы с нужной партией и одинаковыми условиями испытаний.
Как организовать входной контроль и снизить риск повторной ошибки
Надежная проверка строится как последовательность действий, а не как поиск одного «секретного» признака.
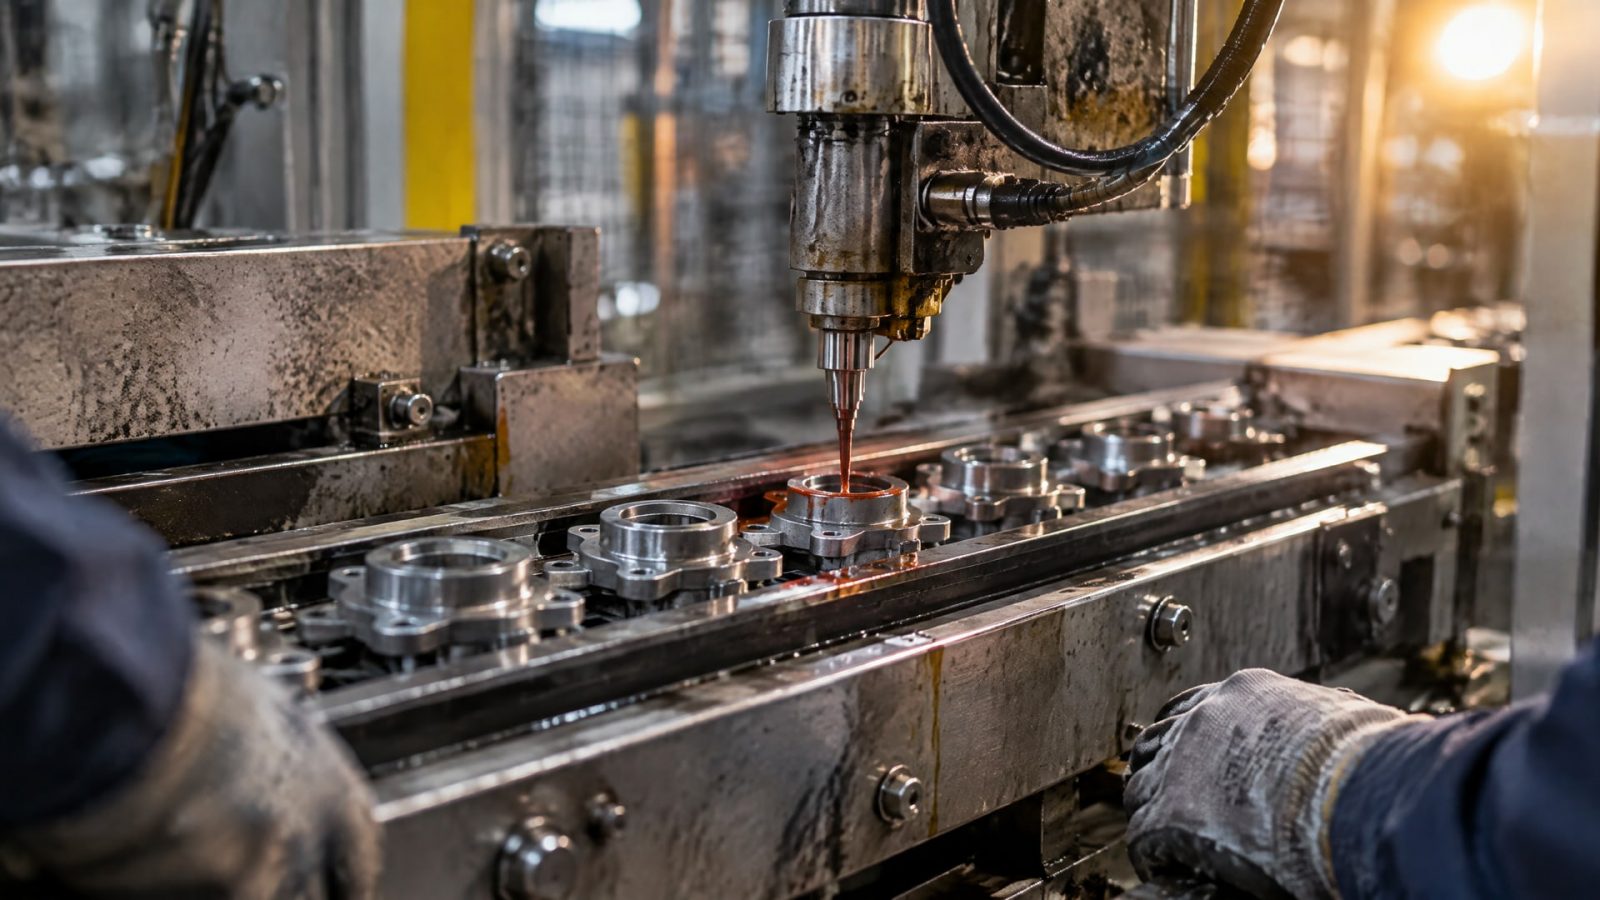
До закупки определите назначение герметика и параметры, которые важны для соединения. В заказе и спецификации закрепите требования к документации партии, испытательным показателям и применимому стандарту.
При поступлении сверяйте маркировку, номер партии, целостность упаковки и документы. Если информация неполная, не заменяйте отсутствующие данные предположением о подлинности по внешнему сходству. Запросите уточнение и зафиксируйте решение о приемке. Для повторных поставок сравнивайте документы разных партий, чтобы замечать необъяснимые изменения показателей.
Если проверка требует лаборатории, направляйте на анализ материал из сохраненной партии и формулируйте конкретный вопрос: соответствует ли состав установленным характеристикам, отличается ли упаковка от согласованного образца. Для идентификации могут использоваться Raman/FTIR, XRF/EDS, микроскопия и анализ упаковки. Выбор методов и интерпретацию результатов поручайте специалистам лаборатории.
Установите понятное правило: при расхождении партии с документами или спецификацией материал временно не применяют, пока ответственный сотрудник не подтвердит соответствие. Это не означает, что каждое отличие автоматически доказывает контрафакт. Но решение о допуске должно опираться на прослеживаемые документы и результаты проверки, а не на цвет, название или уверенность поставщика.
Такой порядок помогает отделить обычную ошибку в документах от возможной подделки анаэробного герметика. Он также упрощает разбор претензий: у предприятия остаются данные о поставке, партии, проверках и принятом решении. Для закупщика это основа контролируемого входного процесса, а для инженера - способ связать свойства материала с требованиями узла.
Часто задаваемые вопросы
Можно ли отличить оригинальный анаэробный герметик по цвету?
Нет. Цвет не подтверждает подлинность и не гарантирует соответствие рабочим требованиям. Начните с маркировки и документов на конкретную партию, затем сопоставьте свойства с задачей и спецификацией. Если сомнения сохраняются, используйте испытания или лабораторную проверку упаковки и состава.
Достаточно ли проверить вязкость, чтобы выявить подделку?
Нет. Вязкость - только один из параметров. Для оценки применимости также могут потребоваться данные о моменте срыва, gap fill, рабочем давлении и температуре, а также результаты испытаний. Состав показателей зависит от соединения и заявленного назначения герметика.
Как проверить герметик для трубного соединения?
Сначала уточните область применения и требования к соединению. Для анаэробных составов для трубных металлических соединений проверяют применимость EN 751-1 и наличие подтверждающих документов. Затем сверяют показатели партии с условиями эксплуатации, включая рабочее давление, температуру и допустимый зазор.
Что делать, если документы на партию вызывают сомнение?
Приостановите применение партии, сохраните упаковку и документы, зафиксируйте маркировку и номер партии. Запросите у поставщика подтверждение и документы на конкретную поставку. Если расхождение не устранено, передайте образец в лабораторию для проверки упаковки или состава подходящими методами.
Заключение
Отличить оригинал герметика на производстве по одному внешнему признаку нельзя. Надежная проверка объединяет осмотр упаковки и маркировки, сверку документов конкретной партии, оценку характеристик для заданного узла и лабораторную идентификацию при неразрешенных сомнениях. Для соответствующих задач учитывают ISO 10964 и EN 751-1, не распространяя их требования на области применения, для которых они не предназначены.
Следующий шаг - закрепить в спецификации параметры соединения и перечень документов на партию, затем включить сверку маркировки и паспорта в процедуру входного контроля. При любом необъясненном расхождении отложите применение материала до документальной или лабораторной проверки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка титана СОЖ: как увеличить стойкость инструмента при фрезеровании. Режимы, геометрия и подача жидкости.
Узнайте, как обеспечить надежную адгезию герметика к краске, и почему важно проверять совместимость составов.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, контролируя чистоту, состав жидкости и удаление стружки.