
Обработка титана с СОЖ: как увеличить стойкость инструмента при фрезеровании
Стойкость инструмента при фрезеровании титана повышают сочетанием умеренной скорости резания, небольшой радиальной нагрузки, минимального вылета фрезы и непрерывной подачи СОЖ непосредственно в зону обработки. Для глубоких операций важна подача под давлением: жидкость должна отводить тепло и помогать удалять стружку, а не просто попадать на поверхность детали.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают режимы и СОЖ для титановых сплавов. Разберем ориентиры по скорости, подаче и геометрии, способы доставки жидкости к режущей кромке и параметры, которые стоит учитывать при выборе состава. Эти значения служат отправной точкой: режимы нужно сверять с рекомендациями изготовителя инструмента и условиями конкретной операции.
Почему при фрезеровании титана быстро снижается стойкость инструмента
Титановые сплавы требуют контролируемой тепловой и механической нагрузки на режущую кромку.
Если фреза вибрирует, на титане вероятнее выкрашивание инструмента, а не только ухудшение шероховатости поверхности. Поэтому увеличение скорости само по себе не гарантирует роста производительности: чрезмерная тепловая нагрузка может сократить срок работы кромки.
Снижение нагрузки начинают с траектории и установки инструмента. Для фрезерования рекомендуют небольшое радиальное врезание и постоянный угол контакта. Такая стратегия помогает избежать резких изменений нагрузки на кромку. При тяжелой обработке в качестве одного из вариантов рассматривают трохоидальную траекторию, которая снижает тепловую и механическую нагрузку.
Не менее важна жесткость системы. Вылет фрезы рекомендуют ограничивать значением до 3D, где D - диаметр инструмента. Чем длиннее вылет, тем выше вероятность вибраций, поэтому инструмент устанавливают настолько коротко, насколько позволяет операция. Подходящая геометрия тоже влияет на нагрузку: в материалах по фрезерованию титана приводятся передний угол 10–15° и задний угол 12–15°.
Для инструмента указывают покрытия TiAlN и AlTiN, а также положительную геометрию. Однако покрытие не заменяет правильную траекторию и охлаждение. Если фреза работает с неустойчивым контактом или СОЖ не достигает режущей кромки, ресурс инструмента все равно может снижаться.
При наладке полезно оценивать несколько параметров в комплексе:
Есть ли вибрация при входе фрезы в материал и на установившемся резании.
Сохраняется ли постоянный угол контакта на траектории.
Можно ли уменьшить вылет инструмента без изменения доступности зоны обработки.
Не растет ли нагрузка на кромку из-за чрезмерной ширины резания.
Фрезерование титана: режимы и геометрия инструмента
Режимы фрезерования титана подбирают с учетом сплава, инструмента, жесткости станка и способа подачи СОЖ.
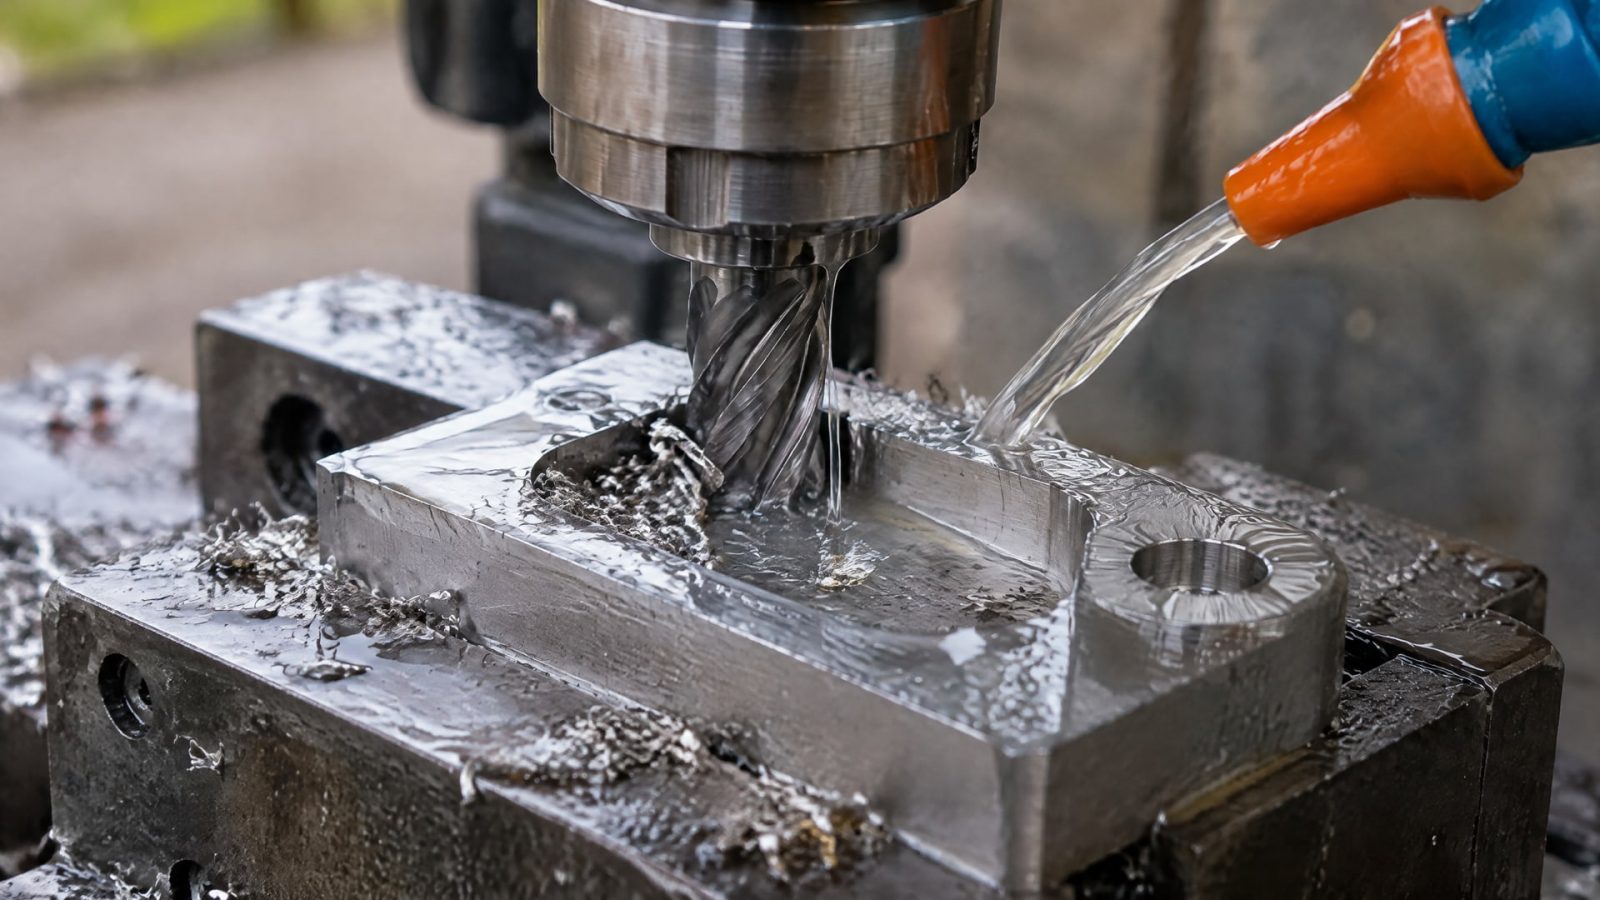
В качестве начального ориентира для Ti-6Al-4V приводится скорость резания 40–60 м/мин. В более общих рекомендациях для титановых сплавов встречается диапазон 40–80 м/мин. Эти диапазоны не следует считать универсальными значениями для любой фрезы и операции.
Подбирая подачу, учитывают рекомендацию 0,01–0,08 мм/зуб. Фактическое значение зависит от используемого инструмента и условий резания. Увеличивать подачу или скорость только ради сокращения времени обработки без оценки тепловой нагрузки не следует: для титана важен баланс между производительностью и сохранением режущей кромки.
Для снижения радиальной нагрузки приводится ширина резания ae, равная 5–15% диаметра инструмента. Здесь ae обозначает ширину резания, а D - диаметр фрезы. Малое радиальное врезание в сочетании с постоянным углом контакта помогает избегать резких изменений нагрузки. Для тяжелой задачи можно оценить трохоидальную стратегию, но конкретную траекторию выбирают под геометрию детали и возможности станка.
| Параметр | Ориентир из материалов по обработке титана |
|---|---|
| Скорость резания для Ti-6Al-4V | 40–60 м/мин |
| Общий диапазон скорости резания | 40–80 м/мин |
| Подача на зуб | 0,01–0,08 мм/зуб |
| Ширина резания ae | 5–15% от диаметра инструмента |
| Вылет инструмента | до 3D |
| Передний угол | 10–15° |
| Задний угол | 12–15° |
Таблица дает начальные ориентиры, а не готовую карту режимов. При настройке важно одновременно учитывать вылет, геометрию фрезы, ширину резания и непрерывность охлаждения. Если меняется один из этих параметров, нагрузка на инструмент может измениться, поэтому результат оценивают по стабильности резания и состоянию режущей кромки.
СОЖ для обработки титана: подача и давление
При фрезеровании титана подача СОЖ нужна для отвода тепла и повышения стойкости инструмента.
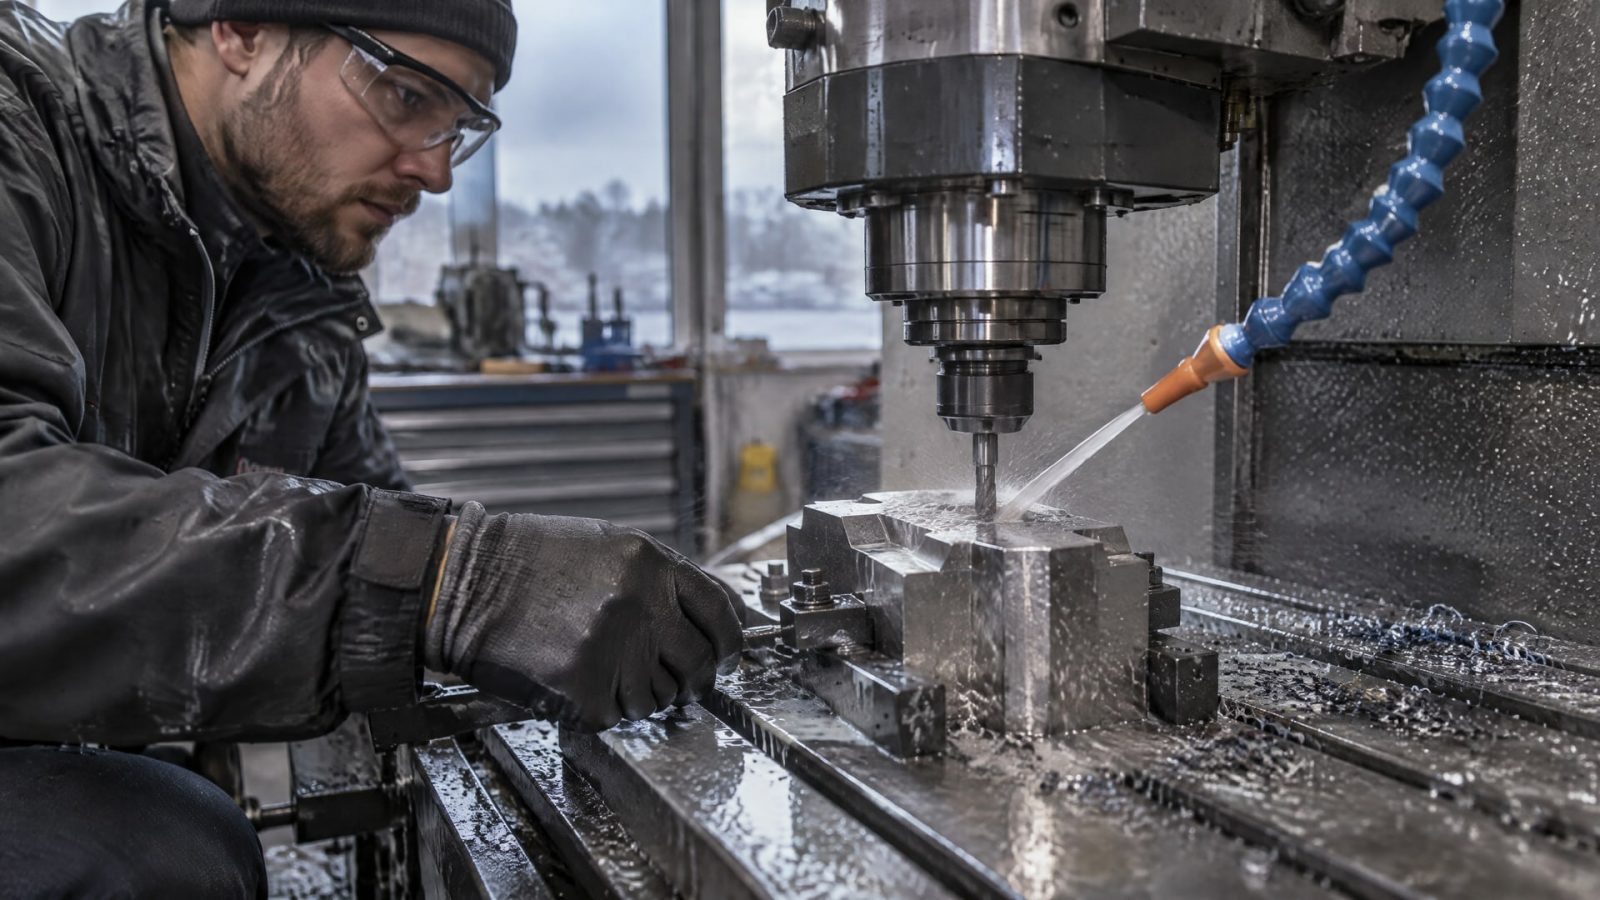
Ее важно не прерывать: в материалах по обработке титана подчеркивается необходимость непрерывного охлаждения. Недостаточно направить поток на деталь в целом. Жидкость должна попадать как можно ближе к месту, где режущая кромка взаимодействует с материалом.
Для этого используют внутренние каналы в инструменте или специальные форсунки. Внутренняя подача направляет СОЖ через инструмент, внешняя - струей из форсунок. В одном обзоре для внутренней подачи приводится давление 20–80 бар, для внешней высоконапорной струи - 10–30 бар. Для глубокого фрезерования и сверления в другом материале указывается ориентир 70–100 бар. Это разные рекомендации для разных систем и задач, поэтому давление выбирают с учетом оборудования и способа подачи.
В качестве примера расхода синтетической СОЖ при обработке приводится 20–30 л/мин. Это значение нельзя автоматически переносить на любую операцию: важны конструкция станка, подача через инструмент или форсунку и доступность зоны резания. Цель - обеспечить стабильную доставку жидкости к кромке и удаление стружки из зоны обработки.
Перед запуском операции проверьте:
Достигает ли поток режущей кромки на всей траектории.
Не перекрывают ли инструмент и стружка доступ СОЖ к месту резания.
Сохраняется ли непрерывная подача во время обработки.
Соответствуют ли давление и расход возможностям системы подачи и выбранному инструменту.
Как выбрать СОЖ для фрезерования титана
Выбор состава зависит от тяжести операции и требований к стабильности процесса.
Для тяжелой обработки в материалах рассматривают масляные СОЖ с EP/AW-пакетом или специализированные полусинтетические составы. Также отмечается значение присадок, снижающих адгезию, и отсутствие активной серы в некоторых СОЖ. Поэтому выбирать жидкость только по формулировке «для металлообработки» недостаточно: нужно учитывать ее пригодность для титанового сплава и подачи под давлением.
Для водосмешиваемой СОЖ важны не только заявленные свойства состава, но и то, как жидкость работает в конкретной системе циркуляции. При интенсивной подаче она должна сохранять рабочие свойства, а поток - доходить до зоны резания. Если жидкость подается неравномерно или не достигает кромки, сам по себе подходящий состав не устраняет проблему тепловой нагрузки. Сначала проверяют способ подачи, давление и расположение форсунок, затем оценивают выбор СОЖ.
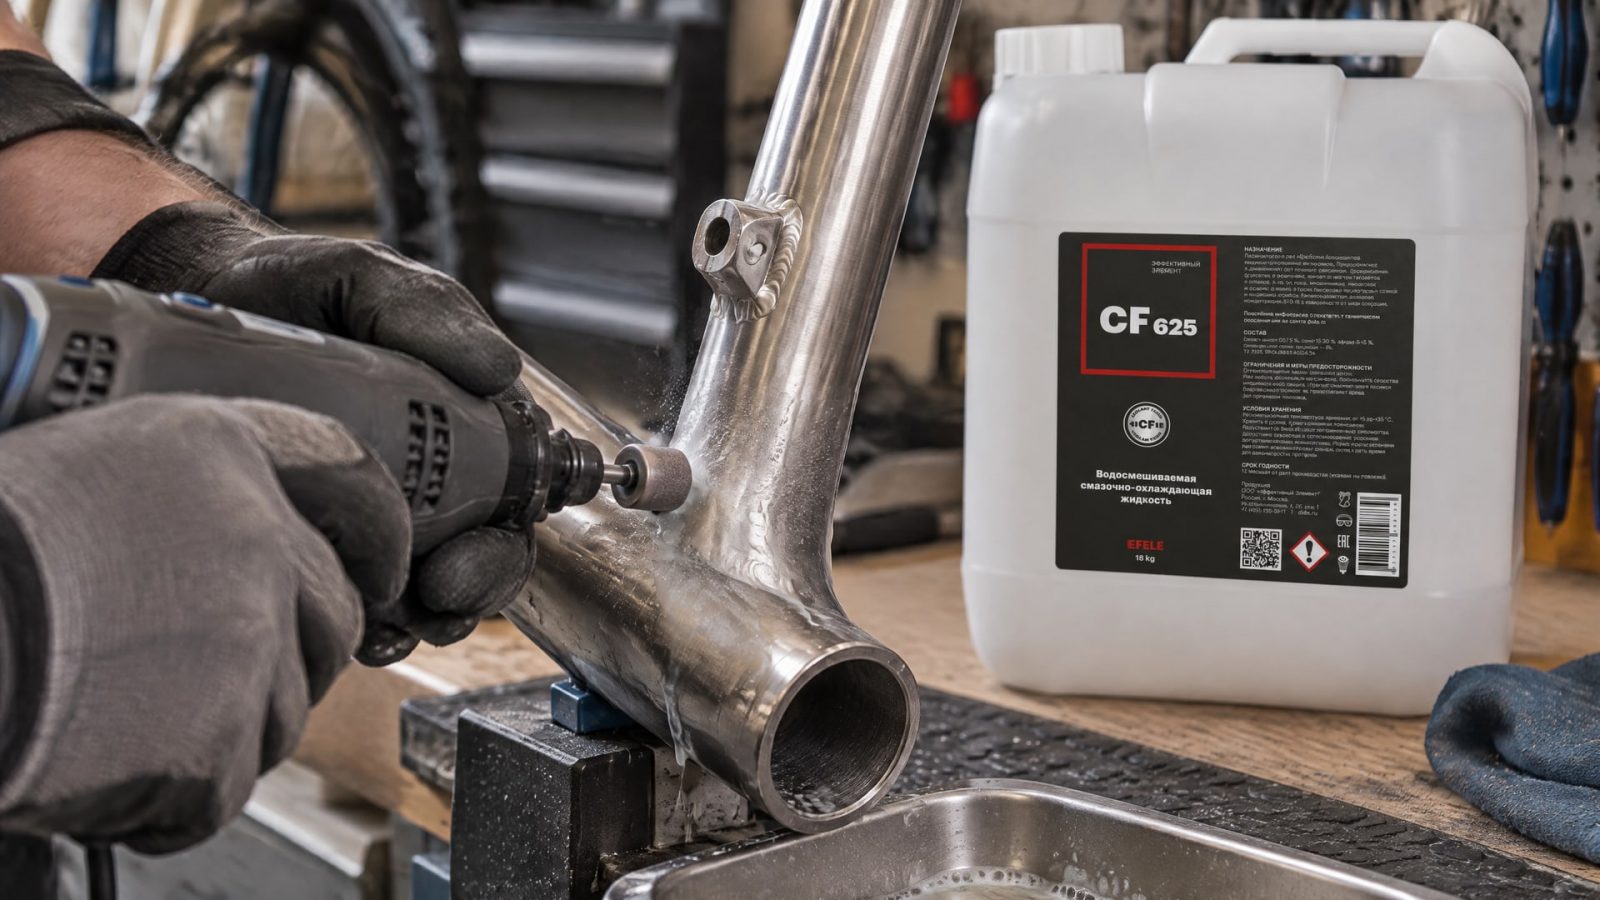
Когда для фрезерования титановых сплавов нужна водосмешиваемая полусинтетическая жидкость, в этой задаче применяют EFELE CF-625. Это водорастворимая полусинтетическая СОЖ для различных операций; для нее указана высокая стойкость к биопоражениям. При подборе ее сопоставляют с условиями обработки и системой подачи, а не рассматривают как замену правильным режимам и доставке жидкости к кромке.
При оценке варианта снабженцу и инженеру стоит сверить:
Предназначен ли состав для задач, связанных с обработкой титана.
Подходит ли он для используемого способа подачи СОЖ.
Требуются ли для операции свойства EP/AW и снижение адгезии.
Можно ли обеспечить непрерывный поток в зону резания при имеющихся давлении и расходе.
Как проверить режим и повысить стойкость инструмента на участке
Подбор параметров не заканчивается на выборе скорости и СОЖ.
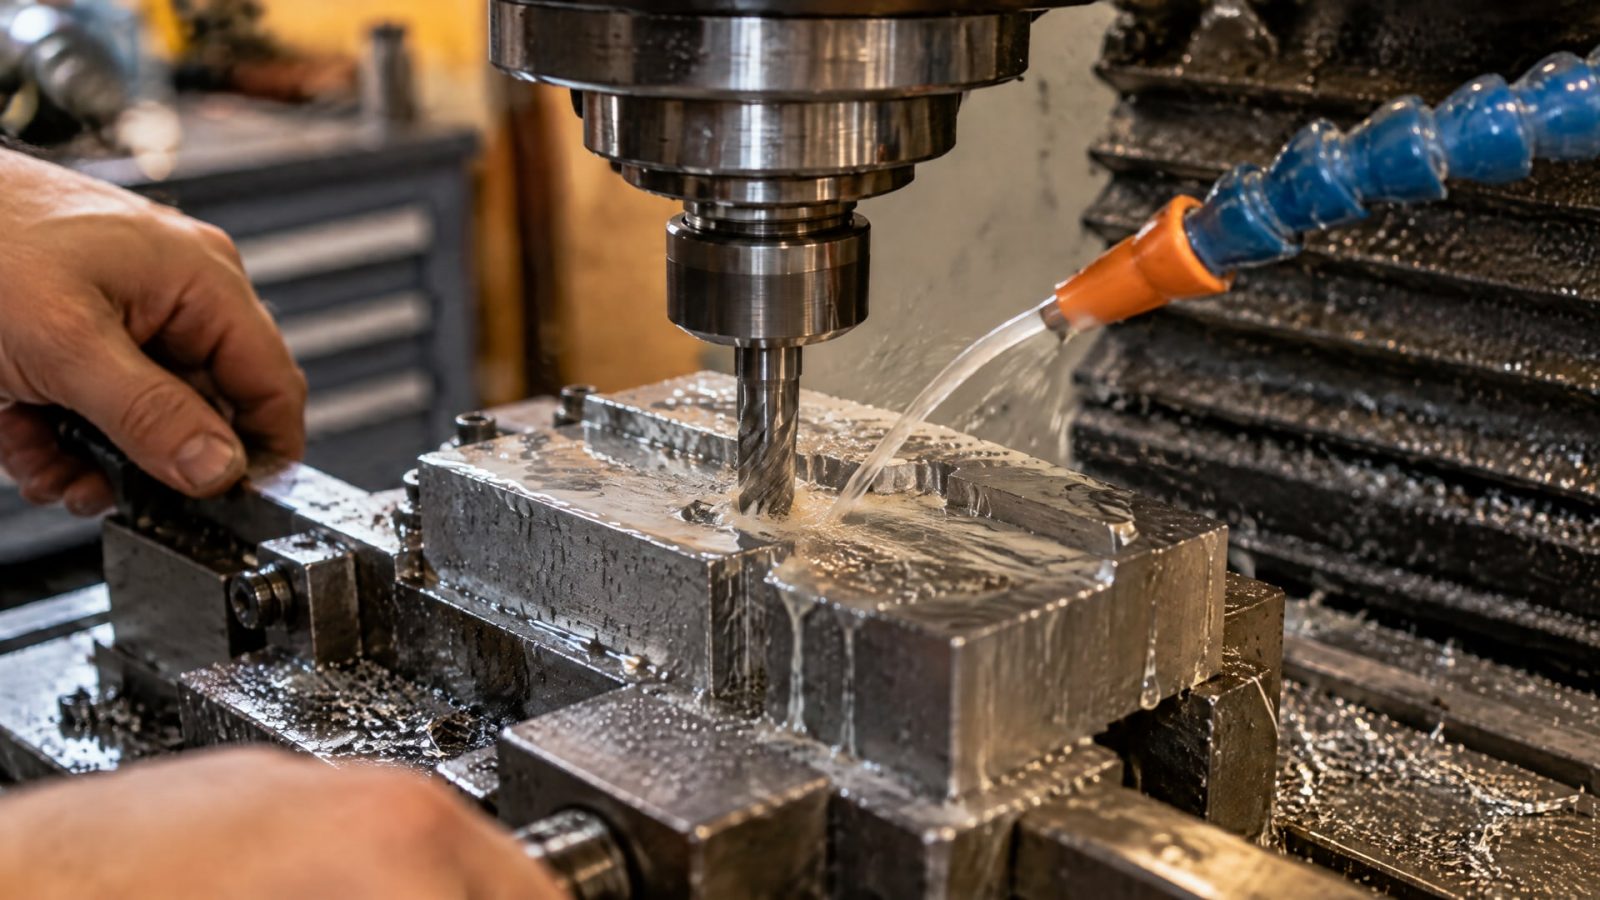
Ресурс фрезы зависит от сочетания траектории, вылета, радиальной нагрузки, геометрии и стабильности охлаждения. Поэтому при изменении операции полезно фиксировать исходные настройки и менять параметры последовательно. Так проще определить, какой фактор влияет на стойкость инструмента.
Для первой настройки можно взять диапазон скорости, подходящий для конкретного сплава, и проверить работу инструмента при постоянном угле контакта и малом радиальном врезании. В качестве ориентиров доступны 40–60 м/мин для Ti-6Al-4V и ширина резания 5–15% от диаметра инструмента. Учитывайте также вылет до 3D и подачу 0,01–0,08 мм/зуб, но не воспринимайте эти значения как обязательные для любой связки станка, фрезы и материала.
Во время пробной обработки наблюдают за вибрацией и состоянием кромки. Если появляются признаки нестабильного резания, проверяют жесткость установки, вылет и траекторию. Затем оценивают, доходит ли СОЖ до места контакта и не прерывается ли подача. При глубокой обработке отдельно проверяют, соответствует ли давление выбранному способу подачи: в материалах встречаются ориентиры от 20–80 бар для внутренней подачи до 70–100 бар для тяжелых операций.
Для участка удобно оформить карту процесса, где указаны:
Марка обрабатываемого титанового сплава и используемый инструмент.
Скорость резания, подача на зуб и ширина резания.
Вылет фрезы и выбранная стратегия траектории.
Способ подачи СОЖ, давление и расход, если они заданы для операции.
Наблюдения о вибрации и состоянии режущей кромки после обработки.
Такой порядок помогает отделить проблемы режимов от проблем подачи жидкости и установки инструмента. Для сравнения результатов меняйте по одному параметру за раз и фиксируйте итог. Значения из общих рекомендаций используйте как стартовую точку, а рабочую карту согласуйте с инструкциями изготовителя инструмента и возможностями станка.
Часто задаваемые вопросы
Можно ли фрезеровать титан без СОЖ?
Для большинства промышленных операций источники рекомендуют непрерывно подавать СОЖ: она нужна для отвода тепла и увеличения стойкости инструмента. При этом имеет значение не только наличие жидкости, но и ее доставка к режущей кромке. Подача через внутренние каналы или направленные форсунки помогает приблизить поток к зоне обработки.
Какая скорость резания подходит для фрезерования титана?
Для Ti-6Al-4V в материалах приводится ориентир 40–60 м/мин, а для титановых сплавов в целом встречается диапазон 40–80 м/мин. Это не универсальные настройки. Скорость согласуют с маркой сплава, инструментом, подачей и условиями станка, оценивая устойчивость процесса и состояние режущей кромки.
Какое давление нужно для СОЖ при обработке титана?
Рекомендации зависят от системы и операции. Для внутренней подачи приводится диапазон 20–80 бар, для внешней высоконапорной струи - 10–30 бар. Для глубокого фрезерования и сверления встречается ориентир 70–100 бар. Эти значения нельзя сводить к одной норме: давление выбирают под оборудование и способ доставки жидкости.
Какая СОЖ подходит для обработки титановых сплавов?
Для тяжелых операций рассматривают масляные СОЖ с EP/AW-пакетом или специализированные полусинтетические составы. Важны свойства, снижающие адгезию, и совместимость с подачей под давлением. При выборе проверяют назначение состава и условия конкретной операции, поскольку универсальная жидкость не обязательно подходит для фрезерования титана.
Заключение
Чтобы увеличить стойкость инструмента при фрезеровании титана, сочетайте умеренную скорость, малое радиальное врезание, короткий вылет и стабильную траекторию с непрерывной подачей СОЖ прямо в зону резания. Ориентиры по скорости, подаче и давлению помогают начать настройку, но не заменяют проверки на конкретной связке станка, инструмента и сплава.
Следующий шаг - зафиксировать исходные режимы, проверить путь СОЖ до режущей кромки и провести пробную обработку с контролем вибрации и состояния инструмента. После этого внесите подтвержденные параметры в карту процесса и сверяйте ее с рекомендациями изготовителя фрезы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную адгезию герметика к краске, и почему важно проверять совместимость составов.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, контролируя чистоту, состав жидкости и удаление стружки.
Узнайте, как выбрать смазку для мясорубки и направляющих куттера, чтобы обеспечить безопасность пищевых продуктов и продлить срок службы оборудования.