
Как выбрать герметик для деформированных фланцев с небольшими неровностями
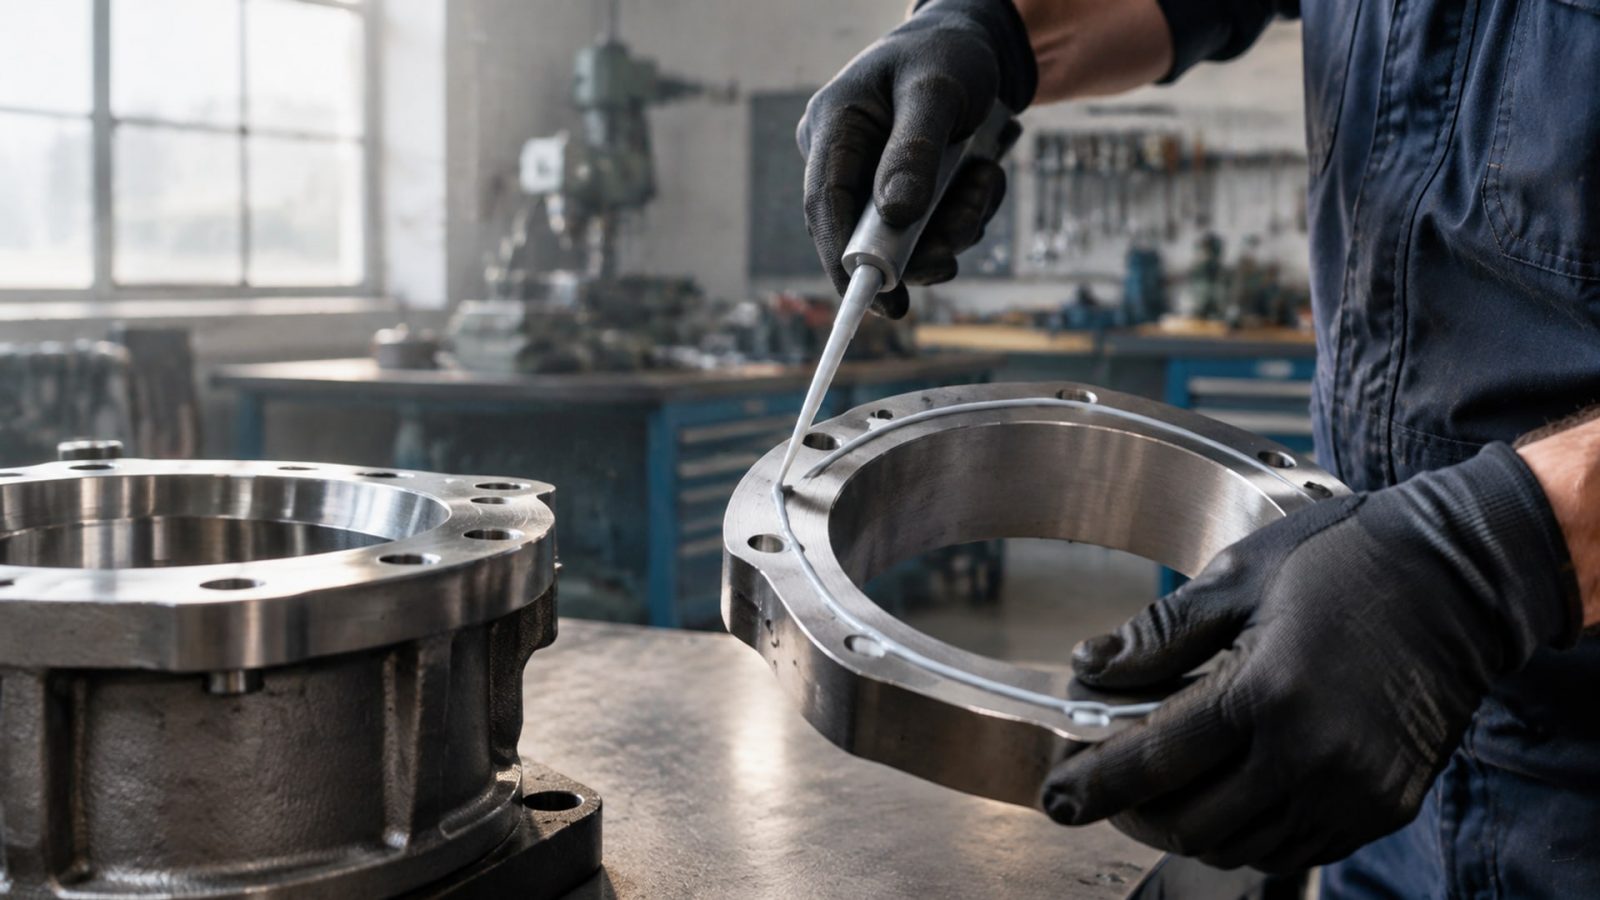
Анаэробный герметик подходит для жестких металлических фланцев с небольшой деформацией, если поверхности близко прилегают друг к другу, а максимальный зазор не превышает допустимый для конкретного состава. Он заполняет микронеровности и отверждается без доступа воздуха между металлическими поверхностями. При заметной кривизне или большом зазоре такой состав не исправит геометрию соединения.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают герметик для замены прокладки в насосе, редукторе, картере или другом узле. Разберем, как оценить состояние фланцев, сопоставить зазор с возможностями состава и подготовить соединение к сборке.
Когда подходит герметик для деформированных фланцев
Анаэробный герметик можно рассматривать, если отклонения геометрии небольшие, а фланцы остаются жесткими и металлическими.
Состав наносят между близко прилегающими поверхностями: без доступа воздуха он отверждается и заполняет микронеровности. Такая замена прокладки рассчитана на обработанные плоские фланцы, а не на восстановление поврежденной геометрии.
Важный критерий выбора - зазор после сборки. Для типичных составов указывают рабочее значение до 0,25 мм, но у некоторых материалов максимальный индуцированный зазор ограничен 0,125 мм. В руководствах по проектированию жидких прокладок общий ориентир для анаэробных герметиков составляет 0,1-0,25 мм в зависимости от состава. Поэтому оценивать зазор нужно по техническому описанию конкретного продукта, а не по общему значению для всей категории.
Если фланец заметно искривлен, поверхности отходят друг от друга или зазор выходит за пределы, допускаемые составом, анаэробный герметик не компенсирует дефект. В такой ситуации нужно восстановить геометрию либо выбрать другой способ уплотнения. То же относится к соединениям, где сопрягаются не металл с металлом, а металлическая поверхность с пластиком или резиной: анаэробные фланцевые составы прежде всего предназначены для металлических фланцев.
| Состояние соединения | Что учитывать при выборе |
|---|---|
| Жесткие обработанные металлические фланцы, небольшой зазор | Анаэробный герметик может заменить вырезанную прокладку |
| Зазор в пределах допуска состава | Сверить фактическую геометрию с техническим описанием |
| Заметная кривизна или большой зазор | Рассмотреть восстановление поверхности или другой тип уплотнения |
| Неметаллические сопрягаемые поверхности | Проверить совместимость и выбрать подходящий способ герметизации |
Для изношенных фланцев важен не сам факт износа, а его влияние на плоскостность и зазор. Если эти параметры остаются в пределах, допустимых для конкретного состава, герметизация может быть возможна. При значительном износе решение принимают после оценки состояния поверхностей, а не по названию герметика.
Как оценить плоскостность и неровности фланца
Перед подбором состава осматривают обе сопрягаемые поверхности и оценивают, насколько равномерно они прилегают.
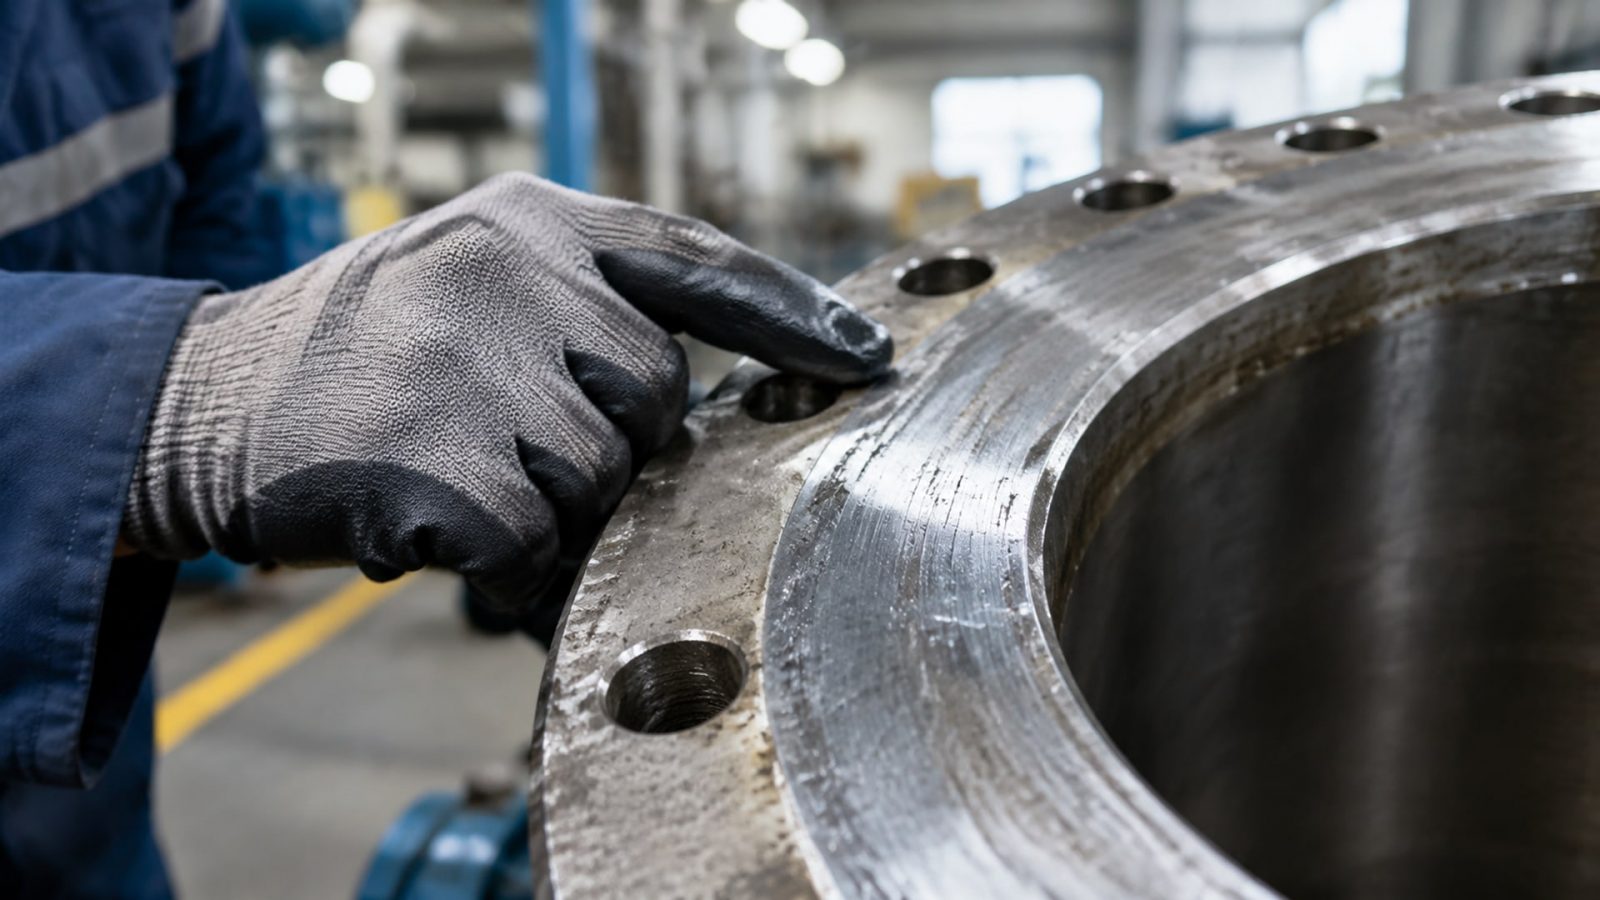
Для машинно обработанных фланцев в рекомендациях по проектированию жидких прокладок приводятся ориентиры по шероховатости: Ra 0,8-3,2 мкм, Rz 3-21 мкм и Rmax 4-30 мкм. Эти значения помогают понять, рассчитано ли соединение на тонкий слой герметика, однако сами по себе не заменяют проверку требований к конкретному составу.
Еще один ориентир - плоскостность 0,1 мм на 400 мм. При такой оценке важно учитывать всю поверхность соединения, а не только участки рядом с болтами. Если фланец перекошен или имеет локальную деформацию, измерения в одной точке могут не показать максимальный зазор. Для выбора герметика значима именно наиболее неблагоприятная зона сопряжения.
Проверяют также ширину перекрытия поверхностей. В рекомендациях приводятся значения не менее 5 мм для фланца и 3 мм вокруг болтовых отверстий. Эти размеры относятся к геометрии уплотняемого участка: нанесенный валик должен образовать непрерывный контур, не выходя за пределы рабочей зоны. Если ширины перекрытия недостаточно, следует оценить конструкцию соединения и допустимость применения выбранного способа уплотнения.
Практическую оценку удобно вести по нескольким параметрам:
измерить плоскостность и определить, нет ли локального коробления;
проверить максимальный зазор в разных точках сопряжения;
сопоставить шероховатость с рекомендациями для конкретного состава;
убедиться, что ширины перекрытия хватает для непрерывного контура вокруг болтовых отверстий.
Если данных о геометрии нет, решение «на глаз» особенно рискованно для изношенного фланца. Для замены прокладки на обработанной поверхности достаточно подтвердить, что отклонения малы и укладываются в ограничения выбранного герметика. При выраженных неровностях сначала решают вопрос с состоянием фланца, а не пытаются компенсировать его увеличением количества состава.
Как подобрать состав по зазору и условиям работы
Начинают подбор с сопоставления трех параметров: материала сопрягаемых поверхностей, максимального зазора и характера движения соединения.
Для анаэробного герметика принципиально, чтобы он отверждался в тонком зазоре между близко прилегающими металлическими поверхностями. Слишком большой зазор может помешать нормальному отверждению, поэтому более толстый слой не делает соединение надежнее.
Пределы зазора у разных составов отличаются. В технических данных для отдельных материалов встречается рабочее значение до 0,25 мм, а максимальный индуцированный зазор у некоторых продуктов указан как 0,125 мм. Эти значения нельзя переносить с одного герметика на другой: перед закупкой сверяют с техническим описанием именно выбранного состава. Для снабженца это также помогает избежать подмены продукта с нужными параметрами внешне похожим материалом.
Для отдельных герметиков приводят результаты испытаний прочности по ISO 10123. Например, в технических данных одного из составов указано не менее 1 Н/мм² через 1 час и не менее 7,5 Н/мм² через 24 часа. Это пример параметров конкретного материала, а не универсальная характеристика анаэробных герметиков. При выборе учитывают время отверждения и условия испытаний, указанные в документации на продукт.
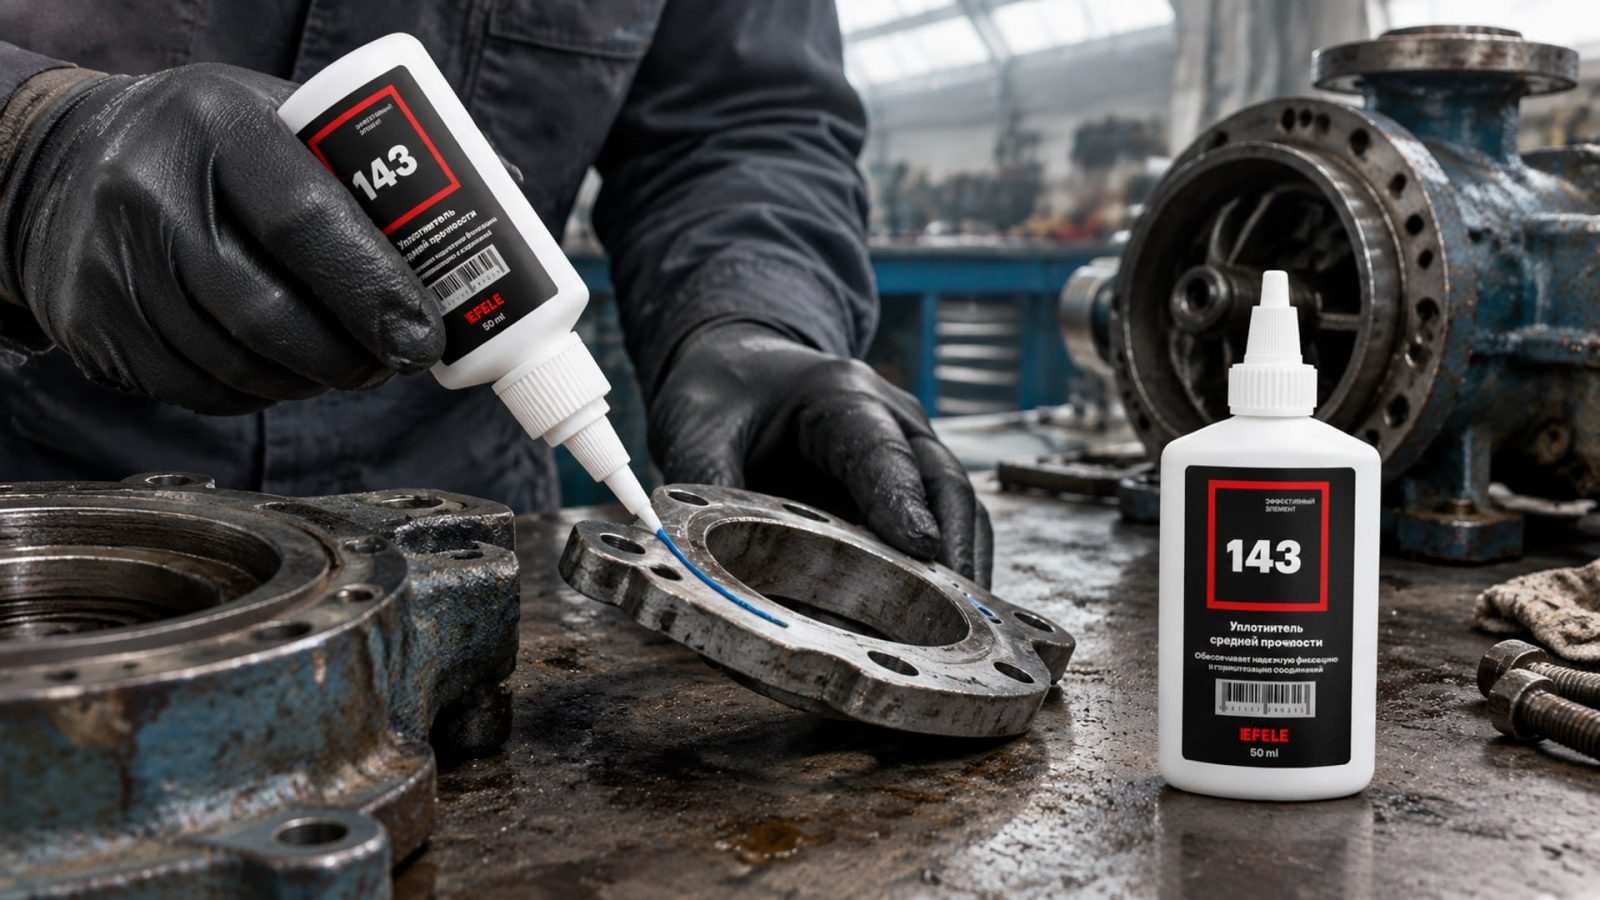
Если соединение испытывает небольшое движение, стоит учитывать способность состава сохранять гибкость после отверждения. При вибрациях и небольших перемещениях фланца жесткое уплотнение может оказаться неподходящим решением, поэтому важны не только пределы зазора, но и свойства сформированной прокладки. Для такой задачи используют EFELE 143: анаэробный жидкий уплотнитель формирует прочную эластичную прокладку, а высокая адгезия и устойчивость к вибрациям соответствуют требованиям к соединению с небольшими деформациями.
Устойчивость к маслам, топливу и гидравлическим жидкостям встречается в описаниях анаэробных составов для жестких металлических фланцев. Но применимость к конкретной рабочей среде нужно подтверждать по техническим данным выбранного герметика. Не следует считать, что принадлежность продукта к анаэробным составам автоматически означает совместимость со всеми жидкостями или режимами работы.
Как подготовить и загерметизировать фланцы
Даже подходящий герметик не компенсирует загрязненную поверхность.
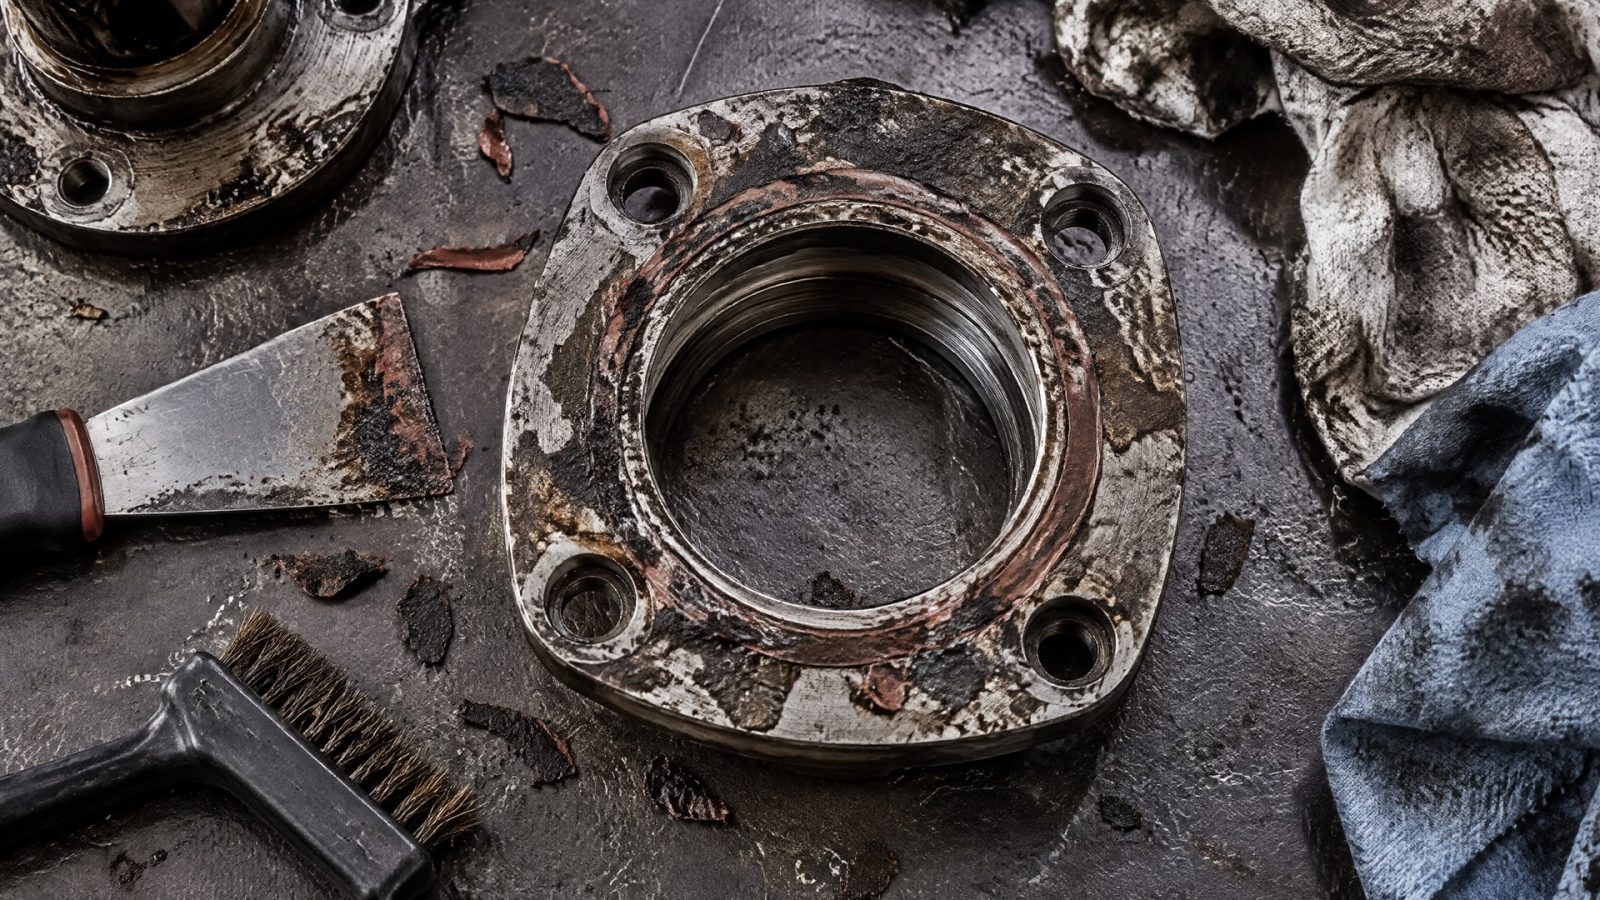
Перед нанесением полностью удаляют старую прокладку, масло, грязь, краску и другие загрязнения. Затем осматривают металл и убеждаются, что на рабочей зоне не осталось материала прежнего уплотнения. Нанесение нового состава поверх старой прокладки не соответствует требованиям подготовки соединения.
Герметик наносят непрерывным валиком по одной поверхности, обычно ближе к внутреннему краю фланца. Контур замыкают вокруг болтовых отверстий, чтобы состав не оставлял разрывов на пути возможной утечки. Слой должен оставаться тонким: его задача - заполнить неровности при сближении поверхностей, а не заменить отсутствующий участок металла или компенсировать значительный перекос.
Если поверхность загрязнена и адгезия остается недостаточной, в инструкциях к некоторым составам предусматривается применение активатора или препарата подготовки поверхности на одной стороне. Использовать такую подготовку нужно в соответствии с инструкцией к выбранному герметику. Нельзя автоматически переносить этот прием на любой анаэробный состав: требование зависит от продукта и состояния поверхности.
После нанесения соединение собирают, обеспечивая прилегание фланцев. Излишки, выступившие наружу, обычно не отверждаются из-за доступа воздуха, и их наличие само по себе не означает дефект внутри соединения. Однако излишний объем материала не улучшает уплотнение: при большом зазоре нужно проверить геометрию и ограничения герметика, а не увеличивать толщину валика.
Перед запуском узла учитывают установленный регламент испытаний. В рекомендациях по проверке герметичности приводится ориентир: проводить испытание спустя минимум около 20 минут после сборки, если это допускает регламент. Это не универсальное время отверждения для любого состава, поэтому порядок и сроки проверки сверяют с документацией на продукт и требованиями к оборудованию.
Когда анаэробный герметик не решит проблему
Если фланец имеет заметную кривизну, большой зазор или поврежденную рабочую поверхность, анаэробный состав может не отвердиться должным образом.
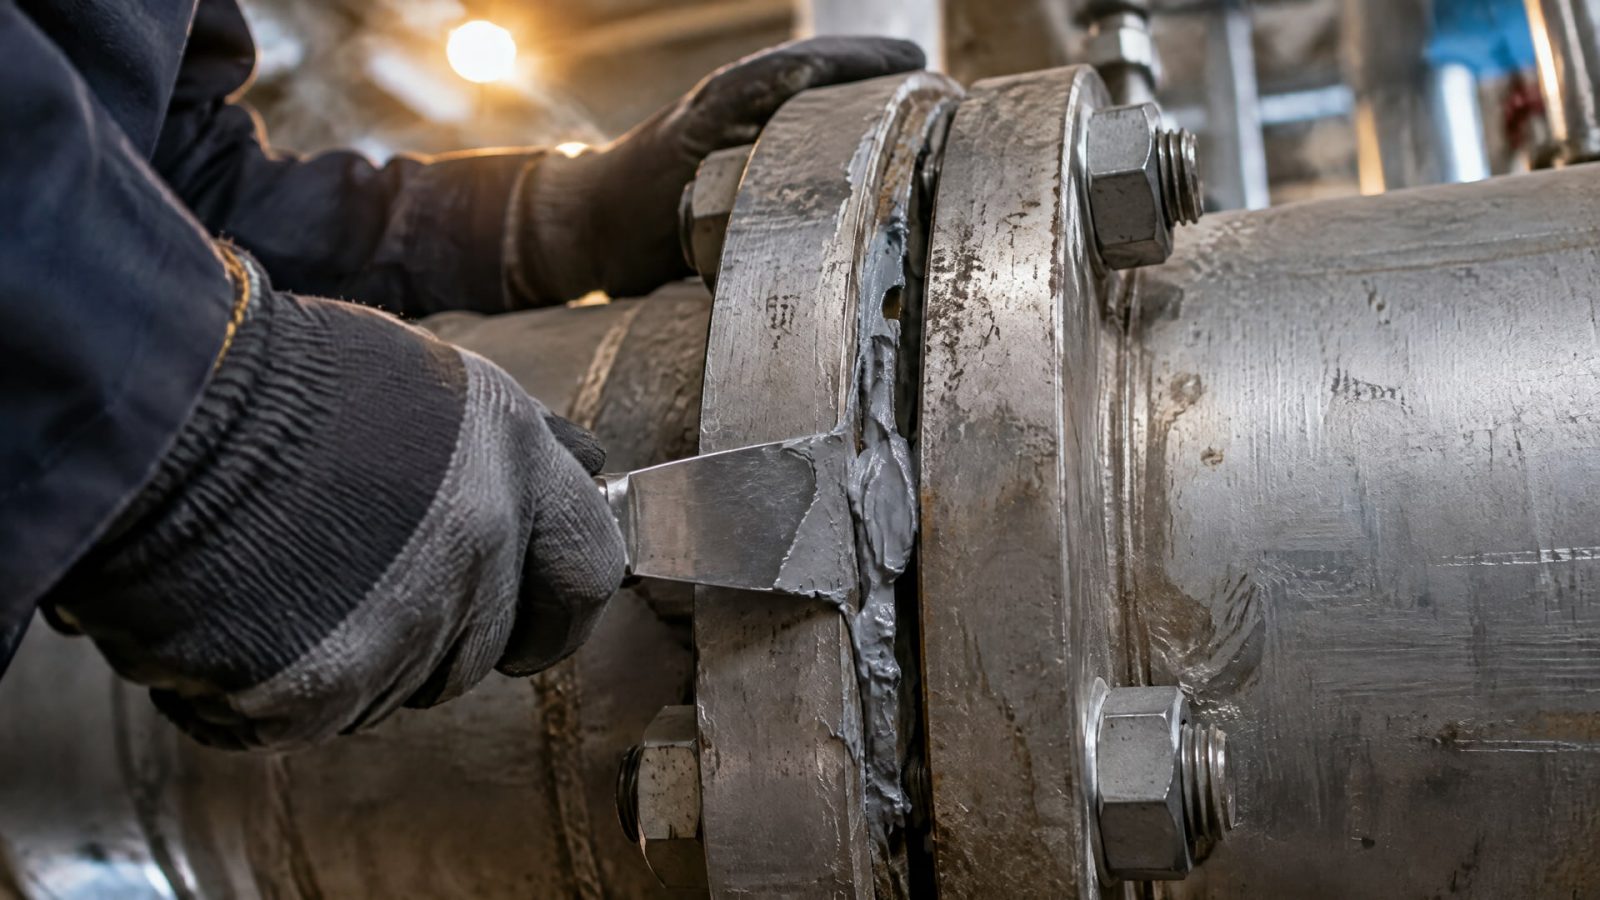
Его назначение - герметизировать близко прилегающие жесткие металлические поверхности, а не выравнивать фланец. Выход за пределы допустимого зазора нельзя надежно исправить нанесением более толстого валика.
Отдельно оценивают материал сопрягаемых деталей. Анаэробные фланцевые герметики рассчитаны прежде всего на соединение металл-металл. Если один из фланцев сделан из неметаллического материала, нужно проверить, подходит ли для такой пары выбранный тип уплотнения. Одинаковый результат на металле, пластике и резине предполагать нельзя.
До перехода на жидкую прокладку также проверяют, действительно ли замена нужна. Для обработанных фланцев насоса, корпуса редуктора, картера или клапанной крышки такой способ может быть уместен, если геометрия соединения позволяет работать в пределах допуска состава. Но если исходная прокладка компенсировала заметную неровность, анаэробный герметик не следует считать прямой заменой без предварительной оценки поверхности.
Вибрация и температурные изменения сами по себе не дают ответа, подходит ли конкретный герметик. В описаниях многих составов заявляют устойчивость к вибрации, давлению и температурным изменениям, но результат зависит от выбора продукта и подготовки поверхностей. Для соединений с небольшим движением дополнительно проверяют, сохраняет ли состав гибкость после отверждения.
Перед закупкой или ремонтом полезно сверить:
материал обеих сопрягаемых поверхностей;
плоскостность и максимальный зазор;
допустимый зазор и условия отверждения конкретного герметика;
совместимость состава с рабочей средой;
требования к очистке, сборке и проверке герметичности.
Такая проверка позволяет отличить небольшую деформацию, которую можно учесть при выборе состава, от дефекта, требующего восстановления фланца или другого решения. Если размеры зазора неизвестны, сначала оценивают геометрию и только затем выбирают формирователь прокладки.
Часто задаваемые вопросы
Можно ли заменить прокладку анаэробным герметиком на изношенном фланце?
Можно рассматривать такую замену, если износ не вывел плоскостность и зазор за пределы, допустимые для конкретного состава. Анаэробный герметик рассчитан на близко прилегающие жесткие металлические поверхности и заполняет микронеровности, но не исправляет выраженную деформацию. При значительном износе сначала оценивают возможность восстановления фланца или выбирают другой способ уплотнения.
Подходит ли формирователь прокладок для кривых фланцев?
Не всегда. Анаэробный формирователь прокладки предназначен прежде всего для жестких металлических фланцев с небольшими неровностями и малым зазором. Если фланец заметно искривлен или зазор превышает допустимый для состава, герметик может не отвердиться корректно. В такой ситуации нужно оценить геометрию соединения и подобрать другой способ уплотнения.
Какой слой анаэробного герметика наносить?
Анаэробный состав наносят тонким непрерывным валиком по одной поверхности, как правило, ближе к внутреннему краю фланца, с замкнутым контуром вокруг болтовых отверстий. Толстый слой не компенсирует большой зазор: предел зависит от конкретного продукта. Перед сборкой полностью удаляют старую прокладку, масло, грязь, краску и другие загрязнения.
Когда проверять герметичность после сборки?
Ориентир из рекомендаций по проверке соединения - испытание спустя минимум около 20 минут после сборки, если это разрешает регламент. Это не универсальный срок для всех герметиков и оборудования. Время и порядок проверки сверяют с техническим описанием выбранного состава и требованиями к конкретному узлу.
Заключение
Герметик для деформированных фланцев выбирают не по факту износа, а по состоянию поверхностей и размеру зазора. Анаэробный состав подходит для жестких металлических фланцев с небольшими неровностями, если плоскостность, зазор и ширина перекрытия соответствуют требованиям конкретного продукта. При заметной кривизне или большом зазоре он не заменит восстановление геометрии.
Следующий шаг - проверить материал фланцев, измерить плоскостность и максимальный зазор, затем сверить результаты с техническим описанием герметика. До нанесения нужно очистить поверхности, сформировать непрерывный тонкий валик и проверить собранное соединение по регламенту оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как СОЖ для шлифовки нержавеющей стали, абразив и режим обработки влияют на чистоту поверхности.
Предотвратите коагуляцию СОЖ при обработке алюминия: подберите совместимую жидкость и контролируйте параметры рабочего раствора.
Рассчитайте расход растворителя для обезжиривания и очистки оборудования, чтобы оценить затраты на материалы.