
Оборудование для нанесения покрытий: как подобрать решение для производства
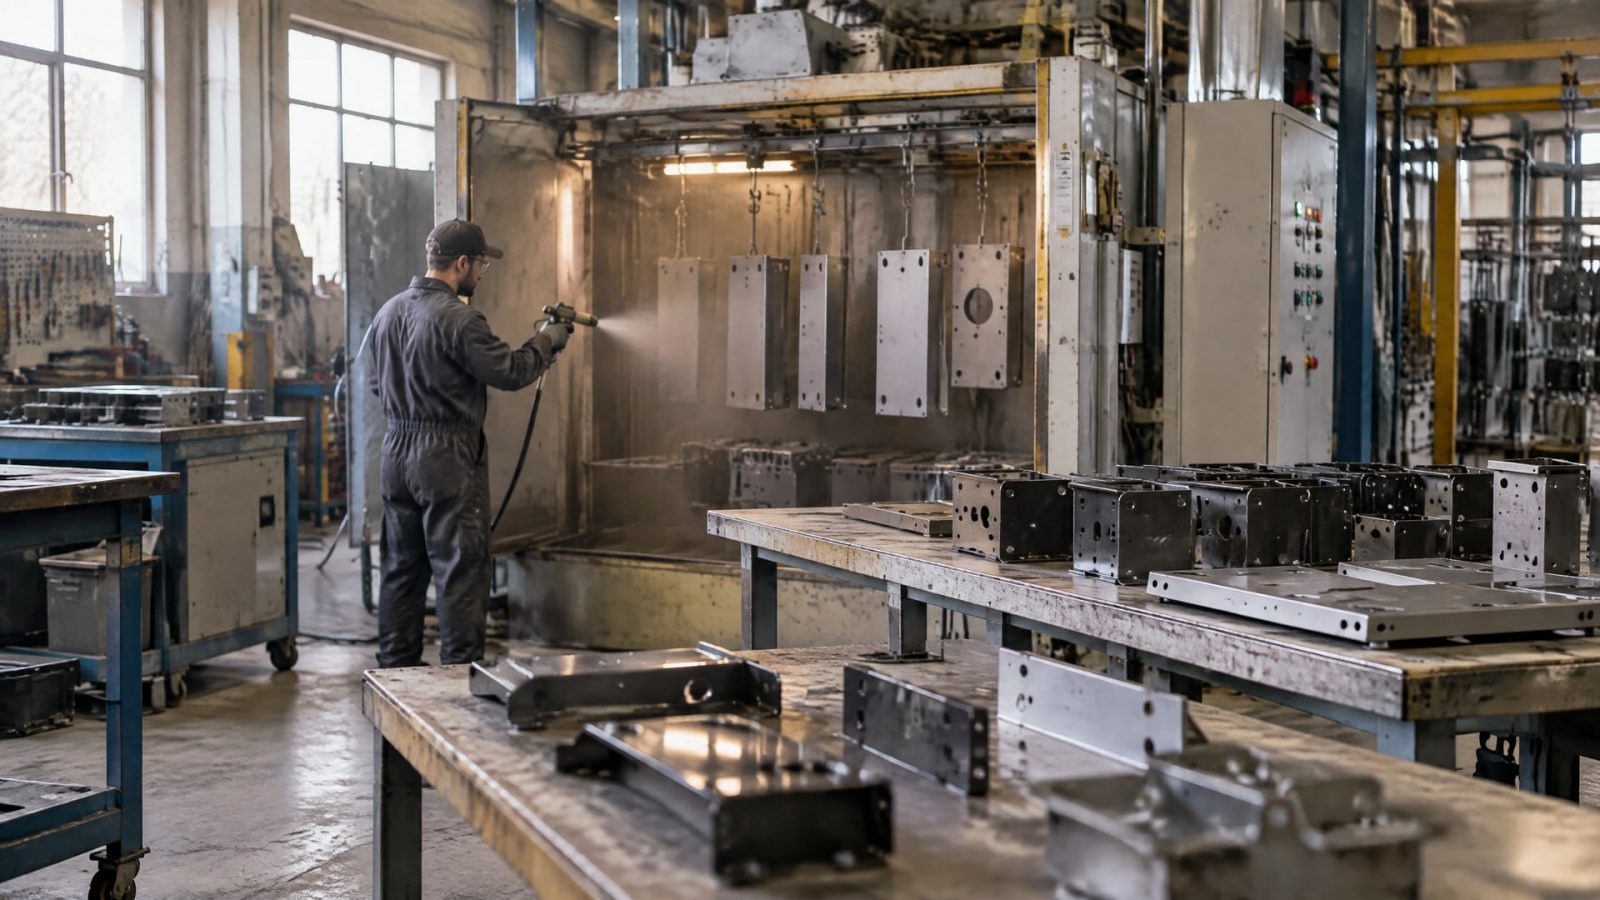
Подбирать оборудование для нанесения покрытий нужно от технологического процесса и требований к результату. Сначала определяют тип покрытия, параметры деталей, производительность участка и критерии приемки, затем выбирают установку для нанесения и способ контроля качества. Если покрытие должно защищать металл от коррозии, требования к проверке удобно связать с ISO 9227: стандарт описывает испытания в нейтральном, уксуснокислом и ускоренном уксуснокислом солевом тумане.
Статья полезна инженерам, техническим специалистам и закупщикам, которые оценивают оборудование для самостоятельной работы с покрытиями. Отдельно рассмотрим, как отличать установку для нанесения от камеры испытаний, что учитывать при выборе оборудования для гальванических и порошковых процессов и как организовать проверку коррозионной стойкости. Для некоторых технологий, включая вакуумное нанесение, доступных исходных параметров недостаточно, чтобы сравнивать конкретные модели.
Оборудование для нанесения покрытий: с чего начать подбор
Техническое задание должно описывать не только название процесса, но и условия работы участка.
Для подбора оборудования важны тип покрытия, габариты деталей, требуемая производительность и стабильность режима. Эти критерии позволяют проверить, подходит ли установка для реальной номенклатуры и можно ли воспроизводить процесс от партии к партии.
До запроса коммерческих предложений разделите требования на две группы. Первая относится к нанесению: какой процесс должен выполнять участок и какие детали он обрабатывает. Вторая относится к контролю: каким методом подтверждают качество покрытия и по каким критериям принимают партию. Такое разделение помогает не смешивать установку нанесения с оборудованием для испытаний.
В технологическом задании полезно зафиксировать:
тип покрытия и материал деталей;
размеры и форму обрабатываемых изделий;
ожидаемую производительность участка;
параметры процесса, которые должны поддерживаться стабильно;
метод контроля качества и применяемый стандарт;
требования к контрольным образцам и сопоставимости результатов.
Если речь идет о коррозионной защите металлических материалов, один из вариантов контроля - испытание в солевом тумане по ISO 9227. Этот стандарт применяется для оценки стойкости металлических материалов с постоянной или временной защитой, а также без нее. При этом испытание не заменяет спецификацию самого покрытия и не определяет автоматически, какое оборудование для его нанесения нужно приобрести.
Для закупщика практический следующий шаг - запросить у технолога исходные параметры процесса и критерии приемки. Без них сравнение предложений обычно сводится к общей производительности или названию установки, а этого недостаточно для подтверждения соответствия производственной задаче.
Оборудование для нанесения гальванического покрытия и порошковые процессы
Запросы на оборудование для нанесения гальванического покрытия и нанесения порошковых покрытий относятся к разным технологическим процессам.
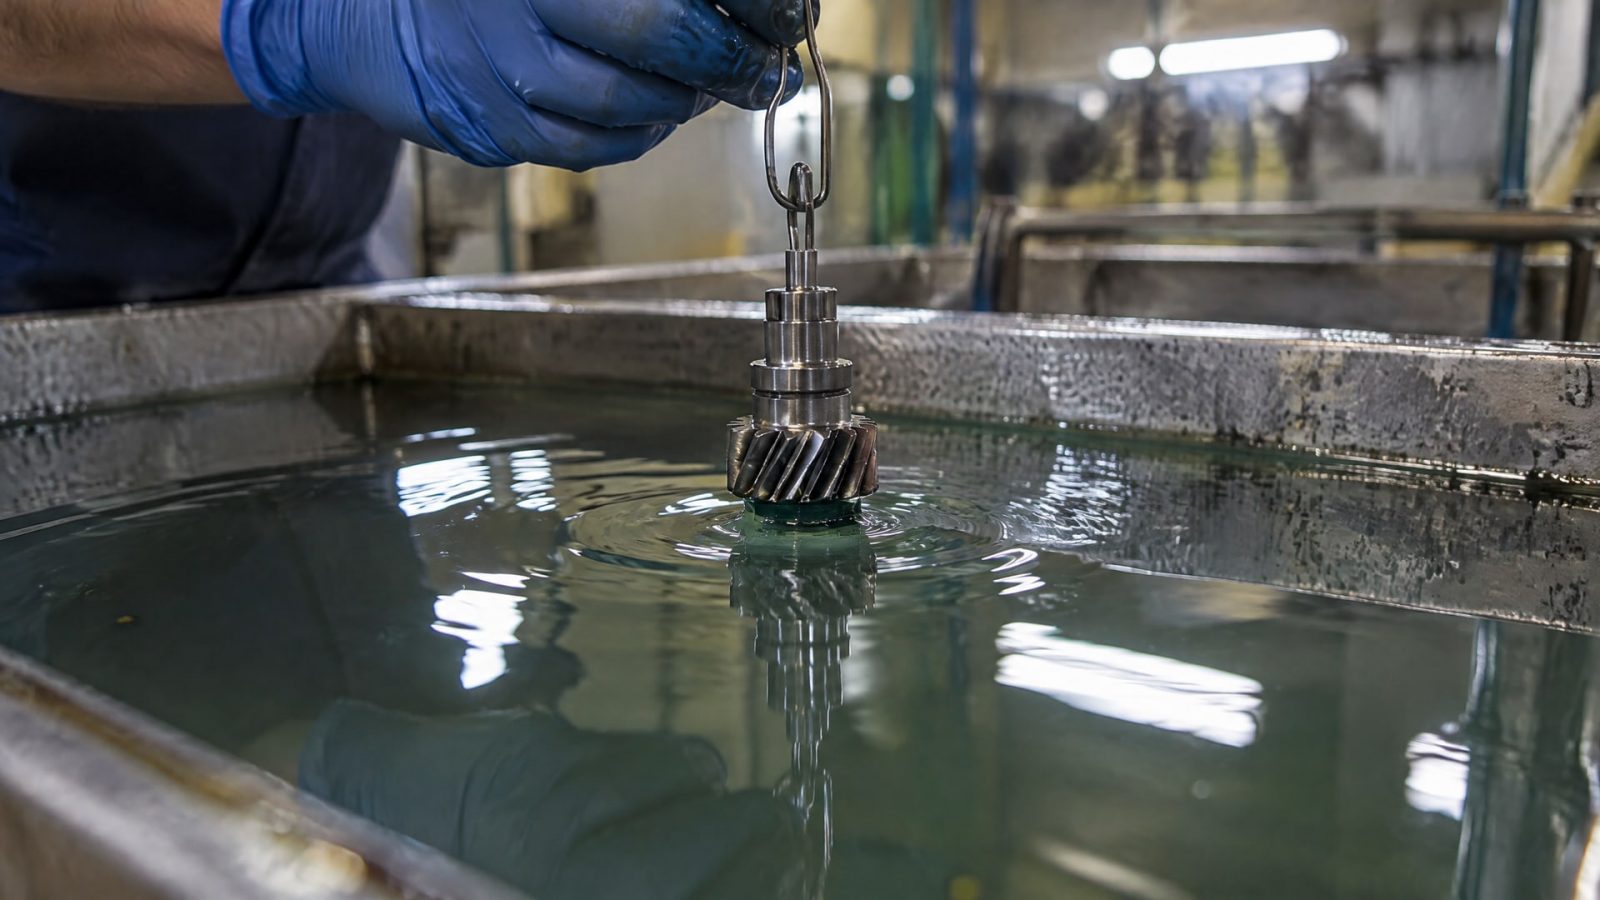
Поэтому нельзя выбирать установку только по формулировке «оборудование для покрытий»: сначала нужно уточнить, что именно должно происходить с деталью, какие изделия поступают на участок и как оценивают полученный результат.
Для гальванического процесса в техническом задании следует описать детали, рабочую загрузку и требуемый контроль покрытия. Для порошкового процесса - указать номенклатуру изделий, их габариты, производительность и критерии качества. В доступных технических данных нет параметров конкретных установок для гальванического или порошкового нанесения, поэтому сопоставлять типы таких машин по характеристикам здесь нельзя.
Похожий подход нужен при выборе оборудования для нанесения лакокрасочных и полимерных покрытий. Название процесса само по себе не подтверждает, что установка подходит для конкретной детали и заданного объема выпуска. Вопросы к поставщику стоит формулировать через соответствие техническому заданию: какие операции выполняет установка, какие параметры процесса поддерживает и как подтверждается стабильность результата.
Если для контроля коррозии используют солевой туман, отдельно определяют требуемый режим испытания. ISO 9227 описывает три варианта: NSS, AASS и CASS. Универсальное оборудование для нанесения и камера солевого тумана - разные позиции в оснащении участка; каждая должна отвечать своей части технологической задачи.
Оборудование для проверки покрытия: когда нужна камера солевого тумана
Камеру выбирают по требуемому стандарту и режиму испытания, а не по общему названию «испытание в солевом тумане».
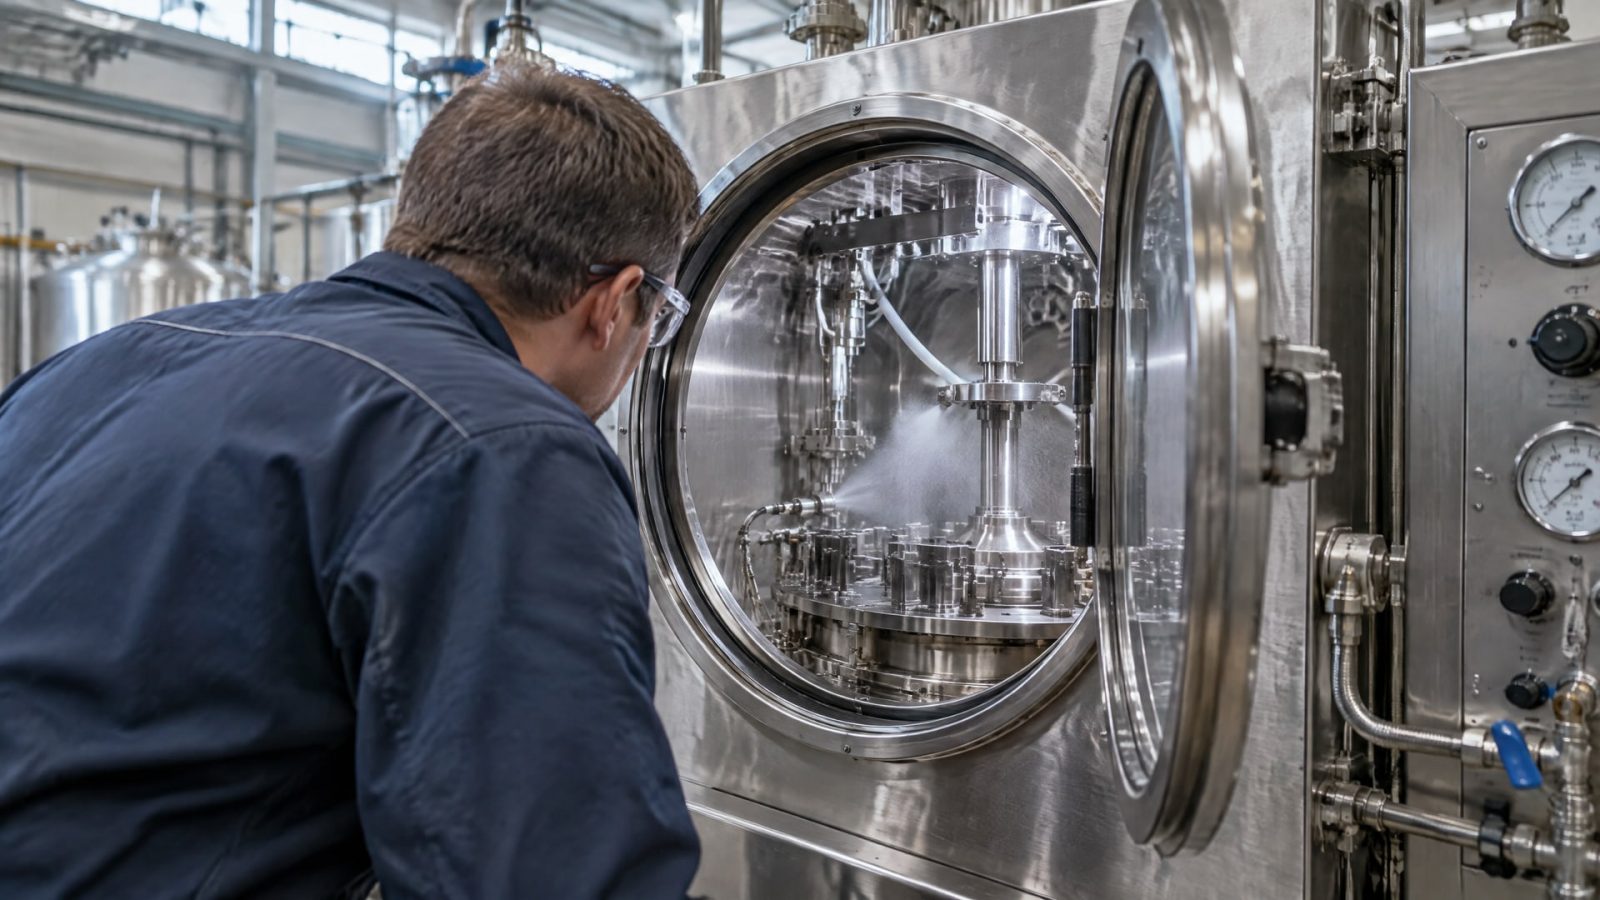
ISO 9227 включает NSS - нейтральный солевой туман, AASS - уксуснокислый солевой туман и CASS - уксуснокислый туман с ускорением медью. Режимы предназначены для разных условий проверки, поэтому перед закупкой нужно установить, какой именно из них требуется для контроля продукции.
Для NSS стандарт задает конкретные параметры среды: температура камеры составляет 35 °C ± 2 °C, концентрация раствора NaCl - 50 ± 5 г/л, pH собранного тумана - 6,5–7,2. Для CASS указывается температура 50 °C и подкисленный состав с медными добавками. Эти значения показывают, почему важно проверять способность камеры стабильно поддерживать заданный режим, а не ориентироваться только на ее вместимость.
При сравнении установок для испытаний проверьте, можно ли контролировать температуру, концентрацию раствора и pH. Также уточните, поддерживает ли камера применение контрольных образцов и процедуры проверки коррозионной активности среды. Для эталонных панелей в описаниях методики приводится выдержка 48–96 часов, а угол установки образцов по ISO 9227 составляет 20° ± 5° к вертикали, то есть 15°–25°.
В российской документации могут использоваться ГОСТ 9.308-85 и ГОСТ 30630.2.5-2013. ГОСТ 34667.6-2021 ссылается на ISO 9227:2017. Конкретный перечень документов для предприятия следует определить до заказа камеры, чтобы результаты можно было сопоставлять с принятой методикой контроля.
Как связать испытание в солевом тумане с подбором покрытия
Испытание в солевом тумане помогает оценивать коррозионную стойкость и выявлять неоднородности, поры и повреждения органических и неорганических покрытий.
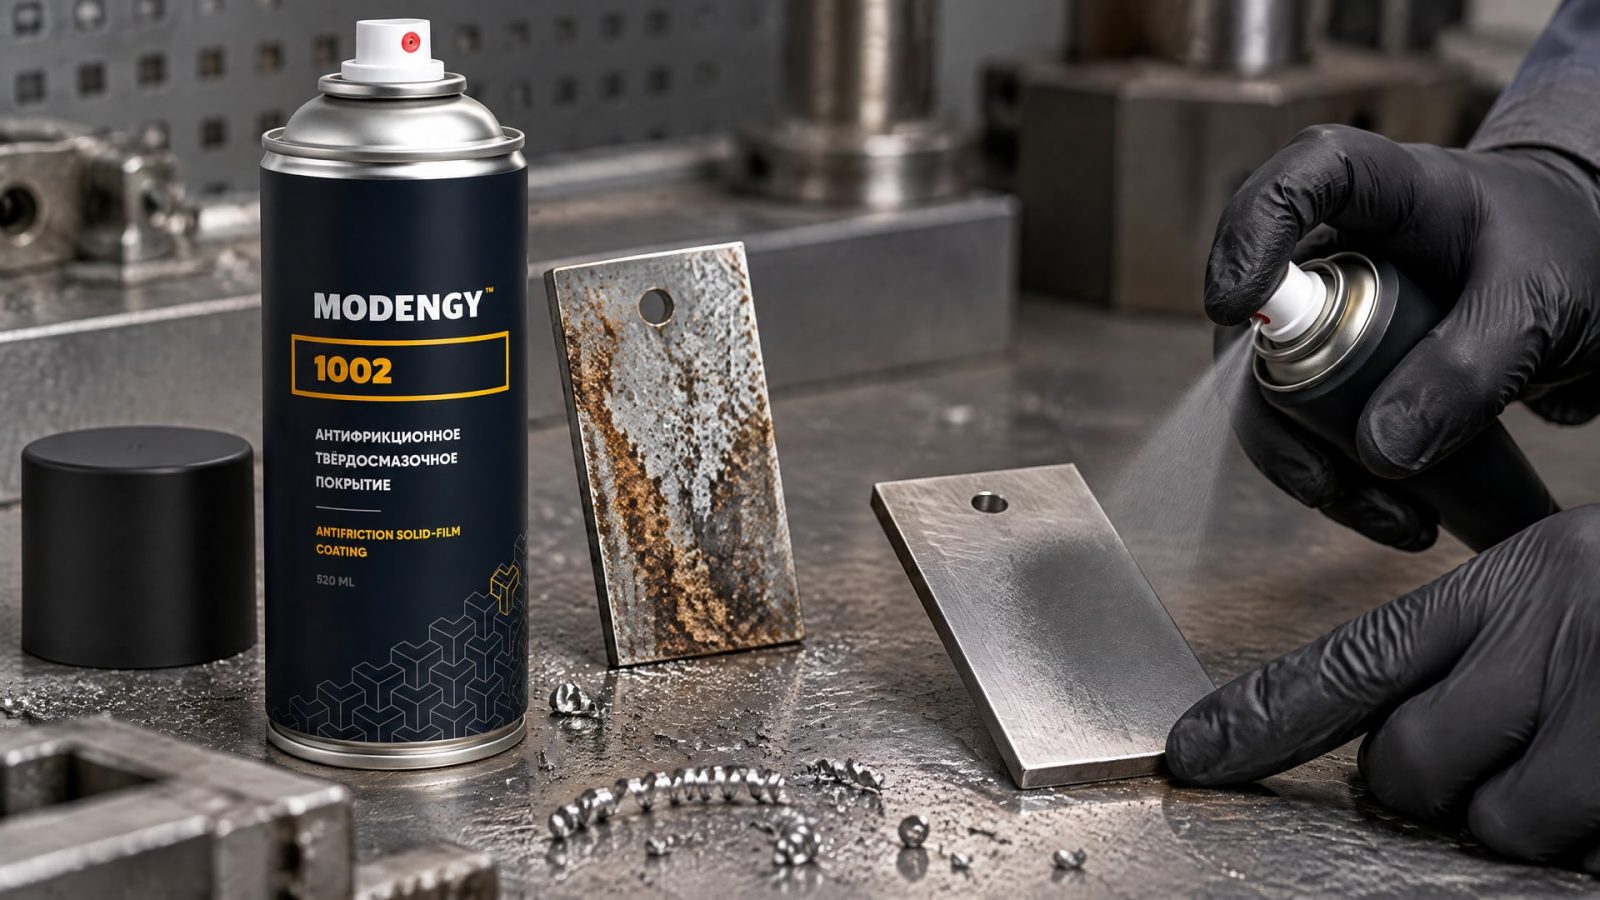
Однако это ускоренный сравнительный тест, а не прямой прогноз срока службы изделия в эксплуатации. Поэтому результат испытания используют вместе с требованиями к покрытию и условиями применения детали.
При выборе оборудования важно разделять два вопроса: как нанести покрытие и как проверить его свойства. Если компания сравнивает несколько вариантов защиты, для каждого образца необходимо задать одинаковые условия проверки. Иначе различия в результатах могут быть связаны не только с покрытием, но и с неодинаковой методикой испытания.
Для деталей из стали, в том числе при задаче получить антизадирное покрытие стали, сначала описывают требуемые свойства и условия применения. Если задача связана с защитой от коррозии и снижением трения, среди рассматриваемых решений может быть MODENGY 1002: для него заявлены низкий коэффициент трения и антикоррозионные свойства, подтверждаемые испытаниями в солевом тумане. Это характеристика покрытия, а не оборудования для его нанесения; способ нанесения нужно выбирать по технологической документации конкретного процесса.
Похожая логика нужна при подборе покрытия для нефтяного оборудования. Следует определить, какие свойства требуются детали, какой метод подтверждения принят на предприятии и какие образцы будут участвовать в испытаниях. Одного факта прохождения солевого тумана недостаточно, чтобы заключить о сроке службы в реальной среде.
Приемка оборудования и воспроизводимость результатов
До закупки зафиксируйте, как предприятие будет проверять соответствие оборудования техническому заданию.
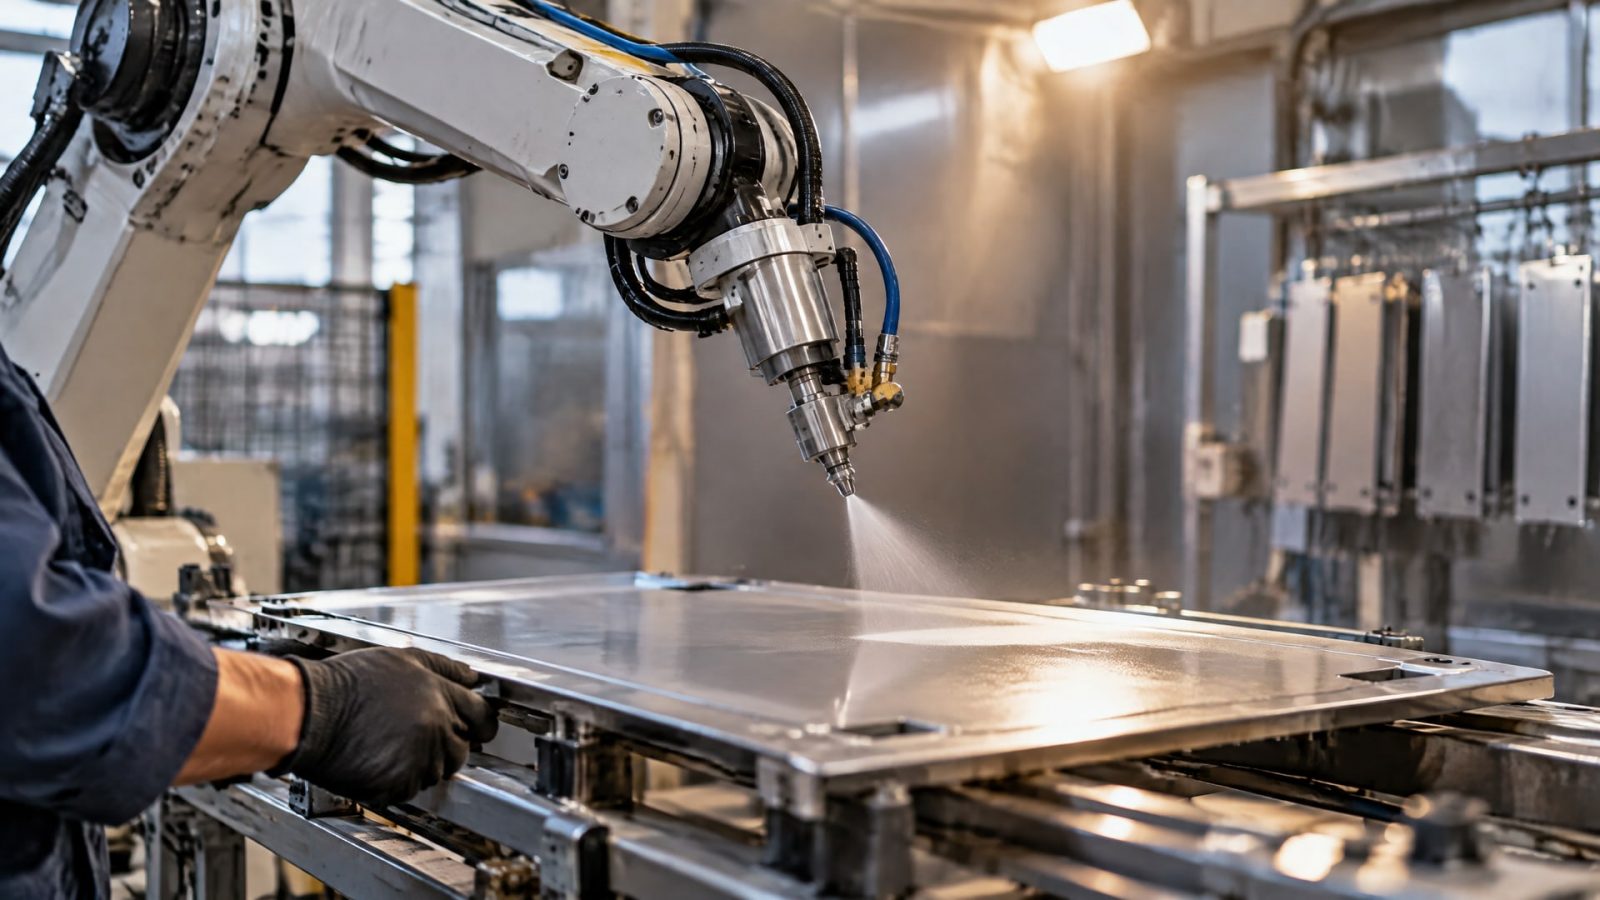
Для установки нанесения это означает заранее определить требуемые операции, размеры обрабатываемых изделий и производительность. Для камеры испытаний - установить режим, контролируемые параметры и порядок работы с контрольными образцами.
Повторяемость особенно важна, когда результаты сравнивают между партиями или подрядчиками. Камера должна воспроизводить требуемый режим без ручной подстройки «по месту», а контрольные процедуры должны соответствовать принятой методике. Для проверки коррозионной активности камеры используют эталонные панели; в рекомендациях приводится интервал выдержки 48–96 часов.
На приемке оборудования проверьте, что документация и фактические возможности установки соответствуют согласованным требованиям. Для камеры солевого тумана сопоставьте доступные настройки с параметрами выбранного режима. Например, при NSS ориентируйтесь на 35 °C ± 2 °C, раствор NaCl 50 ± 5 г/л и pH 6,5–7,2. Если параметры нельзя стабильно поддерживать и контролировать, результаты испытаний будет сложно сравнивать.
Для международно сопоставимых результатов обычно ориентируются на ISO 9227, а в локальной документации могут дополнительно применяться национальные стандарты. Решение о комплекте нормативных документов следует принять до испытаний, а не после получения результатов: так проще согласовать методику между производством, лабораторией и поставщиками.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения гальванического покрытия?
Начните с описания деталей, требуемого процесса и производительности участка. Затем определите, как предприятие будет контролировать результат и какие требования включит в техническое задание. Доступные данные не содержат параметров конкретных гальванических установок, поэтому характеристики оборудования нужно сверять с документацией поставщика и технологическими требованиями производства.
Подходит ли одна установка для порошкового и лакокрасочного покрытия?
По одному названию процесса это определить нельзя. Для выбора нужны сведения о деталях, их габаритах, производительности участка и требованиях к результату. Кроме того, необходимо установить, какие параметры процесса поддерживает установка. Если для контроля используют солевой туман, режим испытания выбирают отдельно по ISO 9227.
Что показывает испытание в солевом тумане?
Оно позволяет сравнивать коррозионную стойкость металлических материалов и покрытий в стандартизованной среде, а также выявлять неоднородности, поры и повреждения. ISO 9227 описывает режимы NSS, AASS и CASS. Испытание ускоренное и сравнительное: оно не дает прямого прогноза срока службы покрытия в эксплуатации.
Какой режим ISO 9227 выбрать для проверки?
Режим определяют по цели испытания и применяемой методике. ISO 9227 предусматривает NSS, AASS и CASS; для NSS установлены температура 35 °C ± 2 °C, концентрация NaCl 50 ± 5 г/л и pH собранного тумана 6,5–7,2. Режим CASS проводят при 50 °C с подкисленным составом и добавками меди.
Заключение
Оборудование для нанесения покрытий выбирают по процессу, деталям, производительности и критериям качества. Для проверки коррозионной стойкости отдельно подбирают камеру и режим испытания: ISO 9227 описывает NSS, AASS и CASS, а стабильность заданных параметров влияет на сопоставимость результатов. Солевой туман помогает сравнивать покрытия, но не заменяет оценку условий эксплуатации.
Следующий шаг - подготовить техническое задание с типом покрытия, размерами деталей, производительностью участка, методом контроля и применяемыми стандартами. Затем сравнить предложения поставщиков по соответствию этим требованиям, отдельно оценивая установку нанесения и оборудование для испытаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как твердосмазочные покрытия помогают при скольжении резиновой прокладки и восстановлении анодного слоя.
Узнайте, как правильно выбрать смазку резиновых уплотнений для металлических корпусов, чтобы обеспечить их долговечность и надежность.
Узнайте, как создать стойкое покрытие для скольжения на алюминии Д16, используя анодирование и заполнение пор ПТФЭ.