
Марки графита: сравнение для самосмазывающихся порошковых деталей
Для самосмазывающейся порошковой детали марку графита выбирают не только по содержанию углерода. Важны происхождение сырья, кристалличность, размер и форма частиц, зольность и стабильность партий. Сравнение этих параметров помогает оценить, как наполнитель поведет себя в составе и повлияет на трение, износ и прочность готовой детали.
Статья полезна инженерам, технологам и закупщикам, которые подбирают графит для порошковой металлургии или проверяют нового поставщика. Ниже разберем различия между аморфным, чешуйчатым и жильным графитом, объясним, почему одной цифры чистоты недостаточно, и покажем, какие данные запросить у поставщика и проверить триботестированием.
Сравнение марок графита по происхождению и структуре
Термин «марка графита» сам по себе не дает полного представления о сырье.
Для начала нужно выяснить, к какому природному типу относится материал: аморфному, чешуйчатому или жильному. Геологическое происхождение связано с кристалличностью, морфологией и характерным уровнем примесей, а эти параметры могут влиять на поведение графита в порошковой композиции.
Аморфный графит обычно отличается более низкой чистотой среди природных типов. Для коммерческих материалов приводят значения около 70-90% графитового углерода, а в отдельных обзорах - 80-85%. Чешуйчатый графит обычно содержит примерно 85-98% углерода. Жильный графит может иметь чистоту выше 99%. Эти диапазоны описывают типичные ориентиры, но не заменяют паспорт конкретной марки.
| Тип графита | Характерная особенность | Ориентир по содержанию углерода |
|---|---|---|
| Аморфный | Обычно менее чистый и менее кристалличный | Около 70-90% Cg |
| Чешуйчатый | Выраженная пластинчатая морфология | Примерно 85-98% C |
| Жильный | Часто отличается высокой чистотой | Более 99% |
Для чешуйчатого графита в источниках указывают формирование при более высоких давлениях и температурах. Аморфный чаще связан с термически преобразованным углем, а жильный встречается в высокометаморфических зонах. Происхождение не позволяет само по себе предсказать свойства готовой детали, но помогает понять, почему две марки с близким содержанием углерода могут различаться по структуре и примесям.
Руды графита могут содержать примерно от 40% до более 90% графитового углерода. В залежах, пригодных для разработки, содержание графита до обогащения обычно составляет 3-20%. Поэтому данные о сырье до переработки не следует напрямую сопоставлять с характеристиками готового порошка: для закупки важна спецификация поставляемой марки.
Как чистота графита влияет на свойства самосмазывающихся деталей
Чистота графита важна, но ее нельзя оценивать отдельно от зольности и состава минеральных примесей.
Если задача состоит в снижении трения и износа, примеси имеют значение: они могут ухудшать состояние контактной поверхности и способствовать абразивному износу. Поэтому высокое содержание углерода полезно рассматривать вместе с данными о золе и характеристиками частиц.
Для обогащения графита применяют флотацию. В одном обзорном материале указано, что она может повысить чистоту примерно до 95%. Если требуется более высокая чистота, используют дополнительные химические или термические методы очистки. Следовательно, запись «обогащенный графит» без результатов анализа не показывает, насколько сырье подходит конкретной порошковой композиции.
При оценке чистоты графита и его свойств запросите у поставщика сведения о:
массовой доле углерода, в том числе графитового;
зольности и содержании минеральных примесей;
влажности;
фракционном составе и распределении частиц;
кристалличности или степени графитизации;
морфологии частиц.
Высокая чистота не гарантирует одинакового поведения всех марок. На трибологические свойства также влияют размер частиц, форма пластинок и кристалличность. Поэтому два порошка с близким содержанием углерода могут по-разному распределяться в композиции и давать разный результат при испытаниях.
Не стоит считать и то, что аморфный графит всегда непригоден. Он обычно менее чистый и менее кристалличный, однако выбор зависит от требований к детали, составу и стоимости сырья. Если приоритетом служат минимальный коэффициент трения и низкий износ, особенно важно контролировать зольность, параметры фракции и повторяемость результатов на готовой детали.
Размер частиц и состав порошковой композиции
Даже при высокой чистоте графит нельзя выбирать без учета размера частиц и их формы.
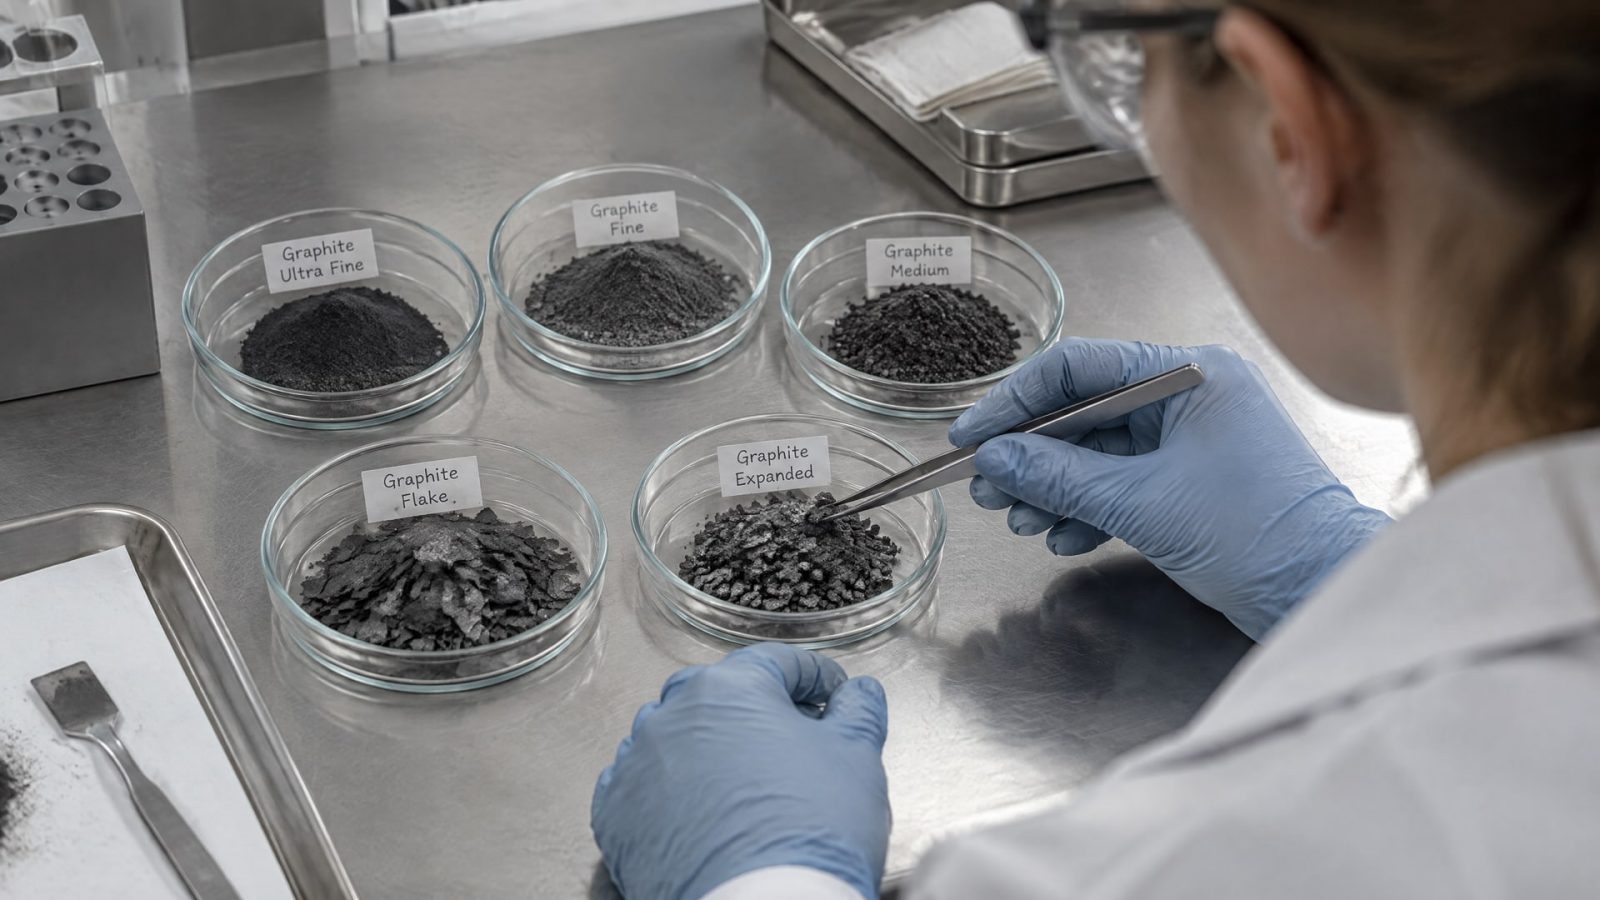
Размер влияет на распределение наполнителя в порошковой композиции, а морфология пластинок и кристалличность связаны с трибологическим поведением. Поэтому сравнение марок графита должно включать не только процент углерода, но и сведения о фракции.
В исследовании порошкового материала использовали натуральный чешуйчатый графит фракции 600 mesh с чистотой свыше 99,9%. В испытанной композиции при увеличении содержания графита снижались коэффициент трения и износ. Это результат конкретного материала и условий исследования, а не универсальная зависимость для любой порошковой детали.
При этом увеличение доли графита не гарантирует улучшения всех свойств. Избыток наполнителя может ухудшить прочность детали, поэтому содержание графита подбирают с учетом состава и уплотнения. Переносить результат испытания на другой материал без проверки рискованно: могут отличаться исходный порошок, фракция, структура и технология изготовления.
Для сравнения вариантов полезно подготовить несколько составов и проверять их в одинаковых условиях. В протоколе фиксируют тип и партию графита, содержание наполнителя, фракционный состав и параметры готовой детали. Затем сопоставляют коэффициент трения и износ, а при смене рецептуры оценивают также прочность. Такие данные позволяют выбрать рабочий баланс свойств, а не ориентироваться на максимальное содержание углерода или графита.
Как проводить триботестирование и контролировать партии
Триботестирование смазки и самосмазывающихся материалов помогает оценить фактическое поведение состава, но результаты имеют смысл только при сопоставимых условиях.
При сравнении марок нужно использовать одинаковые методики, образцы и режимы испытания. Иначе нельзя уверенно связать различия в трении и износе именно с происхождением или чистотой графита.
В испытаниях важно учитывать параметры самого наполнителя: кристалличность, размер частиц, форму пластинок и содержание минеральных примесей. Для каждой партии следует сохранять данные о содержании углерода, зольности, влажности и фракционном составе. Если поставщик меняет источник сырья, повторная проверка особенно уместна: близкое номинальное содержание углерода не гарантирует одинаковой морфологии и фракции.
Природный графит, особенно с низкой кристалличностью, может сильнее варьировать по свойствам между партиями, чем синтетический. Это не означает, что синтетический материал автоматически лучше: решение зависит от требований к детали и результатов испытаний. Для серийного производства важны повторяемость показателей и заранее согласованные критерии приемки.
Практичный порядок проверки выглядит так:
запросить спецификацию на конкретную марку и партию;
сопоставить содержание углерода, зольность, влажность и фракцию;
проверить, соответствует ли морфология частиц требованиям к композиции;
испытать материал в составе порошковой детали, а не только оценивать порошок отдельно;
повторить проверку при смене партии или источника сырья.
Как выбрать графит для конкретной детали
Подбор начинают с условий работы детали и требований к ней.
Если важны низкий коэффициент трения и малый износ, к сравнению добавляют чистоту, зольность, морфологию и результаты триботестирования. Если требуется обеспечить прочность, проверяют, как изменение доли наполнителя влияет на свойства готового материала. Одного сертификата с процентом углерода для такого решения недостаточно.
Далее сопоставляют спецификацию и испытания. Две марки с одинаковым содержанием углерода могут отличаться влажностью, гранулометрическим составом и количеством минеральных примесей. При близких показателях чистоты полезно проверить, насколько стабильно материал ведет себя от партии к партии. Это особенно важно при серийном выпуске, где вариабельность сырья может менять характеристики готовых деталей.
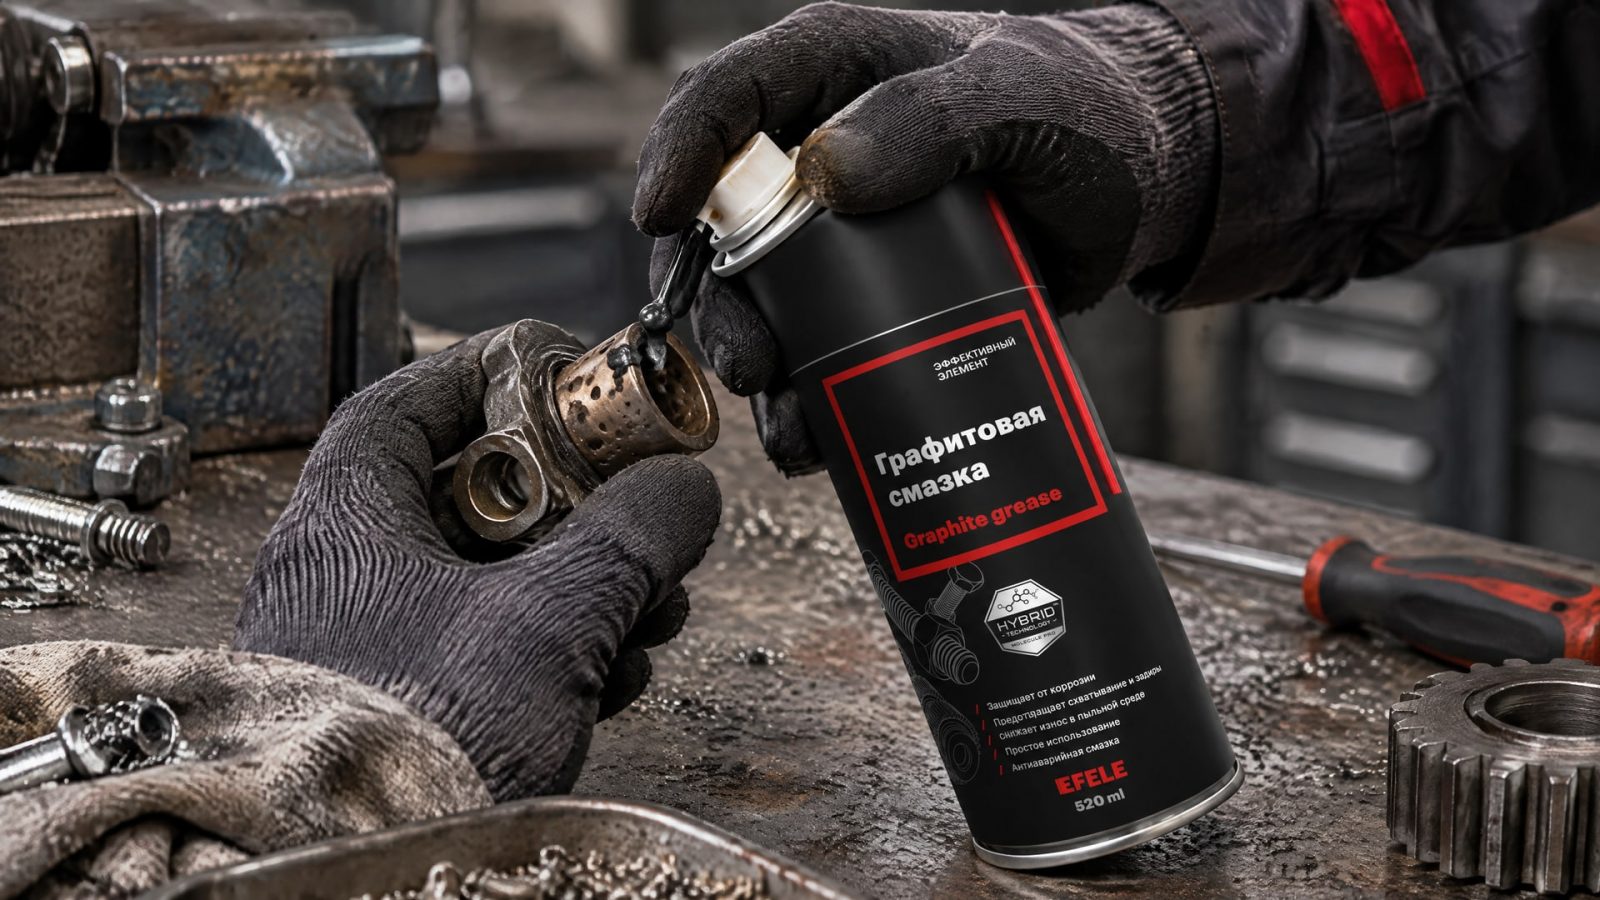
Отдельно стоит различать графит в порошковой детали и графит в пластичной смазке. Когда при обслуживании узла приходится учитывать вымывание смазки, фреттинг или холодный пуск, выбор графитового порошка для изготовления детали не решает задачу смазывания: это разные материалы и способы применения. В контексте пластичных смазок EFELE Графитовая смазка показывает другой формат использования графита, отличный от наполнителя порошковой композиции.
При закупке закрепите в спецификации характеристики, по которым будут принимать материал: тип графита, массовую долю углерода, зольность, влажность, фракцию и допустимые отклонения между партиями. Затем согласуйте порядок повторной проверки и испытания готовой композиции. Такой подход связывает происхождение графита с измеряемыми свойствами детали и упрощает оценку альтернативных поставок.
Часто задаваемые вопросы
Чем выше содержание углерода, тем лучше графит для самосмазывающейся детали?
Не обязательно. Высокое содержание углерода важно, но оно не описывает кристалличность, форму и размер частиц, влажность и количество минеральных примесей. Для сравнения марок оценивают спецификацию целиком, а затем проверяют выбранный графит в составе детали с помощью триботестирования.
Какой природный графит чище: аморфный, чешуйчатый или жильный?
Типичные ориентиры указывают на более низкую чистоту аморфного графита: около 70-90% графитового углерода. Для чешуйчатого приводят примерно 85-98%, а жильный может иметь чистоту выше 99%. Это общие диапазоны, поэтому при закупке их нужно сверять с паспортом конкретной марки и партии.
Достаточно ли указать марку графита в спецификации?
Нет. Для оценки материала нужны данные о содержании углерода, зольности, минеральных примесях, влажности, размере частиц и распределении по фракциям. Для серийного применения важны также результаты испытаний готовой композиции и повторяемость показателей между партиями, особенно если меняется источник сырья.
Флотация гарантирует нужную чистоту графита?
Нет. Флотация может повысить чистоту примерно до 95%, но для более высоких требований могут понадобиться дополнительные химические или термические методы очистки. Факт обогащения сам по себе не подтверждает итоговое качество: нужно запросить показатели конкретного порошка, включая углерод, зольность и примеси.
Заключение
Сравнивая марки графита для самосмазывающихся порошковых деталей, учитывайте происхождение сырья, чистоту, кристалличность, морфологию и фракционный состав. Процент углерода дает важный ориентир, но не заменяет проверку зольности, стабильности партии и поведения готовой композиции при трении и износе.
Следующий шаг для инженера и закупщика - запросить спецификацию конкретной партии, согласовать критерии приемки и испытать графит в составе детали. Если меняется источник сырья, повторно проверьте фракцию, влажность и зольность, а затем подтвердите трибологические свойства на сопоставимых испытаниях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему толщина слоя покрытия при окунании не всегда соответствует расчетной и как правильно ее контролировать.
Узнайте, как правильно подобранная смазка дозатора пищевой продукции влияет на точность фасовки и общую производительность оборудования.
Выбирайте смазку шпинделя станка с ЧПУ правильно, чтобы обеспечить долгую и бесперебойную работу оборудования.