
Почему метод окунания не обеспечивает точную толщину слоя покрытия
Для точного машиностроения метод окунания не подходит, если требуется стабильно получать заданную толщину слоя покрытия и сохранять геометрию детали. Сам факт погружения в состав не подтверждает, что слой соответствует расчетному значению: толщину нужно выбирать с учетом формы детали и условий работы, а затем измерять подходящим методом.
Инженерам и техническим специалистам важно оценивать не только способ нанесения, но и контроль готового покрытия. В статье разберем, почему это особенно важно для насосных деталей, как выбирать толщину и какие стандарты используют для ее измерения. Закупщикам материал поможет сформировать требования к покрытию и контролю до выбора технологии.
Почему окунание не гарантирует точную толщину слоя покрытия
При окунании деталь погружают в состав, но сам этот прием не задает подтвержденное значение толщины на каждой ее поверхности.
На результат влияют форма детали и особенности нанесения, поэтому одинаковое погружение не означает одинаковый слой на разных участках. Для точного машиностроения этого недостаточно: покрытие должно соответствовать требованию по толщине, сохранять геометрию и давать воспроизводимый результат.
Особенно сложно оценивать детали с каналами, кромками, углублениями и внутренними поверхностями. Для них важно не только наличие покрытия, но и то, где именно оно сформировалось и как повлияет на рабочий размер. Если слой изменяет профиль канала или лопатки, это может ухудшить гидравлические характеристики насоса. Поэтому при ремонте и защите насосного оборудования отдельно учитывают сохранение исходной гидравлической геометрии.
Почему визуальной оценки недостаточно
Внешний вид не показывает фактическую толщину сухой пленки и не подтверждает ее соответствие заданному значению. ISO 2808:2019 рассматривает разные методы измерения: для мокрой пленки, сухой пленки и неотвержденных порошковых слоев. Выбор зависит от типа покрытия и этапа контроля. Такой подход позволяет оценивать слой измерением, а не предполагать его свойства по внешнему виду.
Метод окунания может быть частью технологического процесса, но для точной детали его нельзя считать достаточным критерием качества. Нужно заранее определить, какое значение толщины требуется получить, как его будут проверять и какие поверхности необходимо контролировать. Если требование к геометрии узкое, а способ измерения не выбран, приемка покрытия останется неопределенной. Поэтому методы нанесения покрытий следует оценивать вместе с планом измерений и допусками детали.
Как геометрия и условия работы влияют на покрытие деталей насоса
Для насосов универсальной толщины не существует: ее подбирают под нагрузки и поток.
У рабочих колес учитывают напряжения и условия движения среды, а у корпусов - еще и необходимость сохранить гидравлическую геометрию. Покрытие деталей насоса должно защищать рабочую поверхность, не меняя форму канала настолько, чтобы это нивелировало пользу от защиты.
Задача особенно значима в средах, где детали подвергаются эрозионному и кавитационному воздействию, абразивному износу или химической атаке. В таких условиях оценивают не только толщину, но и адгезию, износостойкость и химическую стойкость покрытия. Один лишь факт наличия слоя не гарантирует ресурс детали: свойства покрытия должны соответствовать конкретному механизму повреждения.
Толщина слоя под конкретную нагрузку
Разница между покрытиями может быть существенной. В материалах по насосным деталям описаны тонкие твердые покрытия толщиной порядка 100 мкм и выше, а для защиты корпусов приводятся примеры эластомерных систем толщиной 1,5 мм и 4 мм. Эти значения иллюстрируют разные задачи и не служат универсальными рекомендациями для любой детали.
При выборе толщины учитывают рабочую среду, нагрузку и геометрию. Для внутренних поверхностей насоса важно, чтобы покрытие защищало от износа и при этом сохраняло форму канала или лопатки. Поэтому толщину и технологию нанесения определяют для конкретной детали, а не переносят механически с другого узла. Такой подход помогает связать защиту от эрозионного износа с требованиями к работе оборудования.
Толщина 1 слоя покрытия: почему больше не всегда лучше
Вопрос о том, какой должна быть толщина 1 слоя покрытия, нельзя решать без учета материала и технологии.
Для отдельных систем холодного отверждения указана возможность нанесения до 2000 мкм за один слой без подтеков. Это частный пример, а не допустимое значение для любого покрытия. Максимум, который позволяет конкретная система, не равен оптимальной толщине для точной детали.
Увеличение толщины может изменить размеры поверхности и рабочий профиль детали. Для насосов это особенно важно: покрытие должно защищать от эрозии и кавитации, но также сохранять гидравлическую геометрию. Если слой подобран без учета потока и нагрузки, деталь может получить защиту от одного вида повреждения ценой ухудшения рабочих характеристик. Поэтому принцип «чем толще, тем лучше» не подходит для выбора покрытия.
Как определить толщину покрытия
Сначала задают условия работы детали и требуемую функцию покрытия. Затем определяют, какие поверхности нужно защитить и какие размерные ограничения нельзя нарушить. Только после этого выбирают систему покрытия и способ контроля. Для насосных рабочих колес толщину связывают с напряжениями и потоком, а для корпусов дополнительно учитывают сохранение гидравлики.
Для точного машиностроения важно заранее согласовать приемочные критерии: где проводят измерение, какой метод используют и на каком этапе оценивают толщину. Такой порядок помогает избежать ситуации, когда требования к покрытию сформулированы общо, а результат проверяют лишь по факту наличия слоя. Если технология допускает несколько нанесений или толщин, выбор нужно сверять с назначением детали и характеристиками конкретной системы.
Измерение толщины сухого слоя покрытия: стандарты и методы
Контроль толщины выбирают с учетом материала основания, типа покрытия и этапа технологического процесса.
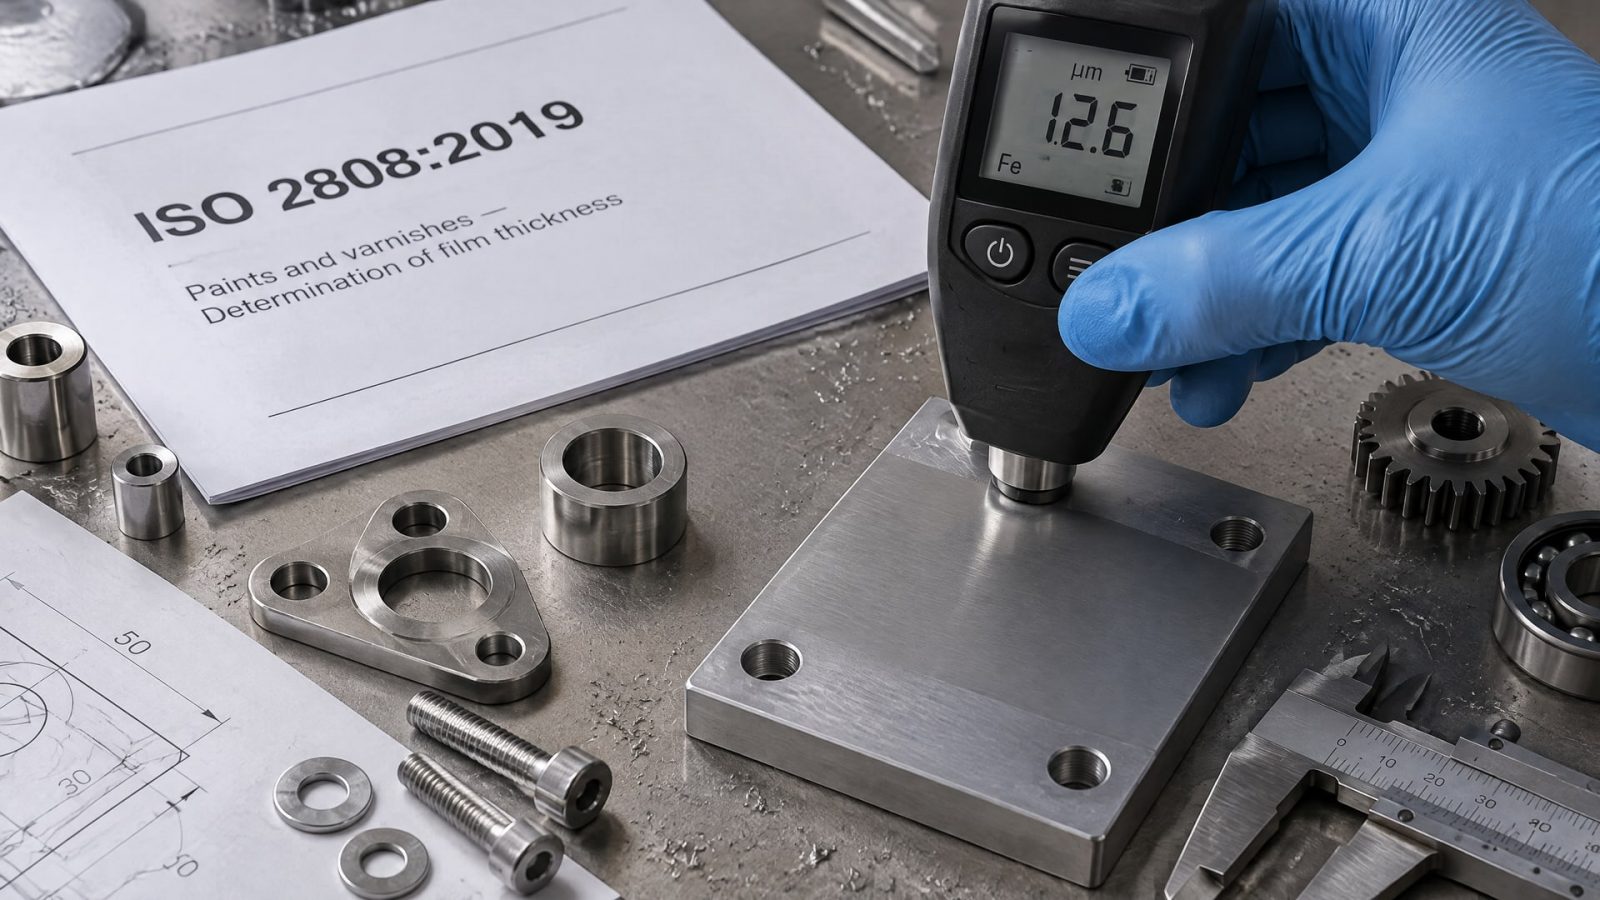
ISO 2808:2019 описывает методы для мокрой пленки, сухой пленки и неотвержденных порошковых слоев. Этот стандарт помогает соотнести тип покрытия с подходящим методом измерения, а не ограничиваться визуальной проверкой.
Для металлических оснований сухую пленку измеряют, в частности, магнитными и вихретоковыми приборами. ASTM D7091-22 посвящен неразрушающему измерению толщины сухой пленки на металлических основаниях. ASTM E376-19 также рассматривает магнитные и вихретоковые измерения; в идеальных условиях точность составляет до ±10% от истинной толщины или ±2,5 мкм - в зависимости от того, какое значение больше.
Что учитывать при выборе метода измерения
Погрешность метода нужно соотносить с требованием к детали. Например, точность измерения по ASTM E376-19 не отменяет необходимости выбрать подходящий прибор и организовать контроль на нужных участках. Для металлических и неорганических покрытий ASTM B659-90(2021) служит руководством по измерению и перечисляет ряд методов, включая ISO 1463, ISO 2178, ISO 2360 и ISO 3497.
До нанесения покрытия полезно зафиксировать, какой документ и метод контроля используют при приемке. Для металлического основания это может быть неразрушающее измерение сухой пленки, а на другой стадии потребуются методы для мокрого слоя или неотвержденного порошка. Измерение толщины слоя покрытия должно соответствовать и материалу, и стадии процесса: иначе показания могут не отвечать на вопрос о готовом сухом слое.
Методы нанесения покрытий для точного машиностроения
Выбирая метод нанесения, инженер сопоставляет требуемую толщину, геометрию детали, рабочую среду и возможность инструментального контроля.
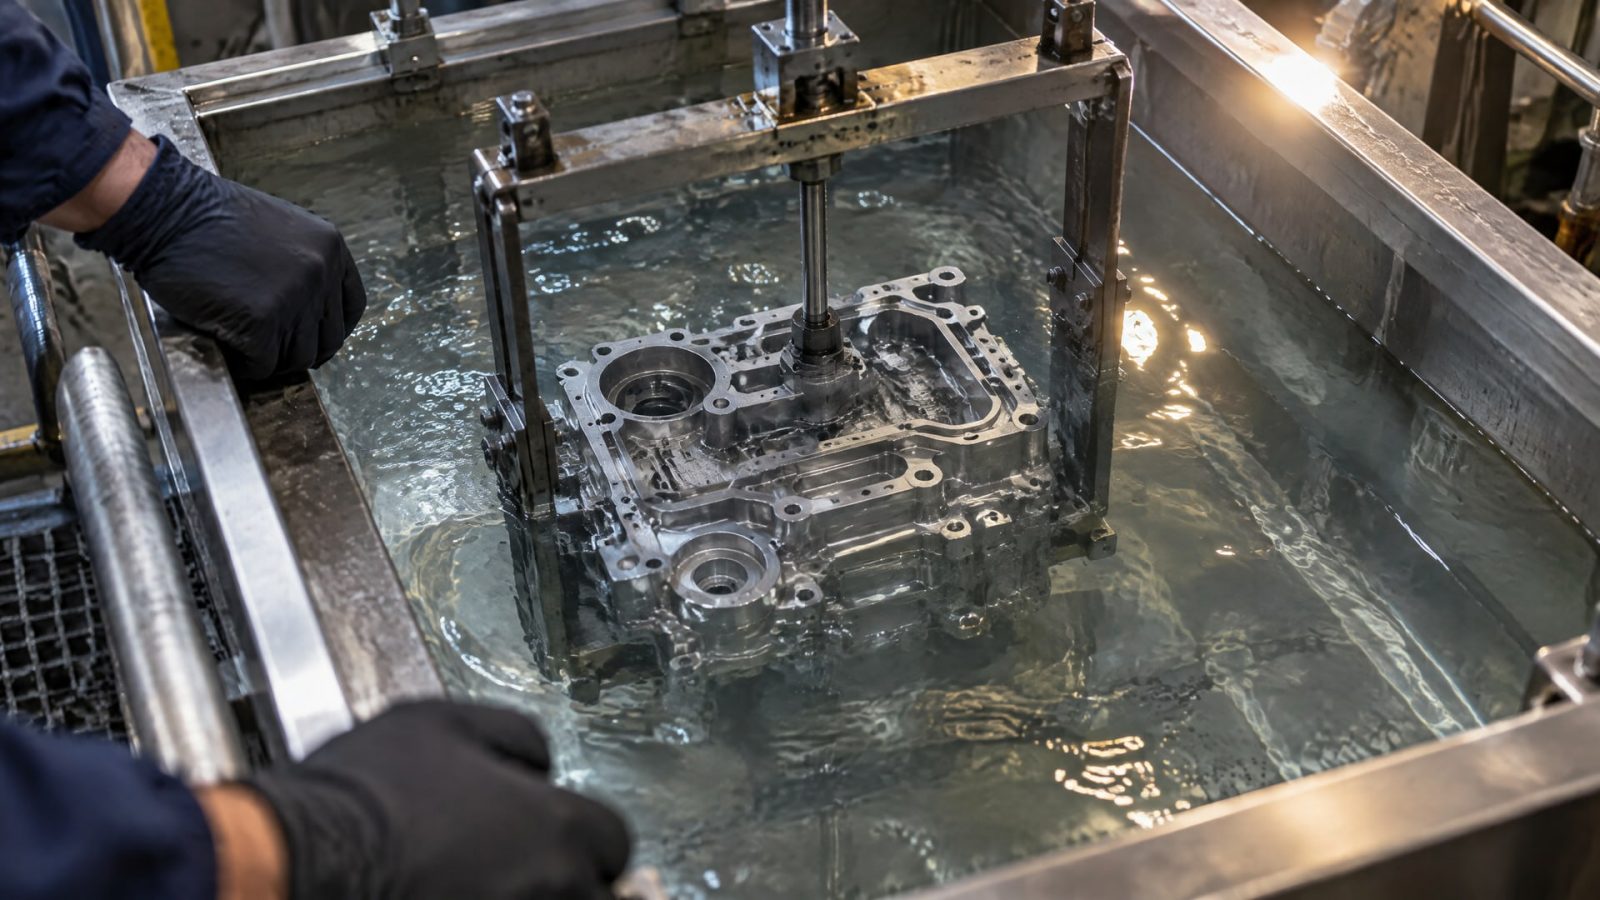
Окунание не стоит выбирать только потому, что оно покрывает поверхность: для точного узла важны повторяемость и сохранение размеров. Если покрытие предназначено для работы во внутреннем канале или на сложной поверхности, способ нанесения оценивают вместе с тем, как проверить результат на этих участках.
Для защиты деталей от износа рассматривают покрытия с учетом конкретного механизма повреждения. При эрозионном, кавитационном и абразивном воздействии важны барьерная защита, адгезия и стойкость к рабочей среде. Тонкий слой не обязательно хуже толстого, а толстый не обязательно обеспечивает больший ресурс. Требования задают условия работы детали и свойства покрытия, а не одно значение толщины.
Покрытия для внутренних поверхностей
В точном машиностроении антифрикционные покрытия MODENGY рассматривают как решение для защиты деталей от механического и эрозионного износа, в том числе на внутренних поверхностях. При выборе важно сопоставить назначение покрытия с условиями контакта и геометрией детали. Толщину и способ нанесения следует задавать с учетом размеров, которые нужно сохранить, а затем включать измерение в план контроля.
Совет инженера
Сценарий: перед нанесением антифрикционного твердосмазочного покрытия поверхность требует финишной очистки и обезжиривания.
Что делают: перед нанесением АТСП MODENGY применяют MODENGY Очиститель-активатор для подготовки поверхности.
Итог: подготовка становится отдельным этапом процесса, а требования к измерению толщины и приемке покрытия можно зафиксировать заранее.
Часто задаваемые вопросы
Всегда ли окунание дает одинаковую толщину покрытия?
Нет. Метод сам по себе не подтверждает, что на всех участках детали сформировалась одинаковая толщина. На результат влияют геометрия и особенности нанесения. Для точной детали нужно определить требуемую толщину, выбрать метод измерения и заранее установить, какие зоны будут контролировать.
Как измеряют толщину сухого слоя покрытия на металле?
Для металлических оснований применяют магнитные и вихретоковые толщиномеры. ASTM D7091-22 и ASTM E376-19 посвящены неразрушающему контролю сухой пленки. Выбор метода и прибора должен учитывать основание, покрытие и требования к точности измерения.
Можно ли нанести один очень толстый слой?
Это зависит от конкретной системы покрытия. Для отдельных холодноотверждаемых систем описано нанесение до 2000 мкм за один слой, но это не универсальная норма. Для точной детали толщину выбирают с учетом нагрузки, рабочей среды и необходимости сохранить геометрию.
Как выбрать толщину покрытия для детали насоса?
Толщину подбирают под нагрузку, поток и назначение детали. Для рабочих колес учитывают напряжения и условия движения среды, а для корпусов - сохранение гидравлической геометрии. Помимо толщины оценивают стойкость к эрозии, кавитации, абразиву и химическому воздействию.
Заключение
Метод окунания не обеспечивает точную толщину слоя покрытия сам по себе: результат нужно соотносить с геометрией и условиями работы детали, а затем проверять измерением. Для насосных узлов важно сохранить гидравлический профиль и подобрать покрытие с учетом эрозии, кавитации, абразивного износа и химической среды.
Следующий шаг для инженера - до нанесения покрытия зафиксировать требуемую толщину, поверхности контроля и метод измерения по ISO 2808:2019 или подходящему стандарту для сухой пленки на металле. После этого можно сравнить методы нанесения и выбрать систему, которая защищает деталь, не нарушая ее геометрию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно подобранная смазка дозатора пищевой продукции влияет на точность фасовки и общую производительность оборудования.
Выбирайте смазку шпинделя станка с ЧПУ правильно, чтобы обеспечить долгую и бесперебойную работу оборудования.
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а также как правильно обработать замок и тросик.