
Смазка шпинделя станка с ЧПУ: выбор материала и обслуживание подшипников
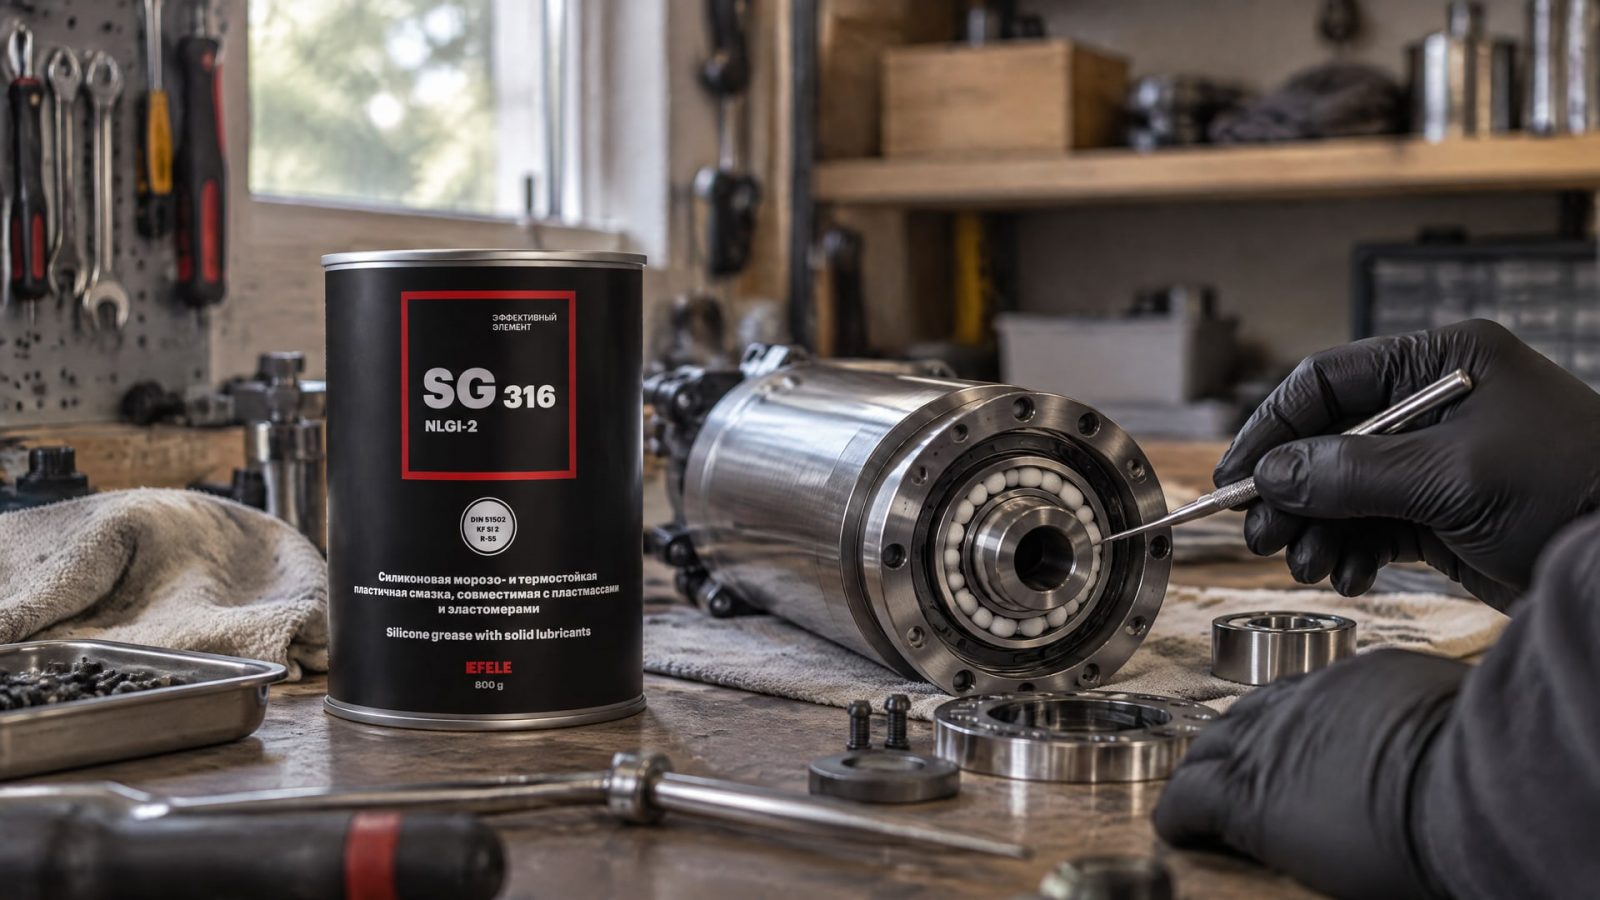
Долгая работа шпинделя зависит не от количества смазки, а от ее соответствия типу подшипника, частоте вращения, нагрузке, температуре и конструкции системы подачи. Смазку шпинделя станка выбирают по этим условиям и паспорту узла: для одних конструкций подходят специальные масла, для других - пластичные составы, а подшипники с заводской заправкой не обслуживают без указания производителя.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают материал или разрабатывают регламент смазки шпинделя. Разберем, чем различаются масла и пластичные смазки для таких узлов, что проверять в автоматической системе и как действовать при шуме, нагреве или биении. Для конкретного станка указания паспорта и документации на шпиндель важнее общих рекомендаций.
Как выбрать смазку шпинделя станка
Подбор начинают с документации на шпиндель и подшипники.
Затем сопоставляют условия работы: частоту вращения, нагрузку, рабочую температуру, влажность и способ подачи смазочного материала. Эти параметры связаны между собой: материал, подходящий по температуре, может не соответствовать высокоскоростному режиму или конструкции системы подачи.
Для высокоскоростных шпинделей в справочных рекомендациях встречаются масла вязкостных классов ISO VG 2, ISO VG 5 и ISO VG 10. Конкретный класс выбирают с учетом скорости и нагрузки. В материалах по смазке электродвигателей и высокоскоростных шпинделей также упоминается ISO VG 100, но это не универсальное значение для всех шпиндельных опор. Ориентироваться нужно на требования изготовителя конкретного узла, а не на само название класса.
В классификации ГОСТ 28549.2-90 для шпинделей, подшипников и сопряженных соединений выделена группа F. Для пластичных смазок применяют классы консистенции NLGI: у NLGI 2 рабочая пенетрация составляет 340–310 единиц по шкале 0,1 мм, у NLGI 3 - 295–265 единиц по шкале 0,1 мм. Класс NLGI описывает консистенцию, но сам по себе не подтверждает пригодность смазки для нужной скорости или типа подшипника.
Температурные данные также нельзя переносить с одного состава на другой. В таблицах для шпиндельных подшипников встречаются составы на литиевом комплексном мыле с синтетическим маслом и рабочим диапазоном от -40 до +120 °C. В старых нормативных материалах для отдельных низкотемпературных составов, применявшихся в шпиндельно-втулочных узлах, приведены диапазоны от -60 до +90 °C и от -60 до +150 °C. Это справочные примеры, а не готовое предписание для любого станка.
Для узла с керамическими подшипниками, где при высокой частоте вращения важны низкий коэффициент трения и широкий температурный диапазон, обычного выбора только по консистенции недостаточно. В качестве силиконовой термостойкой смазки для такого применения рассматривают EFELE SG-316. Перед применением проверяют соответствие материала требованиям конкретного подшипника и инструкции к шпинделю.
Пластичная смазка или масло для шпиндельных подшипников
Тип смазочного материала определяет конструкция шпинделя.
В одних узлах используют пластичную смазку, в других - шпиндельное масло или жидкую смазку с подачей через специальную систему. Для высокоскоростных опор выбор «погуще для лучшей защиты» не работает: избыток материала усиливает перемешивание, повышает нагрев и может ускорить выход подшипника из строя.
При выборе пластичной смазки учитывают не только NLGI, но и тип загустителя, базовое масло, термостойкость и механическую стабильность. Даже значения NLGI 2 и NLGI 3 не позволяют сами по себе определить, подходит ли продукт для конкретных оборотов. В справочных таблицах для шпиндельных узлов встречаются составы с литиевым комплексным загустителем и рабочим диапазоном от -40 до +120 °C, однако этот диапазон относится к описанным составам, а не ко всем смазкам такого класса.
Для жидкой смазки важны вязкость и способ подачи. В рекомендациях для быстроходных шпинделей встречаются классы ISO VG 2, 5 и 10, выбранные с учетом скорости и нагрузки. ГОСТ 26191-84 также упоминает специальные жидкости для подшипников опор валков и металлургического оборудования. Это отражает общий принцип: для таких узлов подбирают материал по назначению, а не заменяют его бытовым или произвольным универсальным маслом.
Отдельная ситуация - шпиндель с заводской заправкой или маркировкой sealed for life. Если изготовитель не предусматривает регулярное пополнение смазки, добавлять ее по привычке нельзя. Лишнее количество в закрытом узле может повысить потери на перемешивание и нагрев. Сначала нужно выяснить, предусмотрено ли обслуживание подшипников шпинделя, каким материалом и каким способом.
Масло для шпиндельных подшипников нельзя автоматически заменять материалом для направляющих. У этих узлов разные требования к вязкости и режиму работы. Если в документации указана отдельная смазочная система для шпинделя, соблюдают именно ее требования, не смешивая материалы без подтвержденной совместимости.
Регламент смазки шпинделя и проверка системы подачи
Регламент смазки шпинделя устанавливают по паспорту станка и документации на шпиндельный узел.
Универсального интервала в часах для всех моделей нет: обслуживание зависит от конструкции, режима работы и способа подачи материала. Нельзя назначать частоту только по тому, сколько часов станок отработал или насколько интенсивно используется производство.
Для автоматической системы проверяют уровень материала, заданные циклы, целостность линий и отсутствие засоров. В системах oil-air дополнительно контролируют расход воздуха и масла. Если подача нарушена, увеличение частоты смазки не устранит причину: сначала нужно проверить состояние линии и работу системы.
При ручной подаче придерживаются способа и количества, указанных изготовителем. Избыточная смазка не компенсирует несоблюдение интервала и способна увеличить нагрев подшипников. Особенно важно избегать подачи «на всякий случай» в узлы, рассчитанные на заводскую заправку или ограниченное количество материала.
В журнал обслуживания полезно вносить сведения, которые позволяют сопоставлять состояние узла с режимом работы:
дату и наработку на момент проверки;
уровень смазочного материала и состояние системы подачи;
наличие засоров или повреждений линий;
температуру корпуса и изменения шума;
замечания по качеству поверхности и биению;
выполненные работы и использованный материал.
Записи помогают заметить отклонения и понять, менялось ли состояние шпинделя после обслуживания. Если появился новый шум или выросла температура, не следует ждать следующего планового интервала. При этом не нужно сразу считать смазку единственной причиной: проверяют также подшипник, уплотнения, преднатяг, линию подачи и регулировку шпинделя.
Смазка шпинделя токарного станка и других моделей
Для токарного станка принцип подбора тот же: сначала выясняют тип шпиндельных подшипников и требования изготовителя, затем определяют вид материала и способ его подачи.
Название станка само по себе не задает вязкость или интервал обслуживания. Разные конструкции могут использовать пластичную смазку, масло или систему автоматической подачи.
Если требуется смазка шпинделя токарного станка, проверьте паспорт и маркировку шпиндельного узла. Найдите указания о том, допускается ли пополнение смазки, какой материал предусмотрен и как контролировать его подачу. Если конструкция описана как sealed for life, самостоятельное добавление материала без инструкции производителя не проводят.
Для станка горизонтально расточного 2а622 1 смазка шпинделя также должна соответствовать документации конкретного станка и узла. По одному обозначению модели нельзя надежно определить тип подшипника, материал или интервал подачи. Если паспорт недоступен, до внесения смазки нужно установить исполнение шпинделя и проверить, не относится ли он к узлам с заводской заправкой.
В старых нормативных материалах приведены примеры низкотемпературных составов для шпиндельно-втулочных узлов: диапазон от -60 до +90 °C для одного состава и от -60 до +150 °C для другого. Эти сведения не заменяют руководство станка и не дают основания переносить состав на современный высокоскоростной шпиндель. Условия эксплуатации и характеристики подшипника должны совпасть с назначением материала.
Если сведений о конкретном станке недостаточно, безопасный порядок действий такой:
определить модель и исполнение шпиндельного узла;
найти паспорт станка и документацию на подшипники;
уточнить способ смазки и указанный материал;
проверить режим работы, включая скорость и температуру;
не смешивать разные материалы без подтверждения совместимости.
Признаки проблем с подшипниками шпинделя
На необходимость внеплановой проверки указывают рост шума на высоких оборотах, повышение температуры корпуса, ухудшение качества обработанной поверхности и увеличение биения.
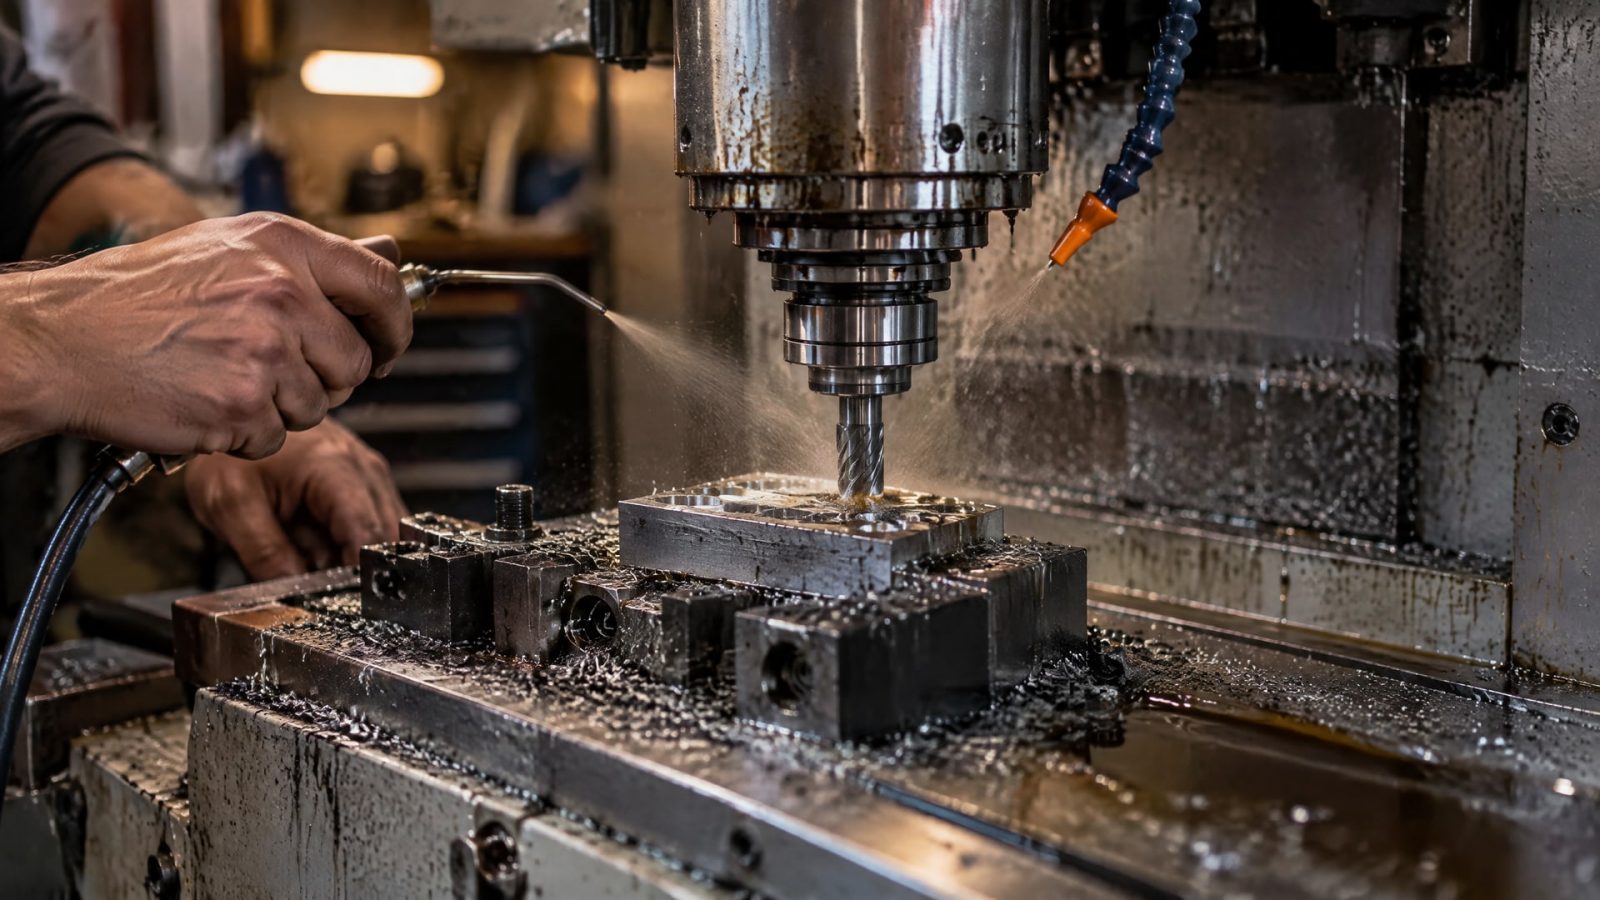
Эти признаки не доказывают, что причина именно в смазке. Подобные отклонения могут быть связаны с загрязнением, неверным преднатягом, износом уплотнений, засорением линии подачи или ошибками регулировки шпинделя.
Проверку начинают с фиксации симптома и условий, при которых он возник: режима работы, частоты вращения, состояния системы подачи и температуры корпуса. Если смазка подается автоматически, проверяют уровень, циклы, линии и для oil-air системы - расход воздуха и масла. Не следует компенсировать шум дополнительным количеством материала: при переизбытке смазки растут перемешивание и нагрев.
Также важно различать недоподачу и неисправность самого узла. Засоренная линия может ограничивать поступление материала, но исправная подача не исключает проблем с преднатягом или уплотнениями. Поэтому диагностику проводят по шпинделю в целом, а не сводят к замене смазки.
Если отклонение появилось до планового срока, проверку не откладывают. Измерения и наблюдения сопоставляют с требованиями паспорта и прежними записями об обслуживании. После устранения причины фиксируют, что именно было обнаружено: изменение подачи, загрязнение, состояние уплотнений или необходимость регулировки. Такой подход помогает не повторять одну и ту же ошибочную операцию и не увеличивать количество смазки без основания.
Часто задаваемые вопросы
Как часто менять смазку подшипников шпинделя ЧПУ?
Единого интервала для всех шпинделей нет. Срок и необходимость замены определяют по паспорту станка, документации на подшипниковый узел и конструкции системы подачи. Если шпиндель имеет заводскую заправку или исполнение sealed for life, добавлять материал без указания производителя нельзя. У автоматической системы регулярно проверяют уровень, циклы и линии.
Можно ли использовать более густую смазку для защиты шпинделя?
Не обязательно. Класс NLGI характеризует консистенцию пластичной смазки, но не показывает, подходит ли она для конкретной скорости и температуры. Для высокоскоростного шпинделя слишком густой или избыточно поданный материал может увеличить перемешивание и нагрев. Подбор ведут по документации узла, а не по правилу «чем гуще, тем лучше».
Как определить смазку шпинделя токарного станка?
Сверьте паспорт станка с требованиями к шпиндельным подшипникам и системе подачи. Уточните, предусмотрена ли пластичная смазка или масло, какая вязкость указана и допускается ли пополнение материала. Одной модели станка недостаточно, чтобы назначить конкретную смазку: важны исполнение шпинделя, скорость, нагрузка и рабочая температура.
Какую смазку заливать в шпиндель станка 2а622 1?
По одному обозначению модели нельзя надежно определить состав и режим обслуживания. Для станка горизонтально расточного 2а622 1 нужно свериться с паспортом и документацией шпиндельного узла. До подтверждения типа подшипников и способа подачи не следует выбирать материал по общему назначению или добавлять смазку в узел с заводской заправкой.
Заключение
Смазка шпинделя станка подбирается не по принципу универсальности, а по документации на узел, типу подшипника, скорости, температуре, нагрузке и системе подачи. Избыточное количество смазки может повысить нагрев, а шум, рост температуры корпуса, ухудшение поверхности и биение требуют проверки всего шпинделя, а не только материала.
Следующий шаг - найти паспорт станка и сведения о подшипниках, затем сверить с ними смазочный материал и порядок обслуживания. Если появились отклонения, зафиксируйте режим работы и состояние системы подачи, после чего проверьте узел до очередного планового обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а также как правильно обработать замок и тросик.
Изучите, какие допуски смазок H1 и документы, помимо NSF, критичны для безопасности пищевого производства и как их проверять.
Узнайте, как выбрать СОЖ для обработки жаропрочных сплавов, чтобы избежать налипания при глубоком сверлении.