
Как выбрать СОЖ для глубокого сверления жаропрочных сплавов без налипания
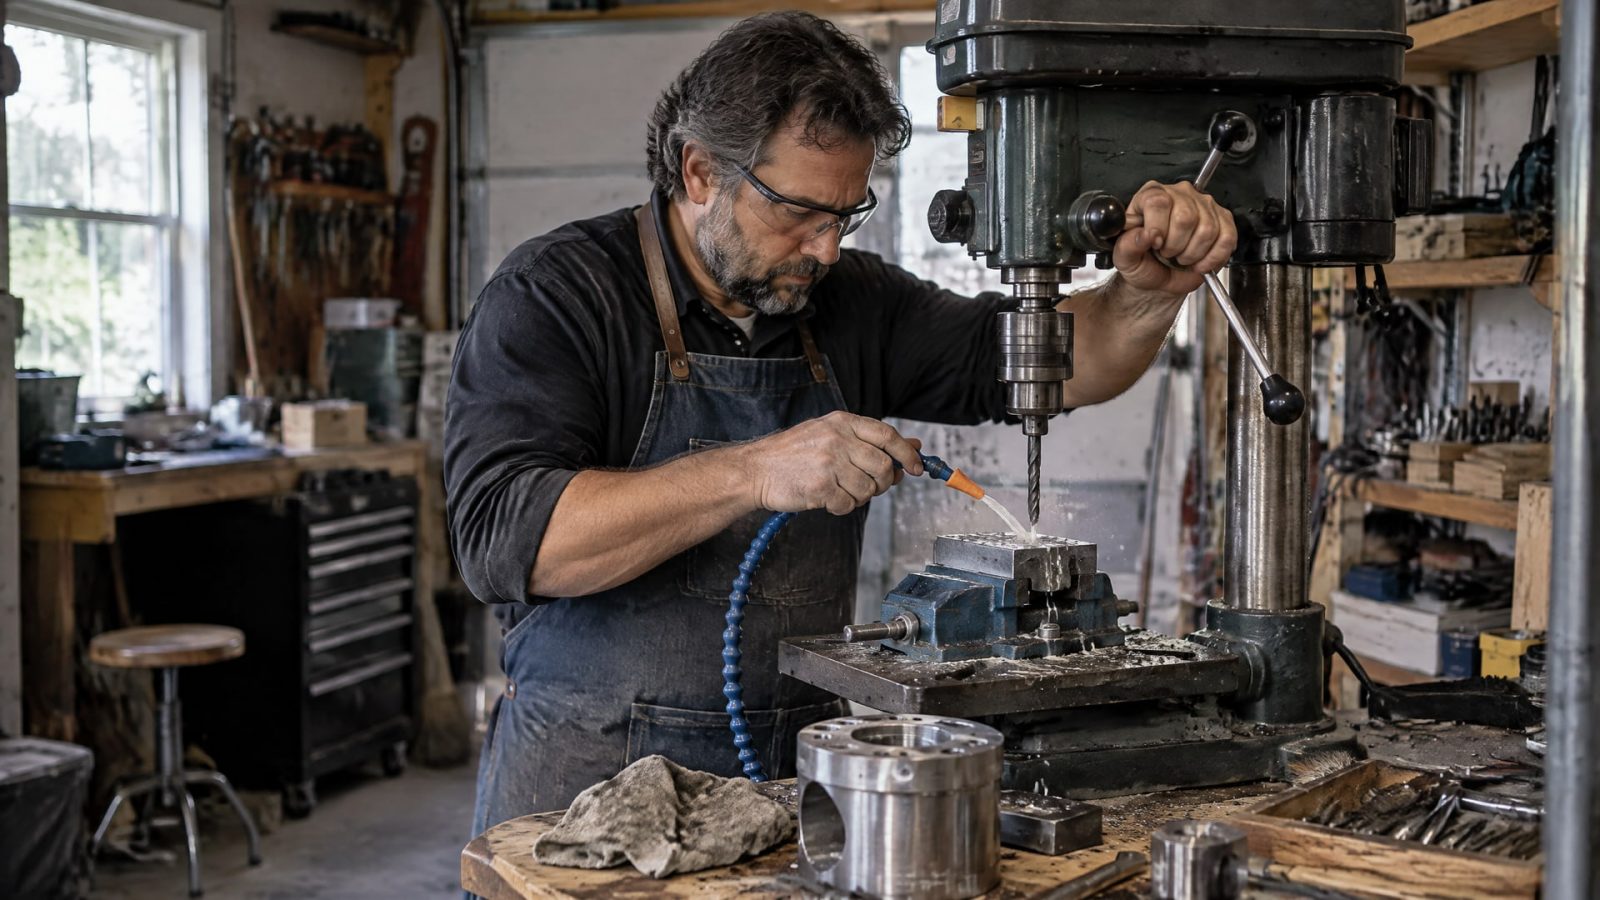
Чтобы снизить налипание при глубоком сверлении жаропрочного сплава, подбирают СОЖ с учетом материала, глубины отверстия и возможностей станка. Важны смазывающая способность, EP-присадки, подача жидкости через инструмент и отвод стружки. Универсального состава для всех сплавов и режимов нет: для одних операций на первом месте охлаждение, для других - смазка и защита от прихвата.
Материал будет полезен инженерам, технологам и закупщикам, которые выбирают СОЖ для обработки жаропрочных сплавов. Разберем, как различаются требования при сверлении титана и никелевых сплавов, когда рассматривать масло или эмульсию и какие параметры системы подачи проверять вместе с жидкостью.
Как выбрать СОЖ для обработки жаропрочных сплавов
СОЖ для глубокого сверления выбирают по двум основным задачам: отводить тепло и снижать трение в зоне резания.
При высоком съеме металла для никелевых жаропрочных сплавов часто важнее охлаждение, поэтому рассматривают водосмешиваемые жидкости. В тяжелых режимах возрастает значение смазывающей способности и EP-присадок, которые помогают уменьшить трение и защитить инструмент при высокой температуре контакта.
Если основная проблема - налипание, одной подачи жидкости недостаточно. Нужно оценить, насколько состав сохраняет смазывающую способность в зоне резания, поступает ли он к режущей кромке и успевает ли вымывать стружку. Густота масла сама по себе не гарантирует лучшую защиту: для глубокого сверления также важна способность жидкости достигать зоны обработки и поддерживать вынос стружки.
Масло или эмульсия
Для труднообрабатываемых материалов, включая никелевые сплавы и титан, при глубоком сверлении часто рассматривают неразбавленное масло с выраженными EP-свойствами. Такой вариант ориентирован на смазывание и защиту от прихвата. Если приоритетом становится интенсивный теплоотвод, рассматривают водосмешиваемую СОЖ, при условии что система станка обеспечивает эффективную подачу и фильтрацию.
Для обработки жаропрочных сталей и сплавов нельзя выбирать жидкость только по названию материала. Учитывают глубину отверстия, объем съема металла, режим резания и конструкцию оборудования. Специализированная СОЖ для глубокого сверления обычно предпочтительнее универсального состава, если операция предъявляет высокие требования к подаче жидкости и удалению стружки.
СОЖ для глубокого сверления: подача и удаление стружки
При глубоких отверстиях наружный полив может не доставить достаточно жидкости к режущей кромке.
Для отверстий глубже 3×D особенно важны внутренняя подача СОЖ и управление выносом стружки. Для титана и никелевых сплавов рекомендации по сверлению также выделяют подачу через инструмент: она помогает снизить риск забивания канавок и заклинивания стружки.
Для титана в справочных рекомендациях отмечается высокое давление подачи через инструмент, вплоть до 70 bar. Это ориентир из рекомендаций по обработке титана, а не универсальная настройка для всех станков и жаропрочных сплавов. Рабочее давление сверяют с требованиями оборудования и инструмента.
Перед выбором состава проверьте систему подачи и отвода стружки:
Есть ли внутренняя подача СОЖ через инструмент.
Обеспечивает ли станок требуемое для операции давление.
Удаляется ли стружка из отверстия без повторного попадания в зону резания.
Подходит ли фильтрация для конкретного процесса.
Соответствуют ли геометрия сверла и режим подачи обрабатываемому материалу.
Если стружка задерживается в отверстии, увеличивается риск ее повторного контакта с режущей кромкой. Это может сопровождаться ростом трения, нагревом и налипанием. Поэтому оценивать только химический состав СОЖ недостаточно: важна вся система доставки жидкости и вывода стружки.
СОЖ для титана и никелевых жаропрочных сплавов
Титан и никелевые сплавы требуют разных акцентов при подборе СОЖ.
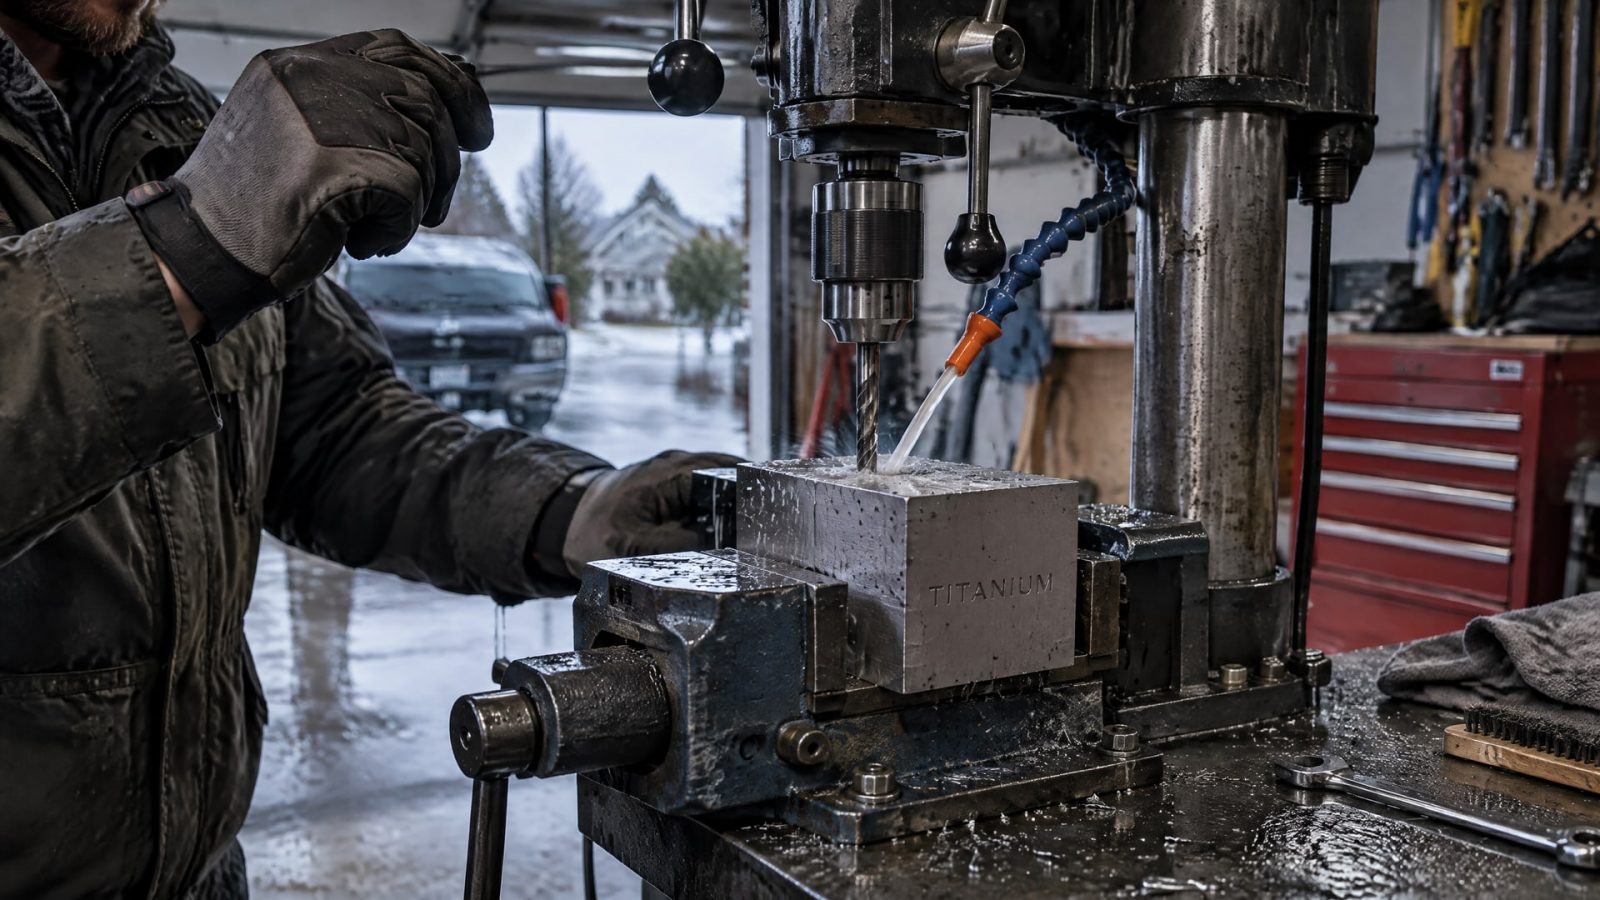
Для титана важен теплоотвод: из-за низкой теплопроводности материала тепло сложнее увести со стружкой. Поэтому в производственных режимах предпочтение отдают подаче жидкости через инструмент, а не расчету на минимальную подачу смазки. Для таких операций MQL может оказаться недостаточным.
Для никелевых жаропрочных сплавов существенны смазывающая способность жидкости и наличие EP-пакета. Он снижает трение и поддерживает защиту инструмента при высокой температуре контакта. При этом, если объем съема металла велик и основная задача - отвод тепла, рассматривают водосмешиваемые составы.
И для титана, и для никелевых сплавов важны прочность режущей кромки и контроль износа. При признаках наклепа следует проверить режим подачи: работа сверла преимущественно в трении увеличивает нагрев и может усиливать налипание. Начинать обработку стоит с консервативных режимов, одновременно контролируя стружку и состояние инструмента.
Формулировка «СОЖ для жаропрочных сплавов» не означает, что для всех материалов подойдет одна жидкость. При обработке жаропрочных сталей и сплавов уточняют конкретную группу материала, глубину отверстия и задачу операции: обеспечить теплоотвод, смазывание или оба эффекта.
Концентрация и подбор эмульсии для обработки жаропрочных сплавов
В рекомендациях по обработке титана и жаропрочных сплавов приводится концентрация 5-12% масла в водной эмульсии.
Для нержавеющих и жаропрочных материалов также указывается диапазон 10-15%. Эти значения относятся к разным группам рекомендаций и не задают единую концентрацию для каждой операции.
Поэтому раствор эмульсии для обработки жаропрочных сплавов подбирают с учетом материала и процесса, а не по одному общему числу. Концентрацию проверяют по требованиям к конкретной СОЖ и условиям работы системы. Важны также стабильная подача жидкости, фильтрация и контроль ее состояния.
Снабженцу при сравнении предложений стоит запросить техническую документацию и уточнить, для каких материалов и операций предназначен состав. Инженеру важно сопоставить рекомендации по концентрации с подачей через инструмент, возможностями станка и требованиями к теплоотводу. Если в документации по конкретному сплаву или операции нет однозначного указания, решение проверяют на технологической пробе.
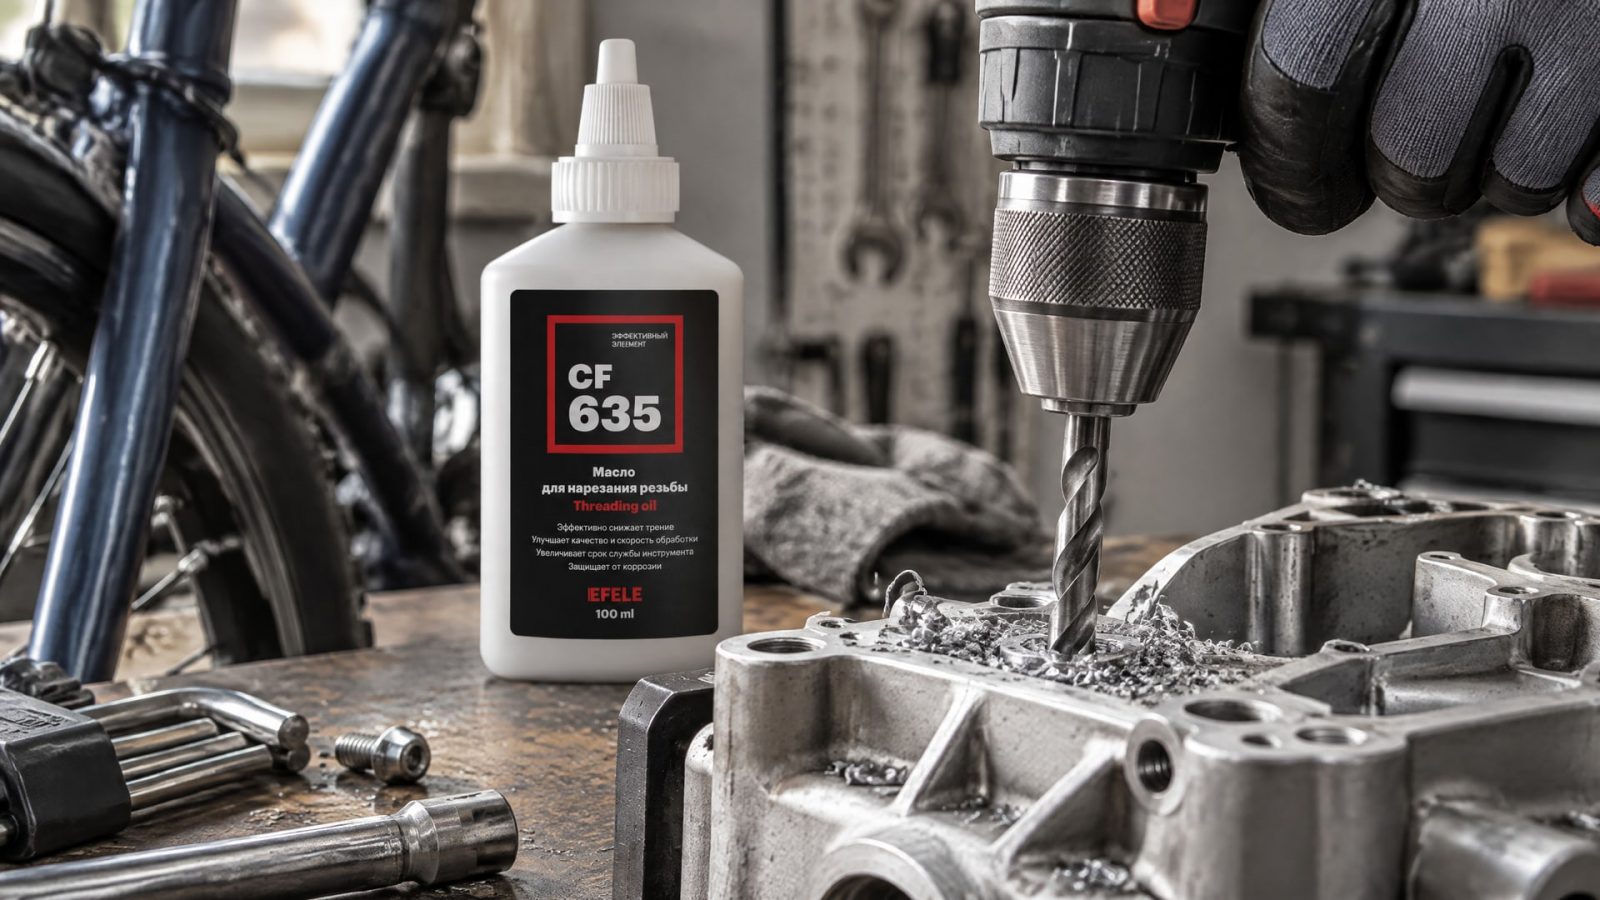
Когда после сверления выполняют нарезание резьбы, для этой отдельной операции рассматривают предназначенный для нее материал: EFELE CF-635 - масло для нарезания резьбы. Его назначение не следует автоматически переносить на глубокое сверление: пригодность СОЖ для конкретной операции сверяют с ее технической документацией.
Особенности обработки жаропрочных сталей и сплавов
При выборе СОЖ учитывают не только марку материала, но и глубину отверстия, режим резания, геометрию сверла и способ подачи жидкости.
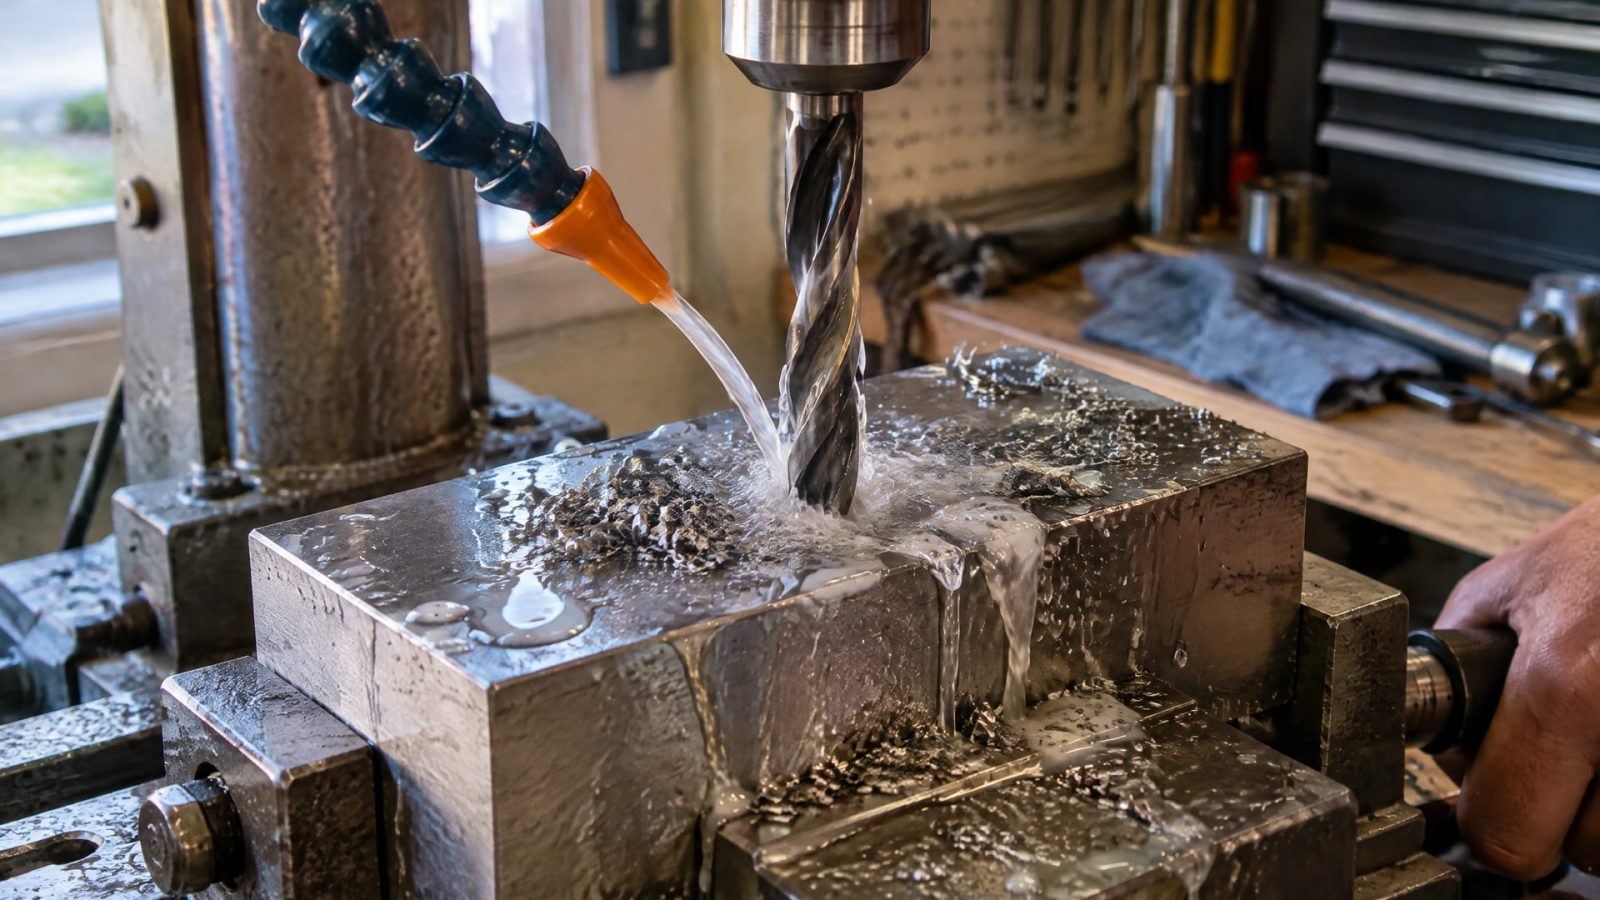
Для никелевых сплавов сочетание охлаждения и смазки меняется в зависимости от съема металла и тяжести режима. Для титана особенно важна доставка СОЖ к режущей кромке и отвод тепла.
Если технологическая документация содержит конкретную марку сплава, используйте именно ее при подборе режима и СОЖ. Например, особенности обработки жаропрочного сплава ЭИ868 нельзя выводить только из общего обозначения «жаропрочный»: параметры операции сверяют с документацией на материал и инструмент. Аналогично, справочник по мехобработке жаропрочных никелевых сплавов помогает сориентироваться в выборе процесса, но не заменяет проверку условий конкретного станка.
Термическая обработка жаропрочных сплавов - отдельный процесс. Ее не следует смешивать с механической обработкой и подбором СОЖ для сверления: здесь речь идет о жидкости, которая участвует в резании, охлаждении и удалении стружки.
Часто задаваемые вопросы
Какая СОЖ нужна для глубокого сверления жаропрочных сплавов?
Выбор зависит от материала и того, что важнее в конкретной операции: охлаждение или смазывание. Для труднообрабатываемых сплавов рассматривают масло с EP-присадками, а при высоком съеме металла и выраженной потребности в теплоотводе - водосмешиваемую жидкость. В обоих случаях проверяют внутреннюю подачу, фильтрацию и вынос стружки.
Какую концентрацию эмульсии выбрать для обработки жаропрочных сплавов?
В рекомендациях встречаются диапазоны 5-12% масла в водной эмульсии для титана и жаропрочных сплавов, а также 10-15% для нержавеющих и жаропрочных материалов. Эти диапазоны не заменяют указания для конкретной СОЖ и операции. Концентрацию сверяют с технической документацией и условиями работы системы.
Можно ли использовать MQL при сверлении титана?
Для производственной обработки титана MQL часто недостаточен, поскольку материал плохо отводит тепло. В рекомендациях предпочтение отдается подаче СОЖ через инструмент; для титана также указывается высокое давление, вплоть до 70 bar. Фактическую настройку определяют по возможностям станка, инструмента и требованиям процесса.
Каковы особенности обработки жаропрочного сплава ЭИ868?
Для выбора режима и СОЖ нужно опираться на документацию именно по ЭИ868 и используемому инструменту. Общие рекомендации для никелевых жаропрочных сплавов помогают определить факторы подбора: охлаждение, смазывающую способность, EP-присадки и удаление стружки. Конкретные режимы по одному обозначению сплава без данных на операцию задавать нельзя.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении без налипания подбирают не только состав СОЖ, но и способ ее подачи. Учитывают материал, баланс охлаждения и смазки, наличие EP-присадок, внутреннюю подачу, давление и удаление стружки. Концентрации и давление используют как ориентиры из рекомендаций, а не как универсальные настройки.
Следующий шаг - сверить марку сплава и глубину отверстия с документацией на СОЖ и инструмент, затем проверить подачу и фильтрацию на станке. Если выбор идет между маслом и эмульсией, исходите из главного ограничения операции: нехватки смазки или недостаточного теплоотвода.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как силиконовая смазка для резиновых уплотнителей поможет защитить резину дверей автомобиля от высыхания и растрескивания.
Узнайте, какая смазка для направляющих гаражных ворот обеспечит их бесперебойную работу зимой и как правильно обслуживать механизм.
Выбор смазки подшипников конвейера на пищевом производстве: допуски, водостойкость, совместимость и особенности обслуживания.