
Смазка подшипников конвейера на пищевом производстве: выбор и порядок обслуживания
Для смазки подшипников конвейера в пищевом производстве выбирают состав с учетом возможного контакта с продуктом, нагрузки, скорости, температуры и условий мойки. Если смазка может случайно попасть на пищу, нужен допуск NSF H1. Но одного допуска недостаточно: важно проверить водостойкость, совместимость с заводской закладкой и возможность повторного обслуживания конкретного подшипника.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают смазку для подшипников мойки, конвейерных линий и труднодоступных узлов. Разберем, как определить требования к составу, подготовить подшипник и избежать перемазки. Отдельно рассмотрим подшипники на газовых затворах конвейера, для которых сначала нужно уточнить конструкцию и способ смазывания.
Как выбрать смазку подшипников конвейера
Сначала определите, может ли смазка случайно соприкоснуться с пищей.
Для таких зон выбирают пластичную смазку с допуском NSF H1. H1 разрешает только непреднамеренный контакт, который технически невозможно полностью исключить. Для зон без контакта с пищей применяют категорию H2, при этом контакт с продуктом для нее запрещен. Категория 3H предназначена для прямого контакта и разделительных агентов, поэтому ее нельзя смешивать с H1.
Затем соберите данные об узле: тип подшипника, нагрузку, скорость, рабочую температуру, наличие воды и моющих растворов, вероятность загрязнения и предусмотренный интервал повторной смазки. Эти параметры определяют требования к смазке не меньше, чем пищевой допуск. Белый цвет состава или надпись «пищевой» сами по себе не подтверждают соответствие условиям эксплуатации.
| Что проверить | Зачем это нужно |
|---|---|
| Возможен ли контакт с пищей | Определить необходимую категорию NSF |
| Есть ли мойка водой и моющими растворами | Проверить водостойкость и устойчивость к вымыванию |
| Каковы нагрузка, скорость и температура | Сопоставить условия работы с техническими данными состава |
| Как смазан подшипник на заводе | Исключить несовместимость при повторной смазке |
| Предусмотрена ли точка подачи | Понять, допускает ли конструкция обслуживание |
Температурные диапазоны в справочных материалах для отдельных пищевых смазок достигают от -30 °C до +140 °C. Это не универсальные пределы для любого состава или подшипника: характеристики конкретной смазки и узла нужно сверять по технической документации. Для низкотемпературной работы также важны текучесть и момент проворачивания при низкой температуре. В одном из описанных методов ориентиром служит давление текучести 1 400 mbar.
NLGI обозначает класс консистенции пластичной смазки, а не ее пищевой допуск и не пригодность к мойке. В справочном описании для NLGI #1 указано менее 10% удаляемого масла, для NLGI #2 - 10-30%. Эти значения не заменяют проверку требований производителя подшипника и условий работы узла.
Условия работы: вода, температура и нагрузка
На пищевых конвейерах подшипники могут сталкиваться с водой, паром, моющими средствами и перепадами температуры.
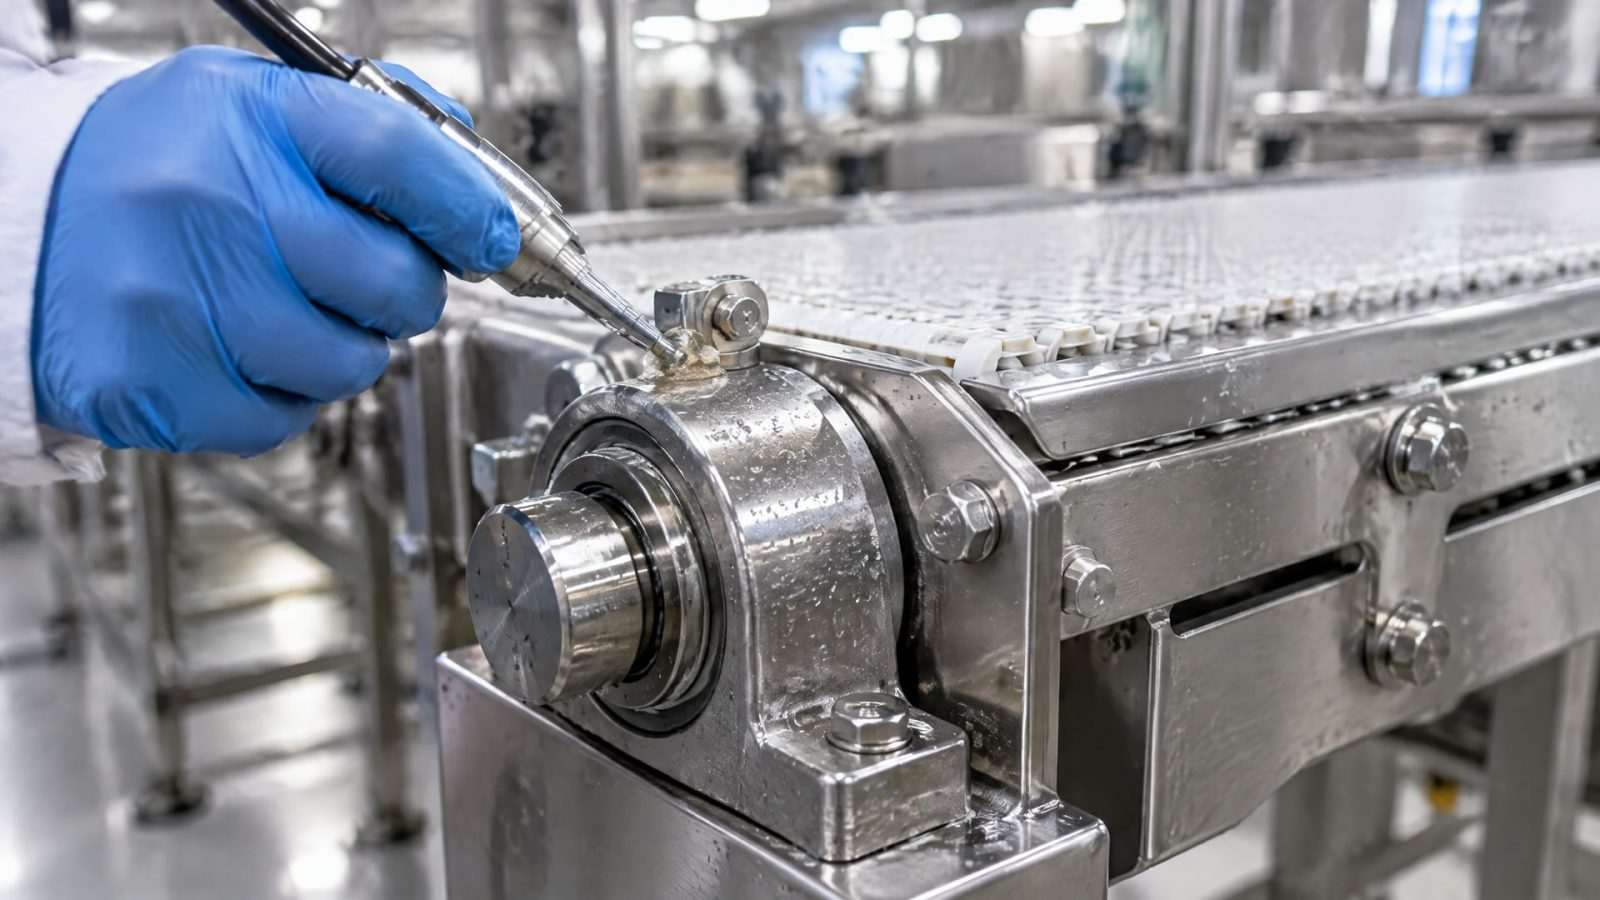
Особенно внимательно оценивают узлы в зоне интенсивной мойки: вода и моющие растворы создают риск вымывания смазки, а влага повышает требования к защите подшипника от коррозии. Поэтому смазка для подшипников мойки должна подбираться не только по NSF H1, но и по подтвержденным характеристикам водостойкости.
Условия работы могут различаться даже на одной линии. Подшипник возле открытого участка, узел под кожухом и опора рядом с моечной зоной получают разное воздействие влаги и загрязнений. Перед закупкой полезно составить перечень точек смазывания с указанием места установки, наличия мойки, нагрузки, скорости и температурных условий. Так снабженец сможет сверить предложения с требованиями инженера, а не выбирать смазку только по общему обозначению «для пищевой промышленности».
При оценке температуры учитывайте не только номинальный режим, но и запуск линии после простоя, а также возможное выделение тепла при работе. В источниках для отдельных пищевых составов приводится диапазон от -30 °C до +140 °C, но переносить его на любой продукт нельзя. Уточняйте рабочий диапазон именно выбранной смазки и сверяйте его с температурой узла. Условия низкотемпературной работы оценивают, в частности, по текучести и моменту проворачивания.
Для подшипника важны также герметизация и конструкция корпуса. В материалах по пищевым узлам отмечена польза уплотнений с защитой IP69K от струй высокого давления. Однако наличие такого уплотнения не отменяет проверки остальных требований: совместимости смазки, режима обслуживания и состояния уплотнения после мойки.
Не следует считать, что любой состав с допуском H1 автоматически выдержит воздействие воды и моющих средств. Эти свойства проверяют отдельно по техническим данным. Если характеристики не подтверждены, не подменяйте их предположениями по цвету, консистенции или надписи на упаковке.
Чем смазать конвейер пищевой и как обслужить подшипник
Перед первой смазкой осмотрите узел и выясните, допускает ли его конструкция повторное обслуживание.
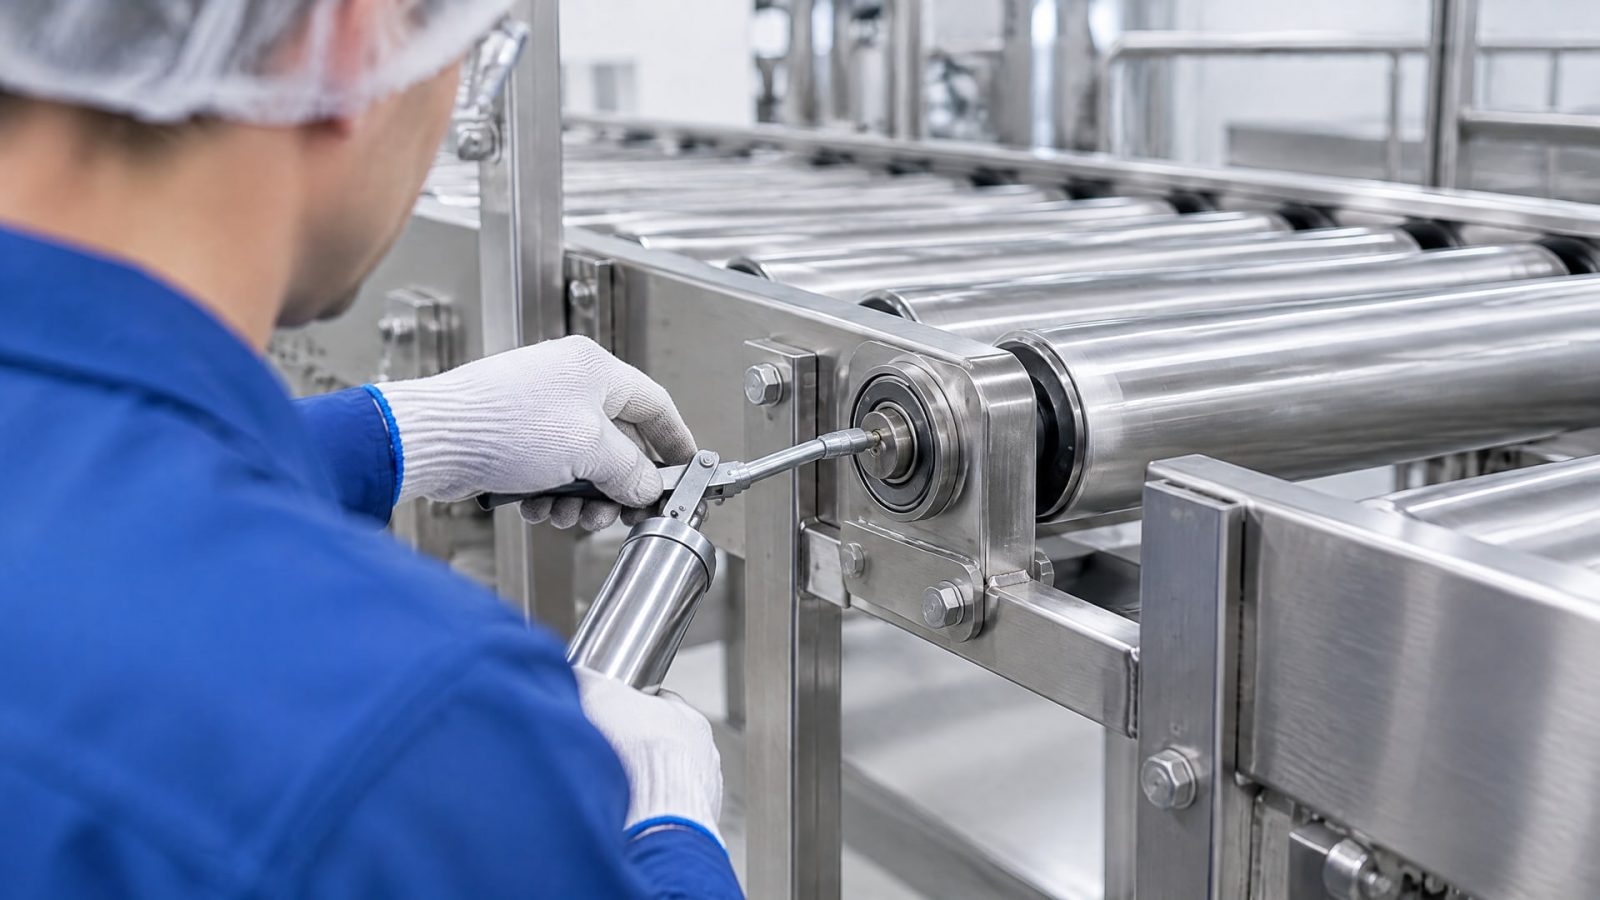
Некоторые подшипники поставляются с заводской закладкой, которой может хватать на весь срок службы. Если корпус не предназначен для повторной смазки или внутри находится твердый смазочный материал, добавлять пластичную смазку нельзя. Сначала проверьте документацию подшипника и рекомендации по его обслуживанию.
Если подшипник обслуживаемый, установите тип заводской смазки. При повторной закладке важна совместимость составов: неизвестную смазку не следует смешивать с новой только потому, что обе имеют пищевой допуск. При необходимости старый состав удаляют и очищают рабочие поверхности перед нанесением. Для подходящего способа очистки учитывают конструкцию узла и требования производителя подшипника.
Дозируйте смазку без избытка. Перемазка может повысить температуру, ухудшить работу узла и увеличить вероятность выброса состава наружу. Это создает не только риск для подшипника, но и дополнительную задачу по очистке оборудования. Точное количество и интервал обслуживания определяют по документации подшипника и условиям работы: общей нормы для всех конвейерных узлов нет.
После обслуживания проверьте, не выходит ли смазка через уплотнения, не появились ли посторонний шум и нагрев. Зафиксируйте примененный состав и точку смазывания в журнале обслуживания. Такие записи помогают отследить состояние узла и при следующем обслуживании не смешать несовместимые материалы.
Автоматические системы подачи могут упростить обслуживание труднодоступных точек и снизить риск недосмазки. Но их применение не отменяет подбора смазки, настройки подачи и проверки совместимости с подшипником. Перед внедрением сверяются со спецификацией узла и оценивают доступность точки обслуживания.
Смазка для подшипников мойки: как учитывать вымывание
При мойке подшипник испытывает воздействие воды, а в некоторых зонах - струй под давлением и моющих растворов.
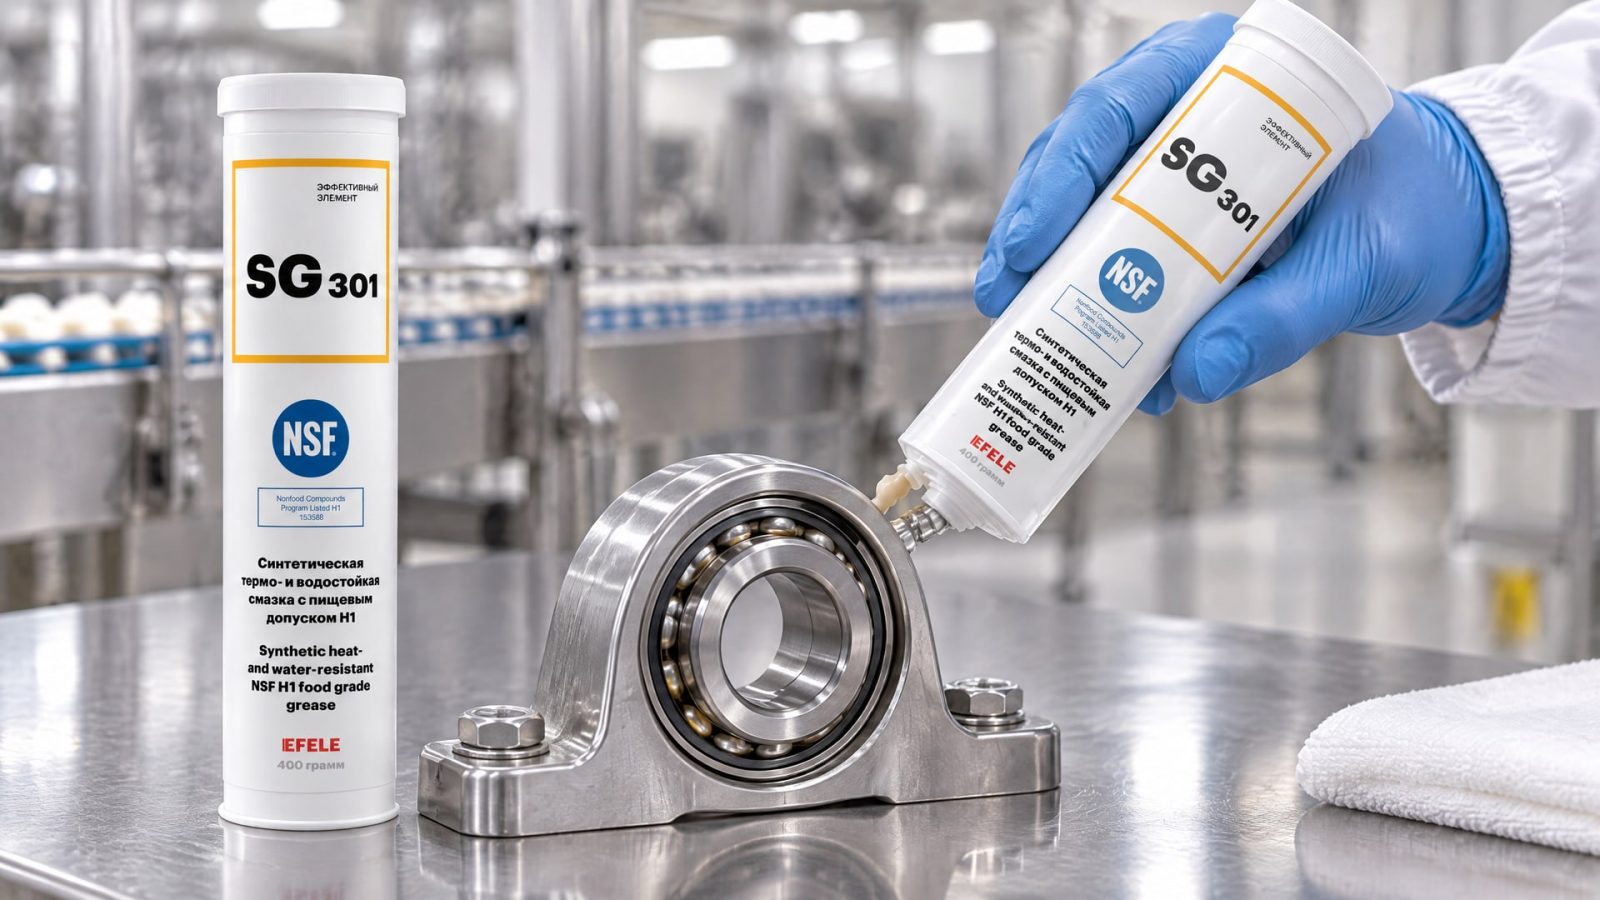
Если смазка вымывается, защитная пленка на рабочих поверхностях может нарушиться, а интервал между обслуживаниями окажется недостаточным для фактического режима. Поэтому требования к водостойкости нужно включать в подбор наравне с нагрузкой, скоростью и температурой.
Для конвейерных линий, которые регулярно моют, рассматривают смазки, у которых подтверждены и NSF H1, и свойства, важные при контакте с водой. Например, в такой задаче в подборе может участвовать EFELE SG-301 - термо-водостойкая пластичная смазка с допуском NSF H1. Ее характеристики сопоставляют с условиями конкретного подшипника, температурой, способом подачи и требованиями его производителя.
Мойка влияет не только на выбор состава, но и на обслуживание. После санитарной обработки проверяют состояние уплотнений, следы вымывания и загрязнения в точке подачи. Если смазка регулярно выходит из узла, простое увеличение дозы может усилить выброс и нагрев, а не решить проблему. Нужно проверить герметизацию, режим мойки и соответствие смазки условиям участка.
Автоматическая подача может быть полезна там, где точка смазывания труднодоступна. При этом систему настраивают так, чтобы подача соответствовала требованиям узла и не приводила к перемазке. Для высоконапорной мойки отдельно оценивают защиту подшипника: в отраслевых материалах отмечены уплотнения с рейтингом IP69K для защиты от струй высокого давления.
При выборе также учитывают температуру. Для отдельных пищевых составов приводится диапазон от -30 °C до +140 °C, но сам факт наличия такого диапазона не подтверждает стойкость к вымыванию. Температурные и водостойкие характеристики - отдельные параметры. Снабженец проверяет их по техническим данным, а инженер сопоставляет с фактическим режимом мойки и работой оборудования.
Ресурс подшипников пищевого конвейера и интервал смазки
Ресурс подшипников пищевого оборудования зависит не только от маркировки смазки.
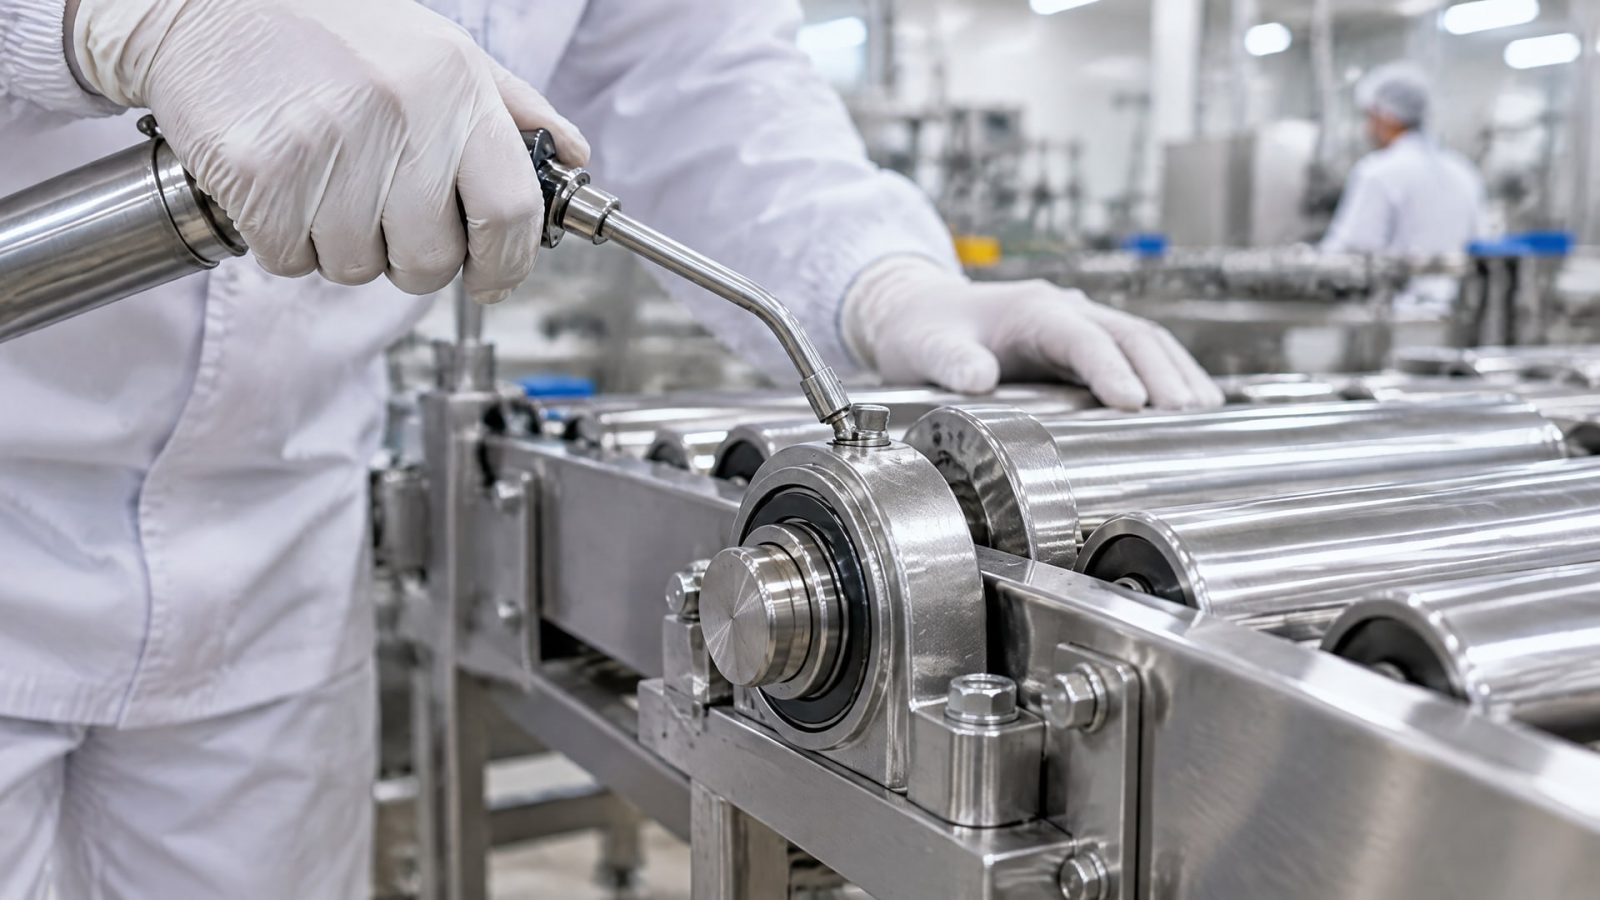
На него влияют нагрузка, скорость, температура, попадание воды и загрязнений, качество уплотнения и правильность обслуживания. Поэтому интервал повторной смазки нельзя назначить только по факту, что подшипник установлен на пищевом конвейере. Его определяют по документации узла и наблюдениям за работой оборудования.
Часть подшипников поставляется с заводской закладкой, рассчитанной на весь срок службы. Такие узлы не требуют регулярного добавления смазки, если конструкция и условия эксплуатации соответствуют предусмотренным. Попытка обслуживать их без необходимости может нарушить герметичность или привести к избытку смазки. Прежде чем подключать точку к централизованной системе, проверьте, предусмотрена ли повторная подача.
Для обслуживаемого подшипника зафиксируйте исходное состояние: шум, нагрев, состояние уплотнений и следы смазки. После мойки и плановых остановок повторяйте осмотр, чтобы заметить изменения. Эти наблюдения помогают корректировать график, но не заменяют требования производителя. Если узел работает с повышенной влажностью или часто контактирует с моющими растворами, эти условия необходимо учитывать при выборе интервала и состава.
Не увеличивайте подачу автоматически, если подшипник нагревается. Избыток смазки сам способен повышать температуру и ухудшать работу. Сначала проверьте правильность дозировки, состояние уплотнений и соответствие смазки нагрузке и скорости. Если причина не очевидна, оцените узел по технической документации и данным обслуживания.
Для труднодоступных точек автоматическая система может снизить вероятность пропуска смазывания. Ее настройку проводят с учетом конструкции подшипника и требуемой подачи. Если заводская закладка рассчитана на весь срок службы или повторная смазка не предусмотрена, устанавливать подачу без проверки нельзя.
Смазка подшипников на газовых затворах конвейера
Для подшипников на газовых затворах конвейера сначала уточняют назначение узла и его конструкцию.
Само название оборудования не показывает, какой тип подшипника установлен, есть ли точка подачи и допускает ли узел повторную смазку. Поэтому начинать обслуживание с нанесения состава нельзя: сначала находят документацию, маркировку подшипника и указания производителя оборудования.
Если узел находится в зоне возможного случайного контакта смазки с пищей, для смазки требуется NSF H1. Если такого риска нет, H1 не становится автоматическим требованием только из-за того, что оборудование относится к пищевому производству. При этом нагрузка, скорость, температура, вода и загрязнение остаются важными условиями выбора состава.
До повторной смазки выясните, чем заправлен подшипник на заводе и совместим ли с ним новый состав. Закрытый подшипник или конструкция с твердым смазочным материалом могут не предусматривать обслуживания. В таких случаях добавление пластичной смазки не выполняют. Если узел обслуживаемый, очищают рабочие поверхности и подают состав без избытка, следуя документации оборудования.
Для закупщика задача состоит в том, чтобы передать поставщику данные о подшипнике и условиях работы, а не только название конвейерного узла. Инженер проверяет характеристики предложенной смазки и совместимость с конструкцией. Такой порядок помогает избежать подмены технического подбора общим обозначением «пищевая смазка».
Если точка подачи труднодоступна, можно оценить применение автоматической системы, но только после подтверждения, что повторная смазка предусмотрена. Для каждого такого узла фиксируют состав, способ подачи и состояние после обслуживания. Это особенно полезно, если на линии есть разные типы подшипников и отдельные участки с мойкой.
Часто задаваемые вопросы
Какая смазка нужна подшипнику пищевого конвейера?
Если возможен случайный контакт смазки с пищей, выбирают состав с допуском NSF H1. Затем проверяют нагрузку, скорость, температуру, воду, моющие средства и загрязнение. Допуск H1 сам по себе не подтверждает водостойкость и пригодность для конкретного подшипника, поэтому характеристики сверяют с технической документацией.
Можно ли перемазывать закрытый подшипник на конвейере?
Не всегда. Некоторые закрытые узлы или подшипники с твердым смазочным материалом не предназначены для повторной смазки. Перед обслуживанием проверяют конструкцию и документацию производителя. Если повторная подача не предусмотрена, добавлять состав нельзя: это может повредить узел или нарушить его герметичность.
Подходит ли любая смазка NSF H1 для мойки?
Нет. NSF H1 относится к возможности случайного контакта с пищей, а стойкость к воде и моющим растворам проверяют отдельно. Для узла в зоне мойки изучают технические характеристики смазки, учитывают режим воздействия воды и проверяют герметизацию подшипника.
Как часто смазывать подшипники конвейера?
Единого интервала для всех подшипников нет. Он зависит от конструкции узла, нагрузки, скорости, температуры, воды и загрязнения, а также от указаний производителя. Некоторые подшипники поставляются с заводской смазкой на весь срок службы и не требуют повторного обслуживания. Перед составлением графика проверяют документацию конкретного узла.
Заключение
Смазку подшипников конвейера выбирают по двум группам требований: пищевой безопасности и условиям работы узла. NSF H1 нужен при возможном случайном контакте с пищей, а водостойкость, температурный диапазон, нагрузку и совместимость проверяют отдельно. Повторно смазывают только те подшипники, конструкция которых это допускает, и не превышают требуемую дозировку.
Следующий шаг - составить перечень подшипников на линии, отметить зоны мойки и возможного контакта с пищей, затем сверить тип заводской смазки и инструкции по обслуживанию. По этим данным инженер определит требования к составу, а закупщик проверит соответствие технических характеристик условиям эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какой герметик для пластика подходит для резьбовых соединений и как избежать ошибок при выборе.
Смазка и качество продукции тесно связаны: узнайте, как класс H1 помогает контролировать риски загрязнения на пищевых производствах.
Узнайте, что делать, если появился запах СОЖ, чтобы избежать полной замены эмульсии и сохранить ее рабочие свойства.