
Смазка и качество продукции: как H1 снижает риск загрязнения на производстве
Смазка и качество продукции связаны через риск утечки, распыления или капания состава на продукт. Смазки класса H1 предназначены для узлов, где возможен случайный контакт с пищей: они не исключают загрязнение полностью, но позволяют контролировать риск при непреднамеренном контакте. Для намеренного контакта H1 не подходит.
Статья полезна инженерам, техническим специалистам и закупщикам пищевых производств. Разберем, чем H1 отличается от H2, как учитывать смазочные материалы в системе HACCP и на что смотреть при выборе и применении. Отдельно рассмотрим регистрацию NSF H1 и стандарт ISO 21469: они помогают подтвердить пищевую пригодность смазки, но не заменяют контроль оборудования и процессов.
Как смазка и качество продукции связаны с классом H1
H1 выбирают для оборудования, в котором смазка может случайно попасть на пищевой продукт.
Такой контакт должен оставаться непреднамеренным и технически неизбежным. H1 не разрешает наносить смазку на пищу или использовать ее там, где контакт предусмотрен технологией.
В отраслевых материалах для минеральных и многих синтетических базовых масел приводится ориентир случайного загрязнения 10 ppm. Это соответствует 10 мг/кг или примерно 10 г на 1 т продукта. Для силиконовых масел указывается более низкий уровень - 1 ppm. Эти значения помогают понять порядок допустимого случайного загрязнения, но не служат основанием допускать утечки: задача производства - предупреждать контакт и управлять последствиями отклонений.
Статус H1 связан с требованиями FDA по 21 CFR 178.3570. При проверке смазки важно подтвердить регистрацию NSF H1 или наличие применимой сертификации, а не полагаться только на формулировку «пищевая» на упаковке. ISO 21469 дополняет оценку: стандарт касается не только состава, но и гигиены производства, обработки и упаковки смазки.
H1 важно отличать от H2. Смазки H2 используют в зонах, где контакта с пищей быть не должно; H1 предназначена для зон с вероятностью случайного контакта. Поэтому замена H2 на H1 может снизить последствия ошибки или непредвиденной утечки, но сама по себе не устраняет источник риска. Для этого необходимо также проверить состояние узла, способ нанесения и близость открытого продукта.
Как снизить риски загрязнения по HACCP
HACCP помогает системно выявить опасности и определить, где нужны меры контроля.
Для смазочных материалов анализируют не только их класс, но и расположение точек смазывания, вероятность утечки, распыления или капания и возможность попадания состава на открытый продукт. Например, риск может зависеть от того, находится ли узел над продуктом или рядом с открытой частью линии.
Сначала составляют перечень точек смазывания и оценивают их по потенциальному пути попадания смазки. Затем для каждого узла определяют подходящий материал и способ нанесения. В зонах вероятного случайного контакта выбирают подтвержденную H1-смазку, а для мест, где контакт исключен, требования определяют с учетом условий работы оборудования и производственных правил. Для проверки статуса учитывают NSF H1, ISO 21469 и соответствие 21 CFR 178.3570.
Практический план контроля может включать такие действия:
отметить на схеме оборудования точки, где возможны капание, утечка или распыление;
назначить для каждого узла подходящую смазку с учетом его функции и условий эксплуатации;
обозначить материалы и места их применения, чтобы персонал не перепутал H1 и H2;
установить порядок осмотров и ведения журнала смазывания;
заранее определить действия при утечке или ошибочном применении состава.
Унификация смазочных материалов до класса H1 там, где это возможно, уменьшает вероятность ошибочного использования H2 в пищевой зоне. При этом не следует автоматически переводить на H1 все узлы без оценки условий работы: внутри одного класса различаются базовые масла, консистенция, водостойкость и механическая стабильность. HACCP должен связывать выбор смазки с конкретной точкой риска, а не подменять инженерный подбор общей маркировкой.
Как выбрать смазку H1 для узла оборудования
Сначала определяют функцию узла и условия его работы: нагрузку, температуру, контакт с водой и моющими или дезинфицирующими растворами, а также доступность для обслуживания.
Затем проверяют, требуется ли пластичная смазка или другой тип материала, и сверяют характеристики с документацией на оборудование. Класс H1 отвечает на вопрос о допустимости случайного контакта с пищей, но не подтверждает пригодность смазки для любого механизма.
Для пищевого оборудования значение имеет не только базовое масло. У пластичной смазки учитывают консистенцию, водостойкость и механическую стабильность, а также способ подачи и интервал обслуживания. Поэтому подбор проводят узел за узлом, а не по одному признаку «пищевая». Условия на подшипнике и направляющей могут отличаться от условий в высоконагруженном узле трения.
Совет инженера
Сценарий: на линии есть подшипники и направляющие в зоне, где случайный контакт с продуктом нельзя полностью исключить.
Что учесть: подтвердить требование H1, проверить совместимость смазки с узлом и определить минимально необходимое количество для нанесения.
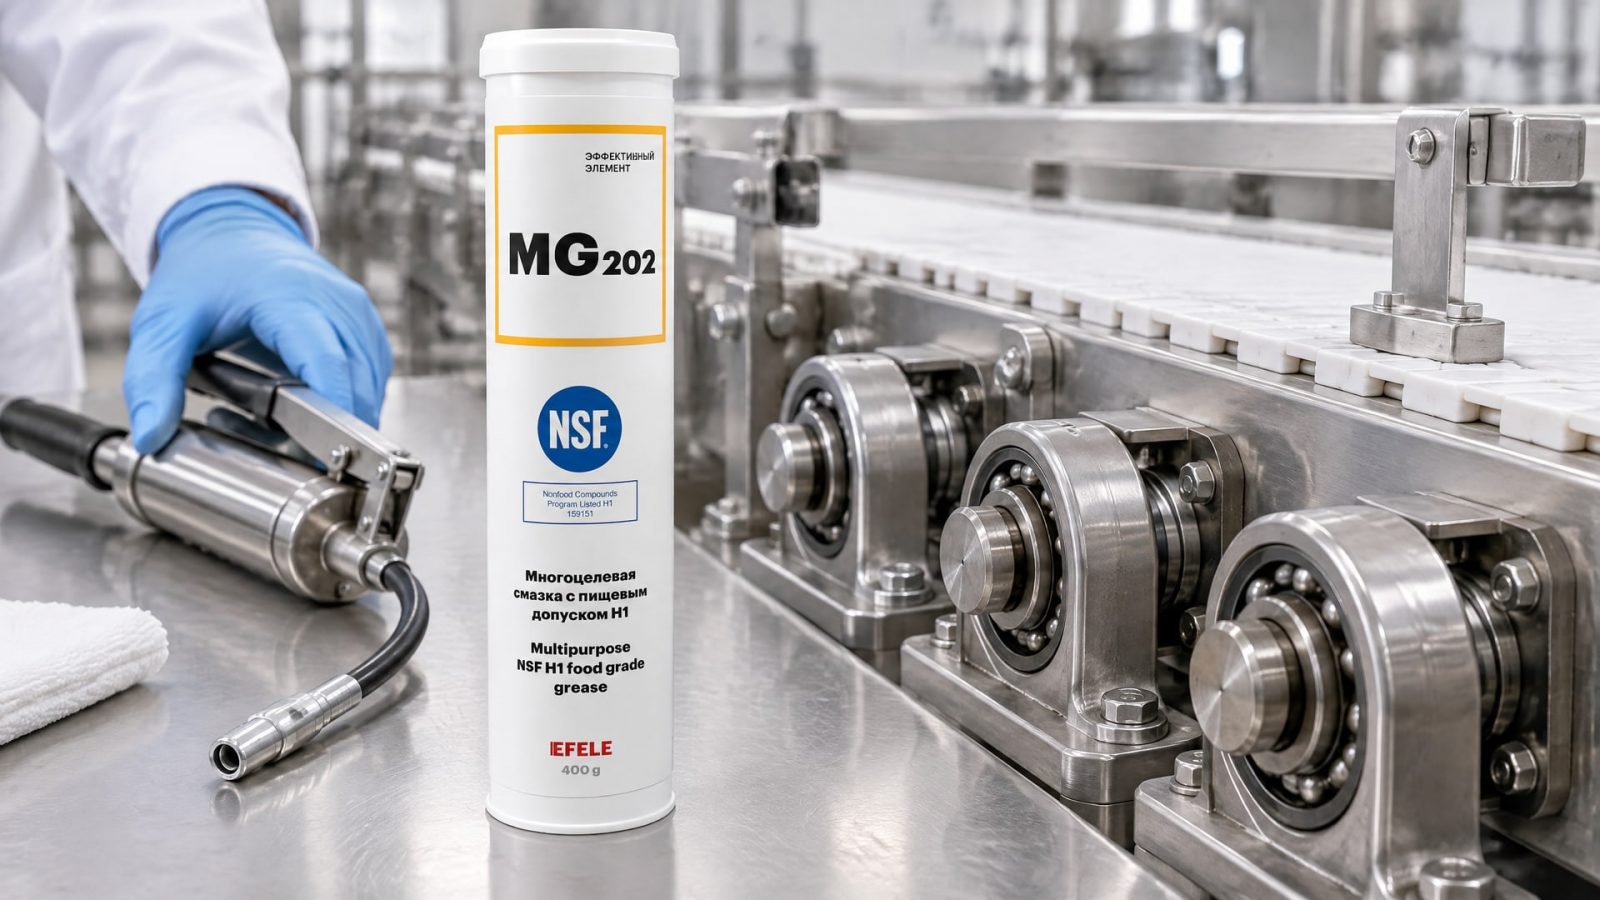
Пример класса смазки: EFELE MG-202 имеет допуск NSF H1 и предназначена для подшипников и направляющих.
Итог: выбор привязан к конкретным узлам и условиям контакта, а не только к общей маркировке «пищевая».
Когда выбирать
Для узла, где возможен случайный контакт с продуктом, подтверждают необходимость класса H1.
Для оборудования с высокой нагрузкой оценивают требования к смазке и фактические условия трения.
При контакте с водой учитывают водостойкость материала.
Если для высоконагруженного узла пищевого оборудования нужна термо- и водостойкая смазка с допуском NSF H1, EFELE SG-392 относится к этому классу решений.
Перед заменой состава проверяют характеристики конкретного узла, документацию на оборудование и способ подачи смазки. Даже подходящий по классу материал не устранит риск, если его наносят с избытком или не контролируют утечки. Для закупщика это означает, что при согласовании позиции важны и подтверждение H1, и техническое соответствие условиям эксплуатации.
Как наносить смазку и контролировать ее применение
Риск загрязнения зависит не только от выбранного состава.
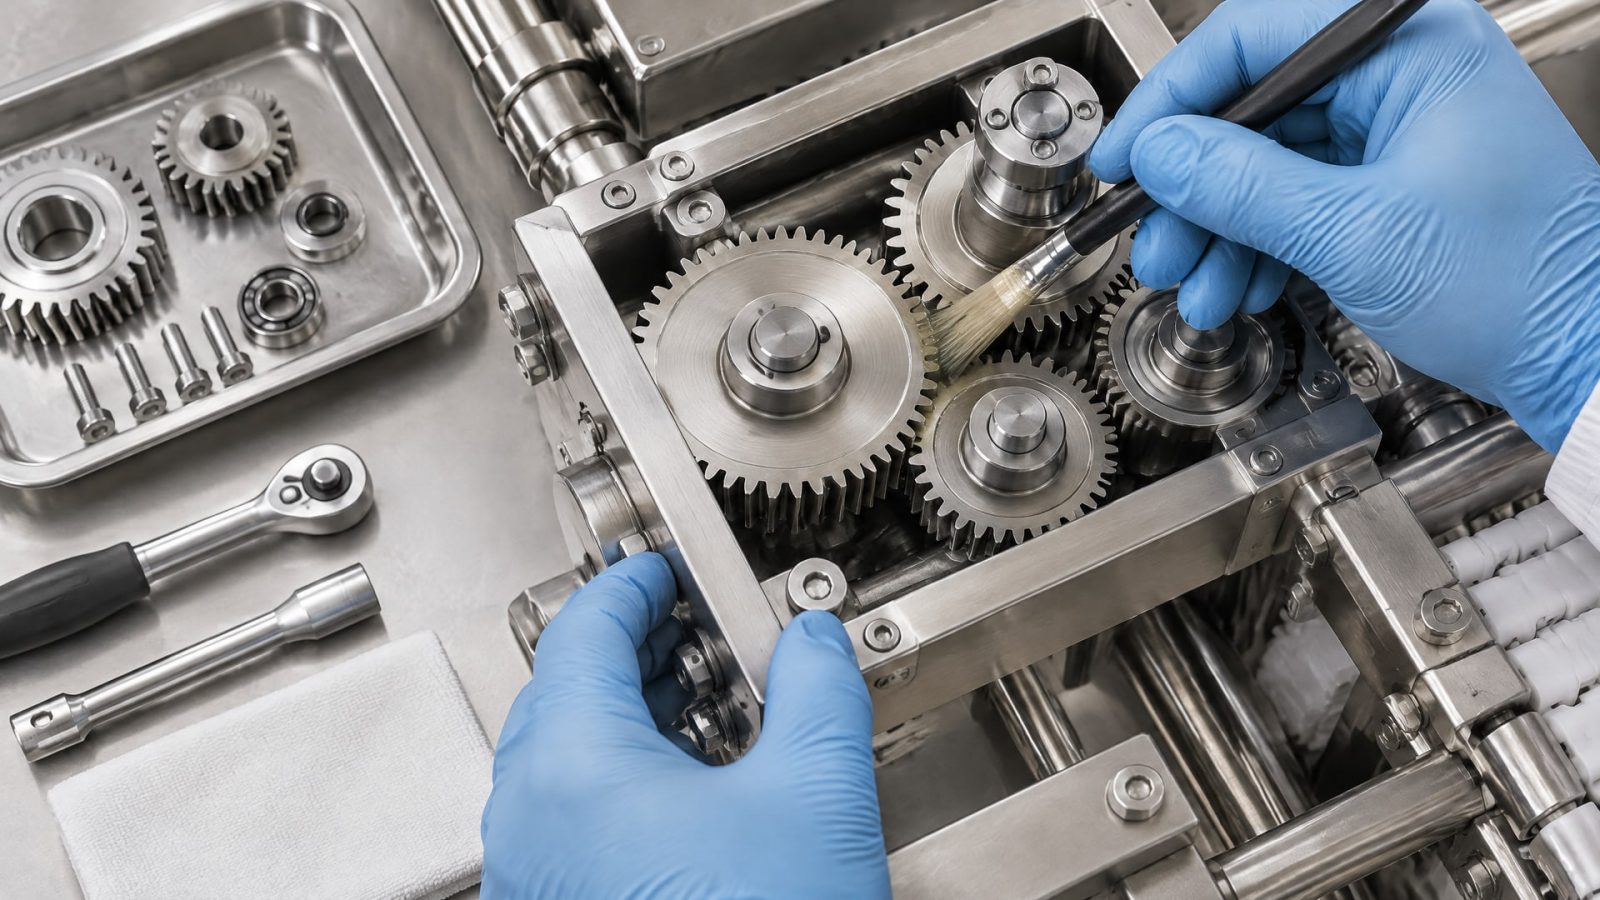
На него влияют количество смазки, метод нанесения, состояние узла и регулярность обслуживания. Избыточное нанесение повышает вероятность миграции, поэтому используют минимально необходимое количество, предусмотренное для работы механизма.
Процедура смазывания должна быть понятной для персонала и одинаковой для повторяющихся операций. В ней фиксируют, какой материал применяют, где именно его наносят и как проверяют результат. Для централизованной системы учитывают ее настройки и точки подачи; при ручном нанесении контролируют, чтобы смазка не попадала на соседние поверхности и продукт.
Для текущего контроля организуют осмотры оборудования и журналирование. В записи можно отражать точку смазывания, примененный материал, дату обслуживания и выявленные отклонения. Такой порядок помогает обнаружить повторяющиеся утечки и проверить, не использовали ли в пищевой зоне неподходящий состав. Персоналу важно различать H1 и H2: H1 допускает только случайный контакт, тогда как для H2 контакт с пищей запрещен.
Если выявлена утечка или ошибка в выборе смазки, действуют по заранее установленному плану. Он может предусматривать остановку линии, очистку оборудования, проверку затронутой продукции и корректирующие действия. Конкретный порядок определяют в рамках системы управления безопасностью производства. Наличие смазки H1 не отменяет оценки инцидента: соответствующий класс снижает риск при случайном контакте, но не делает утечку штатной ситуацией.
Как выстроить систему управления смазочными материалами
Чтобы снижение рисков загрязнения работало на практике, требования к смазкам включают в процедуры предприятия.
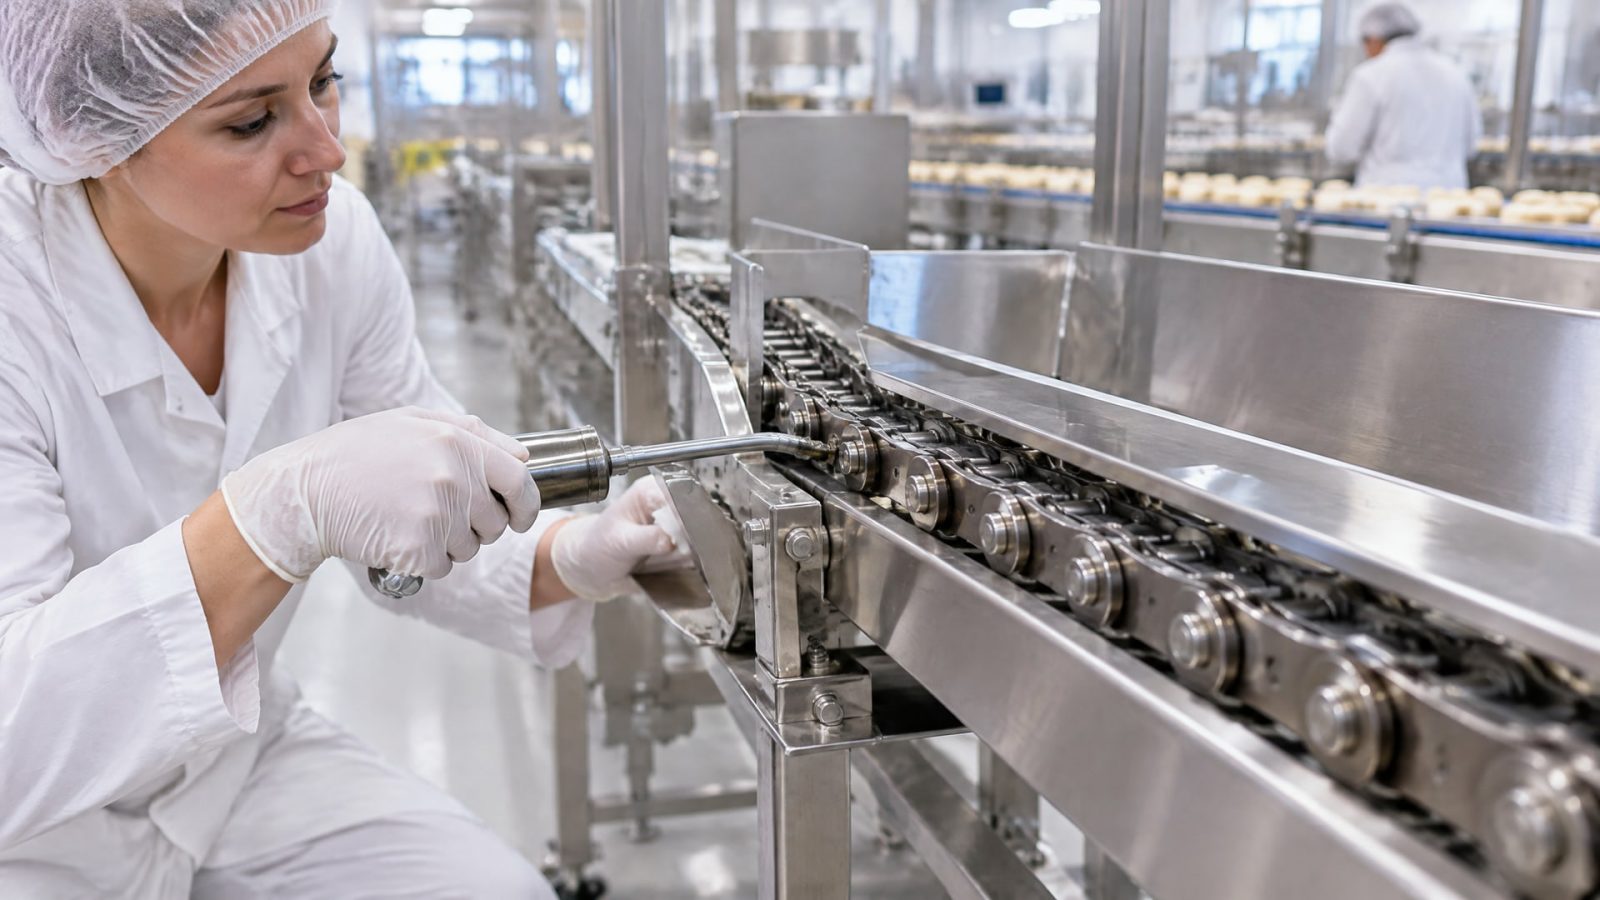
Инженер определяет подходящие материалы и точки нанесения, а закупщик сверяет заказ с утвержденным перечнем. На упаковке и в документации проверяют обозначение NSF H1 или сертификацию по ISO 21469, а также соответствие требованиям 21 CFR 178.3570, если оно предусмотрено для выбранного материала.
Для каждой точки полезно связать оборудование, тип смазки и способ обслуживания в единой схеме. Это упрощает проверку при ремонте и снижает вероятность, что сотрудник возьмет H2 вместо H1. Там, где технические требования это позволяют, стандартизация класса H1 помогает уменьшить количество ошибок при хранении и выдаче материалов. Но единый класс не означает, что одна и та же смазка подходит всем узлам.
Результативность системы поддерживают регулярными осмотрами и разбором отклонений. Если повторяются утечки, следует проверить состояние уплотнений, режим обслуживания и способ нанесения, а не ограничиваться заменой смазки. При пересмотре процесса учитывают весь путь возможного загрязнения: от точки смазывания до продукта. Такой подход связывает пищевые смазки, безопасность продукции и действия персонала в единую систему контроля.
Часто задаваемые вопросы
Можно ли использовать смазку H1 при прямом контакте с пищей?
Нет. H1 предназначена для зон, где возможен случайный контакт с пищей, а не для намеренного нанесения на продукт. Если технологический процесс предполагает прямой контакт, требуется решение, предназначенное именно для такого применения. H1 не заменяет оценку риска и не отменяет контроль утечек оборудования.
Чем H1 отличается от H2?
H1 применяют там, где возможен случайный контакт смазки с пищей. H2 предназначена для зон, в которых контакт с продуктом должен быть исключен. Поэтому H2 нельзя считать более строгой пищевой категорией. При выборе важно оценить расположение узла и подтвердить статус материала, а не ориентироваться только на надпись «пищевая».
Достаточно ли маркировки «пищевая смазка»?
Нет. Нужно проверить, подтвержден ли класс H1 регистрацией NSF или применимой сертификацией, и соответствует ли материал требованиям 21 CFR 178.3570. ISO 21469 также помогает оценить гигиену производства, обработки и упаковки смазки. Дополнительно проверяют, подходит ли состав для конкретного узла и режима эксплуатации.
Можно ли просто заменить обычную смазку на H1?
Одной замены недостаточно. Сначала по HACCP определяют точки риска и оценивают вероятность утечки, распыления или капания. Затем проверяют совместимость выбранной смазки с узлом, способ нанесения и порядок обслуживания. Без этих действий сохраняются риски избыточного дозирования, ошибочного применения и неисправности оборудования.
Заключение
Смазка и качество продукции связаны не только классом материала, но и тем, где, как и в каком количестве его применяют. H1 снижает риск последствий случайного контакта, но не разрешает прямое нанесение на пищу и не заменяет меры HACCP. Для надежного контроля нужны подтвержденный статус смазки, подходящий подбор для каждого узла, обучение персонала и регулярные осмотры.
Следующий шаг - составить карту точек смазывания, отметить места возможного контакта с продуктом и сверить применяемые материалы с требованиями оборудования и подтверждением H1. Затем зафиксировать порядок нанесения, проверки утечек и действий при отклонениях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, что делать, если появился запах СОЖ, чтобы избежать полной замены эмульсии и сохранить ее рабочие свойства.
Высокотемпературный герметик обеспечивает надежную герметичность резьбовых соединений в условиях повышенных температур, предотвращая протечки.
Узнайте, когда промывка обязательна при переходе с индустриальных на пищевые масла, а когда можно обойтись без нее, чтобы избежать загрязнения продукции.