
Герметик высокотемпературный для резьбовых соединений
Герметик высокотемпературный - это специализированный материал для герметизации резьбовых соединений в условиях повышенных температур. Главная задача такого герметика не просто предотвратить протечки, а обеспечить надежную герметичность металлических резьб в диапазоне от минус 55 до плюс 200 градусов Цельсия и выше, сохраняя прочность соединения при вибрации, давлении и термических циклах.
Инженеры и закупщики выбирают высокотемпературные герметики для трубопроводов, теплообменников, печей, выхлопных систем и технологических аппаратов, где стандартная лента-фум или обычный силикон неработоспособны. В этой статье разберемся, как правильно выбрать герметик по температурному диапазону, как его наносить, какие ошибки приводят к утечкам, и где реально применяются такие составы.
Какой герметик выбрать для высоких температур
Выбор между анаэробным резьбовым герметиком и силиконовым высокотемпературным герметиком зависит от типа соединения и среды работы.
Это не взаимозаменяемые материалы.
Анаэробные герметики для резьбы работают внутри винтового зазора металла, отверждаясь при отсутствии воздуха. Они обеспечивают герметичность до плюс 150–200 градусов Цельсия и выдерживают вибрацию, масло, топливо и гидрожидкости. Такие составы применяют для трубопроводов, масляных систем, гидравлики и всех видов резьбовых фиксаций, требующих частой разборки.
Силиконовые высокотемпературные герметики формируют эластичную прокладку поверх соединения или на плоских фланцах. Они выдерживают до 177 градусов непрерывно и до 204 градусов кратковременно, но не годятся для тонких резьбовых зазоров из-за вязкости. Их применяют для герметизации печей, корпусов, прокладок между двумя плоскими поверхностями и дымоходов.
Критерии подбора: - максимальная рабочая температура (непрерывная или кратковременная); - тип среды: масло, пар, вода, дизтопливо, вибрация; - материал металла: сталь, нержавейка, алюминий, гальванопокрытие; - необходимость разборки соединения и доступность инструмента.
Многие производители указывают рабочий диапазон с минус 54 до плюс 204 градусов Цельсия именно для анаэробных резьбовых составов, что позволяет использовать их в холодных и горячих цехах без замены.
Герметик силиконовый высокотемпературный: применение и ограничения
Силиконовые высокотемпературные герметики востребованы в цехах с печами и каминами, где требуется герметизация стыков корпусов, прокладок и швов.
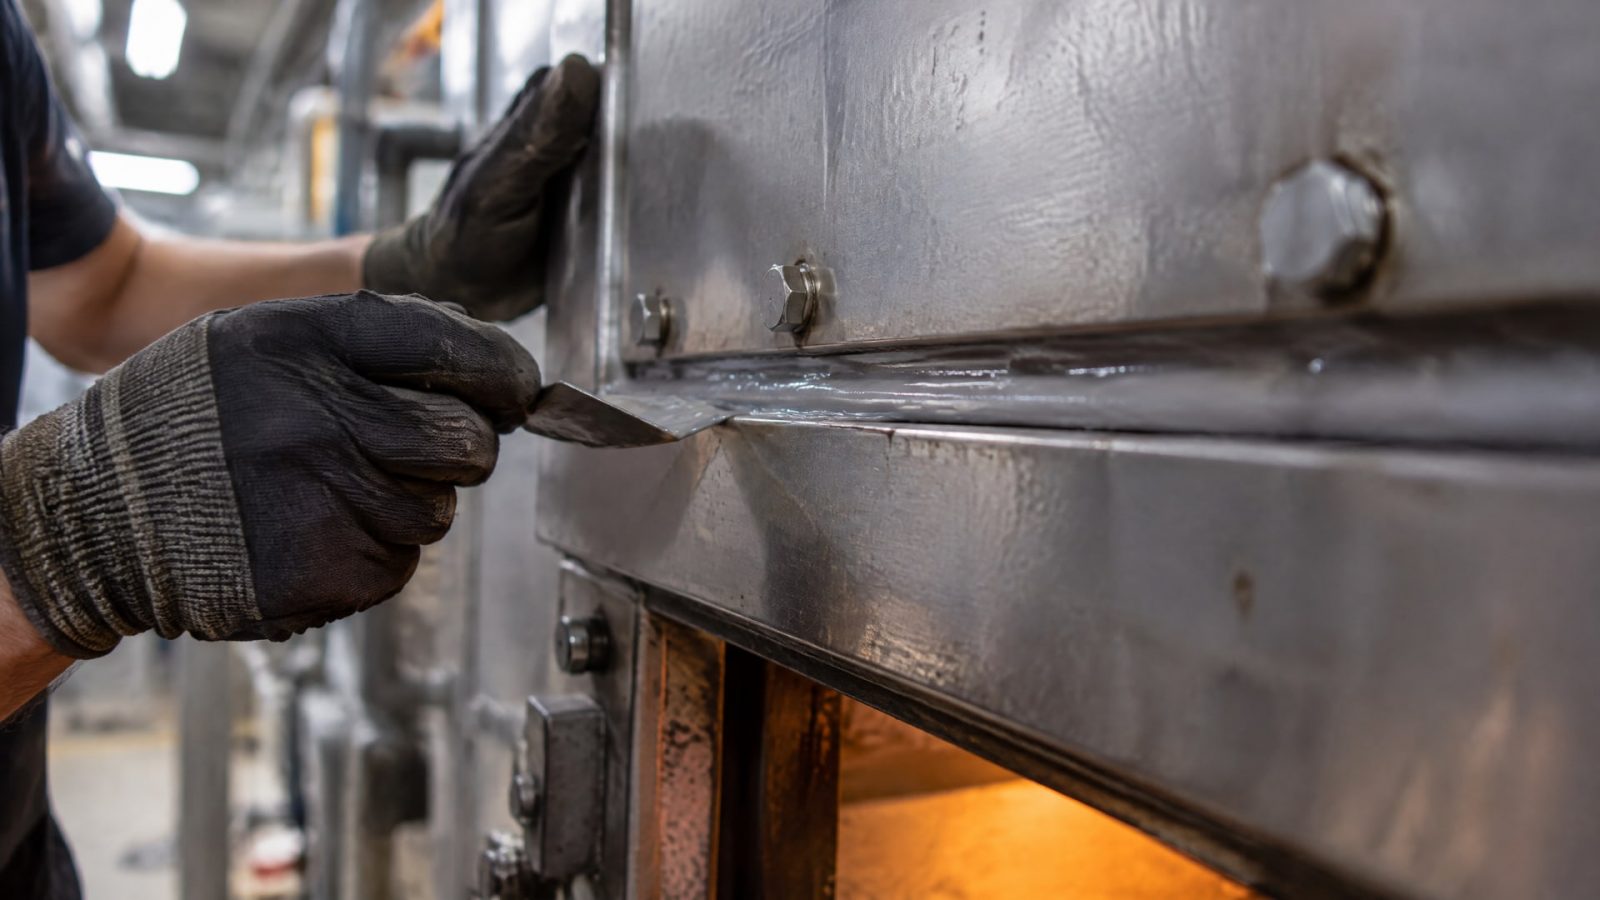
Такие составы образуют тонкую эластичную пленку, которая удерживает форму при расширении металла от нагрева.
Сильные стороны силиконовых герметиков: - Выдерживают непрерывную работу при температуре до 177 градусов Цельсия; - Кратковременные пики до 204 градусов Цельсия не разрушают материал; - Сохраняют гибкость при термических циклах (резкое охлаждение и нагрев); - Устойчивы к озону и ультрафиолету; - Не требуют активации на пассивных металлах.
Ограничения: - Не подходят для тонких винтовых зазоров резьбы из-за высокой вязкости; - Требуют полного отверждения до нагрева, что может занять несколько часов или суток в зависимости от состава; - Менее стойки к маслам и топливу, чем анаэробные составы; - При нанесении нужен непрерывный валик без разрывов и пропусков, иначе герметичность не гарантирована.
На практике высокотемпературный герметик для печей часто сочетают с асбестовым шнуром или минеральной ватой для придания конструкции жесткости. Сам герметик - это скорее вспомогательный материал, который удерживает изоляцию и предотвращает проникновение горячего газа сквозь щели.
Анаэробный герметик термостойкий: технология и монтаж
Анаэробные герметики для резьбы - это основной выбор для металлических трубопроводов и фиксаций.
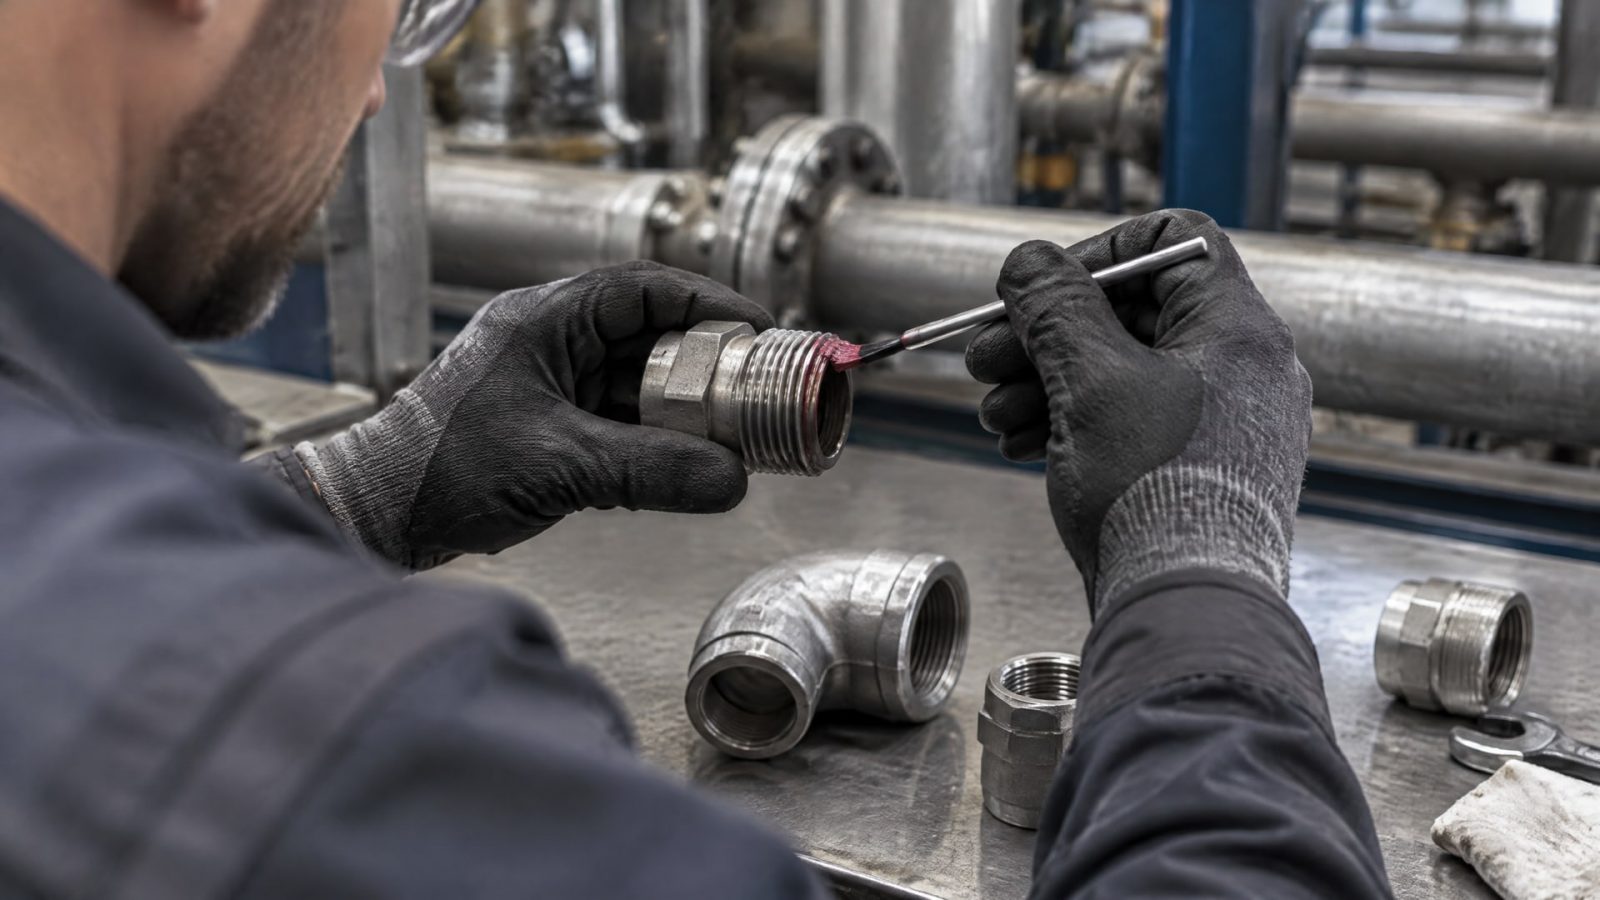
Их работоспособность при высоких температурах основана на химической структуре состава, который полимеризуется при контакте с металлом и отсутствии воздуха.
Принцип работы анаэробного герметика:
Материал остается жидким в герметичной упаковке благодаря наличию ингибитора. После нанесения на металлическую поверхность и введения в резьбовой зазор (без воздуха) ингибитор расходуется, и полимеризация начинается. Этот процесс занимает от 1 часа при температуре 93 градуса Цельсия до 24 часов при комнатной температуре. Важно учитывать, что разные составы имеют разную скорость отверждения в зависимости от размера зазора и типа металла.
Подготовка резьбы перед нанесением герметика:
Очистить поверхность от грязи, ржавчины и налета механическим способом (щетка, абразив).
Обезжирить ацетоном, спиртом или специальным очищающим составом - остатки масла замедляют отверждение на 50–100 процентов.
Дать поверхности высохнуть перед нанесением герметика.
Для нержавейки, алюминия и гальванопокрытия нанести активатор-ускоритель, если паспорт это рекомендует.
Техника нанесения герметика на резьбу:
Непрерывный валик герметика наносят на ведущую (наружную) часть резьбы, начиная со второй нитки и ведя вверх к концу болта. Первую нитку оставляют свободной, чтобы герметик не выдавливалась при вкручивании и не попадала внутрь. Для крупных зазоров (резьба М16 и больше) герметик можно нанести также на первые витки внутренней резьбы отверстия.
Излишки герметика не удаляют до сборки - они удалятся сами после вкручивания болта. Попытка протереть герметик мокрой тряпкой перед затяжкой приведет к его вымыванию из зазора.
После нанесения герметика резьбовое соединение собирают и затягивают до рекомендуемого момента силы. Избыточная затяжка не улучшает герметичность, но может повредить резьбу. Перед подачей давления или горячей среды нужно дождаться полного отверждения согласно паспорту.
Резьбовой герметик при высокой температуре и вибрации
Одна из главных ошибок закупщиков - выбор герметика только по максимальной температуре, без учета вибрации, давления и характера нагрева.
Высокие температуры в паспорте еще не гарантируют, что герметик выдержит одновременно вибрацию и термические циклы.
Факторы, влияющие на надежность резьбового соединения при высокой температуре:
Непрерывная или кратковременная температура. Если герметик указан на плюс 150 градусов непрерывно, но соединение работает при плюс 180 градусов 8 часов в сутки, герметик будет деградировать и со временем потеряет герметичность. Нужен запас минимум 20–30 градусов Цельсия выше рабочей температуры.
Вибрация и динамические нагрузки. Анаэробные герметики хорошо держат вибрацию благодаря полимерной матрице, которая амортизирует микродвижения. Однако очень высокие амплитуды вибрации (например, в двигателях и компрессорах) требуют проверки совместимости герметика с характером нагрузки.
Термические циклы. При циклическом нагреве и охлаждении металлическая резьба расширяется и сжимается, создавая напряжения в герметизирующем слое. Герметик должен сохранять эластичность при таких циклах; слишком хрупкий материал может потрескаться.
Химическая среда. Масло, топливо, охлаждающие жидкости и пар имеют разное воздействие на герметик. При выборе нужно проверить, что состав совместим с рабочей средой и не впитывает жидкость (набухание может нарушить герметичность).
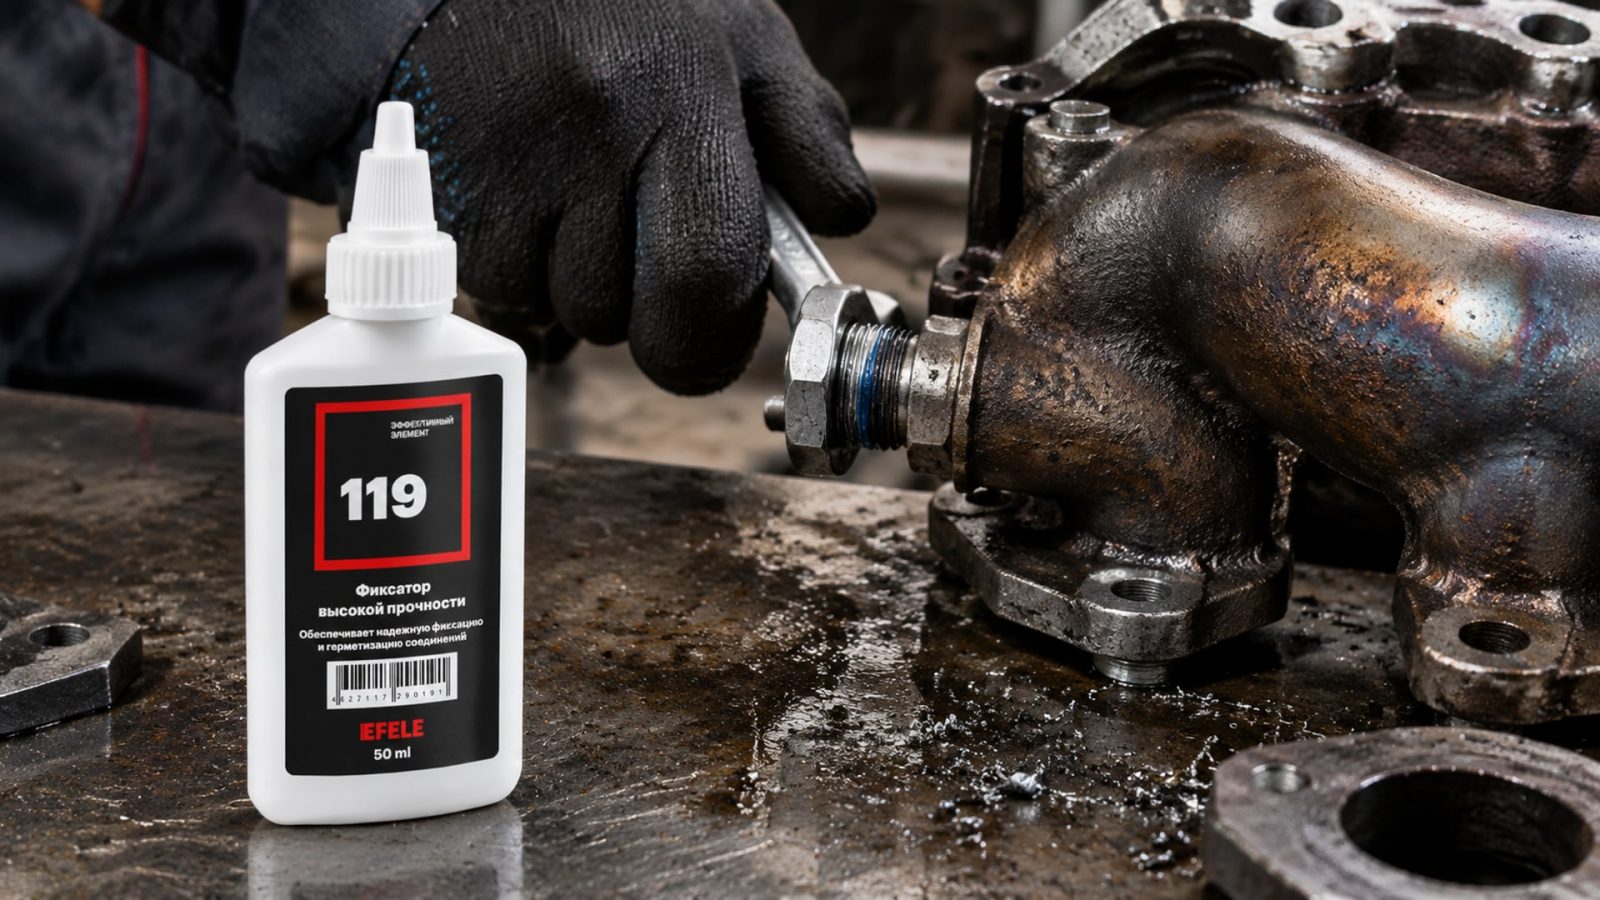
Для обеспечения герметичности резьбовых соединений при экстремально высоких температурах до 280 градусов Цельсия, где стандартные анаэробные составы уже недостаточны, рекомендуется использовать особо термостойкий анаэробный клей EFELE 119, который также подходит для фиксации вал-втулочных соединений и выдерживает фреттинг-коррозию под воздействием циклических нагрузок.
Демонтаж резьбового соединения с герметиком
Один из главных вопросов, который задают в сервисных и ремонтных службах, - как разобрать резьбовое соединение, если герметик прочно зафиксировал болт, и есть ли риск повредить резьбу при выкручивании.
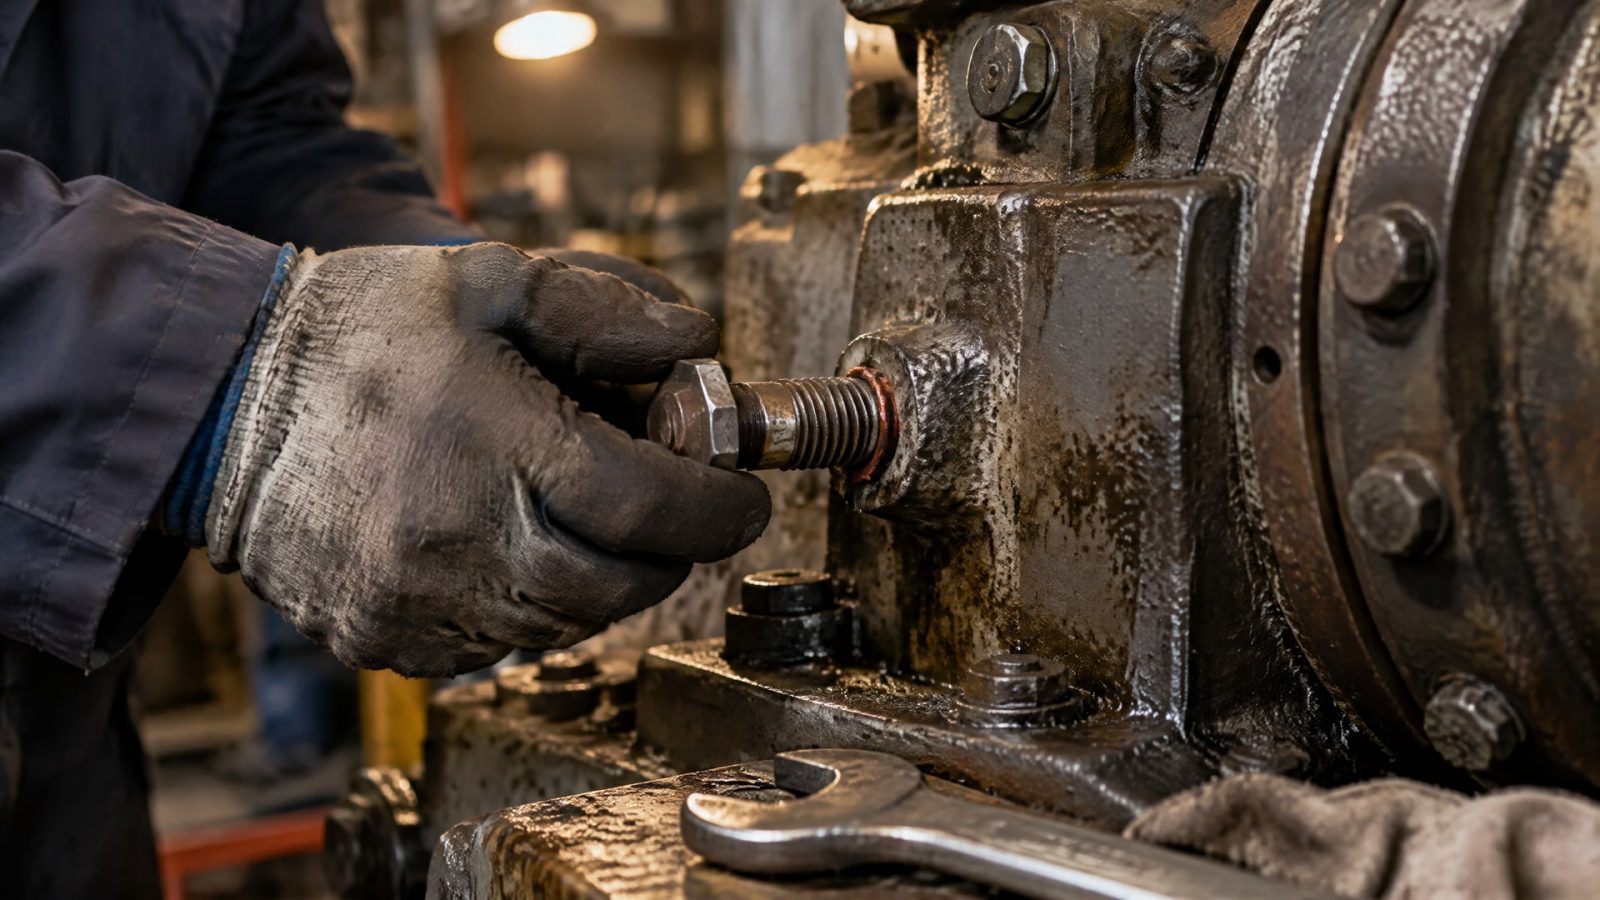
Стандартная процедура разборки:
Если соединение собрано недавно (в пределах 24–48 часов) и герметик еще полностью не схватился, болт выкручивается обычным инструментом без особых усилий. Герметик при этом может слегка сопротивляться, но уступает нормальному моменту отворота.
Если соединение работало долго под нагрузкой, герметик набирает максимальную прочность и может потребоваться дополнительное усилие. В таком случае рекомендуется:
Приложить крутящий момент отворота на 10–15 процентов больше момента затяжки;
Если момент недостаточен, дать соединению постоять 1–2 часа при комнатной температуре и повторить попытку;
Для очень прочных соединений нагреть область резьбы примерно до 260 градусов Цельсия открытым пламенем или нагревательным инструментом - герметик размягчится, и болт выкрутится легче.
После разборки соединения остатки герметика счищают сухой щеткой или абразивной салфеткой. Попытка смыть герметик водой неэффективна - анаэробные составы не растворяются водой. Для растворения используют ацетон или специальные растворители, указанные в паспорте герметика.
Герметик красный высокотемпературный и стандартизация
На рынке промышленных герметиков часто встречается убеждение, что красный цвет герметика означает его максимальную термостойкость.
Это заблуждение, которое приводит к неправильному выбору материала.
Правда о цветовой маркировке герметиков:
Цвет герметика - это лишь производственная конвенция для визуального различия разных типов составов. Красный цвет может указывать на анаэробный герметик средней прочности, но не на термостойкость. Одновременно существуют красные герметики для работы до плюс 150 градусов и красные герметики на плюс 200 градусов - различие только в паспортных данных.
Что действительно определяет термостойкость герметика:
Химический состав полимерной матрицы - сложные молекулярные структуры с термостойкими фрагментами выдерживают высокие температуры дольше.
Тип наполнителя - керамические и силикатные наполнители улучшают теплостойкость.
Ингибиторы и присадки - правильный выбор ингибитора позволяет герметику оставаться стабильным до очень высоких температур.
Паспортные испытания - производитель должен указывать точный диапазон температур, подкрепленный лабораторными данными.
При выборе герметика нужно смотреть на номер состава или артикул, перепроверить температурный диапазон в техническом листе и убедиться, что производитель указал как непрерывную, так и кратковременную максимальную температуру. Черный герметик может быть более термостойким, чем красный, если его состав специально разработан для экстремальных условий.
Герметик высокотемпературный для печей и плотных соединений
Применение высокотемпературного герметика в печах, котельных и дымоходах требует отдельного разговора, так как там работают силиконовые составы, а не анаэробные герметики для резьбы.
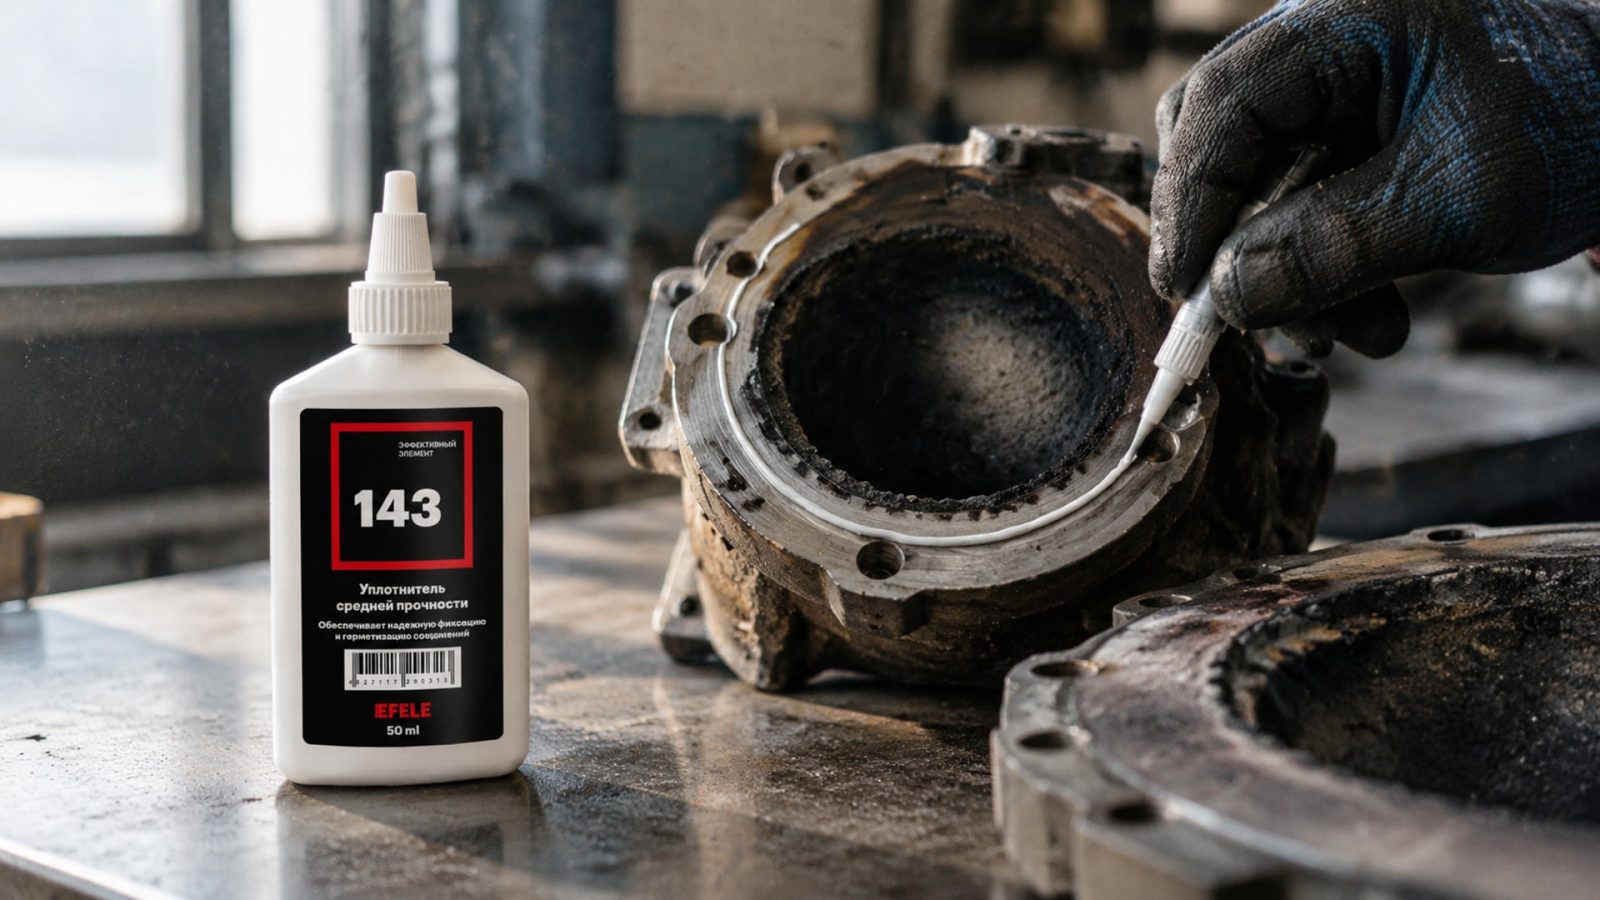
Типичные задачи в печах и котельных:
Герметизация стыков между корпусом печи и внутренней изоляцией;
Заполнение щелей между кирпичом и металлическими элементами;
Герметизация швов между прокладками и фланцами;
Защита стыков от проникновения горячего дыма и газа.
Для этих целей применяют высокотемпературный герметик на основе силикона, выдерживающий до 177 градусов непрерывно. Некоторые специальные составы с керамическими наполнителями держат до 204–260 градусов Цельсия кратковременно, но это редкость.
Техника нанесения герметика в печах:
Герметик наносят толстым непрерывным валиком по шву, заполняя всю щель. Первичное отверждение начинается при комнатной температуре (обычно 1–3 часа), но полная теплостойкость достигается только после первого нагрева до рабочей температуры или после 24 часов при комнатной температуре.
Если герметик нанесен в печь и сразу начал работать при высокой температуре, происходит неполимеризованное испарение летучих компонентов, и герметик может потерять до 30–50 процентов объема, оставляя щели. Поэтому всегда нужно выдерживать время полного отверждения перед включением печи.
В случаях, когда требуется герметизация плоских разборных металлических фланцевых соединений, работающих при высоких температурах, эффективным решением является термостойкий гелеобразный анаэробный жидкий уплотнитель EFELE 143, который образует упругую прокладку и не требует вспомогательных материалов.
Часто задаваемые вопросы
Что такое герметик высокотемпературный и чем он отличается от обычного?
Герметик высокотемпературный - это состав, остающийся стабильным и герметичным при температурах от плюс 150 до плюс 200 градусов Цельсия и выше. Обычный герметик или лента-фум теряют эластичность и начинают протекать при температуре свыше 70–100 градусов Цельсия. Высокотемпературные составы используют полимерные матрицы со специальными наполнителями, которые не деградируют при нагреве.
Подходит ли герметик силиконовый высокотемпературный для резьбовых соединений на трубопроводах?
Нет. Силиконовые герметики слишком вязкие для тонких резьбовых зазоров; они будут мешать сборке и не смогут полностью заполнить винтовой промежуток. Для резьбовых соединений нужны анаэробные герметики, которые жидкие и текучие до полимеризации.
Сколько времени требуется для полного отверждения анаэробного резьбового герметика?
Обычно полное отверждение занимает 24 часа при комнатной температуре плюс 20 градусов Цельсия. При температуре 93 градуса Цельсия время сокращается до 1 часа. После этого соединение можно подвергать давлению и нагреву согласно паспортным характеристикам герметика.
Можно ли использовать активатор-ускоритель с герметиком на нержавейке и алюминии?
Да, это даже рекомендуется. На пассивных металлах (нержавейка, алюминий, гальванопокрытие) анаэробные герметики отверждаются медленнее, чем на стали. Активатор ускоряет полимеризацию в несколько раз, сокращая время отверждения с 24 часов до 1–2 часов.
Почему герметик протекает, если я все сделал правильно?
Причины протечек: 1) загрязнение маслом перед нанесением герметика; 2) недостаточное отверждение перед подачей давления; 3) превышение паспортной температуры герметика; 4) неправильный выбор герметика для конкретной среды (масло, пар, топливо); 5) слишком крупный зазор резьбы, где герметик не полимеризуется полностью. Проверьте каждый пункт при повторном монтаже.
Заключение
Герметик высокотемпературный решает задачу, которую обычные материалы поднять не могут: обеспечение герметичности металлических резьб при нагреве, вибрации и давлении. Выбор между анаэробным резьбовым герметиком и силиконовым высокотемпературным составом зависит от типа соединения - первый работает внутри винтовых зазоров на трубопроводах и фиксациях, второй герметизирует плоские фланцы, печи и корпусы.
Ключ к надежной герметизации - это подготовка поверхности (очистка и обезжиривание), выбор состава с запасом по температуре минимум 20–30 градусов выше рабочной, нанесение герметика только на необходимые участки резьбы и полное отверждение перед подачей давления. Цвет герметика - красный, черный или другой - не определяет его термостойкость; смотрите паспортные данные конкретного состава и проверяйте совместимость с вашей средой (масло, топливо, пар).
Рекомендуем перед закупкой герметика составить техническое задание: указать максимальную температуру, тип среды, материал резьбы, размеры соединения и условия работы (вибрация, циклы нагрева). Это позволит специалистам отдела снабжения подобрать точный состав и избежать переделок и простоев в цехе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда промывка обязательна при переходе с индустриальных на пищевые масла, а когда можно обойтись без нее, чтобы избежать загрязнения продукции.
Проникающая смазка для резьбовых соединений поможет открутить закисший болт без повреждений.
Выбирайте пищевые смазки для мойки, которые выдержат интенсивную очистку и сохранят защитные свойства оборудования.