
Пищевые смазки для мойки: что выбрать для оборудования с интенсивной очисткой
Пищевые смазки класса H1 - это не просто смазочные материалы, а специально разработанные продукты, которые прошли сертификацию на безопасность при случайном контакте с продуктом. Однако для оборудования с частой мойкой одного допуска недостаточно: смазка должна выдерживать интенсивные циклы водной, паровой и химической очистки, сохраняя свои защитные свойства. Закупщики и инженеры часто путают сертификацию по пищевой безопасности со стойкостью к мойке - это разные задачи. В этой статье разберем, какие критерии действительно важны при выборе смазки для конвейеров, подшипников, направляющих и других узлов оборудования, которое регулярно подвергается санитарной обработке.
Статья адресована техническим специалистам, ремонтным и производственным инженерам, а также снабженцам, отвечающим за выбор материалов. Вы узнаете, как отличить настоящий food-grade допуск от маркетингового шума, на какие стандарты опираться и как подобрать смазку под конкретные условия работы оборудования.
Что означает допуск H1 и почему его недостаточно
Категория H1 (от англ.
"incidental contact lubricant") означает, что смазка разрешена в зонах, где случайный, непреднамеренный контакт с пищей технически возможен при нормальной работе оборудования - например, капли с подшипника конвейера могут упасть на продукт. Это не прямой контакт: смазка не входит в рецепт блюда и не используется в качестве пищевого ингредиента. NSF и Европейские регуляторы установили предел миграции - не более 10 ppm для обычных смазок и 1 ppm для силиконовых составов.
Однако H1-допуск подтверждает лишь безопасность в случае миграции, а не стойкость к мойке. Две разные задачи часто путают: первая - это вопрос пищевой гигиены, вторая - вопрос эксплуатационной надежности. Смазка, зарегистрированная как H1, может быть совершенно нестойкой к воде и вымываться при первой же мойке высокого давления. Поэтому выбор смазки для оборудования с частой санитарной обработкой требует дополнительной проверки ее технических свойств, а не только сертификата.
NSF подчеркивает, что H1-смазка должна применяться в минимальном количестве, достаточном для технического эффекта. Избыток - это не усиленная защита, а риск: лишняя смазка скапливается, привлекает влагу, пыль и остатки продукта, что противоречит гигиеническим принципам пищевого производства.
ISO 21469: стандарт гигиеничной смазки, а не просто сертификат
ISO 21469 - это международный стандарт, охватывающий требования к формуляции, производству, упаковке, хранению, использованию и обращению смазок для пищевой, косметической, фармацевтической и кормовой промышленности.
Это не просто логотип на упаковке, а подтверждение того, что продукт прошел комплексную проверку всего жизненного цикла.
В отличие от NSF H1, который проверяет химический состав и безопасность миграции, ISO 21469 дополнительно включает аудит производственных процессов, контроль гигиены выпуска, условий хранения и обработки. Это означает, что производитель документально подтверждает отсутствие перекрестного загрязнения и соблюдение стандартов чистоты на всех этапах. Для закупщика это снижает риск: если продукт сертифицирован по ISO 21469, это дает уверенность в стабильности качества и гигиены.
На практике наиболее надежная комбинация для пищевого оборудования - это NSF H1 + ISO 21469. Первый подтверждает безопасность, второй - систему контроля. После этого остается проверить эксплуатационные свойства: как смазка ведет себя при контакте с водой, паром и моющими растворами.
Стойкость к мойке: параметры, которые реально имеют значение
Когда смазка, сертифицированная как H1 и ISO 21469, попадает в условия частой мойки, ее поведение зависит от технических параметров, а не от сертификатов.
Вот главные критерии:
Загуститель и консистенция (NLGI). Смазки с литиевым загустителем часто вымываются при контакте с водой, особенно при мойке высокого давления или паром. Для washdown-стойкости рекомендуются загустители на основе полимочевины или специальных комплексных структур, которые лучше держат масло при увлажнении. NLGI - это класс консистенции (например, NLGI 2 или NLGI 1), который влияет на распределение смазки в узле: более жидкая (NLGI 1) лучше проникает в узкие зазоры, более плотная (NLGI 2) медленнее вымывается, но требует точнее дозировки.
Базовое масло и вода-отталкивающие свойства (деэмульгируемость). H1-смазки должны использовать минеральное или синтетическое масло пищевого качества, но не все масла одинаково защищены от воды. Смазка должна иметь хорошую деэмульгируемость - способность отделять воду, которая попала в смазку, а не впитывать ее. Смазка, которая эмульгирует воду, разрушается быстрее.
Температурный диапазон и окисляемость. При высокотемпературных циклах мойки (горячая вода, пар) смазка подвергается окислению. Для таких режимов нужны составы с улучшенной окислительной стабильностью, особенно если оборудование работает при температурах выше 60 °C. Синтетические базы (группа III и выше) показывают лучшую стойкость, чем минеральные, но стоят дороже.
Совместимость с уплотнениями и покрытиями. Не все уплотнители одинаково воспринимают пищевые смазки: некоторые разбухают, другие размягчаются. При переходе на новую смазку нужно сверить ее совместимость с эластомерами (резиной), установленными на оборудовании.
Закупщику имеет смысл запросить у поставщика не просто сертификат H1, но и техническое описание: показатели вода-отталкивания (ASTM D1264), температурные пределы, класс NLGI и тип загустителя. Эти параметры скажут больше, чем сам допуск.
Washdown-смазки для конвейеров и подшипников: практический подход
Для конвейерных систем, которые регулярно проходят CIP-мойку (Clean-In-Place) или подвергаются ручной мойке высокого давления, требуется специально подобранная смазка.
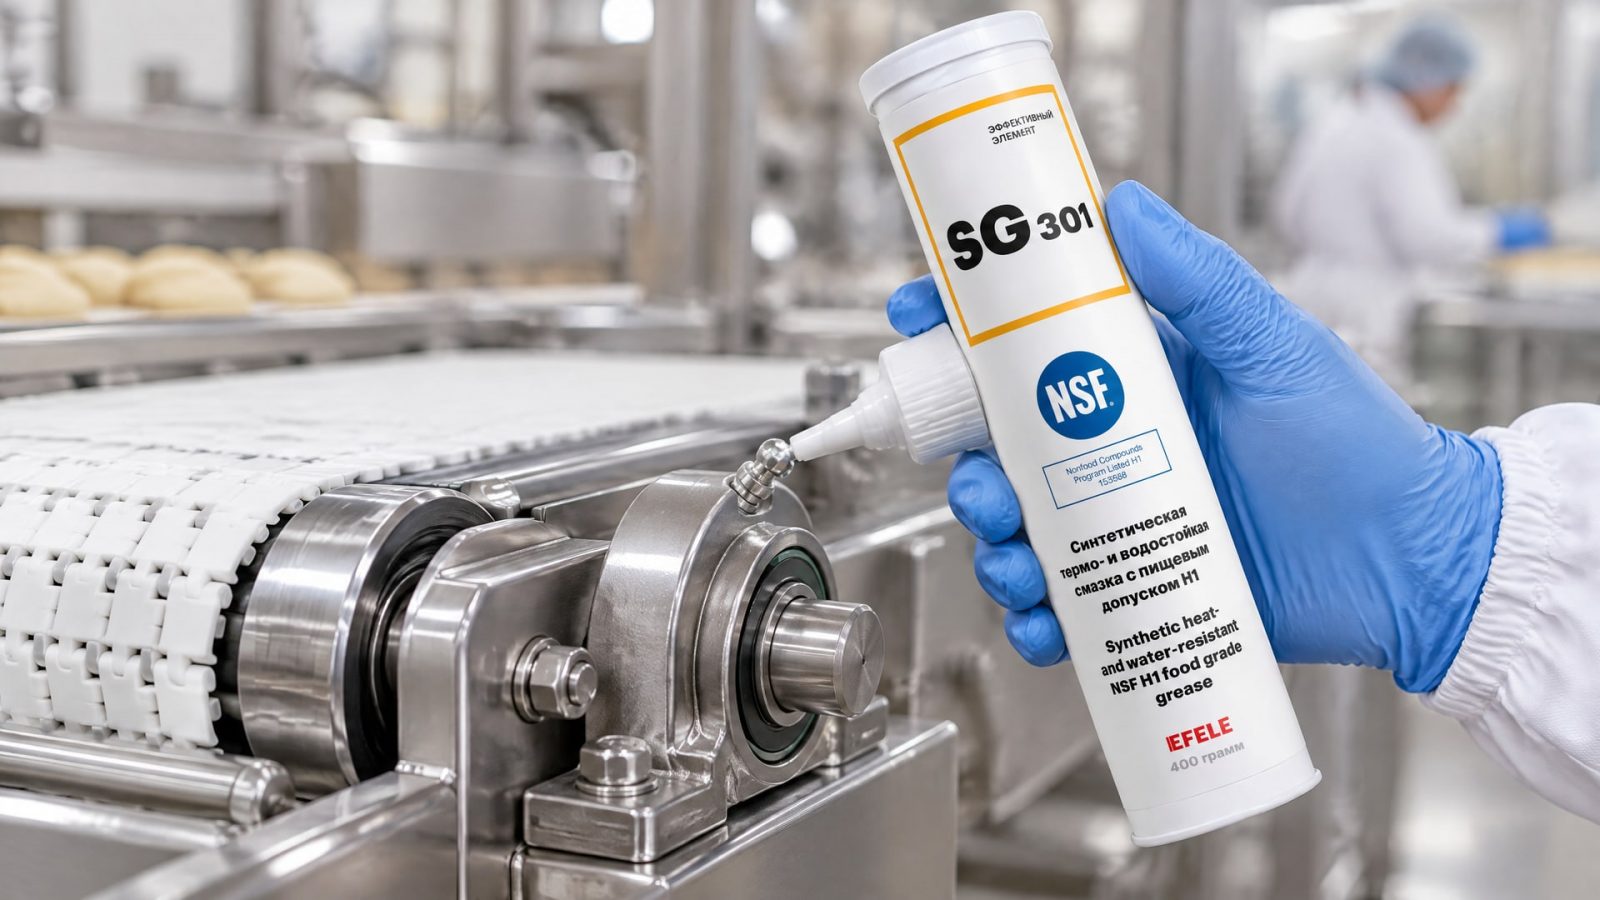
Конвейеры часто работают в горячей влажной среде, и если смазка вымывается за несколько циклов, то фреттинг (микроскольжение) и окисление вызывают преждевременный выход из строя направляющих и роликов.
На практике для таких узлов выбирают смазки NLGI 2 на основе полимочевины или синтетических загустителей с явно заявленной водостойкостью. В условиях высоких температур и частых циклов мойки, особенно если используется паровая очистка или щелочные растворы, на производственных линиях фасовки берут составы, которые демонстрируют сохранение смазывающей способности при контакте с водой и сохраняют консистенцию в широком температурном диапазоне. EFELE SG-301 показывает стабильную работу узлов трения в условиях высоких температур и частых циклов мойки, сохраняя свои смазывающие свойства даже при повторных воздействиях воды и пара.
Для подшипников в узлах с постоянным водным воздействием (например, подшипники в редукторе, расположенном над оросителем) выбирают смазки с защитой от коррозии - вязкую пленку, которая отталкивает влагу и не позволяет ржавчине образовываться на металлических поверхностях. Здесь важна не только водостойкость, но и противокоррозионные присадки.
Для направляющих и слайдеров часто требуется более жидкая консистенция (NLGI 1), чтобы смазка проникала в узкие зазоры и обеспечивала гладкое скольжение. В условиях мойки такие смазки должны обладать хорошей адгезией (прилипанием к металлу), иначе они тут же смываются потоком воды. EFELE MG-292 обеспечивает высокую водостойкость и защиту от коррозии для оборудования, где требуется надежная смазка при частой мойке, особенно для узлов, подверженных фреттингу и вымыванию.
Ошибки при выборе и переходе на пищевые смазки
Первая типичная ошибка - предположить, что если смазка написана как "food grade", то она автоматически стойкива к мойке.
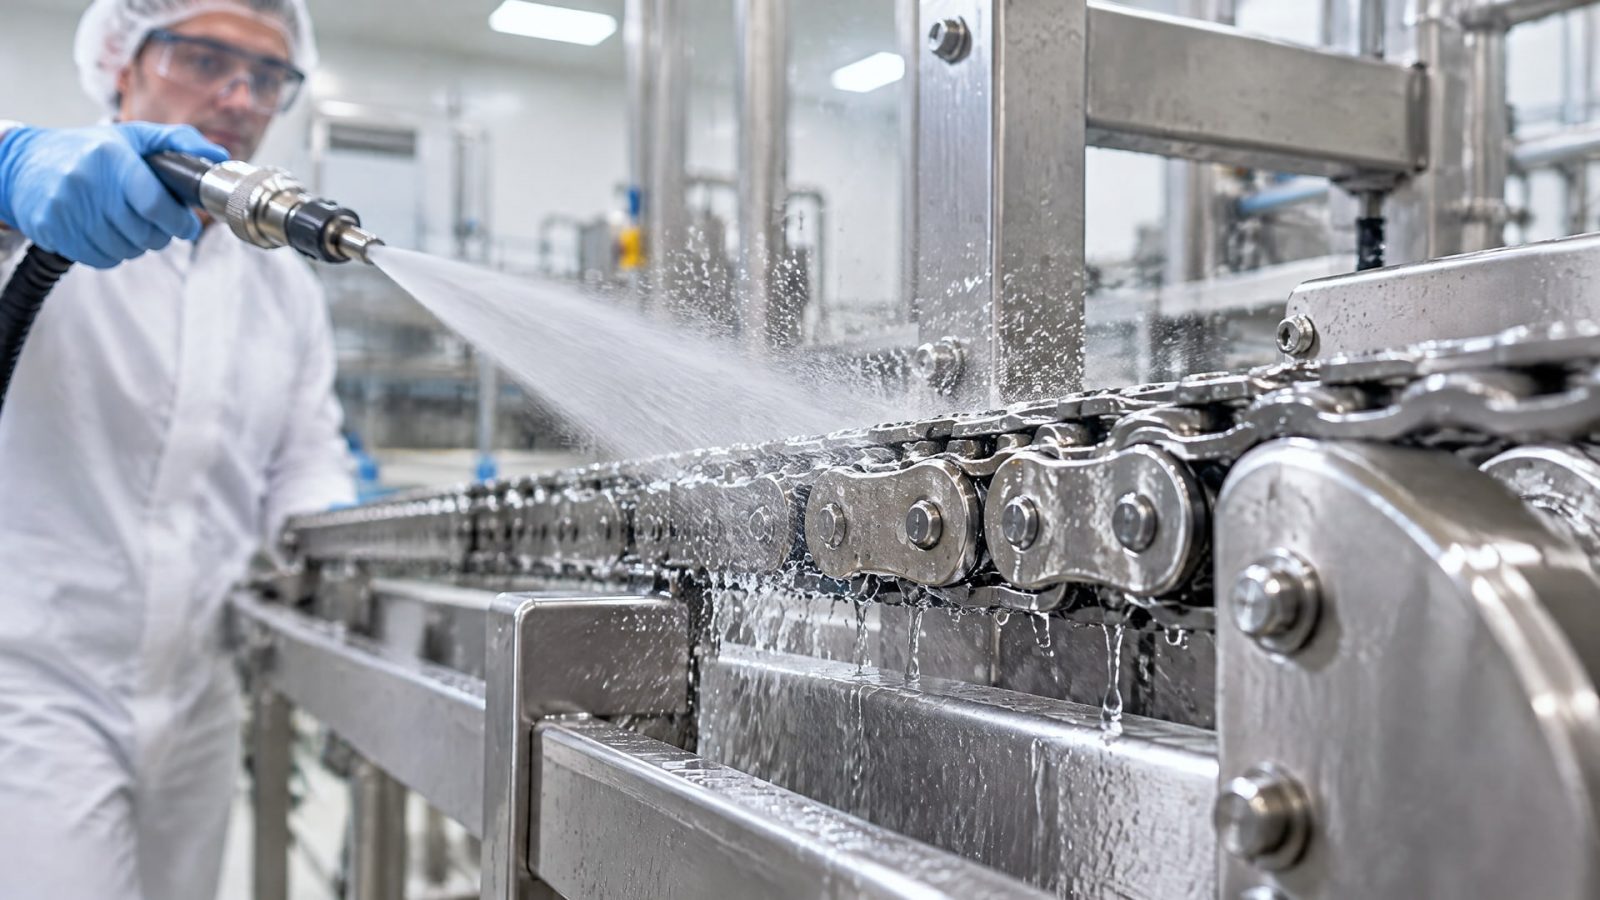
На практике пищевая безопасность и washdown-стойкость часто находятся в разных спецификациях. Смазка может быть абсолютно безопасна при случайном попадании в пищу, но вымыться за одну мойку высокого давления.
Вторая ошибка - это смешивание старой и новой смазки. Если на оборудовании раньше использовалась обычная промышленная смазка (не пищевая), то при переходе на H1 требуется полная очистка: промывка, вытирание тряпкой (без прямого контакта с пищей), проверка отсутствия остатков. Иначе останутся частицы старого материала, которые могут загрязнить смазку и нарушить гигиеничность системы.
Третья ошибка - это чрезмерное количество смазки в надежде улучшить защиту от воды. NSF прямо указывает: используйте минимальное количество, достаточное для работы. Избыток скапливается, привлекает влагу и пыль, и в итоге вредит оборудованию, а не защищает его.
Четвертая ошибка - покупка смазки на основе только маркетингового описания без проверки в официальных реестрах. Надежнее искать продукт в базе NSF White Book или запросить сертификат ISO 21469 у поставщика. Если компания не может предоставить документы, это признак, что речь идет о самозванчивом "пищевом" составе.
Пятая ошибка - игнорирование совместимости со смежными системами. При выборе смазки нужно проверить, совместима ли она с уплотнениями, покрытиями и материалами, используемыми на оборудовании. Неправильная совместимость приводит к разбуханию или размягчению уплотнителей, что сводит на нет все преимущества смазки.
Контроль и регламент применения смазок на пищевом оборудовании
Правильный выбор смазки - это только половина успеха.
Вторая половина - это система контроля и регламент применения.
На практике нужно документировать:
Периодичность нанесения смазки и количество, необходимое для каждого узла (обычно это несколько граммов, а не миллилитры).
График мойки оборудования и используемые моющие средства (кислотные, щелочные, нейтральные).
Температуру воды и давление при мойке, чтобы оценить интенсивность воздействия на смазку.
Методы очистки: ручная мойка, мойка высокого давления, CIP-система, паровая обработка - каждый метод требует разной washdown-стойкости.
Контроль остатков старой смазки при переходе с одного материала на другой.
На производстве, где часто мойки (ежедневно или несколько раз в день), имеет смысл проводить визуальный контроль узлов: если смазка полностью вымыта, интервал между смазками нужно сокращать, или нужно переходить на более водостойкий состав. Если смазка образует липкие скопления и привлекает пыль, то количество нужно снижать.
Для систем автоматической централизованной смазки рекомендуется согласовать характеристики пищевой смазки с параметрами инжекторов и трубопроводов, чтобы система работала корректно с новым материалом.
Часто задаваемые вопросы
Можно ли использовать обычную промышленную смазку, если после этого тщательно помыть оборудование?
Нет. H1-допуск требует использования специально сертифицированной смазки, а не замены безопасности промывкой. Перед переходом на пищевую смазку оборудование должно быть полностью очищено от старых материалов, но это не означает, что обычная смазка в последние дни работы приемлема. Риск загрязнения и перекрестной контаминации остается высоким.
Что означает ISO 21469 и почему она важнее, чем просто NSF H1?
ISO 21469 - это стандарт, который проверяет не только состав смазки, но и весь процесс: производство, упаковку, хранение и гигиену. NSF H1 проверяет безопасность миграции. ISO 21469 дополняет H1 системой контроля качества и аудита, что снижает риск перекрестного загрязнения и повышает надежность гигиенических гарантий.
Смазка с H1 перестала защищать подшипник - это дефект?
Не обязательно. H1 гарантирует безопасность при контакте с пищей, но не вечность работы в условиях мойки. Вымывание смазки при частых мойках - это нормальный процесс: нужно либо сокращать интервалы между смазываниями, либо переходить на состав с более высокой washdown-стойкостью (например, с полимочевинным загустителем вместо литиевого).
Как проверить, действительно ли смазка зарегистрирована как H1?
Обратитесь к поставщику за копией сертификата NSF H1 и проверьте наличие продукта в официальной базе NSF White Book. Если компания не может предоставить документы или ссылку, это признак того, что допуск заявлен, но не подтвержден.
Сколько смазки нужно наносить на узел при мойке оборудования каждый день?
Минимальное количество, необходимое для работы. NSF рекомендует избегать избытка, потому что лишняя смазка скапливается, привлекает влагу и пыль. Обычно это несколько граммов для подшипника, для направляющей - тонкая пленка. Излишки убирают после сборки чистой тряпкой.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это две отдельные задачи: первая, убедиться в пищевой безопасности (NSF H1 + ISO 21469), и вторая, подобрать состав, который действительно стойкий к воде, пару и моющим средствам. Первую задачу решает сертификат, вторую - техническая спецификация: тип загустителя, консистенция NLGI, базовое масло и окислительная стабильность.
На практике закупщику стоит требовать не просто логотип на упаковке, а документы, техническое описание и рекомендацию поставщика по применению в конкретных условиях мойки. После выбора смазки важно организовать правильный регламент: минимальное количество, регулярное нанесение и контроль остатков при смене материала. Эта последовательность - правильный выбор плюс правильное применение - гарантирует, что оборудование будет надежно защищено и гигиенично безопасно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для петель дверей автомобиля предотвращает скрип, заедание и коррозию, продлевая срок службы узла.
Замена прокладки фланца анаэробным формирователем прокладок - надежный способ герметизации для инженеров и технических специалистов.
Узнайте, какая смазка для замков авто эффективно защитит механизмы от замерзания зимой и как ее правильно применять.