
Переход с индустриальных на пищевые масла: когда промывка критична, а когда можно обойтись
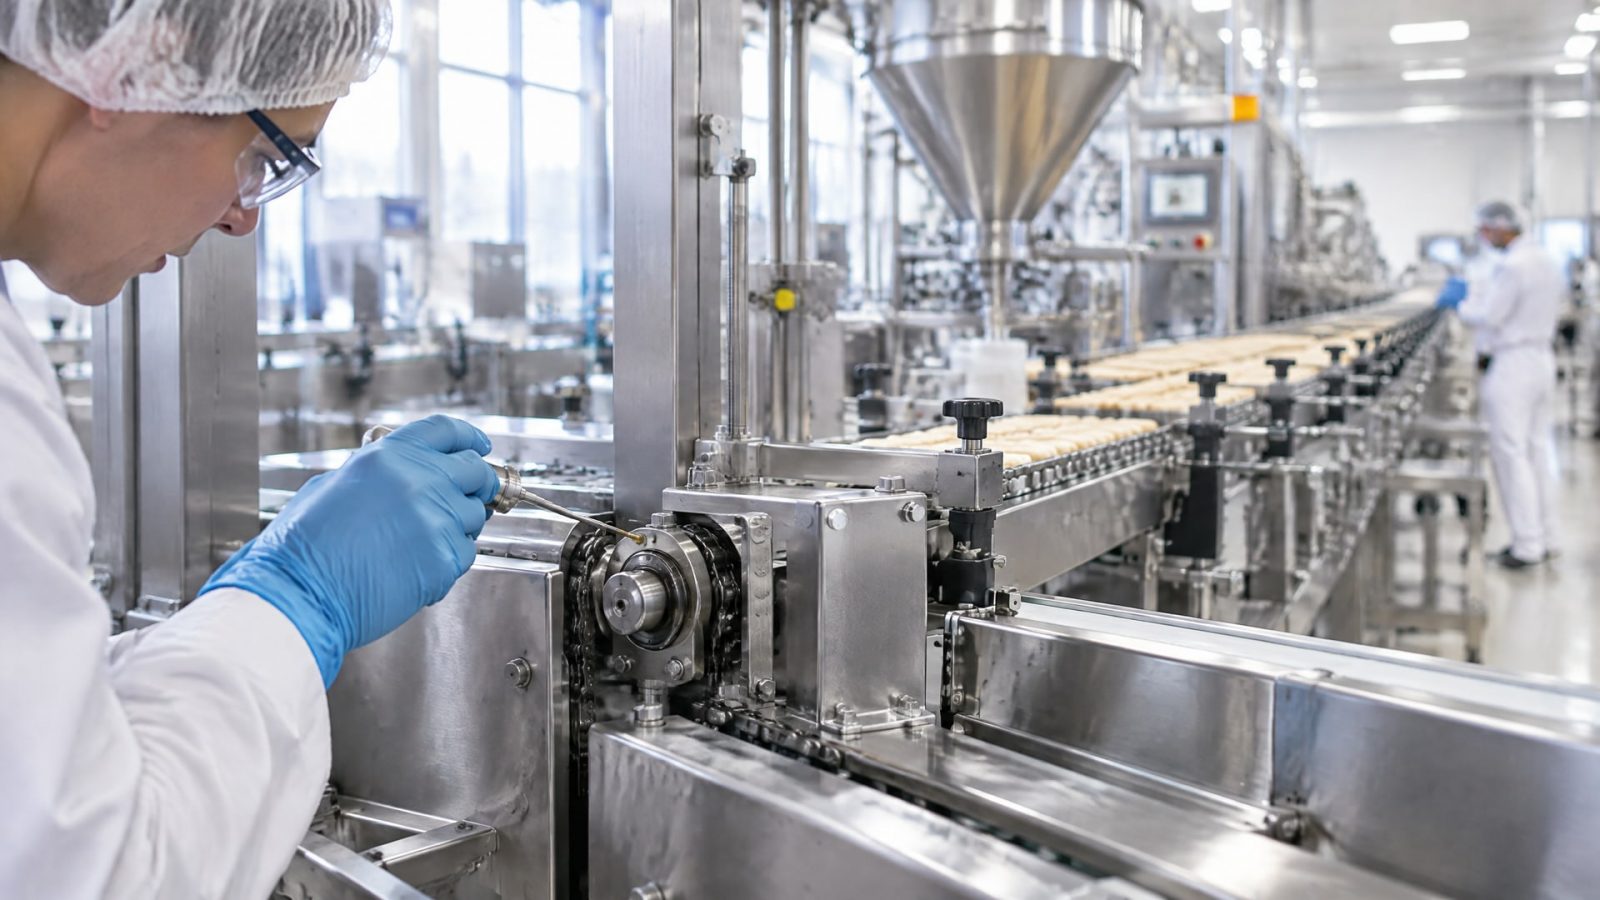
Смена маслосистемы с обычного индустриального на пищевой допуск NSF H1 или ISO 21469 кажется простой переменой: залил другое масло и работаешь дальше. На практике это опаснейший миф, который оканчивается загрязнением продукции, остановом линии и претензиями от клиента. Переход без промывки возможен только при строгом соблюдении ряда условий: совместимости остатков, состояния оборудования и способности новой смазки вытеснить или нейтрализовать следы старой. Статья разбирает, когда промывка обязательна, когда можно ограничиться контролем, и как правильно сертифицировать выбор пищевого масла для вашего производства.
Инженерам и закупщикам нужно понимать: наличие H1 на этикетке - это не допуск на безразборный переход, а подтверждение состава и гигиены производства смазки. Риск загрязнения пищи лежит на технологе линии, не на производителе масла.
Чем отличаются NSF H1 и ISO 21469
На первый взгляд оба стандарта называют масло «пищевым» и ставят печать одобрения.
Но они проверяют разное.
NSF H1 - это регистрация состава смазки. Стандарт проверяет, что все ингредиенты масла (базовое масло, присадки, загустители) входят в перечень допустимых компонентов для случайного контакта с пищей. Если молекула масла случайно попадет на борт продукта - она не токсична и не нарушит его безопасность. H1 не означает пригодность для прямого контакта; это не категория для намеренного смешивания с пищей.
ISO 21469:2006 - это стандарт гигиенических требований к смазкам с incidental food contact. Он не просто проверяет рецептуру, а аудирует весь жизненный цикл: формулирование, производство смазки, фасовку, хранение на складе, транспортировку и рекомендации по применению. Сертификат ISO 21469 подтверждает, что компания контролирует чистоту на всех этапах, от сырья до отгрузки в бочке. Это уже не только про сам состав, но про ответственность производителя за гигиену процесса.
Многие пищевые масла одновременно несут оба статуса: регистрацию H1 и сертификат ISO 21469. Это означает, что состав безопасен и производство гигиенично контролируется. Но даже при наличии обоих сертификатов переход на производстве требует соблюдения собственных мер безопасности - это ответственность пользователя, не смазки.
Почему нельзя просто залить новое масло поверх старого
Когда на линии фасовки работали годы на обычном индустриальном масле, в системе оседают остатки, которые новое пищевое масло не сметает автоматически.
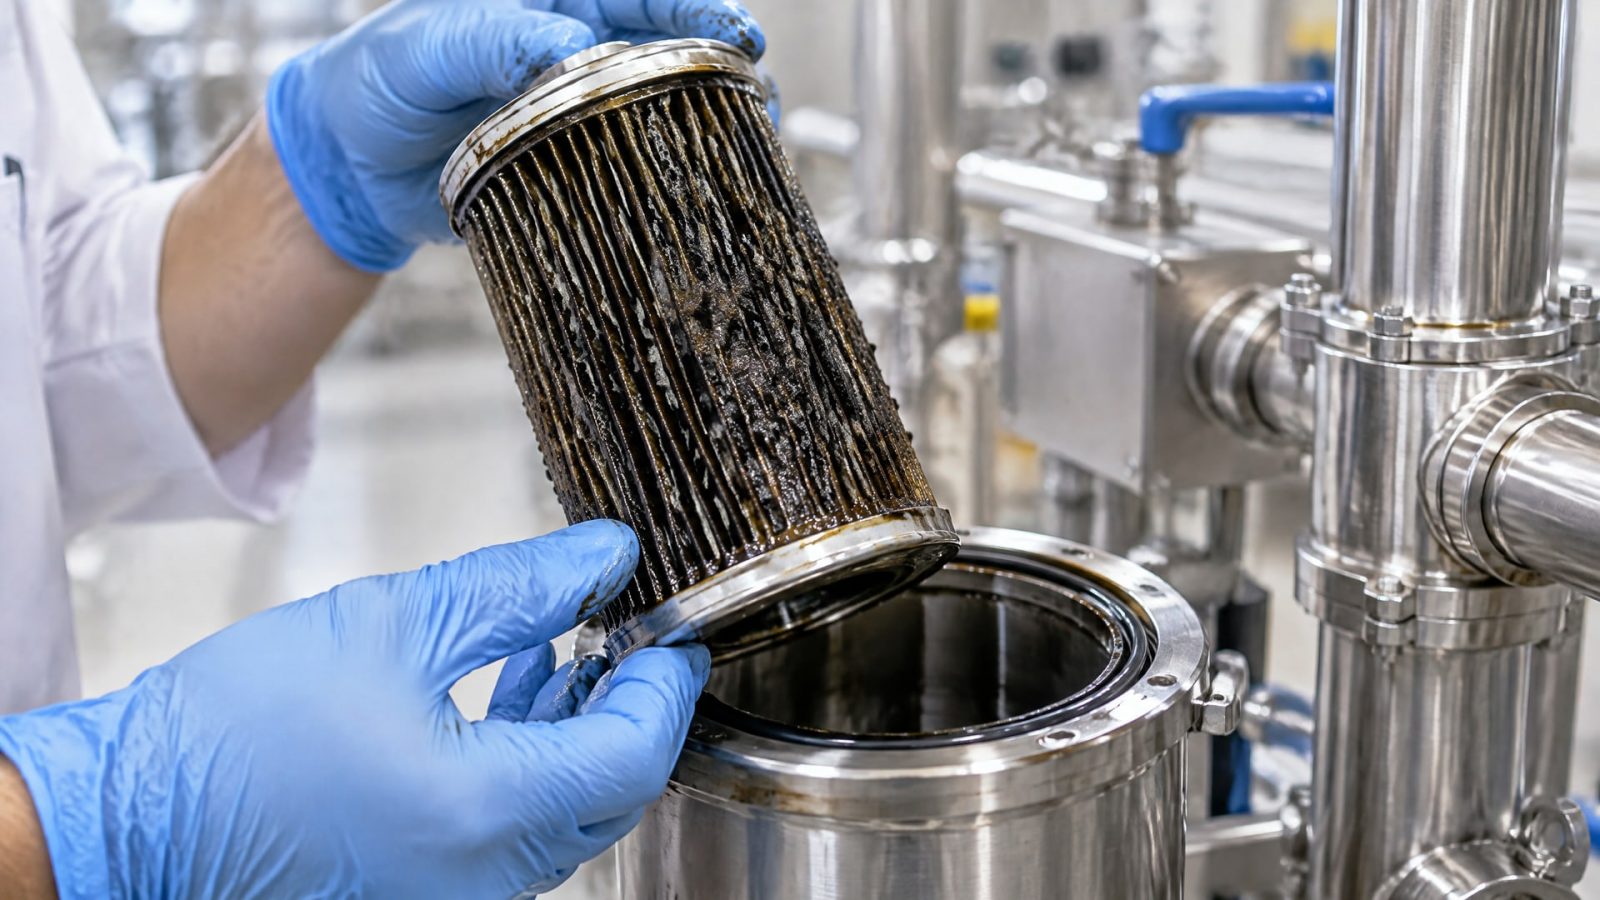
Понимание этого - ключ к правильному переходу.
В гидравлических системах остаточное масло остается в лаконафильтре (часто забитом микрочастицами и окисленными соединениями), в полостях редукторов, на стенках трубопроводов и в резервуаре. Если фильтр не почищен, новое пищевое масло сразу же смешивается с грязью и теряет статус H1 - в системе циркулирует уже не чистое пищевое масло, а его разбавленная смесь с осадками.
На цепных приводах остатки старого масла заблокированы в звеньях цепи и на грузиках натяжителя. При работе они вымываются и попадают в новое масло; окисленные фрагменты старого масла действуют как абразив и ускоряют износ.
На компрессорных головках и в картере редуктора остаются слои лакоотложений - это полимеры окисленного масла, прилипшие к металлу. Новое масло, стекая по этим стенкам, размягчает и отмывает старые отложения, которые затем вносят микрозагрязнения в циркулирующее масло. По цепи загрязнение доходит до подшипников, фильтров и отстойника, где может задержаться, или до дозирующей форсунки, если речь идет о смазке компрессора.
Кроме того, окисленное старое масло часто имеет кислотное число, отличное от нового масла. Если просто смешать их без разбавления, кислотная среда одного может вступить в реакцию с присадками другого, и результат - гидролиз, выпадение осадка, рост вязкости или потеря адгезии пленки. Это не видно сразу, но проявляется через несколько смен в виде отказа оборудования или обнаружения загрязнения в анализе масла.
Поэтому переход без промывки или контролируемого вытеснения - это лотерея, которая часто заканчивается дорого.
Когда промывка обязательна, а когда можно обойтись
Решение о необходимости промывки зависит от четырех факторов: состояния системы, типа оборудования, истории смены масла и требований к пищевому допуску на конкретной линии.
Промывка обязательна, если:
Давно не меняли масло. Если последняя полная смена масла была год назад и более, в системе гарантированно скопились отложения. Анализ масла по TAN (кислотное число) покажет, что оно стареет; окисленное масло уже начало откладываться на стенках.
Фильтр не менялся. Заполненный фильтр - это источник микрозагрязнений. Новое масло будет промывать его, вымывая накопившиеся микрочастицы, и теряет чистоту на входе.
Переходите на линии фасовки или упаковки пищи. Здесь требуется абсолютная уверенность в отсутствии следов старого масла. Риск попадания даже микродозы несертифицированного масла на продукт недопустим. Контролирующие органы и клиенты потребуют документального подтверждения чистоты перехода - это возможно только при промывке и последующем анализе.
Компрессор на линии фасовки. Компрессорное масло часто содержит присадки, которые не допущены в пищевых маслах (например, некоторые деэмульгаторы). Остатки старого масла в головке компрессора будут вымываться сжатым воздухом и попадать в линию воздуха, а оттуда - на продукт. Промывка компрессора - обязательна.
Переходите с одного класса вязкости на другой. Если раньше была ISO VG 32, а теперь нужна ISO VG 46 с пищевым допуском, смешение вязкостей нарушит режим смазки в узле. Промывка - способ гарантировать правильную вязкость.
Можно обойтись без промывки, если:
Система новая или только что после промывки. Если оборудование недавно запущено в цех или только прошло регламентную очистку, остатков минимум. Переход на пищевое масло при этом требует контроля (анализ через 10–20 часов работы), но полной промывки не требует.
Легконагруженные узлы без циркуляции. На шпинделях, легких направляющих станков, цепных приводах низкого давления остатки старого масла минимизированы. Переход возможен с постепенной заменой масла (в расчетах на истечение) и контролем через образцы.
Между двумя пищевыми маслами, одобренными H1 и ISO 21469. Если переходите с одного пищевого масла на другое и оба имеют сертификаты, промывка не требуется - достаточно нормальной замены по регламенту. Контроль по анализу масла помогает удостовериться, что переход завершен.
Гидравлические системы с замкнутым контуром. В двигателях гидравлических прессов, гидромоторах, гидрораспределителях циркуляция замкнута, остатки масла минимальны. Если фильтр чист и резервуар чист, переход возможен под контролем давления и температуры масла.
Как проверить совместимость старого и нового масла
Совместимость проверяется не визуально, а через набор простых тестов.
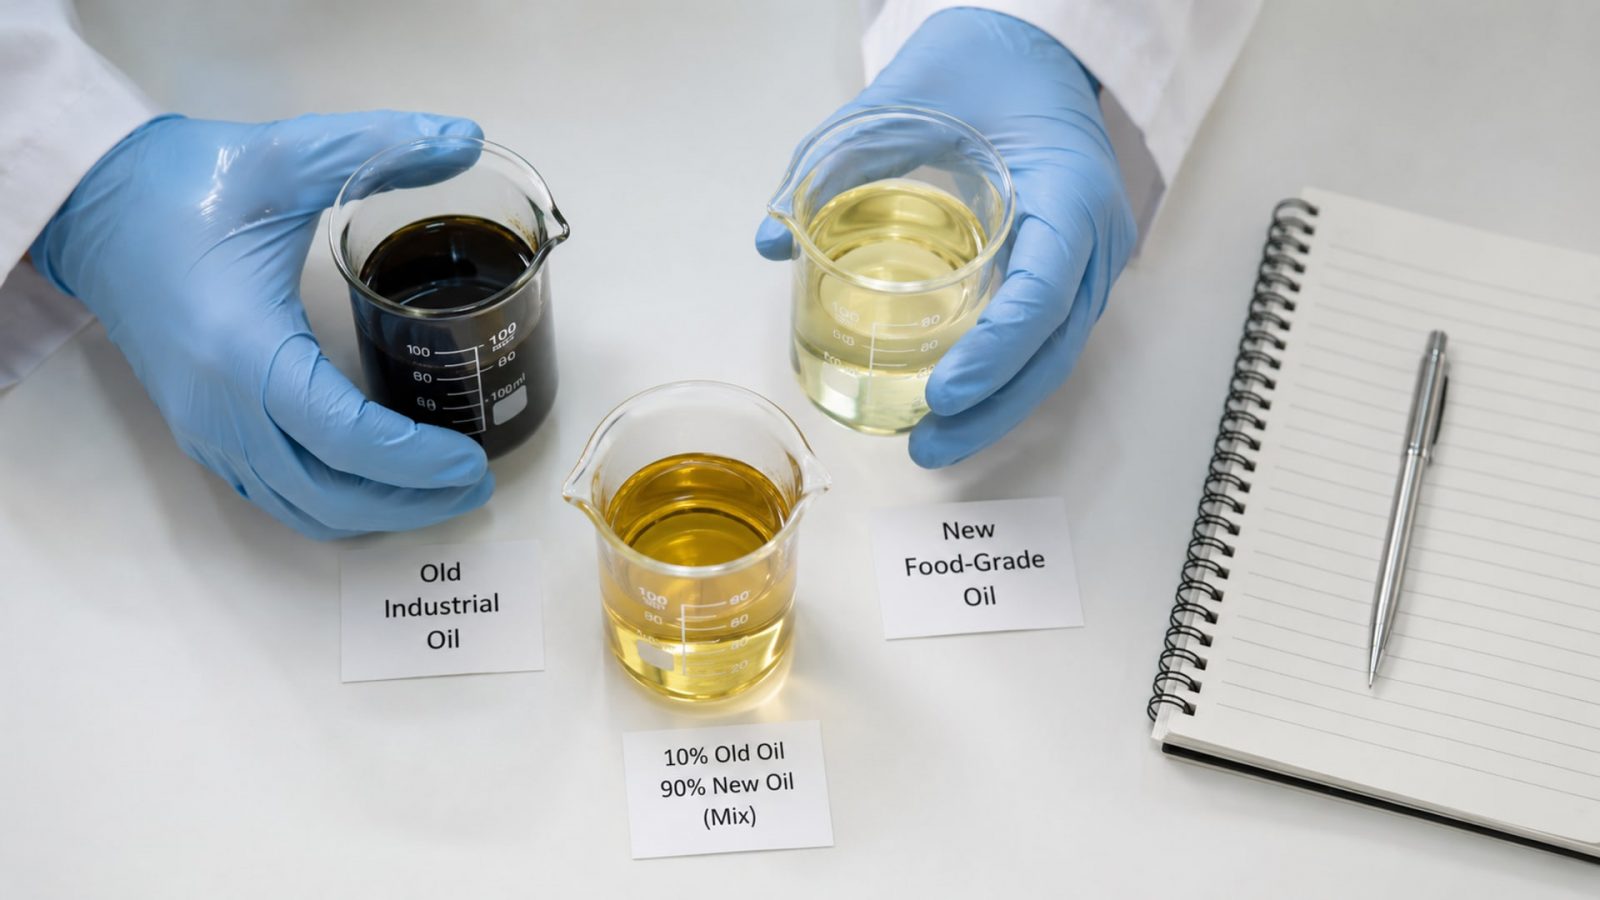
Эту работу может выполнить как лаборатория, так и сам технолог на производстве с минимальным оборудованием.
Тест № 1: внешний вид и запах
Подготовьте пробы старого масла, нового пищевого масла и их смеси в пропорции 1:9 (10% старого, 90% нового). Оставьте на 24 часа при комнатной температуре. Признаки несовместимости: - осадок на дне пробирки (говорит о выпадении присадок из-за химической реакции); - расслоение (две фазы, не смешивающиеся); - резкий запах или помутнение.
Если смесь остается однородной и светлой, это хороший знак.
Тест № 2: анализ кислотного числа (TAN)
Кислотное число показывает, насколько окислено масло. Если у старого масла TAN выше 1,0, а у нового пищевого TAN менее 0,2, то при смешении может произойти реакция, и кислотная среда ускорит окисление. Лабораторный тест по ASTM D664 займет несколько часов.
Тест № 3: адгезия (прилипание) к резине
Возьмите образец уплотнителя (обычно это нитрил-каучук) и погрузите в пробирку со смесью старого и нового масла (1:9) на 7 дней при температуре 40°C. Вытащите и измерьте изменение объема. Уплотнение не должно разбухнуть более чем на 5%. Если разбухание больше - новое масло может размягчить уплотнения, и система потечет после переходного периода.
Тест № 4: аналитический (лабораторный анализ)
Отправьте пробу масла из системы через 10 часов после ее запуска на пищевом масле в независимую лабораторию. Проверьте: - вязкость по ISO 3104; - кислотное число (TAN); - индекс окисления (TOST); - наличие микрочастиц (ISO 4406 - счет частиц по размерам).
Если микрочастиц класс 17/15/12 или чище, система чиста. Если 20/18/15 и выше - в системе еще циркулируют остатки старого масла, нужен второй анализ через неделю.
Методы контролируемого перехода без полной промывки
Если промывка отложена или невозможна из-за остановки производства, используйте одну из трех стратегий контролируемого перехода.
Метод 1: вытеснение через циркуляцию
Применяется на гидравлических системах, компрессорах и редукторах с циркуляционной смазкой. Вместо полного слива старого масла вы насильно гоняете новое пищевое масло через фильтр и линии, вытесняя старое.
Порядок: 1. Замените фильтр на свежий - это критично. Старый фильтр будет отпускать грязь обратно в систему. 2. Залейте 30% объема системы новым пищевым маслом (например, если в редукторе 100 л масла, добавьте 30 л нового). 3. Запустите систему на холостом ходу 1–2 часа, чтобы прокачать масло. Температура не должна превышать нормальную; если масла нагреваются, остановитесь и дайте остыть. 4. Слейте треть масла из дна резервуара (там оседают микрочастицы). Залейте свежую порцию нового пищевого масла. 5. Повторите пункты 3–4 еще два раза. После третьего цикла в системе остается менее 5% старого масла. 6. Возьмите пробу масла и отправьте на анализ. Если микрочастицы в норме (ISO 17/15/12), система готова к нормальной работе.
Этот метод займет 6–8 часов и снижает остатки старого масла на 95%.
Метод 2: постепенное вытеснение (долгий переход)
Используется, если нельзя остановить производство. Вместо слива и заливки вы работаете на смешанном масле, постепенно повышая долю нового пищевого масла с каждой еженедельной дозаливкой.
Порядок: 1. Определите расход масла на линии (например, 2 л в неделю испарений и утечек). 2. Неделю 1: дозаливаете 100% старое масло (обычный режим). 3. Неделя 2: дозаливаете 50% нового пищевого + 50% старого (1 л нового + 1 л старого). 4. Неделя 3: дозаливаете 75% нового + 25% старого. 5. Неделя 4: дозаливаете 100% нового. 6. После недели 5 - анализ масла. Если микрочастицы и кислотное число в норме, переход завершен.
За месяц такого режима доля старого масла в системе снижается с 100% до менее 3% благодаря естественному расходу и испарению.
Метод 3: вакуумирование
На компрессорах и редукторах с масляным картером возможно вакуумирование. Насос-вакуум прикрепляется к сливной пробке, а в заливную пробку подается новое пищевое масло. Создаваемый вакуум вытесняет старое масло вниз и одновременно засасывает новое сверху. За 2–3 часа система обновляется на 80–90%, остатков минимум.
Этот метод требует специального оборудования и применяется редко, но на больших редукторах (объем масла более 200 л) экономит время и материал.
Интеграция пищевого масла в гидравлические системы
Гидравлические системы - самые чувствительные к переходу.
Давление, микрозазоры в золотниках распределителей, требования к индексу вязкости (VI) - все это делает переход критичным.
Пищевое масло обычно имеет индекс вязкости 95–110, а промышленное масло -90–100. Эта разница незначительна, но при переходе нужно сверить спецификацию с руководством изготовителя оборудования. Если руководство предусмотрело диапазон VI от 85 до 110, переход допустим; если VI четко 100±5, нужно подобрать пищевое масло с VI в этом диапазоне.
Давление в гидравлической системе часто вызывает срыв адгезии масляной пленки на золотниках и цилиндрах. Пищевое масло должно иметь присадку против износа (anti-wear, AW). На этикетке или в техдокументации масла должно быть указано «содержит цинковые соединения» или аббревиатура «ZDDP». Без этой присадки золотник будет заклинивать, и система откажет в течение недели.
Кроме того, в системе часто циркулирует вода (конденсат из воздуха или микротрещин). Пищевое масло должно быть хорошо деэмульгируемым, то есть быстро отделять воду от масла. Если этого не произойдет, вода задержится в фильтре, начнет ржаветь, и фильтр забьется за несколько часов.
Перед переходом на пищевое масло в гидросистему нужно убедиться, что осушитель воздуха на баке работает, фильтр чист, и резервуар не сырой. Для линий фасовки пищи рекомендуется замена или регенерация всех элементов фильтрации перед первым запуском на пищевом масле.
Сценарий: переход на пищевое масло в цеху упаковки
Представьте производство печенья.
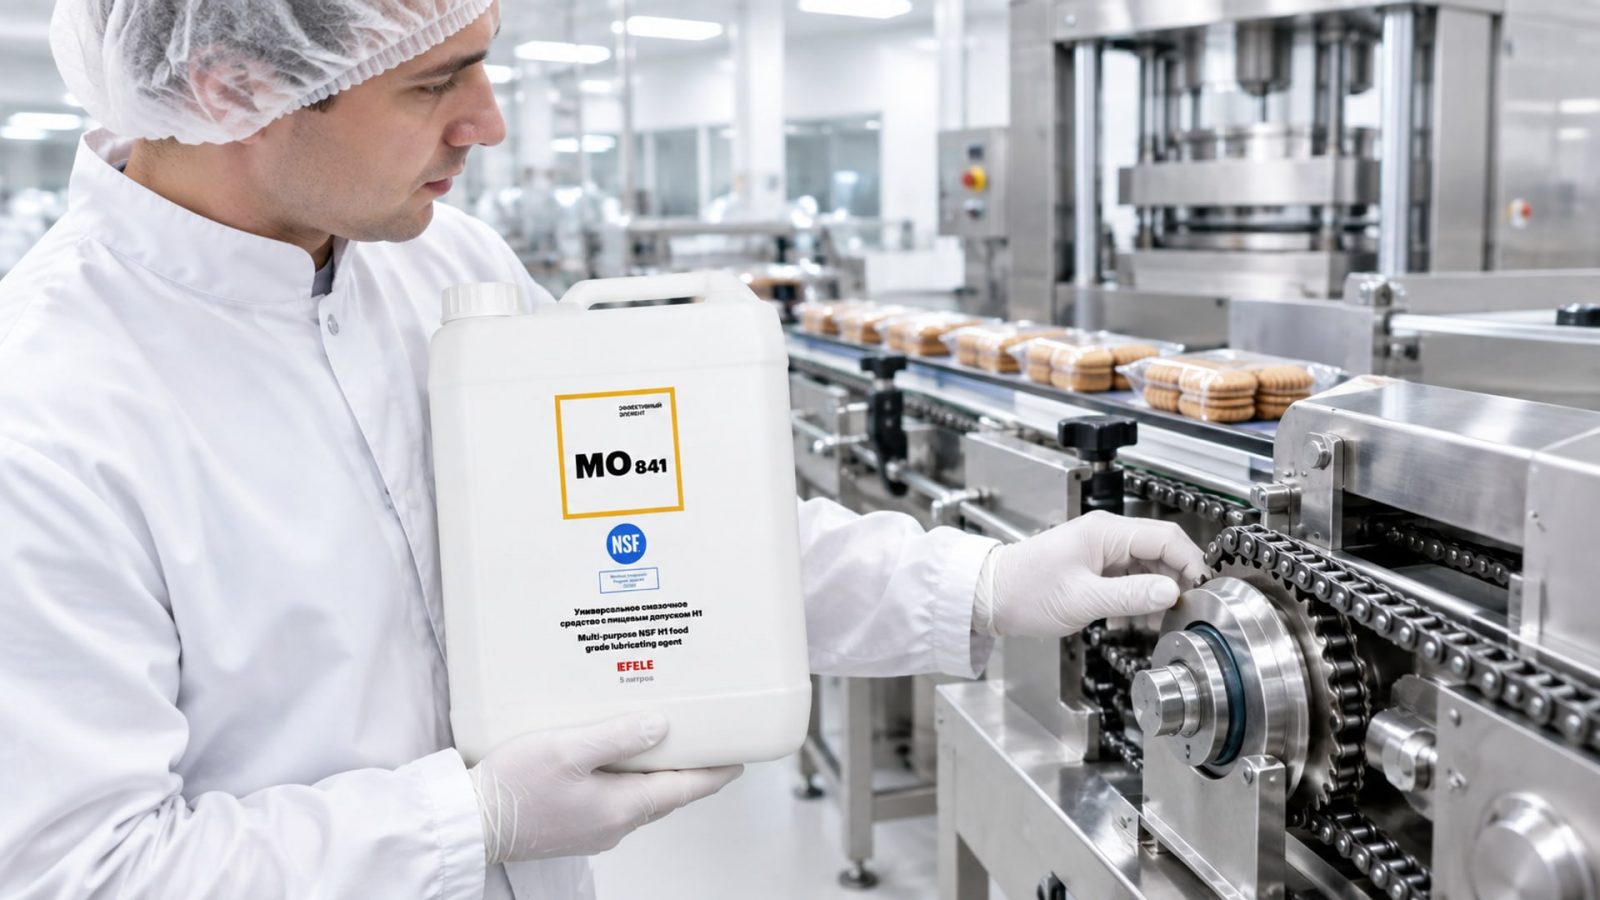
На линии есть гидравлический пресс (200 л масла), редуктор привода ленты транспортера (50 л), компрессор пневматики (2 л в картере) и цепной привод расфасовочного автомата (10 л централизованной смазки). Вся система работала на обычном индустриальном ISO VG 32 два года без смены. Требование: переходите на пищевое масло NSF H1.
Неделя 1: диагностика - Отберите пробы масла из каждого узла. Отправьте в лабораторию на анализ: вязкость, TAN, микрочастицы, индекс окисления. Результат: TAN 0,8–1,2 (масло начинает стареть), микрочастицы класс 19/17/14 (фильтр требует замены). - Проверьте техдокументацию пресса и редуктора. Убедитесь, что они совместимы с пищевым маслом ISO VG 32 и требуют индекса вязкости не ниже 95.
Неделя 2: подготовка - Замените все фильтры в системе (гидравлический фильтр пресса, фильтр в редукторе, масляный фильтр компрессора, фильтр в наружном баке циркуляции). - Почистите резервуар пресса сухим сжатым воздухом, удалите лакоотложения со стенок (если есть видимый слой). - Слейте масло из компрессорной головки и картера, промойте их свежим растворителем, просушите.
Неделя 3: первый переход (метод циркуляции) - Снимите пневмолинию на компрессоре, чтобы исключить попадание старого масла в воздух на линию упаковки. - Залейте в пресс 30 л нового пищевого масла (EFELE MO-841, NSF H1, ISO VG 32). Осторожно перемешайте вручную через люк. - Включите пресс на холостом ходу на 30 минут при низком давлении (прессование не производим). Температура масла должна подняться до 35–40°C. - Слейте дно резервуара пресса в емкость (примерно 60 л). Отберите 0,5 л для анализа (микрочастицы, TAN). - Залейте свежую порцию нового пищевого масла (30 л). - Повторите циклы 3–4 еще два раза: пуск, циркуляция 30 минут, слив дна, свежий долив. - После третьего цикла в прессе остается не более 10 л старого масла, разбавленного 190 л нового.
Неделя 4: переход редуктора и цепи - Аналогично прессу замените фильтр редуктора, залейте 15 л нового пищевого масла (EFELE MO-841), прокачайте 1 час, слейте дно, повторите цикл 2 раза. - На цепной привод замените весь запас масла в баке циркуляции, промойте форсунки и сетку насоса. - Компрессор: слейте старое масло из картера, залейте новое пищевое масло (примерно 2 л ISO VG 32 или 46, в зависимости от конструкции компрессора).
Неделя 5: анализ и валидация - Отберите пробы из каждого узла после 40 часов работы на пищевом масле. - Анализ: вязкость (должна остаться в пределах ISO VG 32), TAN (должна снизиться к 0,3–0,5), микрочастицы (должны достичь класса 16/14/11 или чище). - Если результаты в норме, система готова. Если микрочастицы выше 18/16/13, нужен финальный цикл циркуляции и повторный анализ через неделю.
На этом переход завершен. Документы (сертификаты NSF H1 масла, результаты анализов, акт замены фильтров) архивируются как доказательство чистоты перехода для контроля Роспотребнадзора или аудита пищевой безопасности.
Когда смешивание пищевых и обычных масел допустимо
Закупщик часто задает вопрос: если в резервуре осталось немного старого масла, можно ли просто добавить пищевое и не морочиться с промывкой?
Ответ зависит от остатка и требований линии.
Допустимо смешивание, если: - Остаток старого масла составляет менее 2% от объема системы. Например, в редукторе 100 л масла, осталось менее 2 л. При дальнейшей работе этот остаток разбавляется новым маслом и в течение 2–3 недель естественным образом уходит с испарениями и утечками. - Узел не контактирует с пищей. На гидроприводе подъемников, натяжителях цепей, направляющих станков остаток старого масла не создает пищевого риска. - Линия не в зоне сертификации FSSC 22000 или ISO 22000 (пищевая безопасность). На вспомогательном оборудовании смешивание допустимо; на оборудовании, входящем в критические точки контроля (КТК), смешивание запрещено.
Смешивание недопустимо, если: - Узел расположен непосредственно над конвейером с пищей, и масло может капнуть на продукт. Даже капля старого масла нарушит статус H1 партии. - Система использует микрозазоры (гидраспределители, золотники, форсунки). Остаток старого масла может содержать кристаллы присадок, которые забьют зазор за часы. - Требуется тепловая обработка. На пастеризаторах, стерилизаторах, варочных котлах смешивание старого масла с пищевым недопустимо, потому что остаток может разложиться под действием тепла и выделить летучие вещества, попадающие в продукт через конденсат.
В большинстве случаев, когда переход касается линии упаковки, смешивание лучше избежать. Лишняя уверенность в чистоте стоит дешевле, чем браковка партии печенья или забирание товара из супермаркета.
Часто задаваемые вопросы
Если на этикетке масла написано «food grade», это точно NSF H1?
Нет. На рынке встречаются масла с ярлыком «food grade» или «食品等級» (на китайских этикетках), но без регистрации NSF H1 или сертификата ISO 21469. Проверяйте не название, а документ: должен быть сертификат от NSF International или эквивалентного органа (например, от национального органа сертификации). В России пищевые масла должны иметь регистрацию в Роспотребнадзоре и сертификат соответствия. Требуйте от поставщика копию сертификата, а не обещание.
Сколько времени займет переход на пищевое масло без остановки производства?
Если вы используете метод постепенного вытеснения (долгий переход), переход займет 3–4 недели, и производство останавливаться не будет. Каждую неделю вы дозаливаете смесь нового пищевого и старого масла; за месяц доля старого масла снижается естественным путем. Если позволит график, лучше выделить день для циркуляционного вытеснения (6–8 часов) - это ускорит переход до недели, и результат будет чище.
Пищевое масло дороже обычного на 15–20%. Это оправдано, или можно купить дешевле?
Цена пищевого масла выше, потому что процесс производства контролируется строже (ISO 21469 - это аудиты и тесты), а состав требует перепроверки каждой партии. Дешевое «пищевое» масло, вероятно, не имеет сертификата, и риск того, что его состав не соответствует H1, высок. Для линии упаковки пищи экономия в 15% на масле оборачивается потерей партии товара стоимостью в сотни тысяч рублей. Инвестируйте в сертифицированное масло.
Может ли пищевое масло повредить уплотнения и металл, если они привыкли к обычному маслу?
Нет, если выбрано масло с совместимыми вязкостью и присадками. Пищевое масло NSF H1 смазывает так же, как обычное индустриальное, различия в составе не влияют на цепочку смазки. Однако индекс вязкости пищевого масла может быть выше (например, 105 против 90), и это может привести к сгущению масла на холоде. Проверьте диапазон рабочих температур в техдокументации оборудования; если там указано VI ≥ 95, пищевое масло подойдет.
Нужно ли промывать компрессор при переходе на пищевое масло?
Да. Компрессорное масло - это одна из самых критичных смазок. Компрессор нагревает масло до 80–120°C, и при этой температуре любые остатки старого масла (особенно окисленные фрагменты) деградируют быстрее и выделяют летучие вещества, попадающие в сжатый воздух. На линиях упаковки этот воздух идет прямо в пневмоцилиндры и клапаны, расположенные над конвейером с пищей. Промывка компрессорной головки и картера - обязательна перед переходом.
Заключение
Переход на пищевые масла NSF H1 без промывки - не запрет, но и не простое дело. Это возможно только при условии, что вы контролируете состояние системы, совместимость остатков старого масла и требования оборудования. На производстве часто нет роскоши на полную промывку, поэтому используют методы контролируемого вытеснения: циркуляцию через обновленный фильтр, постепенное разбавление новым маслом, вакуумирование. Главное - не перепрыгивать этап проверки совместимости и не забывать про анализ масла через 10 часов работы на новой смазке.
Помните: NSF H1 подтверждает, что состав масла безопасен для случайного контакта с пищей. Это не означает, что система автоматически чиста. Ответственность за чистоту системы, фильтров и отсутствие остатков лежит на технологе. На линиях фасовки, где каждая капля масла может попасть на продукт, переход выполняется консервативно: замена фильтров, циркуляция или вытеснение, анализ, документирование. Это требует времени, но гарантирует, что переход безопасен не только на бумаге, но и на практике.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Проникающая смазка для резьбовых соединений поможет открутить закисший болт без повреждений.
Выбирайте пищевые смазки для мойки, которые выдержат интенсивную очистку и сохранят защитные свойства оборудования.
Смазка для петель дверей автомобиля предотвращает скрип, заедание и коррозию, продлевая срок службы узла.