
Смазка для пищевого дозатора: как H1 влияет на точность фасовки и производительность
Смазка пищевого дозатора не ускоряет фасовочную машину сама по себе. Подходящий материал снижает трение и износ, помогая дозирующим узлам двигаться стабильнее и реже останавливаться на внеплановое обслуживание. Это поддерживает повторяемость дозы и рабочий темп линии, если смазку правильно подобрали и наносят в необходимом количестве.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают H1 для фасовки порошков. Разберем, в каких случаях нужен этот допуск, как смазка связана с точностью дозирования и скоростью фасовки, что проверить при выборе и почему избыток материала способен ухудшить работу узла.
Как смазка дозатора пищевого оборудования влияет на фасовку порошка
Точность дозирования зависит от повторяемости движения узлов машины.
Если направляющие, подшипники или привод работают с повышенным трением, ход механизма может становиться менее плавным. Смазка, подобранная под узел и режим работы, помогает снизить трение и износ, поддерживая стабильную кинематику дозатора.
Это не означает, что пищевые смазки напрямую увеличивают скорость фасовки. Их влияние косвенное: узлы могут дольше работать без внепланового обслуживания, а снижение механических нарушений помогает сохранять заданный темп линии. Если причина неточности связана с настройкой дозатора, свойствами порошка или другим этапом процесса, одна только замена смазки ее не устранит.
Связь между состоянием механики и дозой особенно важна для оборудования, где движение дозирующего элемента повторяется циклически. Изменения хода могут нарушать стабильность процесса. Поэтому при жалобах на колебания дозы следует оценивать не только смазку, но и состояние подшипников, направляющих, шнеков, редуктора и других связанных узлов.
Перед сменой материала полезно зафиксировать исходные условия: какие узлы обслуживаются, как часто требуется остановка, есть ли следы износа и насколько стабильно движутся механизмы. После перехода на подходящую смазку сравнивают работу оборудования в тех же условиях. Такой подход помогает отделить эффект обслуживания от изменений настроек или режима производства.
При этом категория H1 решает задачу возможного случайного контакта с пищей. Она не гарантирует точность дозирования и не заменяет требования к характеристикам смазки. Чтобы получить предсказуемый результат, нужно учитывать и пищевой статус, и требования конкретного механизма.
H1 для фасовки порошков: что означает допуск
H1 - регистрация смазки для оборудования, где возможен случайный контакт с пищей.
Такой статус важен, если существует непреднамеренный путь переноса материала в продуктовую зону. Он не разрешает наносить смазку непосредственно на порошок или использовать ее как разделительный агент при прямом контакте.
Для случайного контакта ориентиром служит регламент FDA 21 CFR 178.3570. NSF указывает, что для базовых масел предел составляет до 10 ppm, а для силиконовых масел приводится значение 1 ppm. Эти значения относятся к условиям случайного контакта и не являются рекомендацией допускать попадание смазки в продукт.
H1 следует отличать от других категорий. H2 предназначена для зон без контакта с пищей, поэтому контакт там запрещен. 3H относится к разделительным агентам для прямого контакта и не является тем же, что H1. Выбор категории зависит от сценария применения, а не от того, насколько тяжелыми кажутся условия эксплуатации оборудования.
При проверке пищевого статуса учитывают и ISO 21469. Этот международный стандарт устанавливает гигиенические требования к смазкам, которые могут контактировать с пищевыми продуктами. H1 и ISO 21469 не взаимозаменяемы: ISO 21469 шире рассматривает требования, включая гигиену производства и применения смазки.
Для фасовочной линии важно оценить фактическое расположение узлов и возможность переноса смазки. Если оборудование находится выше продуктовой зоны или рядом с ней, потенциальный путь контакта нельзя исключать только потому, что порошок сухой. Решение принимают по конструкции машины, условиям работы и информации о конкретной смазке.
Как выбрать пищевую смазку для дозатора
Сначала определите, какой узел обслуживается и какую задачу должна решать смазка.
Для подшипника, направляющей, цепи и редуктора могут требоваться разные характеристики. Универсального критерия «подходит для пищевого оборудования» недостаточно: нужно учитывать скорость, нагрузку, температуру, тип привода, требуемую вязкость или консистенцию и материалы, с которыми контактирует смазка.
Отдельно проверьте совместимость с пластиками и эластомерами. Для уплотнений важно учитывать, как материал взаимодействует с конкретным продуктом смазки. Также оцените устойчивость к воде, пару и пищевым средам, если оборудование работает в условиях влажной уборки или подвергается воздействию технологических веществ.
В документации к смазке сверяются с типом регистрации H1, диапазоном рабочих температур, базовым маслом, загустителем, классом NLGI, совместимостью с эластомерами и рекомендованным интервалом пересмазывания. Наличие H1 само по себе не подтверждает, что материал подходит по консистенции или другим параметрам для выбранного узла.
При потенциальном контакте с порошком важна не только совместимость, но и режим нанесения. Смазку используют в минимальном количестве, достаточном для технического эффекта. Избыток может собирать пыль, попадать на дозирующие поверхности и нарушать стабильность движения механизма.
Для закупщика практичный критерий - наличие понятной документации и возможность подобрать продукт под конкретный узел. Если на линии применяются разные смазки, полезно проверить совместимость уже используемых материалов и оценить возможность унифицировать их там, где это допускают требования оборудования. Это снижает риск ошибок при обслуживании и смешения несовместимых продуктов.
Подшипники и направляющие: как учесть рабочие условия
Подшипники и направляющие дозатора работают в разных режимах, но в обоих случаях состояние контактирующих поверхностей влияет на плавность движения.
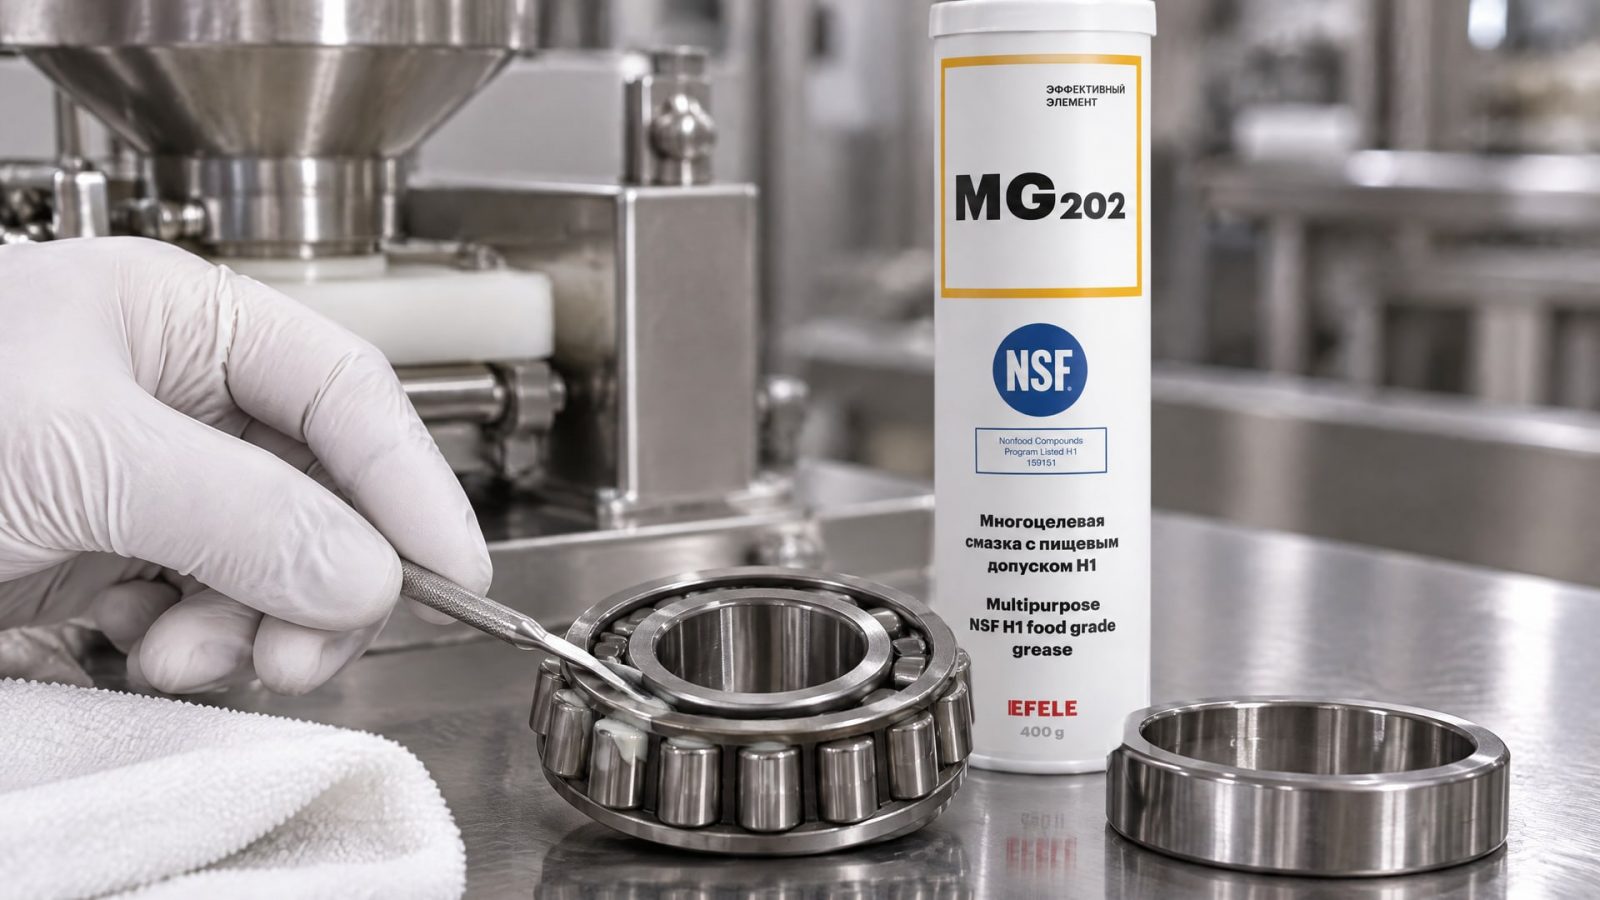
На решение о смазке влияют нагрузка, скорость, температура и воздействие воды или пара. Поэтому замена материала только по признаку H1 не гарантирует стабильной работы узла.
Если в зоне обслуживания смазка подвергается вымыванию, наблюдаются следы фреттинга или возникают сложности при холодном пуске, сначала сопоставьте эти признаки с условиями эксплуатации и требованиями изготовителя оборудования. Нельзя автоматически объяснять проблему одной характеристикой смазки: важны и количество материала, и частота обслуживания, и состояние деталей.
Для подшипников и направляющих фасовочного оборудования в качестве многоцелевого варианта рассматривают EFELE MG-202 с допуском NSF H1. При подборе необходимо подтвердить по документации соответствие конкретному узлу и рабочим условиям машины, а также учесть совместимость с материалами оборудования.
При переходе на другую смазку не смешивайте продукты без проверки их совместимости. Если сведения о ранее применявшемся материале отсутствуют, это стоит выяснить до обслуживания. Единый стандарт пищевых смазок на линии может уменьшить риск ошибочного смешения и упростить работу персонала, но унификация допустима только при соответствии требованиям каждого узла.
Почему избыток смазки ухудшает фасовку порошков
Для порошкового производства особенно важно контролировать количество нанесенного материала.
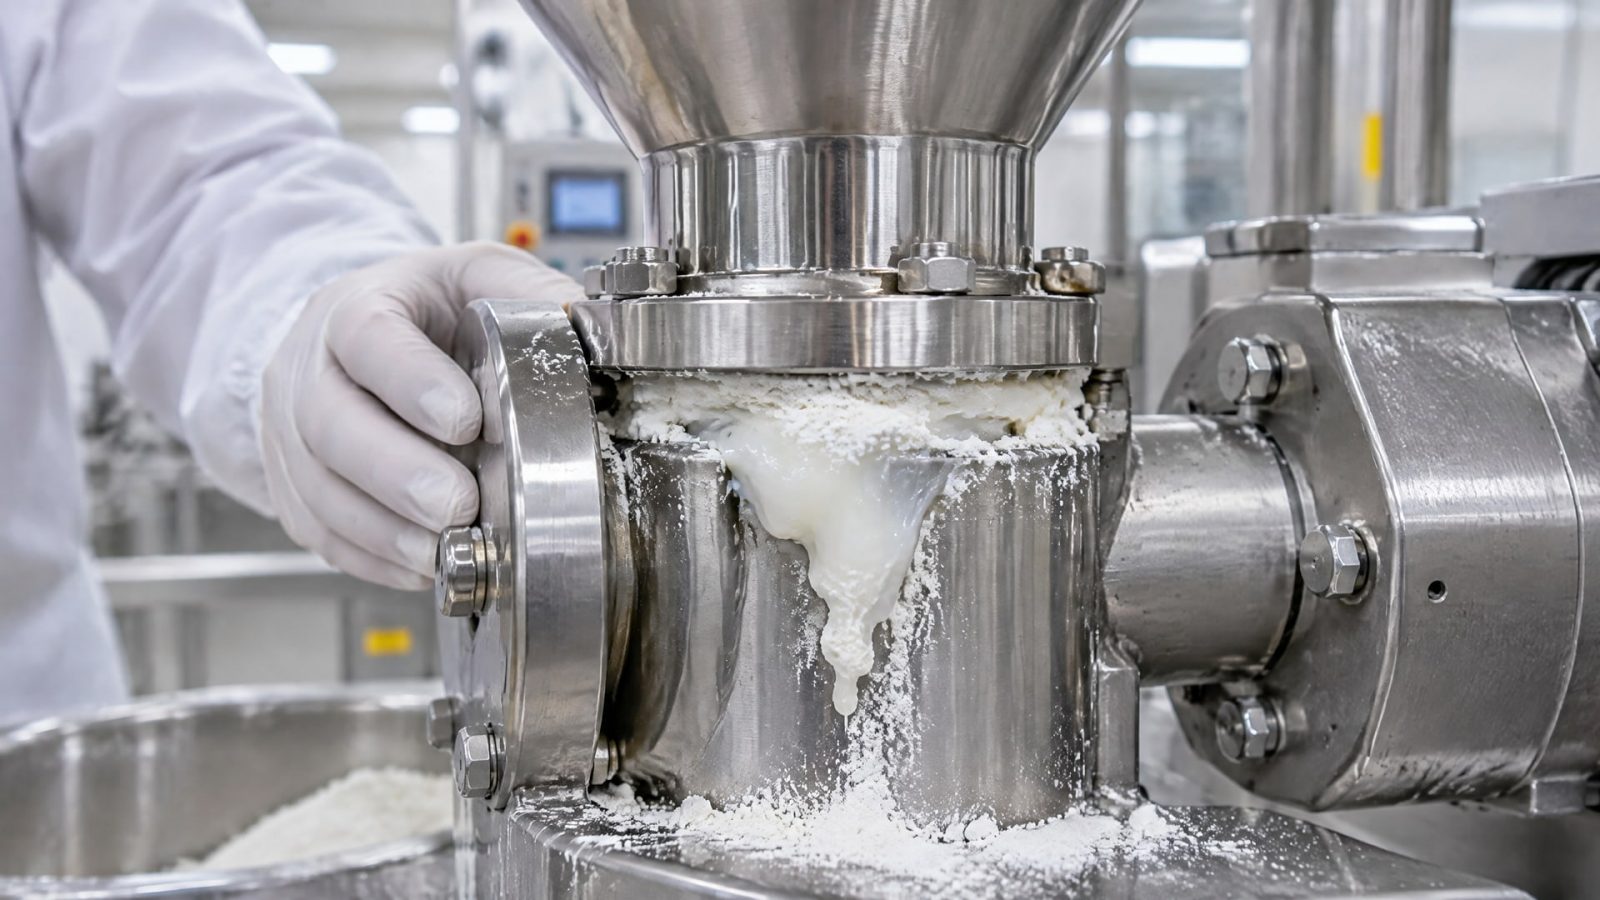
Избыток смазки способен собирать пыль, загрязнять зоны дозирования и мешать стабильному движению узлов. Поэтому принцип применения H1 - минимально необходимое количество, достаточное для технического эффекта, а не максимально возможный объем.
Нанесение избыточного количества не повышает автоматически защиту от износа. Оно может усложнить поддержание чистоты оборудования и увеличить риск переноса смазки в продуктовую зону. Если на поверхности появляется лишний материал, нужно выяснить, связано ли это с ошибкой дозирования при обслуживании, неправильным способом нанесения или неподходящим интервалом пересмазывания.
Перед работами определите точки смазывания и порядок обслуживания по документации оборудования. После нанесения проверьте узел в рабочем режиме: нет ли видимого избытка около дозирующих поверхностей, не накапливается ли пыль и сохраняется ли плавность хода. Наблюдения стоит фиксировать, чтобы выявить повторяющиеся отклонения и скорректировать регламент.
Если на линии меняют тип смазки, проверяйте не только пищевой статус, но и применимость к узлу, совместимость с прежним материалом и требования к очистке. При вероятном случайном контакте с продуктом используют смазку H1, но даже такой допуск не отменяет минимального расхода и аккуратного обслуживания.
Как проверить влияние смазки на производительность линии
Оценивать увеличение производительности фасовочной машины стоит по фактической стабильности процесса, а не по обещанию прямого ускорения.
До изменения регламента зафиксируйте состояние обслуживаемых узлов, частоту остановок на обслуживание и повторяемость работы дозатора. Затем сопоставьте показатели при тех же настройках оборудования и сопоставимых условиях производства.
Если после обслуживания механика движется ровнее, а внеплановые остановки случаются реже, это может помочь удерживать темп линии. Но на производительность также влияют настройки дозирования и особенности самого порошка. Поэтому любые изменения следует оценивать комплексно, не приписывая смазке результат, который мог быть связан с другими корректировками.
Полезно вести журнал обслуживания с указанием узла, примененного материала, даты работ и обнаруженных отклонений. Для закупщика такая запись упрощает планирование запасов и помогает понять, соответствует ли выбранная смазка реальным условиям. Для инженера она дает основу для проверки стабильности хода и своевременного пересмотра интервала обслуживания.
Если проблема повторяется, последовательно проверьте корректность нанесения, состояние сопряженных деталей и соответствие смазки условиям эксплуатации. Отдельно убедитесь, что продукт имеет нужный пищевой статус, а его характеристики соответствуют требованиям узла. Такой порядок помогает не заменять техническую диагностику выбором материала наугад.
Часто задаваемые вопросы
H1 повышает точность фасовки порошка?
Сам по себе допуск H1 точность не повышает. Он относится к возможности случайного контакта смазки с пищей. На повторяемость дозы может влиять стабильность движения механики: правильно подобранная и нанесенная смазка снижает трение и износ, но не заменяет настройку дозатора и обслуживание оборудования.
Можно ли применять H1 в зоне возможного контакта с порошком?
Да, если речь идет о случайном, а не намеренном контакте, и смазка зарегистрирована как H1. Перед применением проверьте документацию продукта и оборудования. Наносите только количество, необходимое для технического эффекта, и не допускайте попадания излишков на дозирующие поверхности.
H1 и ISO 21469 означают одно и то же?
Нет. H1 - регистрация смазки для случайного контакта с пищей. ISO 21469 - отдельный стандарт гигиенических требований, который охватывает смазки, способные контактировать с пищевыми продуктами, и рассматривает в том числе гигиену производства и применения.
Может ли смазка увеличить скорость фасовочной машины?
Напрямую смазка не задает скорость фасовки. Подходящий материал снижает трение и износ, помогая поддерживать стабильное движение узлов и уменьшать риск внеплановых остановок. Поэтому влияние на производительность косвенное и зависит от состояния оборудования и правильности обслуживания.
Заключение
Смазка дозатора пищевого оборудования с допуском H1 нужна там, где возможен случайный контакт с продуктом. Она не ускоряет фасовку сама по себе, но при правильном подборе и нанесении помогает поддерживать стабильность механики, повторяемость дозирования и рабочий темп линии. Для порошков особенно важно не допускать избытка, который собирает пыль и загрязняет дозирующие поверхности.
Следующий шаг - составить перечень обслуживаемых узлов, отметить потенциальные пути контакта с продуктом и сверить требования оборудования с документацией смазки. Затем зафиксируйте исходное состояние линии и оценивайте результат обслуживания в сопоставимых условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку шпинделя станка с ЧПУ правильно, чтобы обеспечить долгую и бесперебойную работу оборудования.
Узнайте, чем смазать капот автомобиля, чтобы петли не скрипели и не ржавели, а также как правильно обработать замок и тросик.
Изучите, какие допуски смазок H1 и документы, помимо NSF, критичны для безопасности пищевого производства и как их проверять.