
Как смазывать пищевое оборудование для защиты от вибраций
При постоянной вибрации пищевому оборудованию нужна смазка, которая подходит по консистенции и сохраняет свойства при механической нагрузке, а в зоне возможного контакта с продуктом имеет допуск NSF H1. Наносить ее следует в дозировке, установленной для узла: избыток способен повысить сопротивление вращению и нагрев, а также привести к выходу смазки через уплотнения.
Инженерам и техническим специалистам важно учитывать не только вибрацию, но и микроперемещения, влажность, мойку и режим пусков и остановок. В статье разберем, как выбирать пищевую смазку, чем отличаются категории H1 и H2, когда рассматривать консистенции NLGI 0–000 и как контролировать состояние подшипников. Эти критерии помогают выстроить защиту оборудования от вибраций без избыточного смазывания.
Как вибрация влияет на смазку и износ оборудования
При постоянной вибрации поверхности деталей испытывают повторяющиеся перемещения, в том числе микроперемещения в зоне контакта.
Если смазка не удерживается там или не поступает к поверхностям трения, возрастает риск износа оборудования. Поэтому для вибрирующего узла оценивают не только снижение трения, но и способность смазки сохранять структуру под динамической нагрузкой.
Условия пищевого производства часто усложняют задачу. Вибрация может сочетаться с влажностью, паром, мойкой и частыми пусками и остановками. В таких режимах состав должен удерживаться в зоне контакта и сопротивляться вымыванию. При этом чрезмерно густая смазка не всегда решает проблему: она может хуже поступать к контактирующим поверхностям, особенно в узлах с микроперемещениями.
Важно учитывать конструкцию подшипника и требования его изготовителя. Подбор консистенции по одному признаку, например только по уровню вибрации или температуре, не дает полной картины. Проверяют, какая смазка предусмотрена для конкретного узла, как она подается и какие воздействия испытывает оборудование в производственном цикле.
Для участков с постоянной вибрацией приоритетны следующие свойства:
механическая стабильность, чтобы смазка сохраняла структуру при динамической нагрузке;
адгезия - способность удерживаться на поверхностях;
стойкость к воде, пару и моющим средам, если оборудование регулярно моют;
консистенция, соответствующая подшипнику и способу подачи смазки.
Такой подход помогает избежать двух распространенных ошибок: считать, что любая вязкая смазка надежно удержится при вибрации, и пытаться компенсировать неподходящий состав увеличением дозировки. Последнее способно повысить сопротивление и нагрев, а также вызвать выход смазки через уплотнения.
Как выбрать пищевую смазку для вибрационного оборудования
Сначала определяют, может ли смазка случайно попасть на продукт.
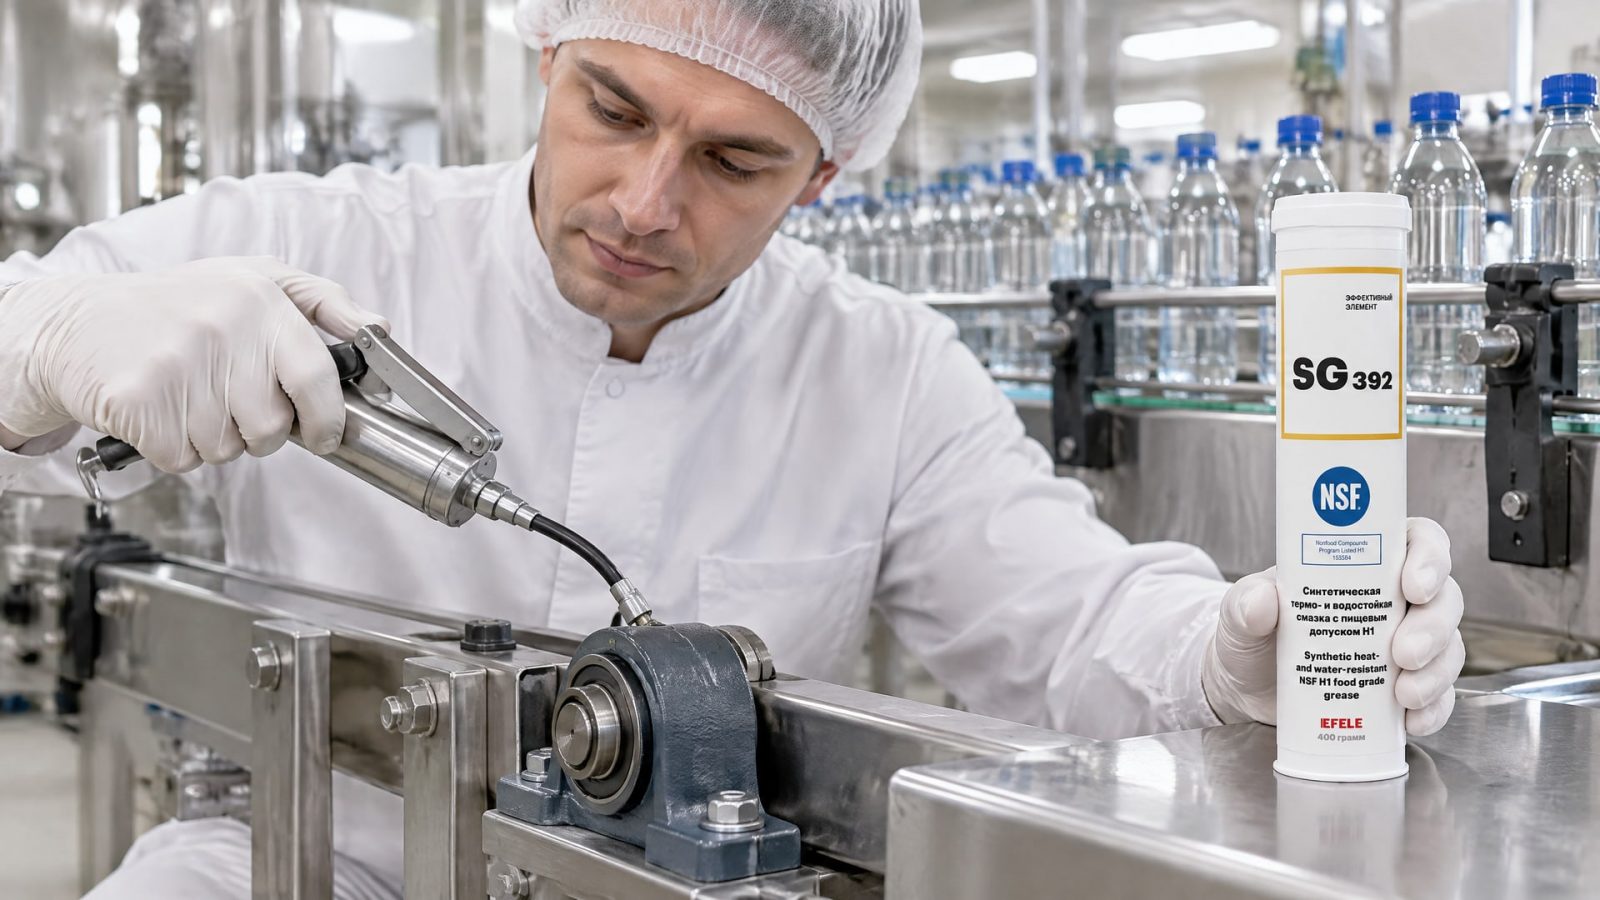
Для таких зон выбирают смазку NSF H1. Это допуск на случайный контакт, а не разрешение применять состав без ограничений во всех узлах пищевого производства. Смазки H2 предназначены для зон, где контакт с пищей исключен.
Для H1-смазок важны требования FDA 21 CFR 178.3570 и гигиенический стандарт ISO 21469. Последний связан с внедрением производителем GMP-подхода для предотвращения загрязнения продукта. При выборе проверяют документацию конкретной смазки, а не ориентируются на ее цвет или общее обозначение «пищевая».
Необходимо также не смешивать категории H1, H2 и H3 с 3H. H3 относится к защитным и антикоррозионным составам, которые обычно применяют при обслуживании и простое оборудования. 3H - отдельная категория разделительных агентов для прямого контакта. Она не заменяет H1 для смазывания узла, где возможен случайный контакт с пищей.
После определения требований пищевой безопасности оценивают рабочие условия: вибрацию, микроперемещения, нагрузку, влажность, мойку и режим пусков и остановок. Для вибрирующего подшипника одной отметки H1 недостаточно. Составу также нужны подходящие консистенция, механическая стабильность, адгезия и стойкость к воздействию среды.
При сочетании вибрации с регулярным воздействием воды и повышенной температурой задача усложняется: неподходящая смазка может вымываться или не удерживаться в зоне контакта. В таких условиях учитывают свойства состава и требования узла в комплексе. Для этого сценария в линейке пищевых смазок применяют EFELE SG-392 - термо- и водостойкую пластичную смазку с допуском NSF H1. Перед применением ее характеристики сверяют с документацией на оборудование и условиями конкретного участка.
Как подобрать консистенцию для смазки подшипников при вибрации
NLGI обозначает класс консистенции пластичной смазки, а не ее вязкость и не способность удерживаться на поверхности.
Для подшипников с вибрацией и микроперемещениями справочные рекомендации указывают на более текучие составы NLGI 0, 00 и 000. Их рассматривают, когда смазке важно поступать к зоне контакта, однако окончательный выбор зависит от конструкции подшипника и способа подачи.
| Класс NLGI | Ориентир при выборе |
|---|---|
| NLGI 0, 00, 000 | Более текучие консистенции, которые рассматривают для узлов с вибрацией и микроперемещениями |
| NLGI 1 | Лучше течет на холоде |
| NLGI 2 | Типовой класс для многих мастерских |
| NLGI 3 | Лучше удерживается на вертикальных поверхностях |
В пищевой промышленности NLGI 000 упоминается для высокоточных или малонагруженных участков, где нужна хорошая подача смазки. Это не универсальный выбор для любого пищевого подшипника: класс должен соответствовать требованиям узла. Более мягкая консистенция сама по себе не гарантирует нужную механическую стабильность или стойкость к вымыванию.
В обратную сторону тоже не стоит рассуждать по упрощенной схеме: высокая вибрация не означает, что нужно выбрать самый густой состав. Для вертикальной поверхности может быть важнее удержание, а для узла с микроперемещениями - поступление смазки к контакту. Учитывают оба фактора вместе с нагрузкой, температурой и условиями мойки.
При замене смазки важно проверить совместимость с материалами и требованиями подшипника, а также порядок обслуживания. Если в документации указан конкретный класс NLGI, его не меняют только на основании общего совета о вибрационных узлах. Подборщик и инженер должны сверить характеристики состава со спецификацией оборудования.
Как смазывать оборудование при вибрации и мойке
Даже подходящая по допуску и консистенции смазка не компенсирует неправильную дозировку.
Для подшипников избыток может увеличить сопротивление вращению и нагрев, а также привести к выходу смазки через уплотнения. Поэтому объем подачи определяют по требованиям узла и принятой процедуре обслуживания, а не автоматически увеличивают из-за вибрации.
Перед обслуживанием устанавливают, какая смазка уже находится в узле, как она подается и какие воздействия возникают во время работы. Если пищевое оборудование моют водой или паром, учитывают стойкость состава к вымыванию. При наличии моющих и дезинфицирующих растворов проверяют совместимость смазки с условиями эксплуатации по документации производителя.
Для участка с постоянной вибрацией и регулярной мойкой важно не сводить выбор к одному свойству. Высокая адгезия помогает удерживать смазку в зоне контакта, но не отменяет проверки механической стабильности и соответствия консистенции. Так же и допуск H1 решает задачу возможного случайного контакта с пищей, но не подтверждает пригодность состава к конкретной нагрузке или режиму обслуживания.
При планировании смазывания полезно зафиксировать:
тип узла и требования его документации;
условия контакта с пищей и необходимую категорию смазки;
частоту и характер воздействия воды, пара и моющих сред;
режим работы, включая пуски и остановки;
используемую смазку, дозировку и результаты осмотра.
Такая запись помогает сопоставлять состояние оборудования с историей обслуживания. Если после мойки или пополнения смазки меняется поведение узла, специалисту проще проверить, связаны ли изменения с дозировкой, вымыванием или механическим состоянием подшипника. При этом календарный интервал не заменяет оценки состояния оборудования.
Как контролировать вибрацию и раннюю нехватку смазки
Вибрационный контроль помогает отслеживать состояние оборудования, но ранний дефицит смазки может быть заметнее при ультразвуковом контроле.
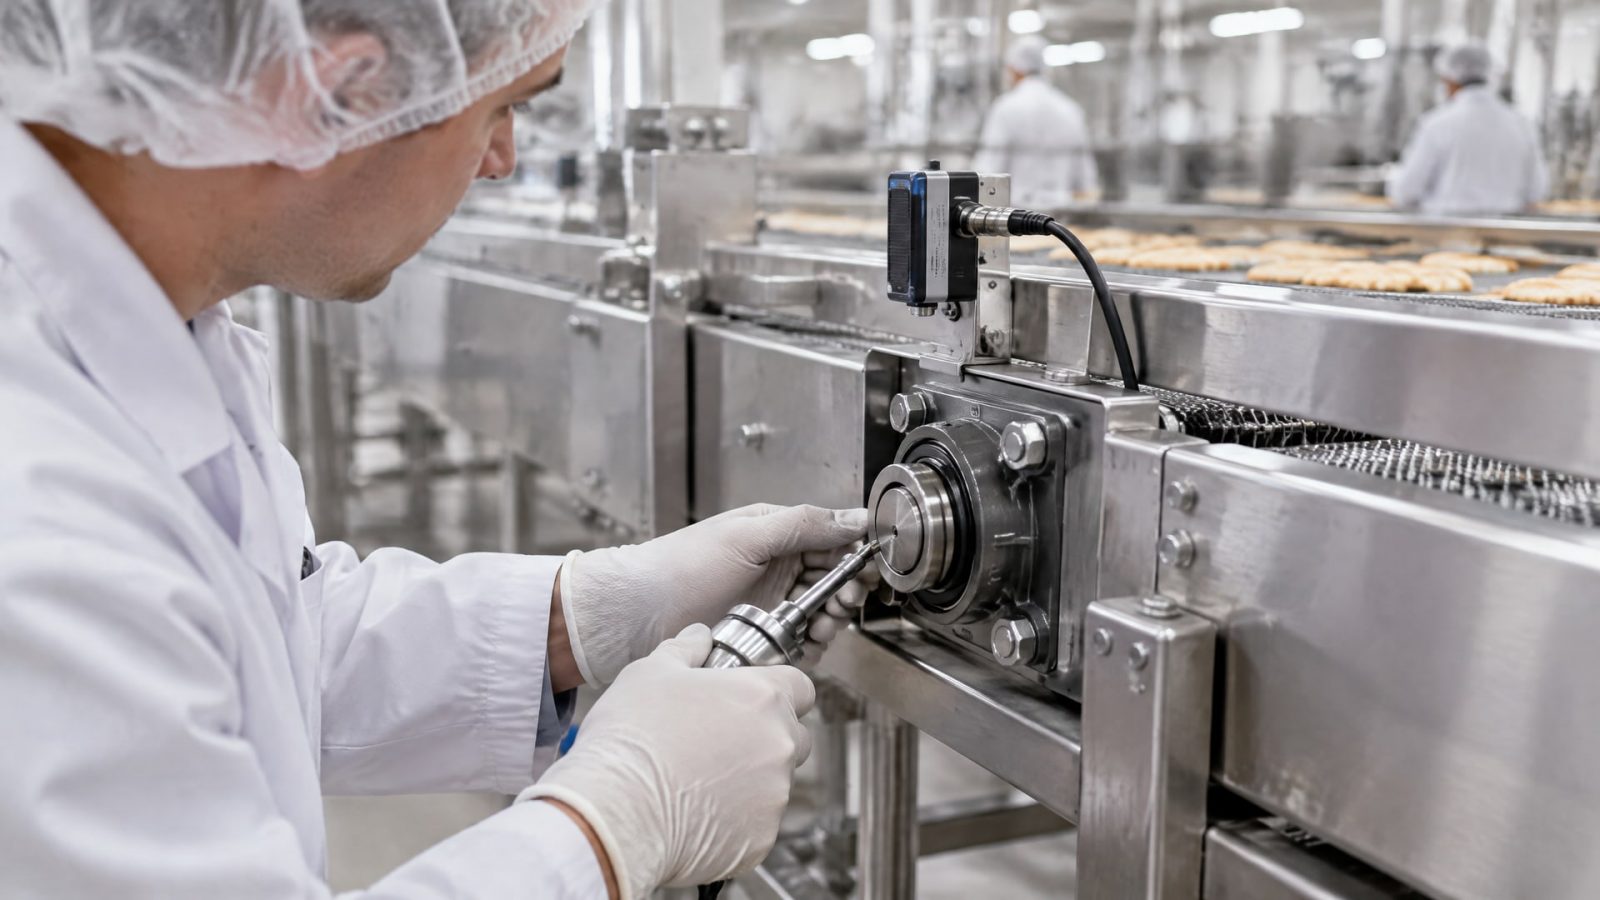
В материалах по мониторингу рост ультразвукового сигнала на 8–12 дБ относительно базовой линии в последовательных циклах рассматривают как признак недостатка смазки. Это основание для проверки, а не автоматическая команда добавить смазку без осмотра.
Виброанализ дает информацию о развивающихся повреждениях. В одном из подходов к оценке по ISO 10816 уровень до 4,5 мм/с RMS считают хорошим, диапазон 4,5–7,1 мм/с RMS - допустимым, а значение выше 7,1 мм/с RMS - аварийным и требующим проверки. Эти значения используют с учетом применимости метода к конкретному оборудованию, а не как универсальные пороги для любого узла.
Связка виброанализа и ультразвука позволяет рассматривать разные признаки состояния подшипника. Если вибрация растет, специалист оценивает, нет ли развивающегося повреждения. Если ультразвуковой сигнал относительно базовой линии последовательно повышается на 8–12 дБ, проверяют, достаточно ли смазки и поступает ли она в зону контакта.
В журнале контроля отмечают результаты измерений, характерные условия работы и выполненное обслуживание. Для сравнения используют базовую линию, полученную для конкретного оборудования. Такой учет помогает отличить изменение состояния узла от единичного колебания показаний и не прибегать к бесконтрольному добавлению смазки.
Часто задаваемые вопросы
Какая смазка подходит для подшипников с вибрацией?
Выбирают состав, который соответствует конструкции подшипника, требуемой консистенции и условиям работы. Для узлов с микроперемещениями рассматривают NLGI 0, 00 и 000. Если возможен случайный контакт смазки с пищей, необходим допуск NSF H1. Также проверяют механическую стабильность, адгезию и стойкость к воде и пару.
Можно ли использовать H1-смазку в любом узле пищевого производства?
Нет. NSF H1 допускает только случайный контакт с пищей и не означает, что смазка подходит для любого узла или режима. Сначала определяют, возможен ли контакт с продуктом, затем сверяют характеристики смазки с требованиями оборудования и условиями эксплуатации. Для зон без возможности контакта предназначена категория H2.
Нужно ли чаще добавлять смазку, если оборудование постоянно вибрирует?
Не обязательно. Избыточное количество смазки может повысить нагрев и сопротивление вращению, а также привести к ее выходу через уплотнения. Ориентируются на требования узла и его состояние. Для контроля используют виброанализ и ультразвук: последний помогает заметить ранний признак нехватки смазки.
Заключение
Для защиты оборудования от вибраций на пищевом производстве подбирают смазку по нескольким условиям сразу: категории контакта с пищей, консистенции NLGI, механической стабильности, адгезии и стойкости к воде, пару и моющим средам. Дозировку задают требования узла, а не сама по себе постоянная вибрация. Состояние подшипников оценивают по результатам контроля, не полагаясь только на календарный график обслуживания.
Следующий шаг для инженера или закупщика - определить зоны возможного контакта с продуктом, сверить спецификации подшипников и условия мойки, затем проверить документацию выбранной смазки. Для действующего оборудования стоит зафиксировать базовые показания вибрации и ультразвука, чтобы сравнивать их при последующих осмотрах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обслуживание оборудования напитков пищевыми смазками H1: как выбрать, проверить и внедрить для безопасности производства.
Узнайте, как правильно смазать шредер бумаги, чтобы продлить срок его службы и избежать поломок. Эффективные методы и советы по уходу.
Узнайте, как выбрать герметик для деформированных фланцев с небольшими неровностями и подготовить соединение к сборке.