
Фосфатирование, коррозия и задиры на резьбовых соединениях из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали возникают при повреждении пассивной оксидной пленки и непосредственном контакте металлических поверхностей. Трение вызывает локальный нагрев, поверхности схватываются, а резьба может заклинить или повредиться. Чтобы снизить риск, контролируют чистоту и соосность деталей, выбирают подходящий шаг резьбы, применяют антизадирный состав и пересчитывают момент затяжки с учетом смазки.
Фосфатирование может снижать трение и поддерживать удержание смазки, но это покрытие применяют прежде всего на стали и железе, а не как обработку самой нержавеющей стали. Поэтому связь между фосфатированием и коррозией важна при выборе технологии для стальных деталей, но для защиты нержавеющей резьбы от задиров нужны другие меры. Статья поможет инженерам, техническим специалистам и снабженцам разобраться в механизме повреждения, оценить варианты защиты и избежать ошибок при сборке.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Нержавеющая сталь устойчива к коррозии благодаря пассивной оксидной пленке на поверхности.
Однако эта пленка не исключает механического повреждения. При затяжке витки испытывают давление и трение, пленка локально разрушается, после чего участки металла соприкасаются напрямую. Возникают локальный нагрев и схватывание поверхностей, которые могут привести к заклиниванию резьбы.
Риск повышается, когда крепеж затягивают с чрезмерным усилием, поверхности загрязнены или детали установлены несоосно. Если сопротивление появляется уже при первых оборотах, продолжать затяжку силой нельзя: нужно остановиться и проверить положение деталей. Иначе повреждение может развиться еще до достижения требуемого преднатяга.
Как отличить высокий риск от нормального режима
Коэффициент трения помогает оценивать режим взаимодействия поверхностей. В одном из технических материалов диапазон μ_th 0,08-0,14 обозначен как нормальный смазанный режим, а 0,21-0,30 - как область высокого риска задиров. Значение выше 0,50 связывается с уже выраженными повреждениями поверхности. Эти ориентиры не заменяют проверку конкретного соединения, но показывают, насколько сильно трение влияет на результат сборки.
Для лабораторной оценки склонности металлической пары к задирам используют ASTM G98. Метод позволяет определить порог возникновения задиров при нагрузке вращающегося и неподвижного образцов. При этом испытание не подменяет производственную проверку крепежа: реальные условия зависят от материалов, геометрии, состояния поверхности и способа сборки.
Почему важен преднатяг
Момент затяжки связан с трением в резьбе и под опорной поверхностью гайки или головки крепежа. Если смазать соединение, трение изменится, а при прежнем моменте затяжки преднатяг может оказаться выше расчетного. Поэтому значения для сухой резьбы нельзя автоматически переносить на смазанную.
При выборе процедуры контроля учитывают ISO 16047, который задает испытания крепежа на крутящий момент и усилие зажима. Стандарт помогает оценивать коэффициенты трения, необходимые для расчета преднатяга. Для снабженца и инженера это означает, что антизадирный состав следует выбирать вместе с технологией сборки, а не как отдельную позицию закупки.
Как защитить нержавеющую резьбу от задиров
Защита начинается до нанесения смазки.
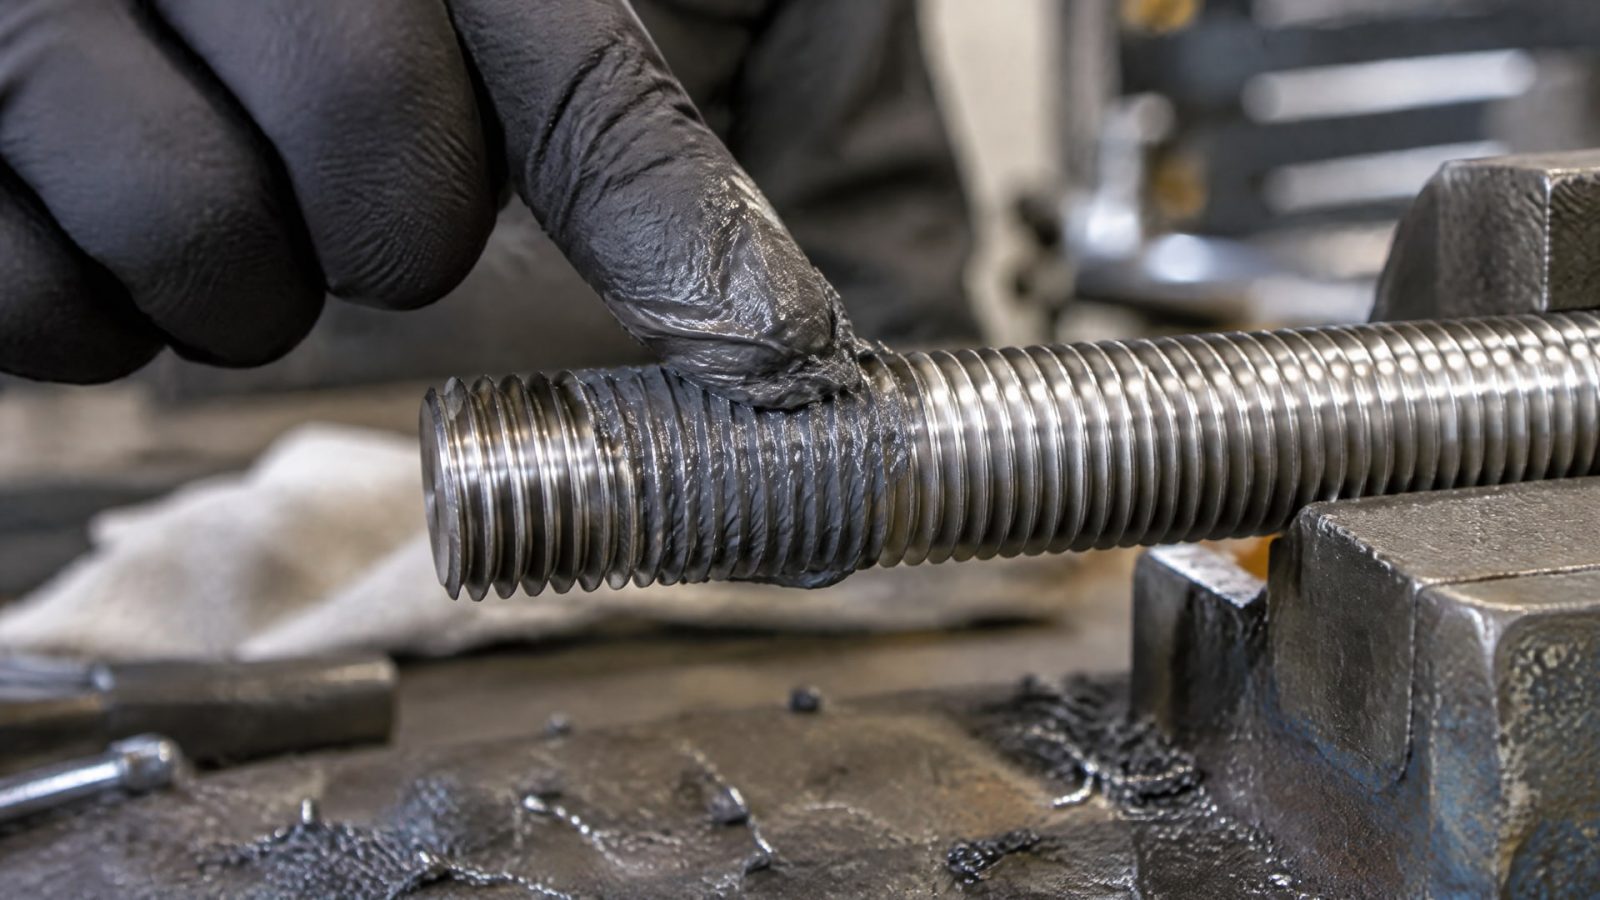
С резьбы удаляют грязь, стружку и остатки старого состава, затем проверяют состояние витков и соосность деталей. Смазку или пасту наносят тонким равномерным слоем на рабочую зону резьбы. Если это допускает конструкция, обрабатывают также опорную поверхность под головкой или гайкой: трение возникает не только между витками.
При сборке резьбу сначала наживляют рукой. Если сопротивление ощущается с первых оборотов, работу останавливают и проверяют соосность. Продолжение затяжки с перекосом увеличивает нагрузку на отдельные участки витков и может ускорить схватывание металла.
Выбор шага и посадки
Для нержавеющих соединений рекомендуют учитывать геометрию резьбы: более крупный шаг и более свободная посадка могут уменьшить риск холодного сваривания по сравнению с мелким шагом и плотным сопряжением. Решение сверяют с требованиями конструкции и спецификацией крепежа. Изменять параметры резьбы без проверки допустимости для узла нельзя.
Важно также учитывать пару материалов и условия эксплуатации. Для нержавеющей стали в тяжелых или высокотемпературных режимах источники выделяют никелевые anti-seize-составы. В общих условиях встречаются медные составы, однако их выбор зависит от температуры и совместимости материалов. При требованиях к чистоте или гальванической совместимости рассматривают варианты без металлических включений, в том числе на основе PTFE или графита.
Корректировка момента затяжки
После нанесения anti-seize момент затяжки пересматривают. В рекомендациях для нержавеющего крепежа приводится снижение примерно на 15-25%, а в некоторых случаях - до 25-40%. Разница связана с составом пасты и условиями применения, поэтому эти значения не следует превращать в универсальную поправку для любого узла.
Нужный момент определяют по данным производителя состава или по внутренней методике предприятия. Для ответственных соединений коэффициенты трения и усилие зажима проверяют с учетом ISO 16047. Такой подход помогает избежать чрезмерного преднатяга, который может повредить резьбу даже при правильно подобранной смазке.
Фосфатирование и коррозия: где применяют покрытие
Фосфатирование формирует на поверхности фосфатное покрытие, которое может снижать трение, удерживать смазку и уменьшать склонность к схватыванию.
Особенно отмечают антизадирные свойства марганцевого фосфатирования. Однако описанные применения относятся прежде всего к деталям из стали и железа, а не к нержавеющей стали как базовому материалу.
Поэтому фосфатирование не следует считать универсальным методом защиты нержавеющей резьбы от задиров. Перед выбором технологии уточняют материал детали и назначение обработки. Для стальных компонентов покрытие может быть частью системы подготовки поверхности, например под окраску или для удержания смазки. Для нержавеющего крепежа основными мерами остаются правильная сборка, контроль трения и подходящий антизадирный состав.
Что учитывать при выборе обработки
Фосфатное покрытие может влиять на трение в соединении, а значит, и на соотношение момента затяжки и преднатяга. Если обработка применяется на сопрягаемых деталях, параметры затяжки проверяют для фактического состояния поверхности. Нельзя переносить значения, рассчитанные для необработанной или сухой резьбы, на покрытую и смазанную.
Связь фосфатирования и коррозии также зависит от материала и назначения покрытия. Сам факт наличия фосфатного слоя не дает основания считать нержавеющую сталь защищенной от задиров или автоматически решает задачу коррозионной стойкости узла. При подборе процесса разделяют две задачи: защиту поверхности от коррозии и снижение риска схватывания резьбовых витков.
Для оценки поведения крепежа применяют испытания, соответствующие поставленной задаче. ASTM G98 используют для проверки порога задирообразования металлической пары, а ISO 16047 - для оценки параметров трения и усилия зажима. Эти стандарты отвечают на разные вопросы и не заменяют друг друга.
Как выбрать антизадирное покрытие или пасту
Выбор решения зависит от конструкции соединения, среды эксплуатации, температуры, требований к чистоте и способа последующего демонтажа.
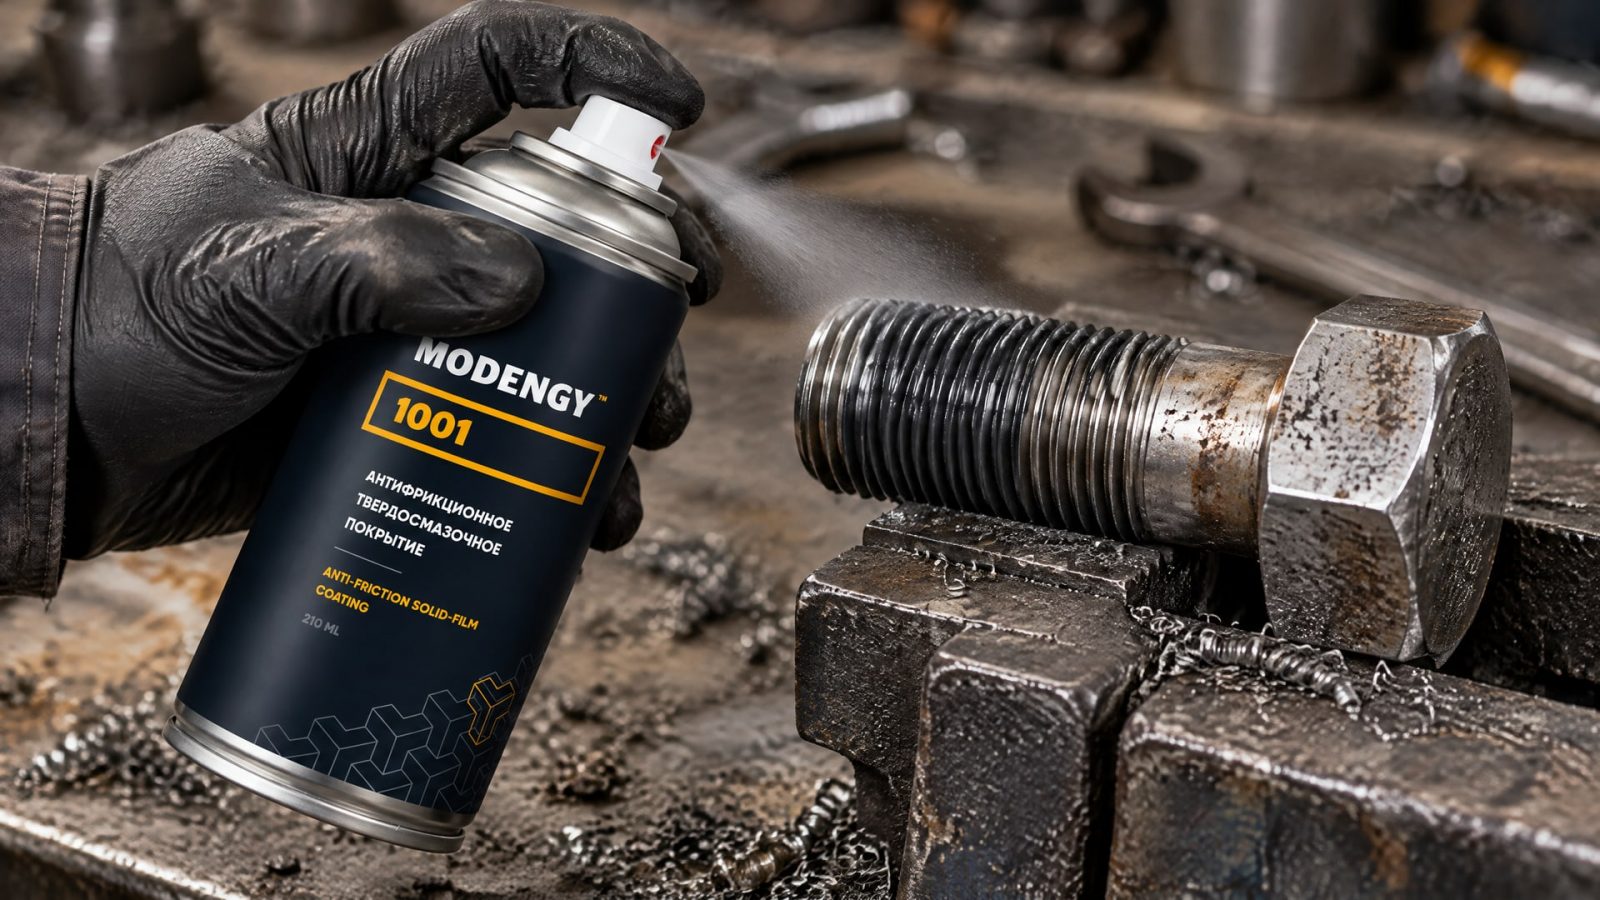
Anti-seize-паста снижает трение при сборке и помогает предотвратить схватывание. Антифрикционное твердосмазочное покрытие формирует на поверхности рабочий слой и может быть уместно там, где жидкая или пастообразная смазка не отвечает условиям эксплуатации.
В нефтедобывающем оборудовании резьбовые соединения могут подвергаться вымыванию, фреттингу и нагрузкам при холодном пуске. Когда нужно снизить трение и защитить поверхность от коррозии с помощью твердосмазочного слоя, в качестве одного из вариантов рассматривают MODENGY 1001. Применимость покрытия проверяют для конкретной пары материалов и условий работы узла.
Когда уместна резьбовая паста
При высоких температурах и риске задиров может применяться паста для резьбовых соединений. Если условия узла допускают медный состав, EFELE MP-413 используют как вариант защиты от задиров и коррозии. При этом сам факт применения пасты не отменяет контроля момента затяжки: после изменения трения расчетный режим сборки также меняется.
Для выбора учитывают не только максимальную температуру, но и совместимость состава с материалами соединения и средой. Источники приводят около 260 °C как рабочую границу, выше которой предпочтительным считают никелевый anti-seize, а также указывают для никелевых составов термостойкость примерно до 1300 °C. Эти значения относятся к разным рекомендациям и составам, поэтому их нельзя использовать как универсальные характеристики любой пасты.
| Условие соединения | Что проверить при выборе |
|---|---|
| Высокая температура | Допустимый режим состава и совместимость с материалами |
| Требования к чистоте или гальванической совместимости | Возможность применения состава без металлических включений |
| Риск вымывания или фреттинга | Пригодность твердосмазочного покрытия для условий узла |
| Необходимость последующего демонтажа | Защиту от схватывания и процедуру разборки |
| Ответственная затяжка | Поправку к моменту и контроль усилия зажима |
Ни паста, ни покрытие не компенсируют перекос, поврежденную резьбу или неверный момент затяжки. Поэтому закупщик и инженер оценивают решение в связке: состояние поверхности, материалы, технологию нанесения, параметры затяжки и возможность контроля результата.
Как проверять риск задиров и контролировать сборку
Для снижения разброса при сборке фиксируют параметры, которые влияют на трение: состояние резьбы, способ очистки, тип состава, зоны нанесения и момент затяжки.
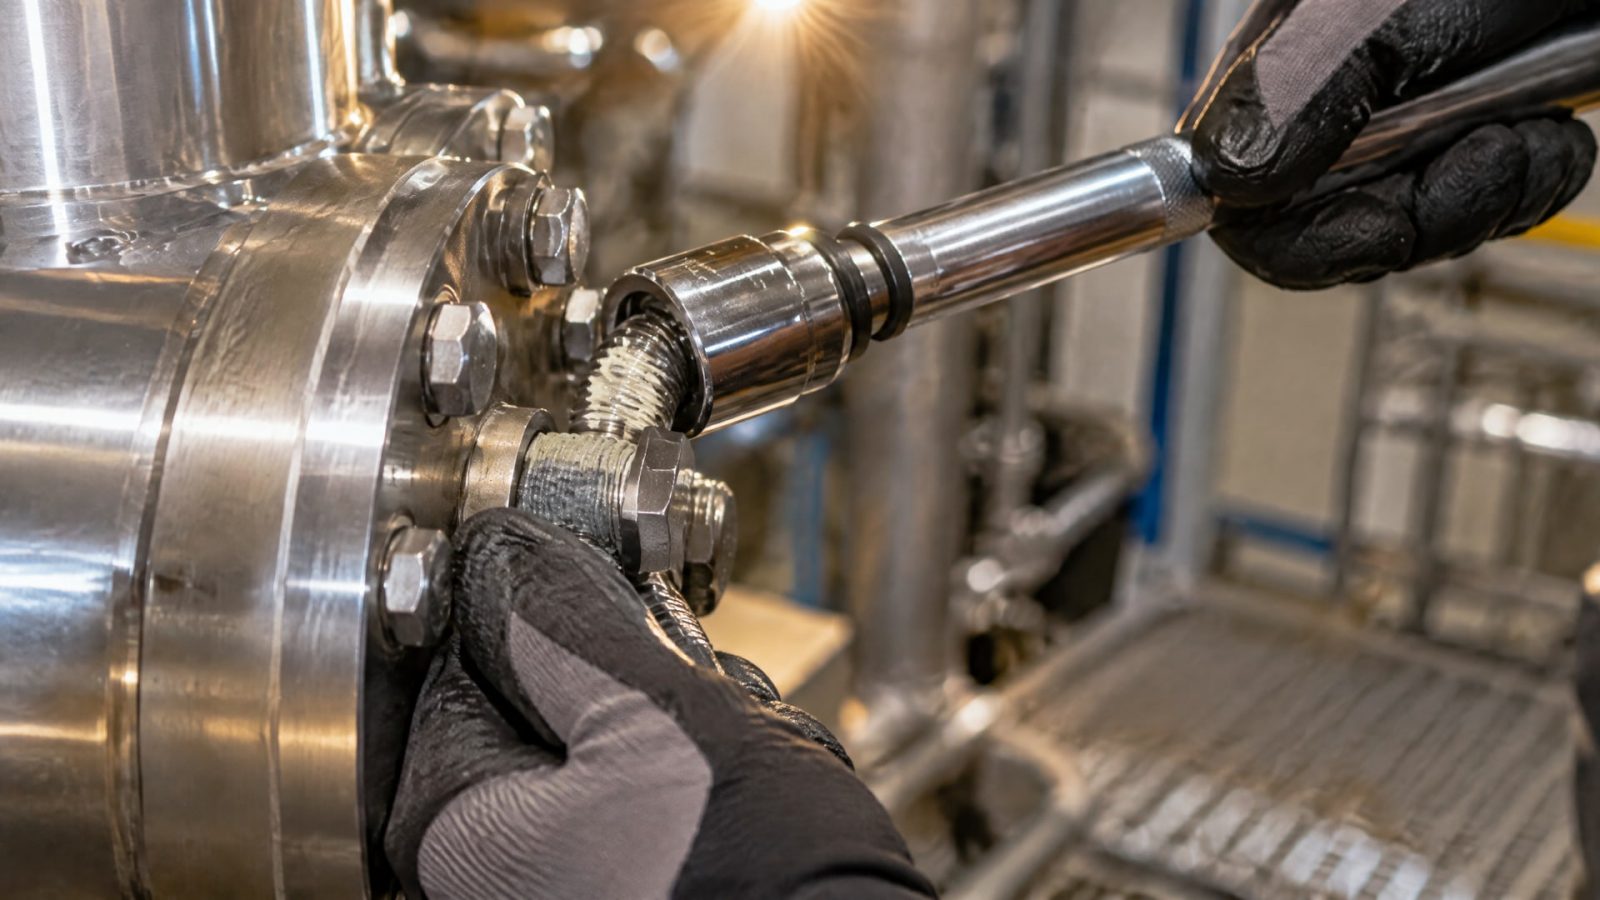
Если состав меняется, прежние настройки нельзя считать автоматически действующими. Изменение трения отражается на усилии зажима, поэтому при ответственных соединениях процедуру подтверждают испытанием или расчетом.
ASTM G98 полезен при сравнительной оценке склонности металлических пар к задирам. ISO 16047 применяют для испытаний крепежа на крутящий момент и усилие зажима. Первый метод связан с порогом появления повреждений, второй помогает оценивать параметры трения при затяжке. Вместе эти данные помогают отделить проблему материала и поверхности от ошибки сборочного процесса.
Практический порядок работ
Очистить резьбу от грязи, стружки и остатков старой смазки.
Осмотреть витки и проверить соосность деталей до нанесения состава.
Нанести тонкий равномерный слой выбранной пасты на рабочую зону резьбы.
Обработать опорную поверхность под головкой или гайкой, если это допускает конструкция.
Наживить резьбу рукой и остановиться, если сопротивление возникло в начале сборки.
Применять момент, рассчитанный с учетом состава, а не значение для сухой резьбы.
При смене материала, покрытия или смазки проверить процедуру затяжки заново.
Если соединение регулярно задирается, полезно рассматривать не только замену состава. Проверяют шаг и посадку резьбы, пару материалов, соосность, чистоту деталей и разброс момента затяжки. Такой анализ помогает определить источник проблемы и выбрать меру, которая работает именно в данном узле.
Часто задаваемые вопросы
Подходит ли фосфатирование для нержавеющей стали?
Фосфатирование применяют прежде всего для деталей из стали и железа. Оно может снижать трение и поддерживать удержание смазки, но не считается универсальной обработкой нержавеющей стали. Для нержавеющего крепежа от задиров защищают резьбу подходящим составом, контролируют геометрию соединения и корректируют процедуру затяжки.
Почему нержавеющая резьба задирается, если сталь устойчива к коррозии?
Коррозионная стойкость и устойчивость к задирам - разные свойства. При нагрузке пассивная пленка на поверхности может разрушиться, после чего металлические участки соприкасаются напрямую. Трение вызывает локальный нагрев и схватывание витков. Поэтому нержавеющая сталь может задираться, несмотря на устойчивость к коррозионному воздействию.
Нужно ли менять момент затяжки при использовании anti-seize?
Да. Смазанный крепеж испытывает меньшее трение, поэтому при прежнем моменте преднатяг может увеличиться. В рекомендациях приводится снижение момента на 15-25%, а в отдельных случаях - до 25-40%. Эти значения не универсальны: поправку определяют по составу и условиям работы, сверяясь с документацией или внутренней методикой.
Что делать, если резьба сопротивляется уже при наживлении?
Остановить сборку и проверить соосность деталей и состояние витков. Не следует преодолевать сопротивление большим усилием: перекос повышает нагрузку на отдельные участки резьбы и увеличивает риск задиров. После проверки крепеж наживляют заново вручную. Если повреждение уже возникло, деталь осматривают и оценивают необходимость ее замены.
Заключение
Задиры резьбовых соединений из нержавеющей стали предотвращают правильной подготовкой поверхности, контролем соосности, выбором шага и посадки, а также применением подходящей пасты или твердосмазочного покрытия. После нанесения состава момент затяжки пересчитывают: снижение трения меняет преднатяг. Фосфатирование может быть полезно для стальных и железных деталей, но не заменяет защиту нержавеющей резьбы.
Следующий шаг для технического специалиста - проверить, на каком этапе возникает повреждение, зафиксировать материалы и параметры сборки, затем подобрать состав и подтвердить момент затяжки для фактических условий узла. Для ответственных соединений оценку дополняют испытаниями по ASTM G98 и ISO 16047.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите оборудование для нанесения покрытий, исходя из типа покрытия, параметров деталей и производительности участка.
Узнайте, как твердосмазочные покрытия помогают при скольжении резиновой прокладки и восстановлении анодного слоя.
Узнайте, как правильно выбрать смазку резиновых уплотнений для металлических корпусов, чтобы обеспечить их долговечность и надежность.