
Антикоррозийная обработка перед нанесением антифрикционных покрытий: роль фосфатирования
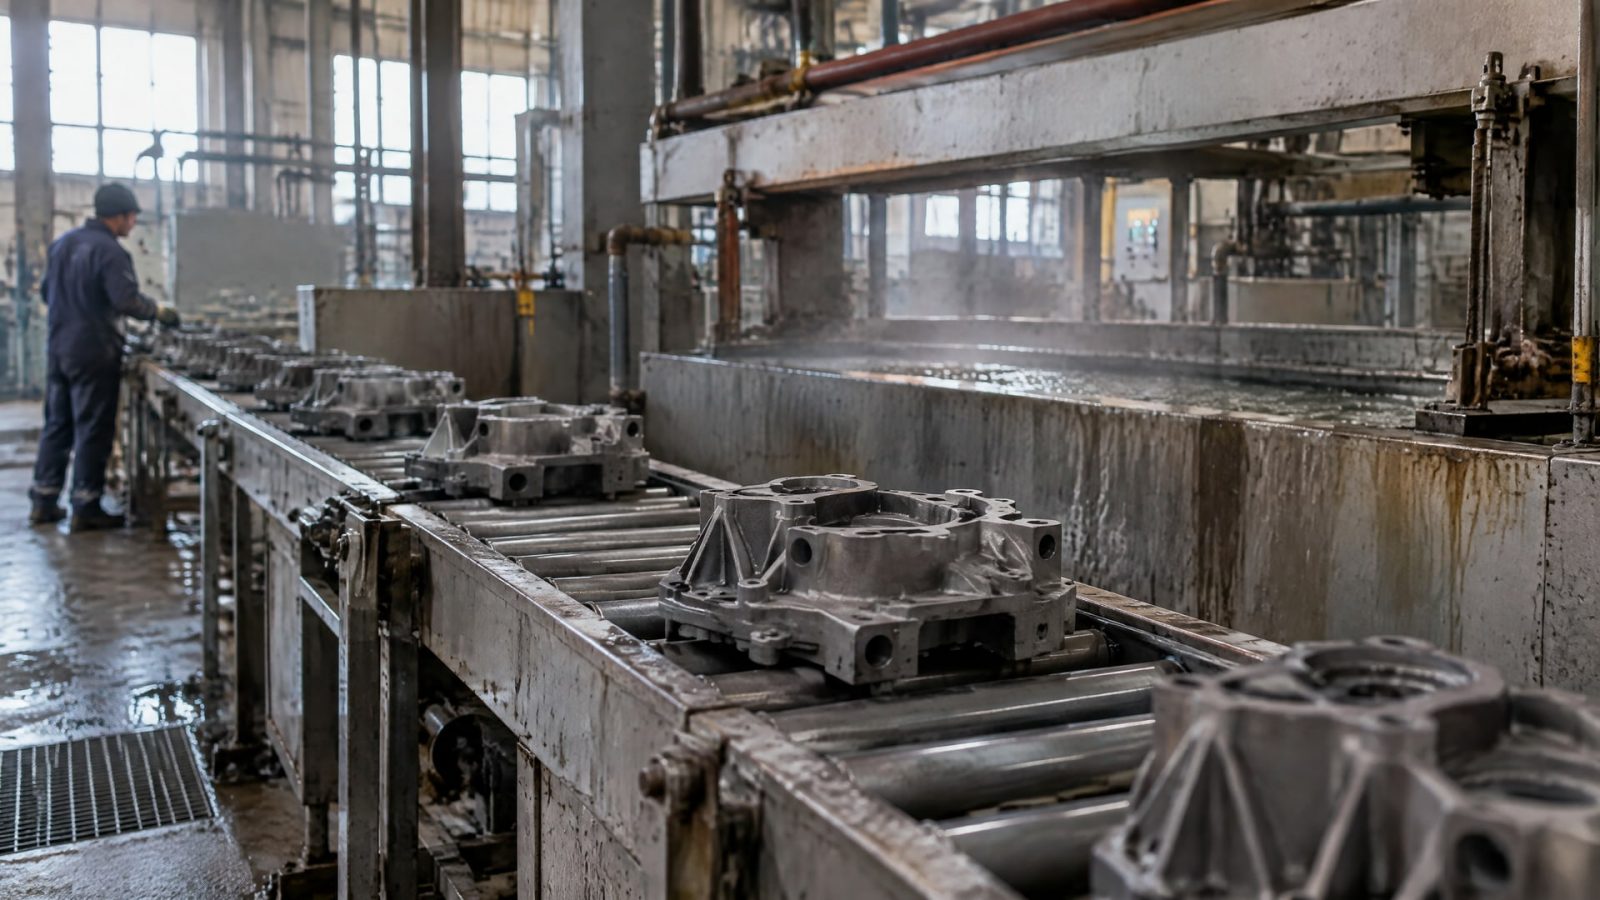
Предварительное фосфатирование может подготовить стальную поверхность к нанесению антифрикционного покрытия, но само по себе обычно не заменяет финишную защиту от коррозии и износа. Результат зависит от материала основы, качества очистки, совместимости слоев и испытаний всей системы. Для обычной стали фосфатный слой рассматривают как подслой, а для нержавеющей стали обычно выбирают другой способ подготовки.
Статья поможет инженерам и техническим специалистам оценить, когда фосфатирование уместно, как его сочетать с антифрикционными покрытиями оборудования и чем подтверждать коррозионную стойкость. Закупщикам она даст критерии для сопоставления покрытий и оценки возможности замены импортных решений без опоры только на страну производства.
Как антикоррозийная обработка влияет на антифрикционное покрытие
Фосфатирование стали создает конверсионный слой, который может служить подготовкой под последующее покрытие.
В системе с антифрикционным покрытием этот этап оценивают не отдельно, а как часть подготовки поверхности: важно, чтобы основа была очищена и чтобы нанесенные слои работали совместно. DIN EN ISO 9717:2018-03 относится к фосфатным конверсионным покрытиям на металлах.
Нельзя считать, что фосфатный слой сам по себе обеспечивает высокий уровень защиты от коррозии. В отраслевых материалах фосфатирование рассматривается преимущественно как предварительная обработка, а итоговая стойкость зависит от всей системы: основы, подслоя, финишного покрытия и условий эксплуатации. Поэтому выбор только по названию операции не показывает, как деталь поведет себя в рабочей среде.
При оценке антифрикционных покрытий важно разделять их функции. Фосфатирование относится к подготовке поверхности; антифрикционный слой должен соответствовать условиям трения и контакта деталей. Если требуется одновременно защита от износа и улучшенная приработка, следует проверять назначение конкретной системы и подтверждающие испытания. В справочных материалах отдельно упоминаются тяжелые фосфаты для износо- и приработочной защиты, однако это не означает, что любой фосфатный слой автоматически обладает такими свойствами.
Для деталей, подверженных коррозии, фреттингу или задиру, оценивают не только антизадирные свойства стали, но и характеристики покрытия на собранной системе. Само предварительное фосфатирование не доказывает, что деталь будет защищена от задиров или коррозии в заданных условиях.
Подготовка поверхности перед фосфатированием
Качество фосфатирования начинается с очистки.
Код практики IS 6005 указывает, что перед обработкой с поверхности необходимо удалить ржавчину, окалину, жир и загрязнения. Если эти остатки сохраняются, оценивать результат только по наличию фосфатного слоя недостаточно: поверхность изначально подготовлена не по требованиям процесса.
После очистки выбирают обработку с учетом материала и последующих слоев. Универсального режима для всех основ и покрытий нет. Для обычной стали фосфатирование может быть частью подготовки под антифрикционное или цинк-ламельное покрытие. Для других материалов, в частности нержавеющей стали, подход меняется из-за особенностей поверхности.
При разработке технологического маршрута полезно зафиксировать последовательность операций: очистка, предварительная обработка, нанесение последующего покрытия и контроль готовой системы. Это позволяет выяснить, на каком этапе возникает проблема, если адгезия или коррозионная стойкость не соответствуют требованиям. Для серийной детали такую последовательность сверяют с технологической документацией и требованиями к конечному изделию.
Предварительное цинк-фосфатирование может применяться и для повышения адгезии при последующем горячем цинковании. Однако оно не отменяет необходимости правильно подготовить поверхность и выбрать подходящую систему цинкового покрытия. Это важное различие для производства: подслой помогает технологическому маршруту, но не компенсирует ошибки очистки или неподходящий выбор финишной защиты.
Фосфатирование нержавеющей стали: почему нужна другая обработка
Фосфатирование нержавеющей стали обычно не дает ожидаемого результата: пассивная оксидная пленка мешает эффективному формированию фосфатного слоя.
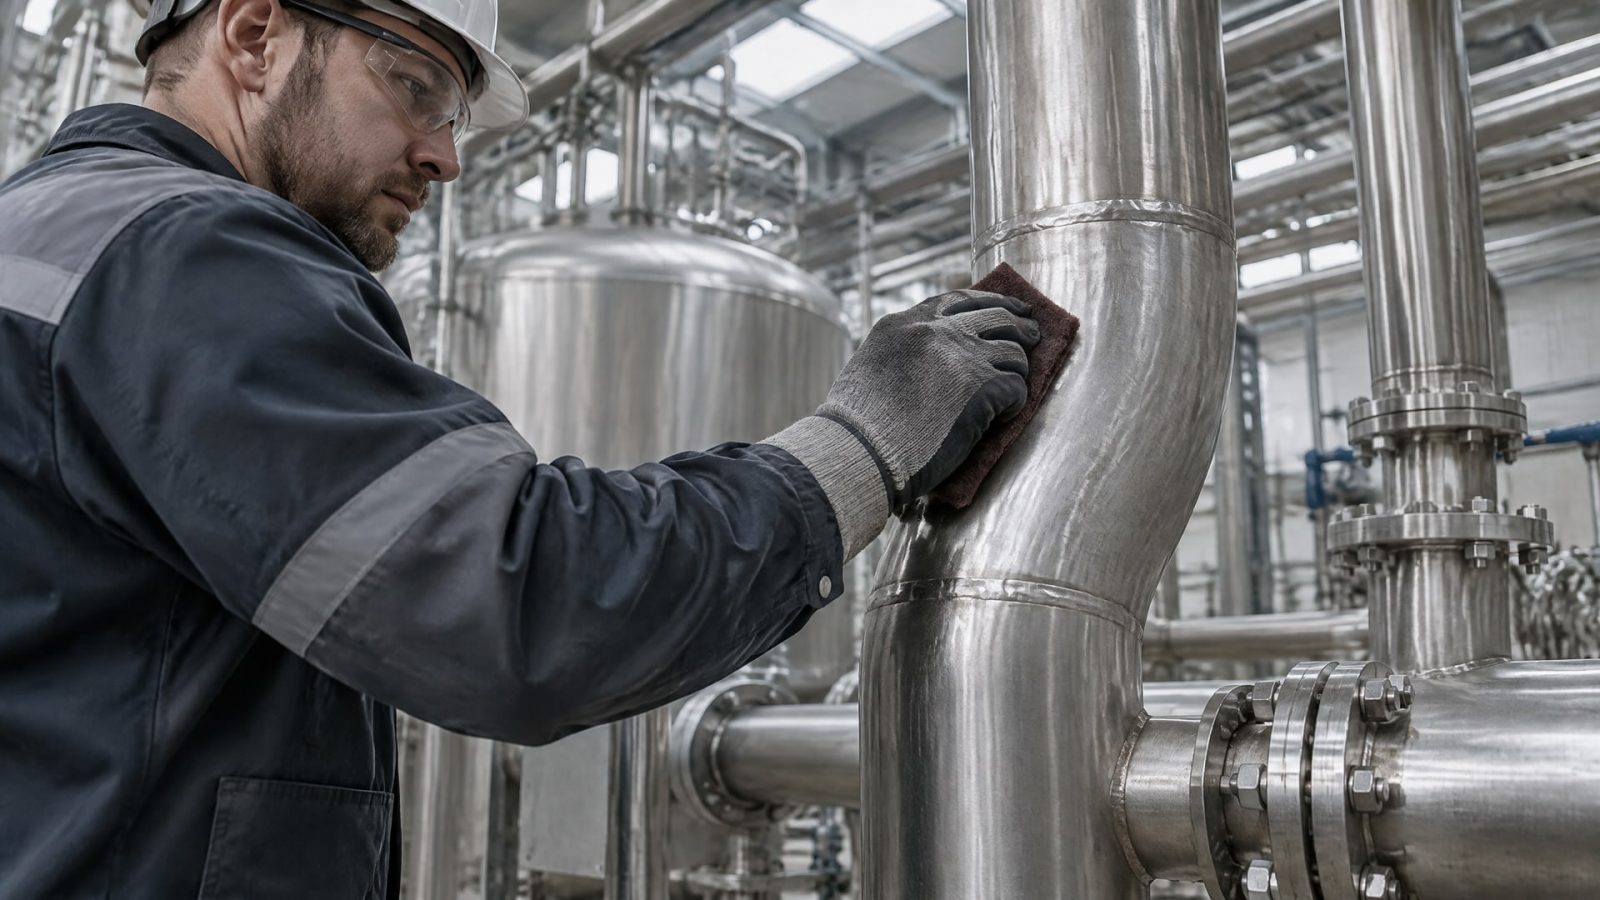
Агрессивная активация поверхности может ухудшить коррозионные свойства самого материала, а ее применение также может быть технологически и экономически нецелесообразным.
Для нержавеющей стали в отраслевых материалах вместо фосфатирования рассматривают химическую пассивацию. В качестве нормативной ссылки приводится ASTM A967; также отмечено предпочтение цитратной пассивации. Конкретный способ выбирают с учетом требований к детали и последующего покрытия, а не переносят режим, разработанный для обычной стали.
Это различие важно при планировании антифрикционных покрытий оборудования. Если основа выполнена из нержавеющей стали, стандартный маршрут с фосфатированием нельзя считать подходящим по умолчанию. Сначала определяют материал и требуемые свойства поверхности, затем выбирают подготовку и проверяют совместимость с финишным слоем.
Как проверять коррозионную стойкость цинковых покрытий
Фосфатный подслой может применяться в составе цинк-ламельной системы.
DIN EN ISO 10683 относится к неэлектролитическим цинк-ламельным покрытиям для крепежа; фосфатирование в этом контексте допускается как вариант предварительной обработки. Для оценки коррозионной стойкости таких систем используют испытания в соляном тумане по ISO 9227, включая NSS.
В справочных данных для отдельных цинк-ламельных систем указана стойкость до 480 часов в соляном тумане. Это значение относится к конкретным вариантам систем с интегрированной смазкой и без хромата, а не ко всем цинк-ламельным или антифрикционным покрытиям. Переносить его на другую конструкцию покрытия без результатов испытаний нельзя.
Цинковые покрытия также различаются по способу нанесения и дополнительной обработке. Для механически осажденного цинка требования задает ASTM B695-21. Для электролитического цинка с пассивацией в источниках приведены примеры: 24 часа до появления красной ржавчины для варианта clear zinc и 36 часов для blue-bright zinc в испытании ASTM B117. Эти значения показывают различия между конкретными вариантами, но не заменяют проверку выбранного покрытия на изделии.
Коррозионная стойкость цинковых покрытий определяется не только наличием цинка. При выборе учитывают тип системы, пассивацию, условия эксплуатации и результат испытания. Поэтому утверждение о стойкости подтверждают протоколом для конкретного покрытия, а не только обозначением материала или подслоя.
Как выбрать систему и оценить замену импортных покрытий
При подборе покрытия сопоставляют назначение, основу, технологию предварительной обработки, требования к коррозионной стойкости и метод испытаний.
Для фосфатных покрытий ориентиром служит DIN EN ISO 9717:2018-03, для испытаний в соляном тумане - ISO 9227, а для неэлектролитических цинк-ламельных покрытий крепежа - DIN EN ISO 10683. Для механически осажденного цинка применяют ASTM B695-21.
Замена импортных покрытий требует сравнения по техническим критериям, а не только по стране происхождения. Нужно проверить, совпадают ли назначение и тип основы, предусмотрена ли аналогичная подготовка поверхности и подтверждены ли заявленные свойства сопоставимыми испытаниями. Если покрытия предназначены для разных условий или оценены по разным методам, прямое сравнение результатов может быть некорректным.
Практический порядок выбора:
Уточнить материал детали и условия ее эксплуатации.
Проверить требования к очистке и предварительной обработке поверхности.
Сверить назначение фосфатного подслоя и финишного покрытия.
Запросить результаты испытаний готовой системы, в том числе по ISO 9227 или ASTM B117, если они применимы к задаче.
Оценить, подтверждают ли документы требуемую коррозионную стойкость и антифрикционные свойства именно для выбранного изделия.
Такой подход помогает избежать ситуации, когда покрытие выбирают по одному параметру, например по наличию цинка или фосфата. Для инженера решающим остается соответствие системы условиям работы, а для закупщика - документально подтвержденные характеристики и сопоставимость с действующими требованиями.
Часто задаваемые вопросы
Фосфатирование само по себе защищает сталь от коррозии?
Фосфатирование чаще используют как подготовку поверхности перед нанесением последующего покрытия, а не как самостоятельную конечную защиту. Стойкость оценивают для системы целиком: основы, предварительной обработки и финишного слоя. Для подтверждения коррозионной стойкости применяют испытания в соляном тумане, например по ISO 9227.
Можно ли проводить фосфатирование нержавеющей стали?
Обычно это неэффективно из-за пассивной оксидной пленки. Агрессивная предварительная обработка может ухудшить коррозионные свойства нержавеющей стали. Вместо фосфатирования рассматривают химическую пассивацию; среди нормативных ориентиров для нее указывается ASTM A967. Способ обработки выбирают с учетом требований к детали и последующему покрытию.
Всегда ли цинковое покрытие обеспечивает одинаковую коррозионную стойкость?
Нет. Механически осажденный цинк, электролитический цинк с пассивацией и цинк-ламельные системы отличаются по устройству и результатам испытаний. Например, для отдельных вариантов электролитического цинка приведены значения 24 и 36 часов до появления красной ржавчины в ASTM B117. Для конкретного изделия нужны данные по выбранной системе.
Как оценить замену импортного покрытия?
Сравните назначение и применимость к материалу детали, требования к подготовке поверхности, стандарты и результаты испытаний. Страна происхождения сама по себе не подтверждает эквивалентность. Для сравнения важны документы на конкретную систему и сопоставимые методы оценки, например ISO 9227 или ASTM B117, если они подходят для задачи.
Заключение
Предварительное фосфатирование может улучшить технологическую подготовку стальной поверхности под антифрикционное или цинк-ламельное покрытие, но не служит универсальной антикоррозийной обработкой и не гарантирует защиту само по себе. Для нержавеющей стали обычно рассматривают пассивацию, а коррозионную стойкость подтверждают испытаниями всей системы.
Следующий шаг - определить материал детали, условия эксплуатации и требуемые свойства, затем сверить технологию подготовки и документы на финишное покрытие. Для сопоставления решений запросите результаты испытаний по применимому стандарту и проверьте, что они относятся к той же системе, которую планируется использовать на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Фосфатирование снижает коррозию и риск задиров на резьбовых соединениях, улучшая их эксплуатационные характеристики.
Подберите оборудование для нанесения покрытий, исходя из типа покрытия, параметров деталей и производительности участка.
Узнайте, как твердосмазочные покрытия помогают при скольжении резиновой прокладки и восстановлении анодного слоя.