
Защита плунжерных пар: технология нанесения твердосмазочного покрытия
Защита плунжерных пар зависит от трех факторов: подготовки металлической поверхности, выбора состава и метода нанесения, а также контроля толщины пленки. Для деталей с отверстиями и сложным профилем применяют окунание или окунание с центрифугированием: такие способы помогают равномерно обработать внутренние поверхности, куда распыление может не обеспечить доступ.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают твердосмазочное покрытие для сопрягаемых поверхностей плунжера. Разберем, как подготовить деталь, когда подходит твердосмазочное покрытие методом окунания, какие параметры проверять и как учитывать режим работы пары.
Как работает защита плунжерных пар
Твердосмазочное покрытие - это тонкая пленка на металлической поверхности, которая снижает трение и износ.
Такой способ защиты рассматривают для узлов с высокими нагрузками, низкими или средними скоростями, осциллирующим движением и прерывистой работой. При ограниченной смазке пленка может служить дополнительным средством защиты сопрягаемых поверхностей.
Для плунжерной пары важно не только наличие покрытия, но и то, как оно взаимодействует с геометрией узла. Если зазор между деталями ограничен, избыточная толщина способна повлиять на посадку и работу пары. Поэтому задачу не решают принципом «нанести побольше»: требуется согласовать покрытие с допусками и условиями эксплуатации.
Когда рассматривают сухую пленку
Сухие смазочные покрытия применяют, когда узел работает при частых пусках и остановах, осцилляции либо ограниченном поступлении жидкой смазки. Они также могут быть уместны при высоких нагрузках и невысоких скоростях. Это не означает, что одно покрытие подходит для любых плунжерных пар: состав и технология зависят от режима, материала деталей и конструкции сопряжения.
При выборе полезно заранее определить, какую поверхность пары обрабатывать. Если покрывается только одна из двух сопрягаемых поверхностей, в одном из технических материалов рекомендовано выбирать поверхность с большей площадью. Это решение не заменяет проверки зазоров и требований к работе узла, но помогает сформулировать технологическую задачу до нанесения.
При эксплуатации плунжерной пары стоит учитывать не только трение, но и коррозионную стойкость. Загрязненная или плохо подготовленная подложка ухудшает адгезию, поэтому свойства покрытия не компенсируют ошибки предыдущих этапов. Защита начинается с оценки поверхности и режима работы, а не с выбора способа нанесения.
Подготовка поверхности перед нанесением покрытия
Качество твердосмазочного покрытия начинается с подготовки подложки.
С металлической поверхности удаляют масло, жир, оксиды, пыль и окалину. Если загрязнения остаются, покрытие может хуже сцепляться с деталью, а его работоспособность и ресурс снизятся.
В технологических материалах упоминаются обезжиривание, очистка растворителем и сухая абразивная подготовка. Конкретную последовательность выбирают под состав покрытия и состояние детали. В одном описании процесса перед нанесением предусмотрены пескоструйная обработка и растворная очистка, затем окунание, сушка и термоотверждение. Это пример технологической схемы, а не универсальная инструкция для любой плунжерной пары.
Что проверить до нанесения
Перед обработкой важно оценить поверхность и определить, можно ли обеспечить равномерное нанесение на рабочие зоны. Для деталей с отверстиями нужно отдельно продумать доступ покрытия к внутренним поверхностям. Загрязнения в углублениях и каналах так же важны, как загрязнения на внешней поверхности.
Для термоотверждаемых систем этапы сушки и запекания задают по технической документации конкретного материала. В одном из примеров указана выдержка не менее 30 минут перед запеканием, однако переносить это значение на другой состав нельзя. Существуют и составы воздушной сушки, для которых процесс отличается.
Если на детали есть остатки смазки, окислы или продукты предыдущей обработки, не следует рассчитывать, что покрытие надежно закрепится поверх них. На практике порядок подготовки фиксируют в технологической карте, а после очистки оценивают состояние детали до нанесения. Такой подход помогает отделить проблемы адгезии от ошибок, связанных с самим составом или его отверждением.
При обработке сопрягаемых поверхностей также учитывают, какая зона должна оставаться открытой и как покрытие повлияет на зазоры. Эти решения принимают до запуска партии: исправить неравномерность или чрезмерную толщину после отверждения сложнее, чем предупредить ее на стадии подготовки процесса.
Твердосмазочное покрытие методом окунания для деталей с отверстиями
Метод нанесения выбирают по геометрии детали.
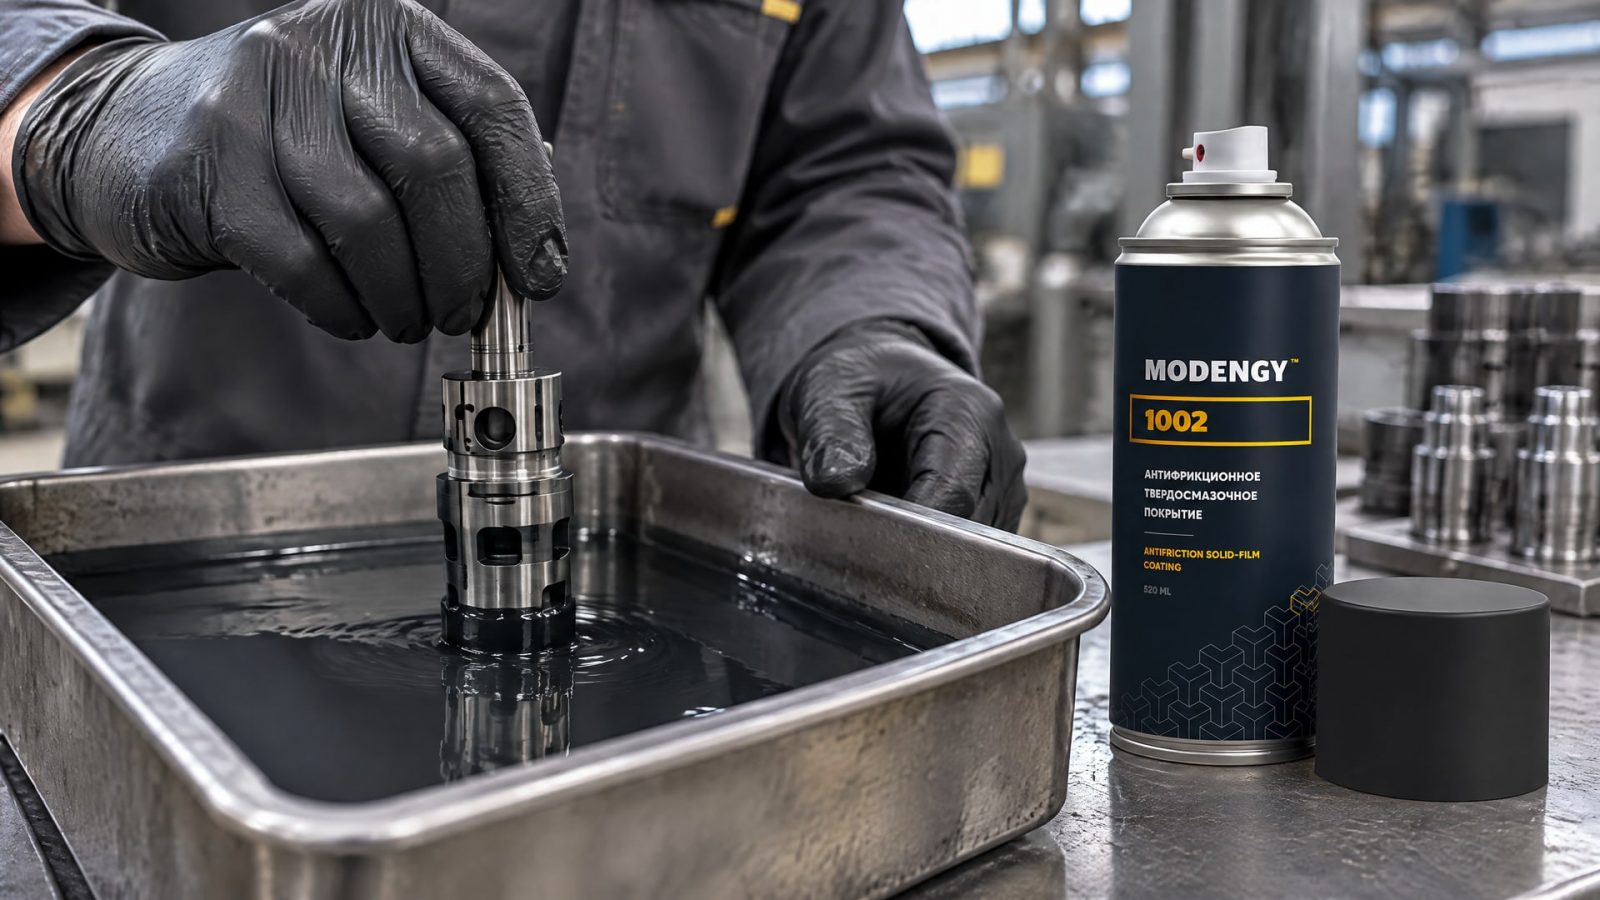
Для плоских и доступных поверхностей может подойти распыление, а для отдельных деталей используют нанесение кистью или обработку в барабане. Если у плунжера есть внутренние полости, отверстия или углубления, одним распылением сложнее обеспечить равномерный доступ покрытия. В таких случаях рассматривают окунание или окунание с центрифугированием.
Окунание позволяет погрузить деталь в состав, а центрифугирование применяют, чтобы работать со сложной геометрией, включая отверстия и углубления. Такой способ подходит и для массовой обработки небольших деталей; для процесса также отмечают низкие потери материала. При необходимости получить более толстую пленку могут потребоваться несколько циклов нанесения.
Как оценить технологическую пригодность
До выбора метода сопоставляют форму детали, расположение сопрягаемых зон и требуемую равномерность пленки. Для плунжерных отверстий смазочное покрытие должно попадать на нужные внутренние участки, не создавая нежелательного избытка на остальных. Если после окунания часть состава задерживается в полости, технологию оценивают на деталях той же геометрии.
Когда жидкая смазка нестабильна или ограничена, а пара работает при нагрузках и периодическом движении, важно снизить риск износа и коррозии. При вымывании смазки, фреттинге или затрудненном холодном пуске одного изменения способа подачи жидкого материала может быть недостаточно. В таких условиях в технологический процесс включают твердосмазочный слой: для нанесения окунанием применяют MODENGY 1002, рассчитанный на защиту от износа и коррозии при высоких нагрузках и в агрессивных средах.
Прежде чем запускать серийное нанесение, проверяют покрытие на деталях с реальной геометрией. Особое внимание уделяют отверстиям и сопрягаемым каналам: именно там распылению может не хватить доступа, а после окунания может потребоваться дополнительный цикл для достижения заданной толщины. Метод выбирают не по простоте оборудования, а по способности обеспечить результат на конкретной детали.
Толщина покрытия и контроль плунжерной пары
Толщина сухой пленки влияет на функциональность сопряжения.
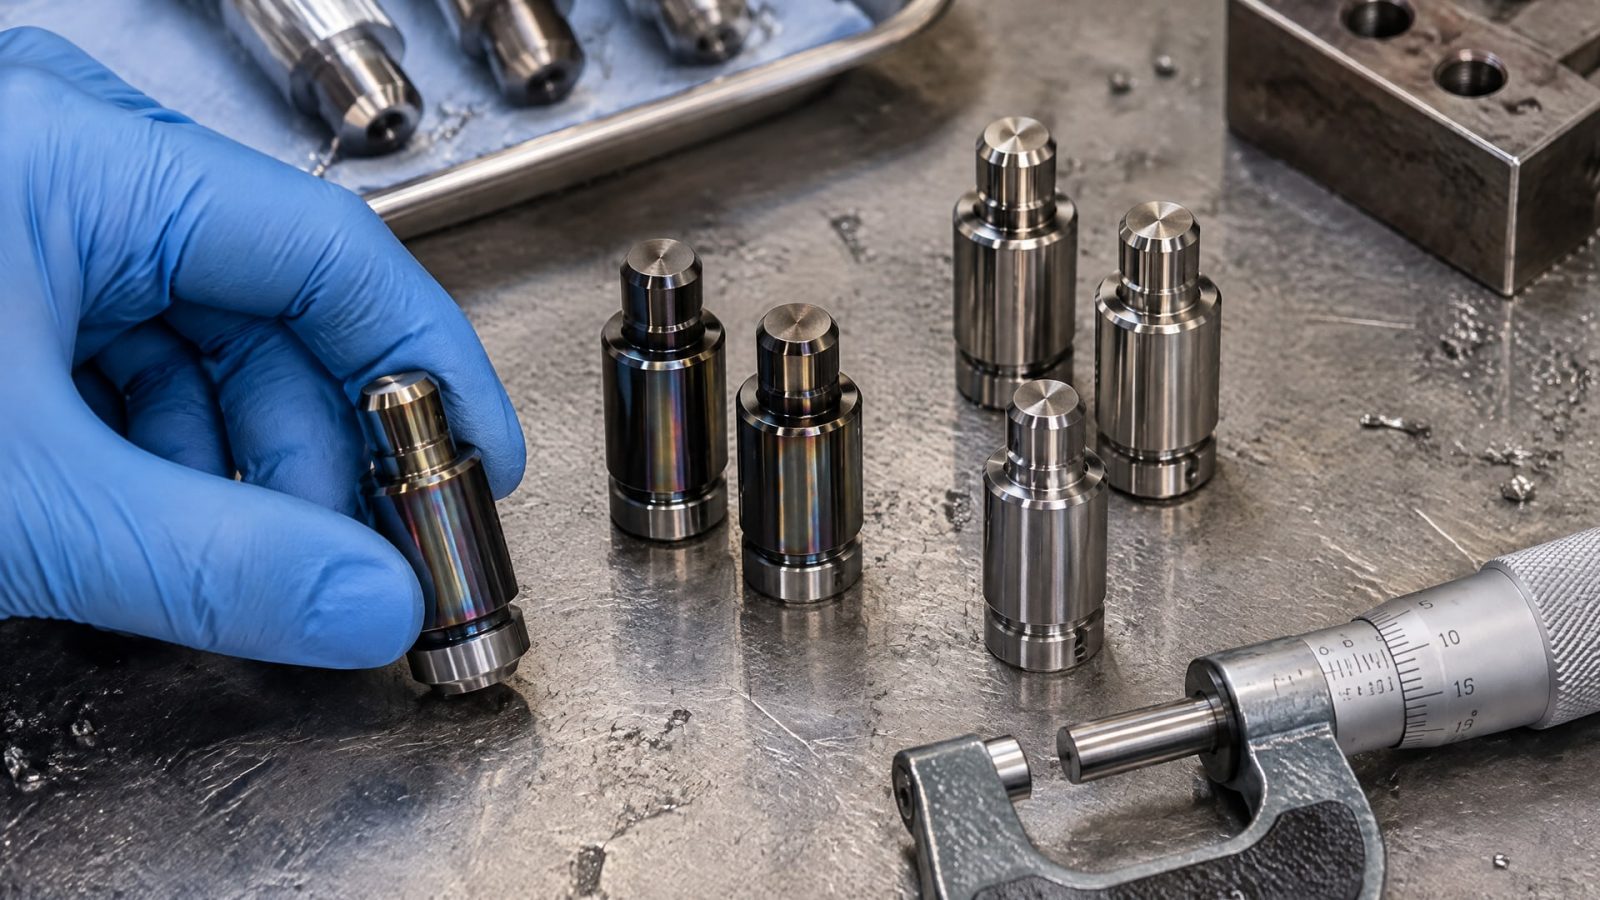
В технических материалах для bonded solid film lubricants приводится типичный диапазон 0.0002-0.0005 in. Для некоторых покрытий указывают значение около 0.0003 in, а в описании одного процесса окунания приведен диапазон 0.0004-0.0006 in. Эти данные относятся к разным материалам и процессам, поэтому их нельзя объединять в единое требование для всех плунжерных пар.
Избыточная толщина не означает лучшую защиту. Она может нарушить допуски и повлиять на работу сопряжения. Слишком тонкое или неравномерное покрытие, в свою очередь, не обеспечивает требуемого результата. Рабочее значение определяют по конструкции детали и технической документации состава.
Что включить в контроль качества
При оценке покрытия проверяют его толщину, состояние поверхности и адгезию. Для плунжерных деталей целесообразно также осматривать внутренние зоны и отверстия, если именно там требуется смазочная пленка. Контроль только внешней поверхности не подтверждает равномерность обработки скрытых участков.
Толщина сухой пленки соответствует принятому диапазону для выбранной системы.
На поверхности нет пропусков, загрязнений и заметной неравномерности.
Покрытие сохраняет адгезию к подготовленной подложке.
Обработанные отверстия и углубления соответствуют требованиям процесса.
Размеры и зазоры сопрягаемых деталей не нарушены покрытием.
Способ измерения и критерии приемки устанавливают в документации на конкретный процесс. Если требуется более толстая пленка, число циклов нанесения согласуют с технологией, а не увеличивают толщину без проверки. Для термоотверждаемых материалов дополнительно контролируют соблюдение этапов сушки и отверждения по технической документации состава.
Контроль полезен и при отработке процесса: он помогает понять, связана ли проблема с подготовкой поверхности, методом нанесения или режимом отверждения. Для стабильного результата оценивают не отдельный показатель, а сочетание толщины, состояния поверхности и адгезии.
Как выбрать состав и режим работы покрытия
Сухие смазочные покрытия различаются связующими, наполнителями и режимами отверждения.
Выбор зависит от нагрузки, скорости, характера движения, температуры эксплуатации и требований к защите от коррозии. Нельзя считать все твердосмазочные пленки взаимозаменяемыми: один и тот же способ нанесения не делает разные составы одинаковыми по свойствам.
В источниках отмечено различие между дисульфидом молибдена (MoS2) и графитом. Покрытия с MoS2 обычно обеспечивают более высокую несущую способность и лучшую коррозионную защиту, а графит выигрывает по температурной стабильности и электропроводности. Эти особенности используют как ориентир при подборе наполнителя, но окончательное решение принимают с учетом требований к конкретной паре и документации состава.
Стандарты и документация
Для сухих смазочных покрытий в источниках перечислены отраслевые спецификации AMS 2488, AMS 2525, AMS 2526, AMS 2530, AMS 2700, AS 1701, AS 5272 и ASTM B904-00. Наличие такого стандарта в перечне само по себе не означает, что он применим к любой плунжерной паре. Сначала сверяются со спецификацией изделия и требованиями к покрытию.
Для процесса также важны инструкции по подготовке подложки, нанесению, сушке и отверждению. В технической документации ищут сведения о совместимости с материалом детали, назначении покрытия, рекомендуемой толщине и контроле адгезии. Если нужных данных нет, их следует уточнить у поставщика покрытия до утверждения технологии.
При выборе для плунжерной пары инженер сопоставляет режим работы с задачей защиты, а закупщик проверяет, что выбранный материал доступен с необходимой технической документацией. Такой порядок снижает риск закупки состава только по общему описанию «для высоких нагрузок» без подтверждения пригодности к конкретной геометрии и процессу.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на загрязненную деталь?
Нет. Масло, жир, оксиды, пыль и окалина ухудшают условия сцепления покрытия с металлической подложкой. Перед нанесением деталь очищают, а способ подготовки выбирают по состоянию поверхности и требованиям состава. Без качественной подготовки сложно обеспечить стабильную адгезию и повторяемый результат.
Подходит ли окунание для плунжерных отверстий и углублений?
Окунание с центрифугированием рассматривают для деталей сложной геометрии, включая отверстия и углубления. Этот метод может обеспечить доступ покрытия к участкам, куда распыление попадает неравномерно. Если требуется более толстая пленка, процесс может включать несколько циклов нанесения.
Чем опасен слишком толстый слой покрытия?
Избыточная толщина способна повлиять на допуски и функциональность сопряженной пары. Типичный диапазон сухой пленки для bonded solid film lubricants составляет 0.0002-0.0005 in, но это не универсальное требование. Рабочую толщину определяют по документации выбранного состава и конструкции детали.
Нужна ли термообработка после нанесения?
Это зависит от системы покрытия. Встречаются составы воздушной сушки и термоотверждаемые материалы. Для последних предусматривают сушку и последующее запекание по технической документации. В одном описании процесса указана выдержка не менее 30 минут перед запеканием, но это значение нельзя автоматически применять к другим составам.
Заключение
Защита плунжерных пар твердосмазочным покрытием требует согласовать подготовку поверхности, геометрию детали, состав, способ нанесения и контроль толщины. Для отверстий и сложных профилей рассматривают окунание с центрифугированием, а рабочие параметры определяют по документации покрытия и требованиям к сопряжению.
Следующий шаг - зафиксировать режим работы пары, материал и геометрию детали, затем согласовать с поставщиком подготовку, метод нанесения и критерии приемки. До серийной обработки стоит проверить процесс на деталях той же конструкции, включая состояние покрытия во внутренних отверстиях и влияние пленки на зазоры.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
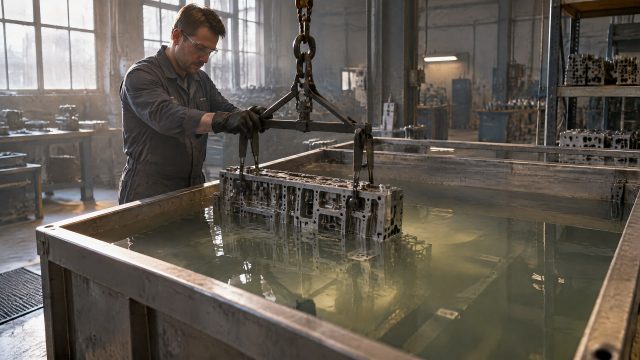
Узнайте о технологии обработки каналов смазкой методом окунания для деталей сложной геометрии.
Сравните антифрикционные материалы на основе бронзографита по коэффициенту трения, износу и склонности к заеданию.
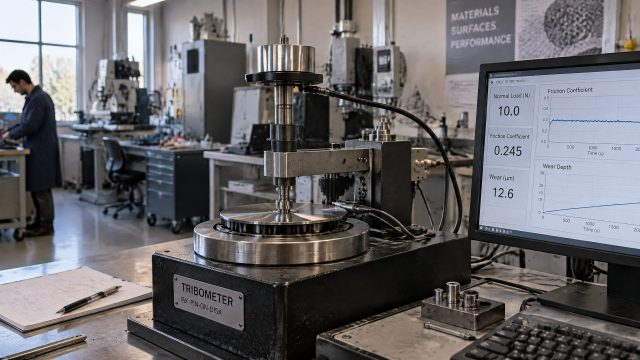
Измерение коэффициента трения скольжения на трибометре по схеме пин-диск позволяет оценить износ материалов и сравнить их свойства.