
Обработка каналов смазкой методом окунания: технология для сложной геометрии
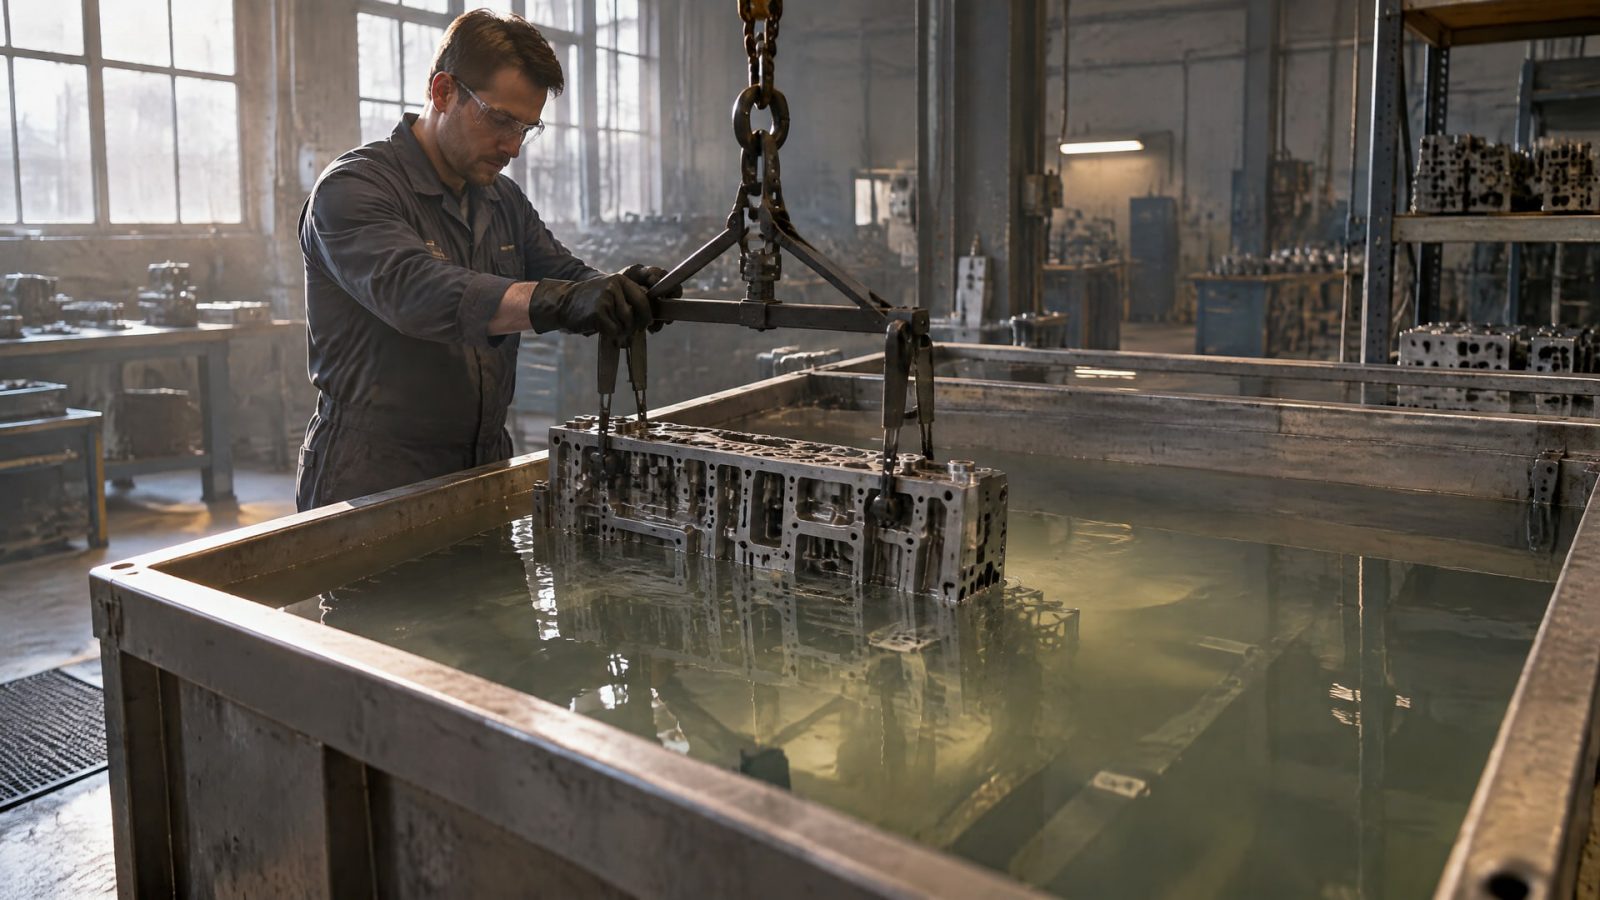
Метод окунания помогает наносить твердосмазочное покрытие на внутренние каналы, отверстия и выемки, куда распыление не всегда обеспечивает доступ. Для серийных мелких деталей со сложной геометрией применяют и окунание с центрифугированием: оно помогает контролировать избыток состава и получать более равномерную сухую пленку. Типичная толщина такого покрытия после высыхания составляет 3-15 мкм.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ обработки деталей и оценивают технологию для плунжерных отверстий, полостей и каналов. Разберем, когда подходит окунание, как подготовить поверхность, чем различаются статический процесс и окунание с центрифугированием, а также что учитывать при выборе покрытия и контроле результата.
Когда обработка каналов смазкой методом окунания оправдана
Окунание выбирают, если задача состоит не просто в нанесении состава на внешнюю поверхность, а в обработке сложной детали целиком или покрытии труднодоступных участков.
Внутренние каналы, отверстия и углубления могут оказаться вне зоны эффективного распыления. Погружение детали в рабочую дисперсию дает составу доступ к таким поверхностям, поэтому метод рассматривают для геометрии, которую сложно обработать направленной подачей.
Речь идет о твердосмазочном, или антифрикционном, покрытии. В отличие от жидкой смазки, после нанесения и сушки оно формирует сухую пленку на поверхности. В состав таких материалов могут входить твердые смазки и связующая система; среди типовых твердых смазок указаны PTFE, графит и дисульфид молибдена. Способ нанесения влияет на качество покрытия, а через него - на трение и износ.
Перед выбором технологии стоит оценить:
есть ли каналы, полости и отверстия, которые трудно обработать распылением;
нужна ли обработка единичных деталей или серийный процесс;
важна ли равномерность сухой пленки на внутренних и внешних поверхностях;
можно ли обеспечить полноценную подготовку поверхности перед нанесением;
подходит ли связующее покрытия для условий работы детали.
Окунание не означает, что достаточно погрузить деталь в состав и сразу получить заданный результат. На итог влияют подготовка поверхности, способ нанесения и контроль пленки после обработки. Поэтому для сложной геометрии полезно оценивать весь технологический процесс, а не только удобство самого погружения.
Для деталей с внутренними каналами такой подход позволяет рассматривать покрытие там, где обычная подача смазки или распыление затруднены. Но применимость метода нужно проверять с учетом устройства каналов и требований к покрытию: сам факт погружения не гарантирует одинаковую толщину на каждой поверхности.
Окунание внутренних каналов и обработка плунжерных отверстий
При обработке каналов важно не только доставить состав к внутренней поверхности, но и получить покрытие, которое будет держаться после нанесения.
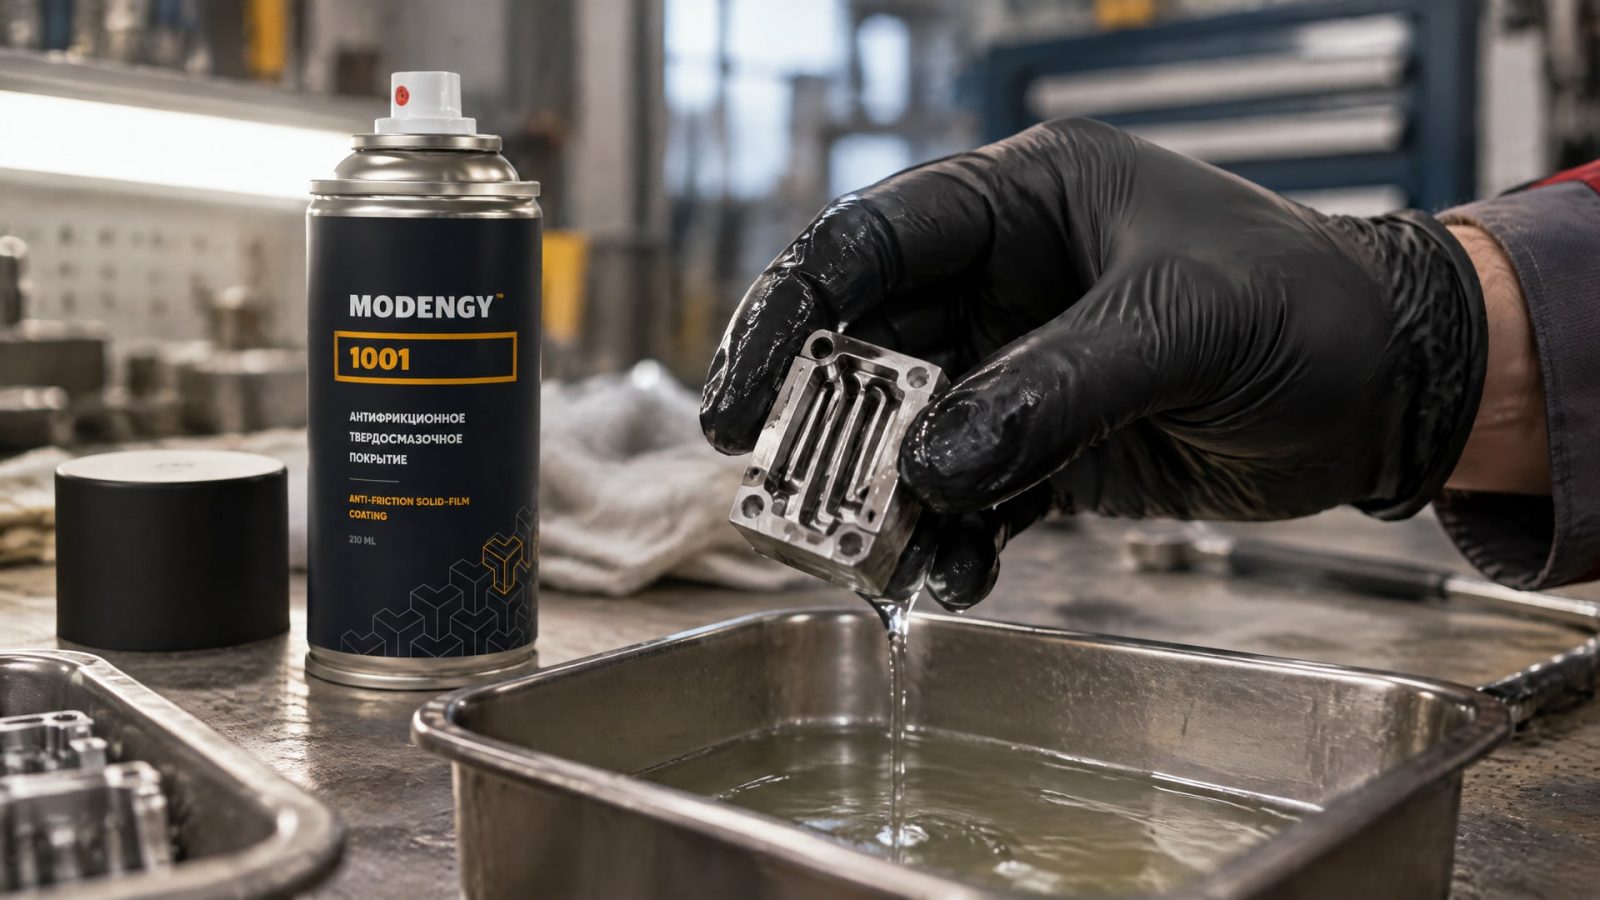
Для этого прежде всего удаляют масла, грязь, ржавчину, окалину и оксидные пленки. Загрязнения и оксиды ухудшают адгезию, то есть сцепление покрытия с поверхностью детали. Если подготовка выполнена неполно, даже правильно выбранный способ нанесения не компенсирует этот недостаток.
В плунжерных отверстиях и других внутренних сопряжениях покрытие рассматривают как способ снизить трение и износ. Если жидкая смазка вымывается из рабочей зоны, а в сопряжении возникают фреттинг или сложности при холодном пуске, задача требует оценки именно сухой антифрикционной пленки. В таких условиях MODENGY 1001 применяют для обработки внутренних каналов и плунжерных отверстий методом окунания: это твердосмазочное покрытие на основе дисульфида молибдена и графита, которое отверждается при комнатной температуре.
При этом нельзя сводить выбор к формуле «покрыть все внутренние поверхности». Для конкретной детали инженер проверяет, какие участки должны получить пленку, насколько доступны каналы для нанесения и как будет организована подготовка. Технология нанесения влияет на качество покрытия, поэтому важно согласовать метод с геометрией детали и требованиями к работе сопряжения.
Для плунжерных отверстий обработка особенно зависит от равномерности результата. Если состав распределился неодинаково, различия по толщине могут повлиять на поведение сопряженных поверхностей. Поэтому после пробного нанесения оценивают, покрыты ли нужные зоны и не остается ли избытка материала в углублениях. При переходе к серии проверяют, воспроизводится ли выбранный процесс на партии деталей.
Статическое окунание или окунание с центрифугированием
Статическое окунание подходит для нанесения покрытия на детали, для которых не требуется специальное удаление избытка материала вращением.
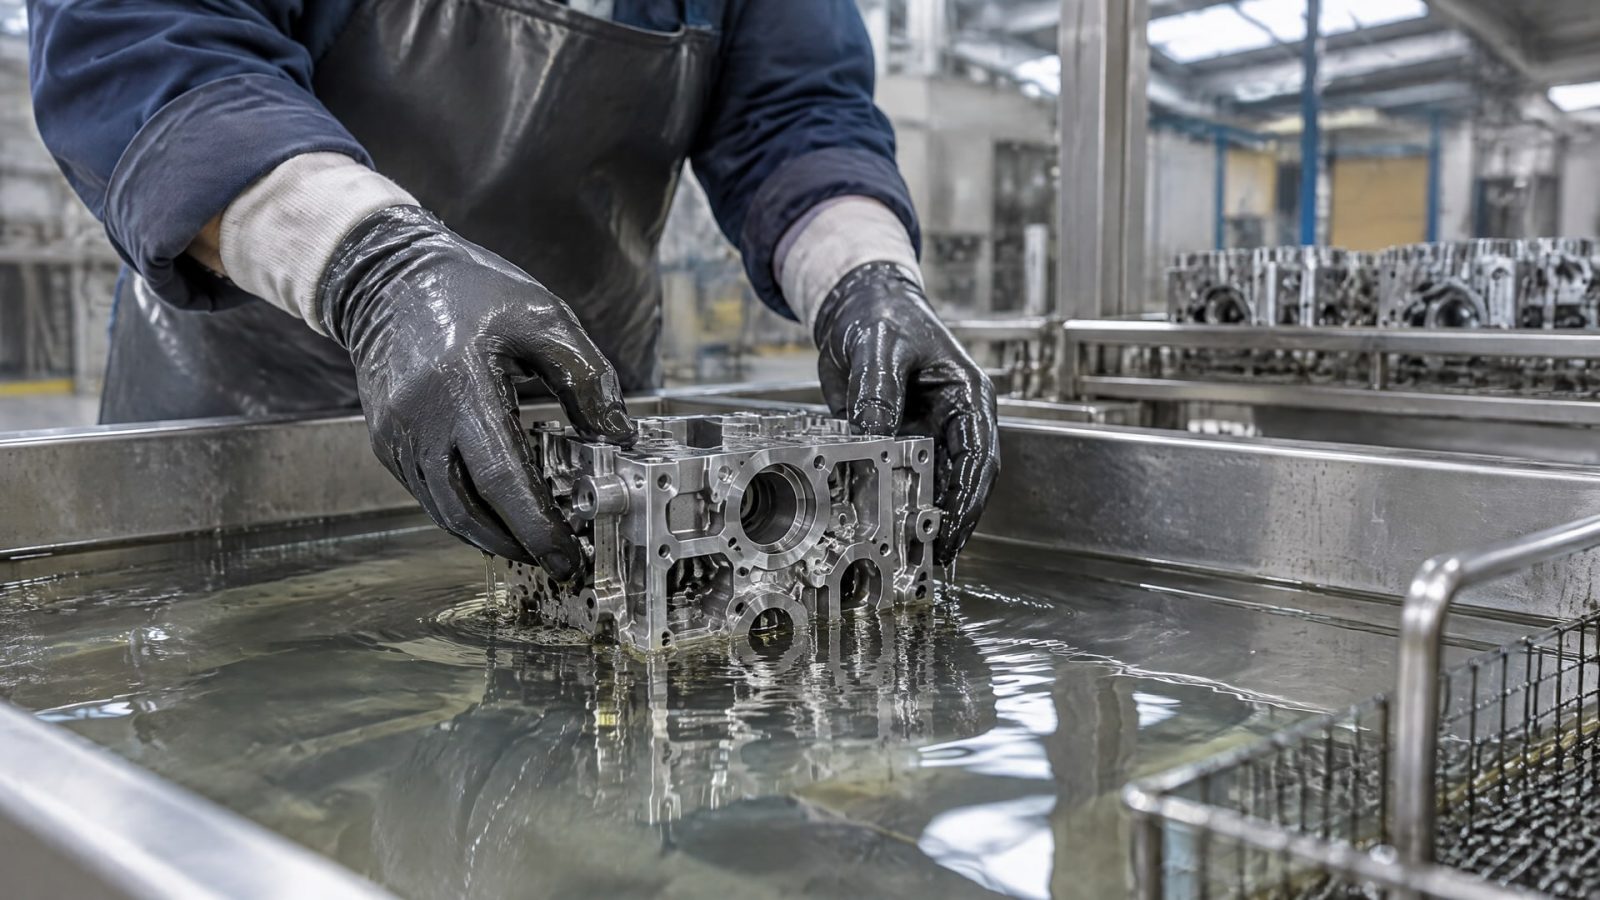
Однако при обработке мелких изделий с отверстиями, углублениями и сложной формой статический процесс может затруднить контроль слоя. В таком случае рассматривают окунание с центрифугированием, также называемое dip spinning или dip centrifuging.
Окунание с центрифугированием особенно применяют для массовых мелких деталей сложной геометрии. После погружения центрифугирование помогает контролировать избыток состава и получать более равномерный сухой слой. Это важно, когда покрыть нужно не только наружную поверхность, но и отверстия или углубления. Технология экономична благодаря высокой производительности и низким потерям материала, однако равномерного слоя не всегда удается добиться за один цикл.
| Особенность | Статическое окунание | Окунание с центрифугированием |
|---|---|---|
| Доступ к внутренним зонам | Используется для покрытия отверстий и полостей | Подходит для деталей с отверстиями, углублениями и сложной формой |
| Контроль избытка состава | Требует отдельной оценки результата | Центрифугирование помогает удалять избыток |
| Типичная область применения | Детали, для которых достаточно обычного погружения | Серийные мелкие детали сложной геометрии |
| Число циклов | Зависит от требуемого результата | Для равномерного слоя могут потребоваться несколько циклов |
Выбор между процессами зависит от формы детали и требований к пленке. Если производство выпускает серию небольших компонентов с множеством углублений, окунание с центрифугированием может быть удобнее. Если же деталь крупная или обработка не требует удаления избытка вращением, оценивают статическое окунание. В обоих случаях метод нужно проверять на самой детали, поскольку геометрия определяет доступ состава к поверхностям и характер его распределения.
Подготовка поверхности перед нанесением покрытия
Подготовка поверхности задает условия для адгезии твердосмазочной пленки.
До нанесения покрытия с детали удаляют масла, грязь, ржавчину, окалину и оксидные пленки. Это особенно важно для внутренних каналов: загрязнение может оставаться в труднодоступной зоне, которую неудобно осматривать после обработки. Если оно не удалено, сцепление покрытия с поверхностью ухудшается.
Контроль подготовки строят вокруг конкретных поверхностей, которые должны быть покрыты. Для детали со сложной геометрией недостаточно оценить только внешний вид наружных участков. Технологический процесс должен учитывать доступ к отверстиям, полостям и каналам до нанесения состава. Если внутренняя поверхность не очищена, погружение не исправит состояние основы, а пленка может держаться хуже.
До запуска обработки полезно зафиксировать последовательность операций и проверить, что она охватывает все нужные участки:
удалить масла и другие загрязнения с поверхности;
очистить деталь от ржавчины, окалины и оксидных пленок;
убедиться, что подготовка затрагивает внутренние каналы и отверстия;
после нанесения оценить покрытие именно в труднодоступных зонах.
Подготовка и нанесение связаны между собой: качество покрытия зависит не только от состава, но и от выбранной технологии. Поэтому режим окунания оценивают вместе с тем, насколько чистой и подготовленной остается поверхность перед обработкой. Для серийного производства важно сохранять воспроизводимость операций, чтобы результат на партии соответствовал результату пробного нанесения.
Толщина сухого слоя и число циклов нанесения
Для окунания с центрифугированием в материалах указан типичный диапазон максимальной сухой толщины слоя 3-15 мкм.
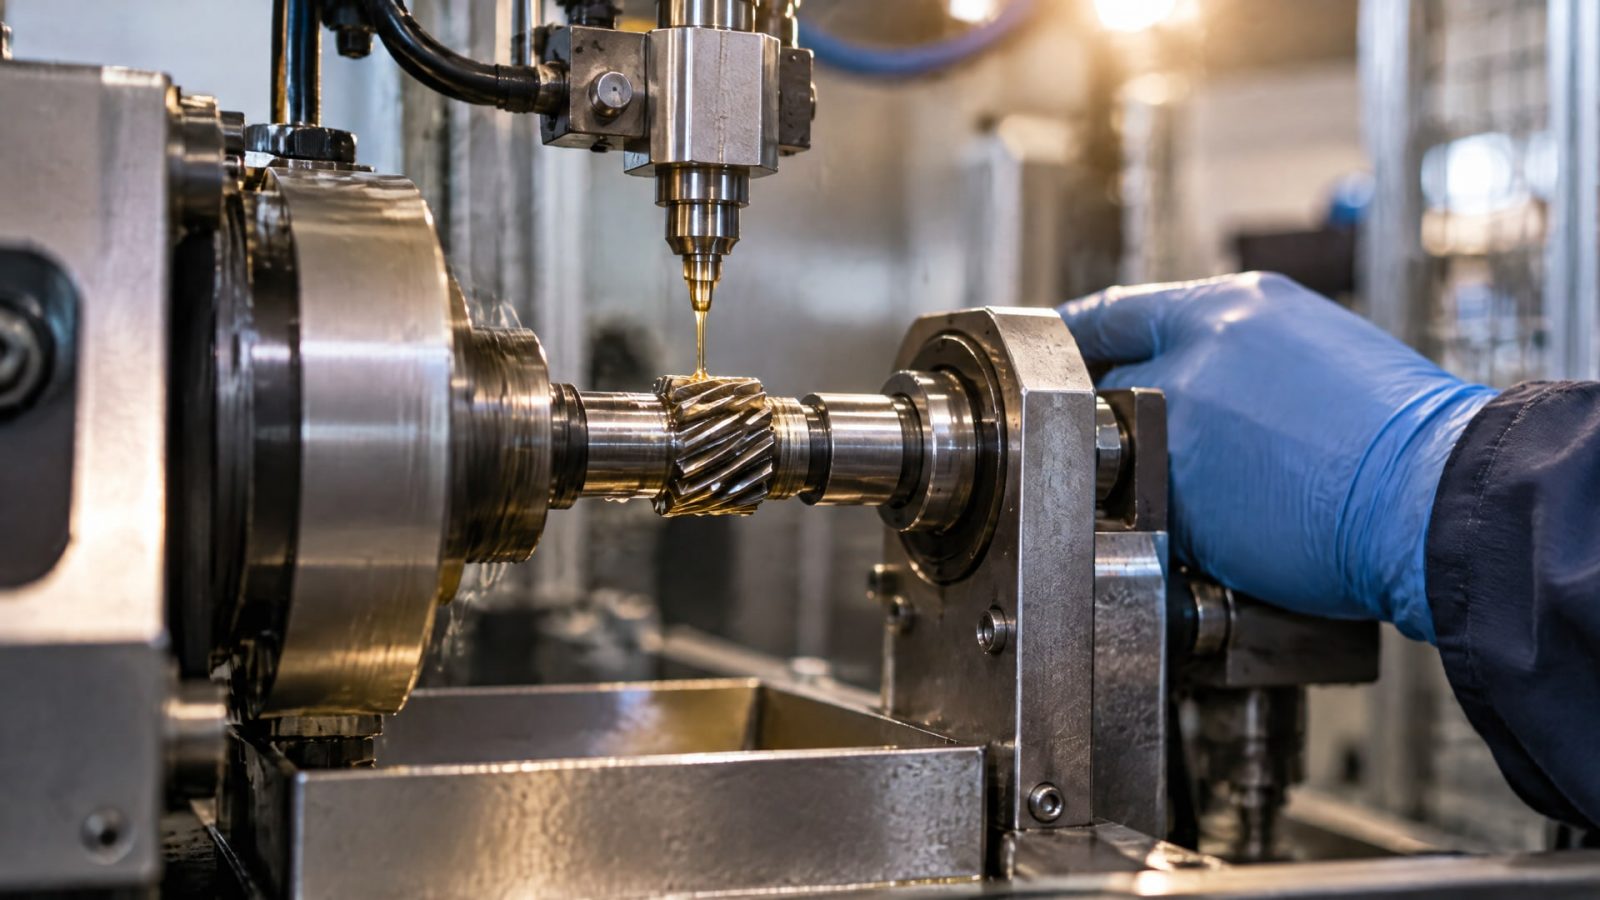
Это тонкое покрытие, и сама по себе большая толщина не означает лучший результат. Важны равномерность пленки, подготовка основы и соответствие покрытия задаче детали. Если нужно нарастить слой, одного прохода может быть недостаточно: для получения равномерного покрытия часто проводят несколько циклов.
В одном из практических материалов для нанесения окунанием приведена ориентировочная толщина 0,0004-0,0006 in, что соответствует примерно 10-15 мкм. Эти значения помогают понимать порядок толщин, о которых идет речь при нанесении сухих антифрикционных пленок. Их нельзя автоматически считать заданием для любой детали: требуемый результат зависит от конкретной поверхности и процесса.
Контроль толщины особенно важен при обработке отверстий и полостей. Избыток состава в углублении может привести к неодинаковому слою на разных участках, а недостаточная равномерность снижает предсказуемость результата. Поэтому оценивают не только количество нанесенного материала, но и то, как он распределился после цикла окунания и сушки.
При настройке процесса полезно проверить несколько вопросов:
достигается ли требуемая сухая толщина;
равномерно ли покрыты внутренние каналы и наружные поверхности;
требуется ли повторный цикл для однородного результата;
не остается ли избыток состава в отверстиях и углублениях.
Для приемки детали заранее определяют, какие зоны должны быть обработаны и как будет проверяться результат. Такой подход помогает связать выбранную толщину с реальной геометрией, а не переносить одно значение на все детали без оценки.
Как выбрать связующее для условий эксплуатации
Твердосмазочное покрытие включает твердые смазки и связующую систему.
Среди типовых твердых смазок в материалах перечислены PTFE, графит и дисульфид молибдена. Связующее удерживает компоненты покрытия на поверхности, поэтому при подборе учитывают не только состав твердых смазок, но и условия работы детали. Один из факторов выбора - температура эксплуатации.
Для органических связующих указана термостойкость обычно ниже 300°C, тогда как неорганические связующие могут работать при температурах выше 650°C. Эти ориентиры показывают, почему нельзя считать все твердосмазочные покрытия одинаковыми по температурной стойкости. Для конкретного применения нужно соотнести тип связующего с рабочими условиями и назначением детали.
При этом высокая термостойкость не делает покрытие автоматически подходящим для любой задачи. Инженер сопоставляет режим работы, конструкцию сопряжения и требования к снижению трения и износа. Затем оценивает способ нанесения: для каналов и отверстий он должен обеспечивать доступ к нужным зонам, а для сложной геометрии - позволять контролировать избыток и равномерность пленки.
Подбор технологии и материала стоит вести совместно. Покрытие, которое подходит по температурным условиям, может потребовать другого способа нанесения или более тщательной подготовки поверхности. И наоборот, удобный процесс окунания не отменяет необходимости проверить связующее и ожидаемые условия работы. Когда есть сомнения, рабочий маршрут начинают с оценки детали, подготовки поверхности и пробного нанесения, а затем проверяют полученную пленку на требуемых участках.
Часто задаваемые вопросы
Можно ли обработать внутренний канал распылением?
Распыление подходит не для всех геометрий: оно может не обеспечить доступ в отверстия, полости и глубокие каналы. Окунание рассматривают именно в случаях, когда нужно покрыть труднодоступные поверхности. Выбор между способами проверяют с учетом конструкции детали и равномерности покрытия на нужных участках.
Подходит ли окунание для плунжерных отверстий?
Да, окунание применяют для обработки отверстий и внутренних каналов, если технологический процесс обеспечивает подготовку поверхности и требуемое распределение покрытия. Для плунжерного отверстия важно проверить доступ состава к рабочей зоне, адгезию пленки и равномерность результата после нанесения.
Всегда ли достаточно одного цикла окунания?
Нет. Для получения равномерного слоя часто нужны несколько циклов нанесения. Типичная максимальная сухая толщина при окунании с центрифугированием составляет 3-15 мкм, а требуемый результат зависит от геометрии и условий обработки детали.
Зачем очищать канал от оксидов перед нанесением?
Масла, грязь, ржавчина, окалина и оксидные пленки ухудшают адгезию покрытия. Если загрязнения остаются во внутреннем канале, пленка может держаться хуже, даже когда выбран подходящий метод окунания. Поэтому подготовку поверхности проводят до нанесения и учитывают труднодоступные участки.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей со сложной геометрией, когда нужно покрыть отверстия, полости и внутренние поверхности, недоступные для распыления. Для серийных мелких деталей с углублениями рассматривают окунание с центрифугированием. Качество результата зависит от подготовки поверхности, выбора связующего, контроля толщины и числа циклов нанесения.
Следующий шаг - определить зоны детали, которые должны получить покрытие, проверить требования к условиям работы и подготовить пробное нанесение на типовом образце. По его результатам оценивают покрытие внутренних каналов, адгезию и равномерность пленки, после чего фиксируют подходящий технологический процесс для серии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Сравните антифрикционные материалы на основе бронзографита по коэффициенту трения, износу и склонности к заеданию.
Измерение коэффициента трения скольжения на трибометре по схеме пин-диск позволяет оценить износ материалов и сравнить их свойства.
Узнайте, как правильно подобрать образцы для испытаний узлов трения, определить режимы и нагрузки для точной оценки износа и трения.