
Защита оборудования от коррозии при простое в пищевом производстве
Во время остановки пищевого оборудования влага и остатки моющих средств могут поддерживать коррозионные процессы, особенно если повреждена поверхность или нарушена ее пассивация. Для защиты оборудования от коррозии при простое недостаточно выбрать смазку с пометкой food grade: важно отдельно проверить пищевой допуск, водостойкость и антикоррозионные свойства, а также оценить состояние материалов и покрытий.
Статья будет полезна инженерам, техническим специалистам и закупщикам пищевых производств. Разберем, как организовать консервацию оборудования при простое, чем отличаются пищевой допуск и защита от коррозии, какие сведения проверять в технической документации и почему одна смазка не заменяет правильный выбор материала и уход за поверхностью.
Почему оборудование корродирует при простое
Во время работы узел регулярно перемещается, а при остановке защитная смазочная пленка остается на поверхности без обновления движением.
Если оборудование находится во влажной зоне или на нем остаются моющие средства, условия для коррозии сохраняются и в период простоя. Риск зависит не только от материала детали, но и от состояния поверхности, наличия покрытия и режима очистки.
Особое внимание требуется нержавеющим поверхностям. Их защищает пассивная оксидная пленка, однако хлоридные моющие средства, CIP при высоких температурах и механический износ могут ухудшать ее состояние. Если поверхность повреждена или подвергается воздействию агрессивных моющих и дезинфицирующих растворов, одной смазкой проблему не устранить.
Для поверхностей в пищевой зоне важны гладкость, коррозионная стойкость, нетоксичность, стабильность и низкая впитывающая способность в условиях эксплуатации. Эти свойства связаны с выбором материала и обработкой поверхности, а не только с периодичностью смазывания. Поэтому при осмотре оборудования оценивают и сам узел, и места, где могла нарушиться защитная поверхность.
Защита конструкции оборудования от коррозии начинается с определения факторов воздействия:
влажность и остатки моющих средств;
наличие хлоридных моющих средств;
повреждения пассивного слоя и защитных покрытий;
доступность поверхности для очистки и контроля;
вероятность случайного контакта смазки с пищей.
Если коррозия появляется повторно, стоит проверить не только смазочный материал, но и причины повреждения поверхности. Для высокохлоридных и высокотемпературных режимов состояние пассивного слоя контролируют чаще, чем при более мягких условиях. Частоту проверки определяют по состоянию поверхности, а не только по календарю.
Методы защиты оборудования от коррозии
Контроль коррозии в пищевом производстве опирается на три направления: проектирование, выбор материалов и защитные покрытия.
Это важно учитывать при консервации: смазка помогает защитить отдельные узлы, но не компенсирует неподходящую конструкцию или поврежденную поверхность. План защиты должен учитывать как зоны смазывания, так и поверхности, на которые смазку наносить нельзя.
При осмотре конструкции проверяют места контакта деталей, участки с поврежденными покрытиями и зоны, где задерживаются влага или остатки очистки. Для нержавеющей стали отдельно оценивают состояние пассивной оксидной пленки. Ее деградации могут способствовать хлоридные моющие средства, высокотемпературная CIP-очистка и механический износ.
Средства защиты выбирают по назначению. Защитное покрытие или пассивация относятся к обработке поверхности; пластичная смазка применяется на узлах, для которых предусмотрено смазывание. Если задача заключается в сохранении узла во время остановки, в документации смазки ищут прямые указания на коррозионную защиту и водостойкость. Формулировки «пищевая» или food grade сами по себе этих свойств не подтверждают.
При оценке коррозионной защиты смазок используют, в частности, испытания ASTM D1743, ASTM D5969 и ASTM D6138 для железосодержащих металлов, а также ASTM D4048 для меди. Наличие упоминания испытания полезно сопоставить с материалом узла и задачей, но оно не отменяет проверки условий эксплуатации. Для поверхности оборудования в целом также важны состояние материала, покрытия и пассивного слоя.
Удобно разделить методы защиты оборудования от коррозии по месту применения:
материал и конструкция снижают уязвимость поверхности;
покрытия и пассивация защищают поверхность;
смазка с подтвержденной водостойкостью и антикоррозионными свойствами предназначена для смазываемых узлов;
осмотр после очистки помогает обнаружить повреждение покрытия или пассивного слоя.
Как выбрать смазку для пищевого оборудования
Сначала определяют, возможен ли случайный контакт смазки с пищей.
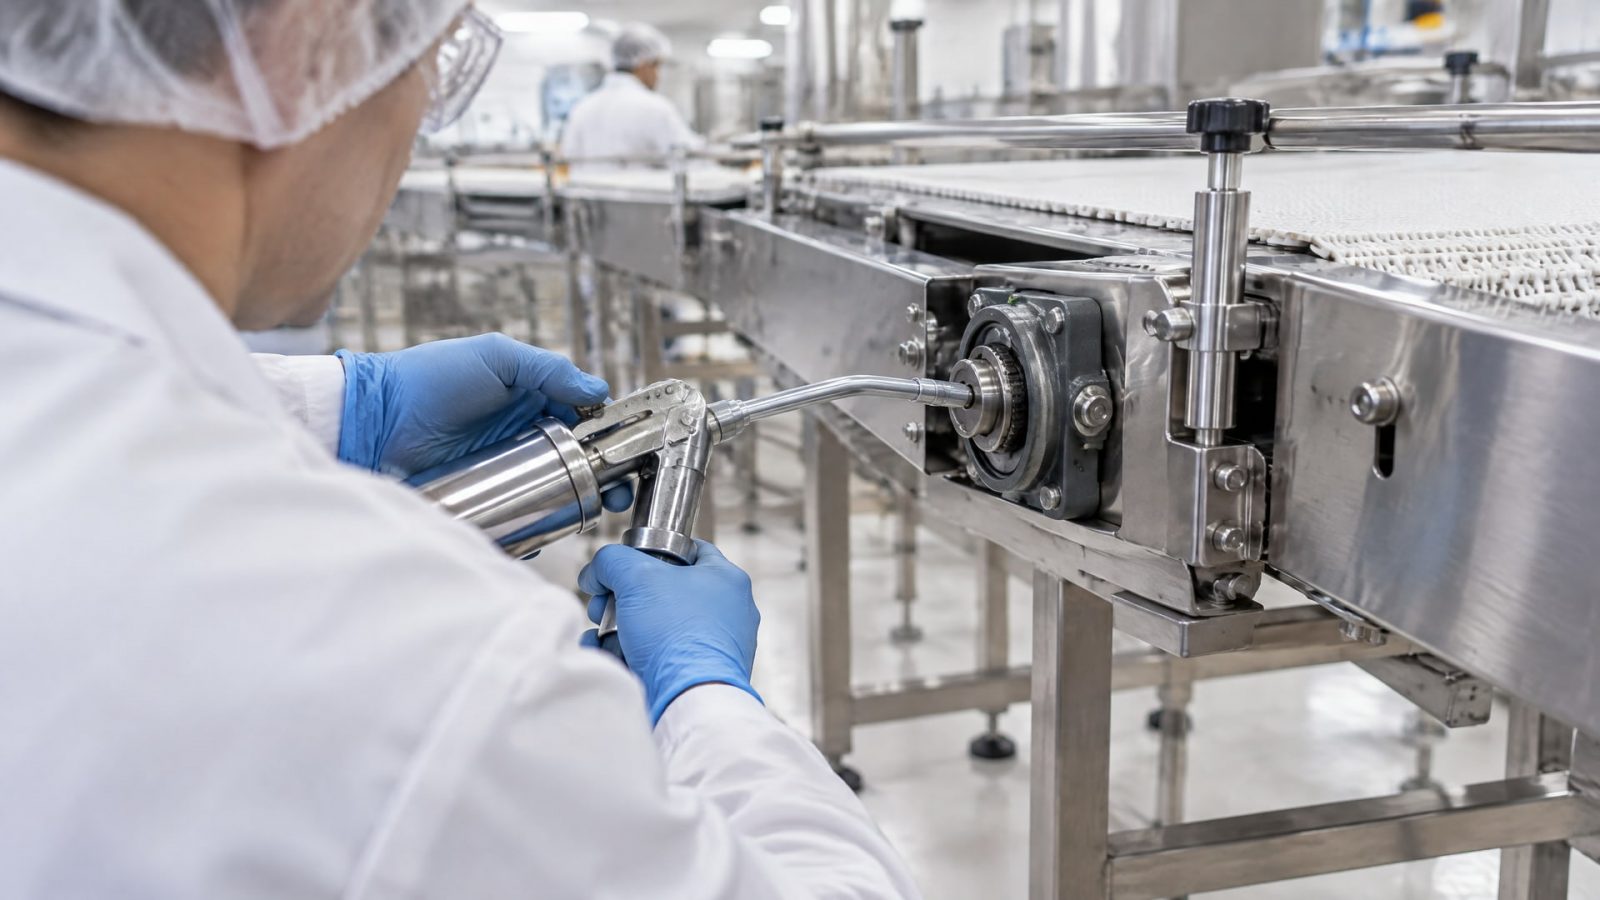
Если такой контакт возможен, выбирают формулу с пищевым допуском NSF H1. Это требование относится к смазке, а не к оборудованию или централизованной системе смазывания. NSF H2, напротив, предназначен для зон без контакта с пищей. H1 не означает, что смазка рассчитана на прямой контакт с продуктом.
В технической документации проверяют не только допуск, но и свойства, относящиеся к коррозии при простое: водостойкость, адгезию и защиту от ржавления. Адгезия означает способность смазки удерживаться на поверхности; она не равна вязкости. Если в карточке товара есть данные о коррозионных испытаниях, их сопоставляют с материалом узла и условиями эксплуатации.
NLGI описывает консистенцию пластичной смазки, а не ее пищевой статус, водостойкость или антикоррозионный уровень. В технических описаниях встречаются классы NLGI 1, NLGI 1.5 и NLGI 2. Выбор между ними зависит от конструкции узла и способа подачи смазки; считать NLGI 2 универсально более подходящим для простоя неправильно.
Для пищевых смазок имеет значение состав на основе разрешенных компонентов. В материалах по консистентным смазкам упоминается перечень требований 21 CFR 178.3750. NSF H1 и ISO 21469 нередко указываются вместе в технической документации, однако их наличие не заменяет проверки характеристик конкретного продукта. Снабженец и инженер сверяются со спецификацией, а не только с краткой надписью на упаковке.
При выборе удобно пройти по списку:
подтвержден ли NSF H1, если возможен случайный контакт с пищей;
указаны ли водостойкость и коррозионная защита;
подходит ли консистенция NLGI для конкретного узла;
приведены ли результаты испытаний на коррозионную защиту;
совместимы ли характеристики смазки с материалом и режимом обслуживания узла.
Консервация оборудования при простое
Перед остановкой оборудования сначала определяют, какие узлы нуждаются в смазке и могут оставаться во влажной зоне.
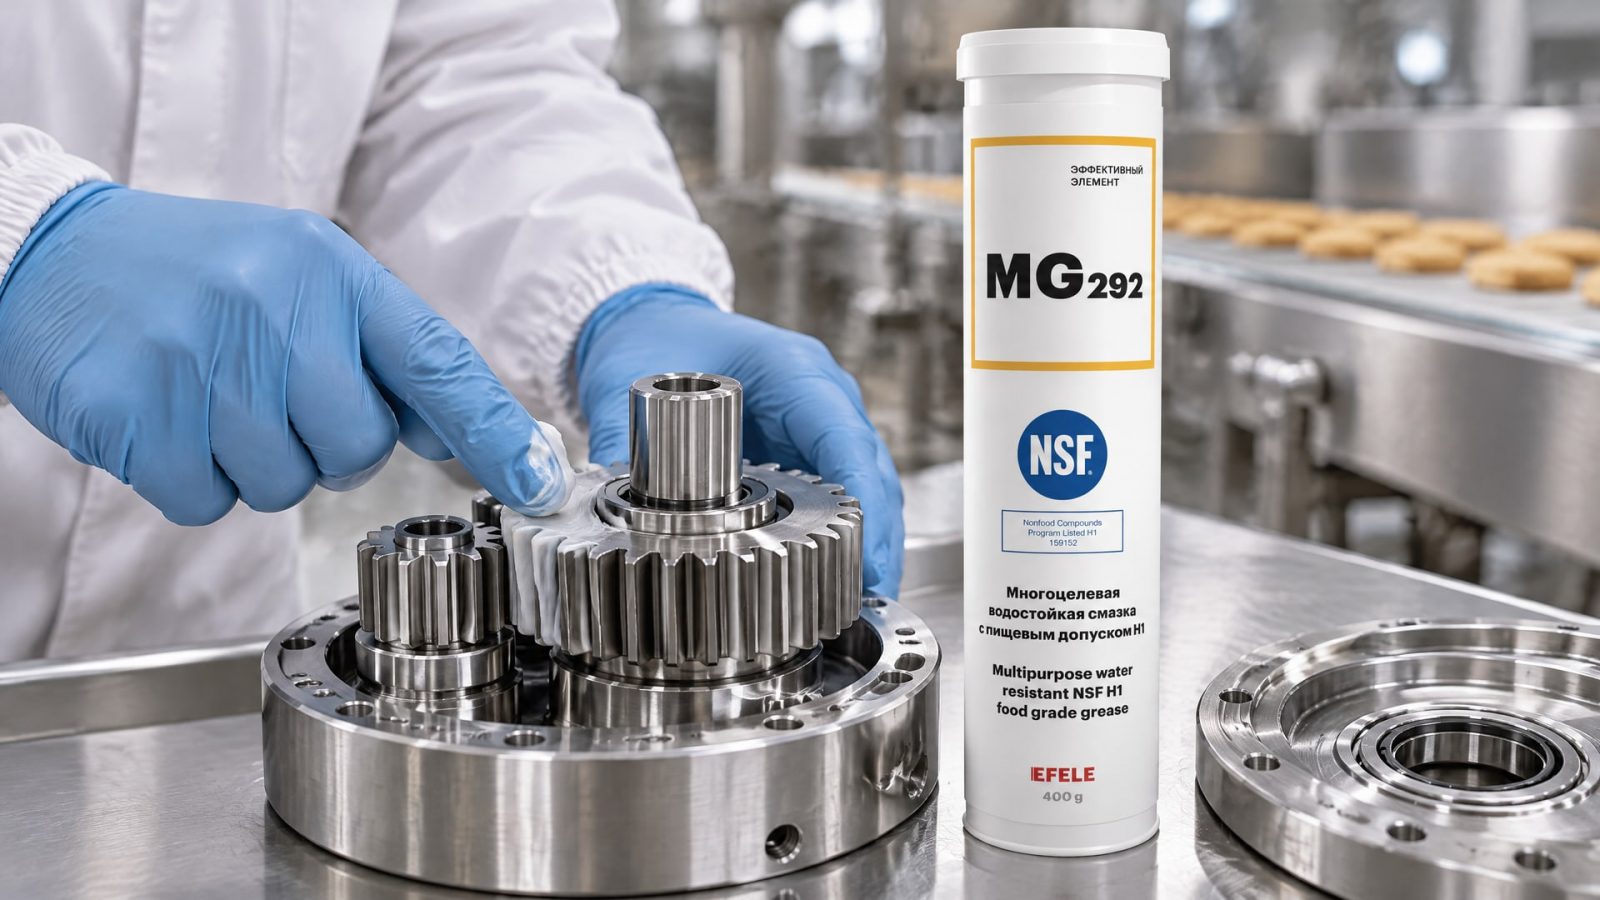
Затем проверяют состояние поверхностей, удаляют загрязнения и остатки очистки предусмотренным для оборудования способом. Смазку наносят только на предназначенные для этого узлы, учитывая вероятность случайного контакта с пищей.
Для консервации важны удержание смазки на поверхности и устойчивость к воздействию влаги. Если защитная пленка теряет контакт с металлом или плохо сопротивляется воде, узел может остаться без нужной защиты на период остановки. Поэтому при выборе пищевой консервационной смазки в документации ищут отдельные указания на водостойкость и антикоррозионные свойства, а не ограничиваются обозначением food grade.
На узлах, где возможен случайный контакт с пищей и требуется стойкость к влаге, применяют EFELE MG-292: у этой водостойкой смазки есть допуск NSF H1, а среди заявленных свойств - защита от коррозии. Это позволяет учитывать одновременно требования пищевой зоны и задачу защиты смазываемого узла при простое.
В описаниях пищевых смазок могут встречаться сведения о содержании антикоррозионных присадок. В отдельных материалах приводятся значения до 0,5% или до 2,0% в зависимости от типа присадки и назначения; для некоторых бентонитовых минеральных смазок упоминается ограничение не более 2% по массе. Эти значения относятся к составам и не являются инструкцией добавлять ингибитор на производстве. Инженер выбирает готовый продукт по документации, а не корректирует рецептуру самостоятельно.
После запуска оборудования проверяют состояние узлов и поверхности. Если коррозия повторяется, анализируют сочетание факторов: влажность, моющие остатки, хлориды, механическое повреждение и пригодность покрытия. Так консервация становится частью контроля состояния оборудования, а не заменой ухода за ним.
Контроль защиты конструкции оборудования от коррозии
План защиты полезно разделить на два уровня: смазываемые узлы и поверхности конструкции.
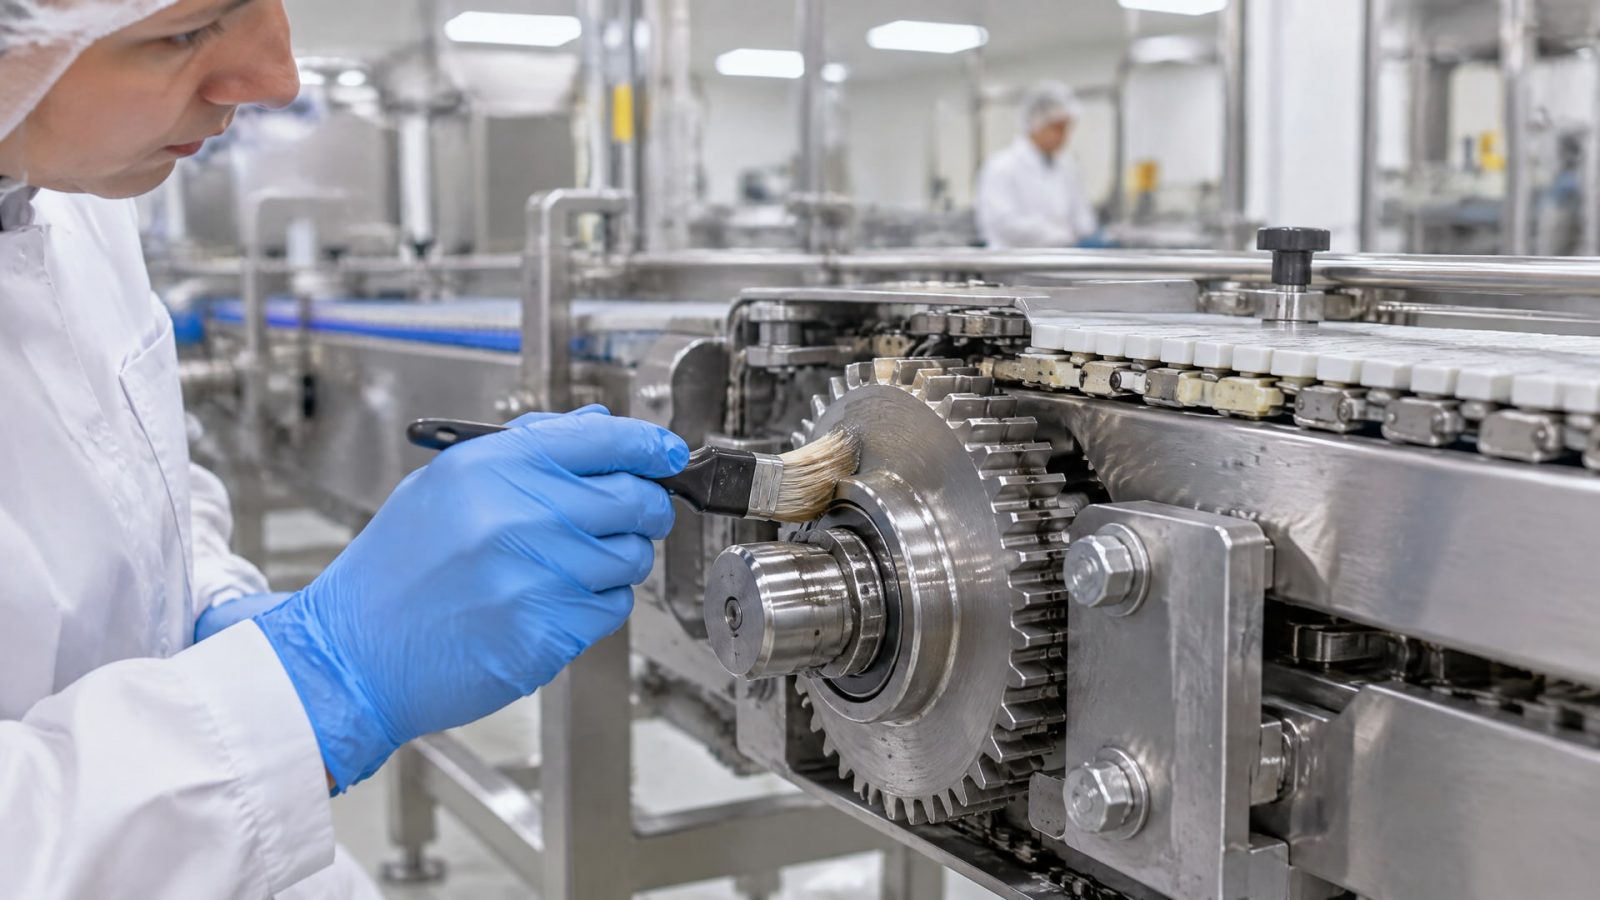
Для первых подбирают подходящую смазку и проверяют ее свойства по технической документации. Для вторых оценивают материал, покрытие и состояние пассивного слоя. Такой подход помогает не ожидать от одной смазки защиты всех элементов оборудования.
Для каждого узла фиксируют его расположение, условия влажности, возможный контакт с пищей и применяемый материал. Если используется пластичная смазка, отдельно записывают ее класс NLGI и подтвержденные свойства. Например, обозначения NLGI 1 и NLGI 2 описывают консистенцию, но не подтверждают ни NSF H1, ни результат испытания на коррозию.
Для поверхностей из нержавеющей стали задают порядок осмотра с учетом фактических условий. При высоком содержании хлоридов и высокотемпературной очистке проверку состояния пассивного слоя проводят чаще; в более мягких режимах - реже. Частоту определяют по состоянию поверхности, а не по единому календарному интервалу для всего оборудования.
Практический контроль включает несколько действий:
после очистки осмотреть поверхности и участки с повреждениями;
оценить, не остаются ли на деталях влага и моющие средства;
сверить свойства смазки с задачей и спецификацией узла;
проверить, подтверждены ли водостойкость и коррозионная защита;
при повторной коррозии пересмотреть материал, покрытие, пассивацию и режим очистки.
Такая система применима к пищевым производственным линиям и их отдельным узлам. Формулировки вроде «защита оборудования и трубопроводов от коррозии» не должны скрывать различия в материалах и режимах работы: для каждого элемента отдельно определяют воздействие среды и допустимый способ защиты. Если на объекте есть трубопроводные участки, их оценивают по тем же принципам, не перенося автоматически решение для смазываемого механизма на всю конструкцию.
Часто задаваемые вопросы
Достаточно ли пищевого допуска, чтобы защитить оборудование от коррозии?
Нет. NSF H1 указывает на допустимость случайного контакта смазки с пищей, но сам по себе не подтверждает водостойкость или антикоррозионные свойства. Для узла при простое отдельно проверяют эти характеристики в технической документации и учитывают состояние поверхности, материала и защитного покрытия.
Можно ли применять обычную консервационную смазку на пищевом оборудовании?
Это зависит от зоны применения. Если возможен случайный контакт с пищей, нужна смазка с пищевым допуском NSF H1. Для остальных свойств, включая водостойкость и защиту от коррозии, проверяют отдельные указания в документации. Надпись «не токсичная» сама по себе не подтверждает допуск NSF H1.
Как выбрать NLGI для консервации оборудования при простое?
NLGI показывает консистенцию пластичной смазки. Класс NLGI 1, NLGI 1.5 или NLGI 2 сам по себе не говорит о пищевом допуске, водостойкости или коррозионной защите. Сначала учитывают конструкцию узла и способ подачи смазки, затем сверяют остальные характеристики со спецификацией.
Почему коррозия появляется, хотя узел смазан?
Смазка защищает конкретный смазываемый узел, но не устраняет все причины коррозии. На нее могут влиять влага, остатки моющих средств, хлориды, механический износ и повреждение пассивного слоя. Также важно, соответствует ли смазка условиям эксплуатации и указаны ли в ее документации водостойкость и антикоррозионные свойства.
Заключение
Защита оборудования от коррозии при простое требует сочетать подходящую смазку для пищевого оборудования с контролем поверхности, материала, покрытия и пассивации. Для узлов в зоне возможного случайного контакта с пищей проверяют NSF H1, а водостойкость и антикоррозионные свойства оценивают отдельно. NLGI используют только для выбора консистенции, а не как показатель защиты от коррозии.
Следующий шаг для инженера или снабженца - составить перечень узлов, определить вероятность контакта с пищей и условия влажности, затем сверить эти параметры с техническими спецификациями смазок и оборудования. При повторной коррозии следует проверить не только смазочный материал, но и состояние поверхности, защитного покрытия и пассивного слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как температура СОЖ влияет на пенообразование при волочении проволоки и как оптимизировать процесс.
Узнайте, почему появляются темные пятна на медной проволоке и как их устранить, используя правильную смазку волочения проволоки.
Выбирайте фильтровальное полотно для волочильной эмульсии, учитывая состав загрязнений, прочность и конструкцию установки.