
Смазка для волочения проволоки: как температура СОЖ влияет на пенообразование
Температура влияет на стабильность водосмешиваемой смазки при волочении: перегрев эмульсии может усиливать пенообразование, а избыток пены снижает плотность смазочной пленки и ухудшает теплоотвод. Для контроля процесса недостаточно выбрать состав с низкой склонностью к пенообразованию. Важно отслеживать температуру СОЖ на входе и выходе, учитывать качество воды, движение жидкости по контуру и условия отделения пены в баке.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают смазку для волочения проволоки и разбираются с пеной в системе. Ниже рассмотрены рабочие температурные ориентиры, причины нестабильности эмульсии, роль бака и обратных линий, а также различия между водосмешиваемым и сухим волочением.
Почему температура влияет на пенообразование при волочении
В водосмешиваемой системе температура эмульсии связана не только с охлаждением, но и с устойчивостью процесса.
Если эмульсия перегревается в тяжелых режимах, риск пенообразования возрастает. Избыточная пена, в свою очередь, снижает плотность смазочной пленки и ухудшает теплоотвод. Поэтому при оценке проблемы важно смотреть не только на состав смазки, но и на фактическую температуру жидкости в контуре.
При этом зависимость нельзя свести к правилу «чем холоднее, тем лучше». В техническом материале по волочению медной проволоки указано, что слишком низкая температура эмульсии обычно снижает производительность, а оптимум для описанной системы находится около 40°C. Это значение относится к конкретному контексту и не должно автоматически становиться уставкой для любого оборудования.
Имеет значение и то, где измеряют температуру. Показатель в баке может отличаться от температуры эмульсии на входе в узел и от температуры после волочильной головки. Для высокоскоростного процесса полезно контролировать также нагрев самой проволоки после прохода: при перегреве смазочная пленка быстрее теряет эффективность.
Наблюдаемая пена не всегда указывает на неподходящий концентрат. Ее появление может быть связано с перегревом, свойствами воды, турбулентным возвратом или недостаточным временем для отделения пены в баке. Поэтому сначала сопоставляют температуру, место образования пены и режим работы линии, а затем корректируют настройки и оценивают смазочную жидкость.
Какую температуру поддерживать при волочении проволоки
Для температуры СОЖ в источниках приведены разные ориентиры.
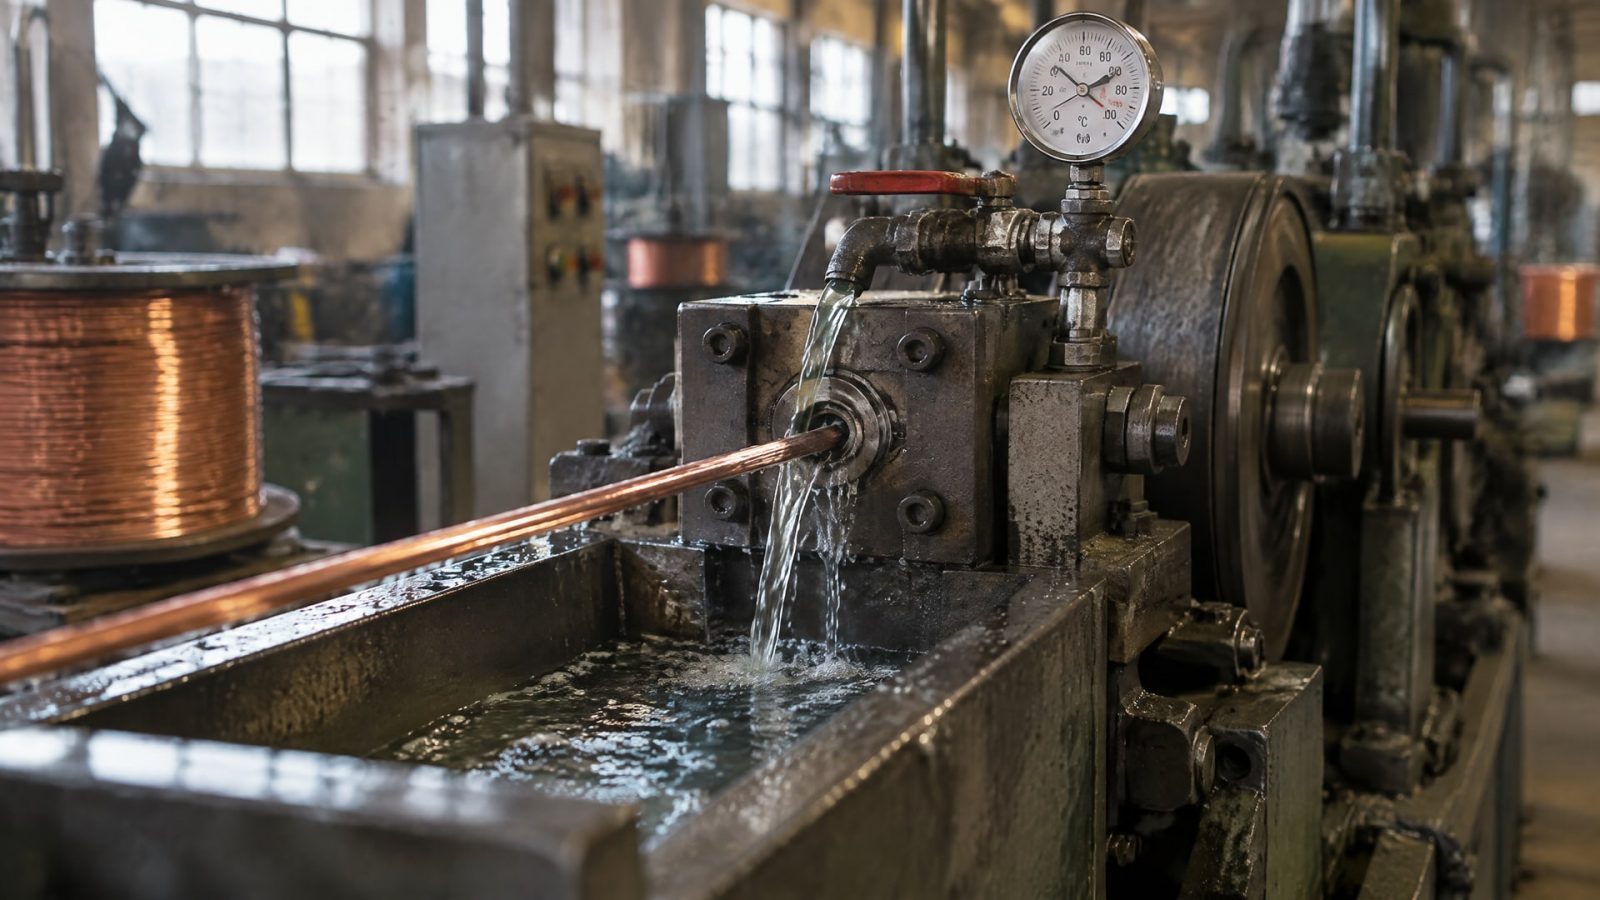
В практических рекомендациях для волочения указан диапазон 18-28°C на входе в ванну или контур, а температура на выходе из волочильной головки должна быть ниже 45°C. В материале о водосмешиваемом волочении медной проволоки оптимальная температура эмульсии обозначена как около 40°C.
Эти значения описывают разные условия и точки контроля. Их нельзя объединять в единый диапазон или считать универсальными нормативами. Рабочую уставку выбирают с учетом типа процесса, оборудования и требований к смазочной жидкости, а затем проверяют измерениями на линии.
| Точка контроля или условие | Температурный ориентир | Как применять |
|---|---|---|
| Вход в ванну или контур | 18-28°C | Практический ориентир из рекомендаций по волочению; сверить с режимом конкретной линии |
| Выход из волочильной головки | Ниже 45°C | Контроль нагрева после прохождения узла |
| Некоторые системы водосмешиваемого волочения медной проволоки | Около 40°C | Ориентир для описанной системы, а не универсальная уставка |
Термостатирование помогает удерживать выбранный режим и не допускать перегрева эмульсии на возврате. Температуру следует измерять в повторяемых точках: на входе в контур и после волочильного узла. Если значения заметно меняются вместе с нагрузкой линии, это повод проверить охлаждение и циркуляцию, а не сразу менять состав.
При настройке учитывают не только температуру СОЖ. Если пена остается на поверхности, проверяют, успевает ли она отделяться до повторной подачи жидкости. Рабочий диапазон определяют по совокупности данных: измерениям на линии, стабильности смазочной пленки и рекомендациям для конкретного процесса.
Откуда берется пена, кроме перегрева эмульсии
Температура важна, но не объясняет все случаи пенообразования.
На поведение водосмешиваемой смазки влияют свойства воды, движение жидкости в системе, объем бака и наличие посторонних масел. Если рассматривать только состав СОЖ, можно упустить причину, которая находится в гидравлике или в подготовке эмульсии.
Вода с очень низкой жесткостью, в том числе деминерализованная, может повышать склонность системы к образованию пены. Дополнительный риск возникает при перегреве эмульсии в тяжелом режиме. Поэтому при подборе смазочной жидкости важно учитывать не только ее антипенные свойства, но и воду, на которой готовят рабочий раствор.
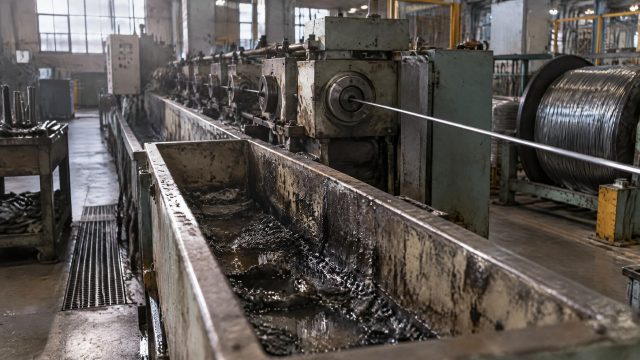
Турбулентный возврат также усиливает вспенивание. Обратные линии и слив организуют так, чтобы уменьшить излишнее перемешивание жидкости. Достаточный объем бака дает пене время отделиться до повторной подачи смазки, а также помогает отделять посторонние масла. Эти меры работают вместе: одна корректировка не всегда устраняет причину полностью.
Если пена появилась после изменения режима, полезно сопоставить несколько факторов:
изменилась ли температура эмульсии на входе или возврате;
используется ли вода с другой жесткостью или деминерализованная вода;
не стал ли возврат жидкости более турбулентным;
хватает ли объема бака для отделения пены;
не попадают ли в систему посторонние масла.
Такой порядок помогает отделить влияние температуры от других условий. Добавление антипенной присадки без проверки режима, воды и гидравлики не гарантирует устойчивого результата: при сохранении исходной причины пенообразование может вернуться.
Фильтрация смазки волочения и контроль контура
Фильтрация смазки волочения не заменяет контроль температуры и условий возврата.
Для системы важно не только состояние жидкости, но и то, как она проходит через контур и возвращается в бак. Если на сливе возникает сильная турбулентность, она может усиливать пену даже при подходящей смазочной жидкости.
Отдельная задача бака - дать пене время отделиться до повторной подачи эмульсии и способствовать отделению посторонних масел. Поэтому при осмотре системы учитывают объем бака и организацию обратной линии. Если пена постоянно возвращается в контур, стоит проверить, достаточно ли времени и пространства для ее отделения.
Температурный контроль помогает оценить работу всей системы, а не только состав смазки. Практические ориентиры включают 18-28°C на входе в контур и температуру ниже 45°C после волочильной головки, но применимость этих значений нужно сверять с условиями конкретной линии. Для некоторых водосмешиваемых систем волочения медной проволоки указывается оптимум около 40°C. Разница между ориентирами подчеркивает необходимость измерений в заданных точках, а не настройки по одному числу.
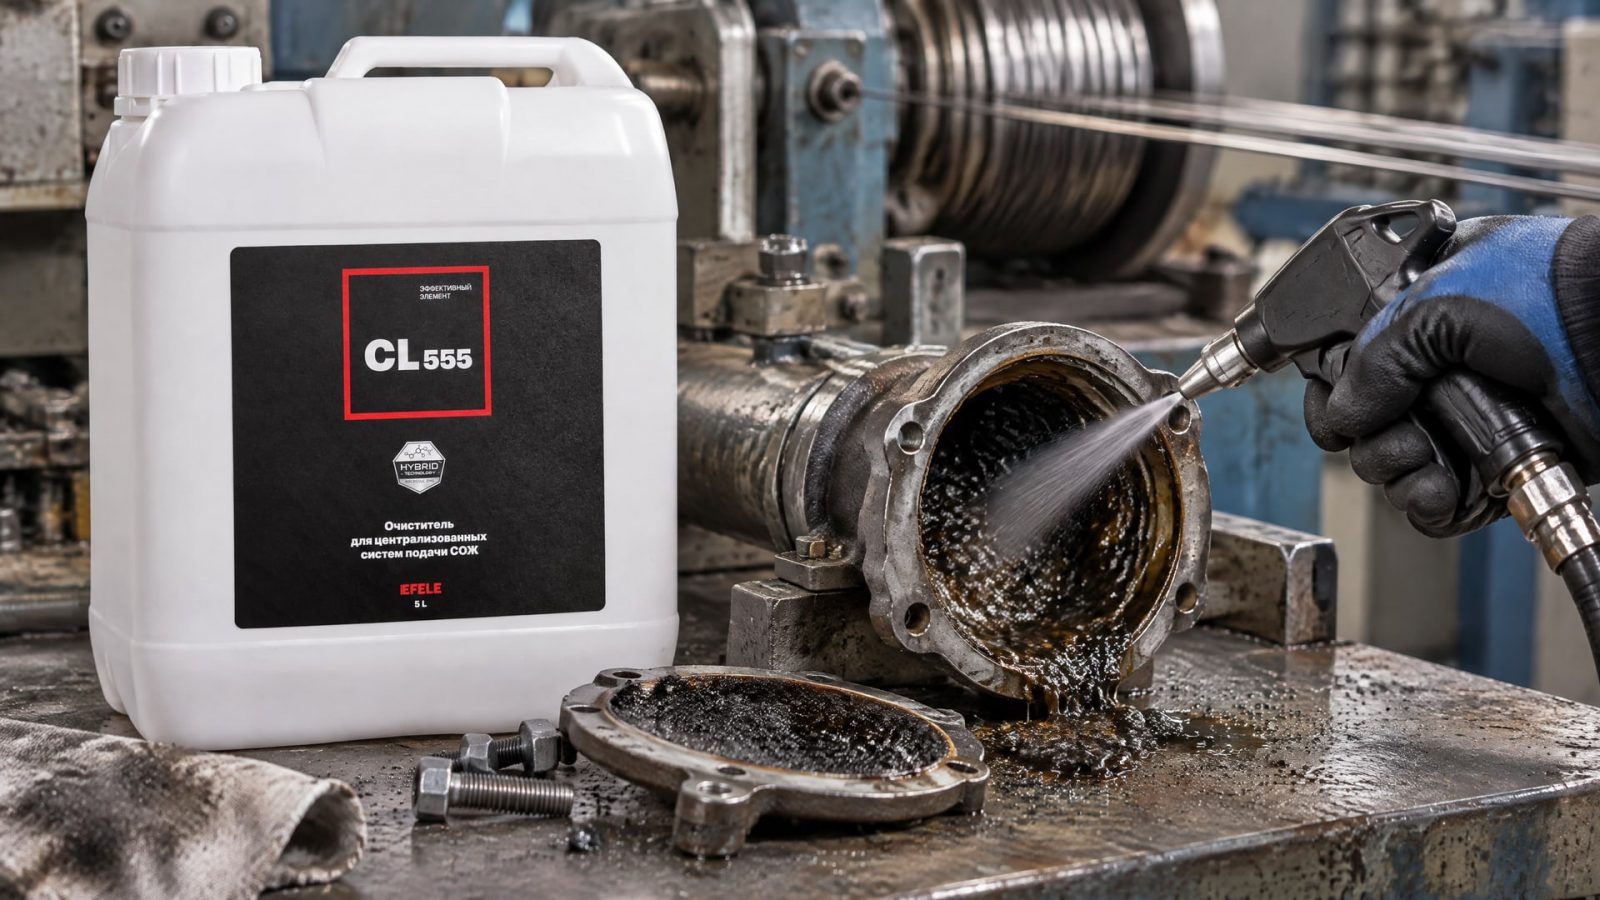
Если перед заменой СОЖ требуется очистить систему, полезен последовательный подход: Совет инженера Сценарий: перед заправкой новой СОЖ в контуре накопились загрязнения, и важно подготовить его к замене жидкости. Действие: для промывки системы применяют EFELE CL-555 - очиститель для систем СОЖ с высокой моющей и антикоррозионной способностью. Итог: промывка помогает подготовить контур к работе с новой СОЖ; после нее следует проверить температуру и условия циркуляции.
Фильтрацию оценивают как часть общего контроля состояния жидкости, но не используют ее вместо проверки воды, температуры и возвратных линий. Если изменение фильтрации не сопровождается корректировкой гидравлики, оно само по себе не устраняет причины пенообразования, описанные выше.
Как выбрать смазку для волочения проволоки: водосмешиваемая или сухая
Смазочную жидкость подбирают с учетом способа волочения.
Для водосмешиваемого процесса важны охлаждение, низкая склонность к пенообразованию и совместимость с водой заданного качества. Для сухого волочения логика выбора другая: оценивают несущую способность пленки, ее остаток на проволоке и отвод тепла после прохода через волоку.
Для классификации промышленных смазок для обработки металлов применяют ISO 6743-7, включающий материалы для волочения проволоки. В технической документации на масла для волочения также встречается ISO 6743-9. Эти обозначения помогают соотнести материал с назначением, но не заменяют проверку его характеристик и соответствия конкретной операции.
В спецификации водосмешиваемого состава, помимо вязкости, проверяют пенообразование, термостабильность и поведение в воде с нужной жесткостью. Для оценки пены применяют испытания ASTM D892 / IP 146 при температурах до 93,5°C и ASTM D6082 при 150°C. Результаты лабораторного теста помогают сравнивать продукты, однако рабочее поведение нужно также оценивать на конкретной линии.
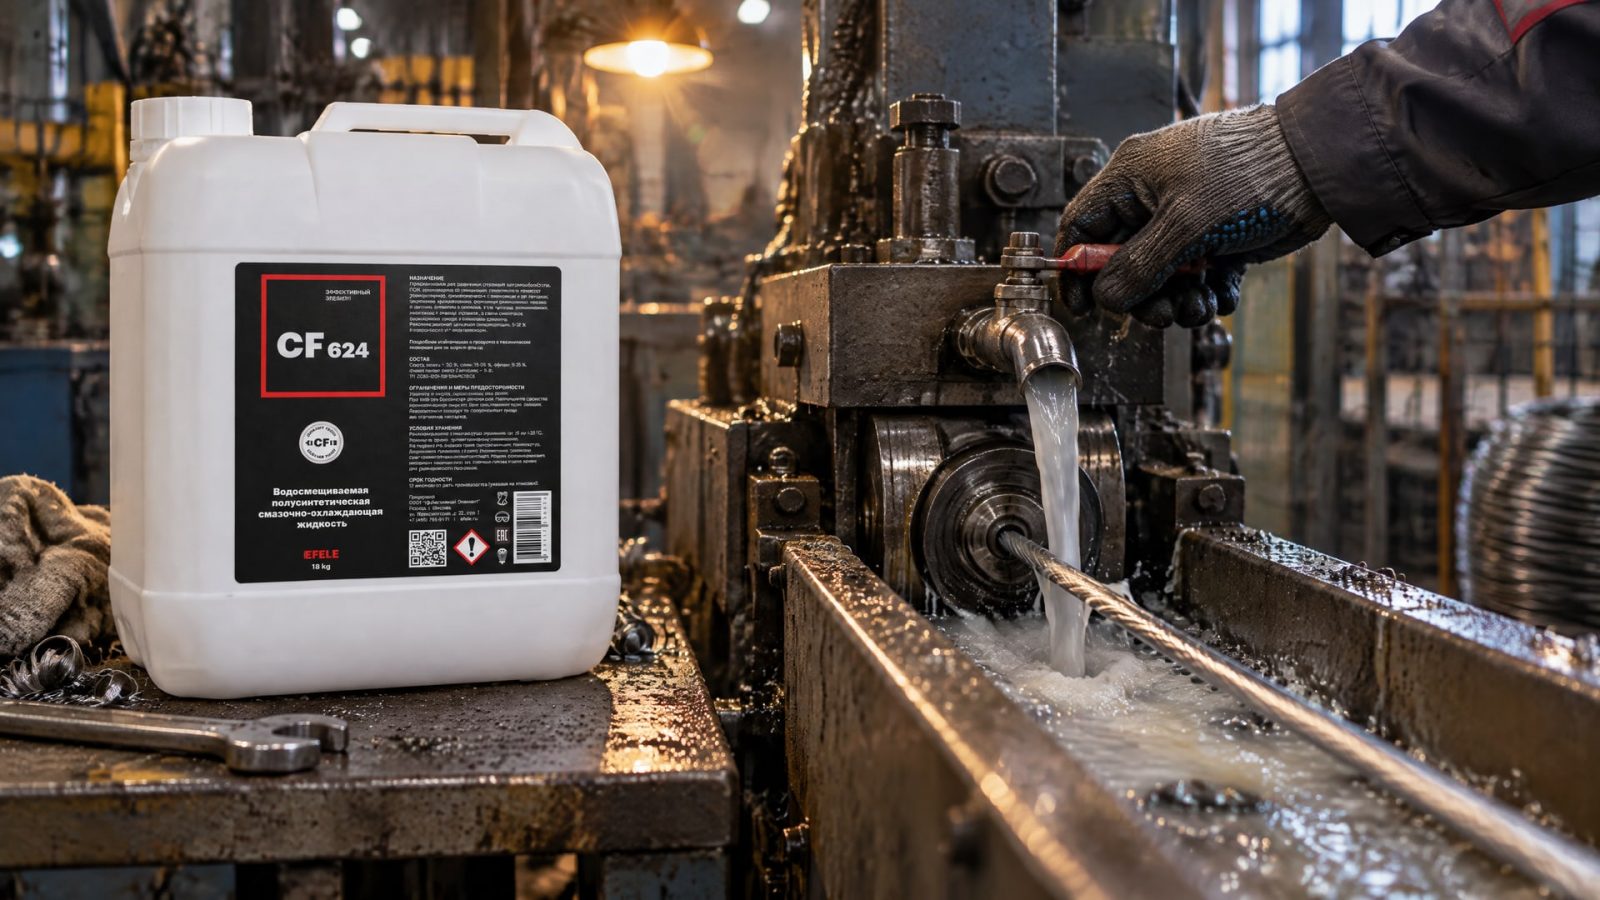
Для водосмешиваемого волочения и формовки, где требуется контролировать пенообразование и шламообразование, в качестве одного из вариантов рассматривают полусинтетическую водорастворимую СОЖ EFELE CF-624. При ее подборе важно оценить не только поведение пены, но и фактическую температуру эмульсии, воду и режим циркуляции.
Смазки для сухого волочения проволоки не следует оценивать по тем же критериям, что водосмешиваемые составы. В источниках отмечены высокие температуры проволоки после отдельных стадий и значение эффективного охлаждения перед следующей операцией. Для волочения нержавеющей проволоки режим и смазку также выбирают по конкретной технологии: приведенных данных недостаточно, чтобы назначить универсальный температурный диапазон или один тип состава.
Часто задаваемые вопросы
Какая температура СОЖ нужна для волочения проволоки?
В практических рекомендациях встречается температура 18-28°C на входе в контур и менее 45°C после волочильной головки. Для некоторых систем водосмешиваемого волочения медной проволоки указан оптимум около 40°C. Это разные условия, поэтому режим конкретной линии определяют по измерениям и требованиям процесса.
Почему СОЖ пенится при высокой температуре?
Перегрев эмульсии в тяжелом режиме может повысить риск пенообразования. Избыток пены снижает плотность смазочной пленки и ухудшает теплоотвод. Однако температура не единственная причина: на пену также влияют жесткость воды, турбулентность возврата, объем бака и попадание посторонних масел.
Поможет ли фильтрация, если смазка для волочения проволоки пенится?
Фильтрация не устраняет все причины пенообразования. Проверяют температуру эмульсии, качество воды, возвратные линии и возможность отделения пены в баке. Если возврат слишком турбулентный или жидкость перегревается, одна фильтрация не решит проблему. При необходимости проверяют и состояние самой СОЖ.
Чем отличаются смазки для сухого и водосмешиваемого волочения?
Для водосмешиваемого процесса важны охлаждение, поведение состава в воде и низкая склонность к пенообразованию. При сухом волочении оценивают несущую способность смазочной пленки, ее остаток и отвод тепла от проволоки. Поэтому критерии выбора зависят от технологии и не переносятся напрямую с одного процесса на другой.
Заключение
Температура может усиливать пенообразование при волочении, но рабочий результат зависит также от воды, циркуляции, возвратных линий и объема бака. Ориентиры 18-28°C на входе, менее 45°C после волочильной головки и около 40°C для некоторых систем волочения медной проволоки относятся к разным условиям и не задают единую уставку.
Следующий шаг - измерить температуру эмульсии на входе и после волочильного узла, проверить воду и оценить возврат жидкости в бак. Затем сопоставить наблюдения с требованиями оборудования и спецификацией выбранной СОЖ, отдельно проверив ее склонность к пенообразованию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему появляются темные пятна на медной проволоке и как их устранить, используя правильную смазку волочения проволоки.
Выбирайте фильтровальное полотно для волочильной эмульсии, учитывая состав загрязнений, прочность и конструкцию установки.
Узнайте, как правильно перейти на новую смазку для волочения проволоки, очистить систему и выбрать фильтрацию для стабильной работы.