
Смазка для волочения проволоки: причины темных пятен на меди и способы их устранения
Темные пятна на медной проволоке чаще связаны с окислением при перегреве, нарушением работы эмульсии или загрязнением смазочной системы, а не с исходным дефектом металла. Чтобы устранить потемнение, проверьте температуру проволоки и эмульсии, охлаждение, pH, концентрацию и чистоту состава. Если параметры в норме, оцените, подходит ли смазка для волочения проволоки именно из меди.
Материал будет полезен инженерам, технологам и закупщикам, которые ищут причину ухудшения поверхности и планируют корректировку процесса или замену смазки волочения. Ниже разобраны признаки перегрева и деградации эмульсии, порядок проверки линии и различия между смазочными системами для меди, стали и нержавеющей проволоки.
Почему появляется потемнение медной проволоки
Темные участки могут появляться, когда медь окисляется при повышенной температуре.
Риск возрастает, если проволока выходит из барабана нагретой, эмульсия недостаточно охлаждает зону обработки или смазочная система работает нестабильно. Потемнение не означает автоматически, что партия меди изначально была дефектной: сначала следует проверить условия волочения и состояние смазочного состава.
Причиной может быть и ухудшение самой эмульсии. Низкий pH и недостаточное содержание масляной фазы связаны с повышенным риском потемнения. Если состав теряет рабочие свойства, он хуже поддерживает стабильный процесс, а загрязнение металлическими частицами и шламом дополнительно ухудшает качество поверхности.
Для первичной диагностики полезно сопоставить появление дефекта с режимом линии и обслуживанием системы:
Если пятна возникают после повышения нагрузки или изменения охлаждения, проверьте температуру проволоки и эмульсии.
Если потемнение усиливается постепенно, оцените состояние состава, его pH, концентрацию и содержание масляной фазы.
Если в системе заметны шлам и металлические загрязнения, проверьте качество фильтрации и чистоту ванны.
Если дефект появился после смены смазки, убедитесь, что новый состав предназначен для волочения меди.
Не стоит сразу менять волоку или считать медь бракованной. Такой шаг не устранит проблему, если ее причина заключается в перегреве, истощении эмульсии или загрязнении системы. Сначала зафиксируйте, на каком этапе появляется потемнение и при каких условиях работает линия. Это поможет отличить окисление от последствий неподходящей смазки или нестабильного обслуживания.
Как проверить температуру и охлаждение при волочении проволоки
При появлении темных пятен начните с контроля температуры в двух точках: на выходе проволоки из барабана и в эмульсии.
В материалах по потемнению меди указаны ориентиры риска: температура проволоки на выходе выше 30 °C и температура эмульсии выше 45 °C повышают вероятность окисления. Эти значения помогают выявить перегрев, но не заменяют проверки режима конкретной линии.
Если температура проволоки превышает 30 °C, проверьте, достаточно ли охлаждается обработанная поверхность и нет ли локального перегрева. При температуре эмульсии выше 45 °C оцените работу охлаждения и циркуляцию состава. В числе факторов риска также называют малый объем ванны и короткий обратный трубопровод: они могут влиять на условия циркуляции и отвода тепла.
Проверку удобно проводить последовательно:
Сравните температуру эмульсии с ориентиром 45 °C.
Измерьте температуру проволоки после барабана и сопоставьте ее с ориентиром 30 °C.
Осмотрите контур циркуляции и обратный трубопровод, проверьте, нет ли нарушений потока.
Убедитесь, что объем ванны и работа системы охлаждения не изменились относительно штатного режима.
Проследите, меняется ли интенсивность потемнения после восстановления охлаждения.
Отдельно учитывайте сезонность. В жаркий период состав может быстрее терять рабочие компоненты, а весной и в дождливый сезон возрастает бактериальная нагрузка. Если состояние эмульсии ухудшается, проверяют ее микробиологическую чистоту и при необходимости рассматривают применение биоцидов или фунгицидов. Для летних условий в источнике также упоминаются антиоксиданты. Их применение и дозировку следует определять по требованиям к конкретной системе, не добавляя компоненты без проверки совместимости.
Как проверить эмульсию и шламообразование смазки волочения
Темные пятна могут быть связаны не только с температурой, но и с потерей стабильности эмульсии.
Для диагностики проверьте pH, концентрацию и содержание масляной фазы. Универсального целевого значения pH или концентрации для всех процессов доступные данные не задают, поэтому результаты измерений нужно сверять с требованиями к применяемому составу и технологией предприятия.
Шламообразование смазки волочения также требует внимания. Накопившиеся загрязнения и металлическая пыль ухудшают состояние рабочей среды и могут влиять на поверхность проволоки. Осмотрите ванну и контур циркуляции, оцените количество осадка и состояние состава. Одновременно проверьте, не связано ли появление шлама с длительной работой без обслуживания или с недостаточной очисткой системы.
Если показатели эмульсии отклонились от рабочих требований, не ограничивайтесь доливом свежего компонента. Сначала выясните, что стало причиной изменения: потеря масляной фазы, низкий pH, бактериальная нагрузка, загрязнение или сочетание факторов. Затем скорректируйте состав в соответствии с технологией и повторно проверьте поверхность проволоки после запуска линии.
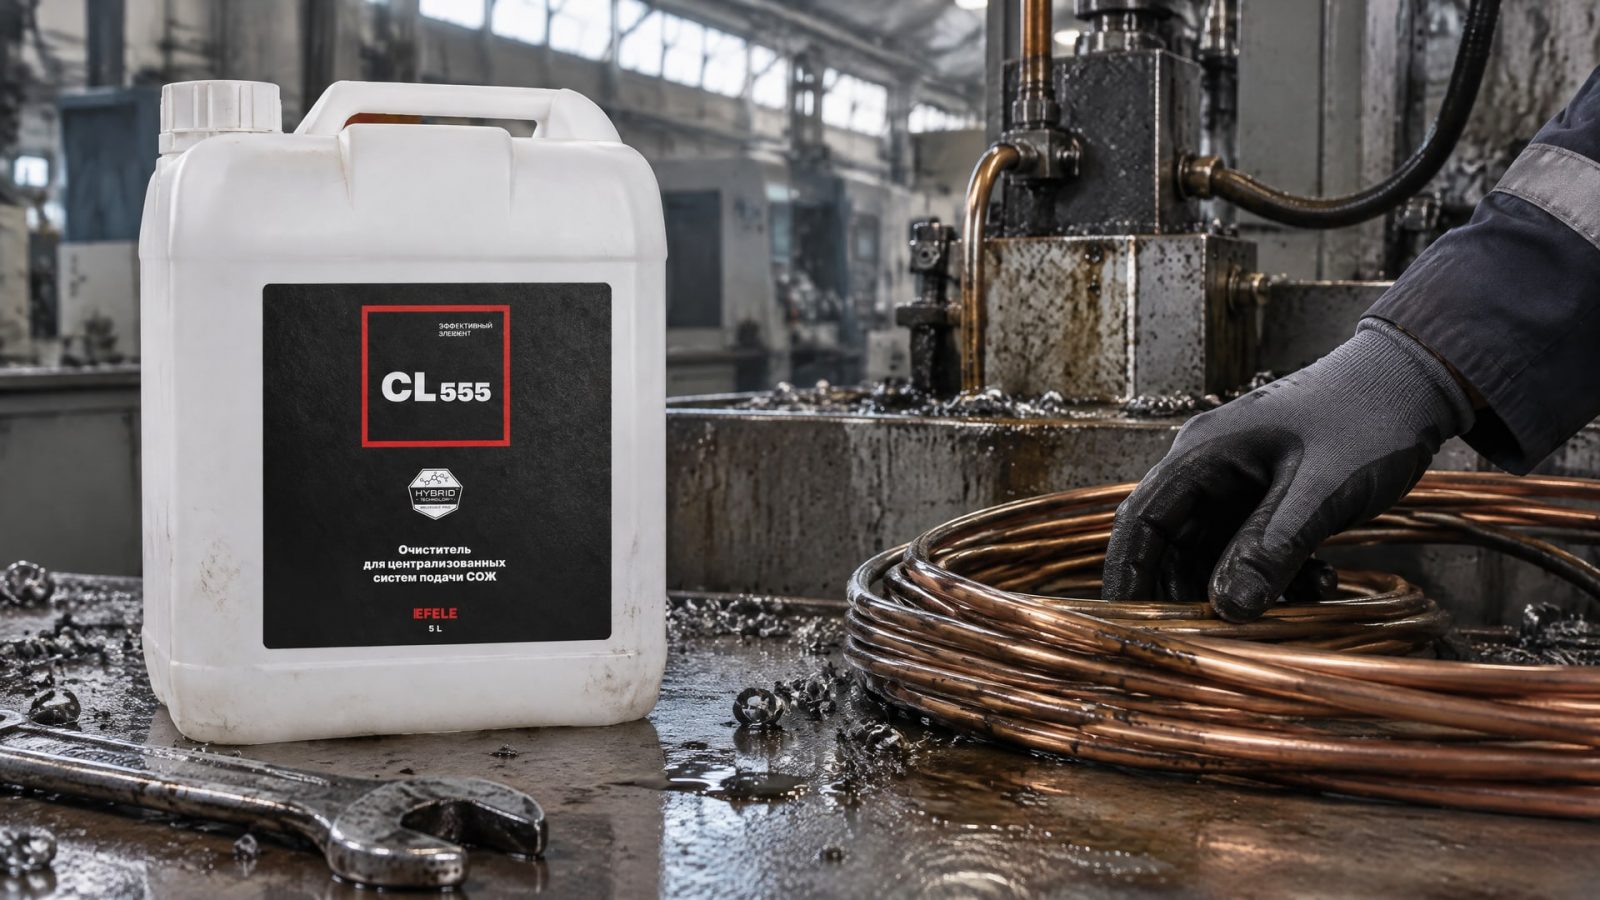
При регулярном накоплении шлама может потребоваться полная очистка контура перед заменой состава. Остатки старой смазки и загрязнений способны помешать стабильной работе новой эмульсии. На этапе удаления отложений для очистки системы СОЖ применяют EFELE CL-555. После очистки систему заполняют подходящим составом и контролируют его состояние в процессе работы.
Когда нужна замена смазки волочения
Замена смазки волочения уместна, если состав загрязнен, утратил стабильность или его параметры не удается восстановить корректировкой.
Перед заменой проверьте состояние всей системы: ванны, трубопроводов и контура циркуляции. Если оставить в них шлам и остатки старого состава, загрязнения могут перейти в новую эмульсию и сохранить риск дефектов поверхности.
Порядок действий зависит от состояния смазочной системы, но логика диагностики остается общей:
Зафиксируйте температуру проволоки и эмульсии, оцените охлаждение.
Проверьте pH, концентрацию, масляную фазу и признаки бактериального загрязнения.
Осмотрите ванну и контур на наличие шлама и металлических частиц.
Определите, можно ли восстановить рабочее состояние состава или требуется его замена.
Перед заполнением очистите систему от старой смазки и загрязнений.
После запуска проверьте состояние эмульсии и качество поверхности проволоки.
Не следует считать замену единственным способом устранить потемнение. Если причина заключается в перегреве или недостаточном охлаждении, новая смазка сама по себе не исправит режим линии. Аналогично, корректировка температуры не решит проблему, если эмульсия загрязнена или потеряла необходимые свойства. Поэтому после замены важно одновременно контролировать состав, охлаждение и поверхность проволоки.
Как выбрать смазку для меди и сухого волочения проволоки
Для медной и другой цветной проволоки применяют жидкие и водорастворимые смазочные системы, рассчитанные на работу с такими металлами.
Состав для стали не стоит выбирать только потому, что он подходит для другой линии или уже используется на предприятии. При подборе учитывают металл, технологию волочения и требования к поверхности.
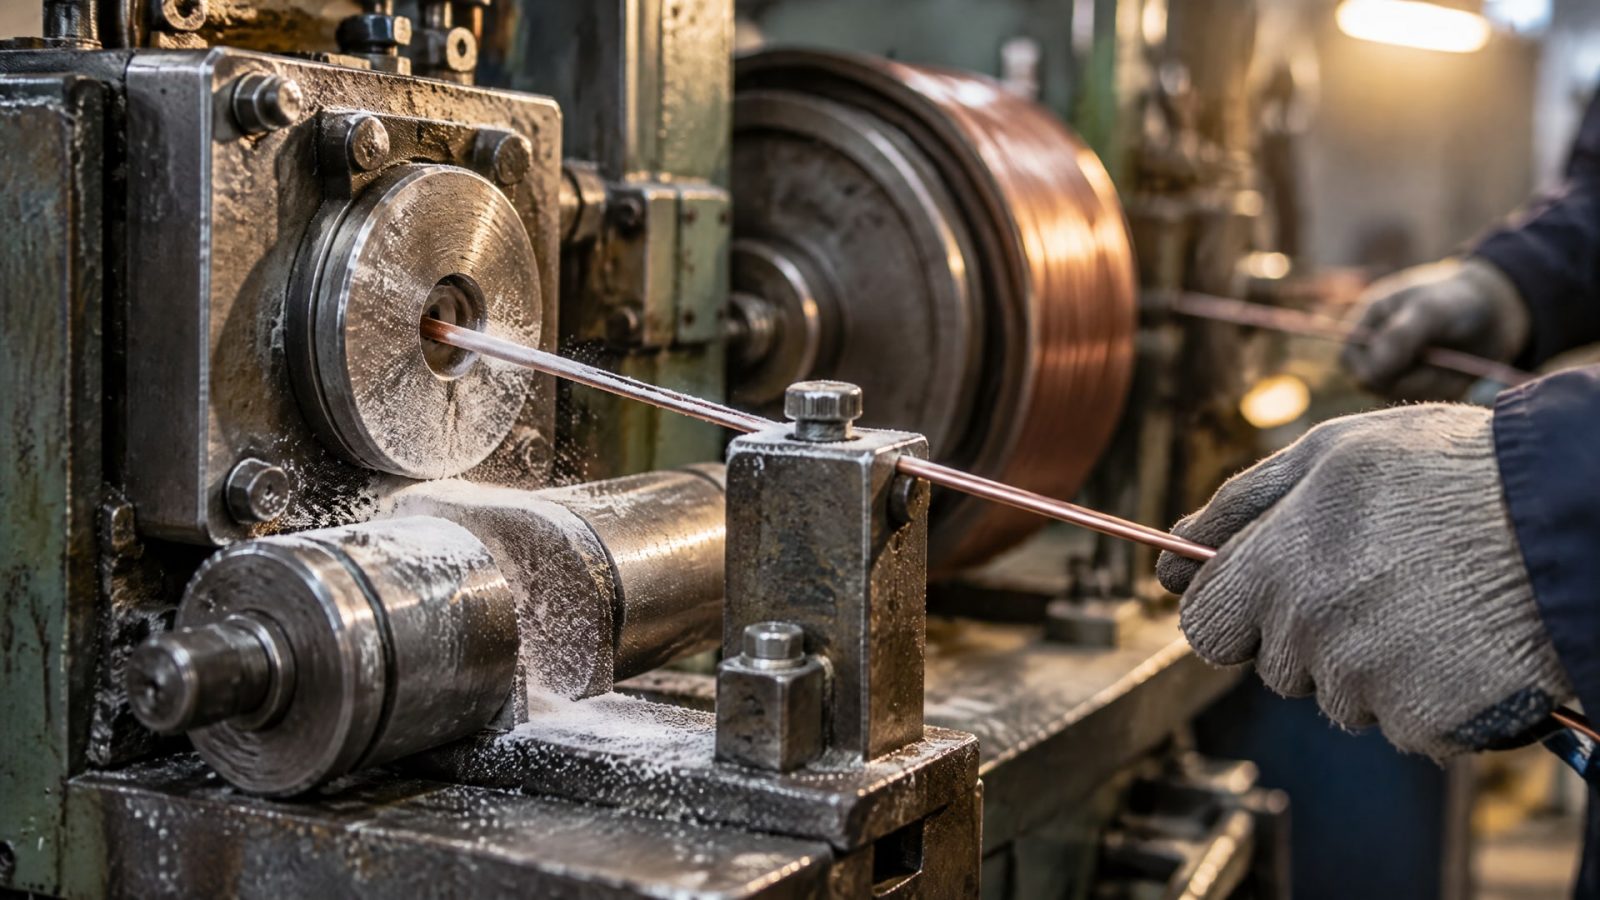
Смазки для сухого волочения проволоки чаще применяют при обработке стали и высокоуглеродистой проволоки. В сухих системах используются смеси на основе стеаратов кальция, натрия и калия с добавками. Для нержавеющих и специальных сталей также применяют сухие смазки и порошки; для части высокопрочных сталей перед волочением используют фосфатное покрытие. Это отдельные технологические решения, которые не следует автоматически переносить на медь.
При выборе смазки для волочения нержавеющей проволоки учитывают высокие нагрузки и требования к остаткам на поверхности. Для меди важнее подтвердить, что система предназначена для цветных металлов и подходит к конкретному процессу. Цвет порошковой смазки сам по себе не говорит о дефекте проволоки: сухой состав для нержавеющей проволоки может быть серо-черным.
Перед выбором или заменой состава проверьте:
Для какого металла и типа волочения предназначена смазка.
Используется ли на линии жидкая, водорастворимая или сухая система.
Какие требования установлены к pH, концентрации и содержанию масляной фазы.
Как контролируются температура и загрязнение состава.
Совпадают ли параметры выбранного продукта с технологическими требованиями предприятия.
Такой подбор снижает риск ошибочно применить сухую смазку для стали в процессе волочения меди. Решение должно учитывать не только свойства материала, но и работу всей смазочной системы.
Часто задаваемые вопросы
Темные пятна на медной проволоке всегда означают брак металла?
Нет. Потемнение может возникнуть из-за окисления при перегреве, недостаточного охлаждения или ухудшения состояния эмульсии. До вывода о дефекте партии проверьте температуру проволоки и состава, pH, концентрацию, содержание масляной фазы и чистоту системы. Также оцените, не изменились ли режим линии или применяемая смазка.
Какая смазка подходит для волочения медной проволоки?
Для меди рассматривают жидкие и водорастворимые системы, предназначенные для цветных металлов. Сухие порошковые и мыльные составы чаще применяют для стали и высокоуглеродистой проволоки. Перед выбором проверьте назначение смазки и ее соответствие технологии, а не ориентируйтесь только на наличие состава на предприятии.
Что проверить, если эмульсия образует шлам?
Осмотрите ванну и контур циркуляции, оцените наличие металлической пыли и загрязнений. Проверьте pH, концентрацию и содержание масляной фазы, а также признаки бактериального ухудшения. Если состав загрязнен и его рабочее состояние не удается восстановить, подготовьте систему к замене и удалите старую смазку и отложения.
Можно ли использовать смазки для сухого волочения проволоки при обработке меди?
Не следует переносить такое решение на медь без проверки назначения продукта. Сухие смазки на основе стеаратов чаще применяют для стали и высокоуглеродистой проволоки, тогда как для меди рассматривают жидкие и водорастворимые системы. Подбор зависит от металла и конкретного процесса волочения.
Заключение
Потемнение медной проволоки чаще связано с перегревом, окислением, нарушением свойств эмульсии или загрязнением смазочной системы. Начните с контроля температуры: ориентиры повышенного риска составляют выше 30 °C для проволоки на выходе из барабана и выше 45 °C для эмульсии. Затем проверьте охлаждение, pH, концентрацию, масляную фазу и наличие шлама.
Следующий шаг для инженера или технолога - зафиксировать параметры линии и состояние эмульсии, устранить выявленные нарушения и оценить результат на поверхности проволоки. Если состав загрязнен или утратил стабильность, очистите систему перед заменой и выберите смазку, предназначенную для волочения меди, а не перенесенную без проверки из процесса обработки стали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте фильтровальное полотно для волочильной эмульсии, учитывая состав загрязнений, прочность и конструкцию установки.
Узнайте, как правильно перейти на новую смазку для волочения проволоки, очистить систему и выбрать фильтрацию для стабильной работы.
Узнайте, когда финишная обработка покрытия возможна, почему важна полная полимеризация слоя и что проверять перед приемкой детали.