
Финишная обработка покрытия: когда допустима постобработка антифрикционного слоя
После нанесения антифрикционного покрытия детали можно шлифовать или доводить не во всех случаях. Финишная обработка покрытия допустима, если ее заранее согласовали с типом слоя, режимом отверждения и требованиями к размерам, толщине и шероховатости. Если начать механическую обработку без этих условий, можно повредить рабочую пленку и ухудшить ее сцепление с основой.
Статья будет полезна инженерам и техническим специалистам, которые разрабатывают технологию обработки деталей, а также закупщикам, сверяющим требования к покрытию и готовой поверхности. Разберем, когда возможна постобработка, почему важно полностью отвердить слой и что проверять перед приемкой детали.
Когда возможна финишная обработка покрытия
Финишная обработка покрытия зависит от его состава, способа нанесения и отверждения, геометрии детали и требований к ее поверхности.
Одни слои допускают механообработку или шлифование, другие рассчитаны на работу без последующего снятия материала. Поэтому заранее считать, что после нанесения любое покрытие можно довести инструментом до нужного размера, нельзя.
Для термически напыленных слоев механообработка и шлифование могут входить в процесс доводки. При этом инструмент и режимы подбирают с учетом свойств самого покрытия, а не только материала детали. После обработки проверяют соответствие размеров и отсутствие дефектов. Для антифрикционного слоя такой подход служит ориентиром, но не заменяет требований к конкретному материалу.
Если по чертежу нужно шлифовать, хонинговать, притирывать или точечно обрабатывать поверхность, это требование важно учесть до нанесения. Иначе операция может снять часть рабочей пленки, изменить ее толщину или повредить сцепление с основой. Решение о допустимой постобработке принимают по документации на покрытие и согласованному техпроцессу.
Что нормируют стандарты
ISO 2080:2022 и ISO 2080:2008 содержат терминологию для процессов финишной обработки поверхностей и металлических и других неорганических покрытий. Этот стандарт помогает корректно описывать операции, но сам по себе не разрешает шлифовать любое антифрикционное покрытие.
ISO 4526 показывает, что финальное состояние поверхности может быть задано отдельно: например, как нанесенное, шлифованное, механически обработанное или полированное. Стандарт относится к покрытиям из никеля и никелевых сплавов, поэтому его нельзя считать универсальной инструкцией для всех твердосмазочных слоев. В каждом случае допустимые операции должны быть указаны в чертеже, спецификации или технической документации на конкретное покрытие.
Обработка после нанесения покрытия: сначала отверждение
До любой финишной операции покрытие должно пройти предусмотренную сушку или отверждение.
Пока слой не набрал эксплуатационные свойства, механическое воздействие может нарушить его структуру и адгезию. Для разных систем применяют отверждение теплом, воздухом или ультрафиолетом; время в источниках варьируется от 2 до 90 минут, а температура может достигать 250 °C.
Эти значения описывают диапазон разных механизмов отверждения, а не универсальный режим. Для конкретного материала используют его технологические требования. Нельзя переносить режим одного покрытия на другое или начинать обработку только потому, что поверхность кажется сухой.
Для систем, которые отверждаются при комнатной температуре, и систем с термическим отверждением последовательность операций различается. Если предусмотрена термообработка, она должна предшествовать последующей нагрузке на слой. Сроки и условия выдержки задают в документации на материал и технологической карте.
При подготовке поверхности также важно учитывать влияние предыдущих операций. Адгезия зависит от индивидуально подобранной подготовки; для металла среди возможных вариантов названы фосфатирование, пескоструйная обработка и цинк-никелевые покрытия. После нанесения и отверждения поверхность должна оставаться чистой: остатки абразива, масла, пыли или окалины могут ухудшить сцепление и ресурс покрытия.
Твердосмазочное покрытие: обработка без потери рабочего слоя
Твердосмазочное покрытие формирует сухую пленку толщиной в несколько микрон.
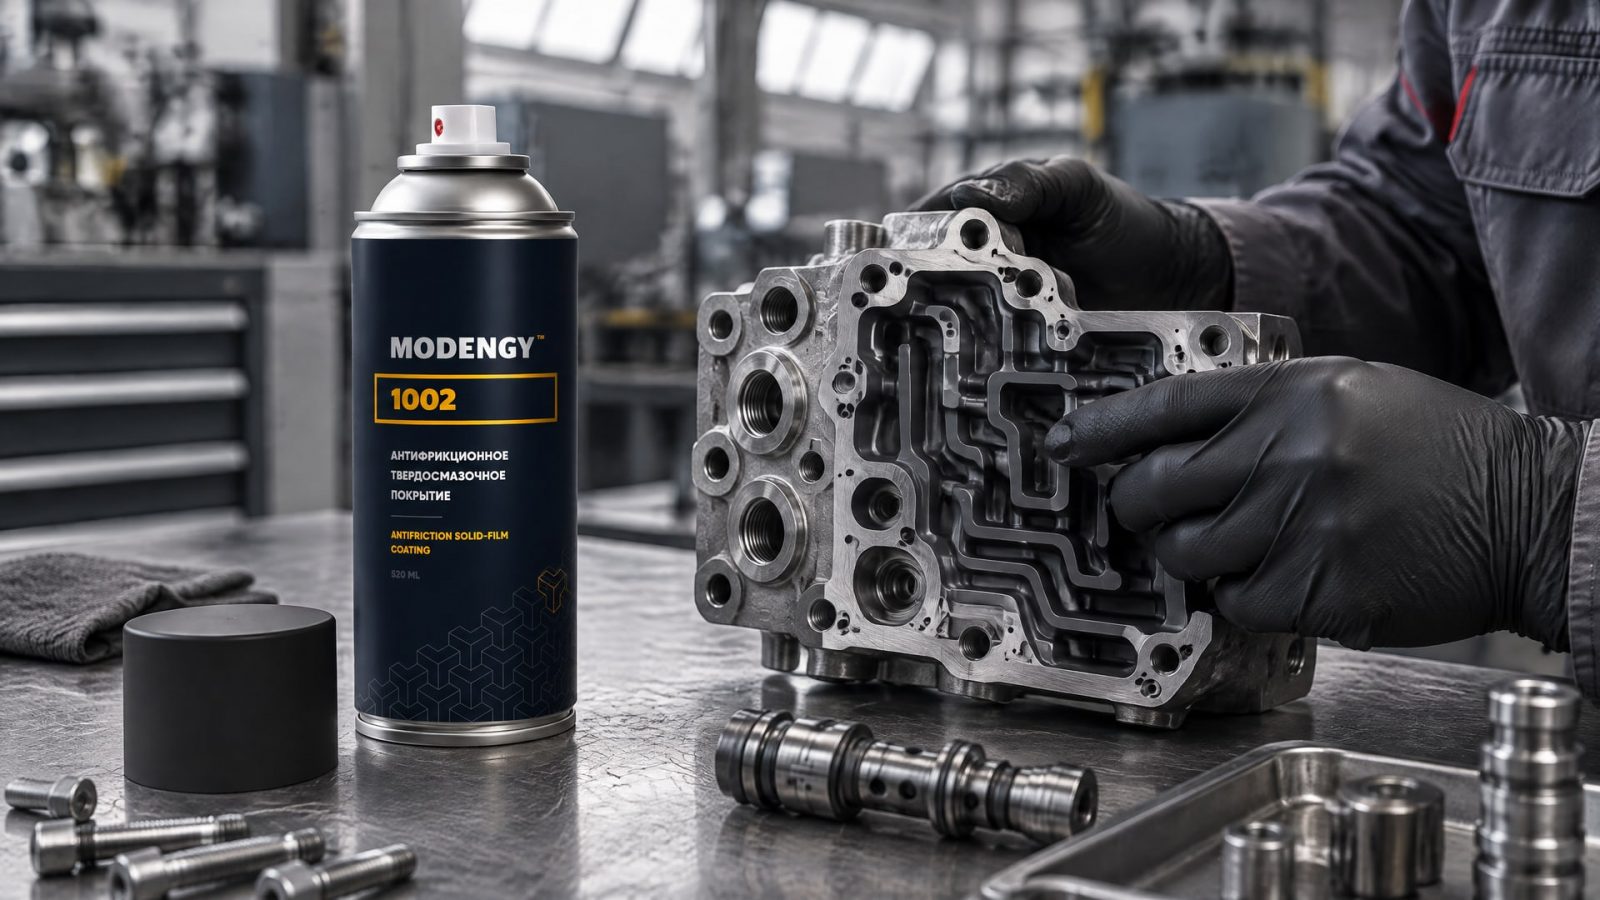
Даже небольшое снятие материала может изменить толщину рабочего слоя и его свойства. Поэтому обработка твердосмазочного покрытия требует контроля не только геометрии детали, но и состояния самой пленки.
Перед выбором операции определяют, что важнее для конкретного узла: получить заданную геометрию или сохранить сплошность и толщину покрытия. Если необходима доводка, ее способ и последовательность согласуют с технологией нанесения. Инструмент и режимы подбирают для покрытия, а не только для металлической основы; после операции проверяют размеры и отсутствие дефектов.
Для деталей со сложной геометрией особенно важно заранее решить, как обеспечить требуемую поверхность во внутренних каналах и плунжерных отверстиях. Доступ инструмента туда может быть ограничен, поэтому попытка исправить геометрию после нанесения покрытия способна повредить слой в зоне, которую сложно осмотреть. Если для таких участков важны снижение трения и антикоррозионные свойства, в технологическую схему может быть заложено покрытие MODENGY 1002. При риске вымывания, фреттинга или проблем при холодном пуске сначала определяют, где именно нужна защита, а затем согласуют обработку поверхности с требованиями к детали.
Постобработка антифрикционного покрытия не должна служить способом компенсации неточностей, которые можно устранить на предыдущих этапах. Рациональнее заранее определить необходимые размеры и шероховатость, подготовить основу и выбрать последовательность операций до нанесения слоя.
Как проверить результат финишной обработки
Финальный контроль должен подтверждать, что деталь соответствует чертежу и покрытие сохранило требуемое состояние.
Проверяют размеры, качество поверхности, наличие дефектов и соответствие толщины установленным требованиям. Для твердосмазочных слоев контроль особенно важен из-за малой толщины пленки.
В технической документации целесообразно зафиксировать:
какие операции проводят до нанесения покрытия, а какие после;
требуется ли шлифование, механообработка или другая доводка;
какой должна быть финальная поверхность;
какие размеры, толщину и шероховатость проверяют;
по каким критериям принимают деталь после обработки.
Набор проверок зависит от требований чертежа и документации на покрытие. ISO 14921 рассматривает требования к размерам, финишу поверхности и отсутствию дефектов для термически напыленных покрытий; он не заменяет технические условия для антифрикционного материала. Поэтому при согласовании процесса важно не переносить требования к одному типу слоя на другой.
Если допустимость механической обработки не подтверждена, безопаснее не вмешиваться в покрытие, а уточнить требование у разработчика технологии или производителя материала. Такой порядок помогает избежать ситуации, когда поверхность соответствует размеру, но рабочий слой поврежден.
Постобработка антифрикционного покрытия и отделка древесины
Постобработка антифрикционного покрытия относится к промышленной обработке деталей с нанесенным функциональным слоем.
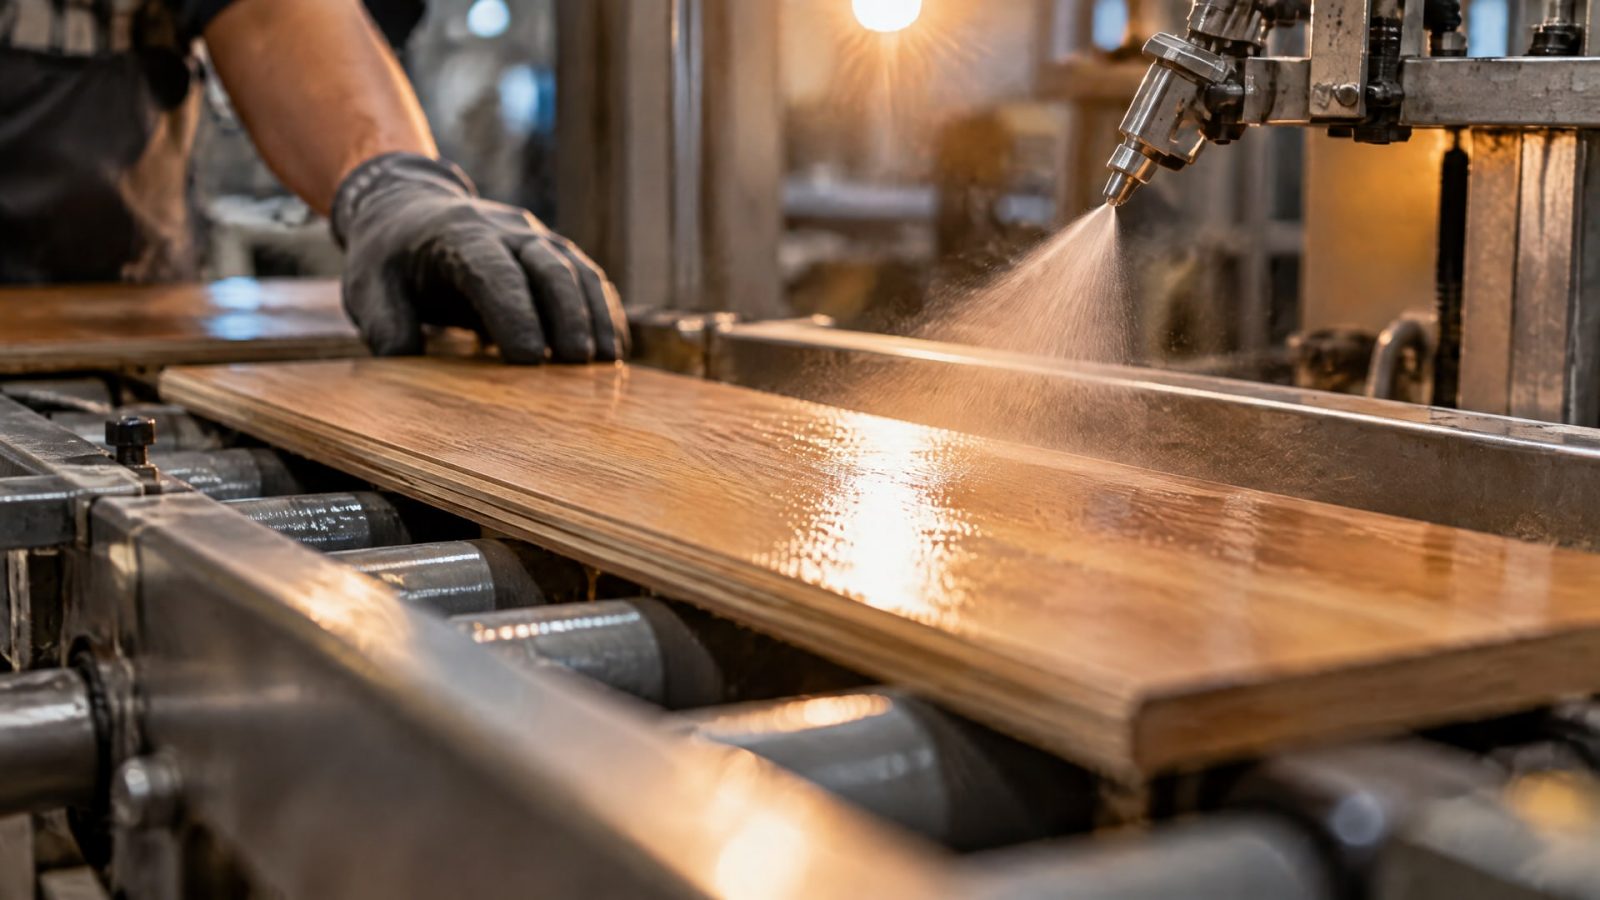
Ее нельзя смешивать с финишной отделкой древесины: финишное покрытие половой доски после обработки маслом относится к другой технологической задаче и не определяет правила обработки металлических деталей.
Общие термины поверхностной отделки могут встречаться в разных областях, но допустимые операции зависят от материала и назначения покрытия. Поэтому при описании процесса важно указывать не только слово «финишная обработка», но и конкретную операцию, тип слоя и требования к готовой поверхности.
Для промышленной детали вопрос формулируют предметно: допускается ли обработка после нанесения покрытия, каким способом ее выполняют и какие параметры проверяют после нее. Если этих условий нет в документации, одной ссылки на общий стандарт по терминологии недостаточно, чтобы считать операцию разрешенной.
Часто задаваемые вопросы
Можно ли шлифовать деталь после нанесения антифрикционного покрытия?
Иногда можно, но только если операция предусмотрена технологией для конкретного покрытия. Для некоторых слоев допускают шлифование или механообработку, для других вмешательство может снять рабочую пленку или повредить ее сцепление с основой. Допустимость, инструмент, режимы и контроль результата согласуют до нанесения.
Нужно ли полностью отвердить покрытие перед постобработкой?
Да, механическую обработку проводят после предусмотренной сушки или отверждения. Время и температура зависят от механизма отверждения: в источниках приведен диапазон от 2 до 90 минут, температура может достигать 250 °C. Для конкретного материала применяют только установленный для него режим, а не общий диапазон.
Что контролировать после обработки твердосмазочного покрытия?
Проверяют размеры детали, качество поверхности, наличие дефектов и соответствие толщины требованиям документации. Поскольку сухая смазочная пленка имеет толщину в несколько микрон, обработка может повлиять на ее рабочие свойства. Критерии приемки должны быть заданы чертежом, спецификацией или технологической документацией.
Можно ли определить допустимость постобработки только по стандарту?
Нет. ISO 2080 задает терминологию поверхностной обработки, а стандарты для отдельных видов покрытий относятся к конкретным областям применения. Они не устанавливают универсального разрешения на обработку любого антифрикционного слоя. Решение сверяют с документацией на материал и требованиями чертежа.
Заключение
Финишная обработка покрытия допустима не автоматически, а только при согласовании с типом слоя, режимом отверждения и требованиями к детали. Если нужны шлифование, доводка или другая механообработка, их включают в техпроцесс до нанесения покрытия и затем проверяют не только геометрию, но и состояние пленки.
Следующий шаг для инженера - зафиксировать в чертеже или технологической документации последовательность операций, требования к толщине и шероховатости и критерии приемки. Если разрешение на постобработку не указано, его следует уточнить до запуска деталей в производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как подготовить детали и выбрать твердосмазочное покрытие методом окунания для защиты плунжерных пар.
Узнайте о технологии обработки каналов смазкой методом окунания для деталей сложной геометрии.
Сравните антифрикционные материалы на основе бронзографита по коэффициенту трения, износу и склонности к заеданию.