
Твердосмазочные покрытия для поршней: экспресс-аудит перед внедрением смазочных технологий
Экспресс-аудит производственного цеха помогает определить, где нужны пластичные смазки, где оправдано твердосмазочное покрытие, а где сначала требуется уточнить условия работы узла. Для этого составляют перечень критичных точек смазки, фиксируют нагрузку, скорость, температуру и загрязненность среды, а затем сопоставляют эти условия с требованиями к материалу и способу его применения. Твердосмазочные покрытия на поршнях и смазки для подшипников или трансмиссии решают разные задачи, поэтому оценивать их по одним критериям нельзя.
Статья пригодится техническим специалистам, инженерам и закупщикам, которые планируют внедрение смазочных технологий в цехе. Ниже разобраны этапы аудита, критерии проверки поршневых покрытий и пластичных смазок, а также способы подтвердить эффективность выбранного решения испытаниями и пилотной эксплуатацией.
Как провести аудит смазочных материалов на производстве
Экспресс-аудит начинается с обхода оборудования и фиксации точек, где работают смазочные материалы.
В перечень включают подшипники, редукторы, зубчатые передачи, пары трения и направляющие. Для каждого узла записывают условия эксплуатации: нагрузку, скорость, температуру и загрязненность среды. Такой список помогает отделить разные задачи и не подменять подбор по условиям работы выбором одного продукта «на все случаи».
Затем сверяют требования узла с технической документацией на материал. Для смазки важны не только консистенция и назначение, но и данные о несущей способности, стойкости к заеданию, температурной работоспособности и совместимости с узлом. Если в документации отсутствуют сведения, необходимые для принятия решения, это отмечают как вопрос для уточнения до замены материала или запуска испытаний.
Что зафиксировать по каждой точке
Тип узла и его расположение на оборудовании.
Условия работы: нагрузку, скорость, температуру и загрязненность среды.
Используемый материал и способ его подачи или нанесения.
Порядок контроля дозировки, частоту пополнения и условия хранения.
Параметры, по которым будут оценивать результат после внедрения.
Отдельно проверяют сам процесс применения. Даже подходящий по характеристикам материал не решит задачу, если его неверно дозируют, хранят или подают в узел. Поэтому аудит смазочных материалов на производстве должен охватывать не только выбор продукта, но и процедуру нанесения, пополнения и последующей проверки.
Для пищевых и других особо чувствительных производств учитывают требования к гигиене и прослеживаемости. Сертификация по ISO 21469 включает физический аудит производственной площадки, проверку гигиенических условий и соответствия ингредиентов составу, а также ежегодные испытания и пересертификацию. Это позволяет рассматривать аудит не только как обследование узлов, но и как проверку процесса обращения со смазочным материалом.
Твердосмазочные покрытия поршней и пластичная смазка: разные задачи
Твердосмазочное покрытие образует слой на поверхности детали, а пластичную смазку вводят в узел.
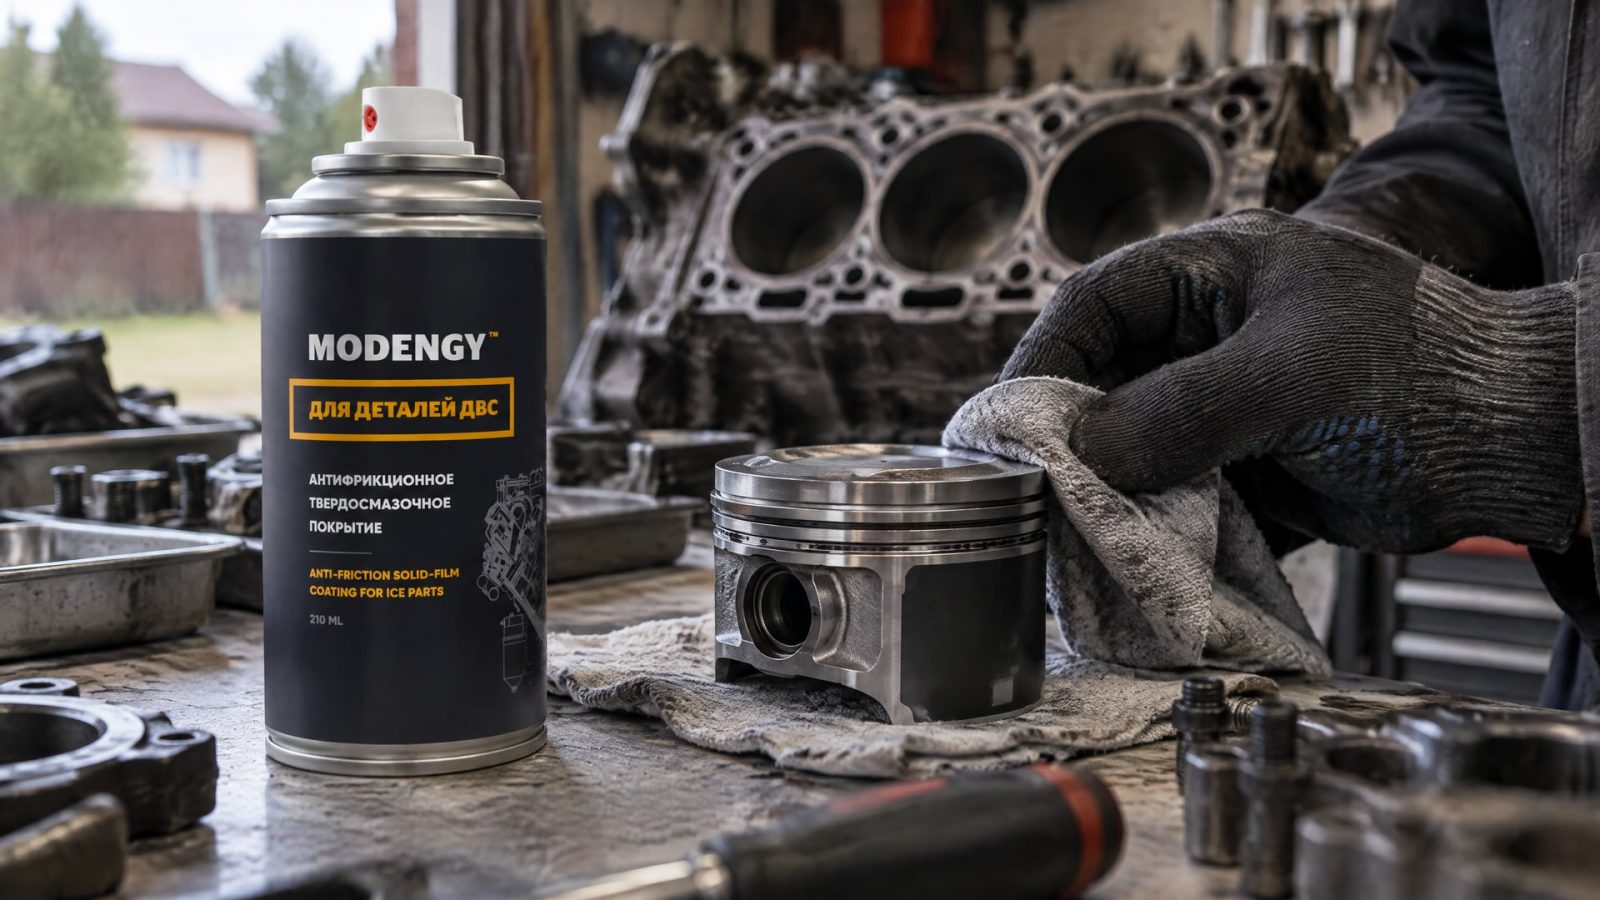
Эти технологии нельзя считать взаимозаменяемыми: у них разные способы применения и критерии оценки. При аудите поршней следует отдельно выяснить, какую проблему требуется решить, как работает сопряжение и по каким параметрам будут оценивать результат. Для пластичной смазки, в свою очередь, проверяют соответствие свойств условиям конкретного узла.
Вопрос по поршням особенно важен при разборе проблем трения и износа, в том числе при холодном пуске. Аудитору нужно установить, проявляется ли проблема на поверхности детали, в сопряжении или связана с подачей смазки в узел. Без этого легко выбрать материал не для того механизма отказа. MODENGY Для деталей ДВС рассматривают как антифрикционное твердосмазочное покрытие для повышения эффективности работы поршней и снижения трения; его место в решении определяют после проверки задачи и условий применения.
Какие данные нужны для оценки покрытия
До внедрения следует зафиксировать исходное состояние детали и критерии, по которым будет сравниваться результат. Это могут быть показатели, доступные для контроля в конкретном производстве, например состояние поверхности и изменение рабочих параметров узла. Универсального перечня измерений для всех поршней источники не задают, поэтому программу проверки согласуют с технологией и документацией на покрытие.
Не следует переносить на покрытие критерии, предназначенные для пластичных смазок. Например, пенетрация и класс NLGI относятся к консистенции смазки, а не к характеристикам слоя на поверхности поршня. В обратную сторону правило тоже действует: оценка покрытия не заменяет проверку грузонесущей способности смазки в редукторе или трансмиссионном узле.
В рамках аудита полезно разделить решение на три вопроса: какую поверхность обрабатывают, какую эксплуатационную проблему хотят устранить и как подтвердят эффект. Если на одном оборудовании одновременно применяют покрытие и пластичную смазку, их назначение и контрольные параметры фиксируют раздельно. Такой порядок снижает риск приписать результат одной технологии другой.
Как выбрать пластичную смазку по классу NLGI и назначению
Консистенцию пластичной смазки определяют методом конусной пенетрации, а классифицируют по NLGI.
В системе применяют девять классов, в справочных материалах и стандартах встречается диапазон от 000 до 6. ISO 2137 описывает измерение пенетрации для неработанной, работанной, продолжительно работанной смазки и блок-пенетрации; метод допускает измерения до 500 единиц пенетрации.
NLGI показывает консистенцию, но не общий уровень качества материала. Поэтому утверждение «чем выше класс, тем лучше смазка» некорректно: подходящий класс зависит от конструкции узла и условий работы. Для подшипников в качестве типичных рабочих классов указывают NLGI 1, NLGI 2 и NLGI 3, а более мягкие классы используют, когда нужна лучшая прокачиваемость. Для полу-жидких смазок встречаются классы NLGI 000–1.
Назначение промышленных смазок рассматривают с учетом ISO 6743-9. В обозначении указывают NLGI number и свойства по системе ISO. Стандарт ISO 12924:2023 также включает NLGI number, а класс консистенции определяется через ISO 2137. Эти обозначения помогают сопоставлять данные документации, но не заменяют оценку нагрузок и требований самого узла.
Почему консистенции недостаточно
Для подшипника, редуктора и высоконагруженной передачи могут требоваться разные свойства. В редукторе и закрытой передаче важно проверить грузонесущую способность. Если рассматривают полу-жидкую редукторную смазку, для оценки несущей способности и склонности к заеданию применим FZG-метод по ISO 14635-3:2023. Он предназначен для смазок классов NLGI 0–000, которым нужна достаточная текучесть в испытательной коробке передач.
Таким образом, снабженец и инженер должны сверять не только класс консистенции, но и назначение, результаты испытаний и ограничения, указанные в технической документации. Если смазка не течет, это еще не доказывает ее пригодность: слишком высокая консистенция может затруднить подачу в узел. И наоборот, более мягкий класс не означает автоматически, что материал подходит для нагруженной передачи.
Трансмиссионная смазка для техники: что проверить при аудите
При аудите трансмиссии и ходовой части тракторной техники сначала устанавливают, какие узлы работают под нагрузкой и вибрацией, и как в них поступает смазочный материал.
Затем проверяют соответствие материала назначению узла и сопоставляют требуемые свойства с документацией. Для редукторов и закрытых передач важна подтвержденная грузонесущая способность; для полу-жидких составов учитывают текучесть, необходимую для работы в коробке передач.
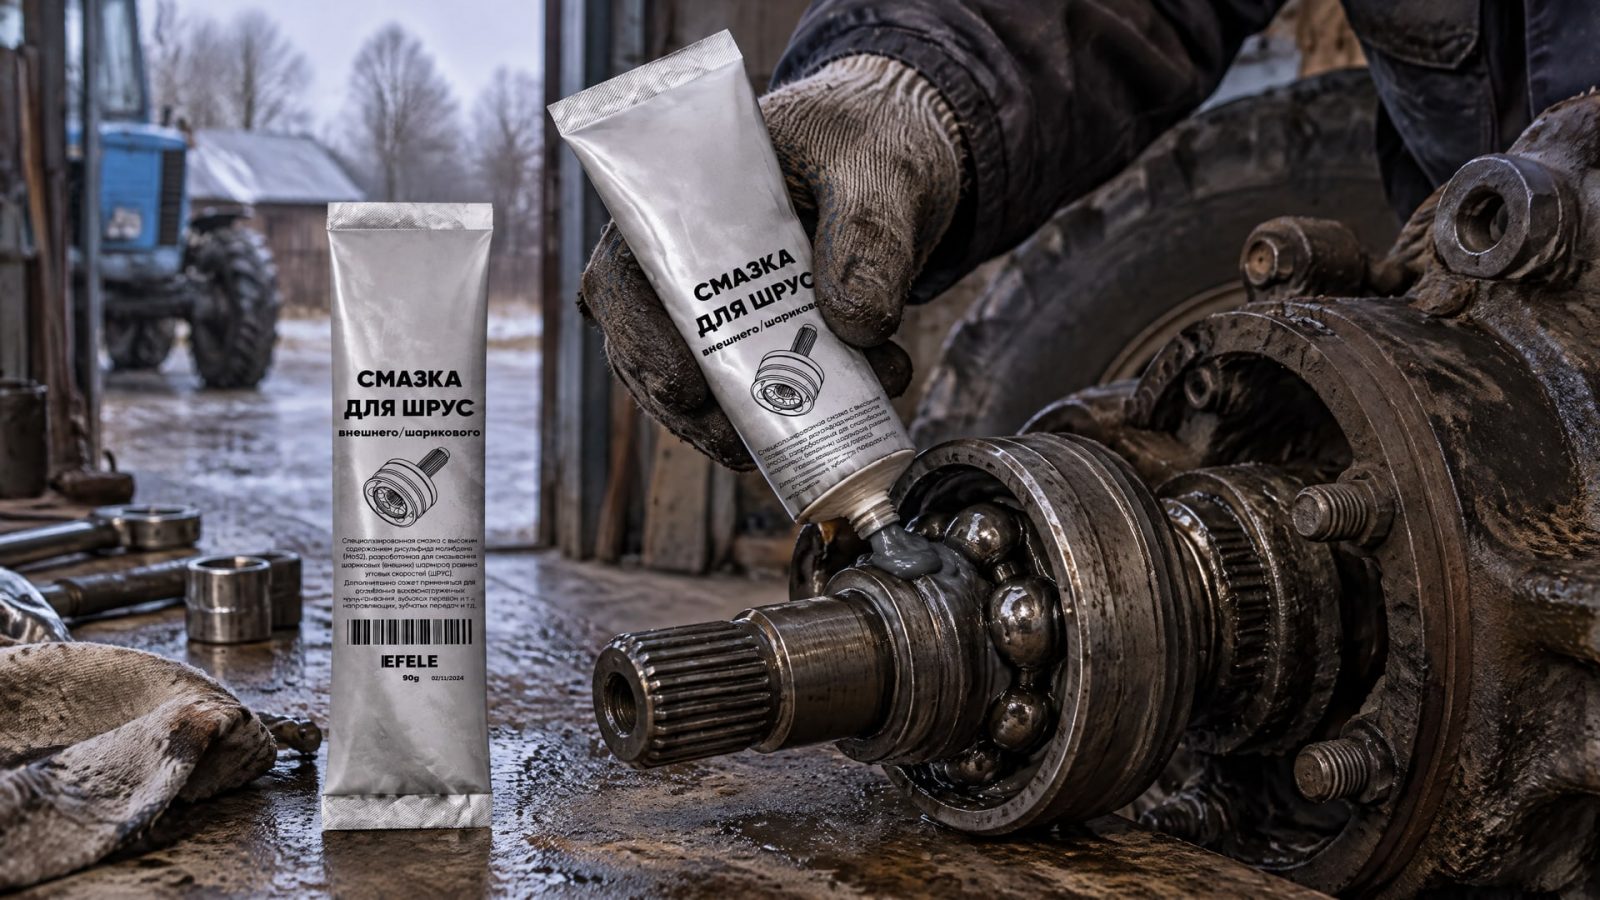
Если в эксплуатации отмечают вымывание материала или признаки фреттинга, эти наблюдения фиксируют как отдельные проблемы для диагностики, а не как готовое доказательство причины износа. Аналогично, сведения о нагрузке и вибрации нужно привязать к конкретному узлу и режиму работы. При таких условиях в рамках аудита трансмиссии и ходовой части тракторной техники применение EFELE Смазка для ШРУ позволяет увеличить ресурс узлов и агрегатов, работающих при высоких нагрузках и вибрациях.
Для полу-жидкой смазки редуктора проверку можно связать с ISO 14635-3. Стандарт описывает FZG-испытание на четырехквадрантной машине для оценки несущей способности и склонности к заеданию. Его применимость к классам NLGI 0–000 помогает уточнить, относится ли испытание к рассматриваемому материалу и задаче. Результат теста следует читать вместе с остальными данными технической документации, а не вместо них.
Трансмиссионная смазка для техники не должна выбираться только по общему описанию «для тяжелых условий». В аудите сверяют конкретные требования узла, режим нагрузки и тип смазочного материала. Если паспортных данных недостаточно, это основание запросить дополнительные сведения или организовать проверку, а не делать вывод по одному классу NLGI.
Как проверить эффективность смазочных материалов испытанием
Эффективность смазочных материалов подтверждают не рекламным описанием, а сопоставлением условий узла с техническими данными и результатами испытаний.
Для пластичной смазки оценивают релевантные ее назначению показатели: консистенцию, температуру каплепадения, несущую способность, стойкость к заеданию и температурную работоспособность, если эти сведения есть в документации. Для конусной пенетрации используют ISO 2137, а для оценки температуры каплепадения в справочных материалах приводят ASTM D2265 и ISO 2176.
Для редукторной смазки при соответствующей области применения рассматривают FZG-испытание по ISO 14635-3:2023. Нельзя автоматически переносить его на любой материал или узел: проверяют, подходит ли метод к типу смазки и задаче. Если для материала указаны испытания ресурса или температурной стойкости, учитывают и эти данные. Результаты тестов оценивают в комплексе с режимом работы оборудования.
Пилотная проверка на оборудовании
Если требуется проверить материал непосредственно в производстве, заранее определяют параметры наблюдения. В источниках среди таких параметров указаны температура, износ, шум, расход и интервалы пополнения. Сравнивать следует исходный и пилотный режимы при сопоставимых условиях, иначе на результат могут повлиять различия в нагрузке или эксплуатации.
План пилота должен описывать, где применяют материал, кто контролирует дозировку и когда фиксируют показатели. Отдельно задают правила хранения и порядок пополнения. Если выявлено отклонение, сначала проверяют соблюдение процедуры и соответствие материала узлу, а затем решают, нужна ли корректировка технологии или дополнительные испытания.
Такой подход превращает внедрение в проверяемый процесс. Инженер получает данные о работе узла, а закупщик может сверить техническую пригодность, требования к поставке и порядок дальнейшего применения. Важно не делать вывод об эффективности по одному признаку: снижение шума, например, не заменяет проверки расхода, износа и других заданных параметров.
Как организовать внедрение смазочных технологий в цехе
После аудита сформируйте план внедрения для каждой группы узлов.
В нем указывают выбранный материал, технологию нанесения или подачи, контроль дозировки, частоту пополнения, условия хранения и способ верификации. Такое разделение помогает не смешивать критерии для покрытия поршня, смазки подшипника и материала для трансмиссионного узла.
Перед запуском проверьте, что технические требования согласованы с фактической эксплуатацией. Если изменяется только материал, но сохраняются прежние правила нанесения без проверки их применимости, эффект внедрения будет сложно оценить. Также нужно определить, какие данные фиксируют в ходе пилота и кто отвечает за их сбор. Источники не задают универсальные сроки испытаний, поэтому длительность проверки устанавливают с учетом производственного процесса и программы контроля.
Для участков с требованиями к гигиене дополнительно сверяют процедуры обращения со смазкой и требования к производственной площадке. ISO 21469 предусматривает аудит площадки, проверку гигиенических условий и соответствия ингредиентов составу, а также ежегодные испытания и пересертификацию. Это особенно важно там, где контроль процесса и прослеживаемость входят в требования производства.
Завершающий этап аудита - зафиксировать критерии перехода от пилота к штатному применению. Решение принимают по совокупности технических данных и наблюдений за работой узла, а не по одному показателю. Если результат не подтвержден, возвращаются к проверке условий эксплуатации, совместимости материала и процедуры нанесения. Так внедрение смазочных технологий в цехе остается управляемым и воспроизводимым.
Часто задаваемые вопросы
Нужен ли аудит перед внедрением новой смазочной технологии?
Аудит помогает проверить соответствие материала условиям конкретного узла и снизить риск ошибки при замене. Он нужен, если требуется сопоставить нагрузку, скорость, температуру и загрязненность среды с характеристиками продукта. Для производств с гигиеническими требованиями ISO 21469 также предусматривает аудит площадки и контроль процесса.
Чем твердосмазочное покрытие отличается от пластичной смазки?
Покрытие образует слой на поверхности детали, а пластичную смазку вводят в узел. Поэтому их нельзя оценивать по одним и тем же показателям: NLGI и пенетрация описывают консистенцию пластичной смазки, а не свойства покрытия. Для каждой технологии отдельно определяют задачу применения и способ проверки результата.
Как понять, эффективна ли смазка в производстве?
Сначала сопоставляют паспортные данные с условиями работы узла, затем подтверждают выбор стандартизованными испытаниями или пилотной эксплуатацией. Для контроля могут использовать температуру, износ, шум, расход и интервалы пополнения. Набор параметров зависит от узла и должен быть определен до начала проверки.
Значит ли более высокий класс NLGI, что смазка лучше?
Нет. NLGI отражает прежде всего консистенцию пластичной смазки. Выбор зависит от конструкции узла, условий работы и требуемой подачи материала. Например, для подшипников типичны NLGI 1, 2 или 3, а более мягкие классы применяют, когда важна лучшая прокачиваемость.
Заключение
Экспресс-аудит помогает определить, где нужны твердосмазочные покрытия для поршней, где пластичная смазка, а где сначала требуется уточнить условия эксплуатации. Основные шаги - составить перечень узлов, зафиксировать нагрузку и другие рабочие параметры, проверить документацию и заранее определить способ подтверждения результата. Для пластичных смазок учитывают назначение и NLGI, но не ограничиваются одним классом консистенции.
Следующий шаг - провести обход оборудования и оформить таблицу точек смазки с условиями работы, применяемым материалом и критериями контроля. После этого можно выделить узлы для пилотной проверки, запросить недостающие технические данные и составить план внедрения с ответственными за дозировку, наблюдение и оценку результата.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционные покрытия двигателя и трансмиссионных узлов тяжелой техники снижают трение и износ, продлевая срок службы агрегатов.
Узнайте, как правильно смазать сиденья автомобиля, чтобы устранить заедание и скрип, а также защитить направляющие от износа.
Узнайте, чем смазать домкрат, чтобы продлить срок его службы и защитить от ржавчины.