
Антифрикционные покрытия для поршней ДВС: применение и технология нанесения
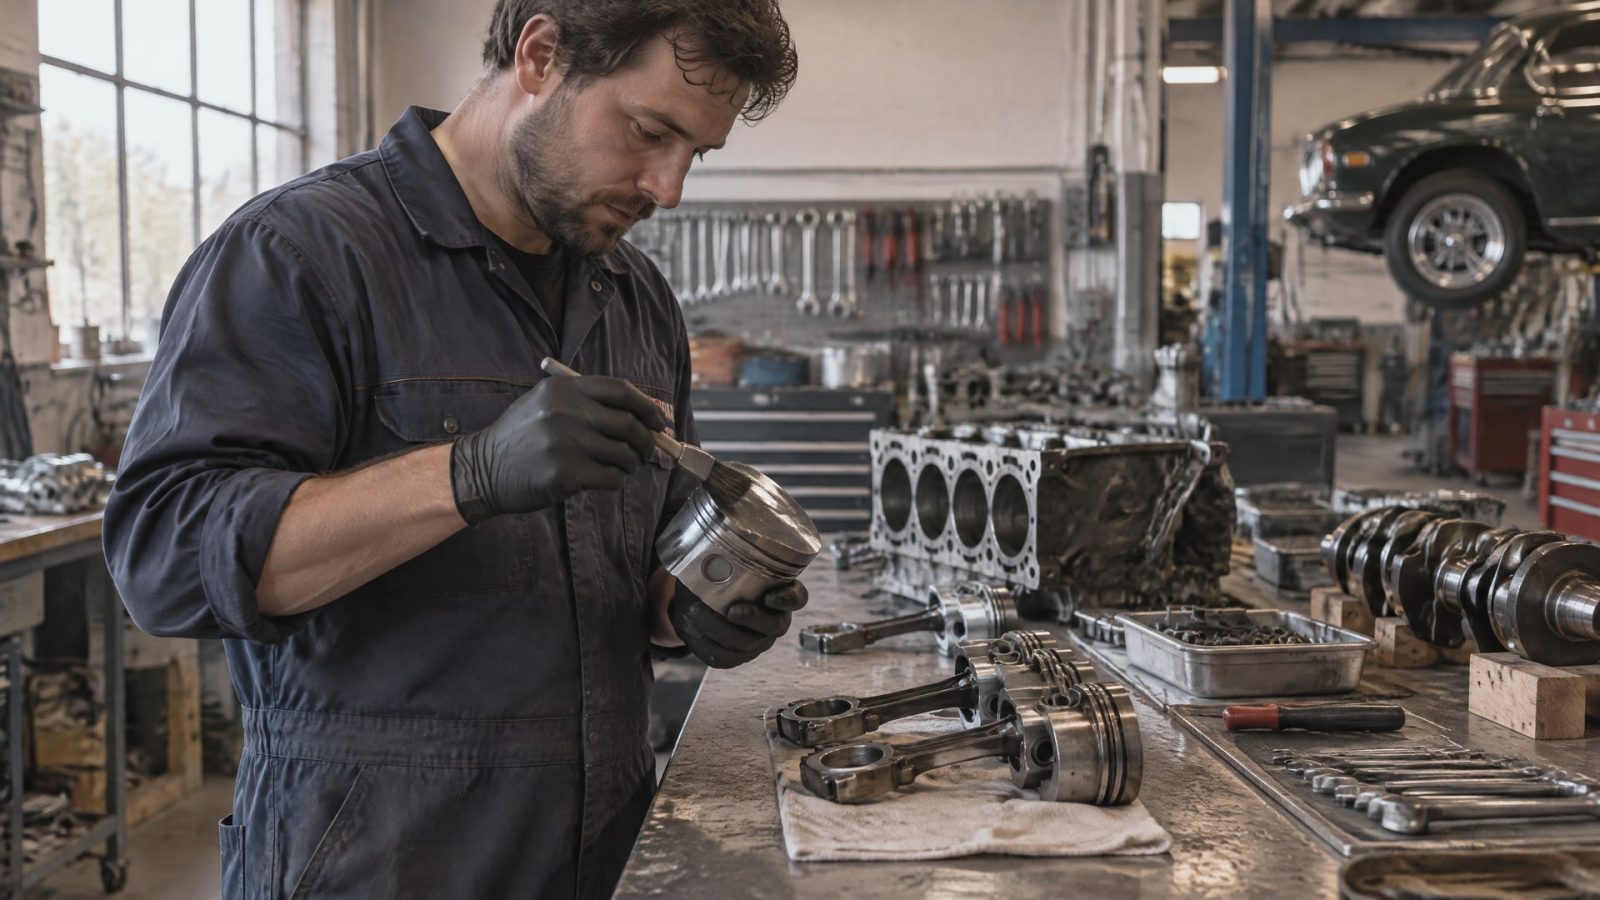
Антифрикционные покрытия на поршнях ДВС помогают уменьшить трение и износ поршня и стенки цилиндра во время приработки и холодного пуска. Это сухие пленочные материалы: твердая смазка в связующем образует на поверхности функциональный слой. Он дополняет систему смазки двигателя, но не заменяет моторное масло.
Статья полезна инженерам, специалистам по ремонту и снабженцам, которые оценивают покрытие поршней ДВС и выбирают технологию нанесения. Разберем, как работает твердосмазочный слой, почему важны подготовка поверхности и толщина пленки, какие параметры проверять в технической документации и как оценивать применимость покрытия для конкретного узла.
Как работают антифрикционные покрытия на поршнях
Антифрикционное покрытие для поршня представляет собой сухую пленку из твердых смазочных компонентов и связующего.
В составах для поршневых деталей применяют, в частности, графит и дисульфид молибдена (MoS2). Связующее удерживает твердые частицы на поверхности, а свойства слоя определяются сочетанием состава и условий работы узла.
При пуске двигателя и в период приработки режим трения может отличаться от установившегося. Покрытие создает дополнительный слой снижения трения между поршнем и стенкой цилиндра, помогая уменьшить износ и риск задиров. Его назначение не сводится к декоративной обработке: это функциональная поверхность, рассчитанная на работу в паре трения.
При этом твердосмазочная смазка в виде покрытия не становится заменой моторного масла. Она не отменяет штатную систему смазки и не гарантирует одинаковый результат на любых деталях. На работу влияют материалы поршня и цилиндра, нагрузка, температура, свойства окружающей среды, адгезия покрытия к основе и когезия самого слоя.
Поэтому оценивать материал только по перечню твердых смазок в составе недостаточно. Важно понимать, для какой пары трения и режима эксплуатации разработано покрытие, а также проверять его поведение испытаниями на трение и износ. Одно и то же описание состава не подтверждает пригодность для разных двигателей или деталей.
Покрытия применяют для поршней бензиновых и дизельных ДВС, когда требуется снизить износ при приработке и холодном пуске. Речь идет о дополнительной защите в конкретном режиме, а не о способе устранить любые причины износа двигателя. Если проблема связана, например, с нарушением геометрии или неправильной сборкой, само покрытие ее не исправит.
Покрытие поршня: подготовка поверхности и нанесение
Свойства слоя зависят не только от рецептуры, но и от технологии нанесения.
Загрязнения и остатки масла мешают сцеплению покрытия с основой, поэтому поверхность поршня тщательно обезжиривают. Для повышения адгезии и срока службы в отдельных технологических схемах используют фосфатирование или пескоструйную обработку.
Составы наносят разными способами, в том числе распылением, погружением и методом screen-printing. Конкретный метод выбирают с учетом формы детали, требуемой равномерности и технологических возможностей участка. Важно покрыть рабочую зону равномерно и контролировать сухую толщину: для одного из промышленных вариантов указано значение 15–20 мкм. Этот диапазон нельзя автоматически переносить на любой материал.
Принцип «чем толще, тем надежнее» для таких покрытий не работает. Избыточная толщина способна ухудшить взаимодействие контактирующих поверхностей, поэтому параметры нанесения задают по технической документации конкретного состава. На производстве также следует заранее определить способ контроля толщины и критерии приемки обработанной детали.
После нанесения покрытие отверждают по заданному режиму. Для одного из составов указано отверждение в течение 60 минут при 200 °C. Эти параметры относятся к конкретной технологии: изменять температуру или время без подтверждения производителя нельзя, поскольку режим отверждения влияет на свойства пленки.
До запуска серийного процесса полезно проверить весь маршрут на контрольной детали: подготовку поверхности, нанесение, толщину и отверждение. Такая проверка позволяет оценить не только покрытие, но и повторяемость процесса. Для поршневой группы это особенно важно: локальные дефекты или неодинаковая толщина могут повлиять на работу пары трения.
Как выбрать антифрикционное покрытие для ДВС
Выбор начинают с условий эксплуатации, а не с общего обещания снизить трение.
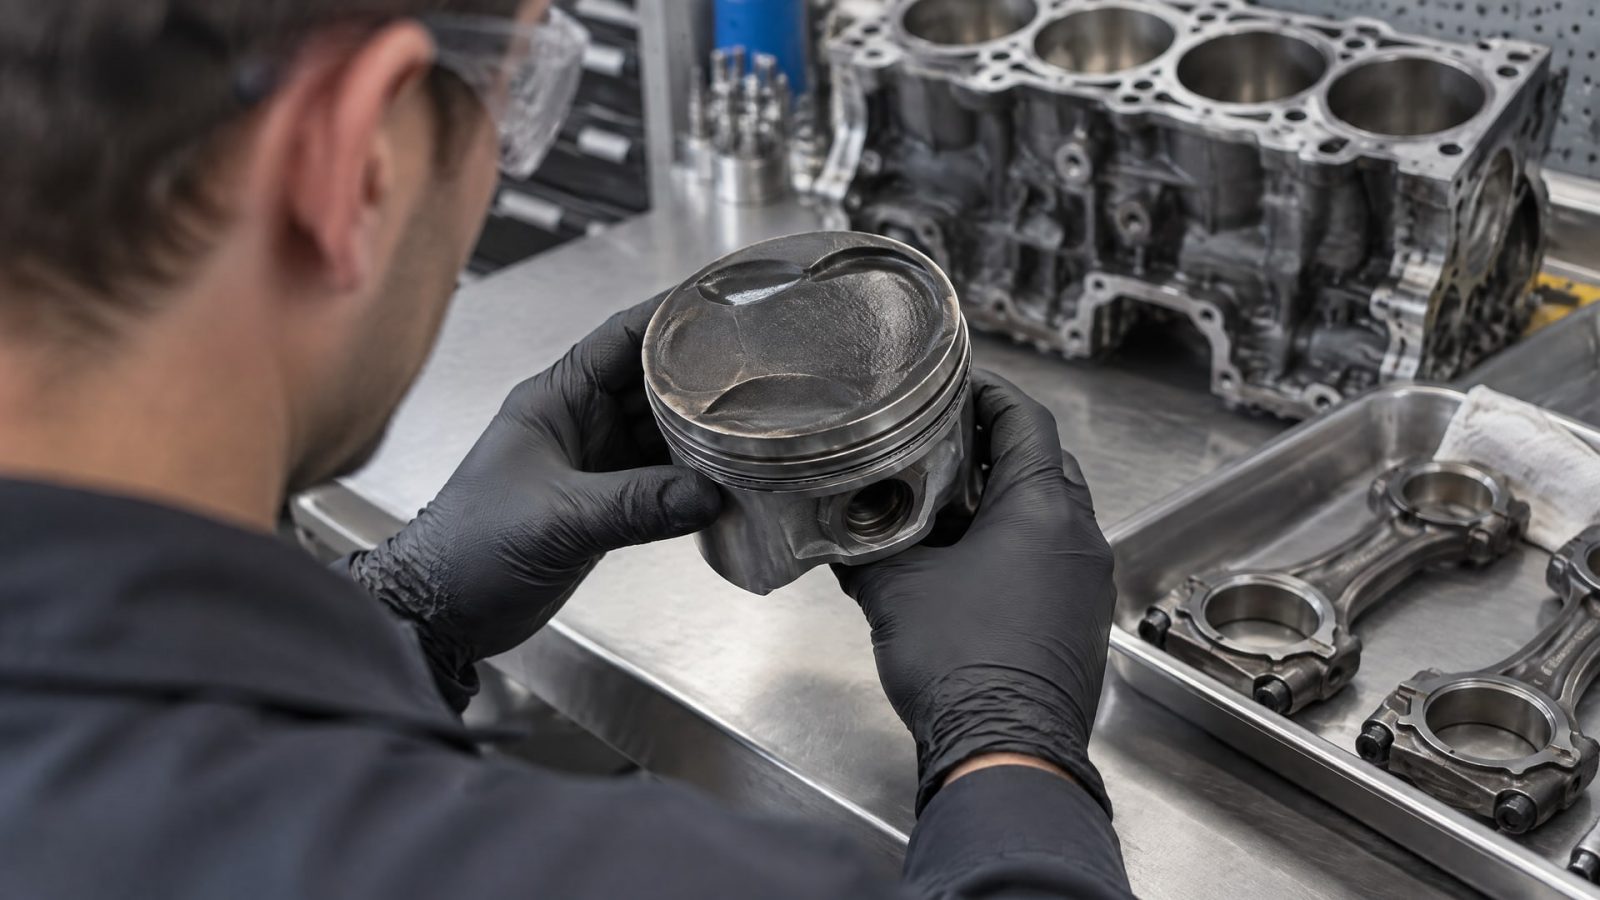
Для поршня нужно учитывать материалы сопряженных деталей, нагрузку, температуру и контактные среды. Отдельно проверяют, предназначено ли покрытие для режима приработки и холодного пуска, поскольку именно для этих условий рассматривают его применение на поршнях бензиновых и дизельных двигателей.
Температурные параметры нельзя считать универсальными для всей группы. В описаниях разных составов встречаются режимы применения до 300 °C и нижний предел до -75 °C, но эти значения относятся к отдельному материалу, а не ко всем антифрикционным покрытиям. Так же индивидуально задается отверждение: 60 минут при 200 °C приведены для другого состава. Сопоставлять такие параметры следует только с документацией на конкретный продукт и технологический процесс.
Перед выбором уточняют стойкость покрытия к моторному маслу, топливу и другим средам, с которыми оно может контактировать. В технических описаниях отдельных материалов приводятся сведения о стойкости к маслам, смазкам, бензину, дизельному топливу и растворителям. Нельзя переносить эти характеристики на состав, для которого они не заявлены.
В линейке MODENGY представлены антифрикционные покрытия для разных узлов трения; среди областей применения также указаны трансмиссии и ходовые части тракторной техники. Поэтому покрытие трансмиссии и обработку поршня следует рассматривать как отдельные задачи: для каждой пары трения проверяют назначение материала и рабочие условия, а не выбирают состав только по принадлежности к одной линейке.
Снабженцу и инженеру стоит сверить техническую документацию по нескольким пунктам:
назначение покрытия и совместимость с материалами пары трения;
сухая толщина пленки и способ ее контроля;
подготовка поверхности и рекомендуемый метод нанесения;
режим отверждения;
стойкость к маслу, топливу и другим средам узла;
результаты испытаний на трение и износ.
Контроль качества и типичные ошибки при применении
Первая распространенная ошибка - считать антифрикционное покрытие разновидностью обычной краски.
Его задача не в изменении внешнего вида поршня, а в формировании рабочей сухой пленки. Поэтому важны свойства слоя: низкое сопротивление сдвигу, адгезия к основе, когезия и совместимость с сопряженной поверхностью.
Вторая ошибка - наносить материал без достаточной подготовки. Если поверхность не обезжирена, сцепление пленки с основой может ухудшиться. Фосфатирование или пескоструйная обработка в отдельных технологиях повышают адгезию и ресурс покрытия, однако способ подготовки нужно согласовать с процессом нанесения и документацией на состав.
Третья ошибка - произвольно увеличивать толщину. Для одного промышленного варианта приведен диапазон 15–20 мкм; это конкретное технологическое значение, а не универсальная норма для всех покрытий поршней. Толщину контролируют в соответствии с требованиями к выбранному составу, а не оценивают визуально по принципу «больше значит лучше».
Еще одна ошибка - менять отверждение, ориентируясь на параметры другого продукта. Режим 60 минут при 200 °C относится к определенному составу; для иных материалов температурный профиль может отличаться. В документации отдельных покрытий также встречаются пределы применения до 300 °C и до -75 °C, но они не означают, что пленка должна отверждаться или эксплуатироваться при этих температурах в любом узле.
Наконец, нельзя считать, что наличие твердой смазки автоматически подтверждает пригодность для двигателя. Проверяют назначение материала, стойкость к маслу и топливу, технологию подготовки и результаты испытаний. Такой подход помогает оценить покрытие как часть системы «материал - поверхность - нагрузка - среда», а не как отдельный компонент с универсальным эффектом.
Когда покрытие поршней ДВС оправдано
Антифрикционные покрытия рассматривают, когда нужно уменьшить трение и износ поршня и стенки цилиндра на этапе приработки или при холодном пуске.
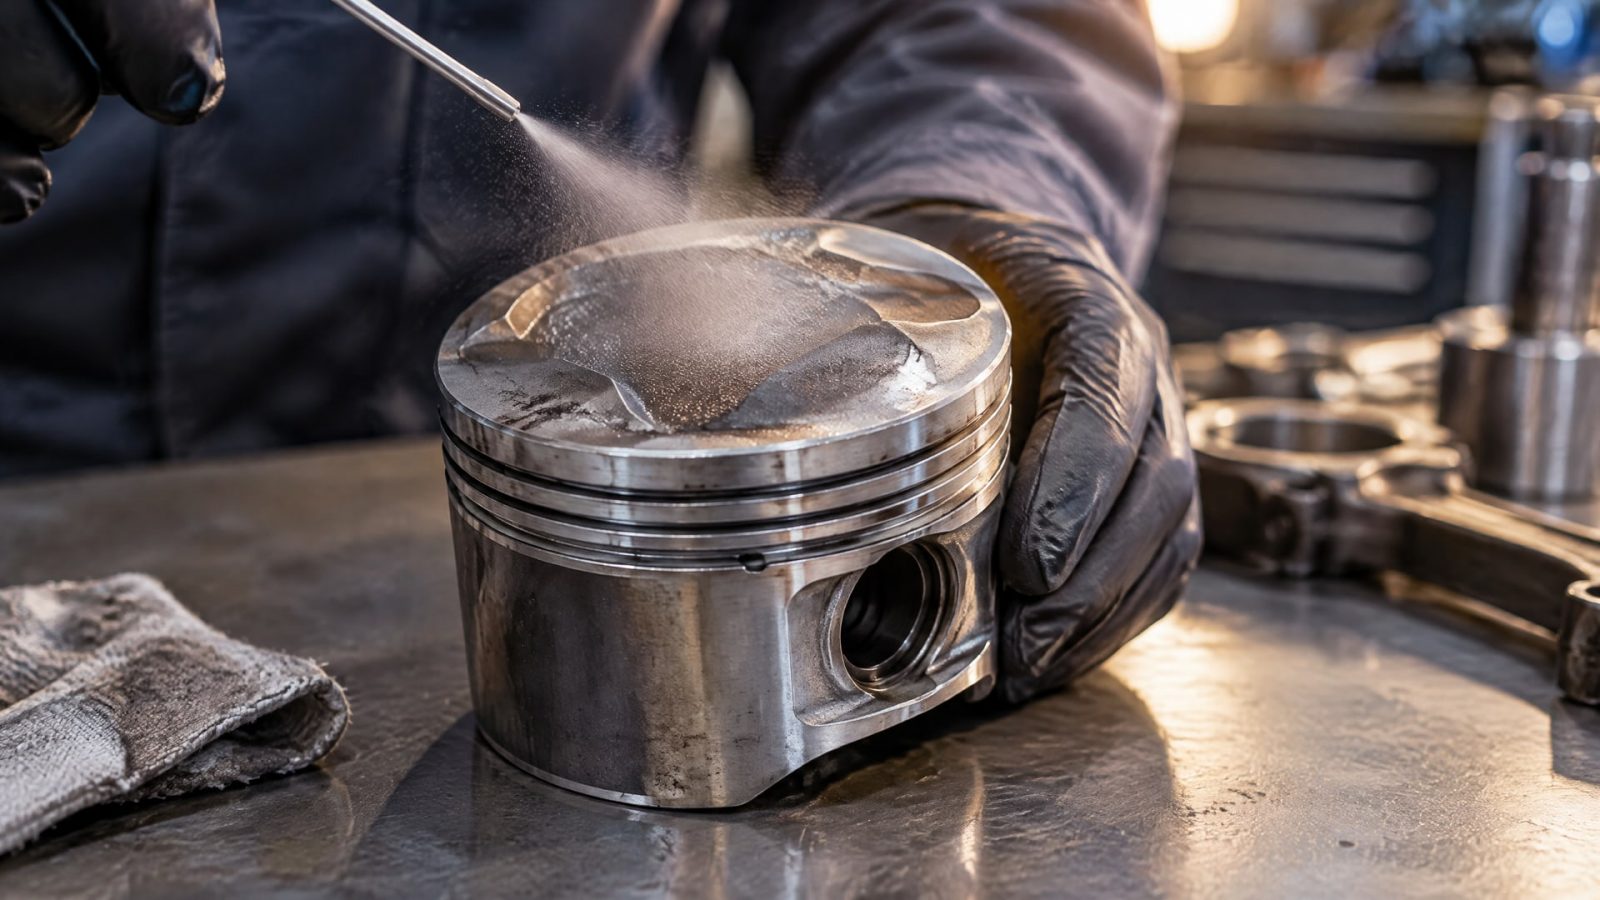
Это целевое применение, а не универсальная доработка для любой детали двигателя. Перед внедрением важно подтвердить, что состав рассчитан на соответствующую пару материалов и рабочую среду.
На этапе оценки сопоставляют параметры конкретного покрытия с режимом двигателя. Если в документации указана температура применения до 300 °C или нижняя граница до -75 °C, эти пределы относятся только к описанному там составу. Аналогично, толщина 15–20 мкм и отверждение 60 минут при 200 °C применимы только в рамках соответствующей технологии.
Для внедрения на участке формируют технологическую карту: подготовка поверхности, метод нанесения, контроль сухой толщины и отверждение. Затем проверяют покрытие на контрольной детали и оценивают его в условиях, близких к реальной эксплуатации. Такой порядок помогает выявить проблемы адгезии или повторяемости до масштабирования процесса.
Отдельно учитывают, что покрытие не заменяет моторное масло и не устраняет дефекты конструкции, изготовления или сборки. Если двигатель работает вне расчетных условий, сначала устанавливают причину износа. Только после этого можно понять, решает ли твердосмазочный слой конкретную задачу или требуется изменить другие параметры узла.
Часто задаваемые вопросы
Что такое антифрикционное твердосмазочное покрытие?
Это сухая пленка из твердых смазочных компонентов и связующего, нанесенная на поверхность детали. В покрытиях для поршней могут использоваться графит и MoS2. Такой слой предназначен для снижения трения и износа в определенных режимах, в частности при приработке и холодном пуске, но не заменяет моторное масло.
Можно ли нанести покрытие поршня без подготовки поверхности?
Нет, перед нанесением поверхность необходимо тщательно обезжирить. Загрязнения могут ухудшить адгезию и срок службы пленки. Для отдельных технологий используют фосфатирование или пескоструйную обработку, чтобы улучшить сцепление слоя с основой; выбор подготовки зависит от конкретного состава и технологического процесса.
Чем толще антифрикционное покрытие, тем лучше защита?
Нет. Для одного из промышленных составов указана сухая толщина 15–20 мкм, и увеличивать ее произвольно не следует. Слишком толстый слой может ухудшить работу пары трения. Требуемое значение и метод контроля нужно брать из документации именно на выбранное покрытие.
Заменяет ли твердосмазочное покрытие моторное масло?
Нет. Покрытие служит дополнительным способом снизить трение и износ поршня и цилиндра в определенных режимах, включая приработку и холодный пуск. Оно не заменяет штатную систему смазки двигателя и не отменяет применение моторного масла в соответствии с требованиями к двигателю.
Заключение
Антифрикционные покрытия на поршнях ДВС применяют для снижения трения и износа при приработке и холодном пуске. Результат зависит от совместимости с парой трения, подготовки поверхности, контролируемой толщины и правильного отверждения. Параметры вроде 15–20 мкм, 60 минут при 200 °C, применения до 300 °C или до -75 °C относятся к отдельным составам и не служат универсальными нормами.
Следующий шаг для инженера - определить материалы пары трения и условия работы двигателя, затем сверить техническую документацию покрытия по назначению, средам, нанесению и отверждению. Перед серийным применением следует проверить весь процесс на контрольной детали и оценить качество пленки в условиях, близких к рабочим.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите температурный диапазон смазок и совместимость с растворителями антифрикционных покрытий, чтобы избежать ошибок при нанесении.
Узнайте, когда применять смазку с дисульфидом молибдена из баллончика, а когда необходима автоматизированная подача для оптимального результата.
Узнайте, как смазка с дисульфидом молибдена влияет на срок службы стальных канатов и где ее применение оправдано.