
Ремонт посадочного места подшипника без пресса и нагрева
Когда подшипник начинает проворачиваться на валу или разбивается посадочное место в корпусе, первый вопрос - менять деталь или можно обойтись? На практике малые и средние износы посадочных мест часто удается устранить без дорогостоящего демонтажа и специального оборудования. Анаэробные удерживающие составы позволяют зафиксировать подшипник на валу холодным методом, без пресса и нагрева, если посадка еще не разрушена критично и зазор остается в допустимых пределах. В этой статье разберемся, как правильно подготовить поверхности, выбрать нужный состав и провести сборку узла, чтобы получить надежное соединение.
Статья полезна техническим специалистам, инженерам и снабженцам, которые встречаются с ремонтом стартеров, ступиц, редукторов и промышленного оборудования, где нет возможности привлечь стационарный ремонтный цех.
Когда анаэробный фиксатор подходит для ремонта посадочного места
Первое, что нужно понять - это не универсальное решение.
Анаэробный удерживающий состав эффективен для фиксации подшипников на валах, втулок, шкивов и гильз только в ограниченных условиях. Главное ограничение - радиальный зазор между сопряжением должен быть малым, обычно не более 0,15–0,25 мм в зависимости от состава. Если посадка разбита сильно, щель видна невооруженным глазом, или деталь проворачивается с заметным люфтом, полагаться только на фиксатор опасно.
Практический сценарий, когда ремонт анаэробным составом работает: подшипник начал слегка проворачиваться, хабный узел имеет микрозазор из-за износа, стартер или генератор проходит оперативный ремонт на месте без возможности расточки. В таких случаях после правильной подготовки и нанесения состава узел приобретает тактическое время жизни - часто это ровно то, что требуется снабженцу или ремонтной службе, чтобы спланировать замену на следующий период обслуживания.
Если посадка разбита критично - к примеру, при ремонте стартера D4BH повреждено посадочное место подшипника настолько, что видны борозды или неравномерное глубокое изнашивание - ограничивайте применение фиксатора только как дополнение к восстановлению посадочного места под подшипник, а не как альтернативу полноценному ремонту.
Подготовка поверхностей: химическая чистота как основа надежности
Здесь находится главный секрет успеха.
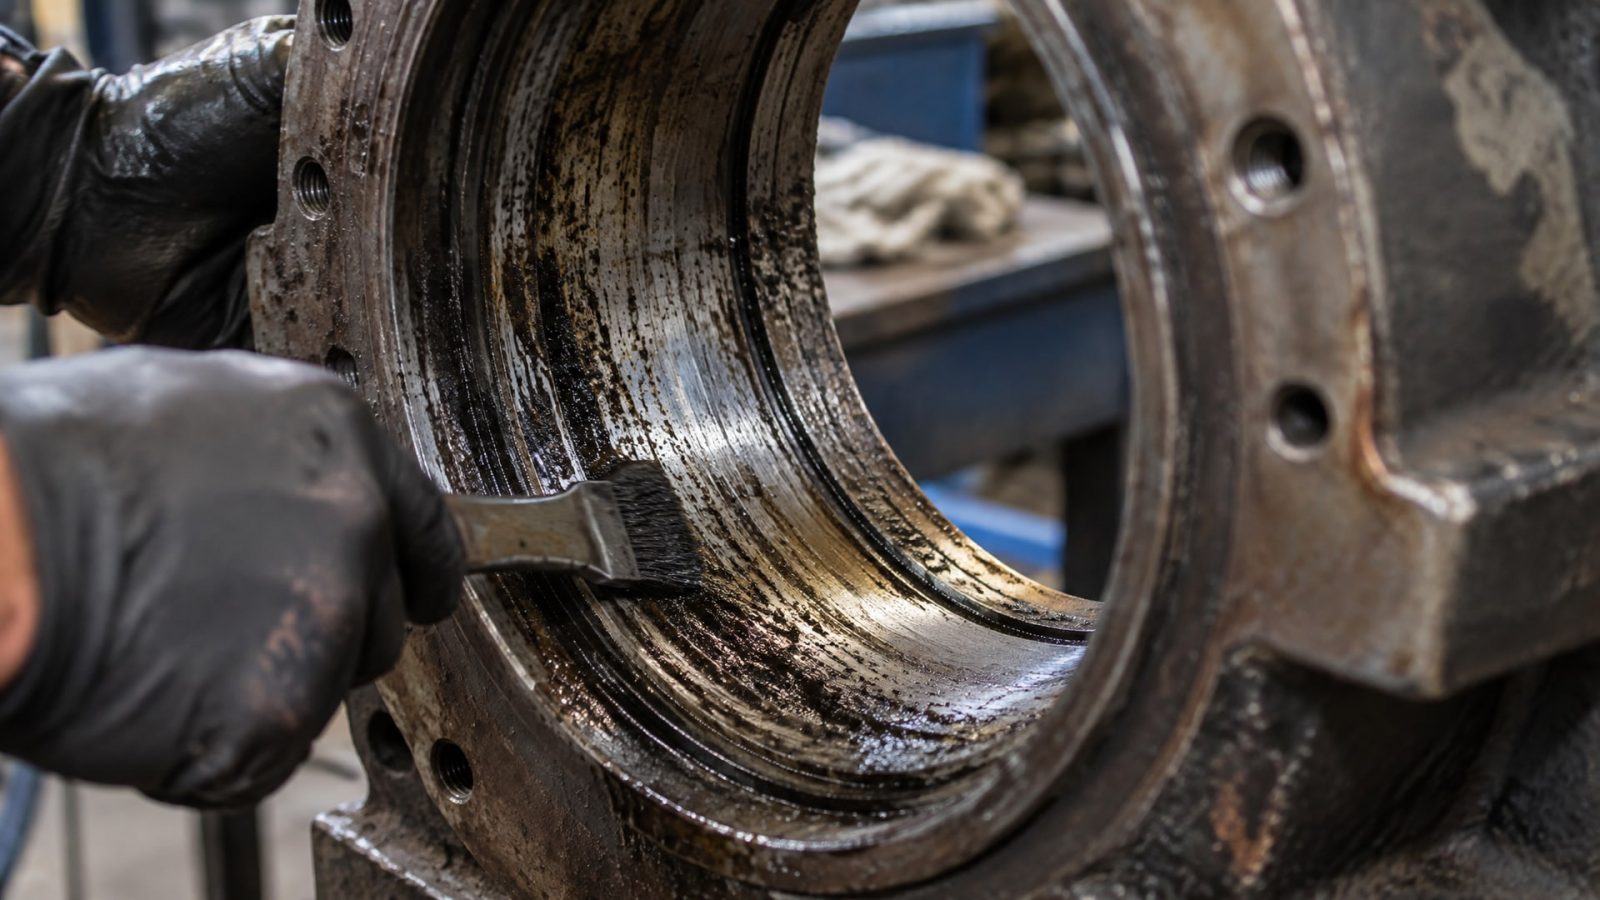
Анаэробные составы полимеризуются только на чистых металлических поверхностях при отсутствии воздуха между деталями. Любое масло, грязь, окалина, ржавчина, остатки старого фиксатора - все это блокирует адгезию и гарантирует отказ соединения.
Последовательность очистки:
Удалить грязь, старую смазку, пыль и окалину механическим способом (тряпкой, щеткой, при необходимости - стальной шерстью или абразивной щеткой).
Обезжирить поверхность вала и корпуса (или внутренней лопасти подшипника) органическим растворителем - чаще всего используют ацетон, но подходят и специализированные технические очистители для удаления остатков масла и консервантов.
Дать поверхности высохнуть полностью. При влажности в поре или микротрещине полимеризация нарушится.
Если прошел длительный срок и деталь окислилась, пройтись мелкой абразивной наждачной бумагой (P220–P320) по сопрягаемым поверхностям, затем снова протереть и обезжирить. Цель - получить блестящую, гладкую, сухую поверхность.
После очистки не касайтесь поверхности голыми руками - на коже образуется невидимый слой жира, который опять же помешает фиксации. Используйте чистые перчатки или чистую тряпку при манипуляциях.
Выбор и нанесение анаэробного удерживающего состава
Анаэробные фиксаторы для подшипников делятся по диапазону заполняемых зазоров.
Составы на основе анаэробной полимеризации обычно удерживают зазоры 0,05–0,2 мм для легких соединений и 0,1–0,25 мм для более нагруженных узлов. Выбирайте состав в соответствии с измеренным зазором на вашей детали.
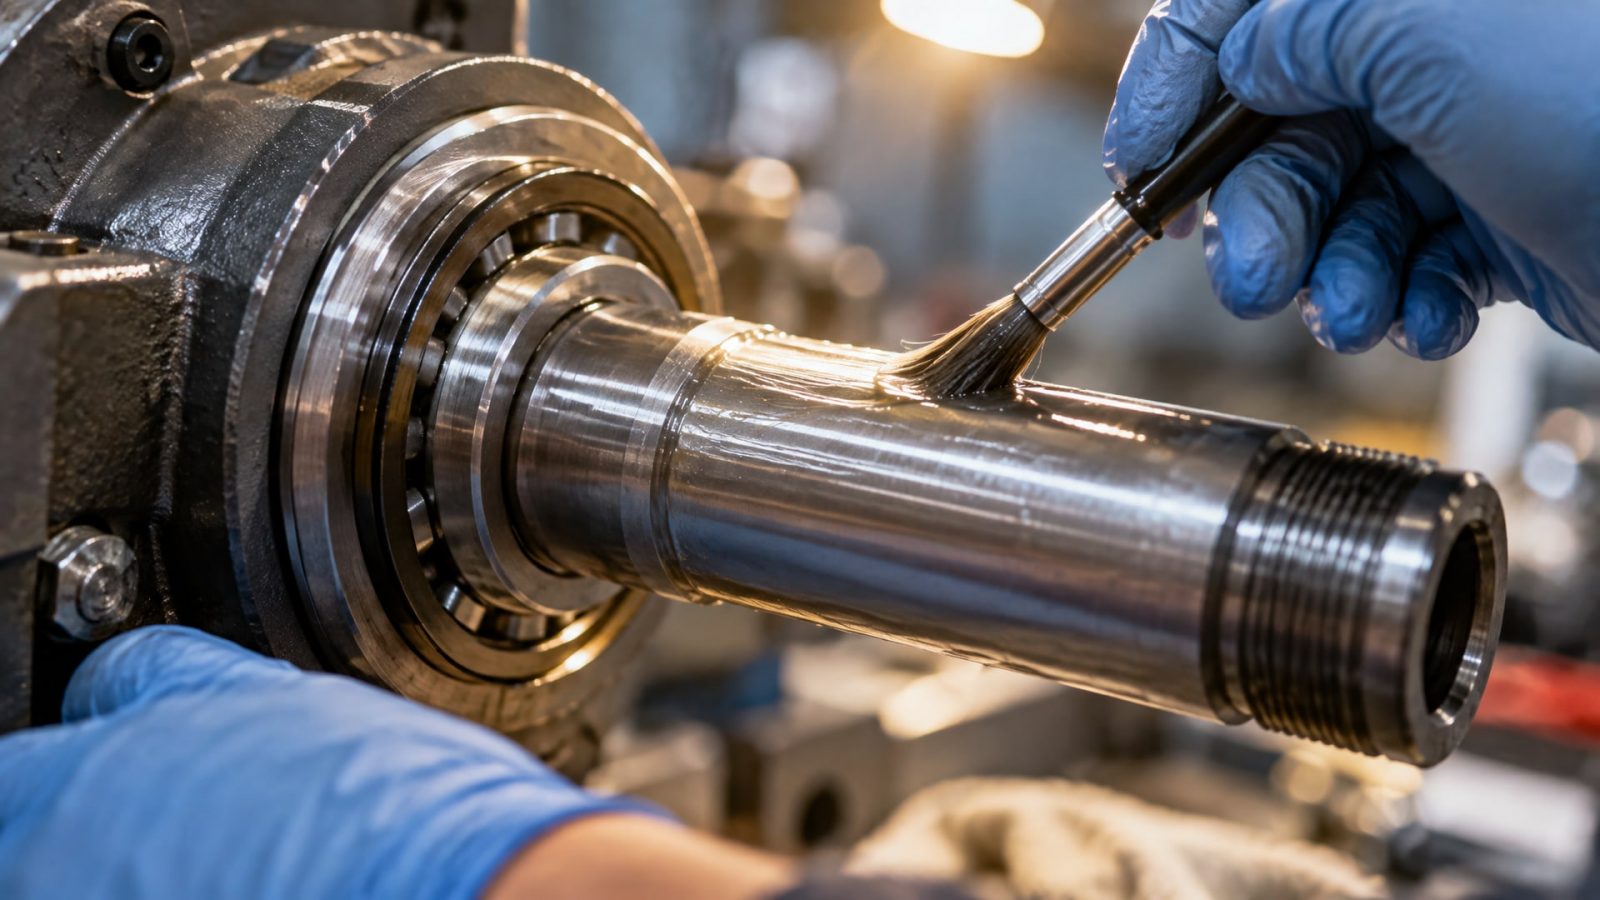
Нанесение должно быть равномерным по всей окружности вала или отверстия. Распространенная ошибка - наносить состав точечно или дозировать его экономно. Результат: при вставке подшипника часть окружности попадает на сухую поверхность, происходит перекос, и фиксация локализуется неравномерно. Наносите тонкий слой (рекомендуемая толщина 0,05–0,2 мм) по всей длине сопряжения, избегая избытка, который выдавится и будет сложно очистить.
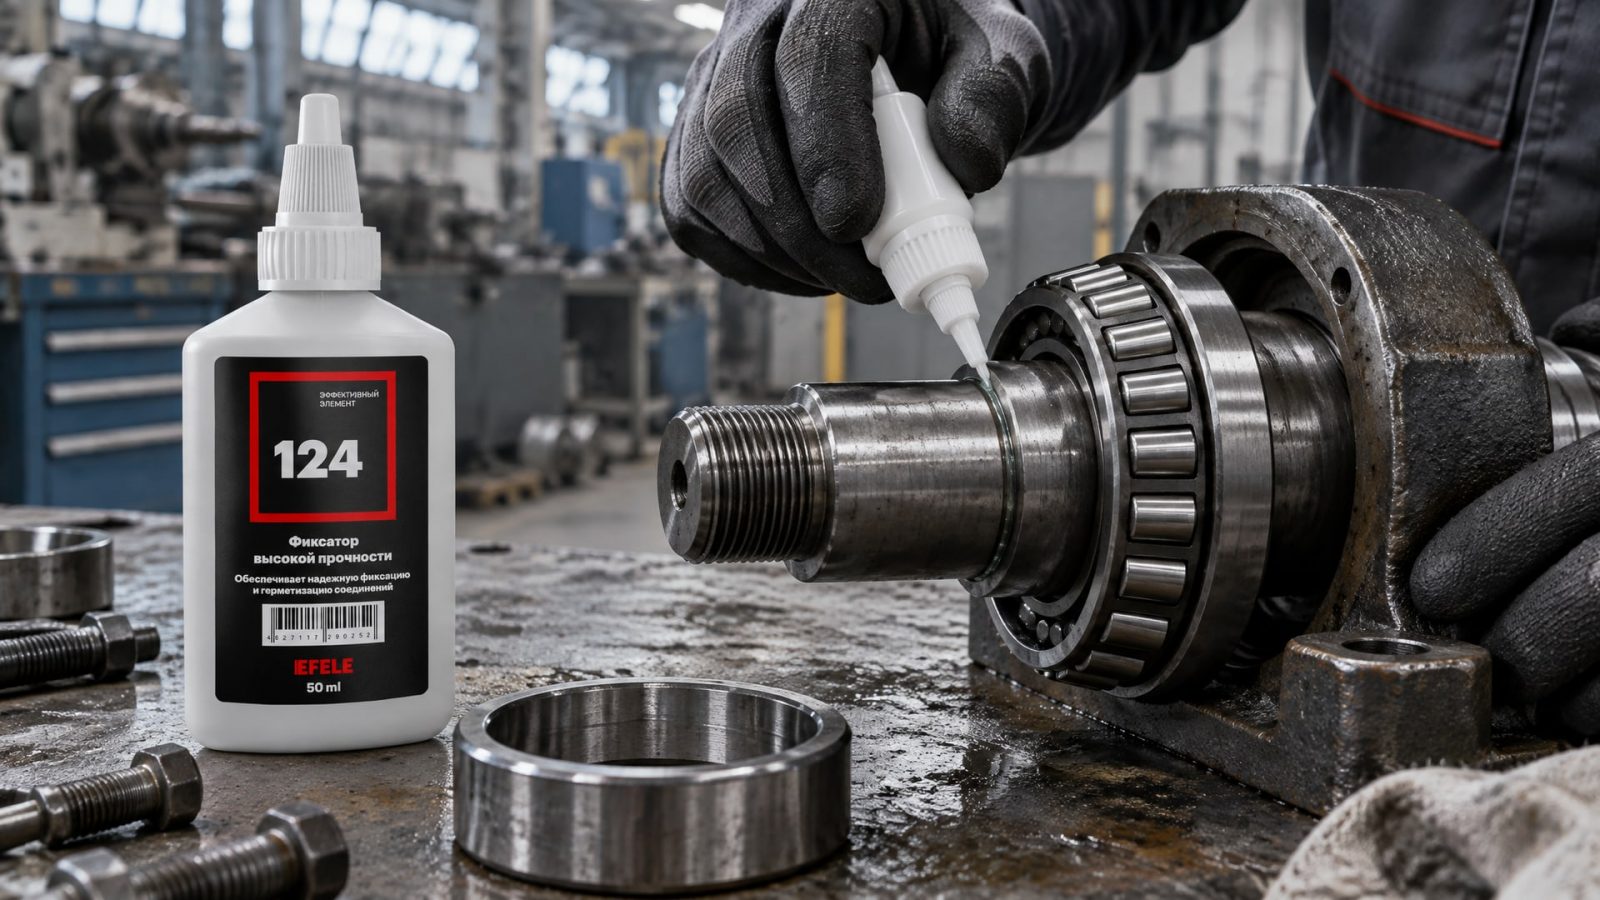
Для защиты посадочного места подшипника от фреттинга (микроскольжения) и вымывания состава под нагрузкой на валах со стандартным зазором хорошо зарекомендовал себя анаэробный клей EFELE 124, который заполняет зазоры до 0,15 мм и обеспечивает высокую адгезию на чугуне, стали и алюминии. Состав наносится одним движением по окружности, без разрывов, и готов к сборке сразу после нанесения.
Если поверхность вала или корпуса изготовлена из пассивного металла - нержавеющей стали, алюминия, цинкового покрытия или фосфатированного слоя - полимеризация может замедлиться. В этом случае используйте активатор, если его рекомендует производитель состава. Активатор наносится на одну из поверхностей за несколько минут до нанесения фиксатора и ускоряет отверждение в 2–3 раза.
Процесс сборки и выдержка времени на полимеризацию
После нанесения состава подшипник (или вал) нужно установить на место сразу, без длительных задержек.
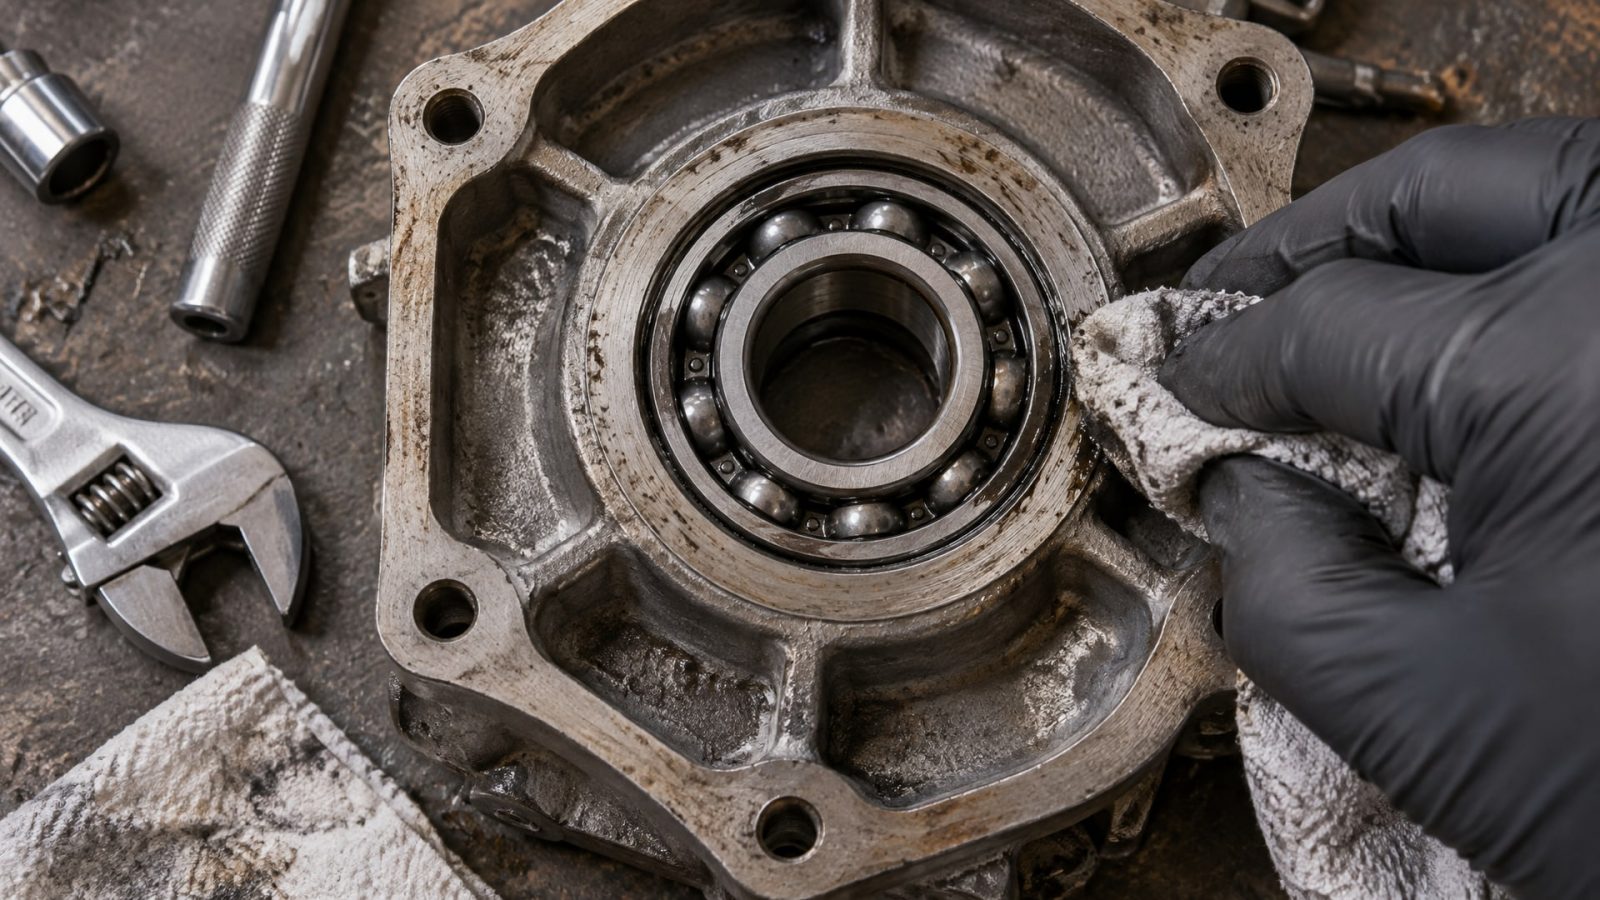
Избыток фиксатора, выдавленный при посадке, уберите мягкой тряпкой или салфеткой - не вытирайте чрезмерно, нужно только убрать капли и потеки, которые помешают сборке соседних деталей.
Во время полимеризации узел должен оставаться неподвижным. Это критично: вращение, вибрация, удары или нагрузки могут срезать тонкую пленку отверждаемого состава и нарушить связь между деталями. Оставьте собранный узел на месте, защищенный от тряски и движения.
Время выдержки до полной полимеризации - обычно 24 часа при комнатной температуре (20–25 °C). При более низких температурах (ниже 10 °C) время отверждения может увеличиться в 2–3 раза. Если температура окружающей среды ниже рекомендуемой, убедитесь, что узел находится в теплом месте или предусмотрите дополнительную выдержку. После 24 часов соединение считается достаточно прочным для осторожного обращения, но полная прочность развивается к 48 часам.
Ремонт посадочных мест с разными степенями износа
Когда вы решаете, какой метод выбрать, сначала оцените состояние посадочного места.
Это не один вариант, а спектр.
Легкий износ (микропроскальзывание, люфт незначительный, детали не заметно люфтят): анаэробный фиксатор обычно справляется полностью. Очистить, нанести состав, собрать и ждать 24 часа.
Средний износ (заметный люфт, видимые микротрещины, кольцевые борозды): фиксатор плюс внимательная подготовка. Возможно, потребуется более тщательная очистка, и есть смысл предусмотреть контроль зазора перед нанесением.
Сильный износ (глубокие борозды, видимые неровности, деталь проворачивается свободно): здесь анаэробный фиксатор работает только как дополнение к другому методу ремонта. Параллельно или предварительно нужно восстановить сам посадочный размер - это может быть гальванопокрытие, локальное восстановление металла, использование восстановительных составов для металла или, в конечном счете, замена посадочного место подшипников в корпусе путем растачивания и установки ремонтного подшипника большего размера.
Для более крупных зазоров (0,15–0,25 мм) и узлов, работающих при повышенных температурах, применяют специальные составы с расширенным диапазоном. EFELE 126 удерживает вал-втулочные соединения с зазорами до 0,25 мм, выдерживает температуры до +180 °C и часто используется в производстве редукторов и насосов, где требуется надежная фиксация при колебаниях нагрева.
Типичные ошибки и как их избежать
Ошибка 1: не довод очищена поверхность.
Остатки масла, пыль или окалина блокируют полимеризацию. Решение: потратить время на качественную очистку - механическую плюс обезжиривание, дать высохнуть.
Ошибка 2: нанесение толстого слоя для компенсации сильного износа. Фиксатор не «наращивает металл» - толстый слой может не полимеризоваться равномерно и при нагрузке скалывается. Решение: наносить тонкий слой (0,05–0,2 мм) и рассматривать отдельный способ восстановления посадочного места под подшипник при большом износе.
Ошибка 3: не дать время на отверждение. Включить оборудование через несколько часов после сборки - фиксатор еще не полимеризовался, и вы разрушите соединение. Решение: ждать минимум 24 часа, можно дольше.
Ошибка 4: использование смазки как очистителя. Смазка на поверхности мешает адгезии. Решение: вообще не наносить ничего на сопрягаемые поверхности, кроме самого фиксатора.
Ошибка 5: сборка с ударами, пресс-масло или виброинструмент. Вибрация при посадке срезает пленку. Решение: вставлять подшипник равномерно, безударов, руками или с помощью мягкого съемника.
Часто задаваемые вопросы
Можно ли применить анаэробный фиксатор для восстановления посадочного места корпуса подшипников, если оно разбито очень сильно?
Если разбивание видимо невооруженным глазом и деталь люфтит свободно, только фиксатор не поможет. Сначала нужно восстановить посадочное место само по себе - растачиванием под ремонтный размер, гальваническим наращиванием или другим методом, а потом уже нанести фиксатор для надежности. Фиксатор - дополнение, а не замена механического ремонта посадочного места.
Как долго служит подшипник, зафиксированный анаэробным составом?
Зависит от интенсивности нагрузок. При слабых нагрузках и исходно небольшом износе фиксация может продержать месяцы, даже год. При постоянных вибрациях, ударных нагрузках или частых колебаниях температуры срок обычно считается тактическим - от нескольких недель до нескольких месяцев, пока вы планируете полный ремонт или замену узла.
Нужен ли активатор, если я работаю в холодном цехе?
Если температура ниже 10 °C, активатор ускорит отверждение в несколько раз. Без него время выдержки может растянуться на двое-трое суток. Если время позволяет - можно обойтись без активатора, но нужно обеспечить теплое место для выдержки собранного узла.
Можно ли сразу нагреть узел, чтобы быстрее полимеризовался фиксатор?
Нет, нагрев может исказить процесс полимеризации и ослабить адгезию. Дождитесь естественного отверждения при комнатной температуре. Если нужно ускорить - используйте активатор согласно рекомендациям производителя.
Как проверить, полностью ли отвердел состав, прежде чем нагружать узел?
Способ простой: попробуйте осторожно повернуть деталь рукой или легко постучать молотком. Если полностью отвердело, деталь не должна сдвигаться относительно вала или корпуса. Полная проверка - это работать с узлом на малых оборотах или в щадящем режиме первые несколько часов после истечения времени выдержки, затем постепенно повышать нагрузку.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева возможен благодаря анаэробным удерживающим составам, но только при соблюдении трех условий: химическая чистота поверхностей, малый радиальный зазор и достаточное время на полимеризацию. Методика работает для стартеров, ступиц, редукторов и промышленного оборудования, когда износ еще не критичен и есть возможность дождаться 24 часов на отверждение.
Если вы столкнулись с сильно разбитым посадочным местом, не полагайтесь только на фиксатор - сначала оцените степень износа и примените соответствующий метод восстановления посадочного места под подшипник. При малом и среднем износе правильное применение анаэробного состава даст вам надежное соединение, которое переживет планируемый период обслуживания и купит время для полноценного ремонта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы устранить скрип и обеспечить плавный ход, избегая типичных ошибок при обслуживании.
Выбирайте пищевые смазки для высоких температур, соответствующие допуску NSF H1, для надежной работы оборудования.
Узнайте, как снять анаэробный герметик с резьбовых соединений, используя проверенные методы нагрева и механического воздействия.