
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные фиксаторы и герметики - это однокомпонентные составы, которые отверждаются в отсутствии воздуха между металлическими поверхностями. Именно поэтому неправильное нанесение часто становится причиной того, что средство «не работает»: содержимое остается на поверхности, не попадает в зону контакта резьбы или ее попросту не достаточно. Закупщики, инженеры и сотрудники сервисных отделов сталкиваются с регулярными откатами по качеству, но виноват зачастую не сам материал, а ошибки при его применении. Разберем главные причины, почему фиксатор не держит, герметик не твердеет и как правильно наносить анаэробный материал, чтобы получить гарантированный результат.
Почему анаэробный герметик не твердеет: основные причины
Анаэробное отверждение - процесс химической полимеризации между двумя металлическими поверхностями при отсутствии кислорода.
Если состав остается открытым воздуху или лежит тонким слоем на гладкой поверхности без плотного прижатия, он не начнет твердеть.
Главные причины, по которым анаэробный герметик не твердеет:
Загрязненная поверхность: масло, смазка, окисленный слой или остатки старого герметика создают барьер между составом и металлом. Техдокументация рекомендует очищать резьбу до чистого металла, сухой и обезжиренной.
Состав нанесен в неправильное место: если герметик лежит на торце болта или на внешней части резьбы, а не в зазоре между витками, он просто не станет твердеть.
Недостаточный контакт с металлом: на неактивных поверхностях (нержавеющая сталь, латунь, никелированные детали) анаэробный материал может затвердевать очень медленно или не затвердевать вообще без активатора.
Слишком тонкий слой: если состава недостаточно, чтобы заполнить зазор резьбовой пары на всю глубину, отверждение может быть неполным или прерывистым.
Низкая температура: при температуре значительно ниже комнатной (например, в холодном цеху) время отверждения резко возрастает. Полное затвердевание за 24 часа - это норма при примерно 22°C.
Если после сборки прошло 24 часа, а соединение все еще подвижное или состав остается липким, проверьте первым делом чистоту поверхности и наличие правильного контакта между деталями.
Как правильно наносить анаэробный герметик для резьбы
Правильное нанесение - это 80% успеха.
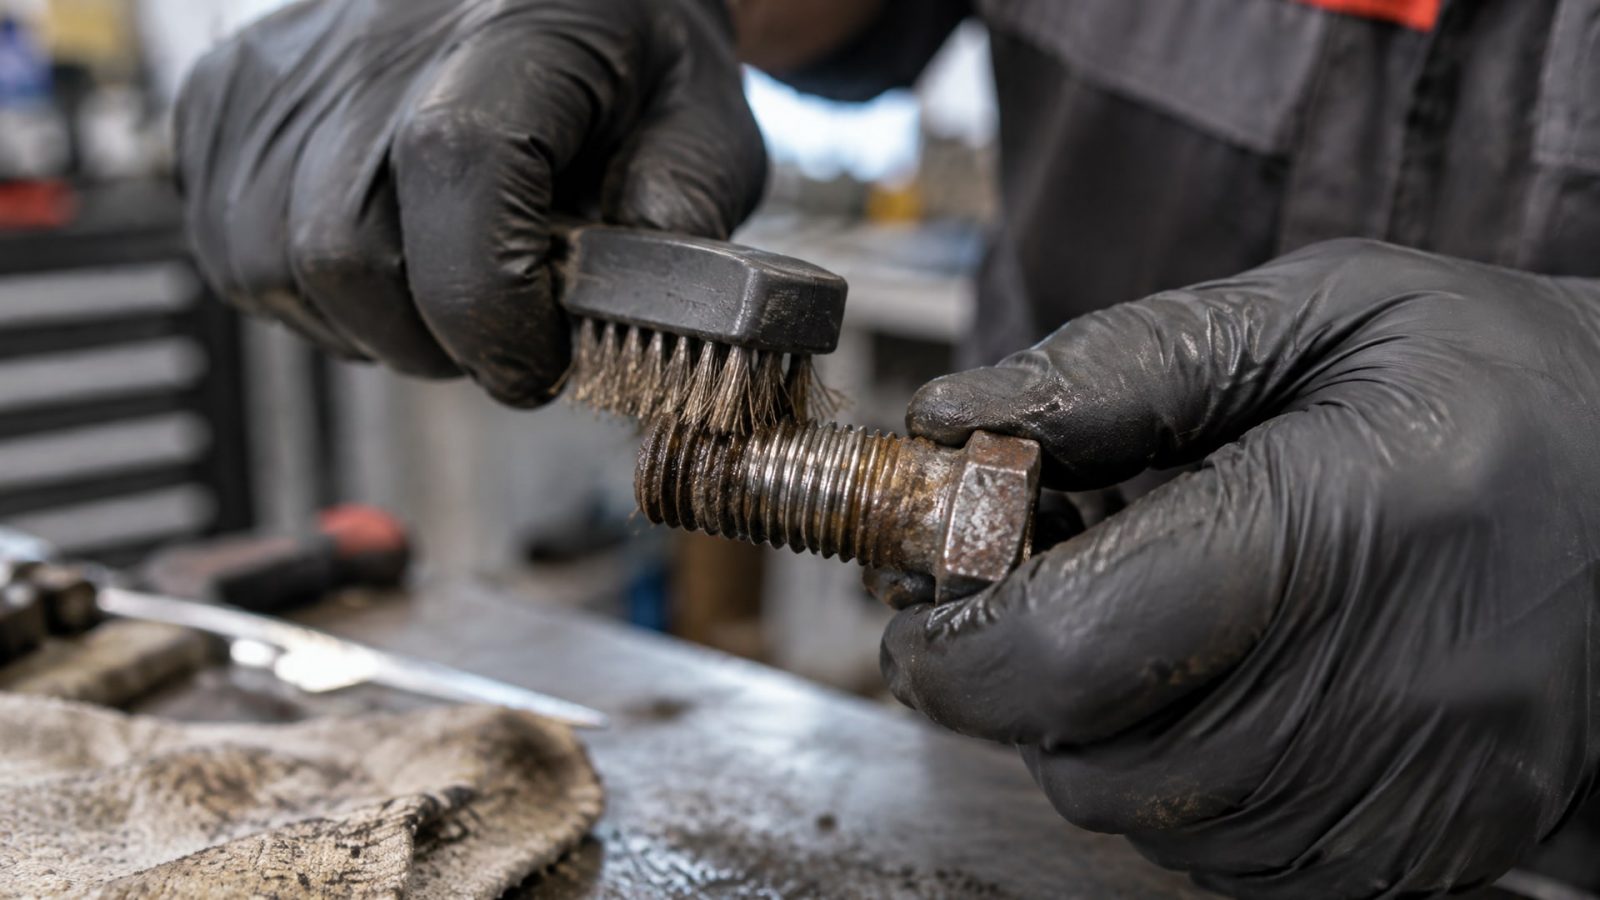
Техдокументация разделяет процесс на несколько этапов: подготовка, выбор места нанесения и собственно аппликация.
Подготовка поверхности
Перед нанесением герметика:
Удалите старый герметик, ржавчину, грязь и любые отложения с помощью щетки, ветоши или щетки с металлической щетиной.
Протрите детали сухой тканью, убедитесь, что влаги нет.
Обезжирьте поверхность: используйте спирт, ацетон или иной рекомендуемый растворитель и дайте полностью высохнуть.
Не касайтесь очищенной поверхности голыми руками - следы кожного жира снова загрязнят ее.
Это кажется очевидным, но именно здесь часто возникают ошибки: материал наносят на «примерно чистую» резьбу, после чего жалуются, что «фиксатор не работает».
Выбор места нанесения: сквозные и глухие отверстия
Для сквозных отверстий (болт проходит насквозь, затягивается гайкой):
Нанесите несколько капель состава на резьбовую часть болта в зоне, где будет располагаться гайка (примерно на первые 3–5 витков).
Не наносите состав прямо на гайку или на торец болта - вещество должно попасть в контакт при сборке.
Для глухих отверстий (внутренняя резьба, болт ввинчивается в отверстие в детали):
Нанесите несколько капель герметика вниз по внутренней резьбе, ближе к дну отверстия, так чтобы состав попал в контакт при ввинчивании болта.
Распределите материал, слегка проворачивая болт в отверстии - это обеспечит равномерное покрытие.
Эта разница - часть типичной ошибки, когда на сквозное отверстие наносят состав как на глухое, или наоборот.
Техника нанесения
Используйте дозатор (обычно флакон с колпачком-аппликатором): нажимайте на флакон плавно, чтобы контролировать объем.
Категорически не касайтесь носиком флакона металлической поверхности - это может привести к преждевременному отверждению внутри флакона и забиванию дозатора.
Нанесите небольшое количество состава (капля или две для мелких крепежей, 3–4 капли для крупных деталей) в заранее определенное место.
Для крупногабаритных деталей или очень крупной резьбы может потребоваться больше материала; распределите его вращением детали, чтобы покрыть весь зазор равномерно.
Проблемы на неактивных поверхностях и роль активатора
Анаэробные составы лучше всего работают с активными металлами (сталь, чугун, медь).
На неактивных поверхностях (нержавеющая сталь, алюминий, латунь, никелированные покрытия) процесс отверждения может замедлиться или остановиться вообще.
Для ускорения отверждения на таких поверхностях используют активатор - дополнительный реагент, который наносят на поверхность перед нанесением герметика или одновременно с ним. Источники указывают, что активатор значительно улучшает и ускоряет полимеризацию на inactive surfaces.
Схема применения активатора:
Нанесите небольшое количество активатора на очищенную поверхность (обычно это спрей или жидкость в контейнере).
Сразу после этого нанесите анаэробный герметик в обычном порядке.
Дайте время схватывания и отверждения согласно технической спецификации.
Если вы работаете с нержавеющей сталью или другими неактивными материалами и заметили, что состав твердеет очень медленно, попробуйте активатор - результат часто будет заметен уже на следующий день.
Временные интервалы и правила нагрузки на соединение
Понимание временных интервалов отверждения критично для правильного использования анаэробов в производстве.
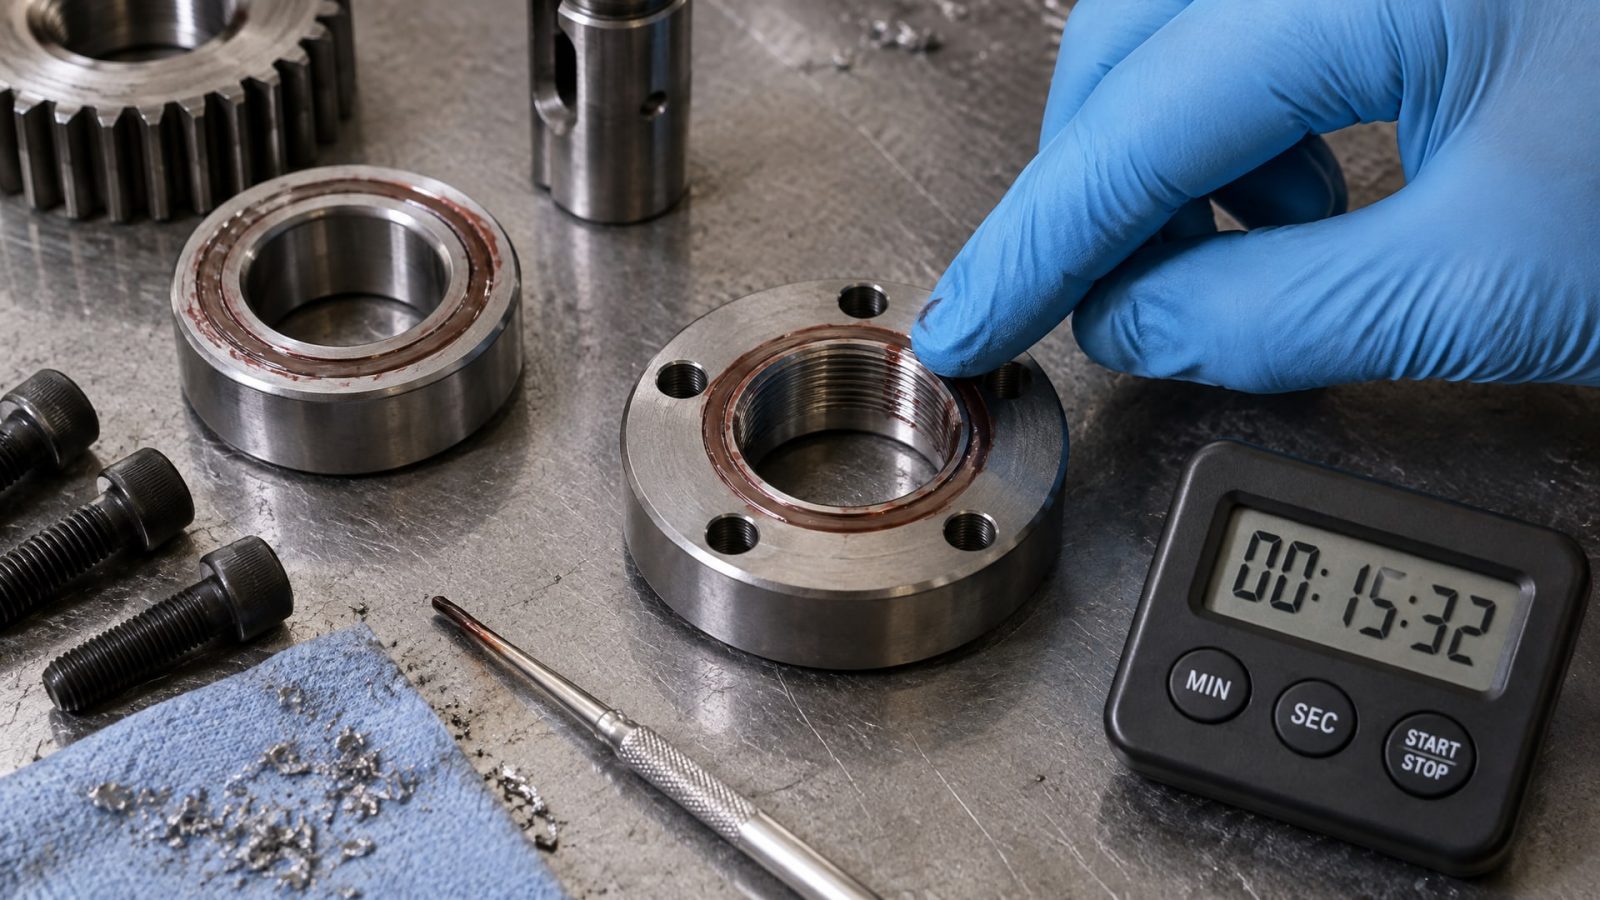
Начальное схватывание происходит примерно за 10–20 минут. Это означает, что через этот промежуток времени состав достаточно загустеет и детали можно осторожно трогать. Однако это не значит, что соединение готово к полноценной работе.
Полное отверждение (достижение номинальной механической прочности) требует примерно 24 часа при комнатной температуре (около 22°C). На практике это означает, что нагружать соединение в полную силу можно только через сутки.
Если нагрузить узел до этого времени, результат будет ниже заявленного: состав еще не развил полную прочность, и фиксация может оказаться слабой.
Ускорение отверждения нагревом: если требуется ускорить процесс, можно применить нагрев. При локальном нагреве примерно до 120°C полное отверждение может быть достигнуто примерно за 30 минут. Это полезно в производстве, когда есть необходимость быстро получить готовый узел.
Демонтаж соединений, зафиксированных анаэробом
Типичная ошибка: пытаться разобрать соединение сразу же мощным инструментом, когда не получается открутить болт или гайку.
Результат - сломанный крепеж, порванная резьба или протечка.
Анаэробные фиксаторы создают прочное соединение, и для разборки сильно затянутых крепежей производители рекомендуют:
Применить локальный нагрев примерно до 254°C (400°F) в зону резьбового соединения (например, промышленным феном или газовой горелкой).
Разбирать детали пока они горячие - при охлаждении материал снова прихватится.
После разборки позволить деталям остыть естественно.
Этот метод позволяет избежать повреждения крепежа и деталей. Если попытаться открутить без нагрева, вы рискуете сломать болт, особенно если он тонкий или выполнен из мягкого материала.
Имейте в виду, что сложность разборки часто указывает не на брак материала, а на выбранный класс прочности. Если в начале работы была предусмотрена возможность демонтажа, следует сразу выбирать состав с соответствующей фиксирующей способностью.
Совет инженера: восстановление фиксации вал-втулочных соединений
На практике часто приходится восстанавливать фиксацию посадочных поверхностей вала в ступице или втулке.
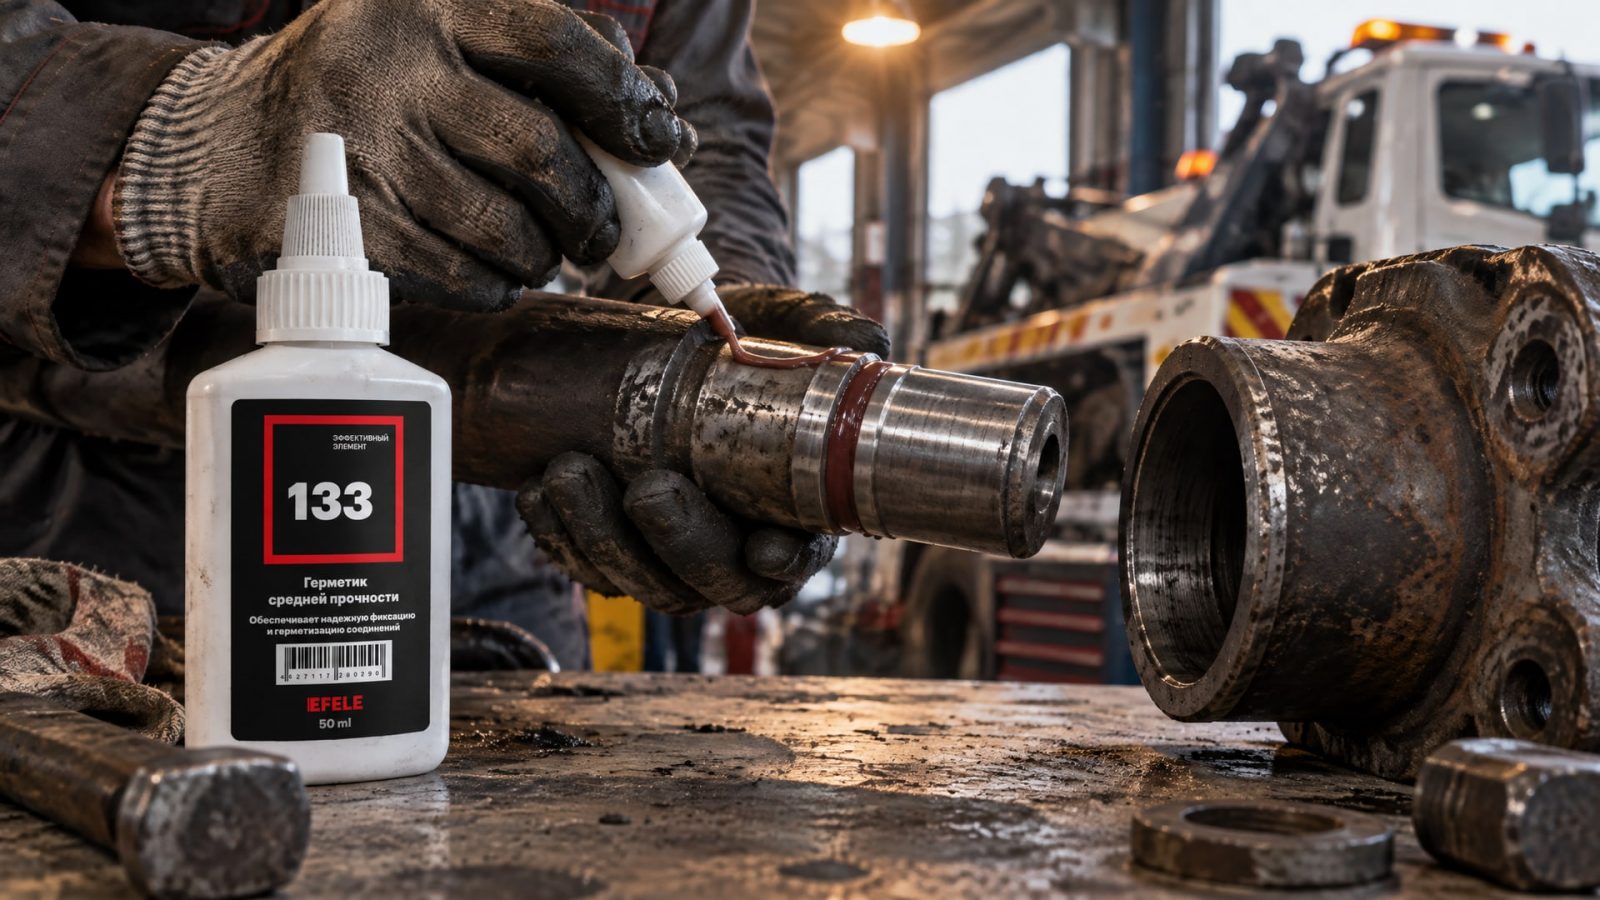
Обычные смазки здесь не помогают: нужен материал, который будет держать сопрягаемые части надежно, выдерживать температурные скачки и остаться неразрушимым при демонтаже.
Сценарий: ступица буксирует на валу через неделю интенсивной работы; простая переборка шпонкой или шлицами требует полной переделки узла.
Решение: очищают посадочную поверхность вала и внутреннюю поверхность втулки от масла и грязи, наносят анаэробный герметик (например, EFELE 133 - состав разработан именно для таких соединений). После этого собирают узел, дают 24 часа на отверждение при комнатной температуре. Герметик заполняет микронеровности, связывает детали и препятствует проскальзыванию.
Итог: ступица сидит на валу намертво, соединение выдерживает рабочие нагрузки, а при необходимости разборку можно провести локальным нагревом без повреждения деталей. Производства, где используют анаэробные герметики для таких целей систематически, возвращаются к ним второй год подряд: предсказуемый результат, понятная техподдержка, минимум брака в сборке.
Типичные ошибки и как их избежать
| Ошибка | Признак проблемы | Как исправить |
|---|---|---|
| Грязная резьба, остатки масла | Состав вообще не твердеет или твердеет неравномерно | Полностью очистить и обезжирить поверхность перед нанесением |
| Нанесение на торец болта вместо резьбы | Фиксатор «не держит», соединение подвижное | Нанести состав именно в зазор резьбовой пары, распределить вращением |
| Использование на нержавеющей стали без активатора | Состав затвердевает очень медленно или не затвердевает | Применить активатор перед нанесением герметика |
| Касание носиком флакона металла | Дозатор забивается, содержимое внутри отверждается | Не касаться поверхности, наносить состав на расстоянии 2–3 мм |
| Нагрузка на соединение до 24 часов | Фиксация оказывается слабой, болт проворачивается | Дождаться полного отверждения перед эксплуатацией |
| Попытка разобрать без нагрева | Ломается болт или шпилька, портится резьба | Нагреть соединение до 254°C и разбирать горячим |
| Недостаток состава для крупной резьбы | Неполное заполнение зазора, фиксация слабая | Увеличить объем и распределить вращением детали |
Часто задаваемые вопросы
Почему анаэробный герметик для резьбы не работает?
Основные причины: грязная или маслянистая поверхность, неправильное место нанесения (вне зоны контакта), недостаточное количество состава, применение на неактивной поверхности без активатора или нагрузка на соединение до полного отверждения (24 часа). Проверьте первым делом чистоту резьбы и убедитесь, что состав попал именно в зазор между витками.
Можно ли наносить анаэробный герметик на мокрую или грязную резьбу?
Нет, техдокументация категорически рекомендует очищать детали от масла, жира, грязи и ржавчины, а затем полностью высушивать их. Влага и загрязнения замедляют или срывают полимеризацию. Очистка - обязательное условие стабильного результата, а не опциональный шаг.
Как быстро затвердевает анаэробный герметик?
Начальное схватывание происходит примерно за 10–20 минут, но полное отверждение требует около 24 часов при комнатной температуре. Если требуется ускорение, можно применить локальный нагрев до 120°C, при котором отверждение может быть достигнуто примерно за 30 минут.
Что делать, если соединение, зафиксированное анаэробом, не откручивается?
Примените локальный нагрев примерно до 254°C (промышленный фен, газовая горелка) и разбирайте детали, пока они горячие. Нагрев временно размягчает материал, и после охлаждения он снова прихватится. Попытка развинтить без нагрева может привести к разлому болта или повреждению резьбы.
На какие материалы можно наносить анаэробный герметик?
Составы оптимально работают с активными металлами (сталь, чугун, медь). На неактивных поверхностях (нержавеющая сталь, алюминий, латунь, никелированные детали) отверждение может быть замедлено или не произойти вообще. В таких случаях используйте активатор, который наносится перед герметиком и ускоряет полимеризацию.
Заключение
Анаэробные фиксаторы и герметики - это надежные, проверенные временем материалы, но их эффективность полностью зависит от соблюдения технологии нанесения. Почти все ошибки ("не работает фиксатор резьбы", "проблемы с анаэробом", отвердевание замедлено) можно предотвратить через четыре простых шага: тщательная очистка и обезжиривание поверхности, правильный выбор места нанесения (с учетом типа отверстия), нанесение достаточного количества состава и терпение до полного отверждения.
Для производств, где требуется стабильный результат без переделок, рекомендуется разработать простую инструкцию по подготовке деталей и нанесению, проводить периодическую переподготовку персонала и документировать результаты. Это позволит избежать дорогостоящих откатов и создаст предсказуемый цикл сборки. Следующий шаг - проверить текущие практики в вашем цеху и при необходимости обновить процедуры очистки и подготовки деталей перед нанесением анаэробного материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно бороться с пенообразованием СОЖ при высокоскоростной обработке, чтобы улучшить качество деталей и продлить срок службы инструмента.
Узнайте, как правильно выбрать и нанести смазку для личинок замков, чтобы предотвратить их замерзание зимой и избежать поломок.
Узнайте, как правильно выбрать герметик вместо прокладки для фланцев, подготовить поверхности и избежать ошибок при переходе на новую технологию.