
Пищевая смазка высокие температуры: как выбрать для работы в условиях экстремального нагрева
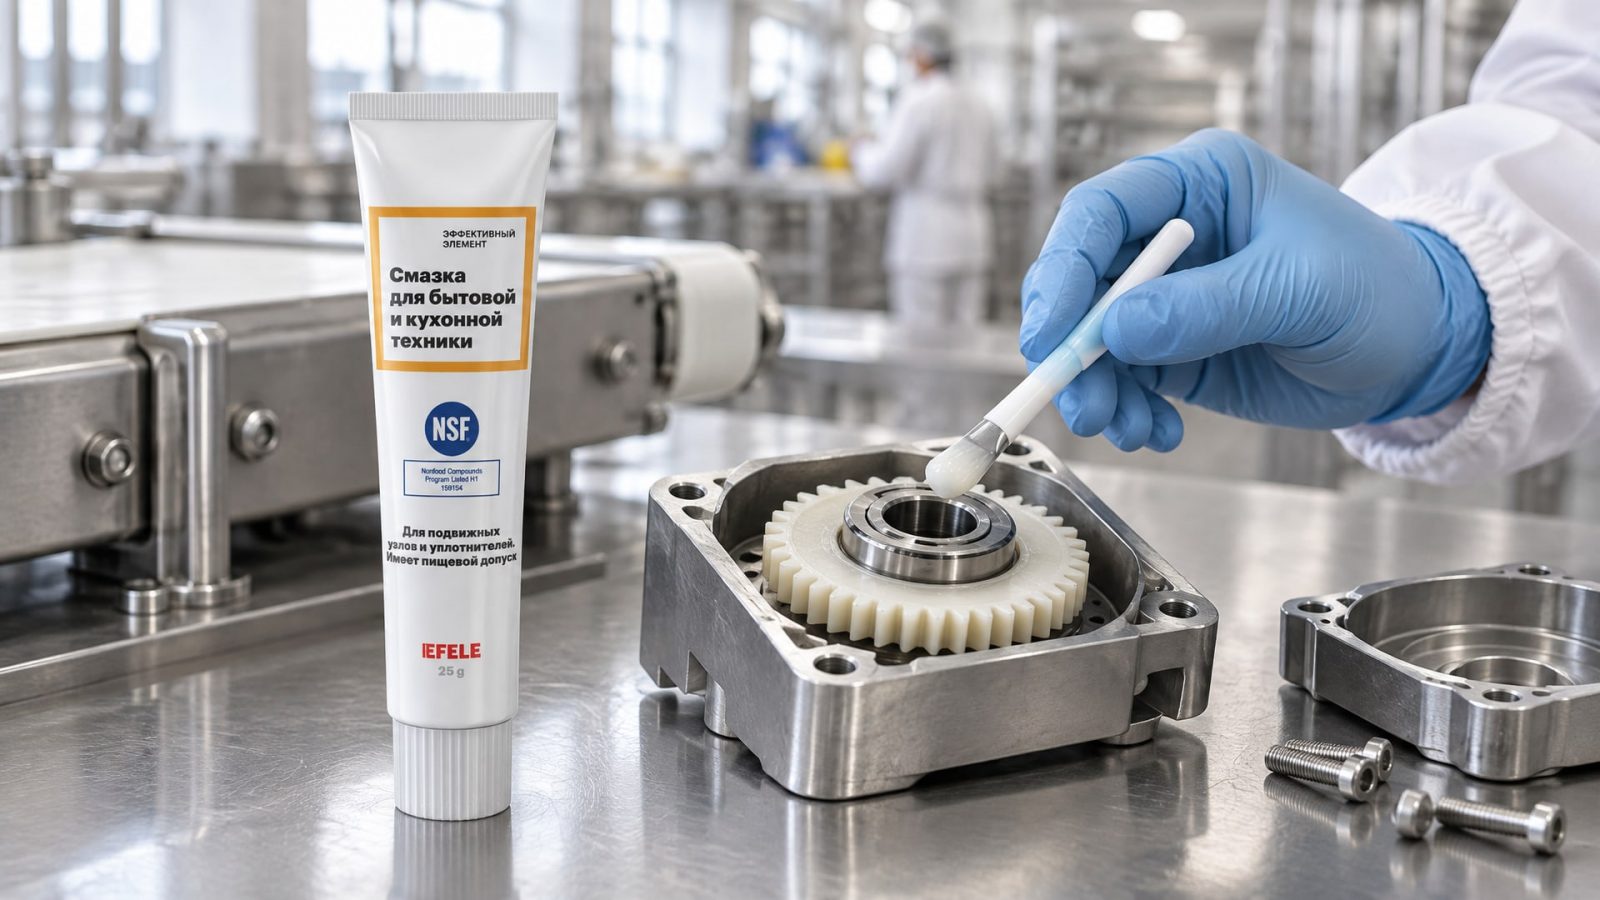
Пищевая смазка с допуском NSF H1 для высоких температур - это не просто продукт с красивой маркировкой, а инженерное решение, которое обязано работать в двух взаимоисключающих режимах: быть безопасной при случайном контакте с пищей и одновременно сохранять вязкость и адгезию при 250–300 °C. На практике такие смазки применяют на печном оборудовании, линиях упаковки, цепных трансмиссиях сушилок и конвейерах пекарного производства, где перегрев - норма, а отказ узла ведет к остановке всей линии.
Выбор правильной смазки начинается с понимания трех вещей: что означает допуск H1, почему для высоких температур нужна синтетика, а не минеральное масло, и какие параметры на техническом листе действительно важны. Эта статья адресована инженерам и закупщикам, которые сталкиваются с выбором между десятками позиций и хотят избежать преждевременного выхода смазки из строя или, наоборот, излишних затрат на переспецифицированный продукт.
Что такое NSF H1 и почему это важно для пищевого производства
NSF H1 - это не категория смазок вообще, а конкретный допуск на случайный, технически неизбежный контакт с пищевыми продуктами.
Это означает, что если смазка попадет на продукт в количестве нескольких миллиграммов из-за утечки уплотнения или разбрызгивания, система обеспечивает безопасность. Главное слово здесь - «случайный»; H1 не предусматривает намеренное нанесение смазки на пищу или постоянный контакт.
В нормативных документах для H1-продуктов указывают допустимые уровни контаминации: для минеральных и синтетических смазок это 10 ppm, для силиконовых -1 ppm. Регистрация в базе NSF - это юридическое подтверждение того, что продукт безопасен и соответствует требованиям 21 CFR 178.3570 и USDA. Без официальной регистрации маркировка «пищевая» или «food grade» - это просто слова на этикетке, которые не имеют силы в аудите или при претензии к поставщику.
Для пищевого производства наличие H1 критически важно не только для соответствия нормам, но и для репутации: утечка незарегистрированной смазки в продукт может привести к отзыву партии и судебным разбирательствам. Поэтому перед подписанием контракта на поставку всегда требуется проверить, есть ли в техническом листе прямая ссылка на NSF H1-регистрацию и номер в реестре.
Почему синтетика лучше минерального масла при высоких температурах
Минеральное масло, из которого делают бюджетные смазки, быстро теряет вязкость при нагреве и почти не защищает поверхность трения выше 150–180 °C.
При работе в печном оборудовании или на сушилках с температурой 250–300 °C минеральная смазка попросту испаряется, оставляя узел без защиты и приводя к фреттингу и задиру.
Синтетические базовые масла - обычно это полиальфаолефины (ПАО) или PFPE/PTFE-системы - имеют молекулярную структуру, которая устойчива к тепловому разложению. Их коэффициент вязкостно-температурной зависимости намного ниже, что означает: вязкость остается в рабочем диапазоне даже при 250–270 °C. Кроме того, синтетика испаряется медленнее, так что смазка дольше остается в узле и не требует частой доподачи.
Для пищевых смазок высокотемпературного класса производители почти всегда используют синтетические базы. Это повышает стоимость материала, но окупается за счет увеличенных интервалов смазки и надежности узла. На практике закупщики возвращаются к синтетическим H1-смазкам второй год подряд именно потому, что они работают предсказуемо: нет неожиданных отказов и нет нужды в экстренной переосмазке.
Температурные диапазоны: от 232 до 300 °C и как их читать
В техническом листе высокотемпературной пищевой смазки всегда указывают два параметра: максимальная рабочая температура и температура каплепадения.
Максимальная рабочая температура - это потолок, выше которого смазка начинает терять адгезию и вязкость. Температура каплепадения - это лабораторный показатель, при котором загуститель теряет консистенцию. Каплепадение обычно на 20–50 °C выше рабочей температуры.
Для пищевых H1-смазок встречаются следующие температурные ориентиры: до 232 °C (450 °F) для универсальных смазок, до 250 °C для синтетических, до 260–270 °C для специальных составов с PFPE-загустителем, и до 300 °C для цепных масел на специальных печах. Выбор зависит от типа оборудования: подшипники в конвейере сушилки требуют одного диапазона, а цепная передача печи - другого.
Важно помнить, что максимальная температура - это не «работай как хочешь на этой температуре». Если узел постоянно находится на пределе, интервалы смазки нужно сократить, потому что смазка стареет быстрее. На линиях с экстремальным нагревом эксперты рекомендуют корректировать график обслуживания: вместо стандартных 500 часов может быть 250–300 часов или даже ежесменная проверка состояния смазки.
Критерии выбора высокотемпературной H1-смазки для разных узлов
Выбор смазки начинается не с температуры, а с типа узла и характера нагрузки.
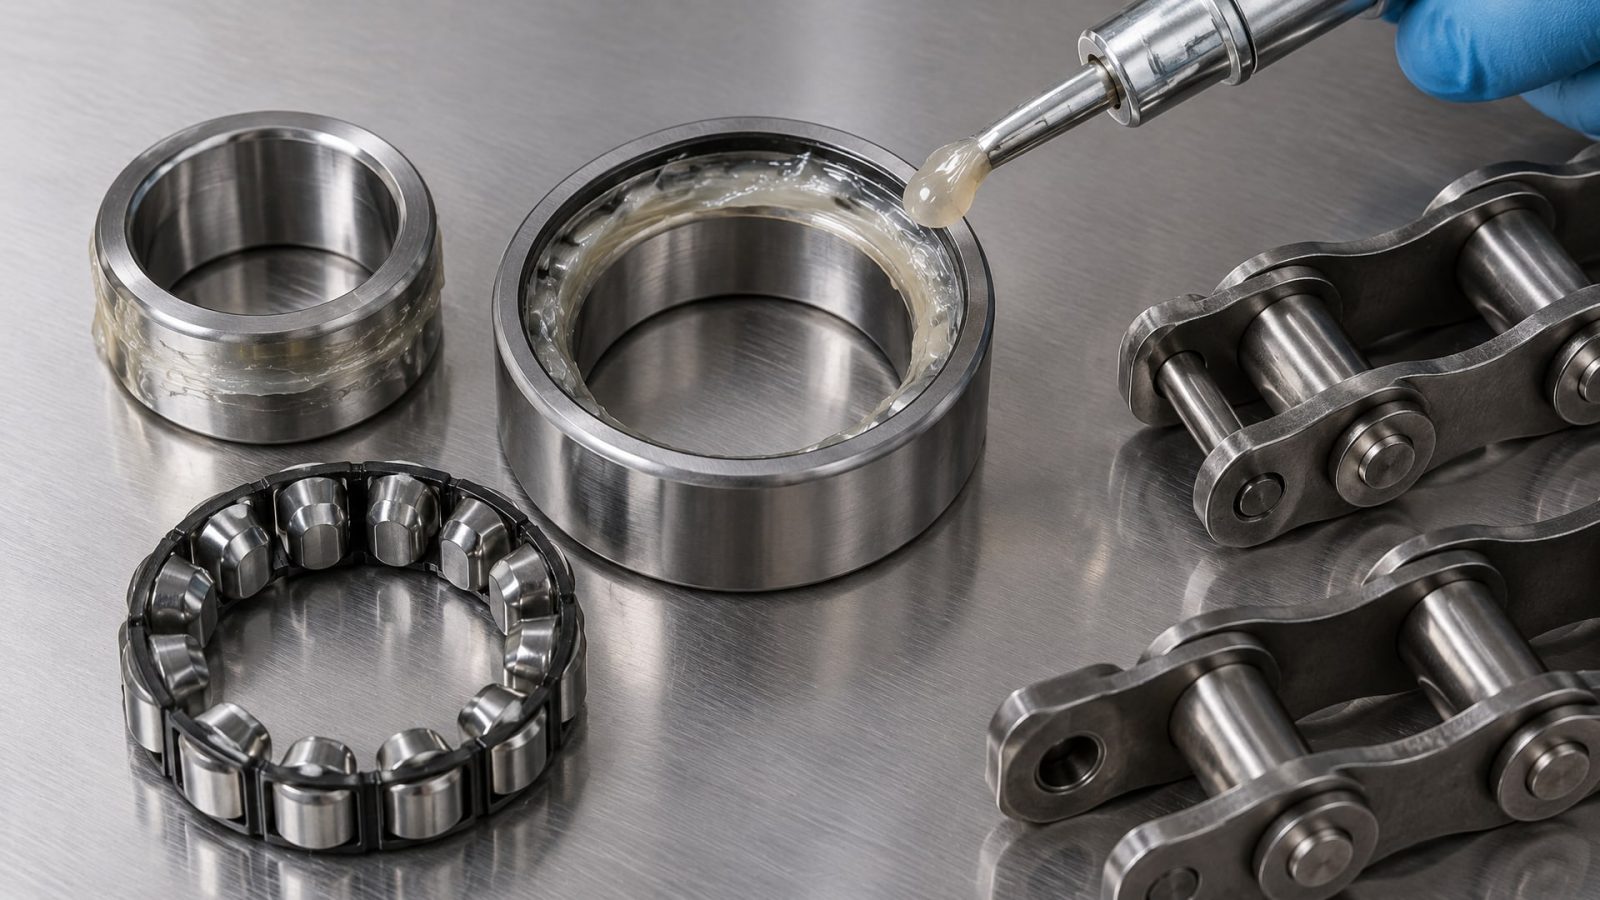
Для подшипников на направляющих печей нужна смазка NLGI 2 с хорошей адгезией, которая не будет стекать и оставаться на месте при вибрации. Для цепных трансмиссий сушилок требуется более жидкая консистенция (иногда масло, а не пластичная смазка) с низкой испаряемостью. Для упаковочного оборудования, где много быстроходных узлов, ищут смазку с минимальным коэффициентом трения.
На практике это означает, что нельзя купить «универсальную высокотемпературную H1-смазку» и использовать ее везде. Нужно уточнить:
Тип узла (подшипник, направляющая, цепь, редуктор, кулачок).
Нагрузка (легкая, средняя, тяжелая).
Скорость вращения или линейная скорость.
Температура окружающей среды и температура поверхности контакта.
Способ подачи смазки (ручное нанесение, масленка, центральная система, масляная ванна).
Совместимость с уплотнениями и прокладками (некоторые смазки разбухают резину).
Для печного оборудования, конвейеров и сушилок в линиях фасовки берут специальные высокотемпературные составы, нередко синтетические или на основе PFPE/PTFE. Для подвижных узлов упаковочного оборудования, работающего при температурах до 170 °C, подойдет безопасная смазка EFELE для бытовой и кухонной техники с пищевым допуском NSF H1, которая обеспечивает надежную защиту при среднем нагреве.
Типы загустителей и их роль при высоких температурах
Загуститель - это компонент, который придает смазке консистенцию.
От типа загустителя зависит, как смазка будет вести себя при нагреве и как быстро она окисляется. Для высокотемпературных пищевых смазок используют кальций-сульфонатные, литиевые комплексные и PFPE/PTFE-загустители.
Кальций-сульфонатные загустители хорошо зарекомендовали себя в печном оборудовании: они химически инертны, не взаимодействуют с эластомерами и хорошо держат форму при 250–270 °C. Литиевые комплексные загустители более универсальны и используются в средне-высокотемпературных смазках (до 200–230 °C). PFPE/PTFE-системы - это специальные решения для экстремальных условий: они работают до 300 °C, но дороже и требуют аккуратности при смешении с другими смазками.
Важный момент: если в узле была старая смазка с одним типом загустителя, а вы переходите на новую с другим, нужна полная очистка. Смешивание загустителей может привести к их химическому несовместимостью, изменению консистенции и потере адгезии. На практике это означает: перед переводом оборудования на новую H1-смазку нужно вычистить смазоточки от старого материала, это займет время, но избавит от неприятных сюрпризов на линии.
Окислительная стабильность и интервалы смазки при высоком нагреве
Окислительная стабильность - это способность смазки сопротивляться распаду и старению при контакте с кислородом воздуха при высокой температуре.
Чем выше температура, тем быстрее окисляется масло, и тем короче его срок жизни в узле. Для высокотемпературных H1-смазок окислительная стабильность проверяется в лабораторных тестах (например, RPVOT - rotary pressure vessel oxidation test) и указывается в техническом листе.
Если смазка окисляется быстро, то при работе на пределе температур ее ресурс может сократиться с 500 часов до 200–300 часов. Это означает, что график переосмазки нужно менять. На линиях с экстремальным нагревом эксперты рекомендуют вести регламент повторной смазки: не полагаться на общую таблицу, а составить свой график на основе опыта. Если смазка выходит из строя раньше срока (меняется цвет, появляется едкий запах, смазка твердеет), это первый признак того, что интервал нужно сократить.
На практике это выглядит так: закупщик покупает H1-смазку, рассчитанную на 260 °C, устанавливает ее на печь с постоянной температурой 270 °C, а через 200 часов узел начинает издавать писк и греться. Смазка окислилась и потеряла пленку. Решение: либо купить смазку, рассчитанную на 290–300 °C, либо сократить интервал смазки вдвое. Выбор зависит от бюджета и критичности узла.
Таблица: параметры высокотемпературных H1-смазок для основных типов оборудования
| Тип оборудования | Рабочая температура | NLGI | Тип базы | Загуститель | Допуск H1 |
|---|---|---|---|---|---|
| Печное оборудование, ролики | 250–270 °C | 2 | Синтетическое (ПАО) | Кальций-сульфонатный | Да |
| Цепные трансмиссии сушилок | 260–300 °C | Масло | PFPE/синтетическое | PFPE/PTFE | Да |
| Подшипники конвейеров | 200–230 °C | 2 | Синтетическое | Литиевый комплекс | Да |
| Упаковочное оборудование | 150–170 °C | 2 | Синтетическое | Литиевый комплекс | Да |
| Направляющие печей | 260–280 °C | 2 | ПАО / PFPE | Кальций-сульфонатный | Да |
Чек-лист при выборе пищевой смазки для высоких температур
Перед тем как подписать заказ, проверьте:
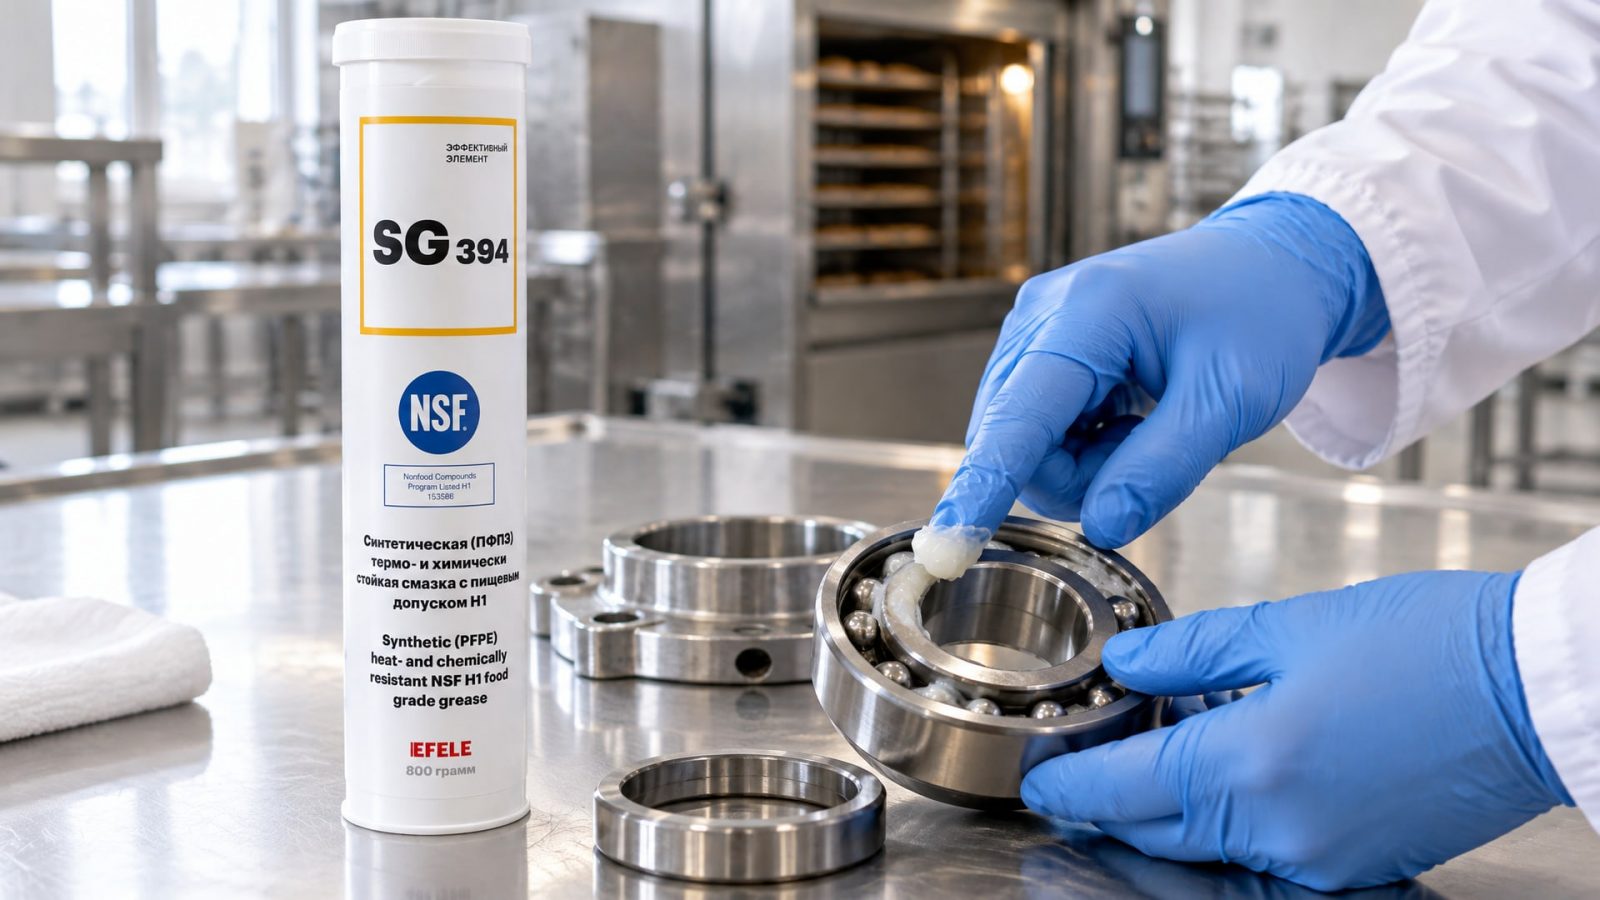
Наличие официальной NSF H1-регистрации в техническом листе или на сайте производителя.
Максимальная рабочая температура соответствует вашему узлу (берите с запасом 10–20 °C выше реальной).
Тип загустителя и база совместимы с вашей системой смазки и эластомерами узла.
Окислительная стабильность подтверждена лабораторными тестами (RPVOT, ASTM D2272).
Температура каплепадения на 20–50 °C выше максимальной рабочей температуры.
Для подшипников и направляющих печей рекомендуется термо- и химстойкая пластичная смазка EFELE SG-394 с допуском NSF H1, которая работает при температурах до 260 °C и обеспечивает надежную защиту от фреттинга и вымывания на печном оборудовании, запаечных и упаковочных линиях.
В техническом листе указаны совместимость с медью, алюминием и другими материалами узла.
Вязкость базового масла сохраняется в рабочем диапазоне температур (индекс вязкости выше 95 для синтетики).
Часто задаваемые вопросы
Что такое NSF H1 и чем она отличается от обычной пищевой смазки?
NSF H1 - это допуск на случайный контакт с пищей, а не на постоянное нанесение. Он подтверждает, что если смазка попадет на продукт в малых количествах (10 ppm для минеральных, 1 ppm для силиконовых), система остается безопасной. Обычная «пищевая» смазка без регистрации - это просто маркировка без юридической защиты.
Как узнать, выдержит ли H1-смазка мою температуру в 280 °C?
Смотрите в техническом листе максимальную рабочую температуру и температуру каплепадения. Если указано «до 260 °C», то при постоянной работе на 280 °C смазка начнет окисляться быстро и потеряет вязкость. Выберите смазку, рассчитанную минимум на 290–300 °C, или сократите интервал смазки.
Можно ли использовать одну H1-смазку для подшипников, цепей и направляющих?
На практике это не рекомендуется. Подшипники нужна консистенция NLGI 2 с хорошей адгезией, цепи часто требуют масло или мягкую смазку, направляющие - плотный NLGI 2. Если использовать несовместимую консистенцию, смазка будет либо стекать, либо забиваться в узле.
Что означает NLGI 2 и влияет ли это на термостойкость смазки?
NLGI - это класс консистенции (жесткости) смазки, а не показатель температурной стойкости. NLGI 2 - это средняя консистенция, как сливочное масло. Одна и та же консистенция NLGI 2 может быть рассчитана на 150 °C (минеральная) или на 270 °C (синтетическая). Температуру смотрите отдельно в техническом листе.
Как часто нужно переосмазывать узел, если он работает на пределе температурного диапазона?
Если узел работает на пределе (например, 260 °C при максимальной температуре 260 °C смазки), интервалы нужно сократить вдвое или даже втрое. На практике это означает вместо стандартных 500 часов -200–300 часов или ежесменная проверка. Регламент составляют на основе опыта и состояния смазки после работы.
Заключение
Выбор пищевой смазки H1 для высоких температур - это не выбор по цене и не выбор по красивой этикетке. Это инженерное решение, которое должно отвечать двум требованиям: быть безопасным при случайном контакте с пищей и одновременно стабильно работать при 250–300 °C без потери вязкости и адгезии. Ключевые моменты - это проверка NSF H1-регистрации, выбор синтетической базы для температур выше 200 °C, правильный тип загустителя для вашего узла и корректировка интервалов смазки при работе на пределе.
Практический следующий шаг: откройте технический лист своей текущей смазки и сверьте максимальную рабочую температуру, тип загустителя и окислительную стабильность с реальной температурой на вашем оборудовании. Если они не совпадают с запасом 20–30 °C, начните работу с поставщиком или инженером-проектировщиком системы смазки. Это займет день работы, но избавит вас от неожиданных отказов на производстве и избыточных затрат на переосмазку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с резьбовых соединений, используя проверенные методы нагрева и механического воздействия.
Утилизация СОЖ: как избежать штрафов и организовать процесс по закону.
Цепное масло пищевое: как выбрать, какие нормативы учесть и как снизить износ конвейеров на пищевых предприятиях.