
Цепное масло пищевое: выбор, нормативы и снижение износа на конвейерах
Цепные конвейеры на пищевых предприятиях работают в жестких условиях: постоянный контакт с влагой, мойками, перепады температур и высокие скорости нагружают каждый шарнир. Правильный подбор смазки критичен для продления ресурса цепи и предотвращения внезапных остановок производства. Цепное масло пищевое - это не просто любая смазка с пищевым допуском, а специально подобранный состав, который проникает во втулки и пальцы цепи, удерживается под нагрузкой и не смывается водой. Статья поможет инженерам и закупщикам разобраться в критериях выбора, избежать типовых ошибок и подобрать материал, который реально снизит износ и увеличит интервалы между обслуживанием.
Выбор смазки определяется не одним фактором, а совокупностью условий: температурой, влажностью, типом цепи и интервалом повторной подачи. Высокотемпературные участки (печи для хлеба, сушилки) требуют состава, выдерживающего до 250 °C и выше, тогда как мокрые зоны нуждаются в водостойких формулировках с антидрип-эффектом. Недостаточное смазывание ускоряет фреттинг-износ, избыточное - приводит к загрязнению и перерасходу.
NSF H1: основной нормативный фильтр для пищевых цепных масел
Допуск NSF H1 подтверждает, что смазка содержит только разрешенные компоненты и безопасна при случайном контакте с пищей.
Это не означает, что масло токсично в бытовых дозах, а что оно произведено из ингредиентов, одобренных нормативом FDA 21 CFR 178.3570 для применения в пищевой промышленности. Класс H1 требуется именно для зон, где смазка может попасть на продукт случайно - например, на поверхность транспортера или упаковку.
В отличие от класса H2, где контакт с пищей запрещен категорически (смазка используется только в зонах без продукта), H1 предполагает именно возможность инцидентального попадания. Это отражается в техспецификации: производители пищевых цепных масел всегда указывают «NSF H1» или «Incidental Food Contact» в карточке товара.
Стандарт FDA 21 CFR 178.3570 устанавливает список разрешенных базовых масел (парафинов, синтетических углеводородов) и одобренных присадок. Некоторые линейки пищевых цепных масел также ссылаются на FDA 21 CFR 178.3750, расширяя спектр допустимых ингредиентов. На практике это означает, что смазка прошла независимую проверку и может быть использована без риска ответственности перед санитарными органами.
Проверить наличие допуска просто: в технических данных (TDS) смазки должны явно указаны сертификат NSF H1 и номер регистрации. Отсутствие этой информации - признак того, что продукт не предназначен для пищевого производства, даже если на этикетке написано «универсальное масло».
Как вязкость и базовое масло влияют на проникновение и износ
Смазка для цепи должна не просто покрывать поверхность, а проникать в точки контакта: между роликом и втулкой, между пальцем и боковыми пластинами.
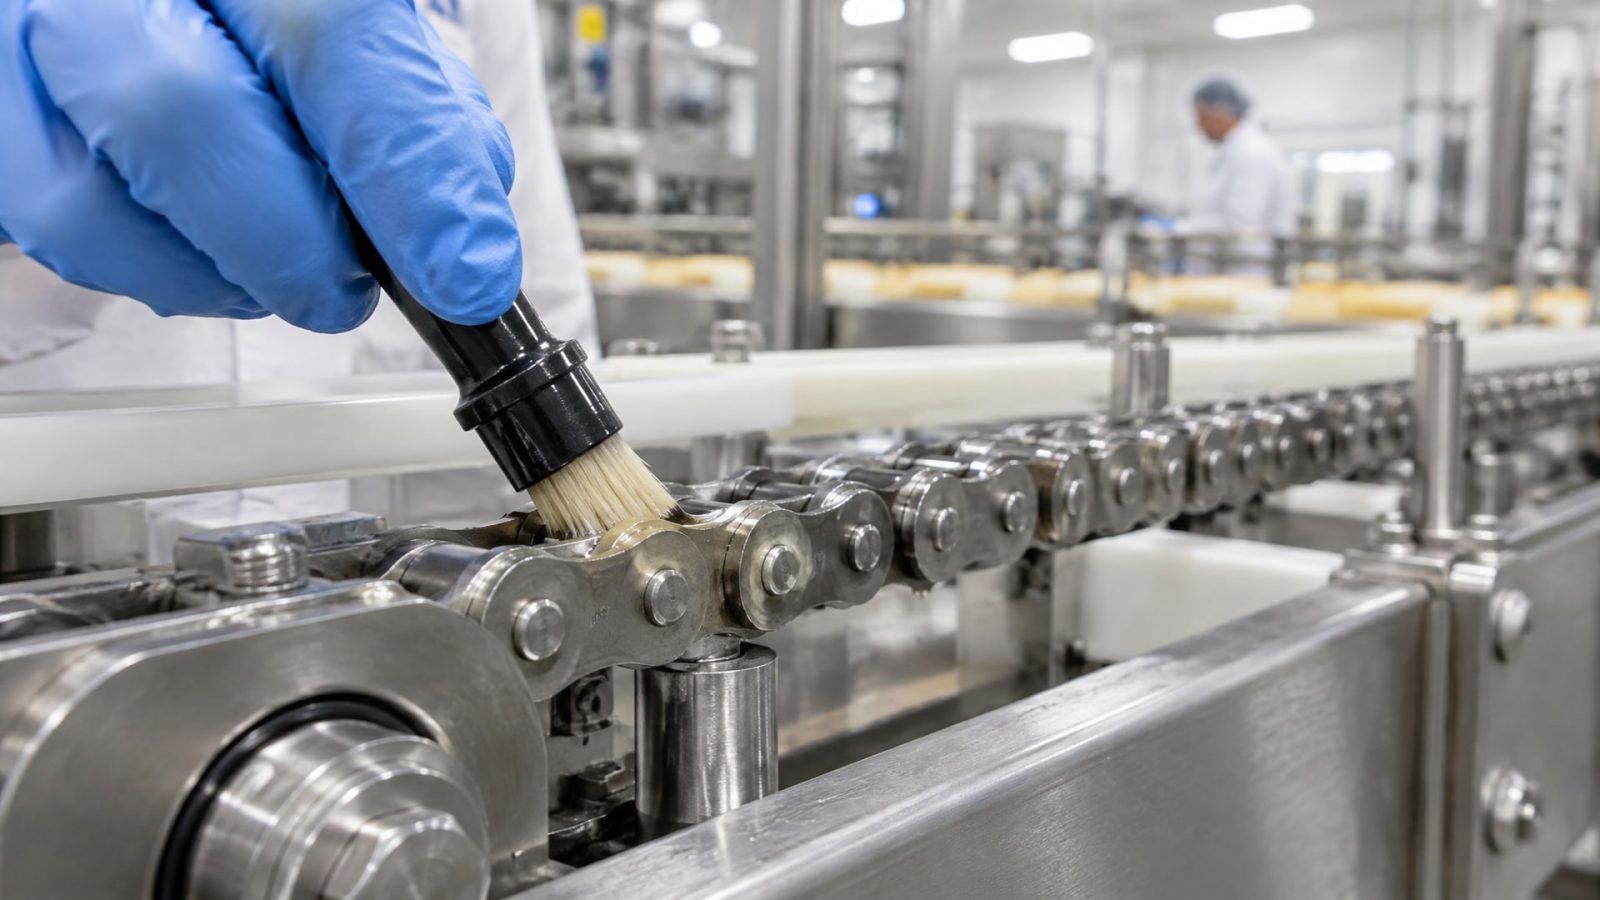
Если масло слишком густое, оно скапливается снаружи и не достигает пар трения. Если слишком жидкое, оно быстро стекает и не образует защитную пленку. Правильная вязкость - компромисс между текучестью и удержанием.
Для цепных масел пищевого производства типичная вязкость находится в диапазоне ISO VG 32–68 (примерно 32–68 сантистокса при 40 °C). Это позволяет маслу проникать в шарниры под действием центробежной силы при работе цепи, а затем удерживаться благодаря липкости (адгезии) к металлу. Слишком густые смазки (VG 100 и выше) часто используют для неподвижных приложений; для движущихся цепей они неэффективны.
Базовое масло определяет как проникновение, так и стойкость к экстремальным условиям. Синтетические углеводороды (PAO) и смеси синтетики с минеральным маслом обеспечивают лучшую текучесть при низких температурах и устойчивость к окислению при нагреве. Чистое минеральное масло дешевле, но быстрее окисляется, что приводит к образованию отложений и ускорению износа цепи. На пищевых предприятиях, где оборудование работает круглосуточно, разница в ресурсе смазки обычно оплачивает себя за счет снижения внеплановых остановок.
Проникновение также зависит от присадок. Масла, содержащие противоизносные добавки (например, цинк-диалкилдитиофосфат), образуют защитную пленку даже при частичном контакте между деталями. Это важно для цепей, которые работают с переменной нагрузкой и периодическими всплесками трения.
Температурный диапазон: от влажных зон до печей для выпечки
Рабочая температура смазки - один из главных факторов выбора, и здесь требования сильно различаются между участками одного предприятия.
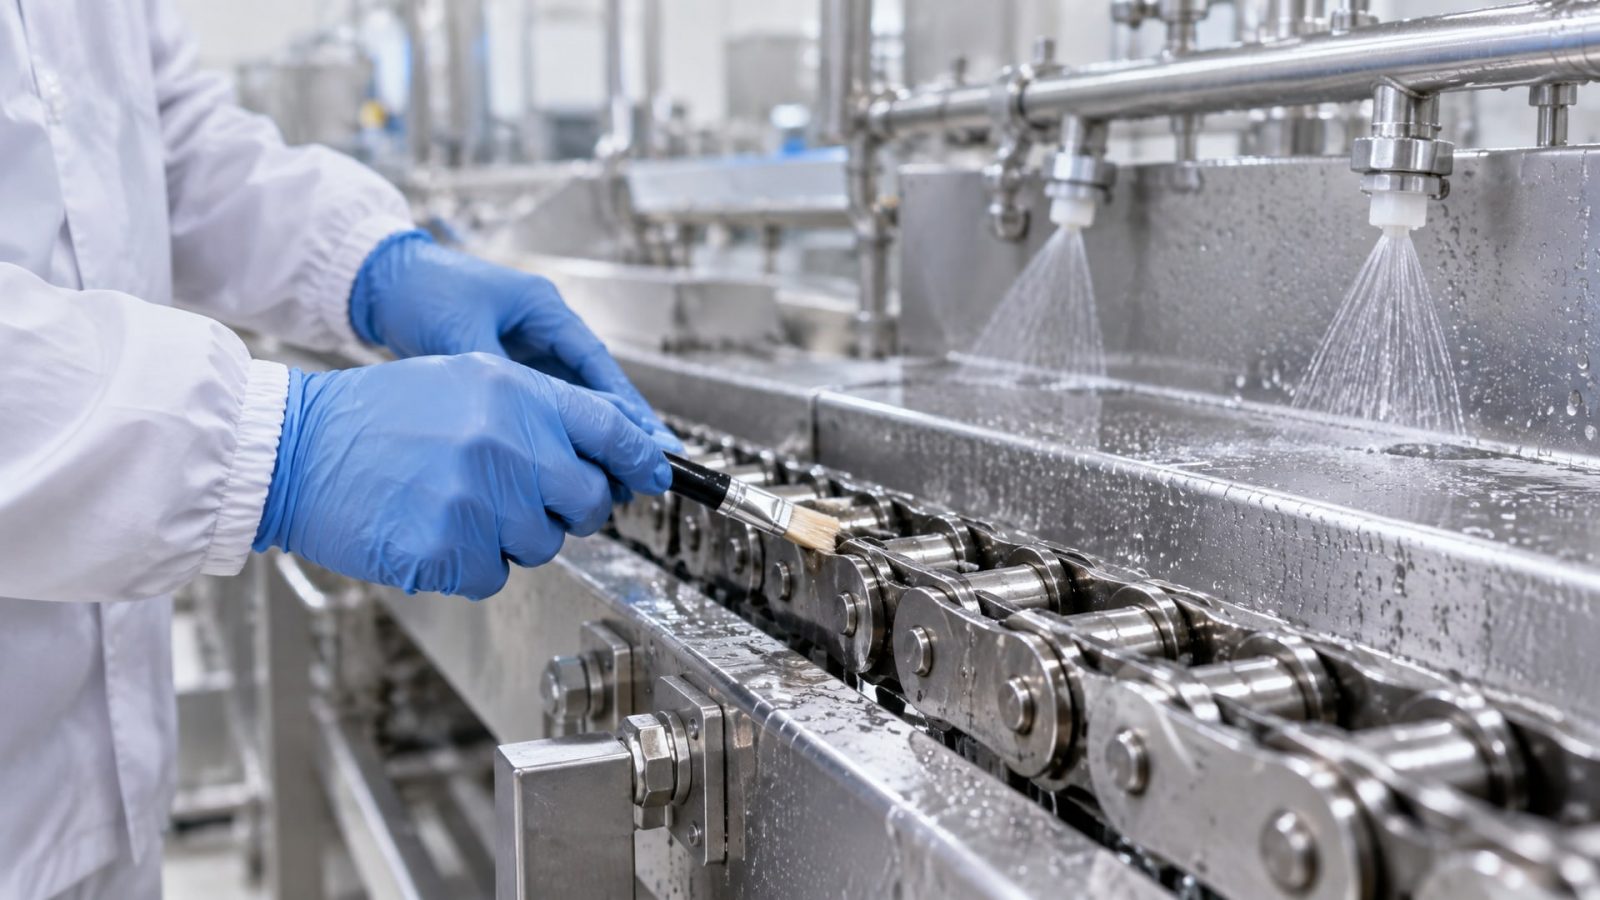
Влажные и моечные зоны (упаковка, охлаждение) часто работают при температуре 5–40 °C. Здесь главная проблема не жара, а вода: смазка должна быть водостойкой, чтобы не смываться при высокопрессионной мойке. Для таких условий подходят масла, которые образуют гидрофобную пленку и не эмульгируют с водой. Специальные добавки позволяют маслу оставаться на цепи даже после контакта с водой.
Средние температурные режимы (фасовка, упаковка в теплых помещениях) -40–80 °C - допускают стандартные пищевые цепные масла ISO VG 32–46. Это наиболее распространенный случай, и большинство готовых решений ориентированы именно на этот диапазон.
Высокотемпературные участки (печи для хлеба, сушильные камеры, варочные линии) требуют специализированных составов, выдерживающих 120–250 °C и выше. Обычное пищевое цепное масло в такх условиях окисляется за несколько недель, теряя смазывающие свойства и образуя лак на цепи. Для высокотемпературных применений производители предлагают отдельные линейки с усиленной термостойкостью, которые часто использют синтетические базовые масла и специальные антиокислительные пакеты присадок.
В технических данных на масло указывается диапазон: например, «-10 до +120 °C» или «+5 до +250 °C». Использование смазки вне этого диапазона приводит к быстрому износу цепи и расслоению масла.
Водостойкость и anti sling-off: почему смазка не должна улетать с цепи
На пищевых предприятиях часто используют системы мойки высокого давления.
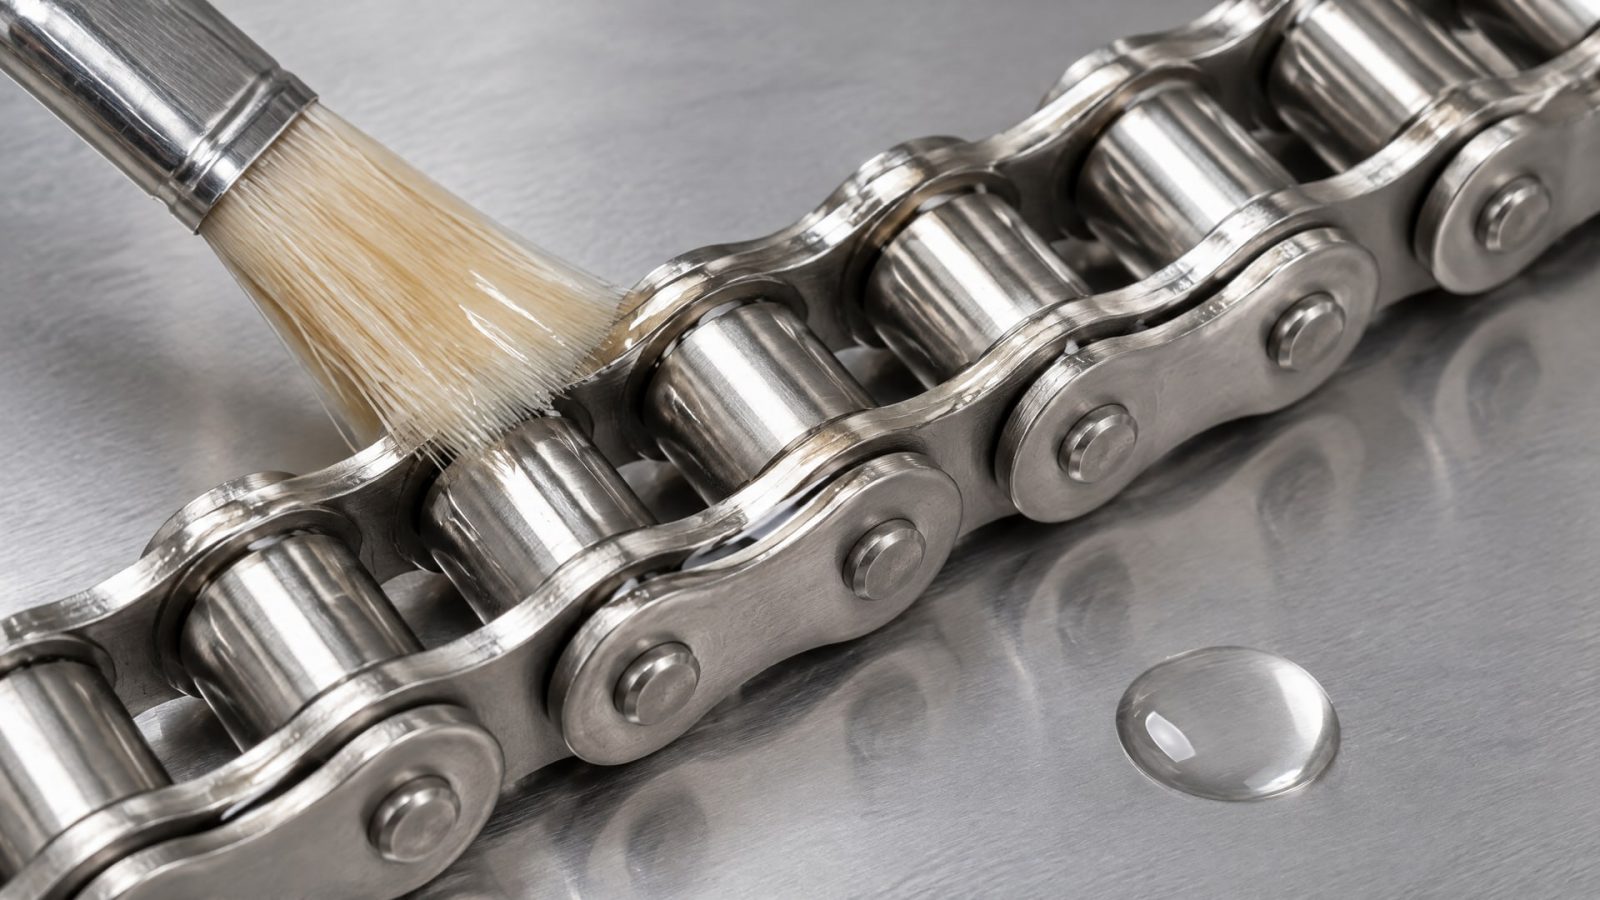
Если смазка не водостойкая, она смывается в течение нескольких часов, оставляя цепь сухой. Это приводит к ускоренному фреттинг-износу и экстренному ремонту.
Водостойкость определяется как способность масла оставаться на поверхности цепи и сохранять защитную пленку несмотря на контакт с водой и моющими растворами. В технических описаниях это часто обозначают как «water resistant» или указывают время удержания пленки после водной обработки.
Эффект anti sling-off (противоразбрызгивание) решает другую проблему: при вращении цепи смазка под действием центробежной силы разлетается с поверхности и загрязняет окружающее оборудование и пол. Это не только создает опасность скольжения, но и приводит к перерасходу смазки и необходимости дополнительной уборки. Масла с низким разбросом содержат загущающие компоненты, которые удерживают смазку на цепи даже при высоких скоростях.
На практике это означает, что правильно подобранная пищевая цепная смазка должна проходить две проверки: сохранять пленку после мойки и не разлетаться во время работы. Эти свойства несовместимы с дешевыми универсальными маслами и требуют целенаправленной формулировки.
Выбор смазки в зависимости от режима работы: сухие, влажные и высокотемпературные участки
Единого решения для всей пищевой фабрики не существует.
Даже на одной конвейерной линии могут быть разные зоны, требующие разных смазок.
Сухие и чистые участки (сборка, упаковка в сухом помещении, транспортировка готовой продукции в холодильнике): здесь требования минимальны. Подходит стандартная пищевая цепная смазка ISO VG 32–46 с NSF H1, температурный диапазон не менее -10 до +60 °C. Интервал смазки обычно 8–24 часа в зависимости от скорости цепи.
Влажные и моечные зоны (упаковка мяса, рыбы, молочные линии, зоны после мойки): требуется смазка с подтвержденной водостойкостью и anti sling-off. Вязкость ISO VG 32–46, температурный диапазон от 5 °C до не менее 80 °C. Часто применяют комбинированные решения: масло для основного смазывания и специальный защитный спрей для восстановления пленки после мойки.
Высокотемпературные участки (печи для хлеба, сушильные камеры, варочные линии): требуется специализированное цепное масло, выдерживающее не менее 120–250 °C, обычно на базе синтетических углеводородов. Вязкость может быть выше (ISO VG 46–68) для обеспечения устойчивости пленки при нагреве. Такие масла часто дороже стандартных, но их использование неизбежно при работе в печах.
Практический подход: закупщик должен составить карту участков производства, указать на каждом температуру, наличие воды, скорость цепи и интервал обслуживания, а затем выбрать подходящий вариант смазки. Обращение к техподдержке поставщика часто экономит время и деньги.
Интервалы смазки и контроль качества
Слишком частая смазка приводит к перерасходу, накоплению отложений и загрязнению.
Слишком редкая ускоряет износ и может привести к аварийному останову. Правильный интервал зависит от типа цепи, скорости и условий окружающей среды.
Типовые интервалы для пищевых конвейеров: - низкоскоростные цепи (< 1 м/сек) при сухих условиях: смазка каждые 12–24 часа; - среднескоростные цепи (1–3 м/сек) в нормальных условиях: каждые 4–8 часов; - высокоскоростные цепи (> 3 м/сек) или в мокрых зонах: каждые 1–2 часа.
После нанесения смазки излишки удаляют после сборки, но часть остается на поверхности и внутри шарниров. На практике это означает, что при правильном режиме смазки цепь постоянно влажная, но не льет.
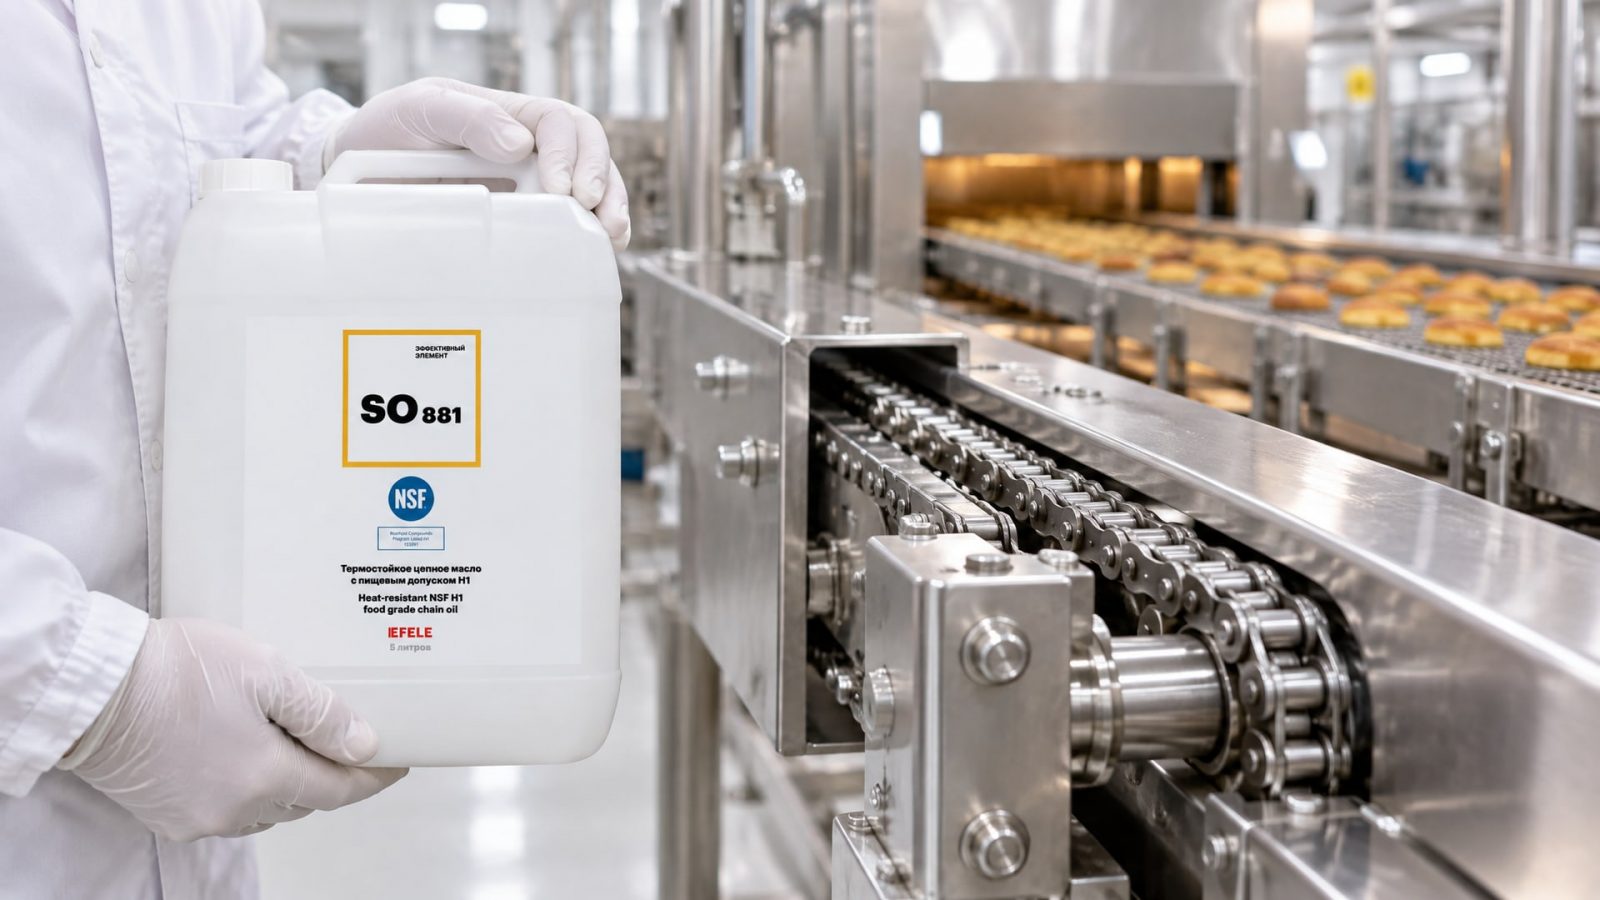
Контроль качества смазки включает визуальный осмотр (отсутствие лака и отложений на звенах), проверку подвижности цепи и, для высокотемпературных участков, периодический анализ смазки на степень окисления. Для обеспечения бесперебойной работы конвейерных цепей на пищевом производстве, подверженных высоким температурам и возможному контакту с продуктами, применяют термостойкое эфирное цепное масло EFELE SO-881 с допуском NSF H1, которое формирует прочную антифрикционную пленку, выдерживает циклические колебания температуры и не вымывается при стандартной мойке.
Такой подход обеспечивает увеличение ресурса цепи до 30–50% по сравнению с нерегулярным смазыванием.
Частые ошибки при выборе и применении цепных масел
Ошибка 1: применение универсального пищевого масла вместо специализированного цепного.
Масла общего назначения хуже проникают в шарниры и быстрее окисляются. На цепи они образуют липкий налет, который притягивает пыль. Специализированное цепное масло содержит присадки, улучшающие текучесть и противоизносные свойства именно для цепных приложений.
Ошибка 2: выбор одной смазки для всех участков. Высокотемпературное масло в холодной зоне слишком вязкое и плохо проникает. Масло для сухой зоны в мокрой быстро смывается. Требуется минимум два-три варианта смазки для разных режимов.
Ошибка 3: нанесение смазки без учета интервала. Слишком частое смазывание создает «шугу» - смесь масла и пыли, которая ускоряет износ. Слишком редкое оставляет цепь сухой. Интервалы должны быть настроены эмпирически с учетом конкретной линии.
Ошибка 4: игнорирование водостойкости в мокрых зонах. Обычное масло смывается при мойке, оставляя цепь незащищенной. Это приводит к интенсивному фреттингу и коррозии внутри шарниров. Для мокрых зон обязательна смазка, специально разработанная для водной среды.
Ошибка 5: применение слишком густой смазки. NLGI 2 или NLGI 3 (пластичные смазки) работают плохо для цепей, потому что не проникают во втулки и пальцы. Цепные масла должны быть жидкими (ISO VG 32–68) или аэрозольными спреями, а не пластичными смазками.
Часто задаваемые вопросы
Какую марку пищевого масла выбрать для конвейерной цепи в зоне, где нет контакта с продуктом?
Если контакт с пищей исключен, можно использовать смазку класса H2 (контакт запрещен). Однако на пищевых предприятиях часто применяют H1 везде, чтобы избежать путаницы при переклассификации зон. H1 универсальнее, и переплата обычно небольшая. Выбирайте по температурному диапазону и условиям мойки, а не только по названию класса.
Что означает anti sling-off и почему это важно?
Anti sling-off - это свойство смазки удерживаться на цепи при вращении и не разбрызгиваться. Без этого масло разлетается на пол и оборудование, загрязняя цех, создавая скользкие поверхности и приводя к перерасходу смазки. Смазки с anti sling-off содержат загущающие добавки, которые замедляют отделение масла от цепи под действием центробежной силы.
Можно ли смешивать разные марки пищевого цепного масла?
Не рекомендуется. Разные масла могут иметь несовместимые пакеты присадок, что приводит к выпадению осадка и потере смазывающих свойств. Если нужно перейти на другую марку, цепь предварительно промывают чистой смазкой того же типа, а затем заполняют новым маслом.
Как понять, что смазка на цепи работает неправильно?
Признаки: избыточный налет и липкость (перемазывание), наоборот, сухая поверхность (недостаток масла), глянцевый лак на звеньях и втулках (окисление), шум и рывки при работе цепи (сухое трение). Если цепь издает скрип, велика вероятность окисления смазки или неправильного выбора вязкости. Если скапливается черный липкий налет - это обычно перемазывание.
NSF H1 и ISO 21469 - это одно и то же?
Нет. NSF H1 - это американский допуск для incidental food contact, подтвержденный регистрацией в NSF International. ISO 21469 - это гигиеническая норма для смазочных материалов, разработанная Международной организацией по стандартизации. Смазка может иметь одно, другое или оба сертификата. Для работы в России достаточно NSF H1 как базовый фильтр; ISO 21469 - это дополнительный плюс.
Заключение
Цепное масло пищевое - это не просто смазка, а инженерное решение, подобранное под конкретные условия работы. Выбор начинается с проверки допуска NSF H1 и территориальных требований (FDA 21 CFR 178.3570), а затем уточняется по температуре, влажности, скорости цепи и интервалу обслуживания. Ключевое отличие хорошей пищевой смазки - способность проникать во внутренние пары трения цепи, удерживать защитную пленку при воде и высокой температуре, а также не разбрызгиваться при вращении.
Закупщик должен составить карту участков производства, указать режимы работы, обратиться к техподдержке поставщика смазочных материалов и выбрать минимум два-три варианта смазки вместо попытки найти универсальное решение. Это обеспечит снижение износа цепей на 30–50%, уменьшит число внеплановых остановок и окупит дополнительные затраты на правильный подбор за счет увеличения межремонтного ресурса оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать СОЖ для алюминия, чтобы избежать пятен, коррозии и брака на производстве.
Смазка для тестомеса H1 и другого хлебопекарного оборудования должна выдерживать экстремальные температуры. Узнайте, как выбрать подходящую.
Узнайте, как выбрать оптимальную сож для обработки алюминия, учитывая требования к охлаждению, смазке и защите от пятен.