
Как подобрать полусинтетическую СОЖ для фрезерования алюминиевых сплавов
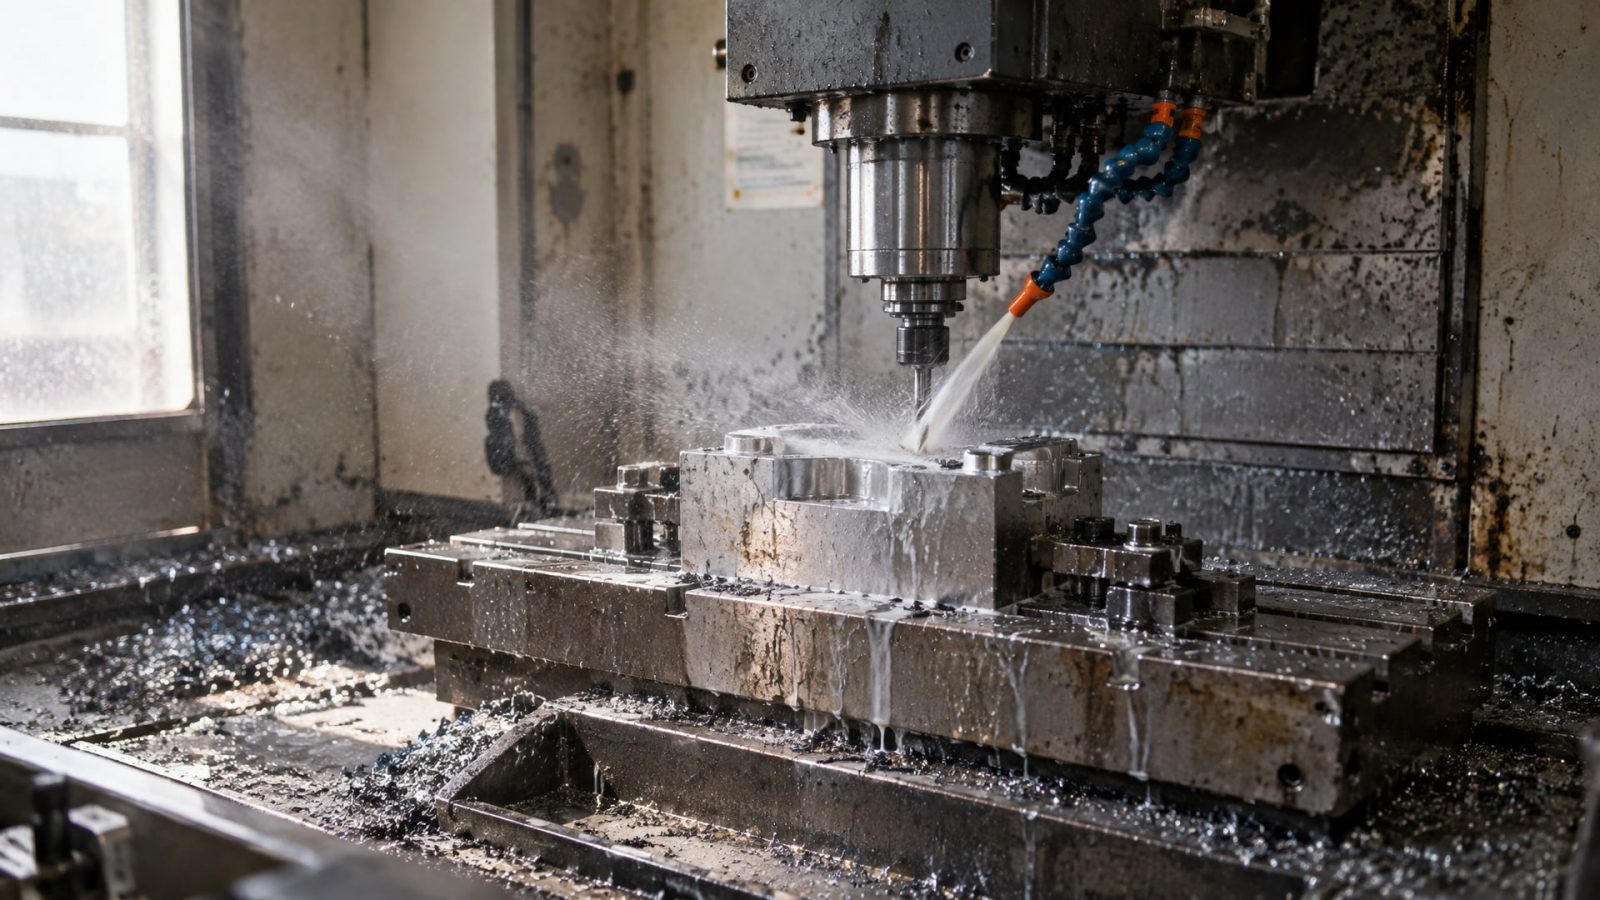
Выбор смазочно-охлаждающей жидкости (СОЖ) для фрезерования алюминиевых сплавов не сводится к подбору универсального состава. Алюминий требует специализированной формулировки с низким риском пятнообразования, стабильной эмульсией и совместимостью именно с цветным металлом. Полусинтетические СОЖ микроэмульсионного типа занимают среднюю позицию между минеральными и полностью синтетическими жидкостями: они дешевле синтетики, обеспечивают хорошее охлаждение и смазку, легко удаляются водой и при правильном подборе не портят чувствительные поверхности алюминиевых деталей.
Эта статья поможет инженерам, закупщикам и техническим специалистам разобраться в ключевых критериях выбора полусинтетической СОЖ для алюминия, расчете рабочей концентрации и проверке совместимости перед запуском в производство.
Особенности обработки алюминия: почему обычная СОЖ не подходит
Алюминий и его сплавы обрабатываются легче, чем сталь, но требуют избирательного подхода к выбору охлаждающей жидкости.
Основная проблема - риск потемнения и окрашивания поверхности из-за химического взаимодействия между компонентами СОЖ и активной поверхностью алюминия. Некоторые ингредиенты, безопасные для черных металлов (например, вторичные амины, триэтаноламин, бор), могут вызвать пятна на алюминии и снизить качество готовой детали.
Кроме того, алюминиевые сплавы требуют баланса между охлаждением (отвод тепла из зоны резания) и смазкой (защита от фреттинга и прижима стружки). Универсальные полусинтетические жидкости, рассчитанные на смешанный спектр материалов, часто не обладают достаточной антипеной характеристикой, нужной для алюминия при высоких подачах и скоростях фрезерования.
Вода, входящая в состав водосмешиваемой полусинтетики, также может вызвать коррозию цветных металлов, если концентрация СОЖ подобрана неправильно или если система охлаждения загрязнена. Поэтому выбор полусинтетической СОЖ именно для алюминия - это инвестиция в чистоту и надежность последующих этапов обработки.
Полусинтетические СОЖ: микроэмульсии против традиционных составов
Полусинтетические СОЖ существуют в двух основных формах: традиционные эмульсии (обычно мутнобелые) и микроэмульсии (прозрачные или полупрозрачные).
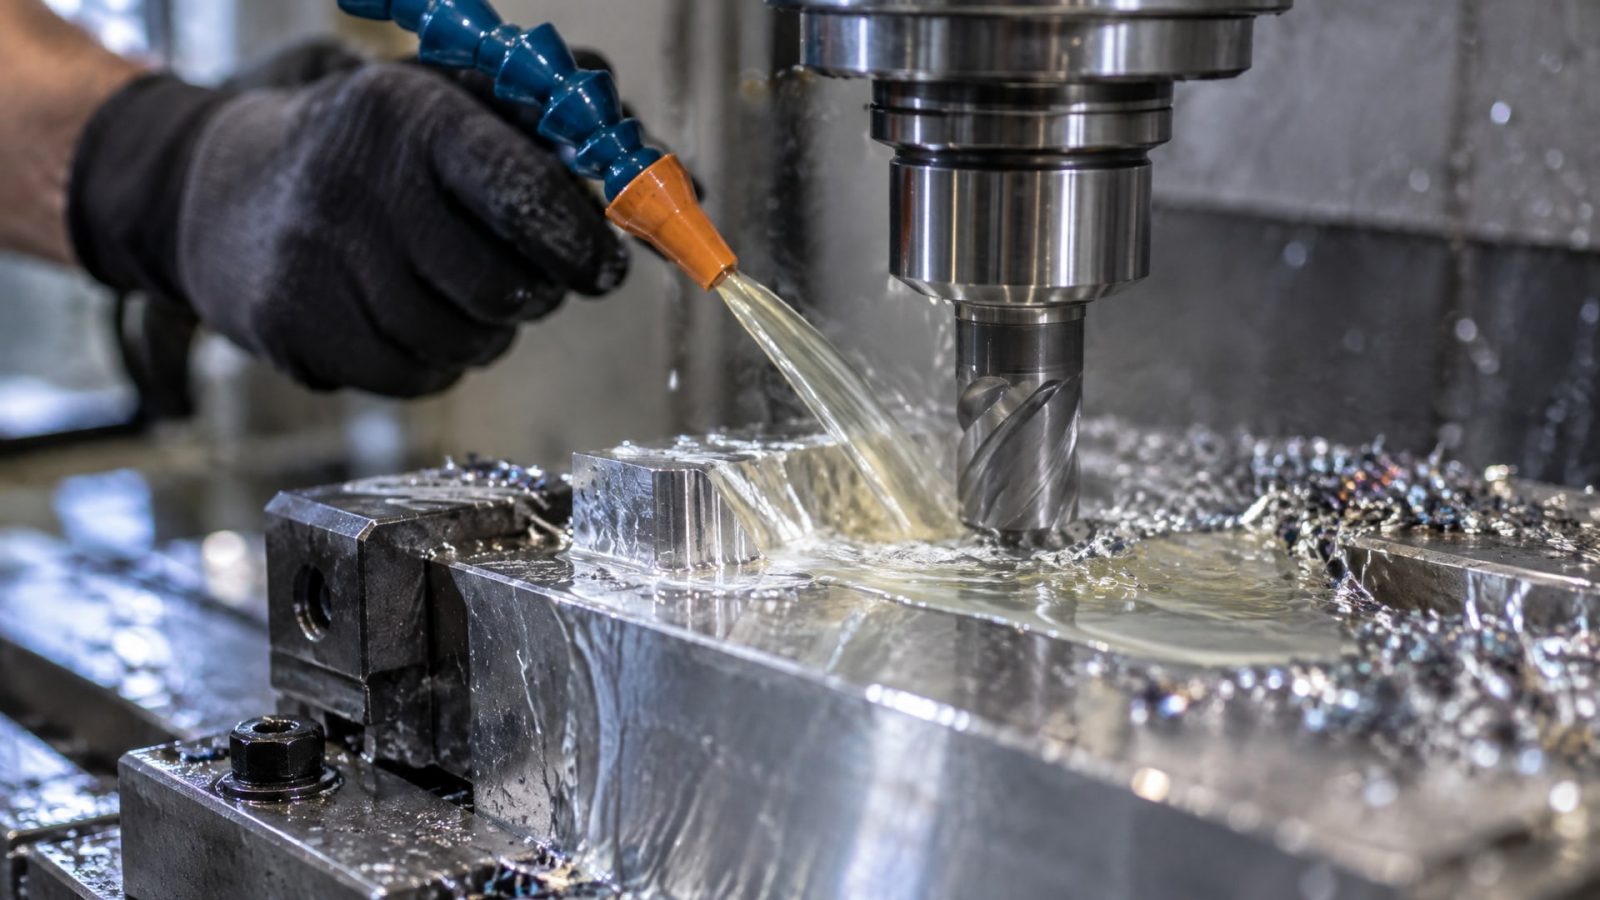
Для фрезерования алюминия предпочтительны микроэмульсионные составы благодаря их особенностям.
Микроэмульсии
Микроэмульсионные полусинтетические жидкости содержат тонко диспергированные капельки масла размером менее 1 микрона. Это дает несколько преимуществ:
Отличная видимость в зоне резания, так как жидкость прозрачнее обычных эмульсий, что облегчает контроль процесса.
Стабильная, однородная структура эмульсии, которая не расслаивается при интенсивной работе и высокой подаче СОЖ.
Лучшая антипеная характеристика благодаря мелкодисперсной структуре, что критично для высокоскоростного фрезерования.
Более тонкая пленка смазки на режущей кромке, что снижает риск прилипания стружки и уменьшает потребление жидкости на единицу обработанного металла.
Концентрация микроэмульсионных полусинтетических СОЖ для фрезерования алюминия обычно находится в диапазоне 4–8 %, что ниже, чем у традиционных эмульсий, и сокращает затраты на расходный материал.
Традиционные полусинтетические эмульсии
Классические полусинтетические эмульсии (молочного цвета) содержат крупные капли масла и больше воды. Они хорошо справляются с тяжелым фрезеровением благодаря более мощному охлаждающему эффекту, но менее эффективны для высокоточных операций на алюминии, так как:
Более плотная маслянистая пленка может оставить следы на чувствительной поверхности.
Сложнее контролировать процесс из-за мутности.
Для алюминиевых сплавов в большинстве случаев выбирают микроэмульсии, а традиционные составы применяют только для грубого черновика, когда качество поверхности не критично.
Как выбрать концентрацию СОЖ для конкретной операции
Рабочая концентрация полусинтетической СОЖ - это ключевой параметр, от которого зависит баланс охлаждения, смазки, пенообразования и даже адгезии (степень прилипания стружки к инструменту).
На практике закупщики и инженеры часто игнорируют эту величину или полагаются на общую рекомендацию "5 процентов на все", что ведет к перерасходу или недостаточной защите.
Рекомендуемые концентрации по типу фрезерования
| Тип операции | Материал | Рекомендуемая концентрация, % | Ключевые свойства |
|---|---|---|---|
| Легкое фрезерование, чистовка | Алюминий | 4–5 | Высокая чистота поверхности, минимум пятен |
| Среднее фрезерование | Алюминиевые сплавы (общего назначения) | 5–6 | Баланс охлаждения и смазки |
| Тяжелое фрезерование, черновик | Дюралюминий, авиационные сплавы | 6–8 | Мощное охлаждение, хорошая смазка |
| Фрезерование магния | Магниевые сплавы | 4–5 | Осторожный режим, минимум тепловыделения |
Как правильно рассчитать объем концентрата
Если объем системы охлаждения составляет, например, 200 литров, а требуемая концентрация -6 %, расчет идет по формуле:
Объем концентрата = Объем системы × требуемая концентрация / 100
Объем концентрата = 200 × 6 / 100 = 12 литров концентрата; остальное - деминерализованная вода.
На практике многие закупщики выбирают концентрацию 5–6 % как «универсальный компромисс», но рекомендация на упаковке или в карточке товара - всегда приоритет. Если поставщик указал диапазон 4–8 %, то нижний край (4 %) берут для чистовых операций, верхний (8 %) - для грубых.
Влияние концентрации на качество
Недостаточная концентрация (менее 3 %): жидкость теряет смазывающие свойства, инструмент быстрее изнашивается, возрастает риск прижима стружки и перегрева.
Оптимальная концентрация: баланс между охлаждением, смазкой и чистотой поверхности; минимизируются пятна на алюминии.
Избыточная концентрация (более 10 %): жидкость становится вязкой, плохо удаляется с детали водой, остается маслянистая пленка, увеличивается пенообразование.
Поэтому при переходе на новую СОЖ или новый материал всегда начинают с минимальной рекомендуемой концентрации и постепенно поднимают, пока не будут достигнуты требуемые качество поверхности и стойкость инструмента.
Антипятновые свойства и тест на совместимость с алюминием
Любая полусинтетическая СОЖ, позиционируемая для алюминия, должна пройти проверку на пятнообразование (staining test) перед использованием в производстве ответственных деталей.
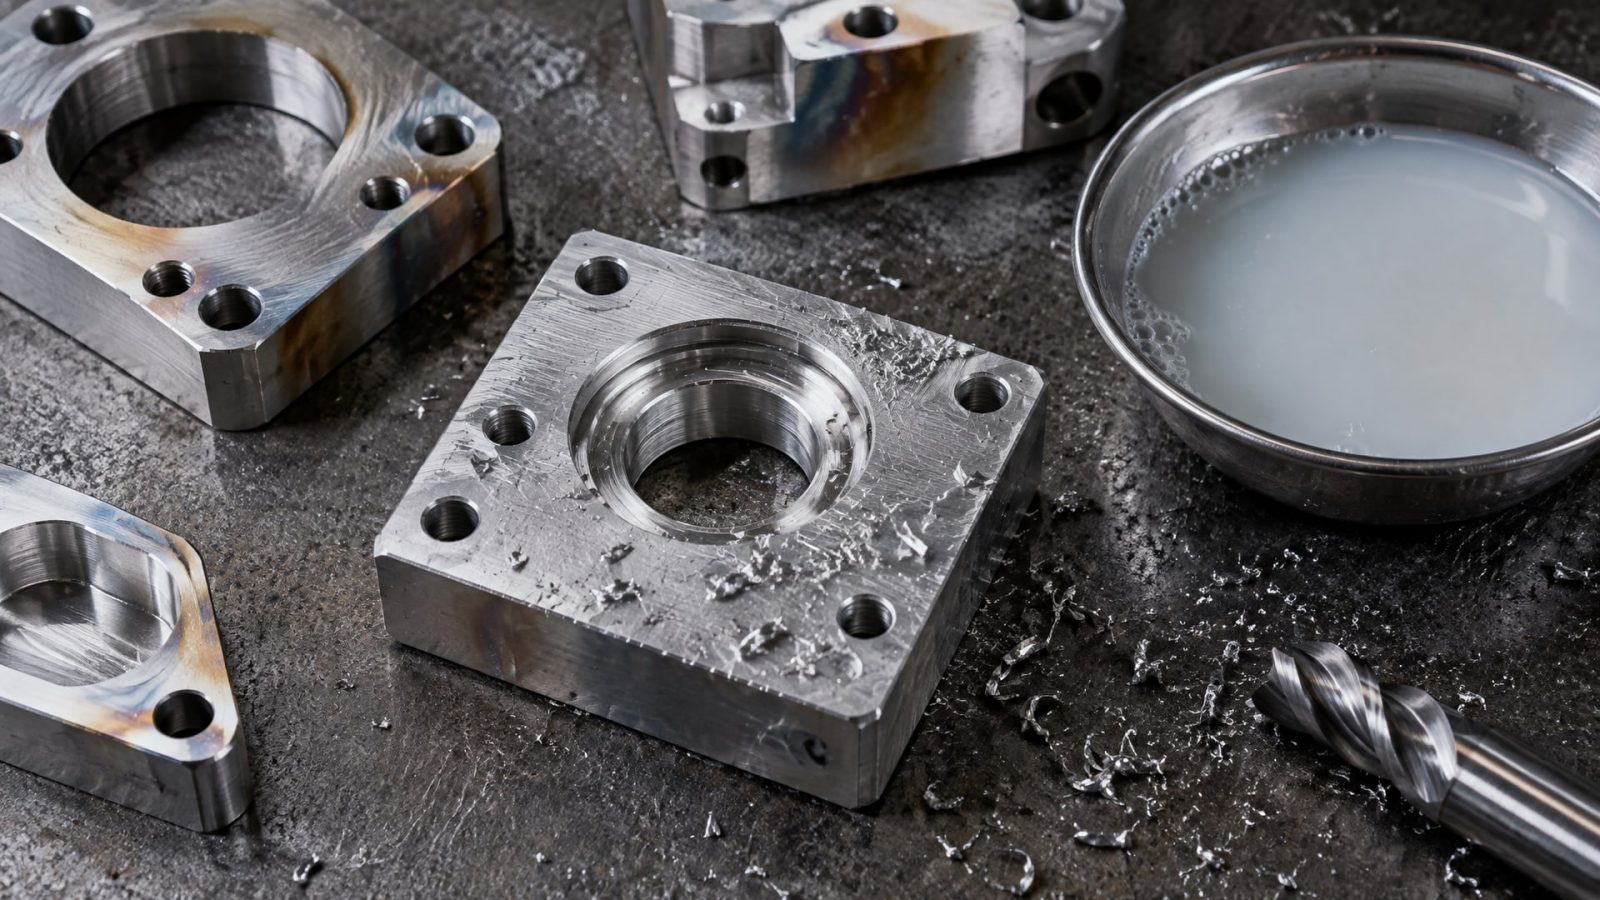
Это не рекламный ход - это реальный риск, который гарантирует качество готового изделия.
Почему пятна появляются
Алюминий - активный металл, его поверхность быстро окисляется. Если в составе СОЖ присутствуют вещества, которые ускоряют этот процесс или вступают в химическую реакцию с оксидной пленкой алюминия, на поверхности детали остаются темные пятна или налет. Это особенно заметно на анодированных или отполированных деталях, где эстетика критична.
Классические «враги» алюминия в составе СОЖ:
Вторичные амины (secondary amines).
Триэтаноламин (triethanolamine).
Соединения бора (boron).
Избыток хлорированных парафинов без должной защиты.
Качественные полусинтетические СОЖ для алюминия либо исключают эти компоненты, либо добавляют пассиваторы (вещества, препятствующие окислению).
Как проводится тест на пятнообразование
Стандартный тест на пятнообразование (по аналогии с методиками металлообработки):
Чистый алюминиевый образец (или лист алюминия нужного сплава) промывают и высушивают.
На поверхность наносят несколько капель неразбавленной СОЖ или эмульсии нужной концентрации.
Оставляют на 24 часа при комнатной температуре и нормальной влажности.
Затем образец промывают водой и вытирают насухо.
Осматривают поверхность на предмет потемнения, пятен или налета.
Если пятен нет или они минимальны (едва заметны под углом), СОЖ безопасна для данного сплава. Если пятна явные, жидкость не подходит для этого материала.
Рекомендация перед закупкой
Перед массовым заказом полусинтетической СОЖ проведите проверку на собственных образцах или образцах готовых деталей. Многие поставщики готовы отправить образец жидкости для тестирования. Это сэкономит деньги и репутацию в долгосрочной перспективе.
Выбор: хлорированные или безхлорные полусинтетические СОЖ для алюминия
Вопрос о хлорировании в составе СОЖ часто возникает у закупщиков, особенно когда заказчик или экологические требования ставят условие «без хлора».
Разберемся, почему хлор добавляют, зачем его исключают, и не теряет ли жидкость свойства при отказе от хлорированных парафинов.
Зачем хлор в СОЖ
Хлорированные парафины (chlorinated paraffins) - это углеводороды, в молекулу которых встроены атомы хлора. Они добавляются в СОЖ как экстремальные давления (EP) адъюванты для защиты инструмента и детали при высоких контактных нагрузках. При давлении и температуре в зоне резания хлор вступает в реакцию с поверхностью металла, образуя тонкий защитный слой, который предотвращает микросварку стружки и инструмента.
Без хлорированных парафинов СОЖ менее эффективна при тяжелых режимах, например при фрезеровании дюралюминия или магниевых сплавов на максимальных подачах.
Почему хлор исключают
Экологические и нормативные требования ужесточились за последнее десятилетие. Хлорированные парафины долгие годы накапливаются в окружающей среде и организме водных животных. Во многих странах они либо запрещены, либо подлежат строгому контролю. Кроме того, при сгорании хлорированные парафины выделяют токсичный хлороводород, что создает проблемы при утилизации отработанной СОЖ.
Для закупщиков в России многие заказчики (особенно европейские или уходящие на европейский рынок) требуют сертификаты на безхлорные составы.
Безхлорные альтернативы и их эффективность
Современные безхлорные полусинтетические СОЖ для алюминия используют альтернативные EP-пакеты:
Фосфорные соединения (phosphorus-based additives).
Серосодержащие активаторы (sulfur-based additives).
Синтетические эфиры с повышенной адгезией.
На практике безхлорные составы сохраняют противозадирные свойства, но требуют:
Правильной концентрации (может быть на 1–2 % выше, чем у хлорированного аналога).
Более аккуратного подбора режимов фрезерования (немного ниже максимальные подачи).
Особого внимания к чистоте системы охлаждения (загрязнения снижают эффективность).
Для фрезерования алюминия безхлорные полусинтетические СОЖ работают хорошо, так как алюминий не требует столь мощной EP-защиты, как чугун или закаленная сталь. Тем не менее, выбирая безхлорный состав, убедитесь, что на упаковке или в карточке товара явно указано назначение для алюминия и фрезерования.
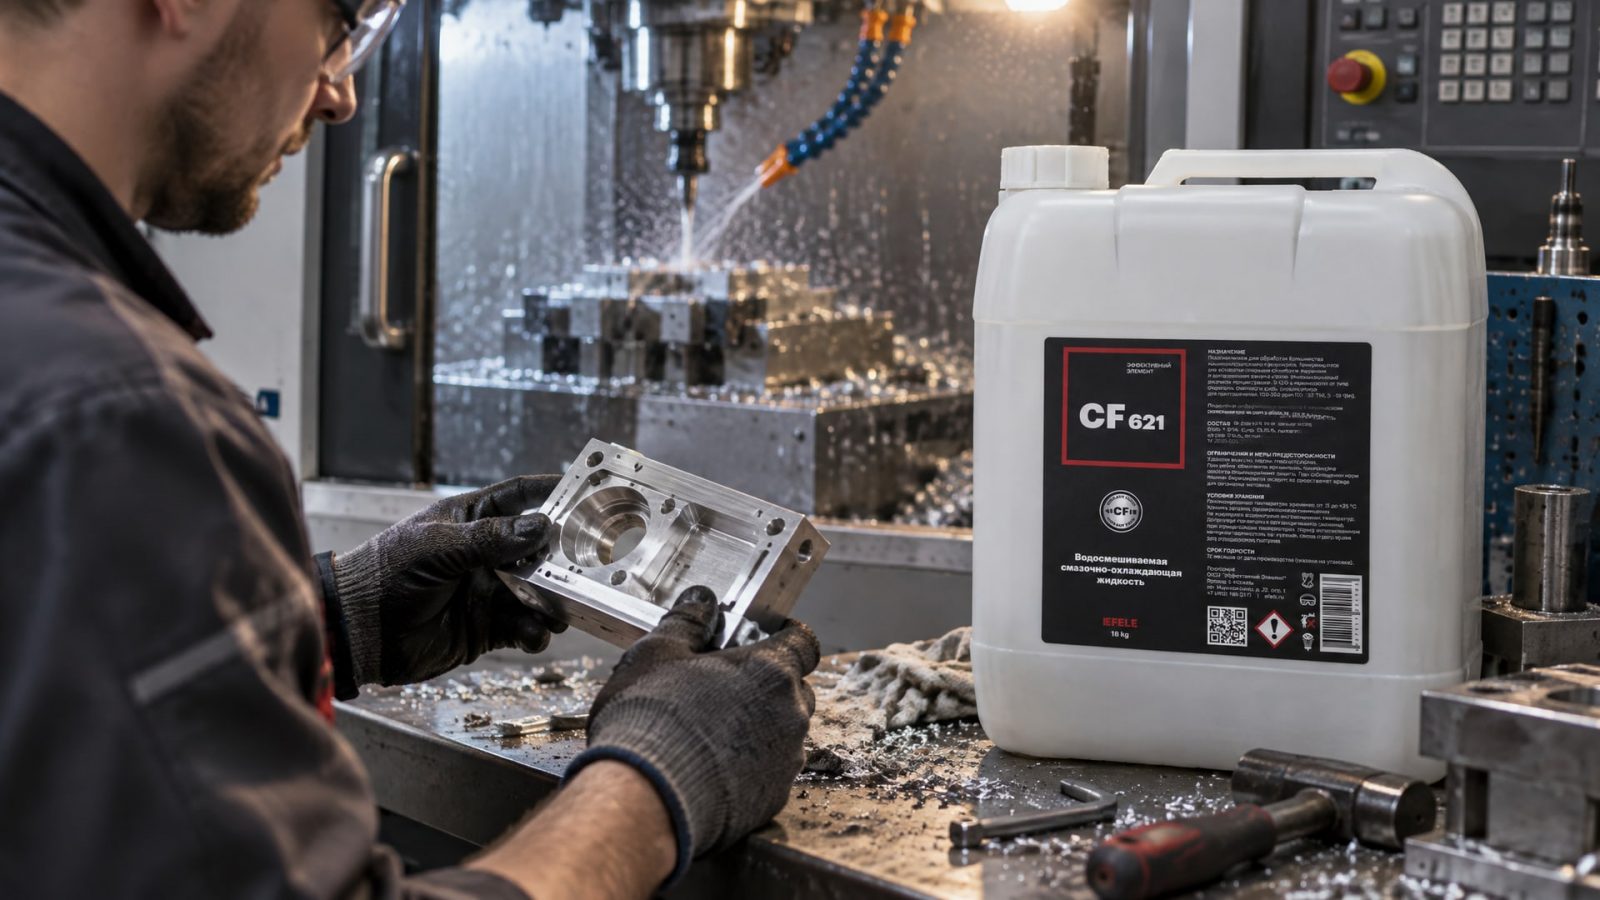
На практике в цехах, где обрабатывают алюминий, полусинтетическая безхлорная СОЖ EFELE CF-621 используется благодаря своей совместимости с цветными металлами, хорошей деаэрации и предсказуемому расходу при соблюдении рекомендуемой концентрации 5–6 %.
Проверка стабильности эмульсии и контроль качества в процессе
После приготовления рабочей эмульсии (разведение концентрата с водой) начинается фаза, которая определяет, насколько долго эта жидкость будет работать без деградации.
Полусинтетические СОЖ для алюминия требуют систематического мониторинга.
Визуальная проверка эмульсии
Цвет: для микроэмульсий нормален полупрозрачный или светло-молочный оттенок. Если появилась резкая мутность или, наоборот, прозрачность, это признак нестабильности.
Расслоение: если через пару часов на дне кажется отдельный слой масла или на поверхности видна радужная пленка, эмульсия начала распадаться.
Запах: появление резкого, неприятного запаха (рыбный, кислый) указывает на микробное загрязнение.
Проверка pH и концентрации
Рефрактометр - это инструмент для контроля концентрации полусинтетической СОЖ. Через две-три недели работы концентрация может отклониться из-за испарения воды или попадания масла со стружкой. Если показатель рефрактометра отличается от нормы на ±0,5 %, это сигнал:
При повышении: долить деминерализованную воду.
При снижении: добавить концентрат или заменить часть жидкости.
pH (кислотность/щелочность) лучше проверять тестовыми полосками. Нормальный pH для полусинтетических СОЖ -8–10. Если pH упал ниже 7, жидкость окисляется и нуждается в замене.
График замены и утилизация
Полусинтетические СОЖ для алюминия обычно служат 6–12 месяцев в зависимости от объема производства, чистоты оборудования и интенсивности переработки. Отработанную СОЖ нужно сдать в специализированный центр переработки, так как самовольный слив опасен для окружающей среды.
Часто задаваемые вопросы
Можно ли применить обычную универсальную полусинтетическую СОЖ для алюминия без тестирования?
На риск. Универсальная жидкость, как правило, оптимизирована под смешанный спектр материалов и может содержать компоненты, вызывающие пятна на алюминии. Перед запуском в производство обязателен тест на пятнообразование, даже если поставщик заявляет совместимость с цветными металлами. Потерять репутацию из-за экономии на проверке - это дороже.
Какая концентрация для финишного фрезерования алюминия: 4 % или 6 %?
Для чистовки начните с 4–5 %. Это минимизирует оставляемые пятна и облегчает последующую мойку детали. Если инструмент быстро тупится или видны следы прижима стружки, поднимите на 0,5–1 %. Универсальный ответ -5 %, он хорошо работает для большинства операций.
Полусинтетическая СОЖ без хлора слабее защищает от задиров?
Не совсем. Для алюминия (мягкого материала) хлорированная парафина не критична. Безхлорные полусинтетические составы с фосфорными или серосодержащими добавками справляются хорошо, если соблюдена рекомендуемая концентрация и режимы обработки. Тяжелые и экстремальные режимы требуют более мощной защиты, но для стандартного фрезерования алюминия безхлорные варианты безопасны.
Почему после обработки на алюминиевой детали остаются масляные пятна?
Это может быть следствие избыточной концентрации СОЖ, неправильной мойки детали после обработки или исходной несовместимости жидкости с сплавом. Проверьте: 1) концентрацию (не выше рекомендуемой); 2) качество мойки после обработки (щетка или мягкая ткань, горячая вода); 3) проведите тест на пятнообразование заново.
Как часто нужно менять полусинтетическую СОЖ при интенсивном фрезеровании?
Если объем производства высокий (несколько тонн в неделю), проверяйте pH и концентрацию каждые две недели. При стабильных показателях жидкость может прослужить 6–12 месяцев. При попадании значительного загрязнения (стружка, грязь) замените раньше. В среднем закупщики планируют замену один раз в полгода.
Заключение
Выбор полусинтетической СОЖ для фрезерования алюминиевых сплавов - это не просто покупка расходника, а вложение в качество готовой продукции. Ключевые критерии выбора: позиционирование жидкости именно для алюминия, микроэмульсионная структура для высокоскоростных операций, правильная рабочая концентрация (4–8 % в зависимости от типа фрезерования) и обязательный тест на пятнообразование перед массовым применением.
Если ваша задача - минимизировать потемнение поверхности при чистовом фрезеровании, начните с нижнего конца диапазона концентраций (4–5 %) и микроэмульсионного полусинтетического состава с заявленной совместимостью с алюминием. Безхлорные варианты хорошо работают для алюминия и соответствуют современным экологическим требованиям. Первый шаг - проконсультируйтесь с поставщиком СОЖ и убедитесь, что жидкость протестирована на вашем конкретном сплаве; второй шаг - проведите собственный тест на образцах; третий - запустите в производство с минимальной рекомендуемой концентрацией и постепенно оптимизируйте режимы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазки H1: аудит HACCP и ISO 22000, безопасность продукции - узнайте, почему правильный выбор смазочных материалов важен.
Узнайте, как правильно выбрать материал для герметизации труб агрессивные среды, чтобы избежать утечек и простоев производства.
Восстановление пластика салона автомобиля: смазка, полировка и ремонт своими руками для идеального вида.